私の趣味のひとつにキャンプがあるのですが、そのキャンプで使うケトルに名入れマーキングをしました。
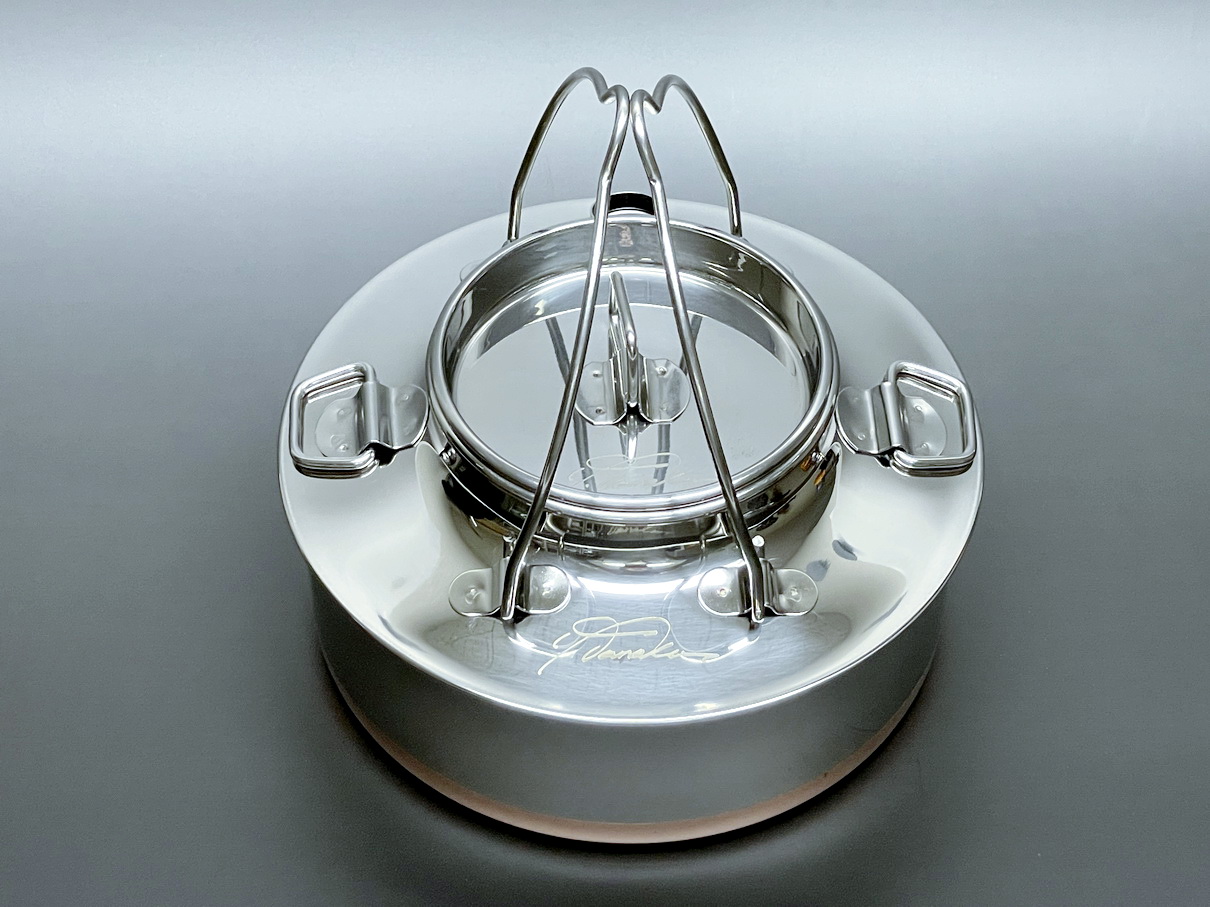
マーキングを施すケトルは、イーグルプロダクツのキャンプファイヤーケトル(EAGLE Products Campfire Kettle 0.7L)です。キャンプ好きの方やブッシュクラフトをされる方ならご存じかもしれませんが、焚き火の中にそのまま入れることが出来て、且つ、秀逸なデザインのステンレス製ケトルです。
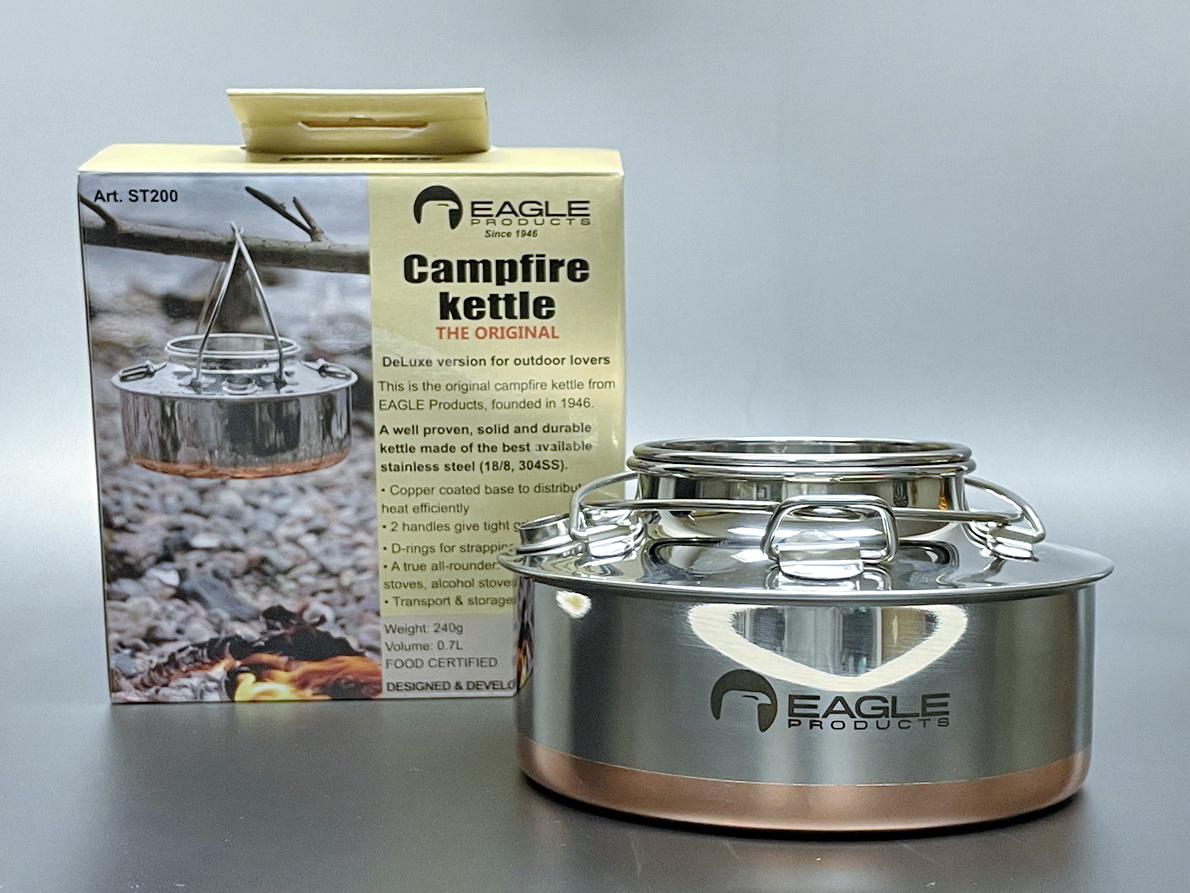
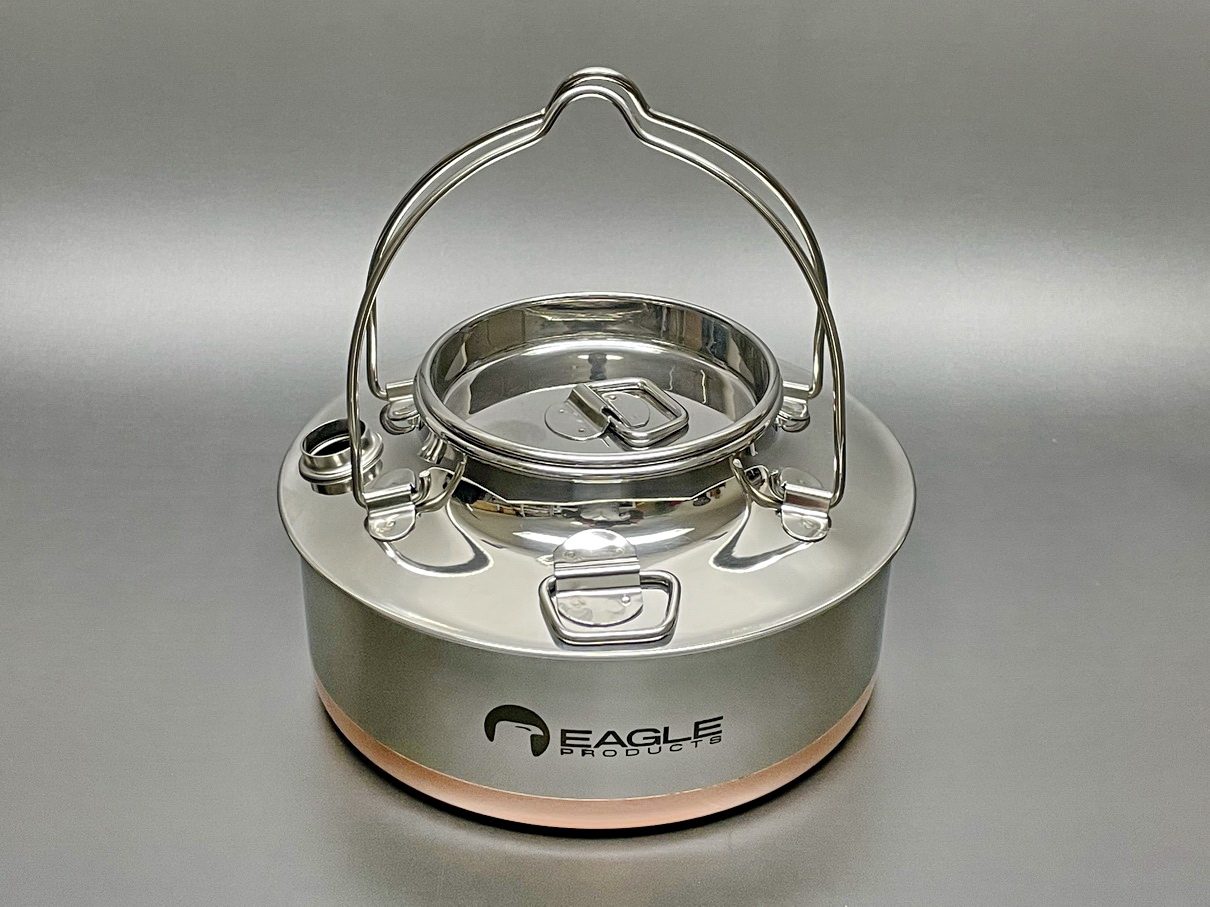
もちろんキャンプ用品のレビュー記事ではないのですが、このデザインには惚れ惚れします。
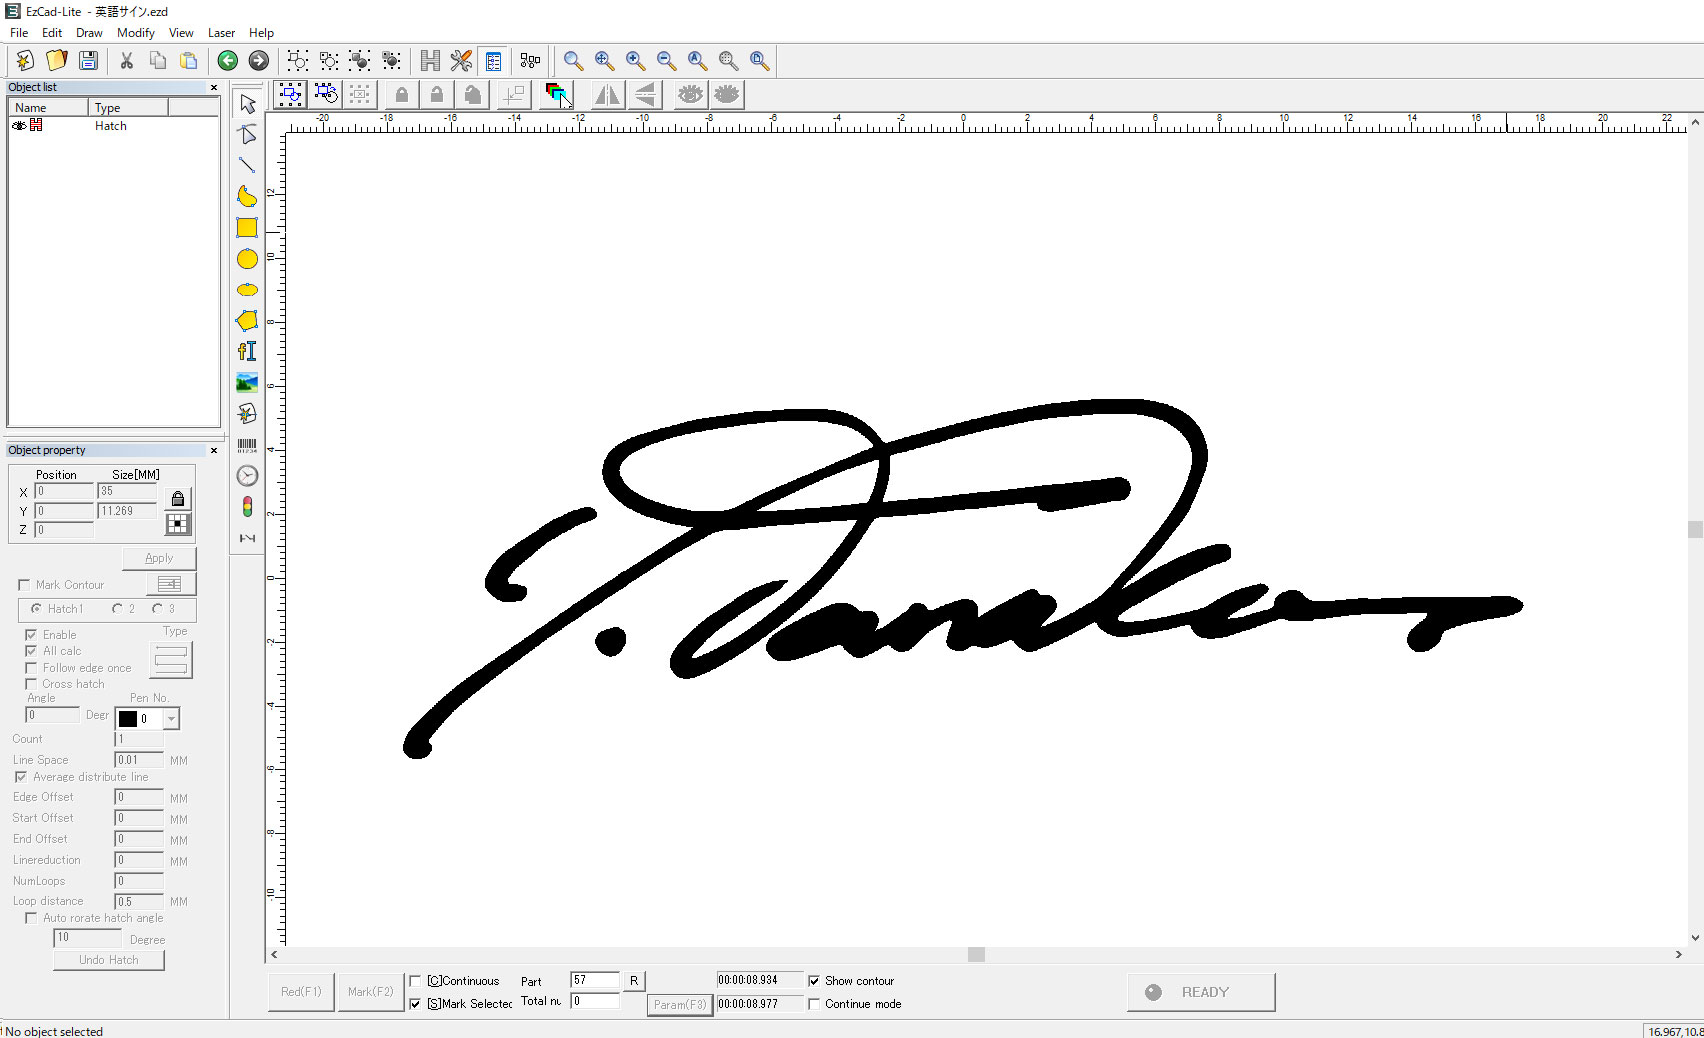
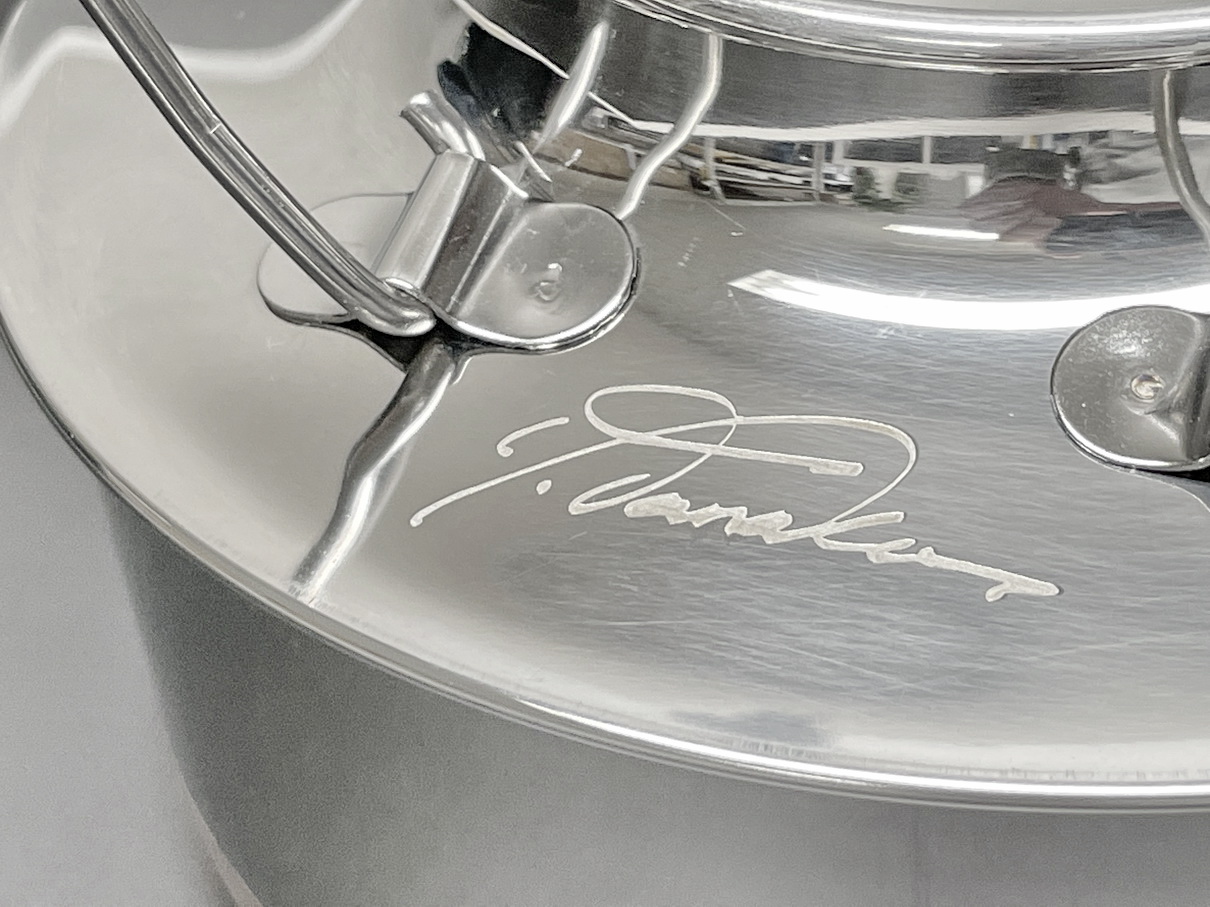
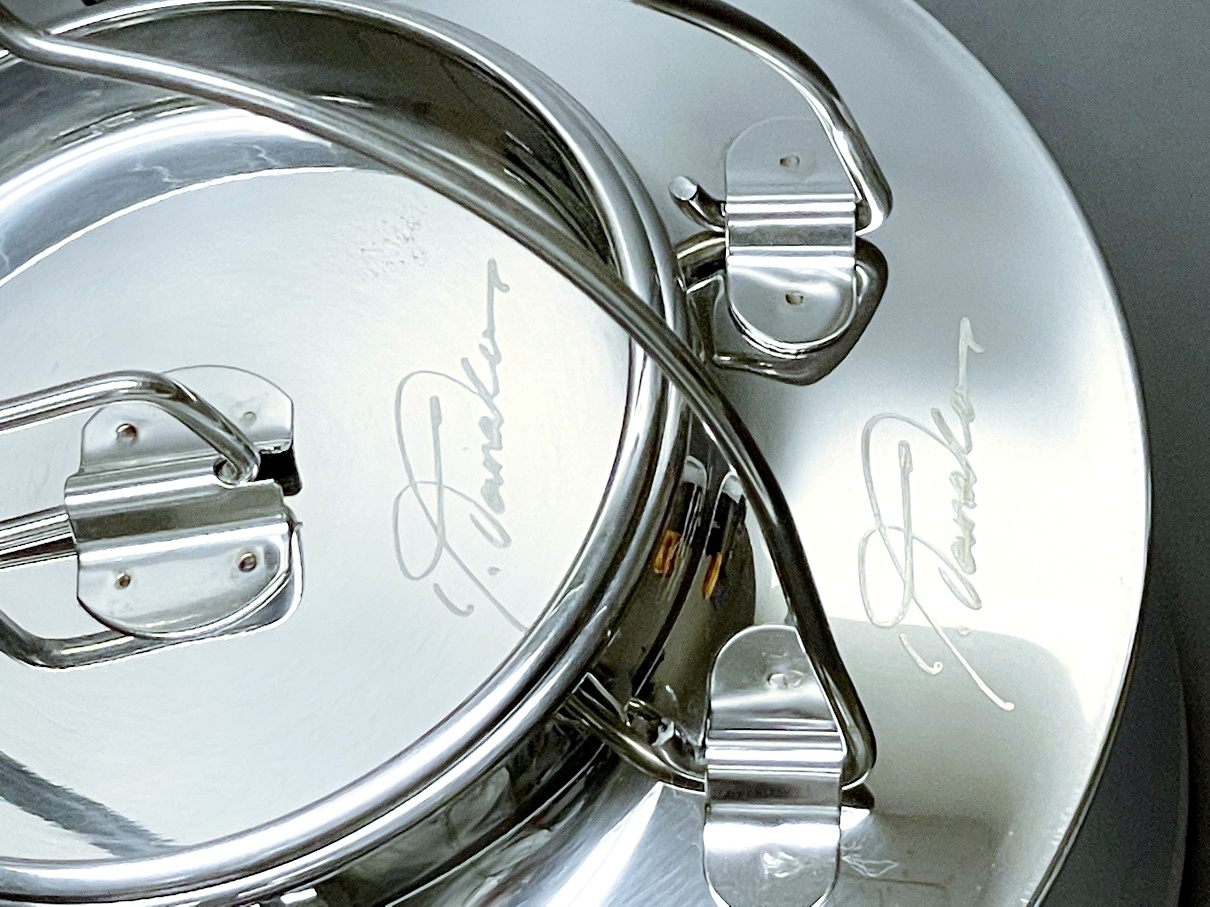
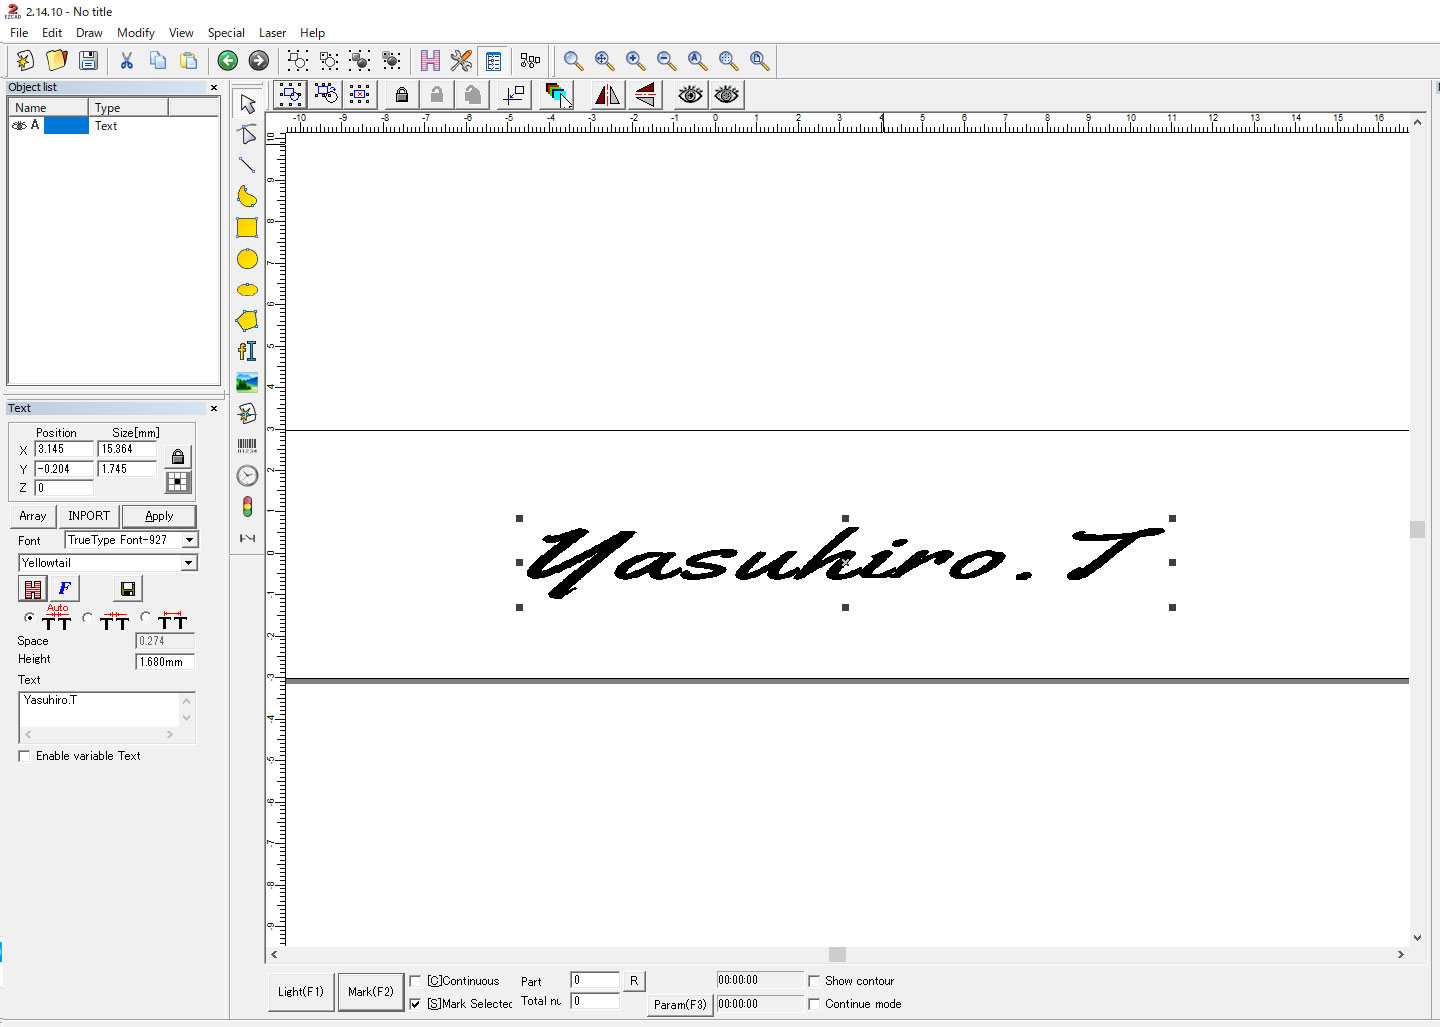
名入れとはいうものの、さすがに、こういったアイテムに文字で『名前』を入れるのは、せっかくのデザインを損ねてしまうので、今回は自分のサイン(英語)をデータ化してマーキングすることにしました。
今回使用するレーザーマーカーは、ポータブル型のLW-SMARTです。 当社イチオシのエコノミックMOPAレーザーを搭載したLW-EFのほうが、レーザーの出力可変範囲が広く使い勝手はよいのですが、今回のようなステンレスなど金属へのシンプルなマーキングなら 省スペースで運用可能なこちらのレーザーもお勧めです。
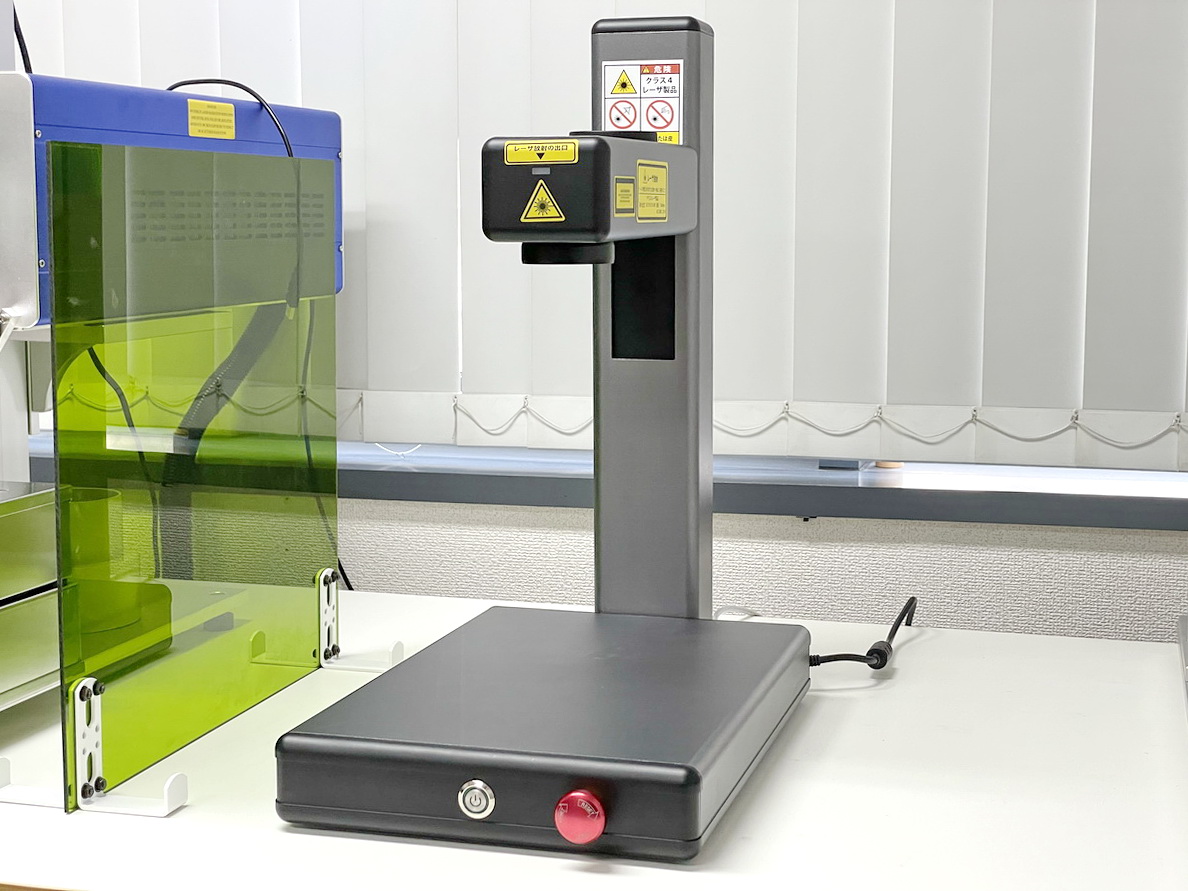
当社が取り扱っているレーザーマーカーのラインナップは、全て安価な2Dレーザーマーカーなので、基本的に平面への加工が原則です。したがって、マーキングを施す面はレーザーに対して平行である必要があります。
今回のケトルは、そのまま置いてしまうとマーキングを施したい面が斜めに傾いてしまい、焦点距離がズレてしまいマーキングの品質が落ちてしまいます。
ということで、くさび型のスペーサーを使用して、刻印面をレーザーのレンズに対して平行にしました。水平器でも良いのですが、傾斜計を使って正確に合わせました。
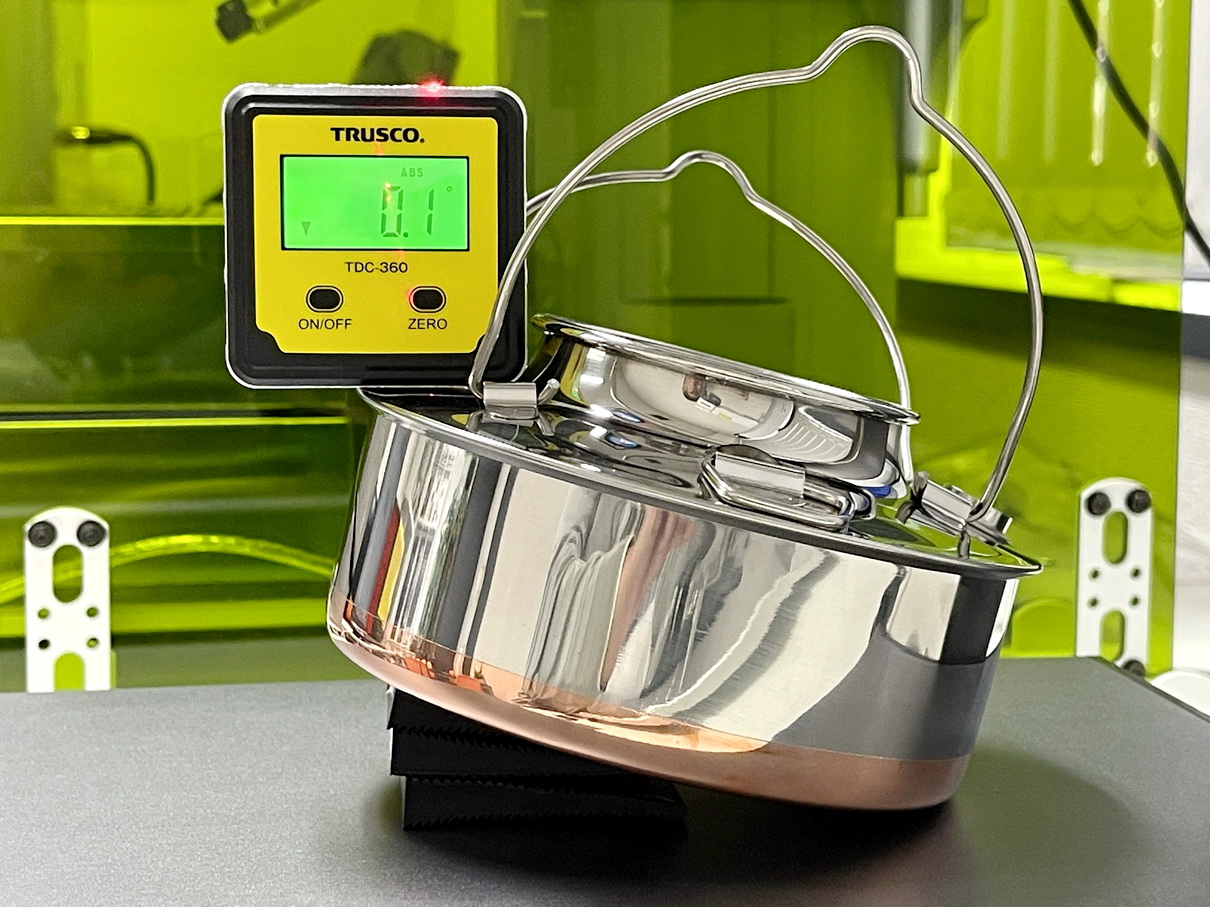
焦点距離を合わせて、
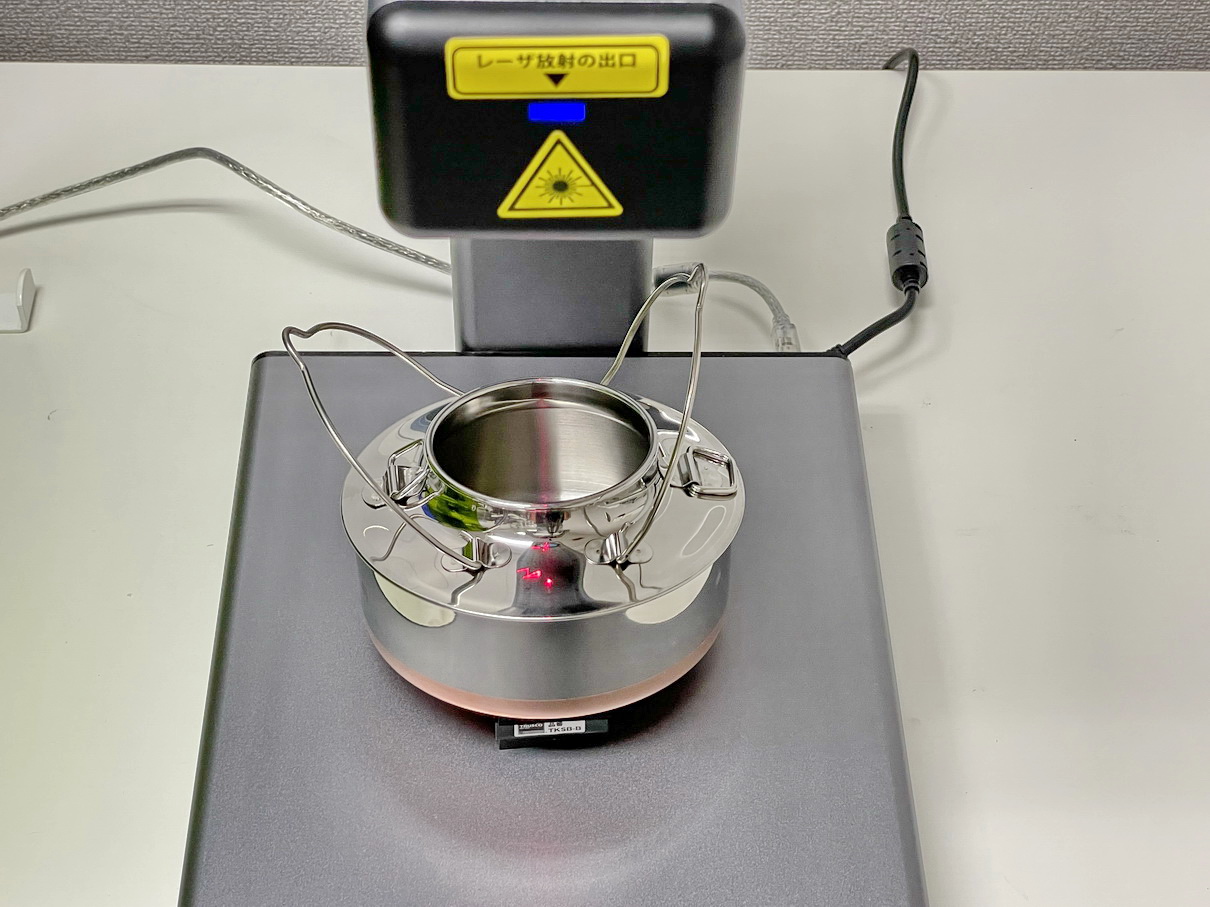
レッドポインターを使ってマーキングの位置を調整します。
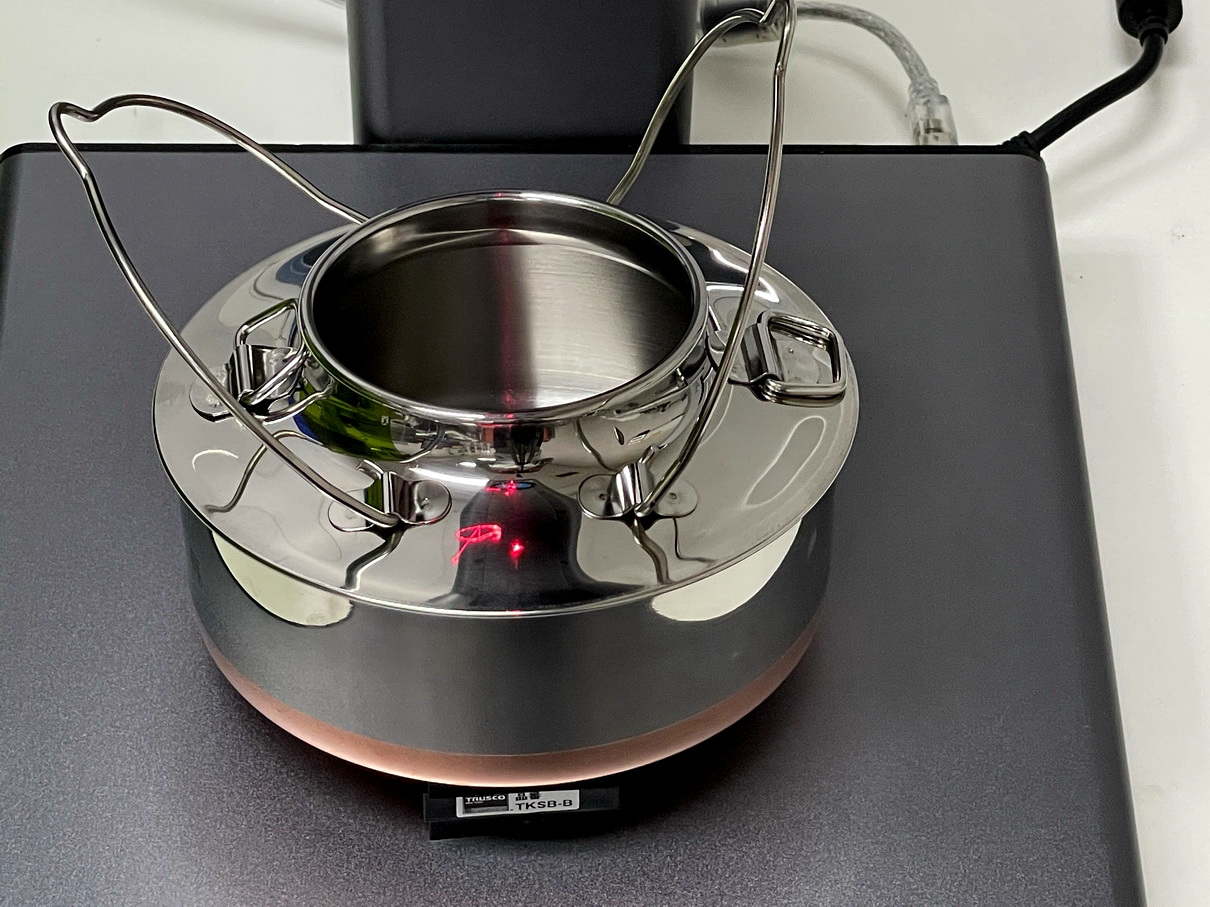
本体と蓋の両方にマーキングを施します。
ということで、マーキング完了です。
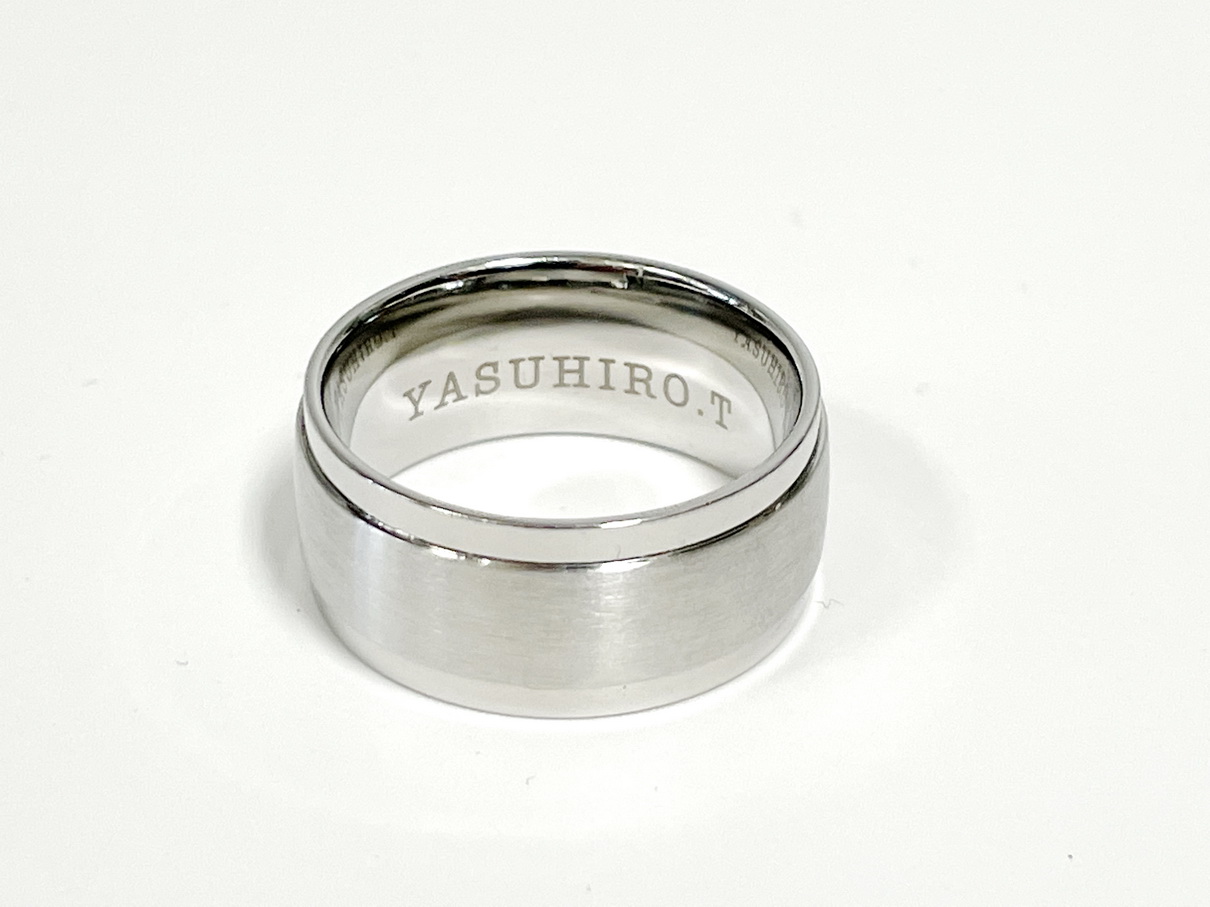
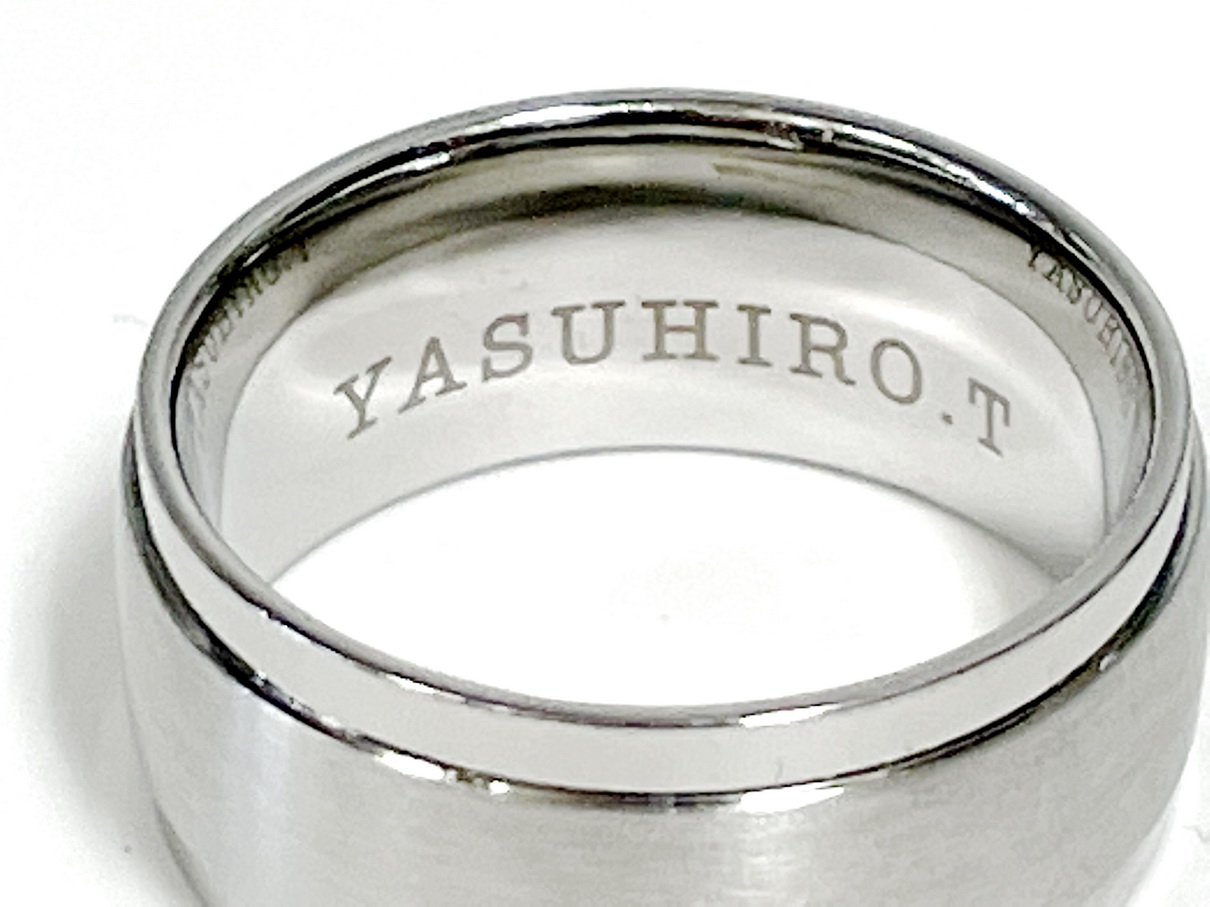
比較的 問い合わせの多いリング(指輪)への刻印を行いました。リングということなので、外側ではなく、内側へのマーキングです。
レーザーデモ機は複数ありますが、今回使用するレーザーは、LW-EFです。
ソフトウェアで、さくっと名前を入力します。マーキングパラメーターに、リングの直径と厚みを入力するとドキュメントサイズが変更されるので、その範囲内に文字を収めます。
指輪の厚みに対して文字高さが大きいとバランスが良くないので、概ね、厚みの1/3程度にします。今回は文字高さ1.8mm程度に設定しました。
指輪を回転させて刻印を行うため、ロータリーアタッチメントを使用します。
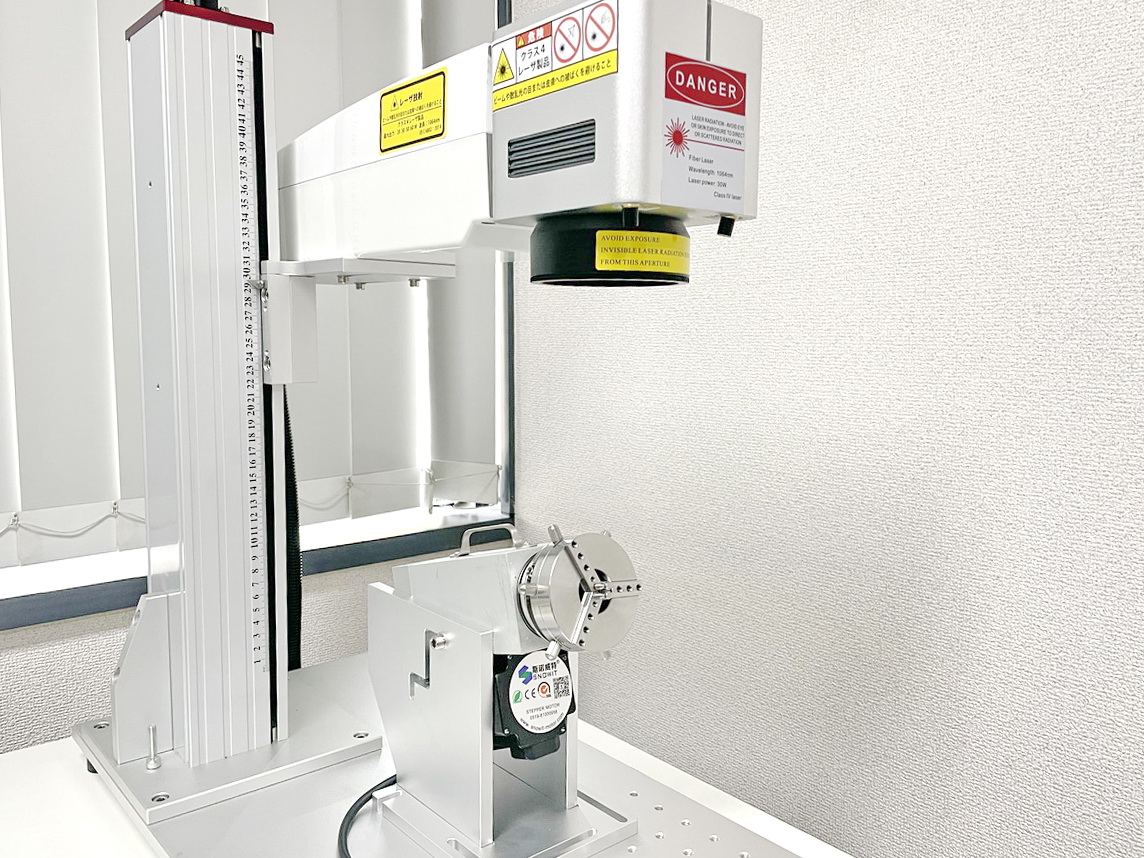
ロータリーアタッチメントにはいくつか種類があり、今回はスプリング式の指輪(リング)用ロータリーを使用します。
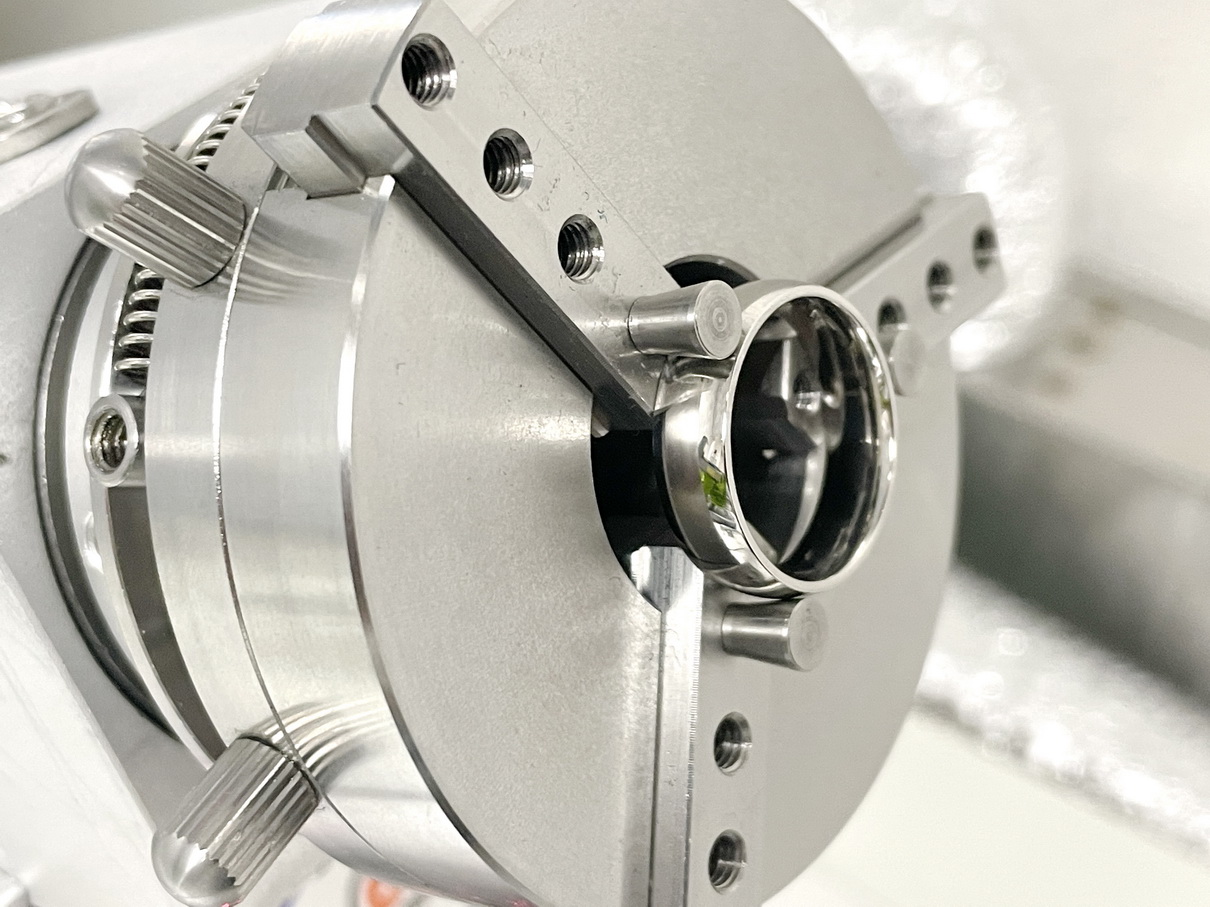
スプリングで押さえるチャックは、保持力は弱いのですが、力加減を誤って材料の指輪に傷が入ったり、歪めてしまうというった心配がありません。
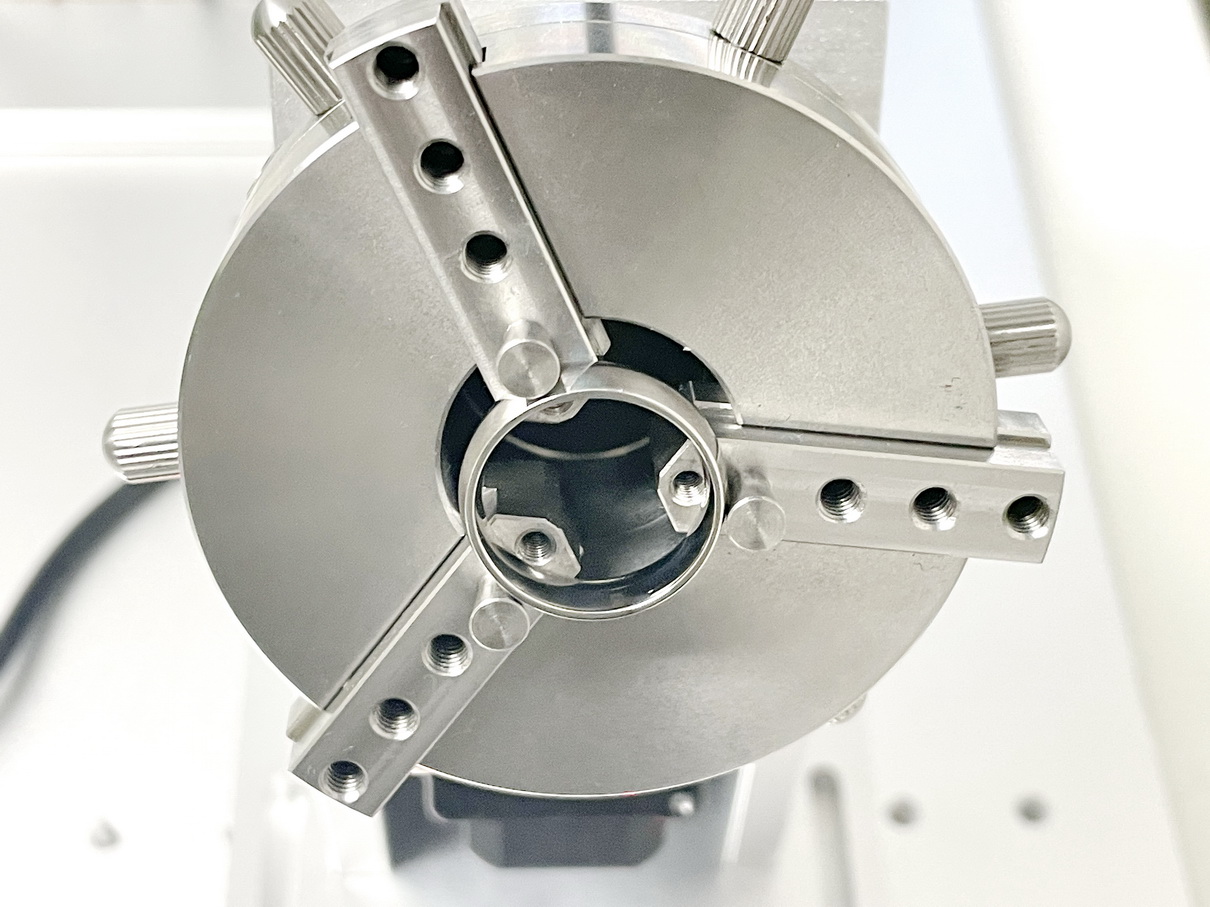
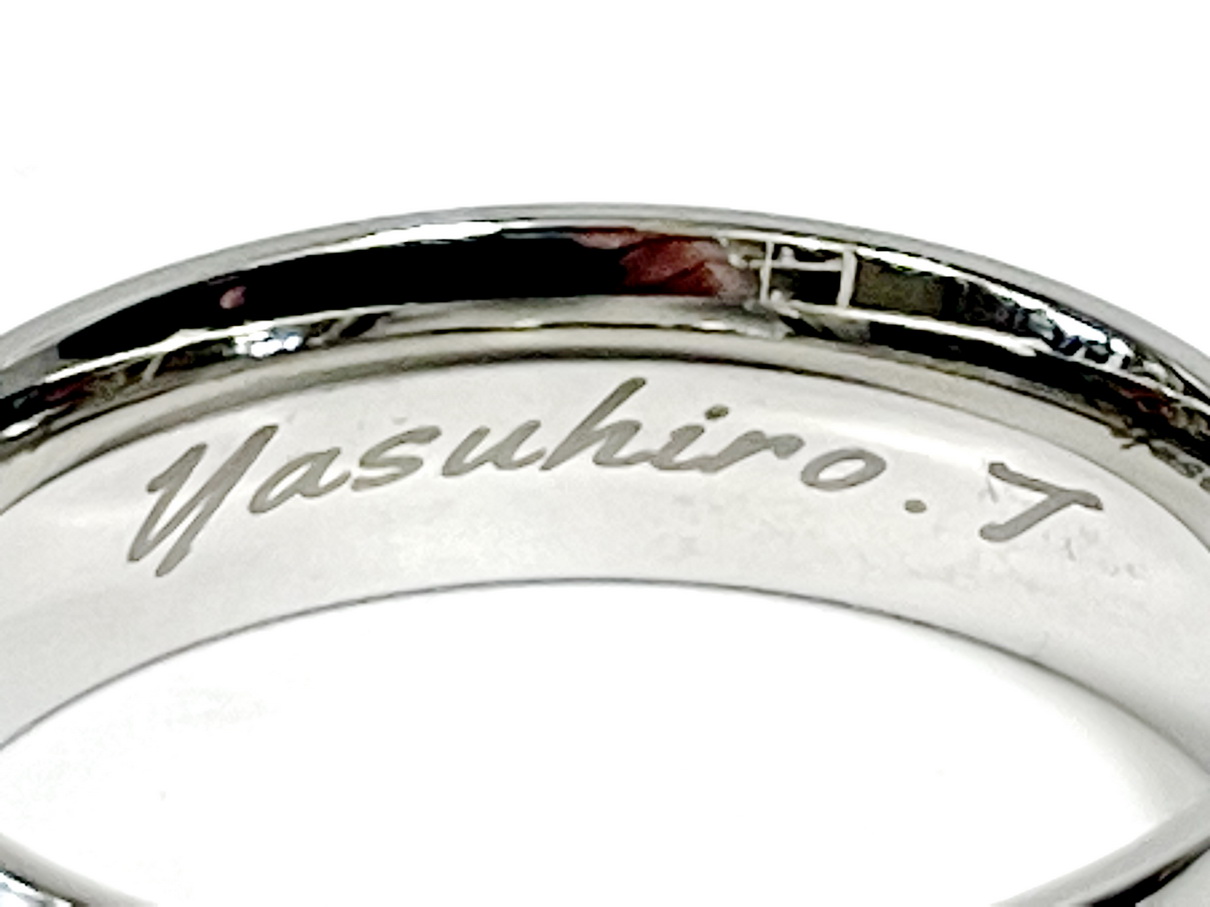
レッドポインターを使用して印字位置を確認します。制御ソフトのリングマーキングモードを使用すると、赤色で最初の一文字目のシルエットを描画してくれます。見えずらいですが、筆記体のYの文字が浮かび上がっています。
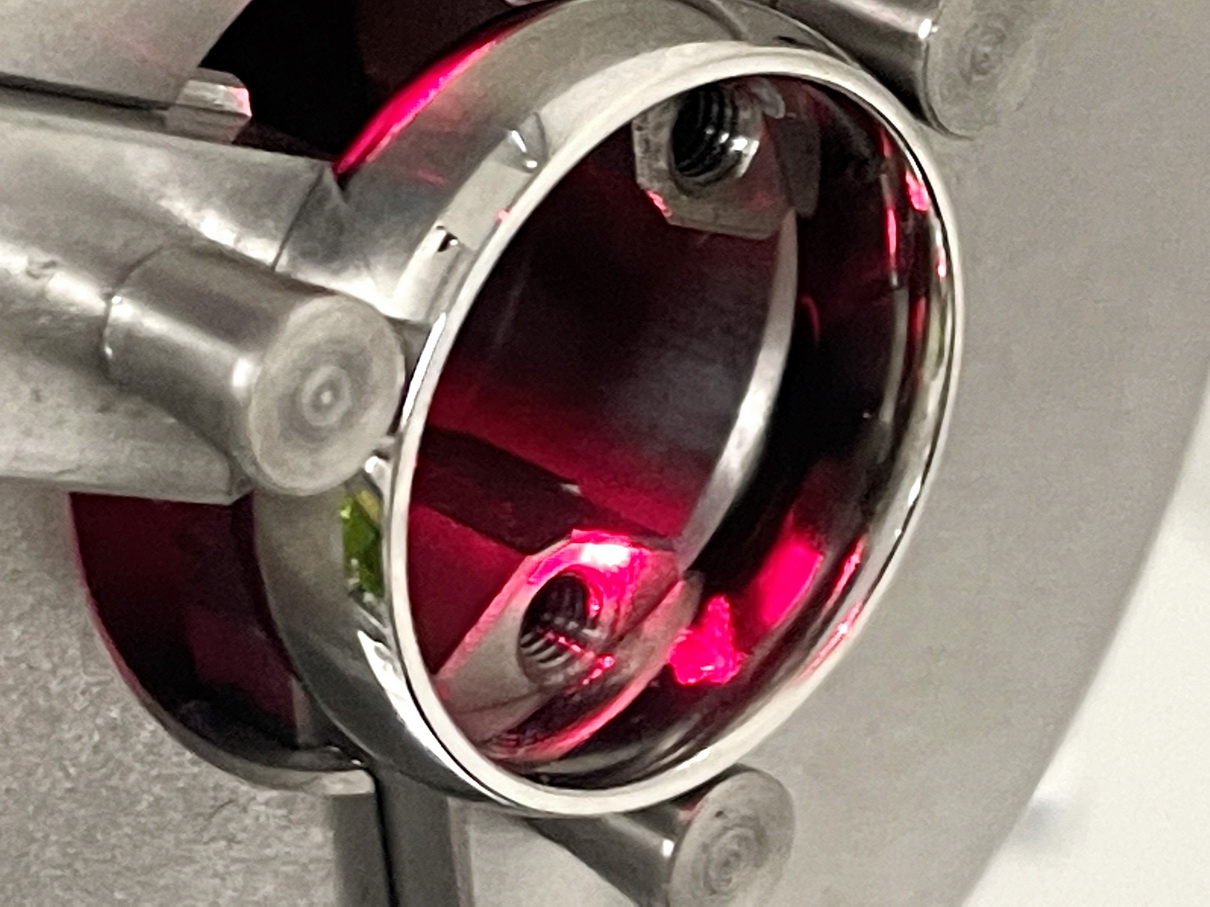
焦点距離を確認し、印字位置の確認が出来たらレーザーでマーキングを始めます。
刻印はあっという間に終了です。
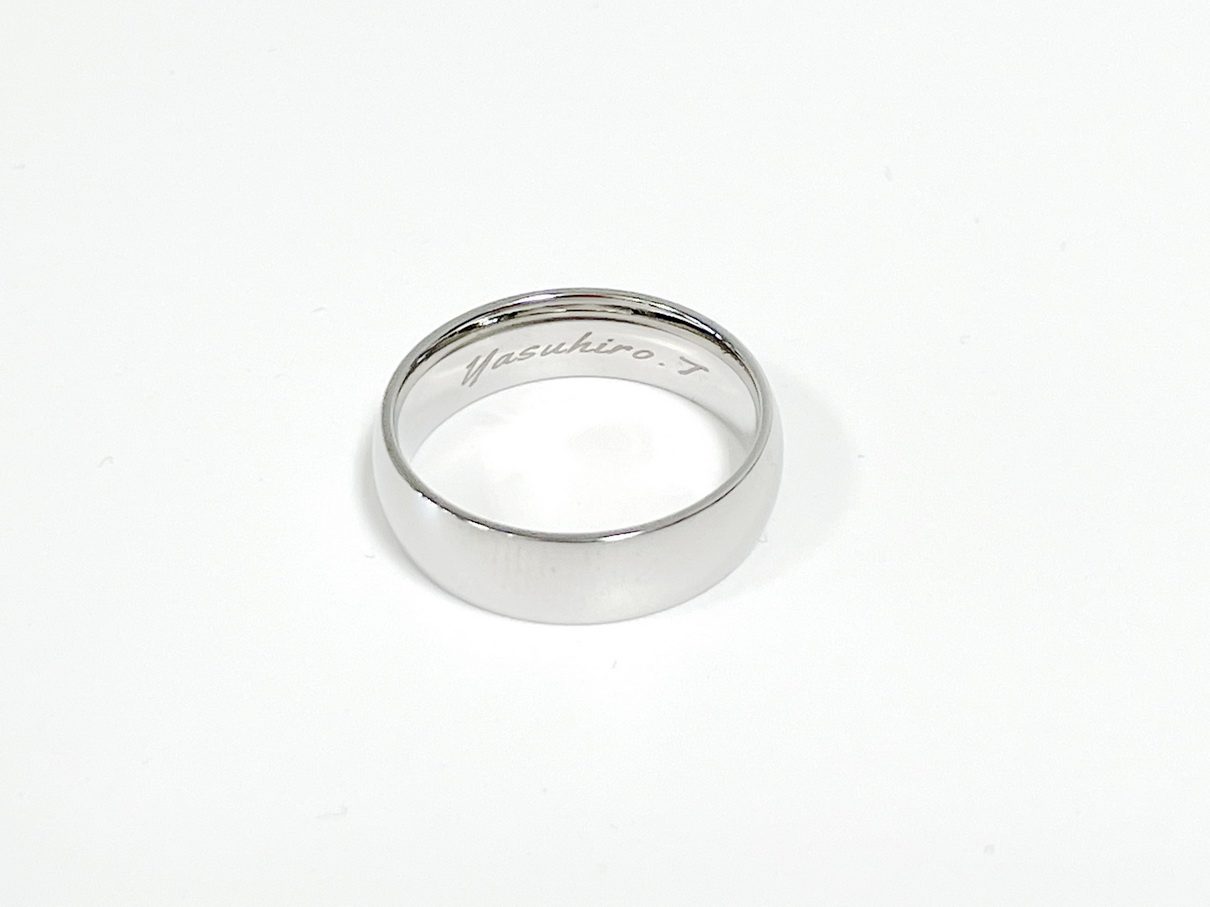
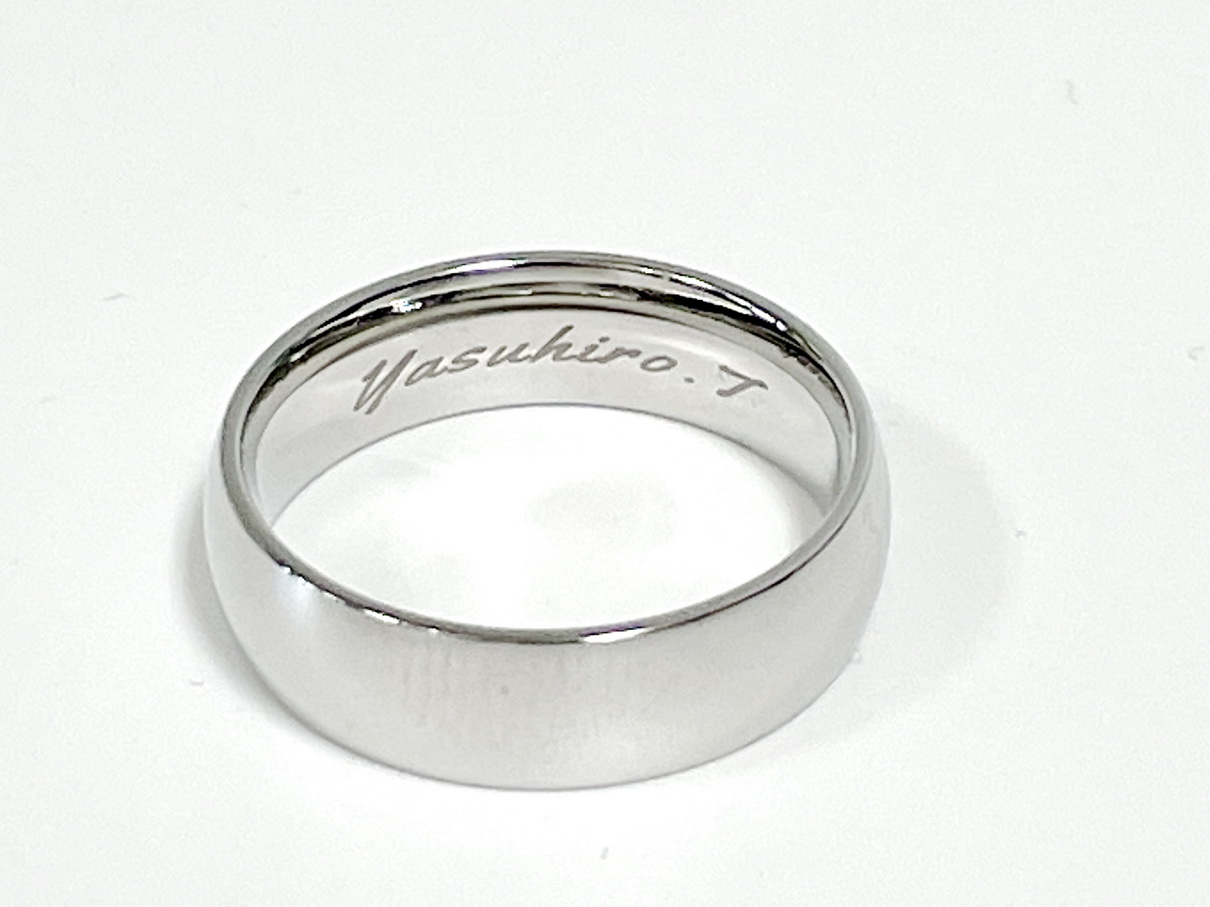
酸化を極力抑えて、且つ、くっきりさせるためにレーザー出力を弱めにして3回、レーザーを照射しています。動画を見てもらうとわかりますが、同じ文字を3回ずつ照射しています。
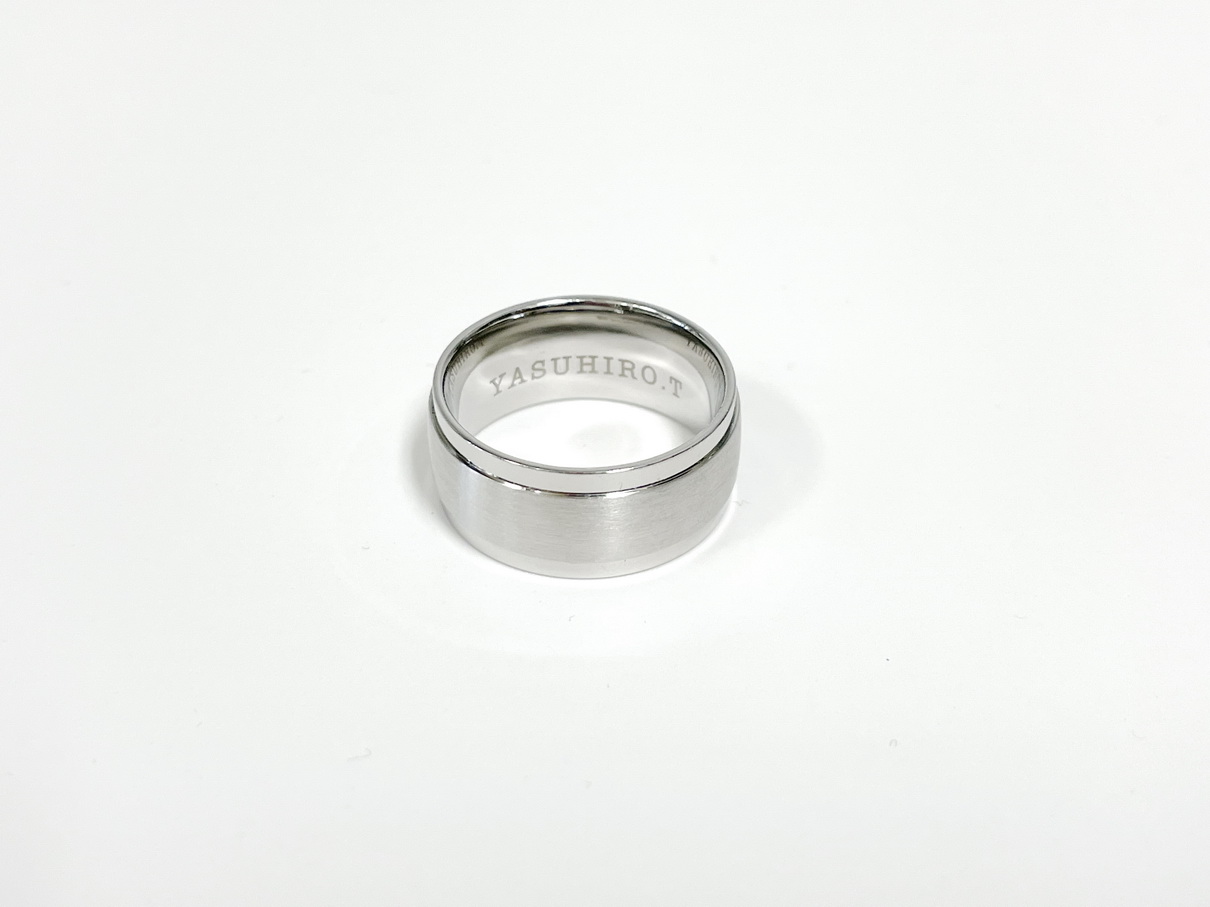
ついでなので、少し太めの指輪にも書体を変えて刻印してみました。
当社のユーザー様紹介です。
オリジナルの革製品や雑貨をネット通販や実店舗で販売されています。
ブランドネームはTAVARAT(タバラット)
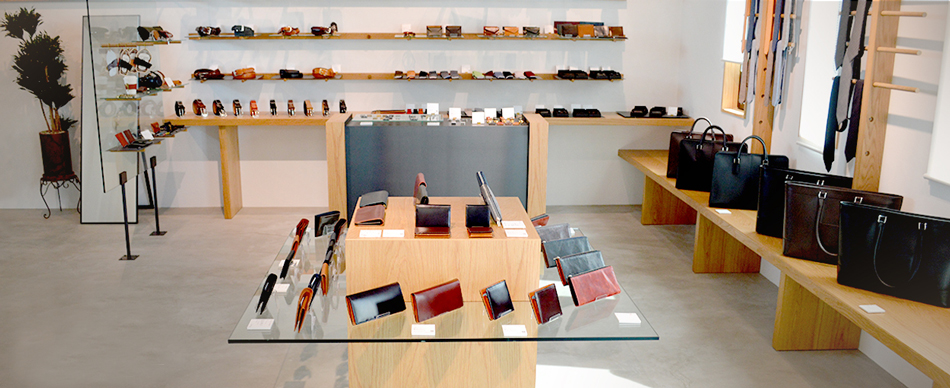
(画像は大阪府泉佐野市にあるアンテナショップです)
ご導入いただいたマシンは、ファイバーレーザーLW-EF。 このレーザーマーキングマシンを使用して、主に金属製の雑貨に名入れサービスをされるとのことです。(2021年3月15日からサービス開始)
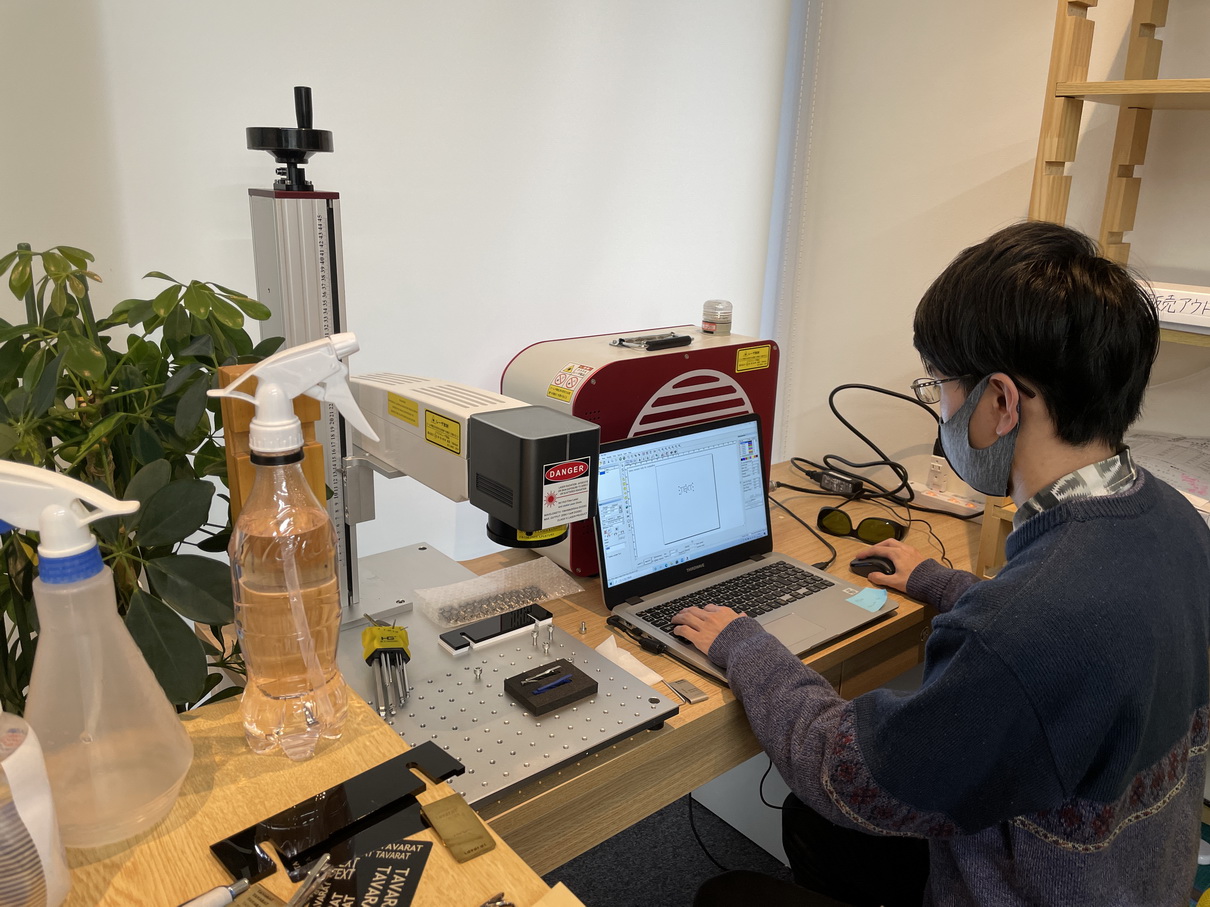
こちらの画像は名入れ見本です。
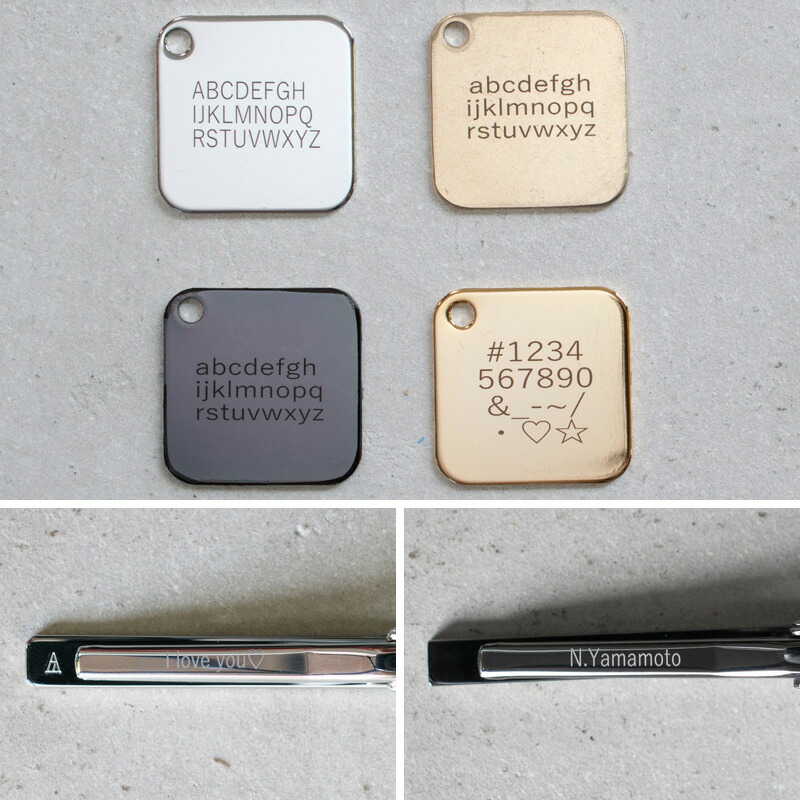
ご導入いただいた理由を伺うと、やはり、お客様からの名入れサービスの希望が多かったとのことです。
私自身は、自分自身の持ち物に名入れするということはないのですが、(マーキングの見本はたくさん作っていますが)時折、知り合いからプレゼント用に名入れをしてほしいと頼まれ、各種レーザーを使用して いろいろな商品に名入れをしてあげるのですが、プレゼントされた相手からとても感謝された、ということを依頼主からよく聞くので、やはり名入れされたプレゼントは嬉しいということなんだと思います。
TAVARAT様の商品・サービスは下記でご覧いただけます。
─公式ストア https://www.tavarat.jp
─Facebook www.facebook.com/tavarat.jp
─Twitter https://twitter.com/tavarat_shop
─Instagram https://www.instagram.com/tavarat_cyberl/
─YouTube https://www.youtube.com/channel/UCN3hXU1W6cZTWAFv8wSOVug
─会社HP https://www.cyberl.jp/
製造から12年が経過したユニバーサルレーザーシステムズ社製レーザーカッターのオーバーホールを依頼されました。このお客様は2度目のオーバーホールとなります。
12年も経つと、液晶TVも冷蔵庫も洗濯機も壊れてしまいますが、こうして整備をすることで長く使うことが出来るのは、業務用レーザーならではです。(と思っています)
本体の外装を取り外すと、もちろんそれなりに汚れています。外装の中にしっかりとしたフレーム構造が存在するのはユニバーサルレーザーシステムズの特徴です。安価に流通しているレーザーカッターは基本的にボックス構造の箱だけです。その箱に歪みが生じるとアライメントが狂い、修正は そこそこ困難だと思います。
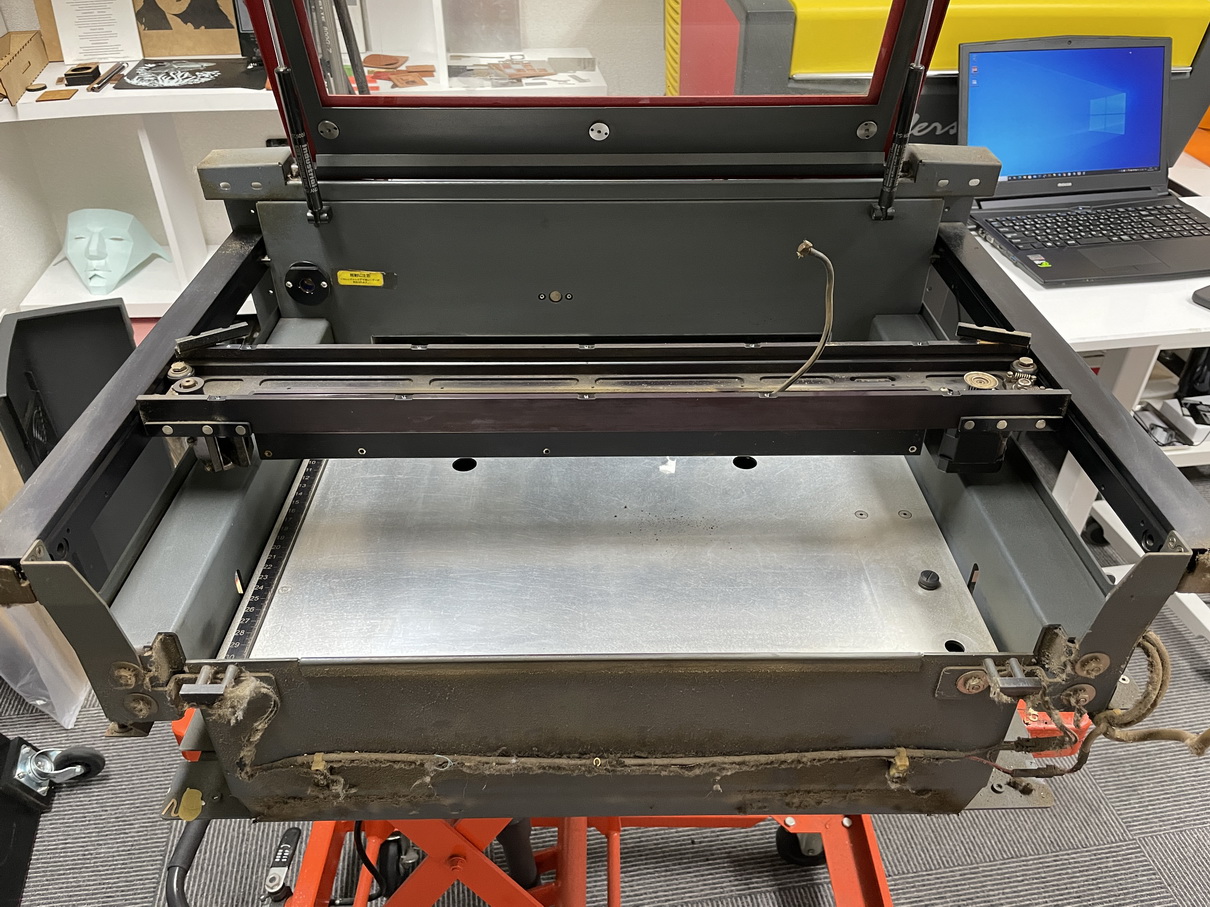
VLSシリーズのフレームには高張力鋼板が使われています。安価な金属板は、曲げるとそのまま曲がりっぱなしですが、それらに比べると軽量かつ耐食性や強度に優れています。
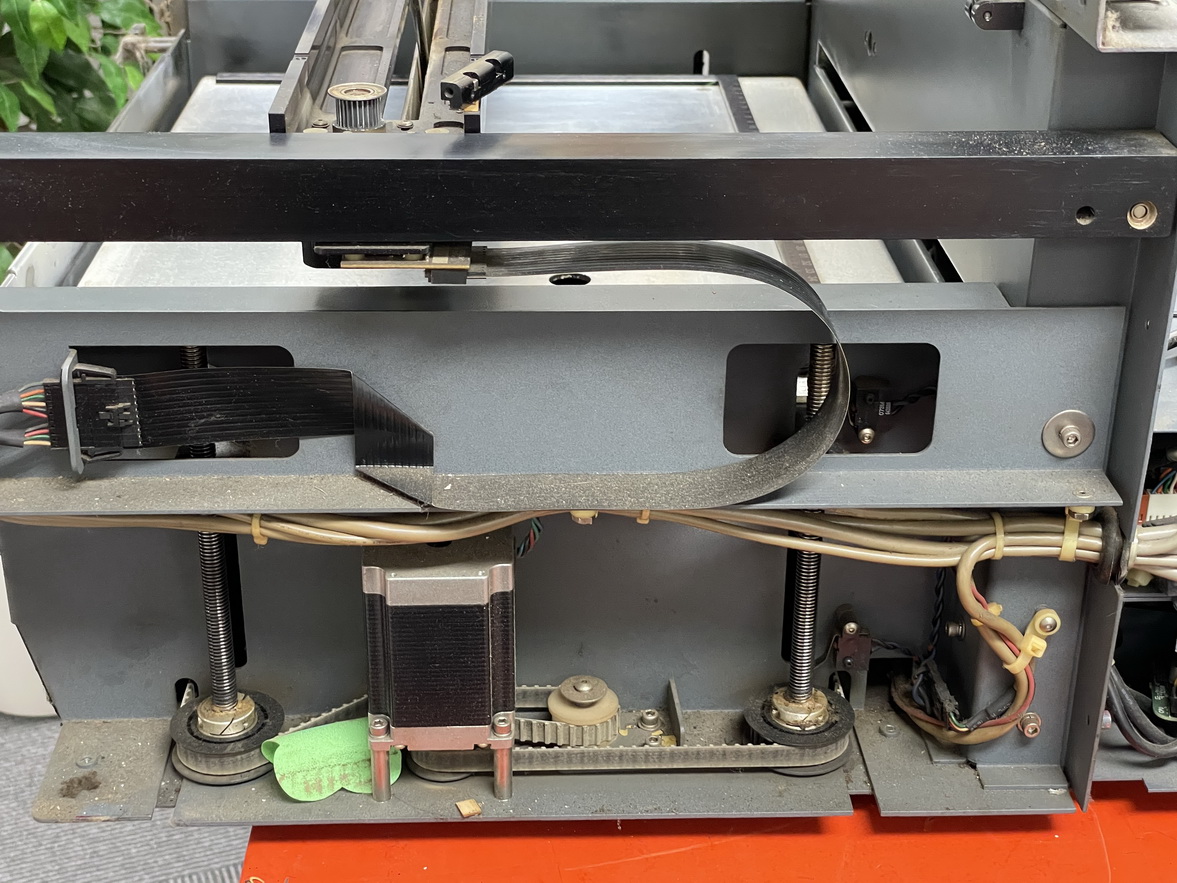
レーザーヘッドの駆動部です。ここがスムーズに動かなければ加工精度が落ちてしまいます。
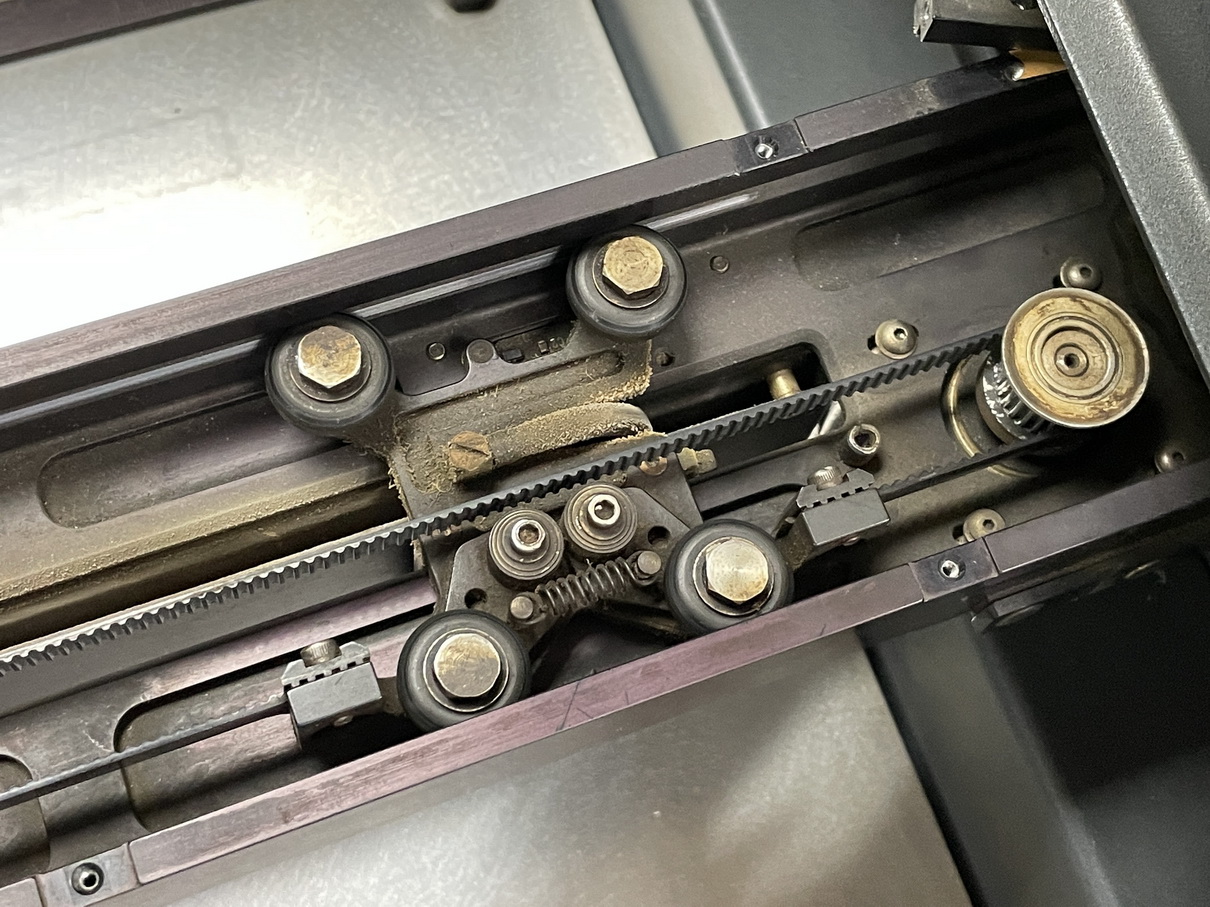
パーツを取り外し、ベルトとホイールを新品に交換します。
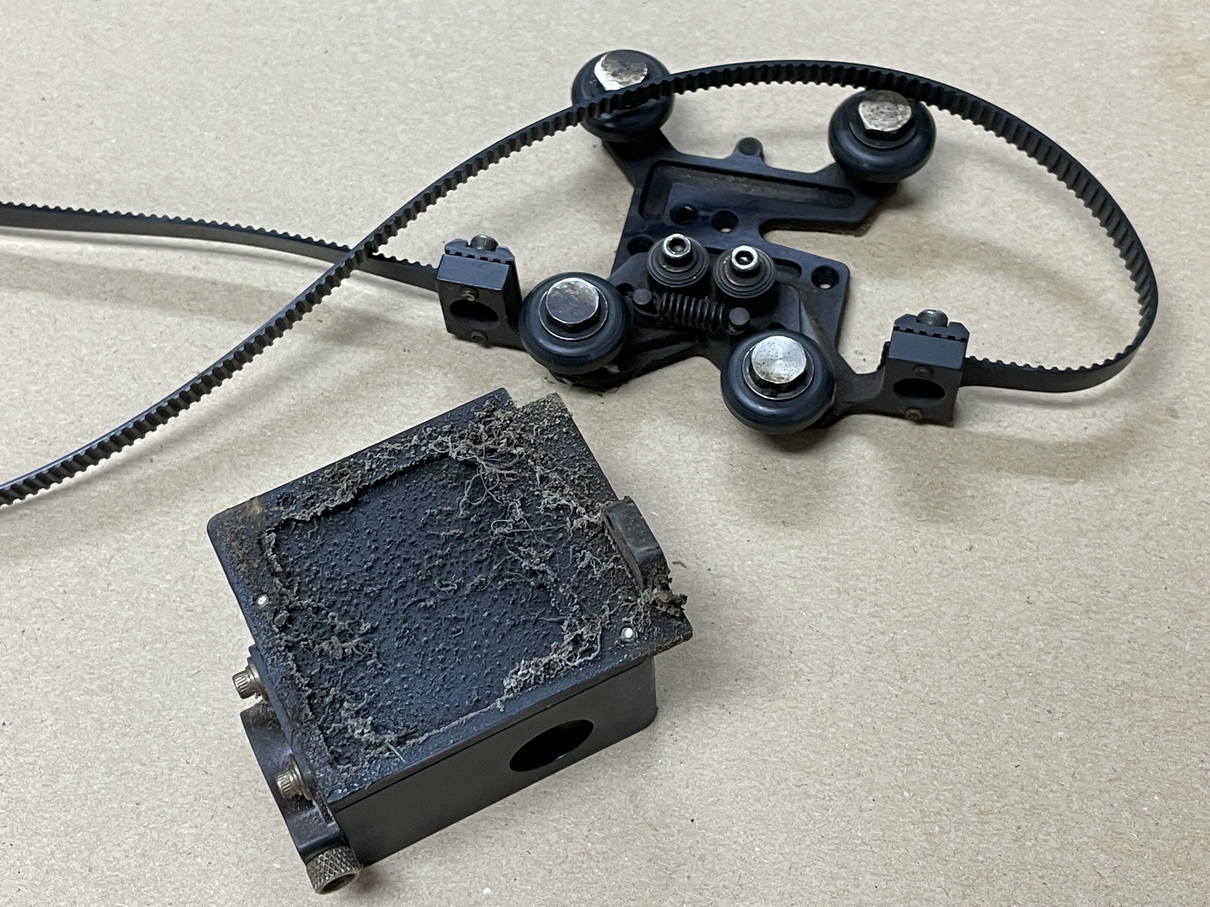
駆動系を分解している間に、カバー部の洗浄を行います。洗浄液をスプレーして汚れを溶かします。
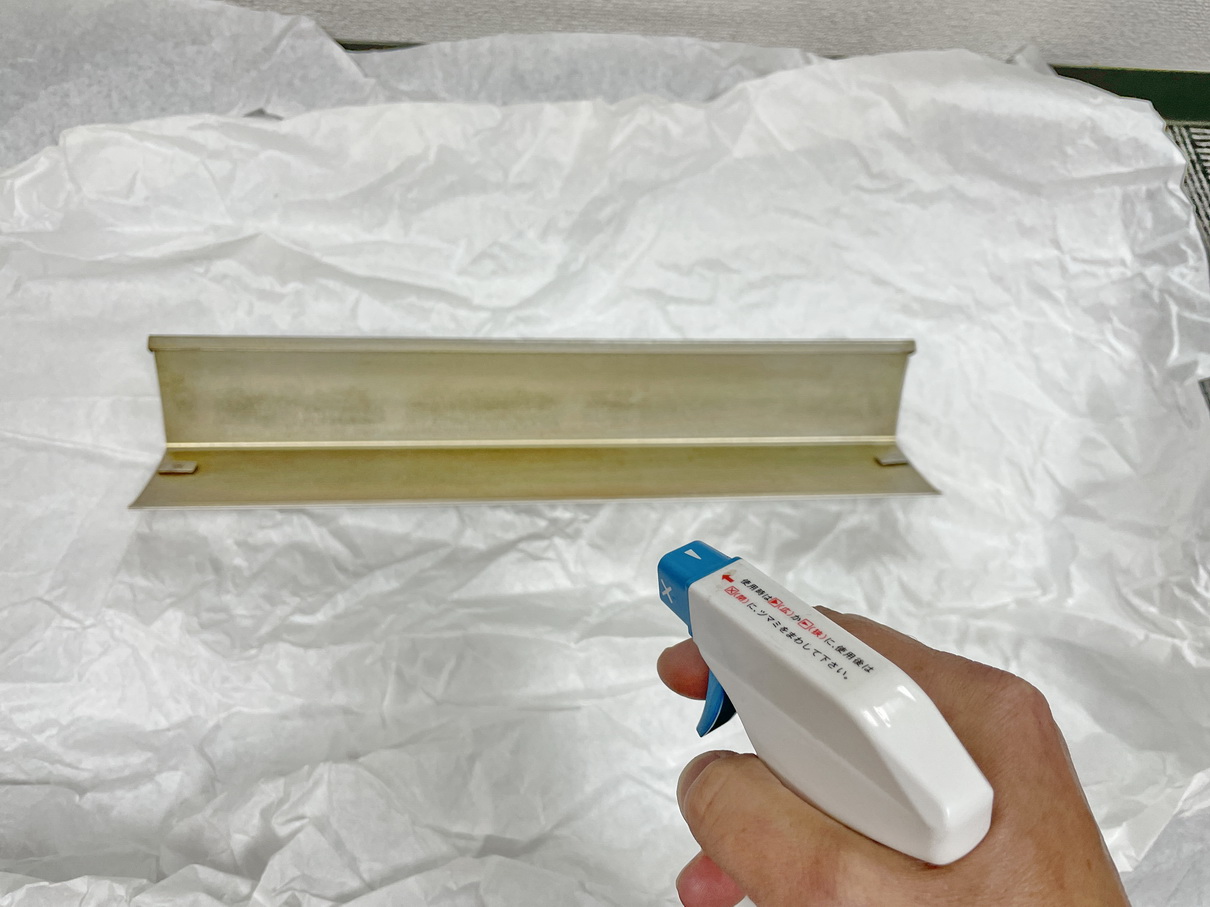
汚れがみるみるうちに溶けだしてきました。
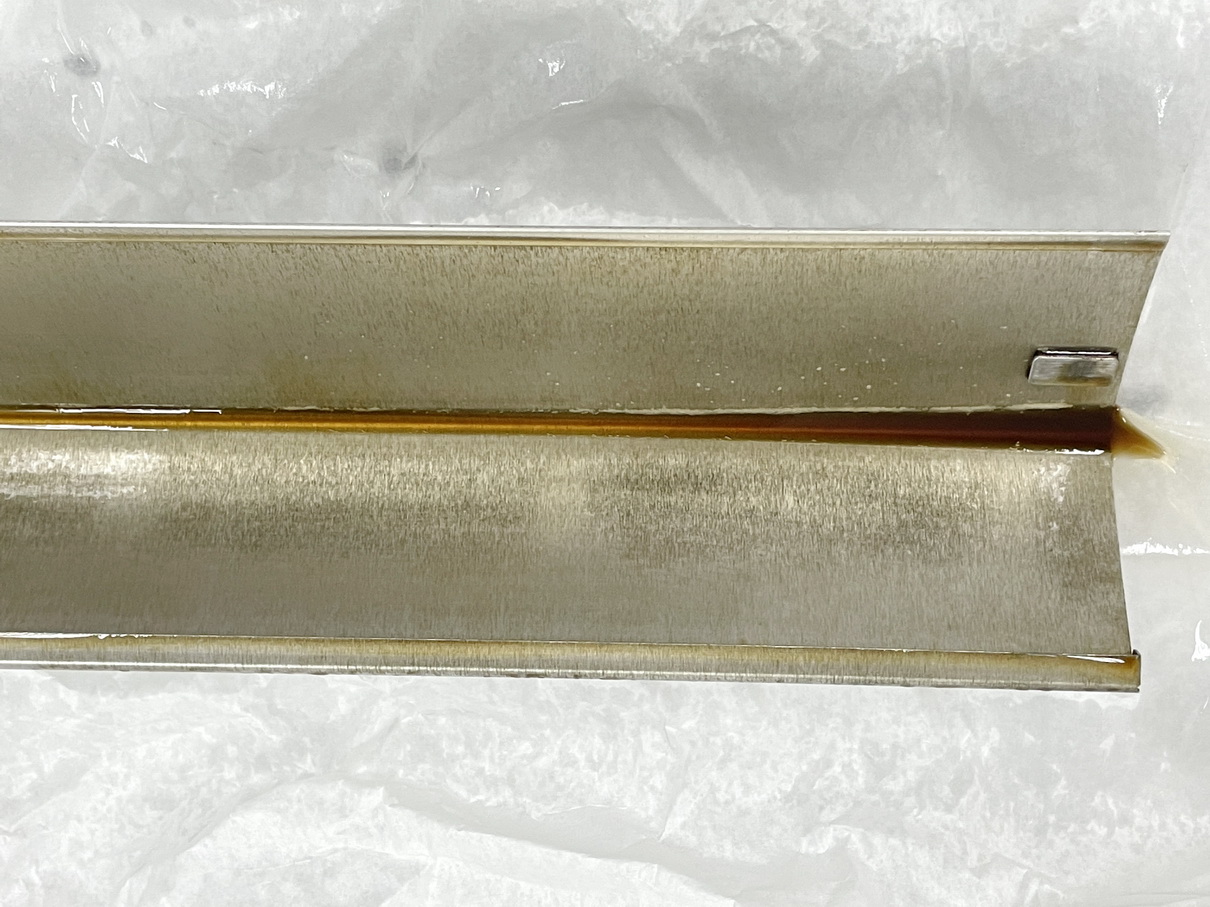
汚れが落ちて、ピカピカになります。
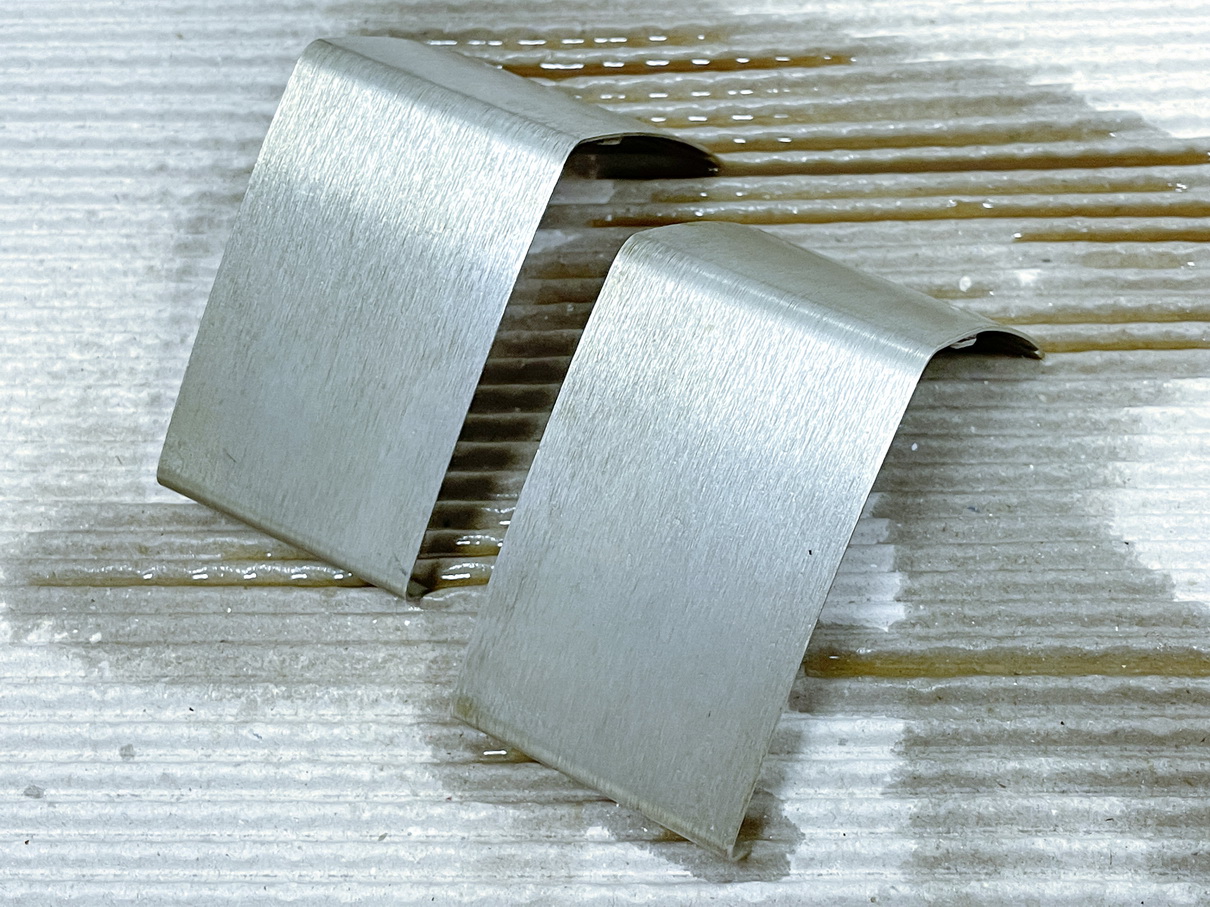
集光レンズユニットや反射ミラーにもスプレーします。こびりついた汚れが落ちていきます。
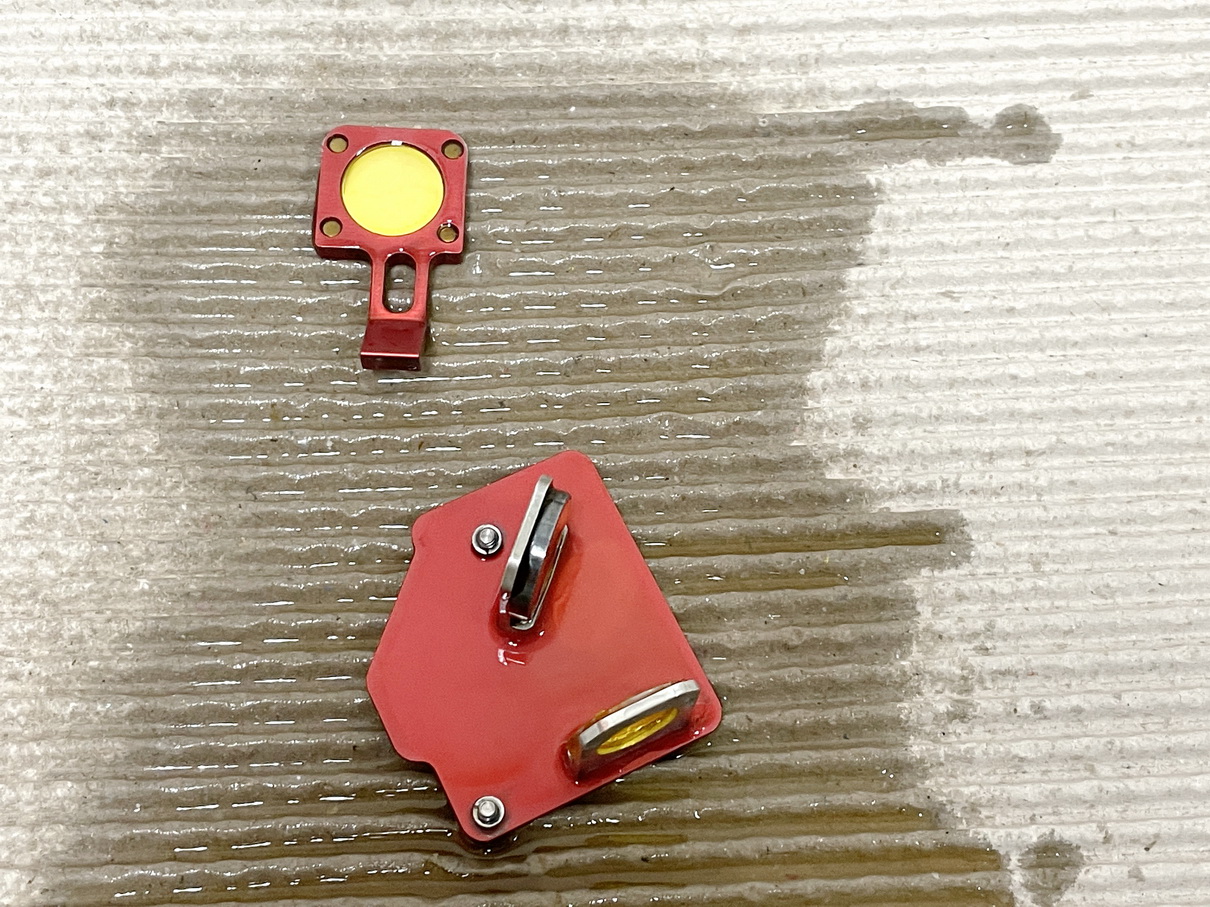
経年劣化でエアーアシスト用のパイピングチューブが硬化していますので、これを交換します。
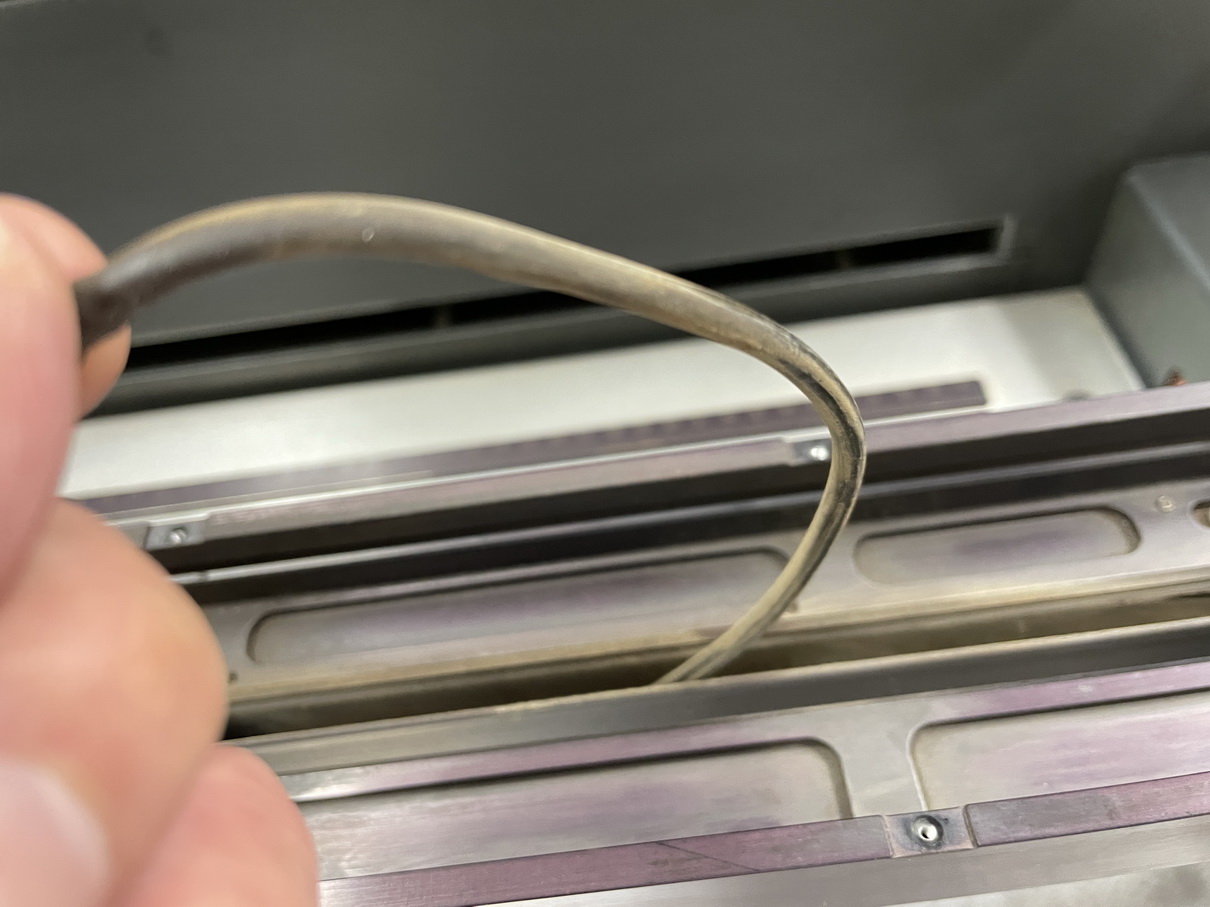
エアーのパイピングチューブの交換は手間がかかります。プロッターアームを本体から取り外し、アームもバラバラに分解しなければなりません。
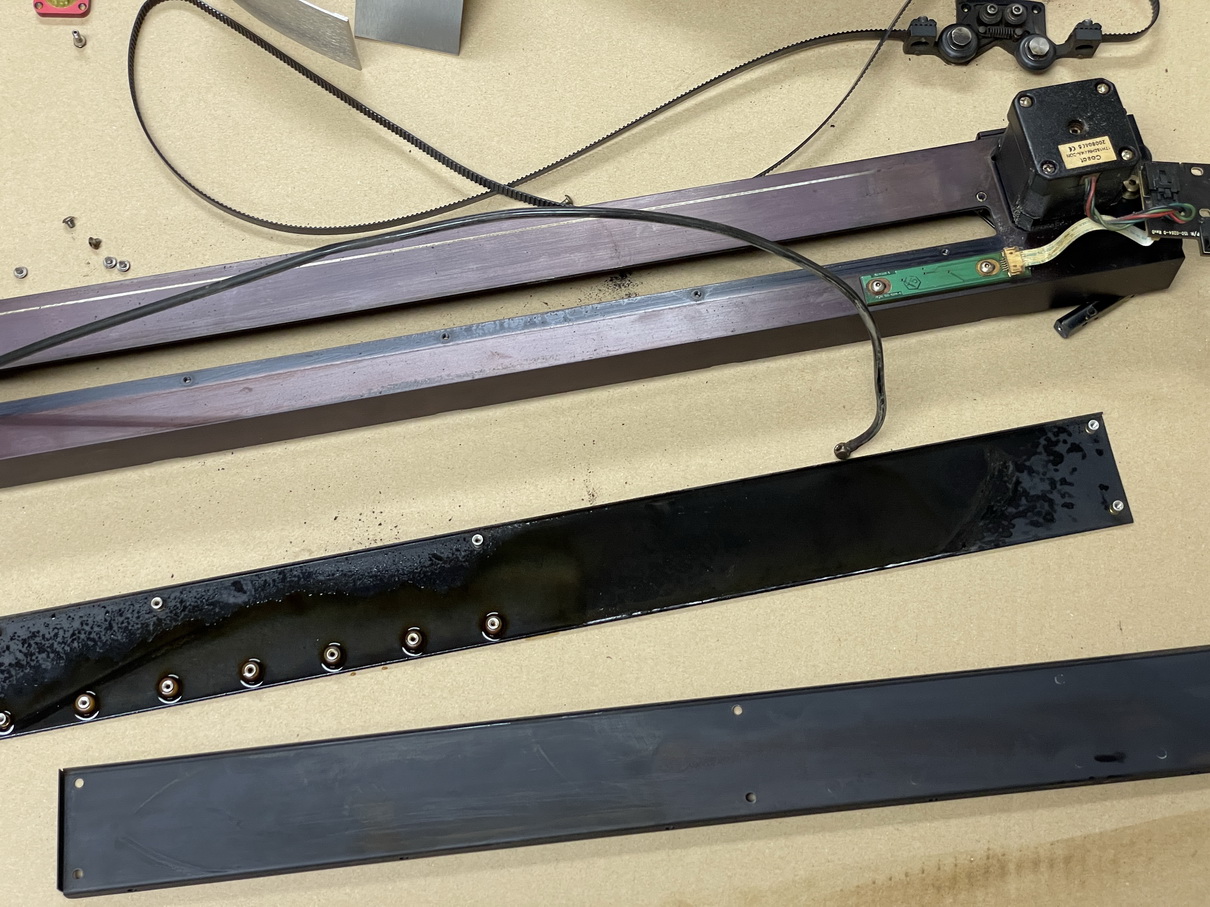
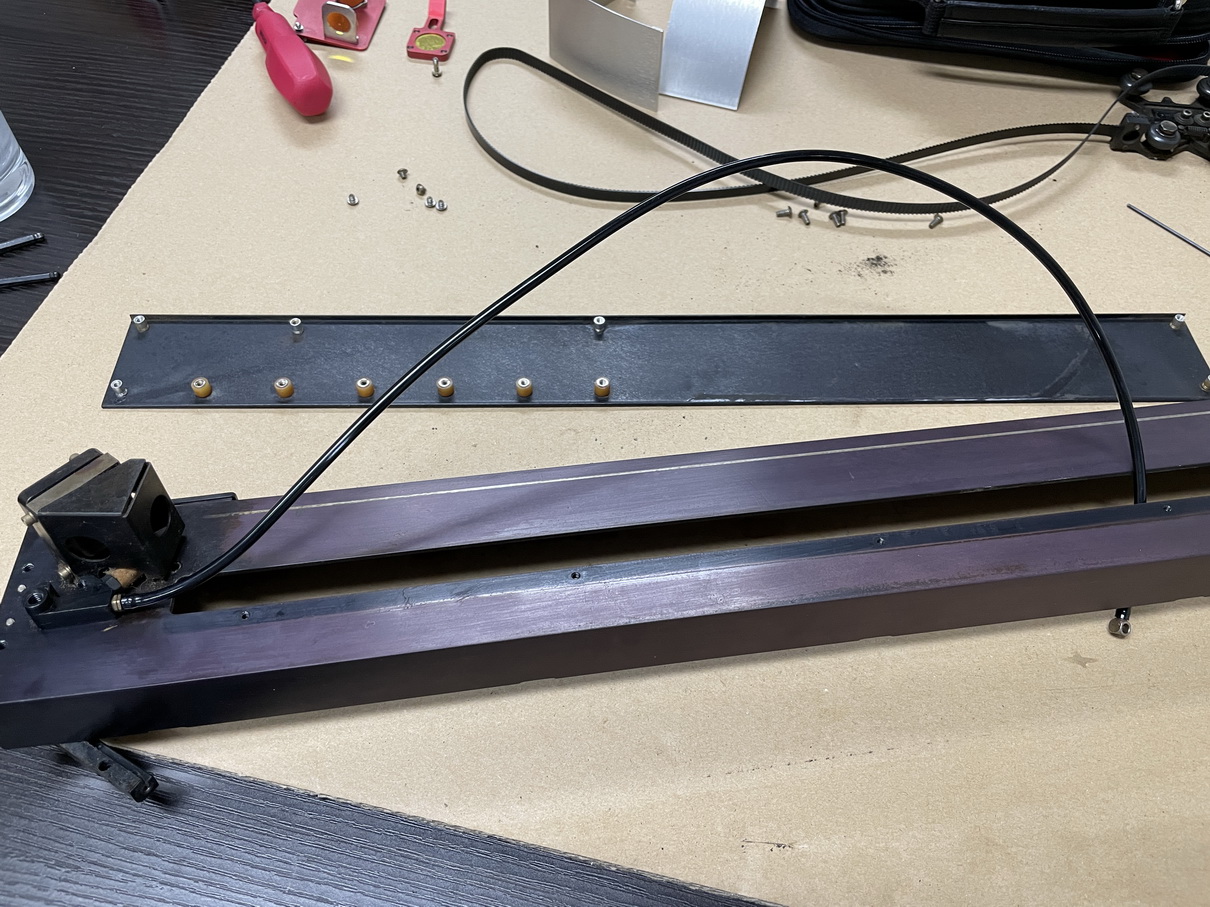
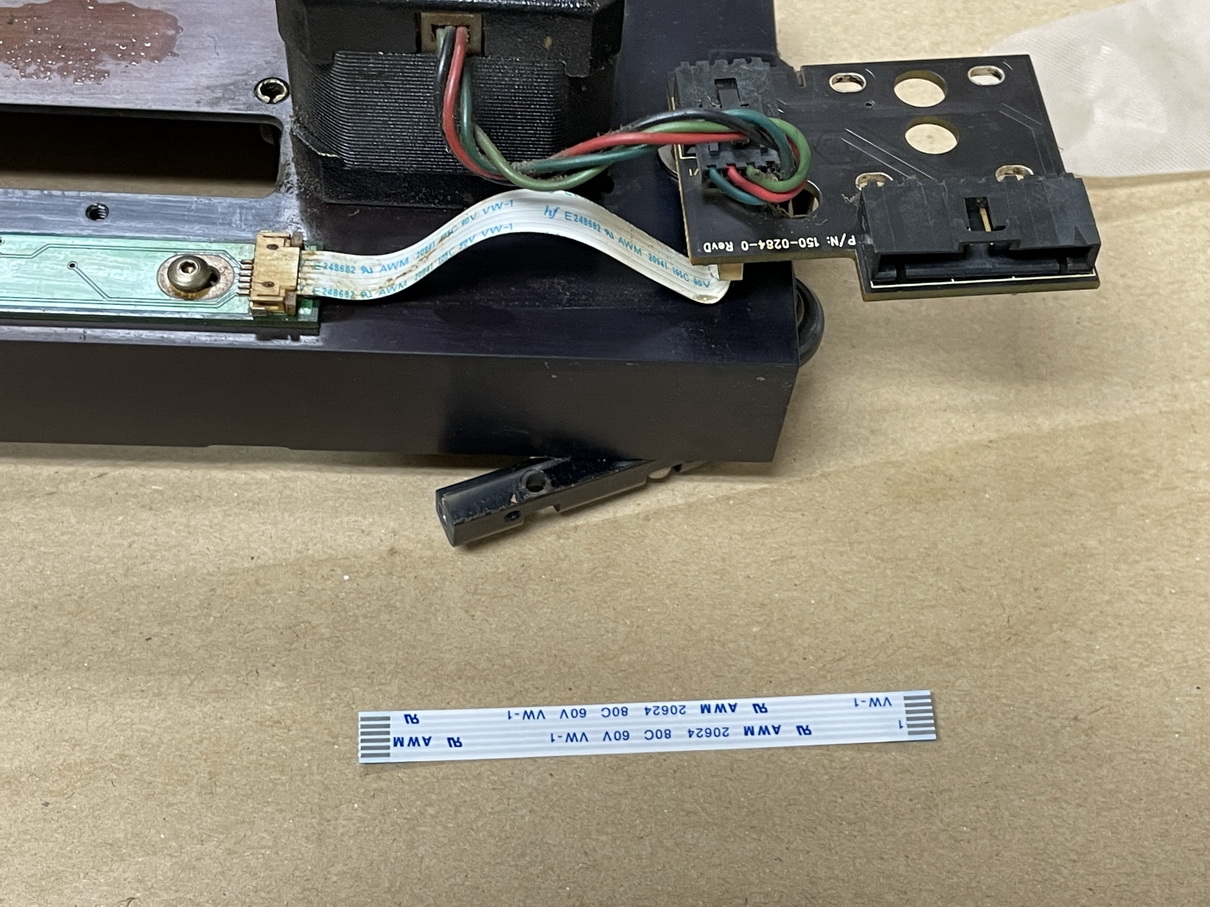
ヘッドの位置センサーのコネクタが劣化しているので、ついでに交換します。
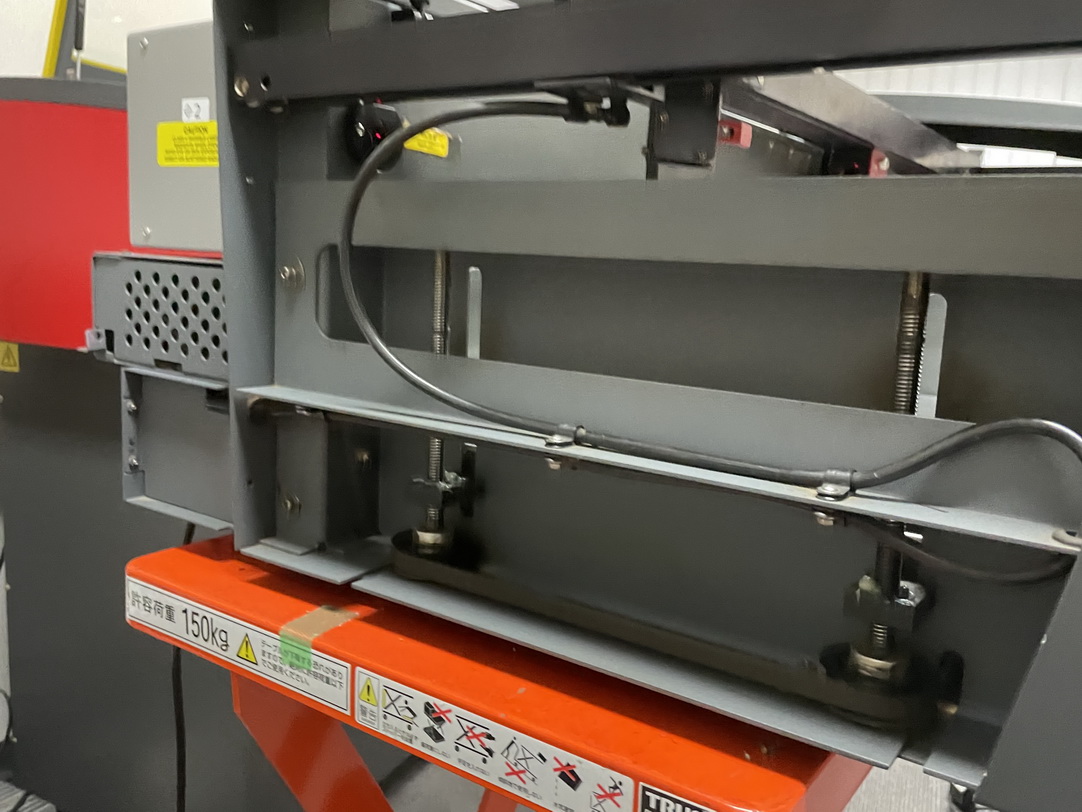
VLSシリーズの昇降テーブルは4本のシャフトで行います。このシャフトのグリスアップ、テーブルのアライメントを調整します。
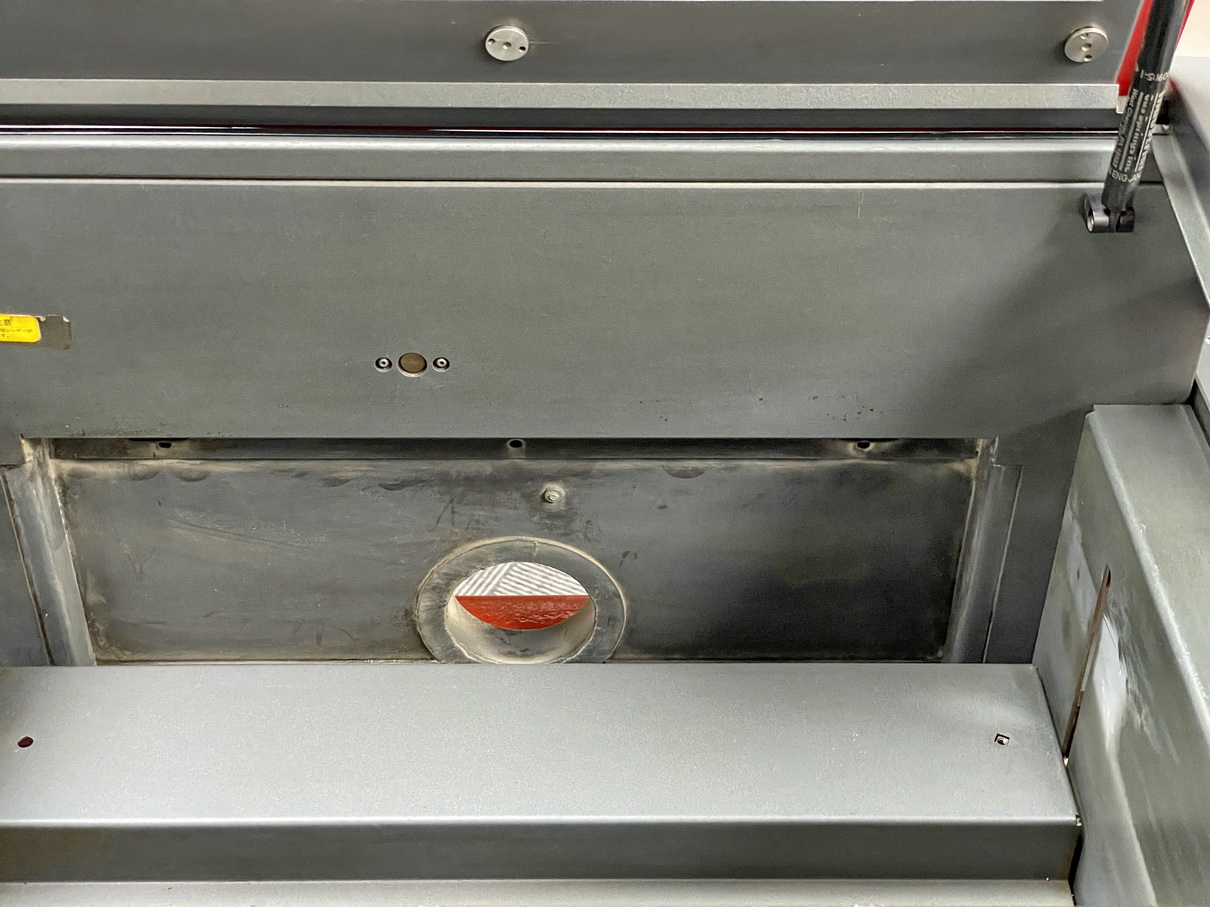
排気プレナムの清掃を行います。
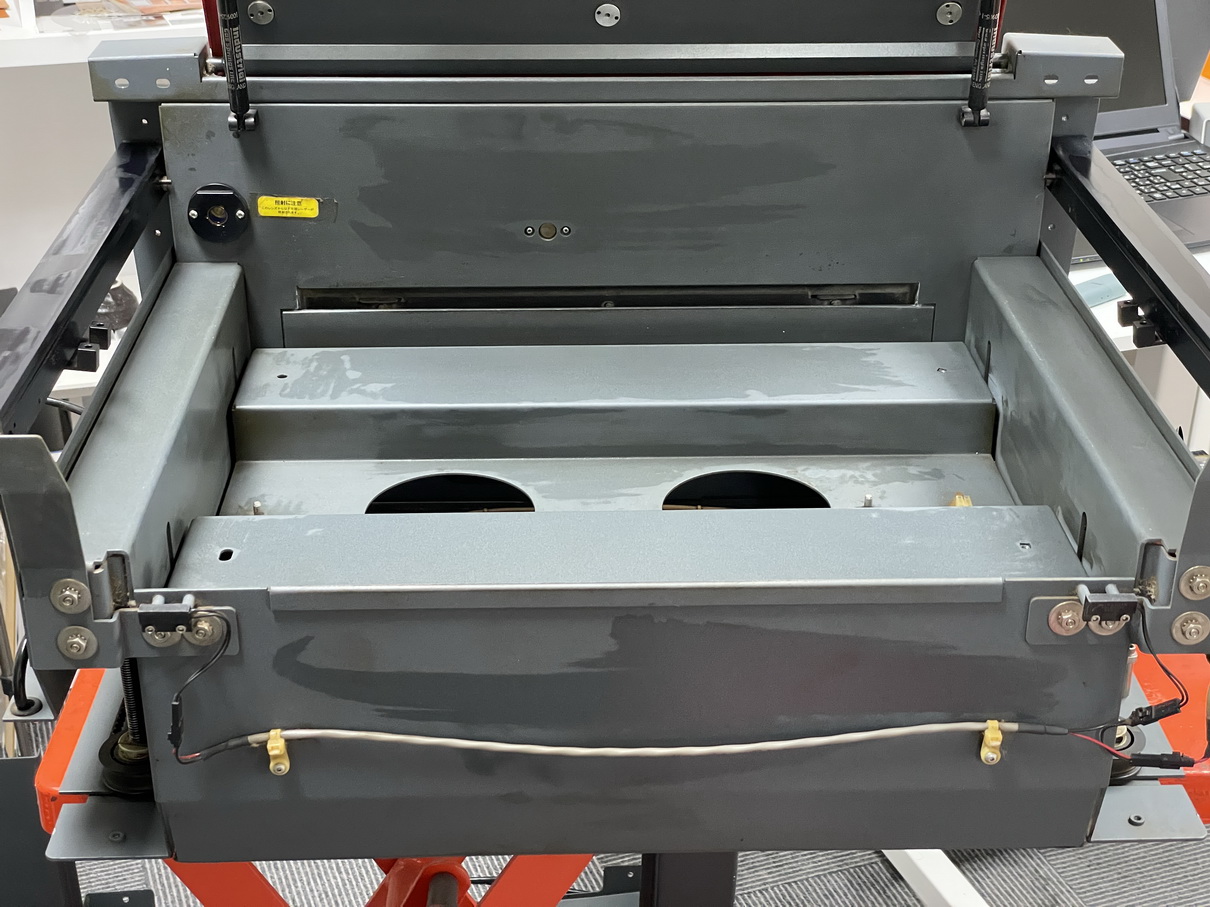
アームを取り付ける前に細かいところまで清掃を行います。
整備が終わったX軸のアームを取りつけ、Y軸レールとのアライメントを調整します。
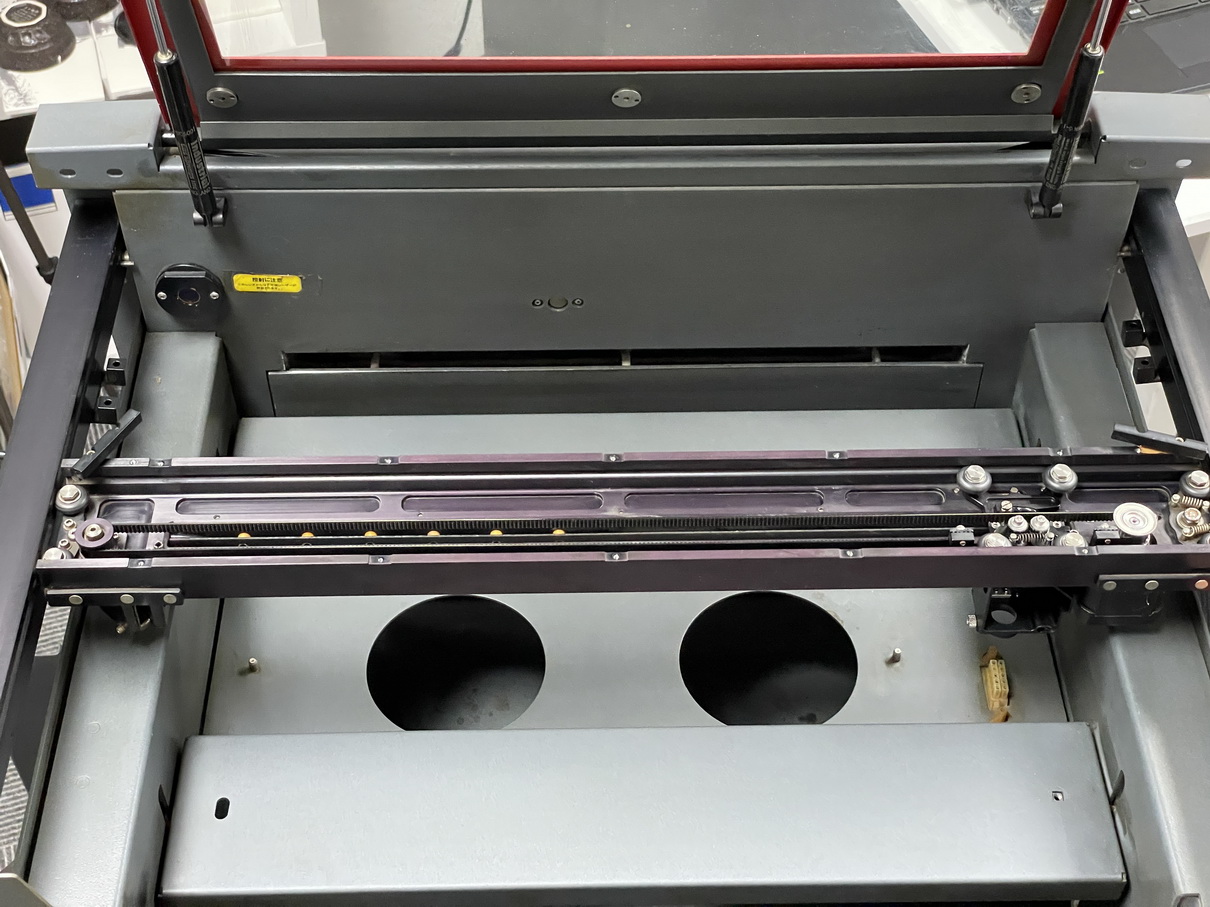
アライメント調整の後、本体背面にあるY軸モーターとシャフトのプーリー、ドライブギアの増し締めをしっかりと行います。
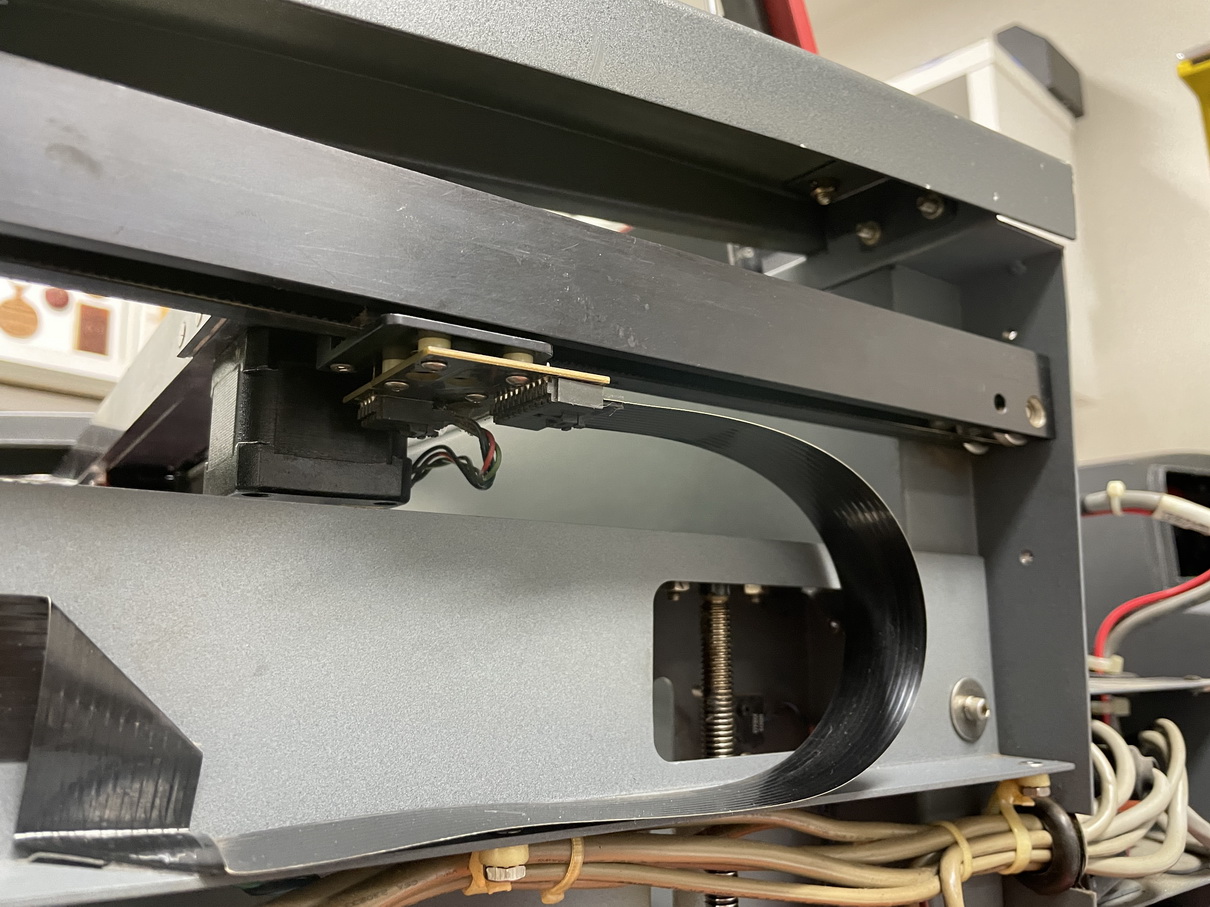
背面の電装部の清掃を行います。
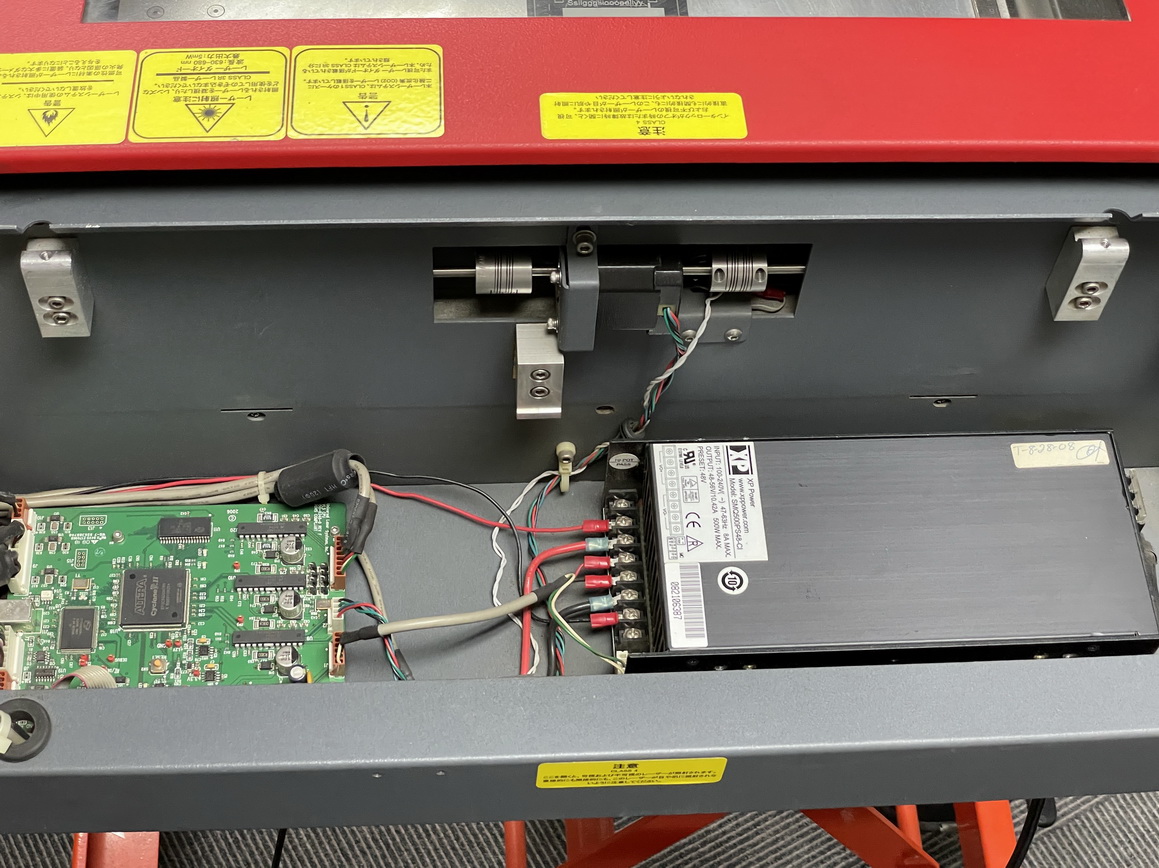
全てのパーツを元に戻しました。
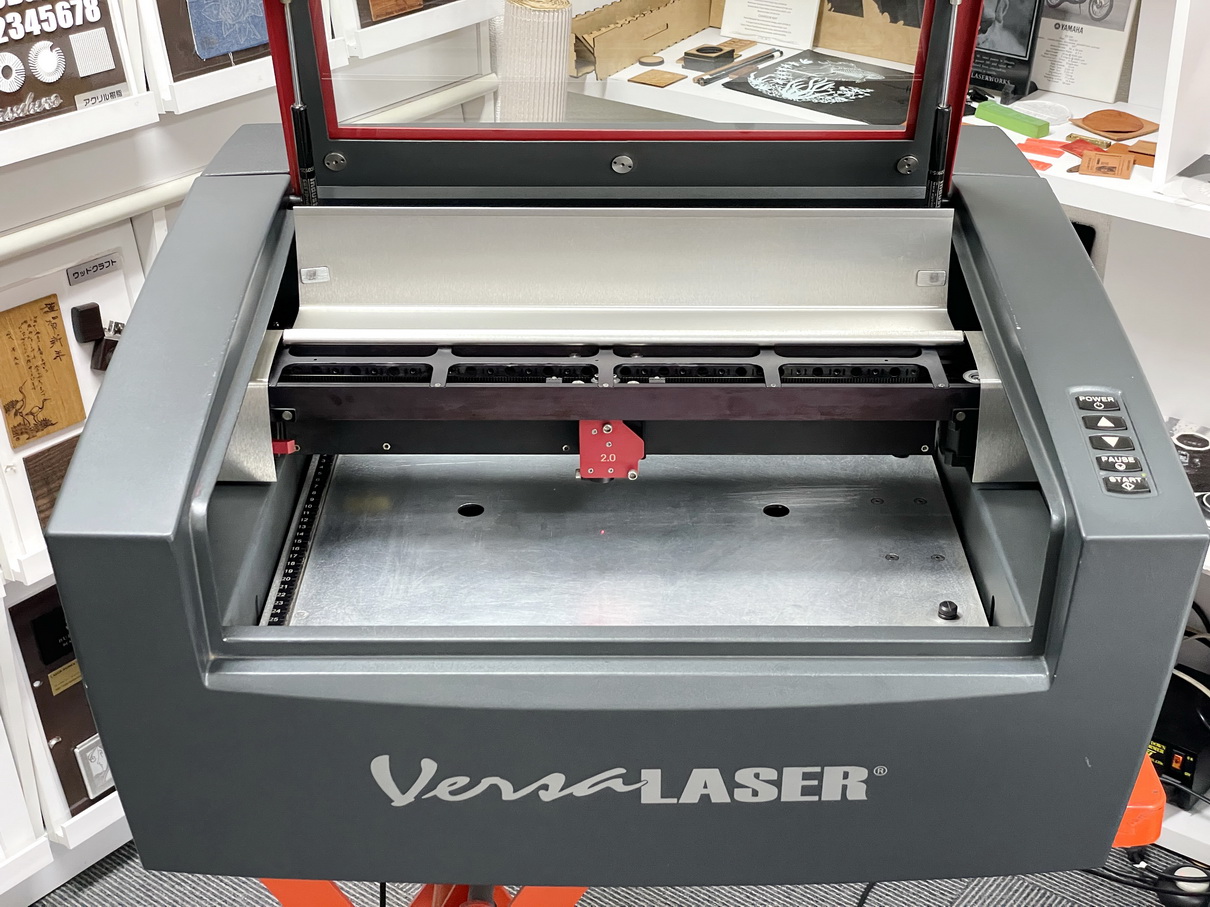
最後にレーザー光のアライメントを調整します。ユーザー様にはレッドポインターによる調整を行ってもらっていますが、こちらで行う場合は安全装置を解除して、レーザー光そのものを使って行います。ワークエリア内の4隅で、それぞれレーザーを照射し照射位置のズレが最小限になるように調整を行います。
レーザー光のアライメント調整が完了したら、レーザーのパワー測定、動作確認を行います。
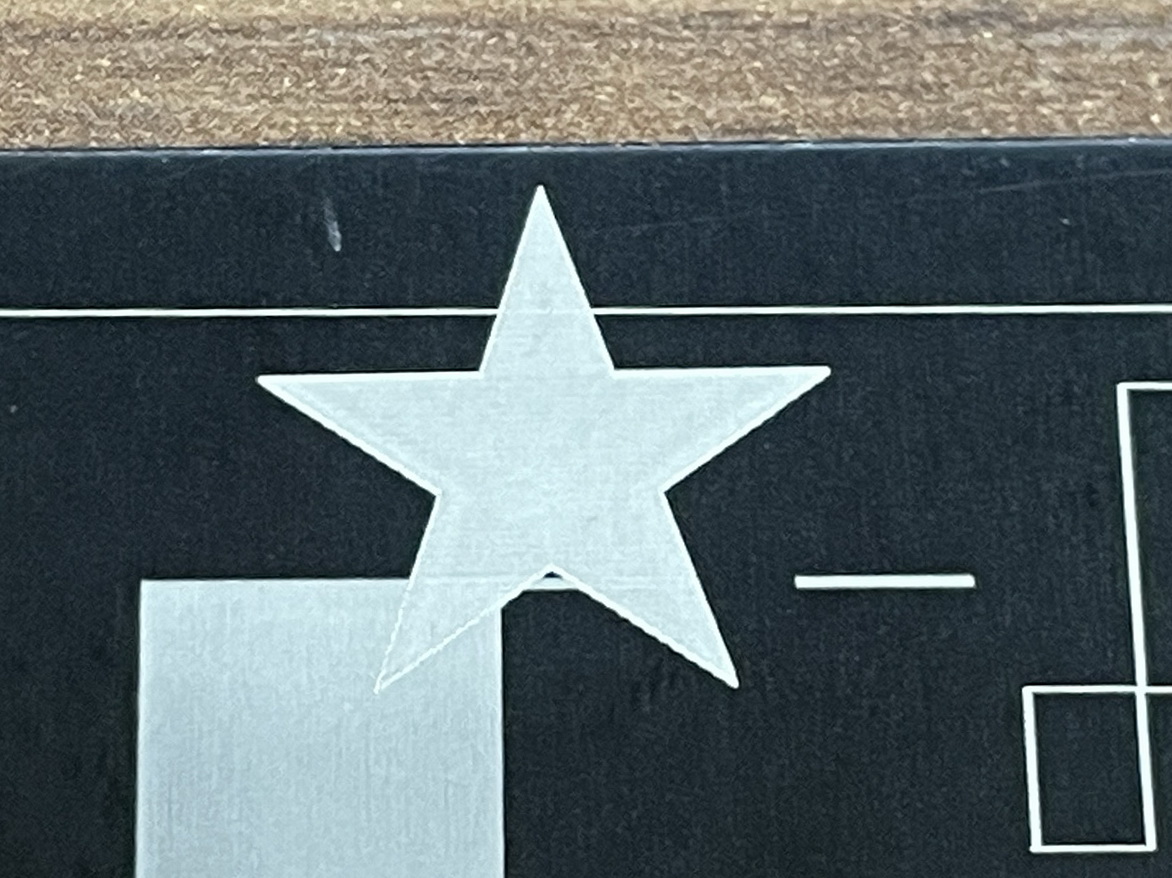
ラスターデータとベクターデータのズレもありません。
最後に、丁寧に梱包をてお客様の元へ返送します。
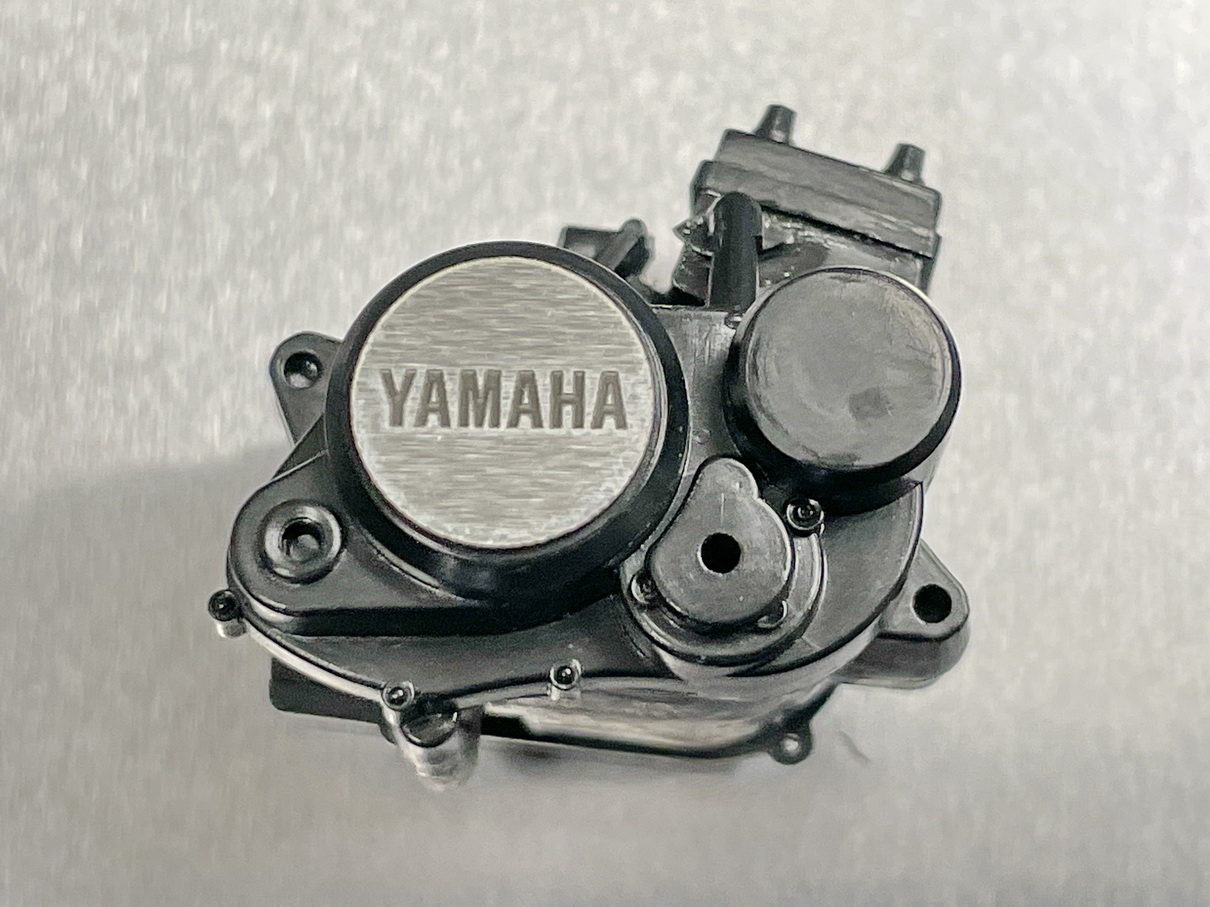
1/12 オートバイ プラモデルのディスクローター(ブレーキディスク)とクランクケースカバー(エンジンのカバー)を、レーザーマーカーを使って0.2mmのアルミ板から切り出しました。
これは、エンジン側面です。オートバイメーカーのロゴが凸になっていますが、本来は凹んでいます。古いキットなので、金型の精度が今ほどではなかったのだと思います。
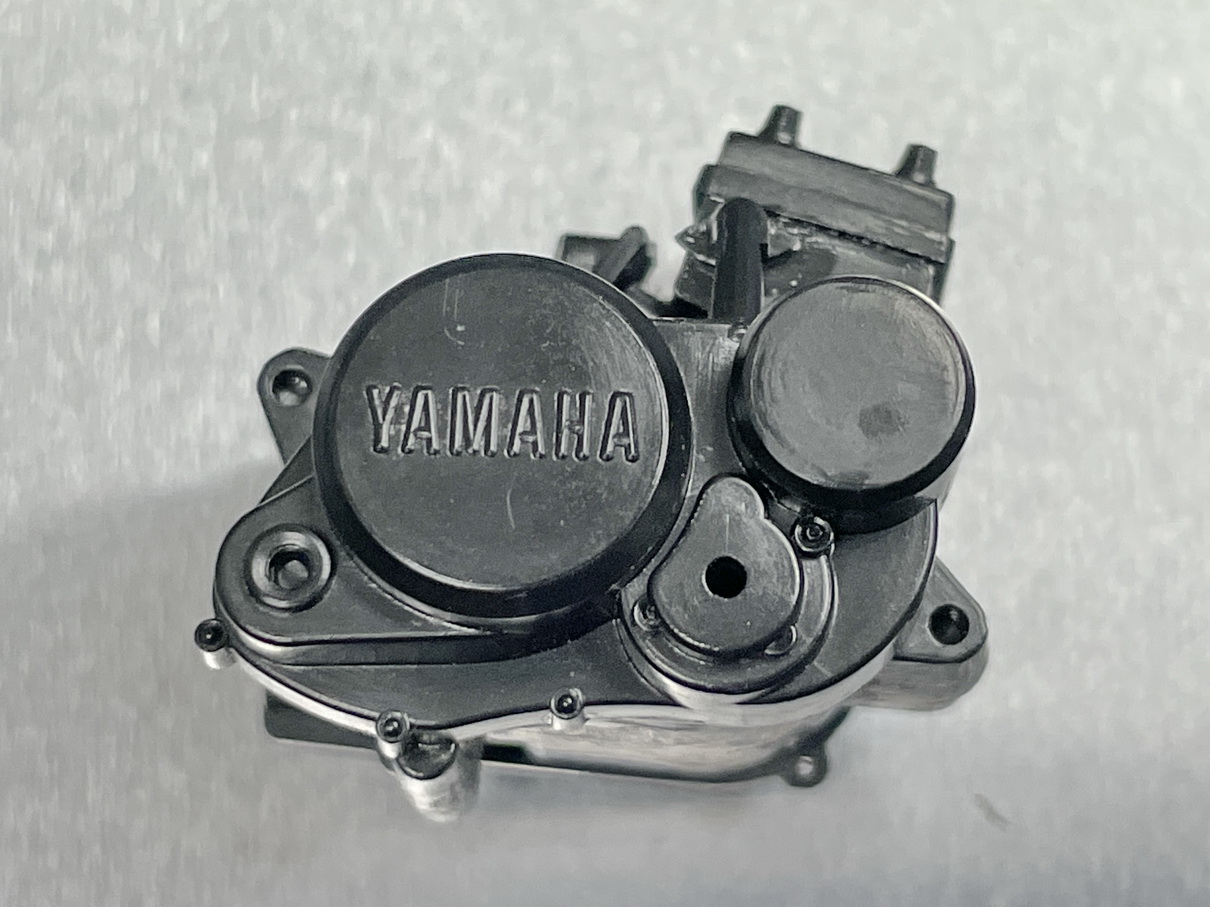
このカバーの部分を、0.2mmのアルミ板で作りました。小さな文字も鮮明に彫刻できるのはファイバーレーザーならではの技です。もっとも、ファイバーレーザーは1mm以下の文字も刻印できますので、この程度は余裕です。
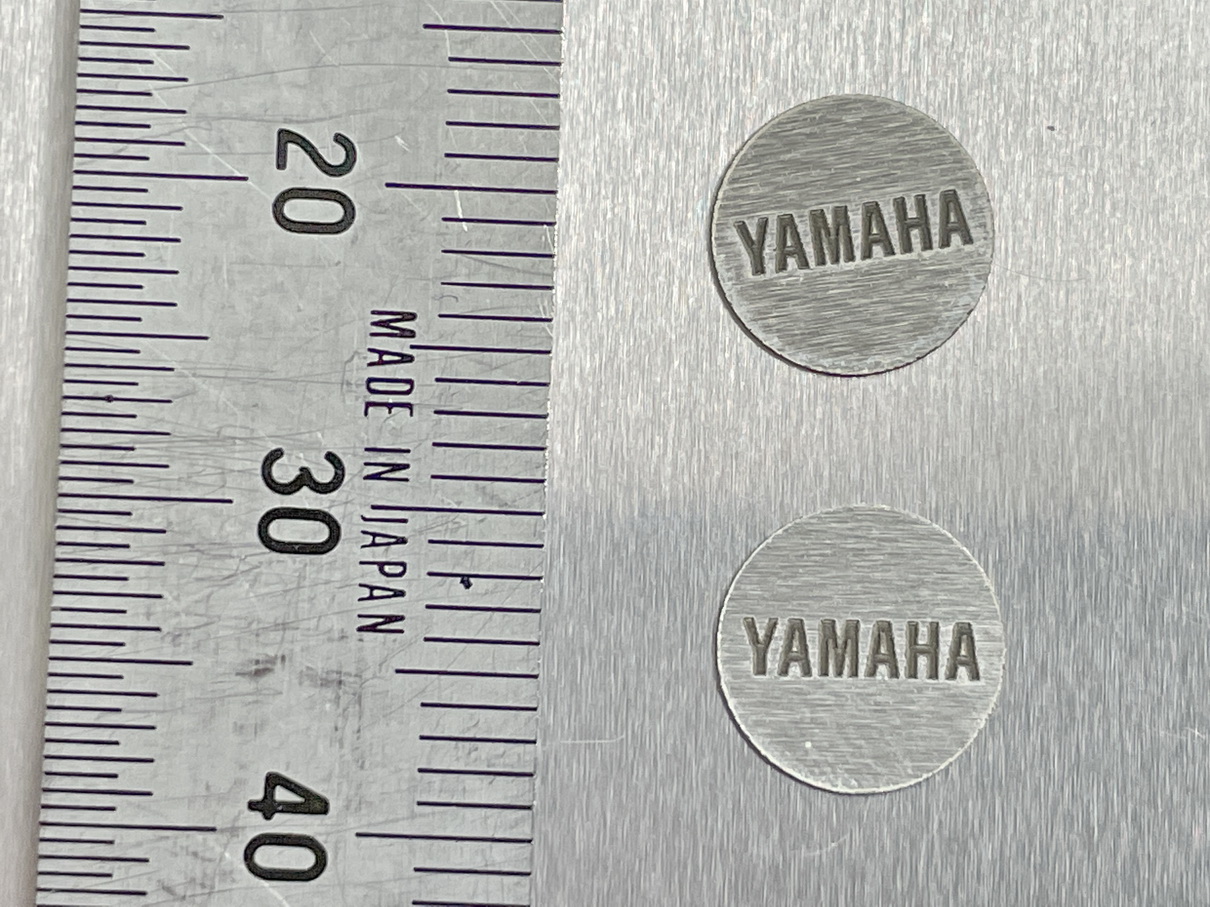
また実際には完成していませんが、このように置き換わります。カバーに貼りつけた後、本来は黒く塗装すべきなのですが、金属の質感を生かしたいので、このまま貼り付けるだけにしようと思います。(実車でも同じような金属色のカバーに換装することがあります。)
次はディスクブレーキのブレーキローター(円板)です。プラモデルのキットのままだと、おもちゃ感丸出しなので、ローターをアルミから切り出して、貼りつけることにします。
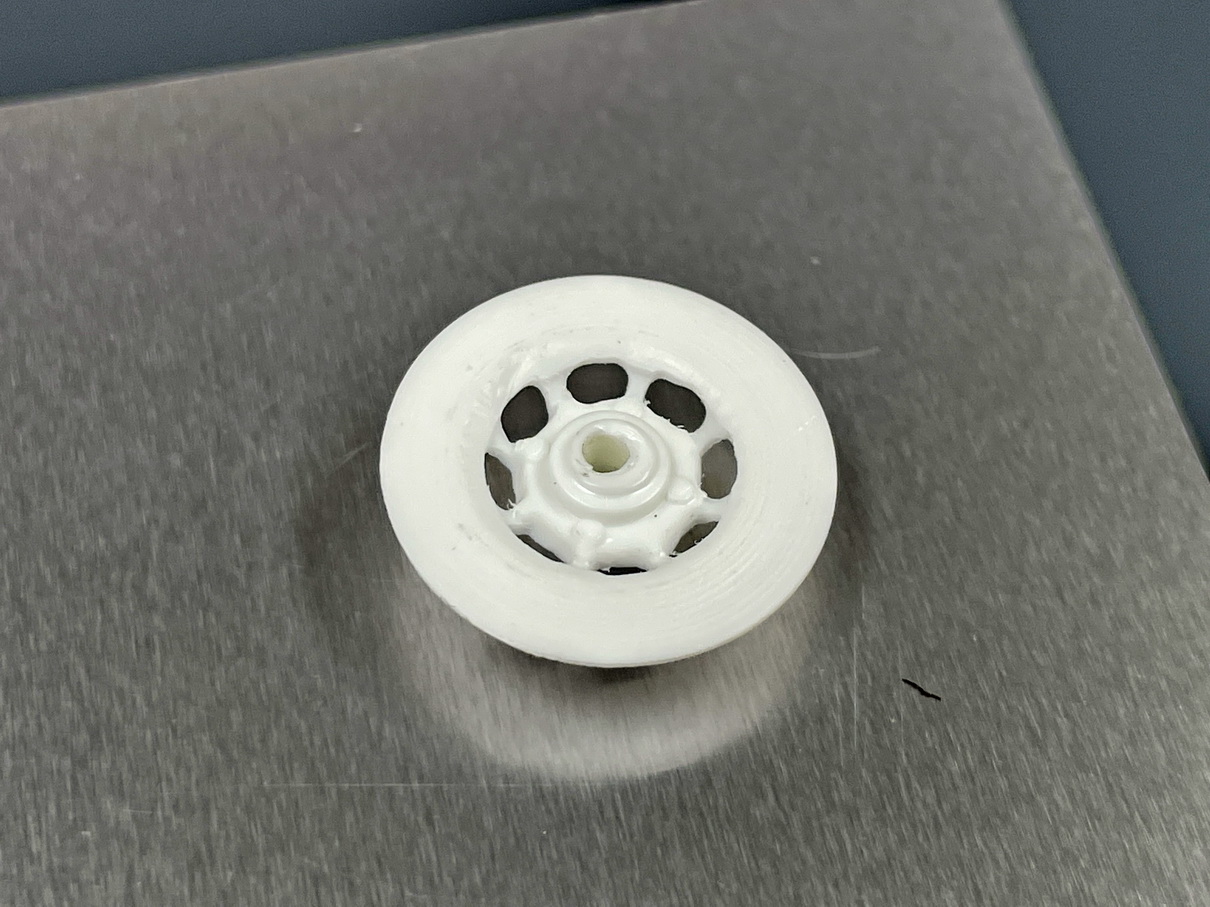
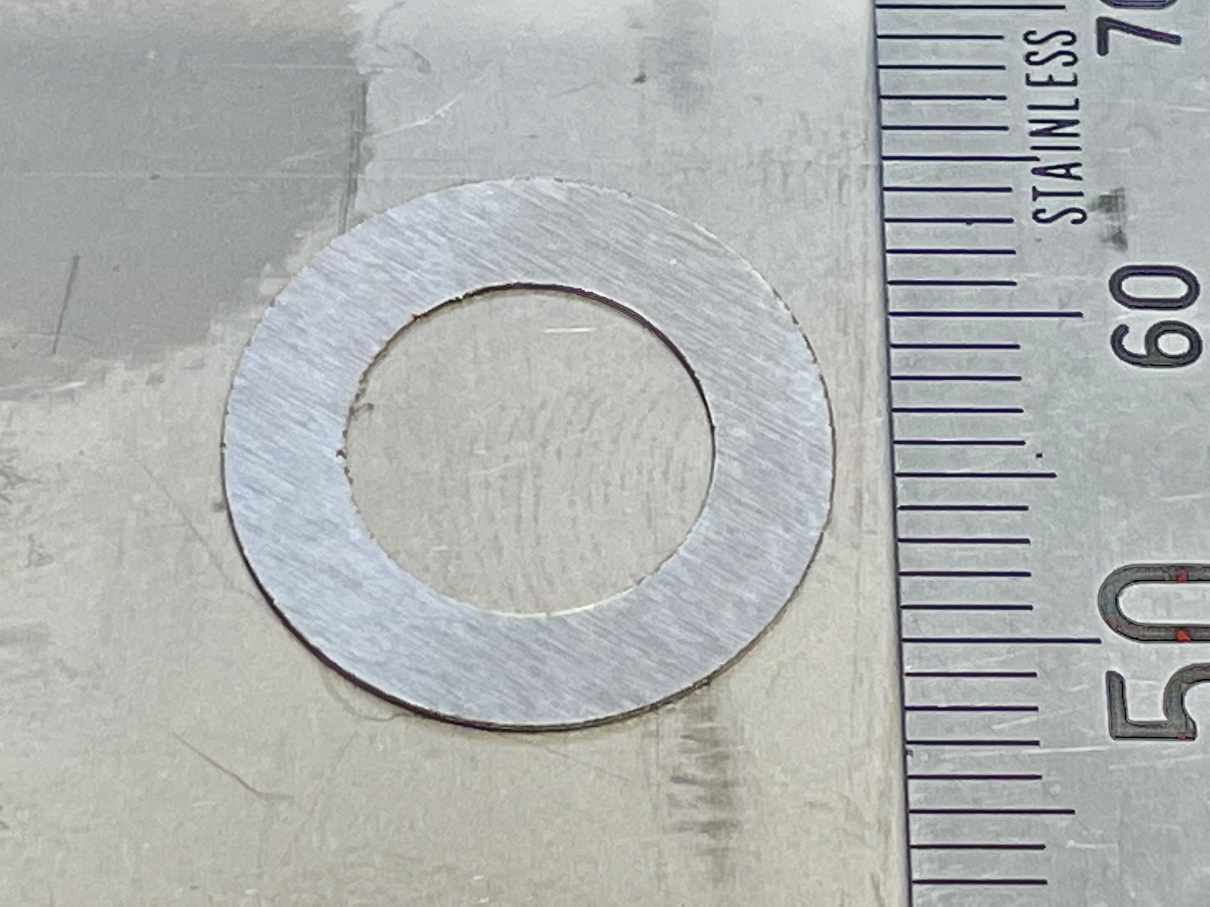
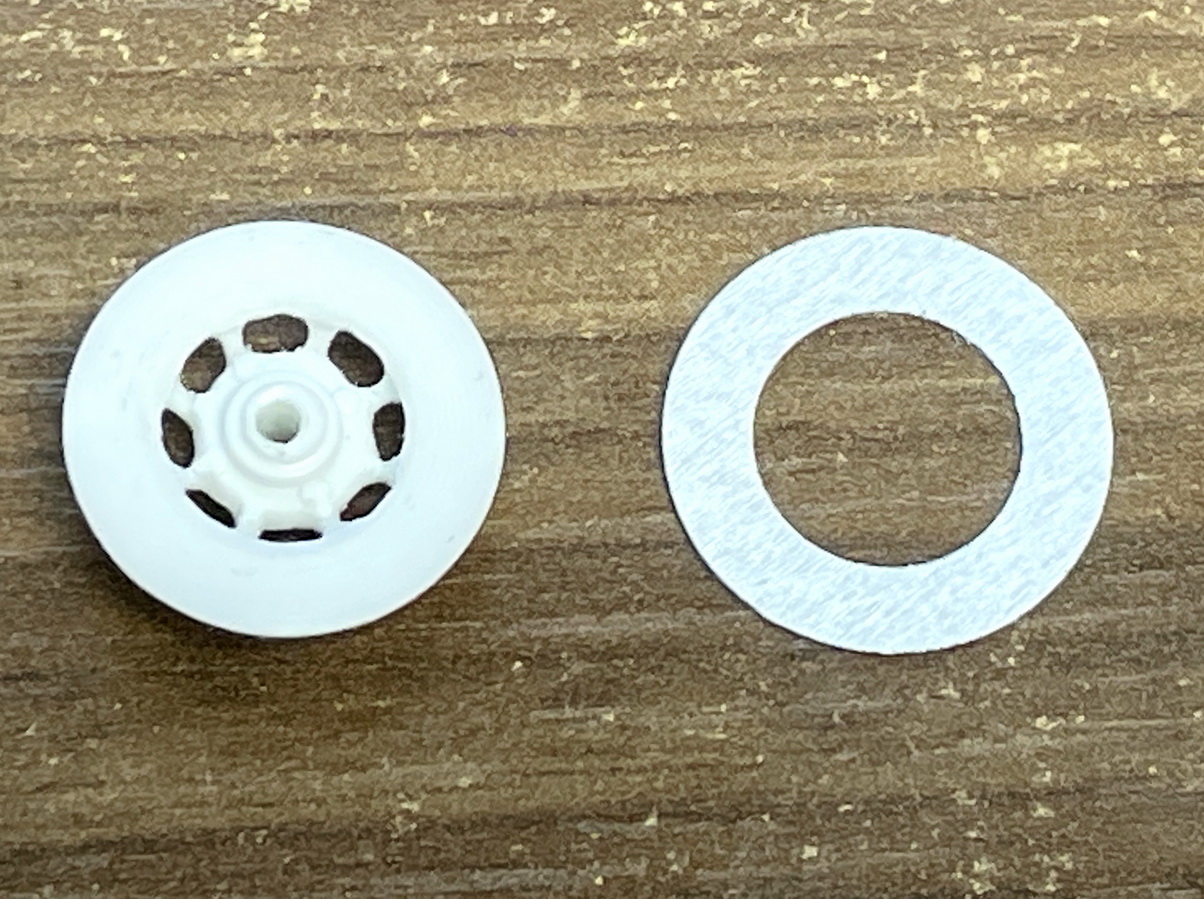
乗せてみると、金属ならではの、エッジのシャープさが引き立ちます。貼りつけた後、ディスク以外の部分に塗装を施し、ディスクに回転痕をつければ、よりリアルなオートバイのプラモデルが完成します。
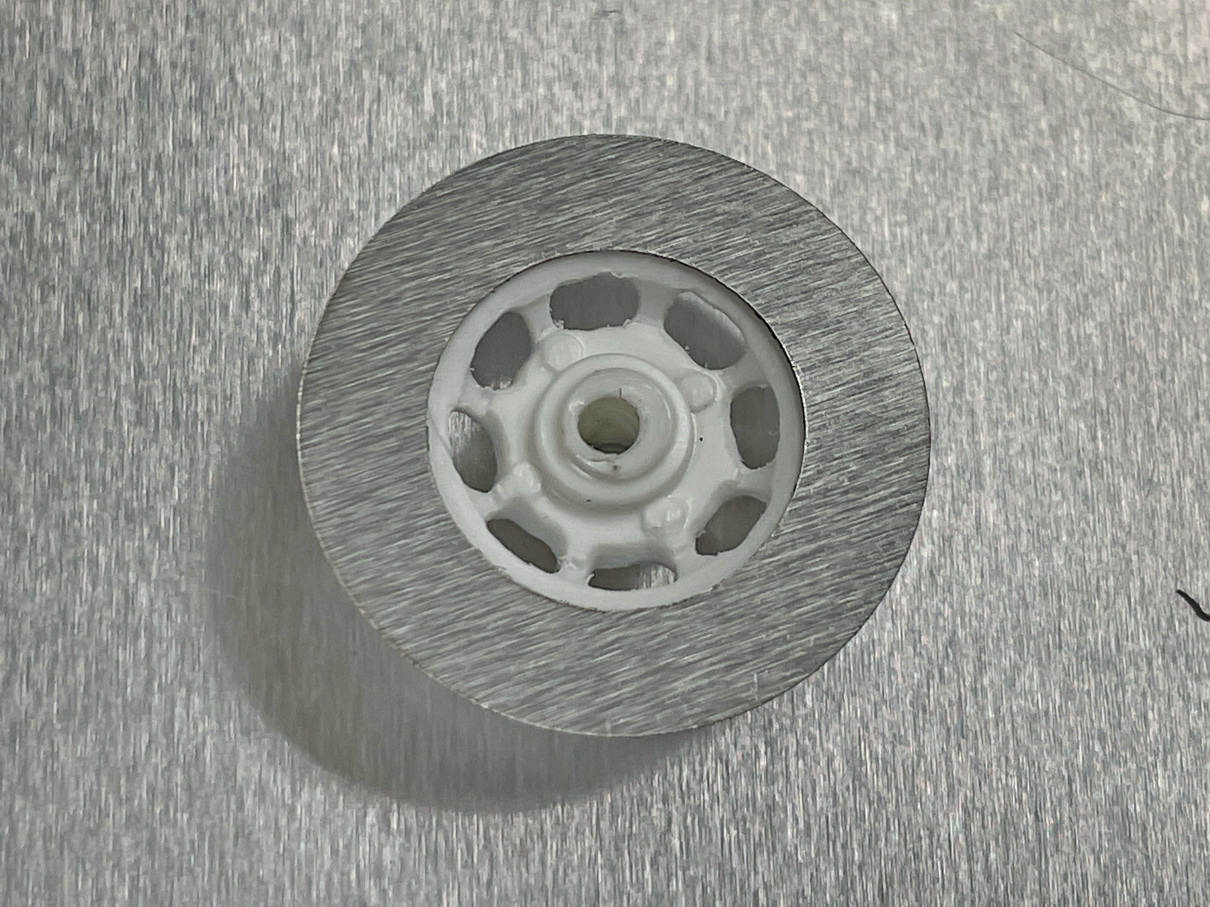
こちらは加工時の動画です。
ファイバーレーザーで金属マーキングが容易なのは言うまでもないのですが、シンプルな2Dレーザーマーカーは、焦点距離を自分で合わせる必要があります。
また、焦点距離がズレると仕上がりに差が出ることも事実です。材料を水平に置くことが出来なければ焦点距離の差が加工品質に影響を与えます。
ということで、素材の大きさや形状にもよりますが、今回からは傾斜計で刻印面の水平を確認してからマーキングすることにしました。
こちらはデジタル傾斜計とプラスチックのくさびです。
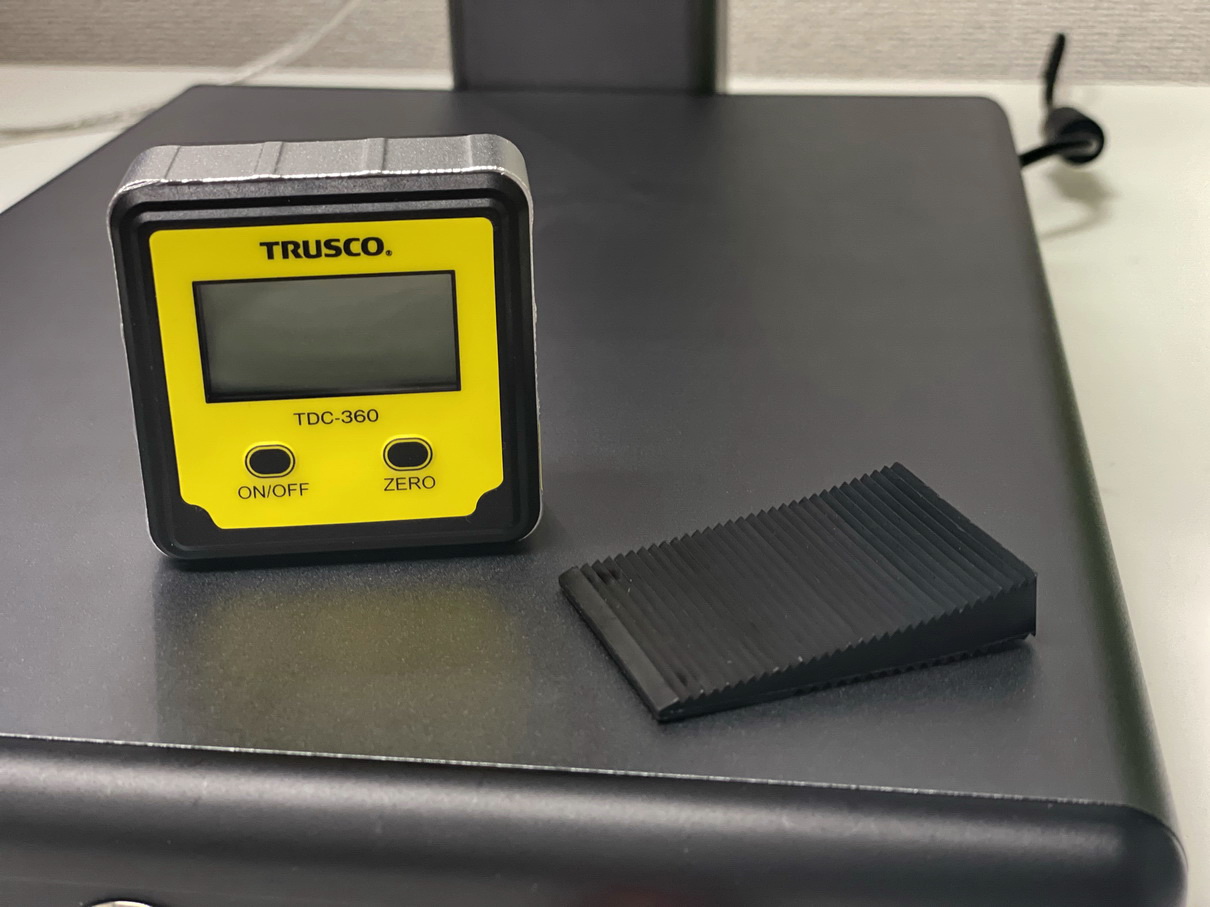
これらを使用して刻印面の水平(レンズに対して平行)を出します。くさびは、材料が滑り落ちないよう、このように段がついているのが望ましいです。
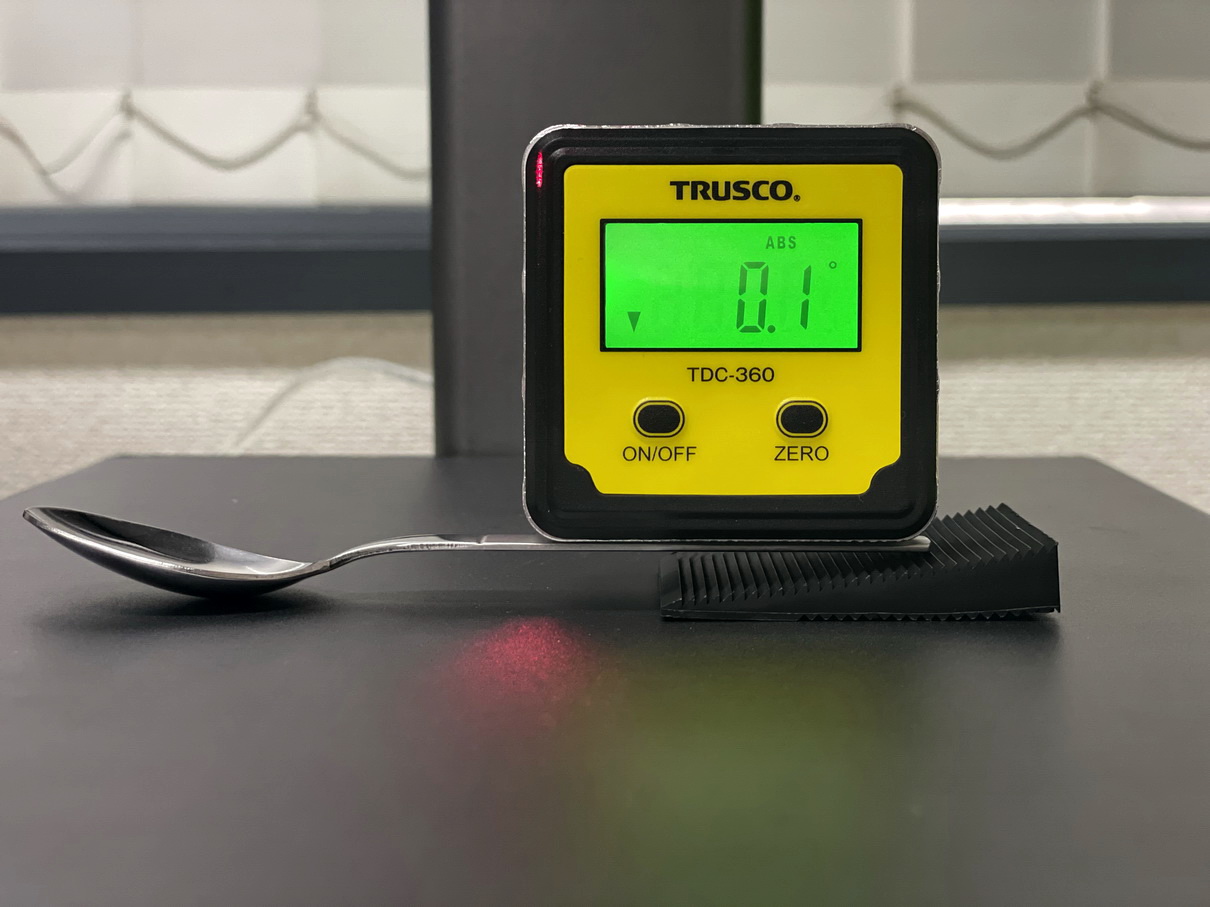
あとは通常通り、焦点距離と加工位置を合わせるだけです。
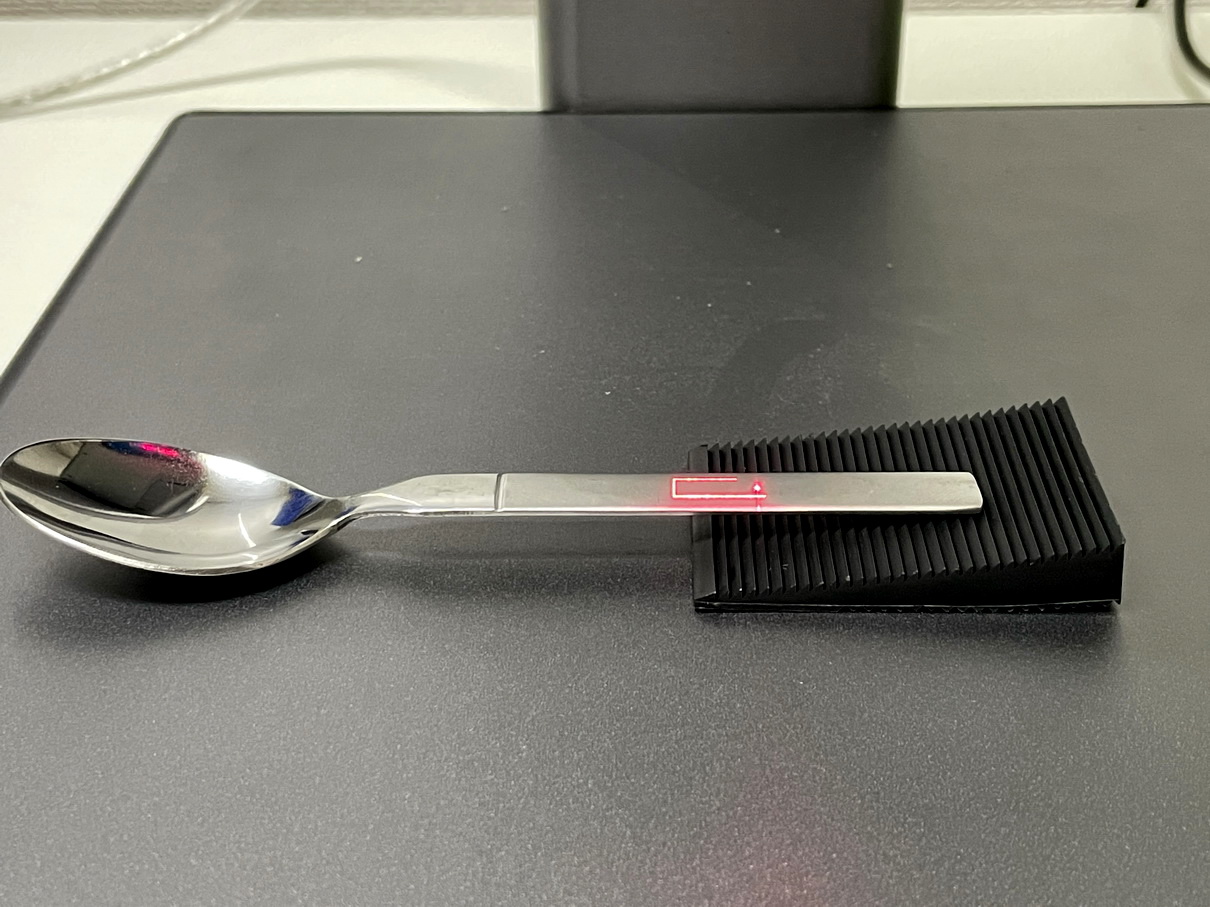
サイズがサイズなので あっという間に加工が終わってしまいました。
今回は明るい色でマーキングしています。暗い色のマーキングもお手の物ですが、今回はカトラリーなので、しっかり明確にマーキングするよりも、さりげない感じで良いと思います。あまりハッキリ入れると印刷みたいで安っぽくなってしまいますから。
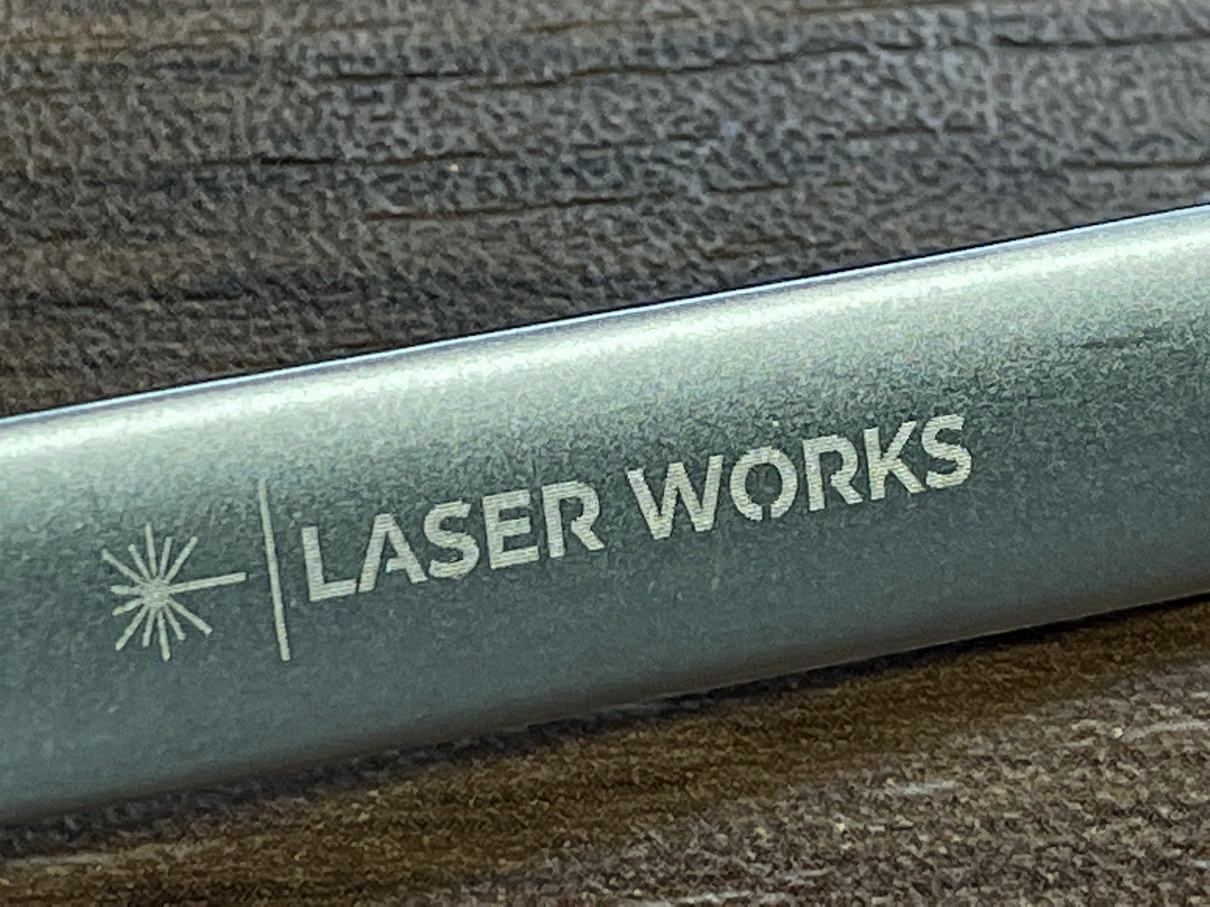
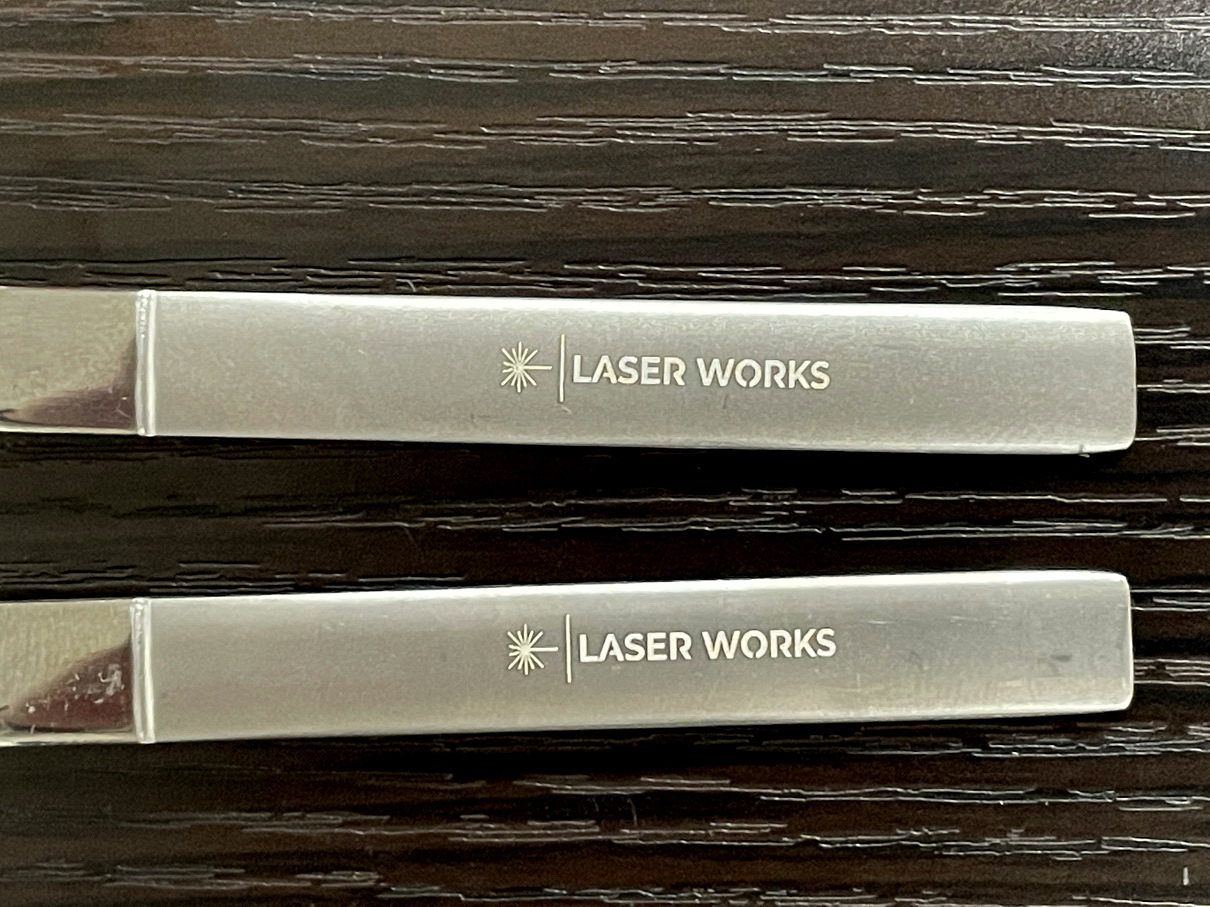
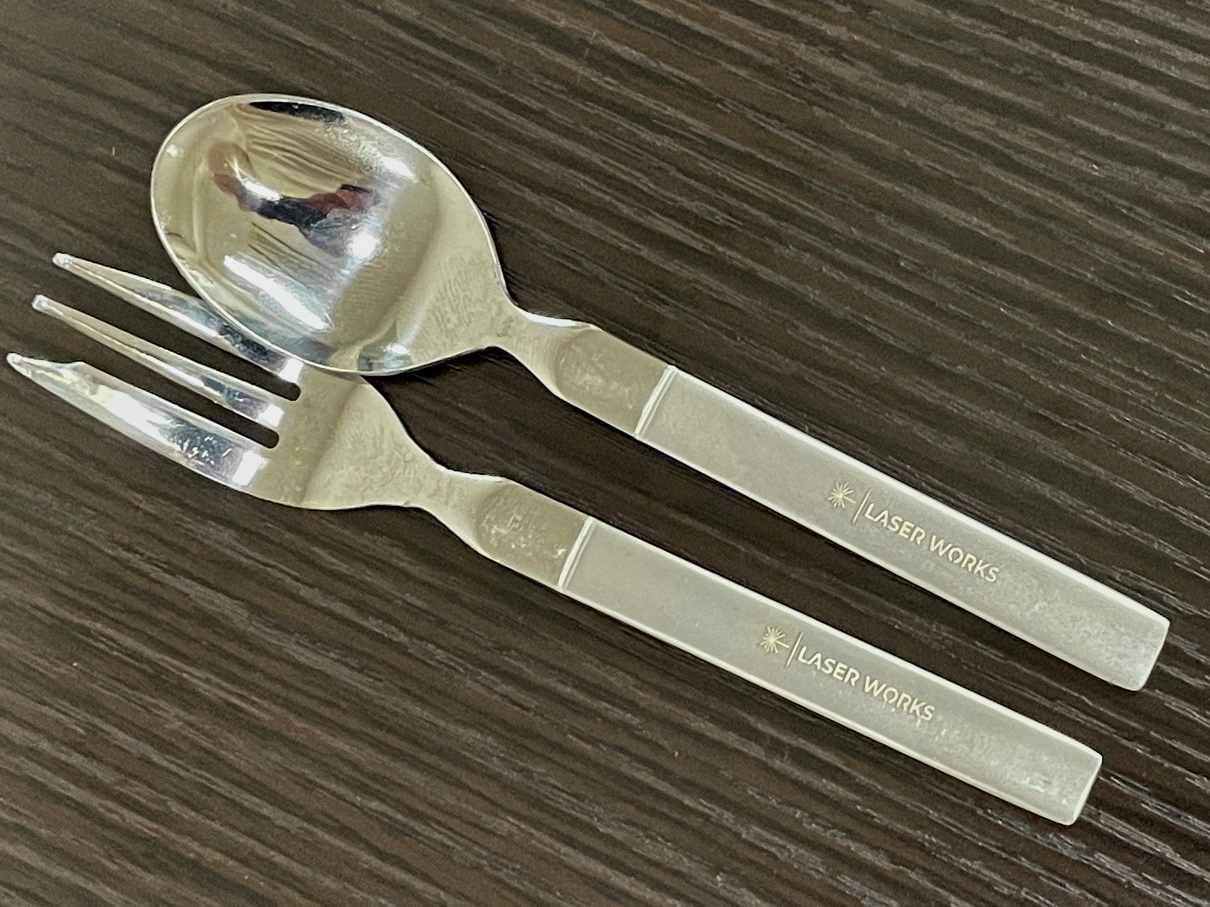
傾斜計とくさび、お勧めです。
個人的にプラモデルを作るという趣味があり、プラモデルの完成後は作った作品を撮影するのですが、その際、背景シートを利用して撮影していたのですが、少し手の込んだ撮影をしたくなりジオラマ的な撮影用のブースを作ることにしました。
撮影対象は1/12のオートバイプラモデルです。
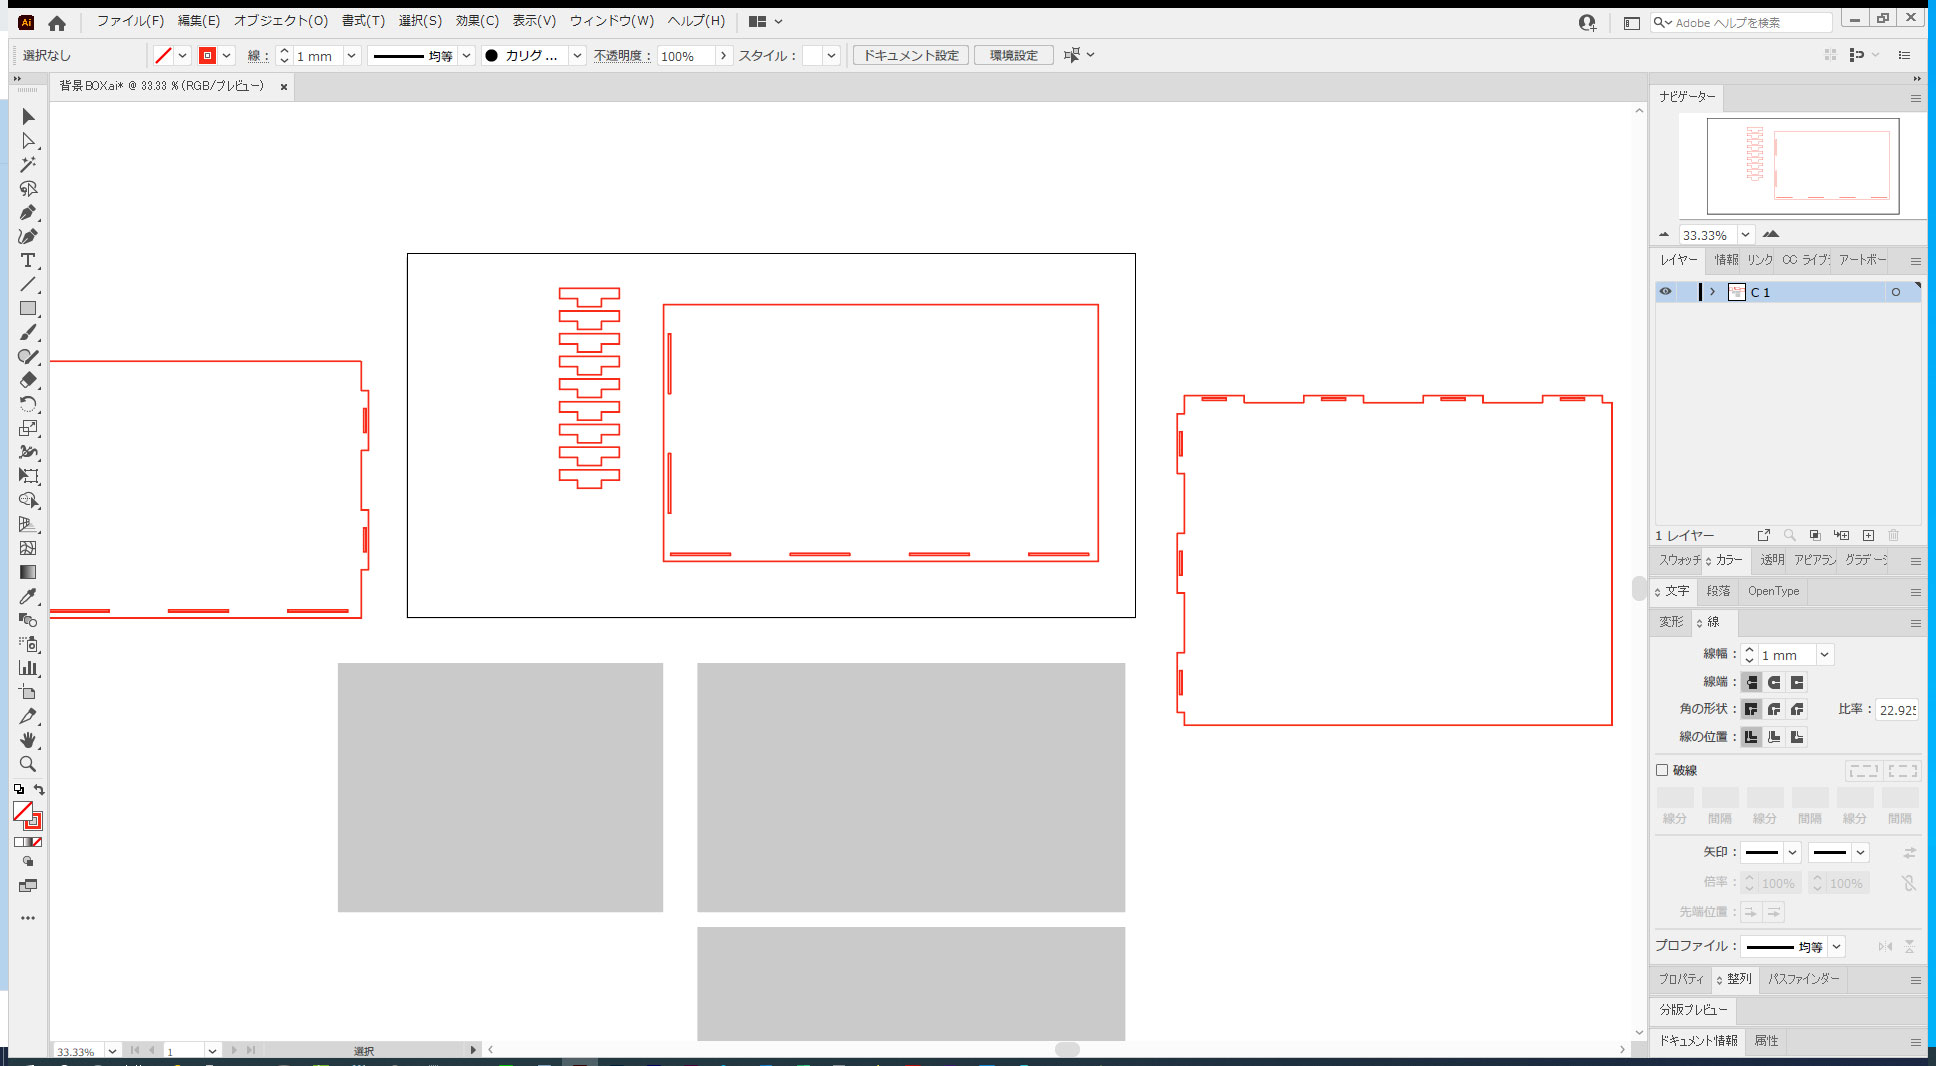
レーザーカッターの加工範囲に収まる材料のサイズからブースの大きさを決めます。大きさが決まったらIllustratorでベクトルデータを作ります。
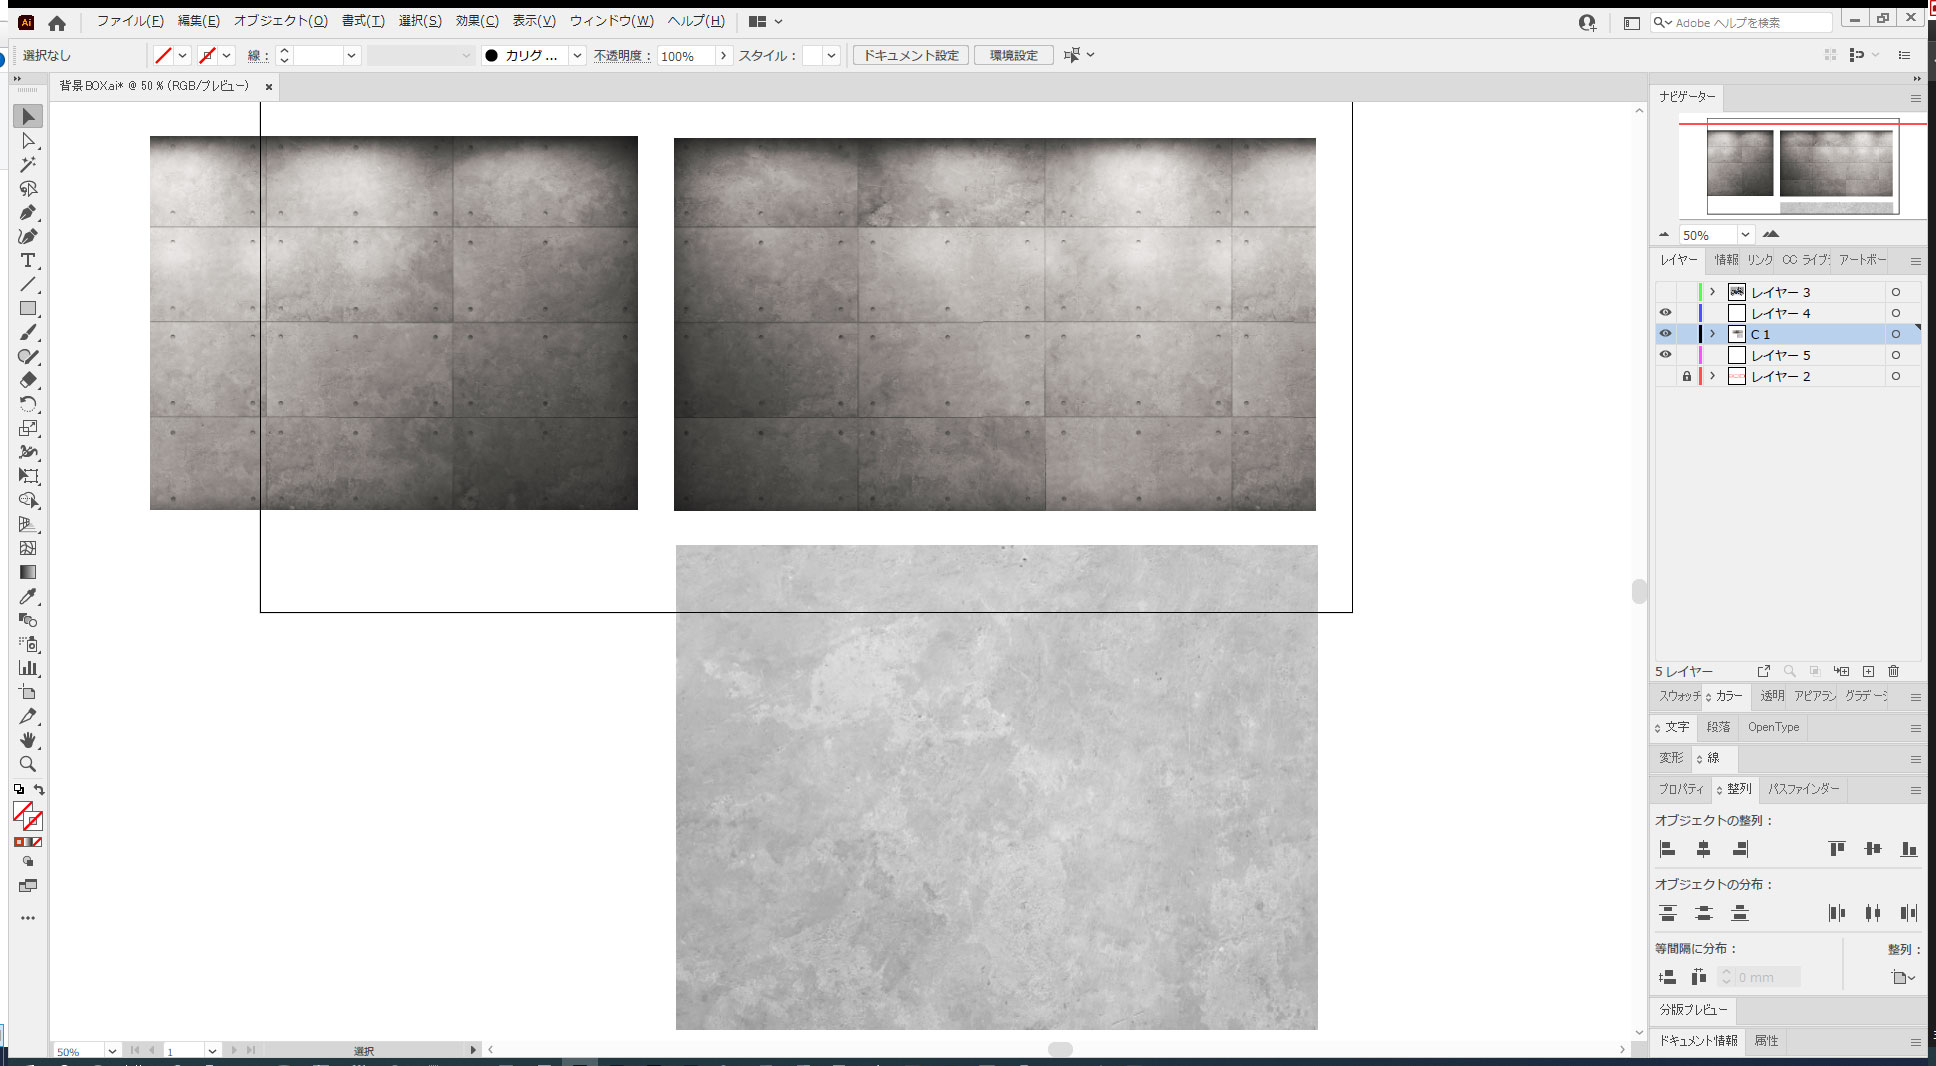
データを作った後は、背景に使う画像を撮影する模型のスケールに合わせて調整します。背景画像の入手は、(サブスクリプション有料サービスのShutterstockでダウンロードしました。今回はコンクリート打ち放しの倉庫的なイメージです。
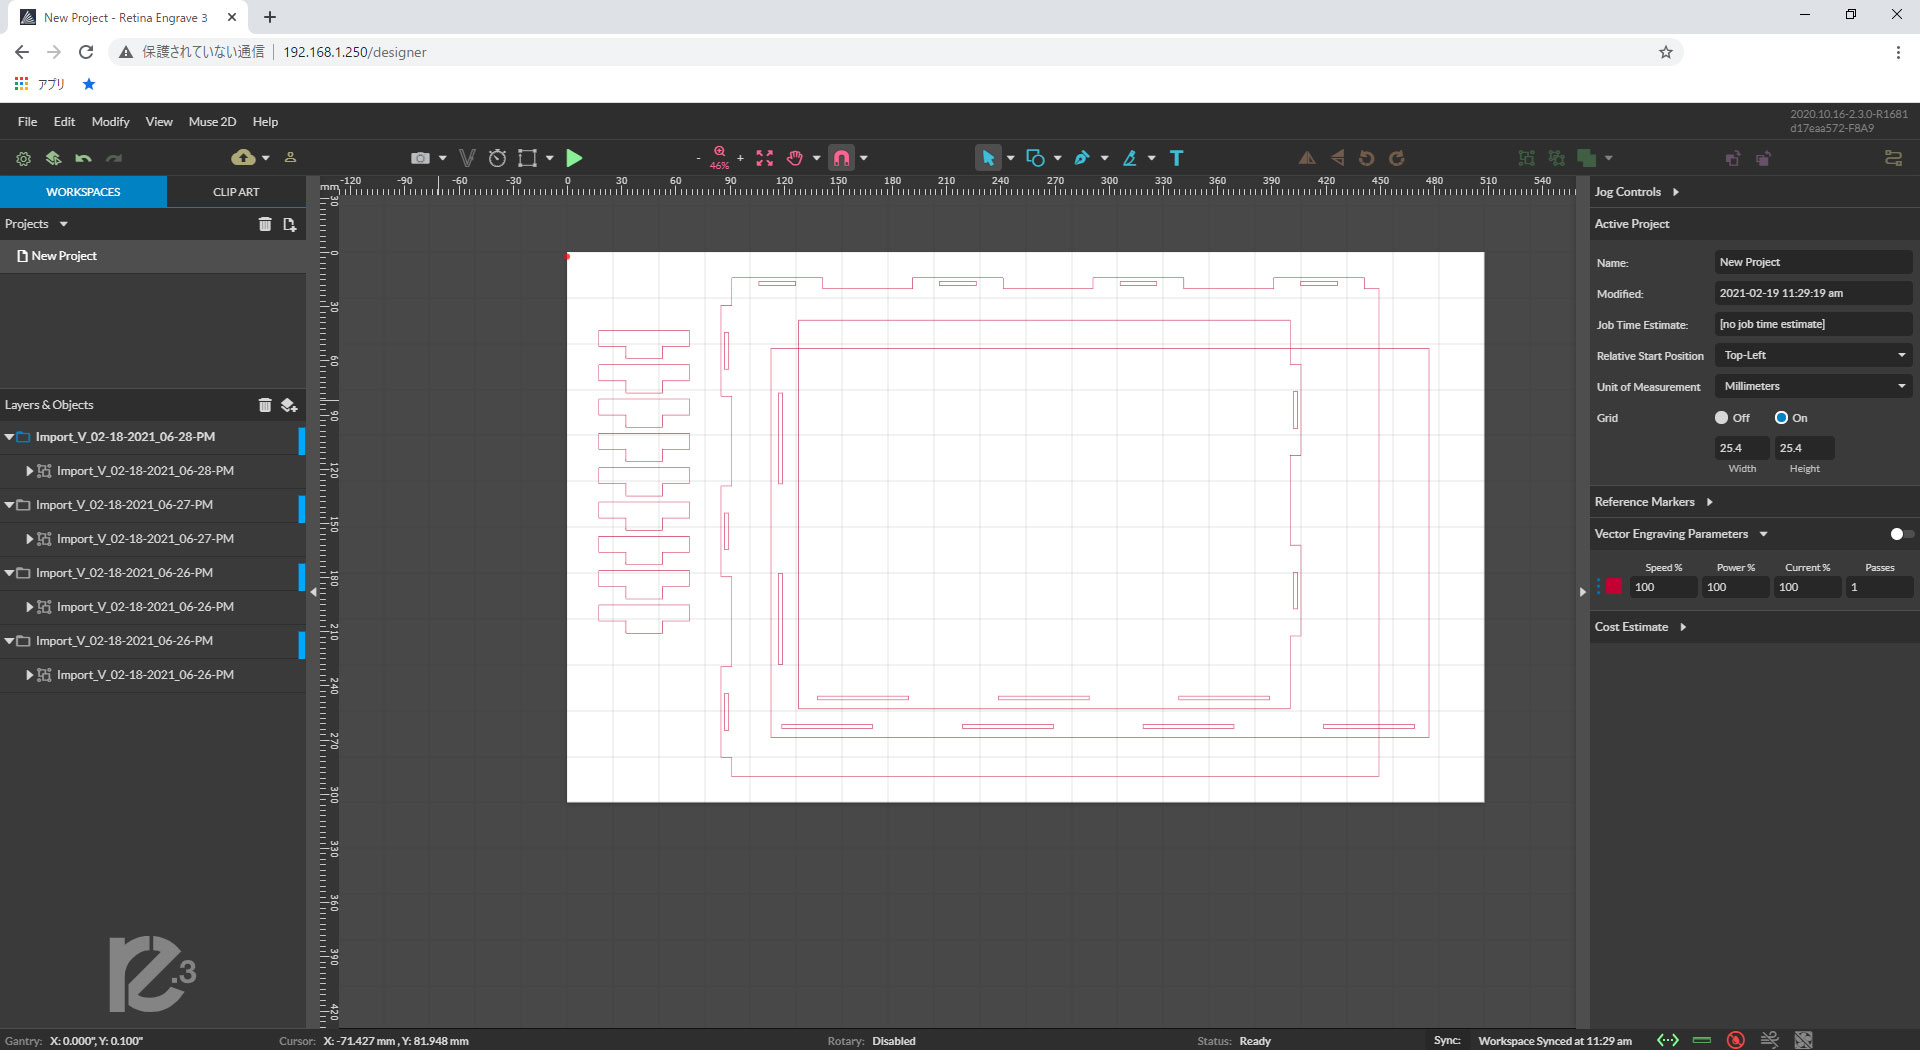
それぞれのデータが完成したら、Illustratorから切断用のベクトルデータをレーザーカッターMUSEに印刷します。MUSEは印刷でもPDFのドラッグでもデータのインポートが可能です。MUSEは印刷ごとにレイヤーが作成されるので、個別に出力、切断を行うことが出来ます。
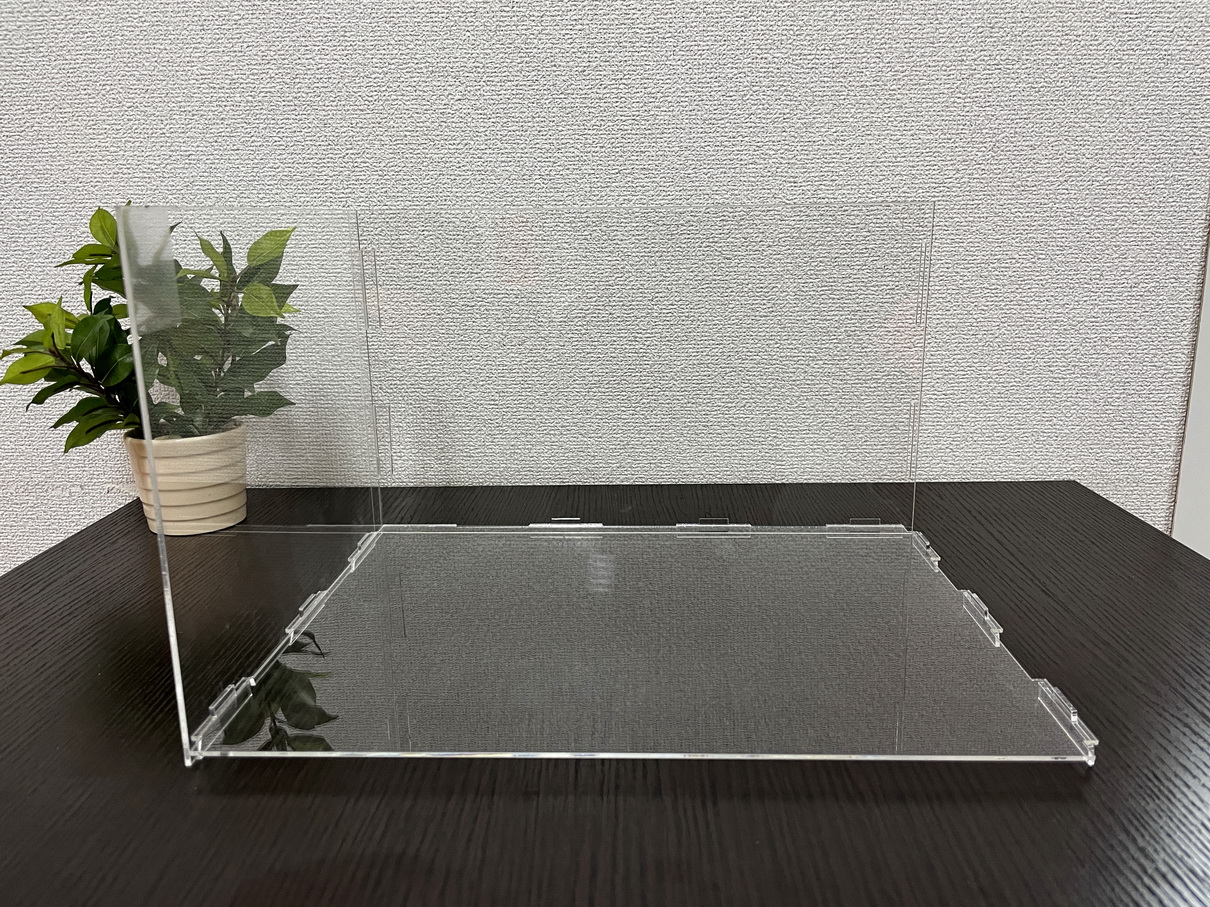
サクッと切り出したアクリル板を組んでみます。
それぞれのパネルに貼る背景をA3インクジェットプリンターで印刷し、貼りつけて組み立てます。
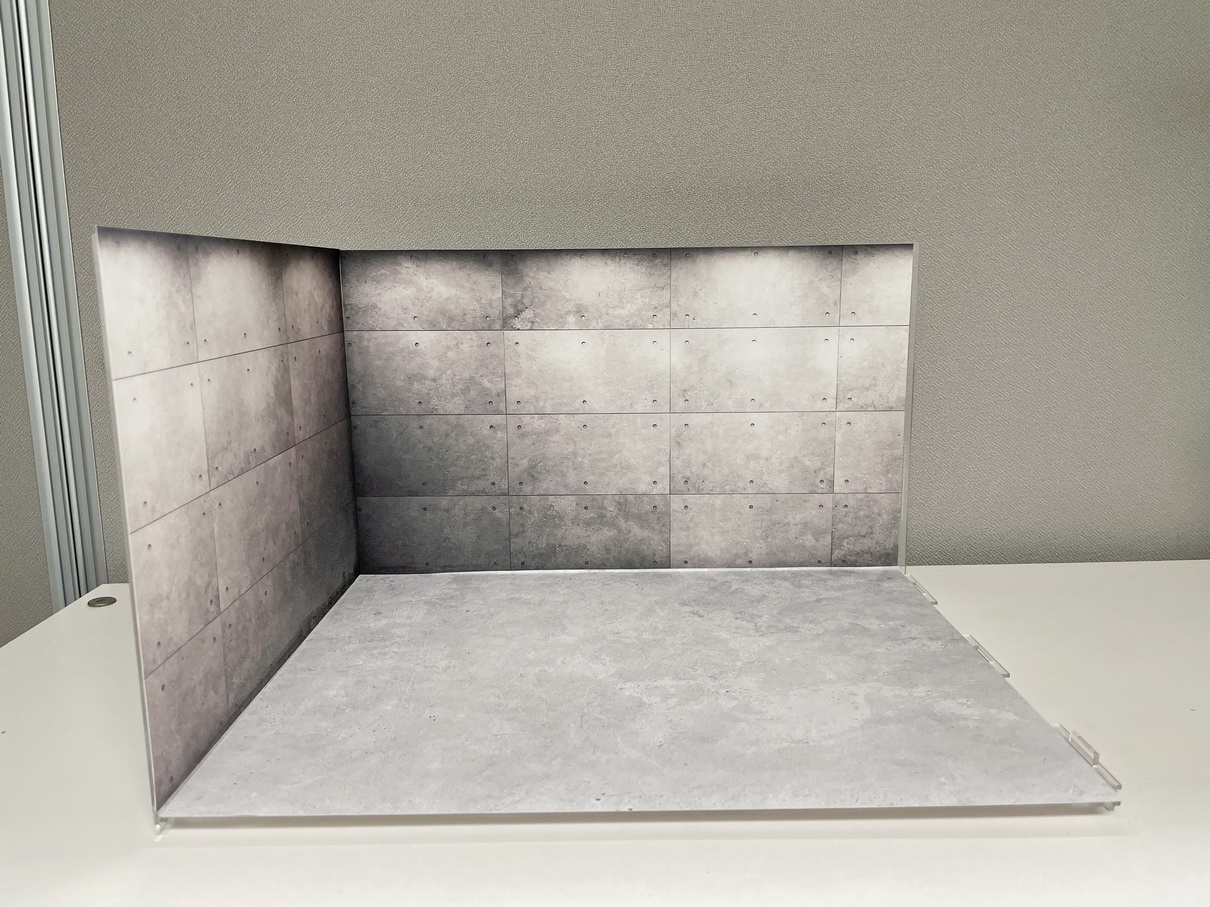
なかなか良い感じではないでしょうか。
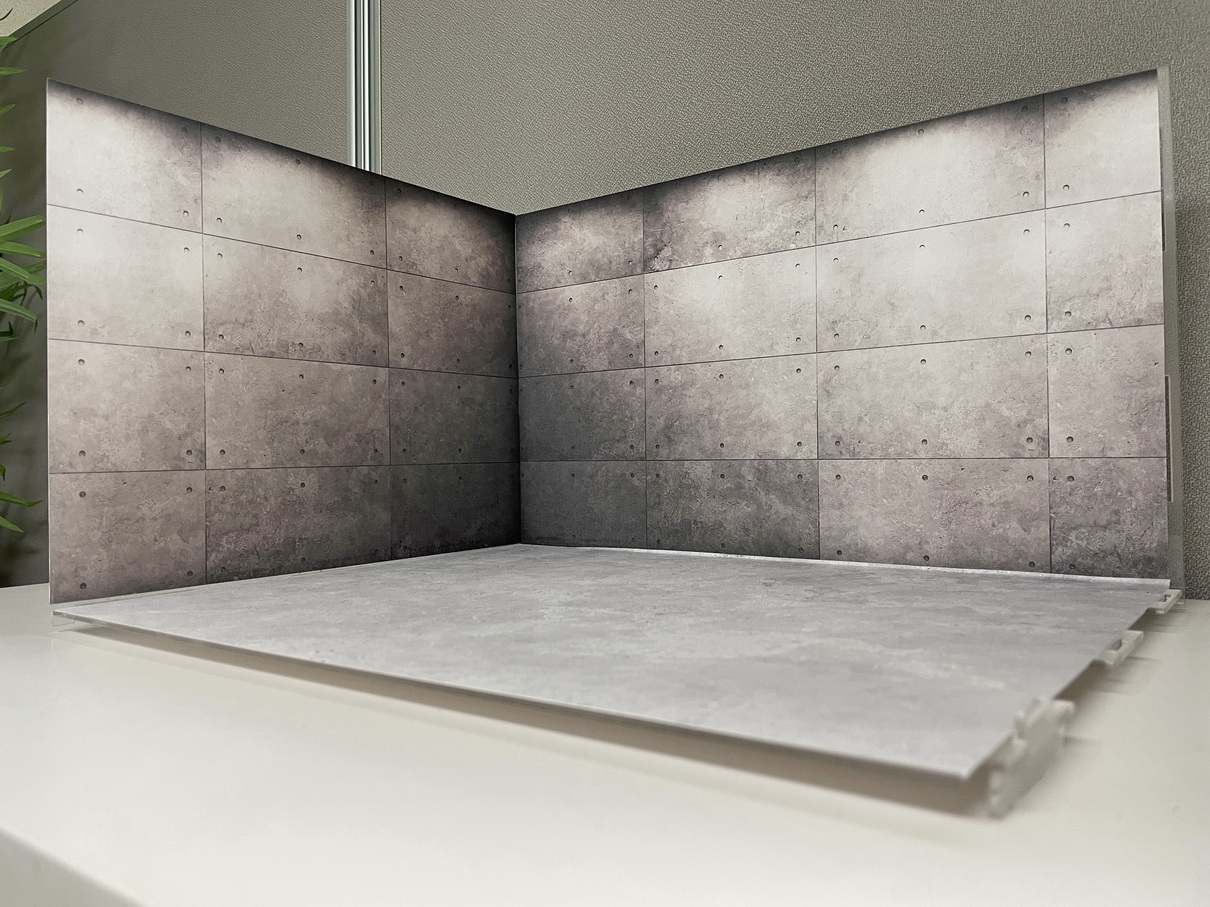
と思ったのも束の間、パネルの分解・組み立て時にアクリルだと割れてしまいやすいため、結局、MDFで作り直すことになりました。
5.5mmのMDFなので、そこそこ頑丈です。
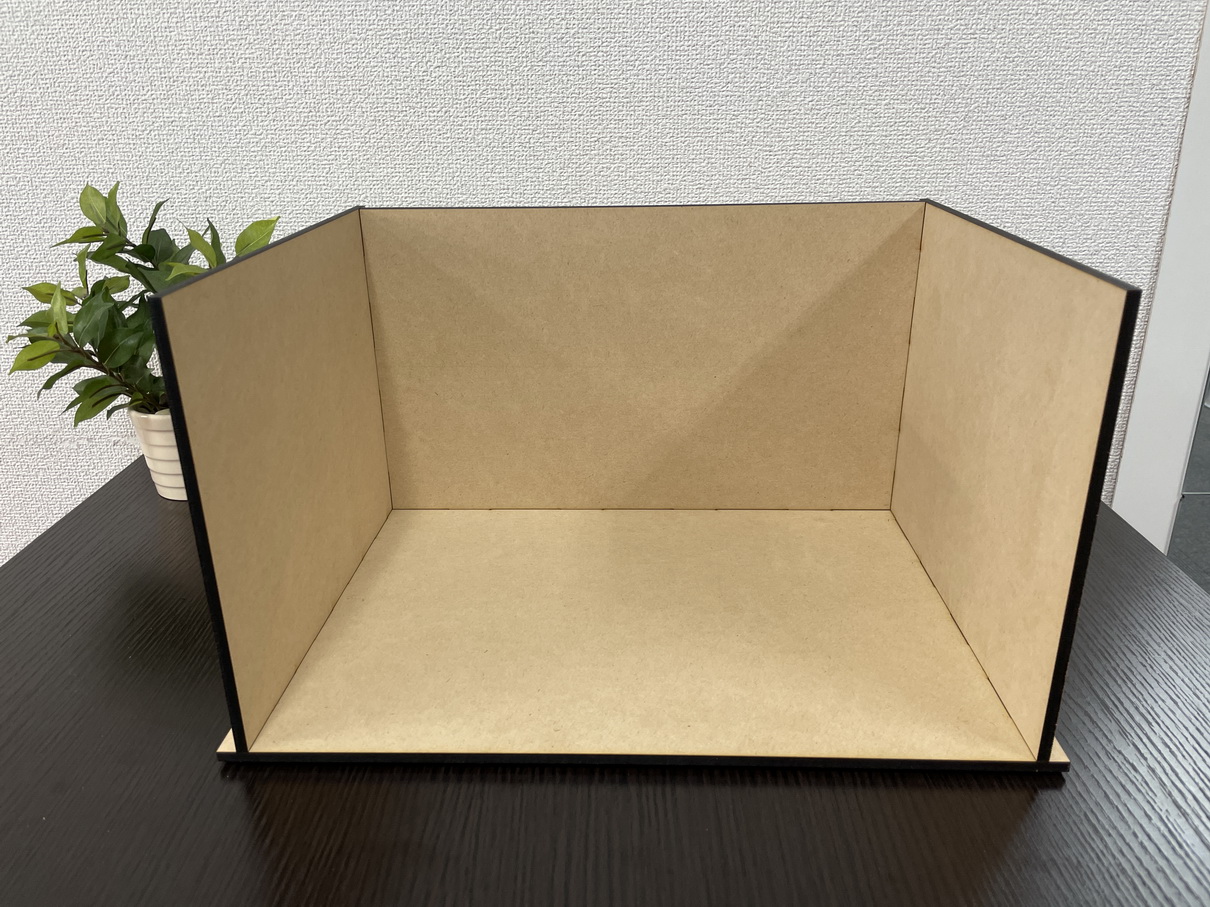
印刷した背景を それぞれのパネルに貼りつけます。
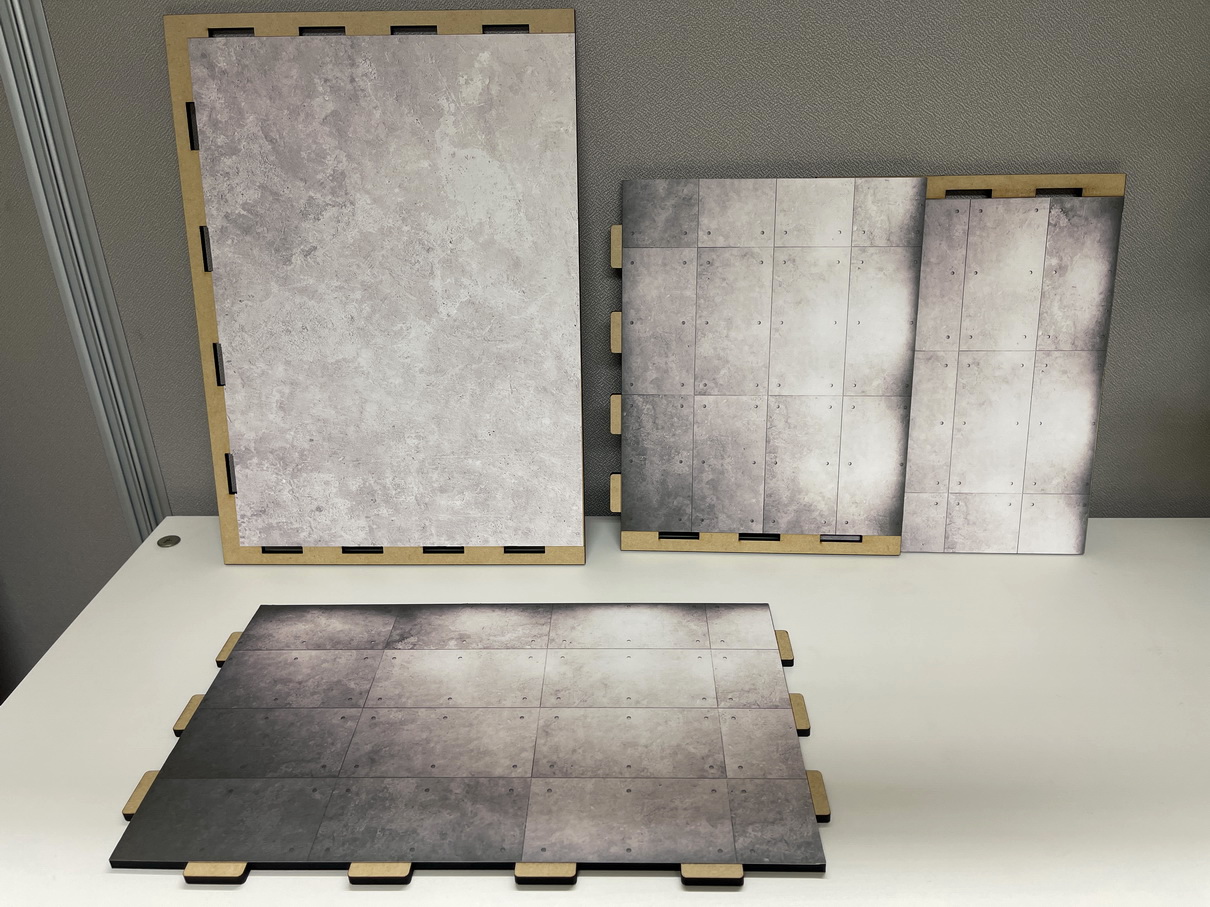
組み立ててみます。
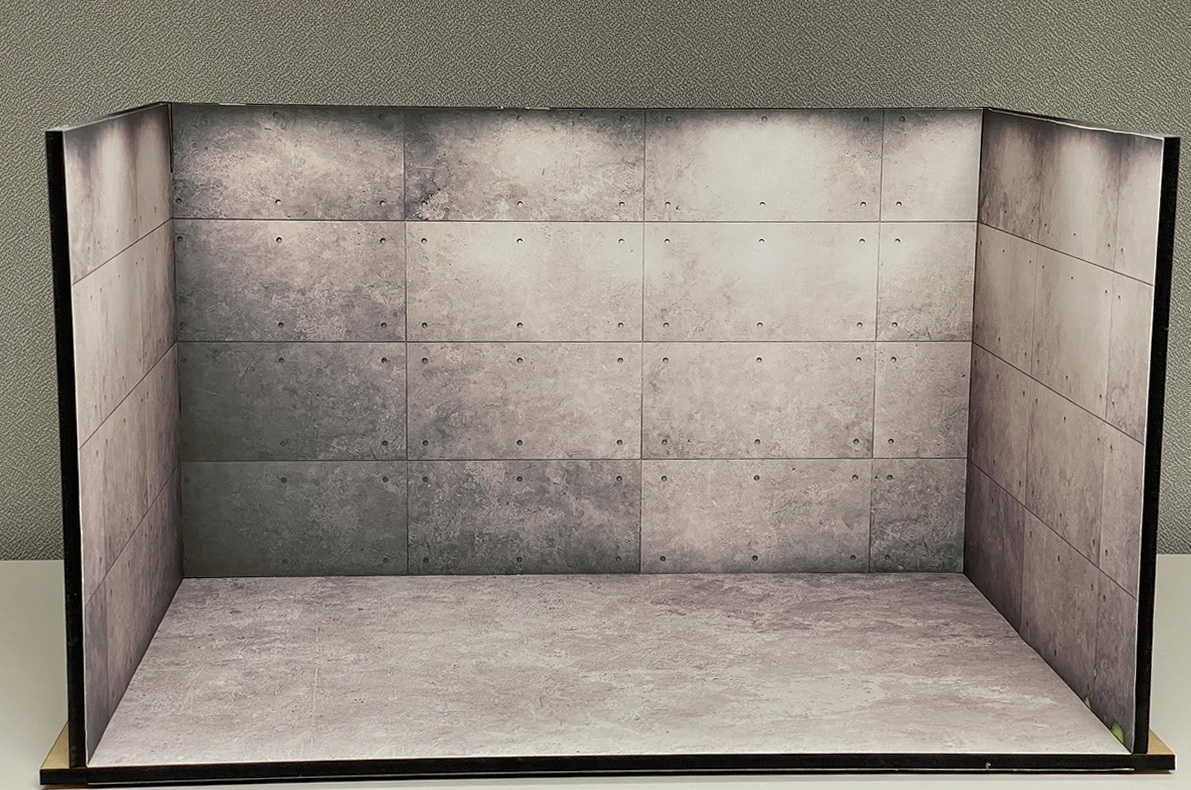
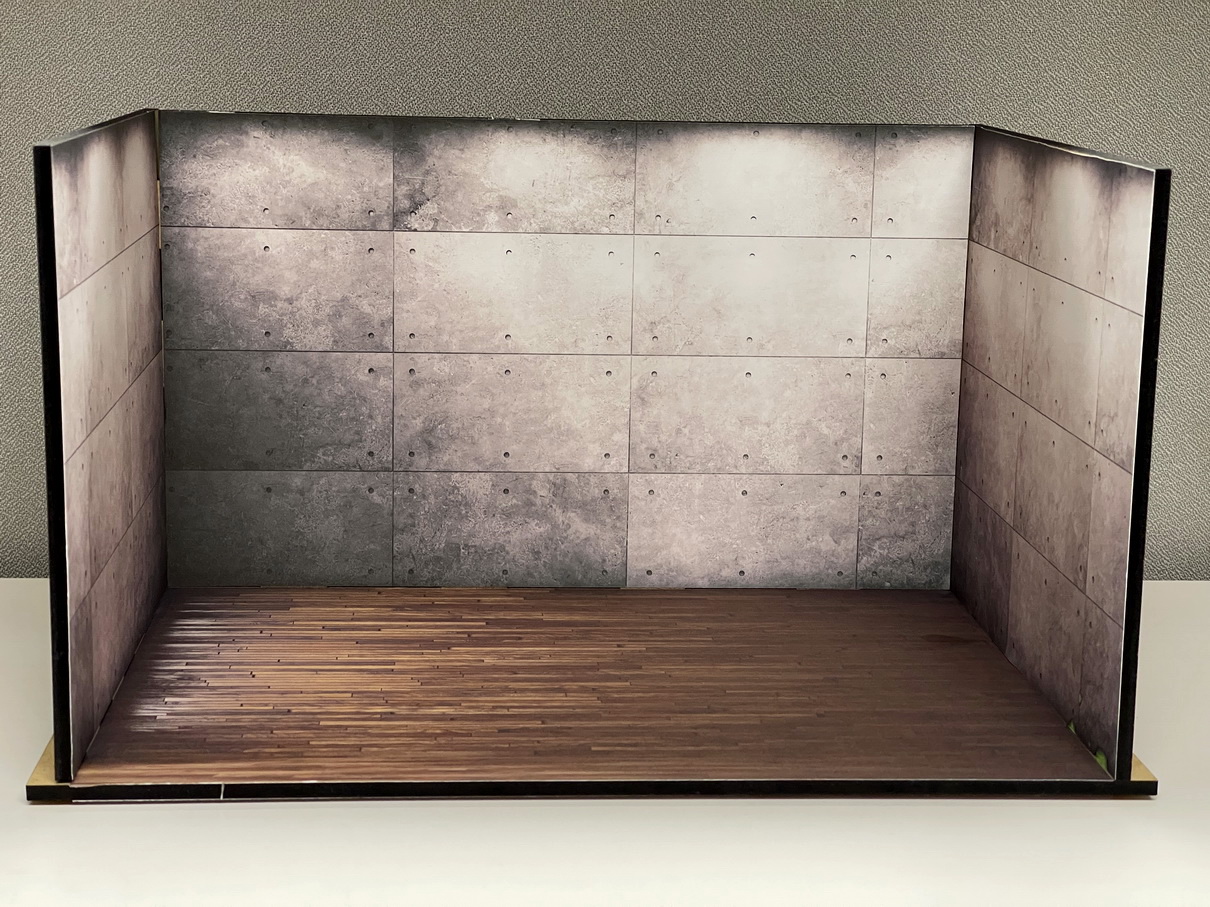
今回は床板をリバーシブルにしました。裏側は木目のフローリング風です。
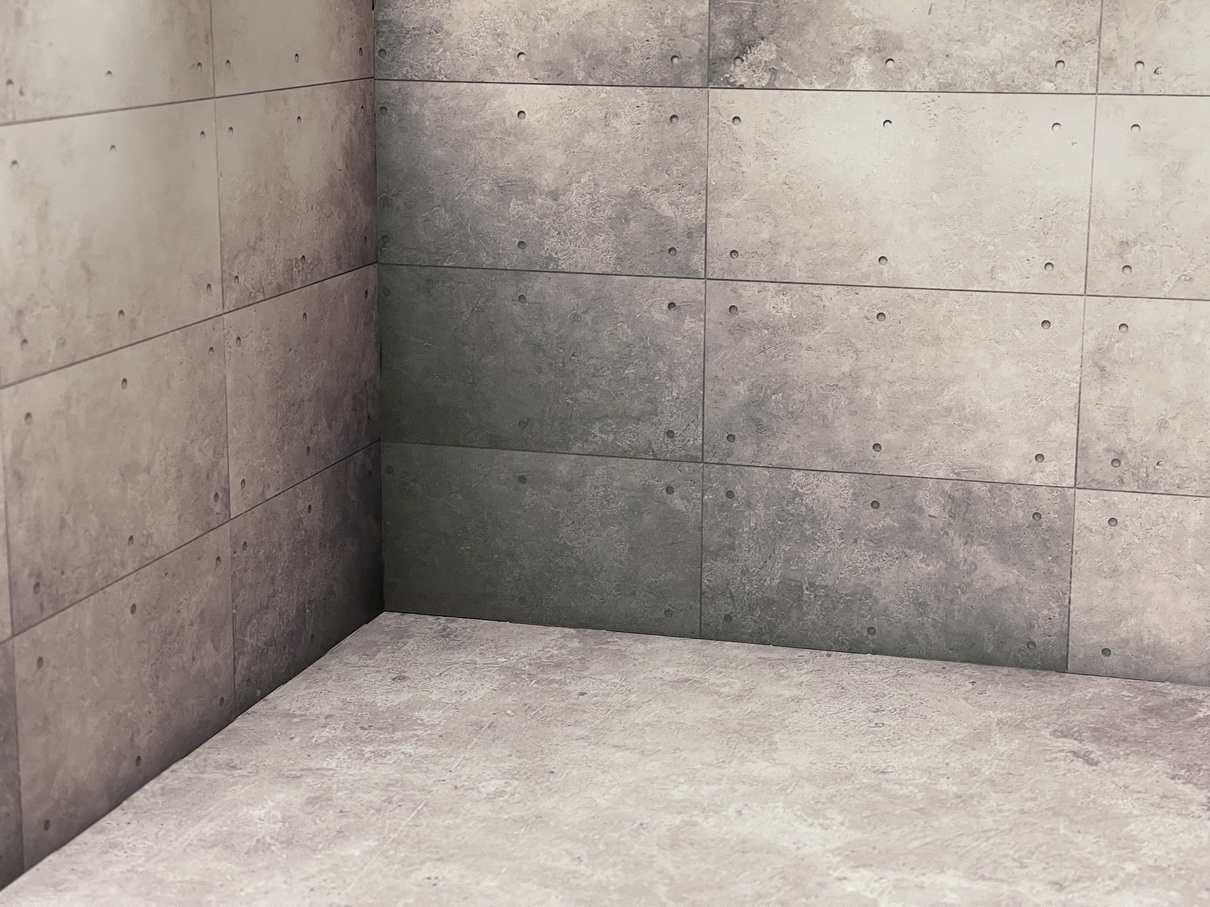
隅っこを拡大すると、まぁまぁの雰囲気が出ています。
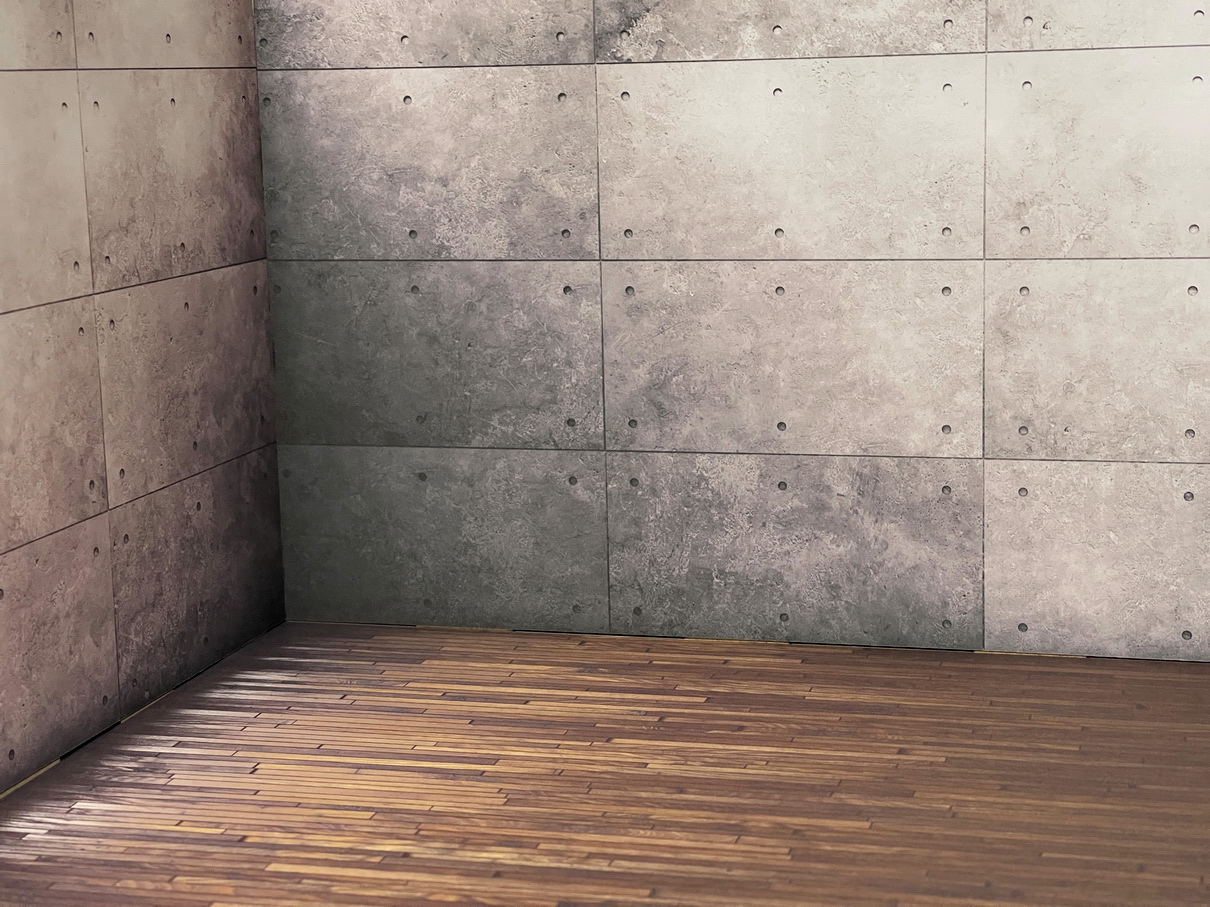
こちらはフローリング
実際に1/12スケールのオートバイのプラモデル(もちろん自作したものです)を、置いてiPhoneで撮影してみると・・・
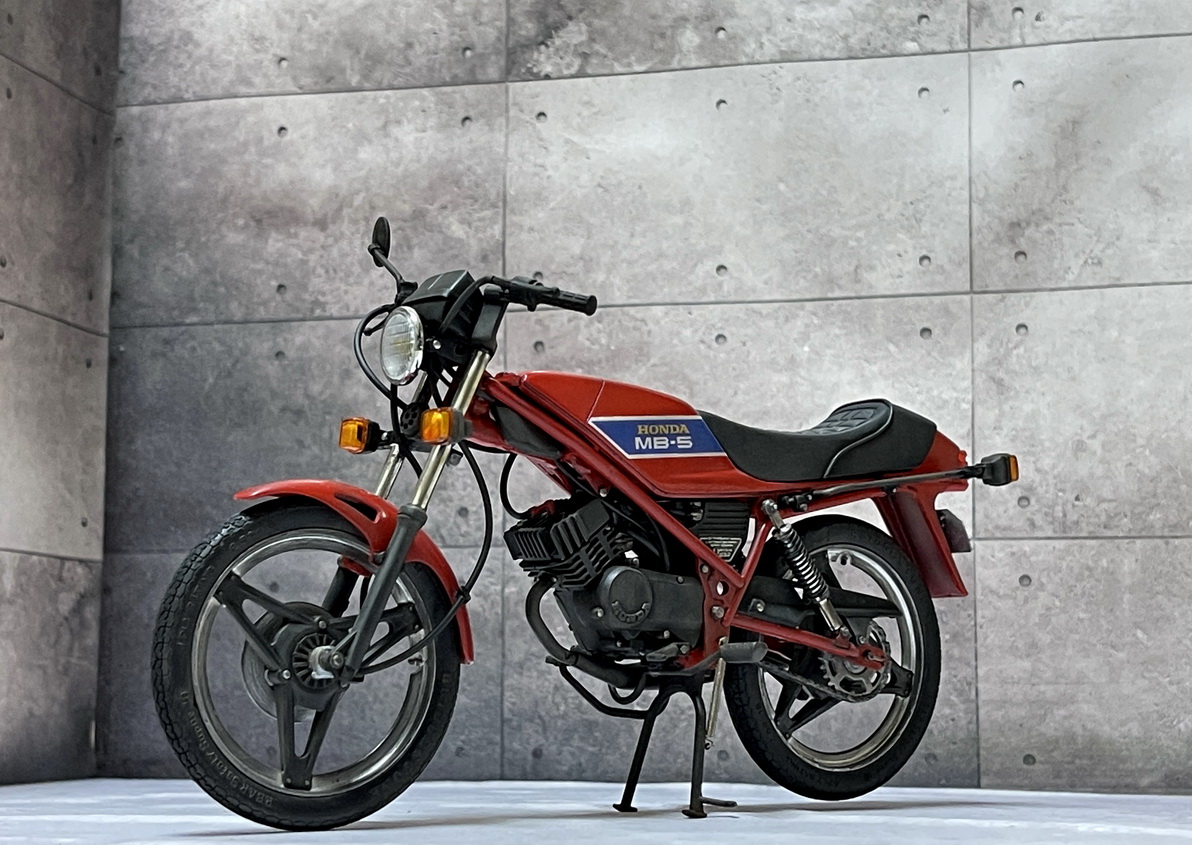
この撮影ブースキット、そのまま販売できるかな?といろいろ妄想しております。
私にはプラモデルを作るという趣味があります。
製作に凝り始めると、よりいっそう実車に近くなるように作りたくなるものですが、そういう中でプラスチックの厚みや緩さが実車感を損ねる要因になることが多々あります。
ということで、今回はナンバープレートを0.2mmのアルミ板から切り出します。レーザーマーカーは本来、素材の切断には向いていないのですが、薄い金属ならレーザーを当てることで切断も可能です。
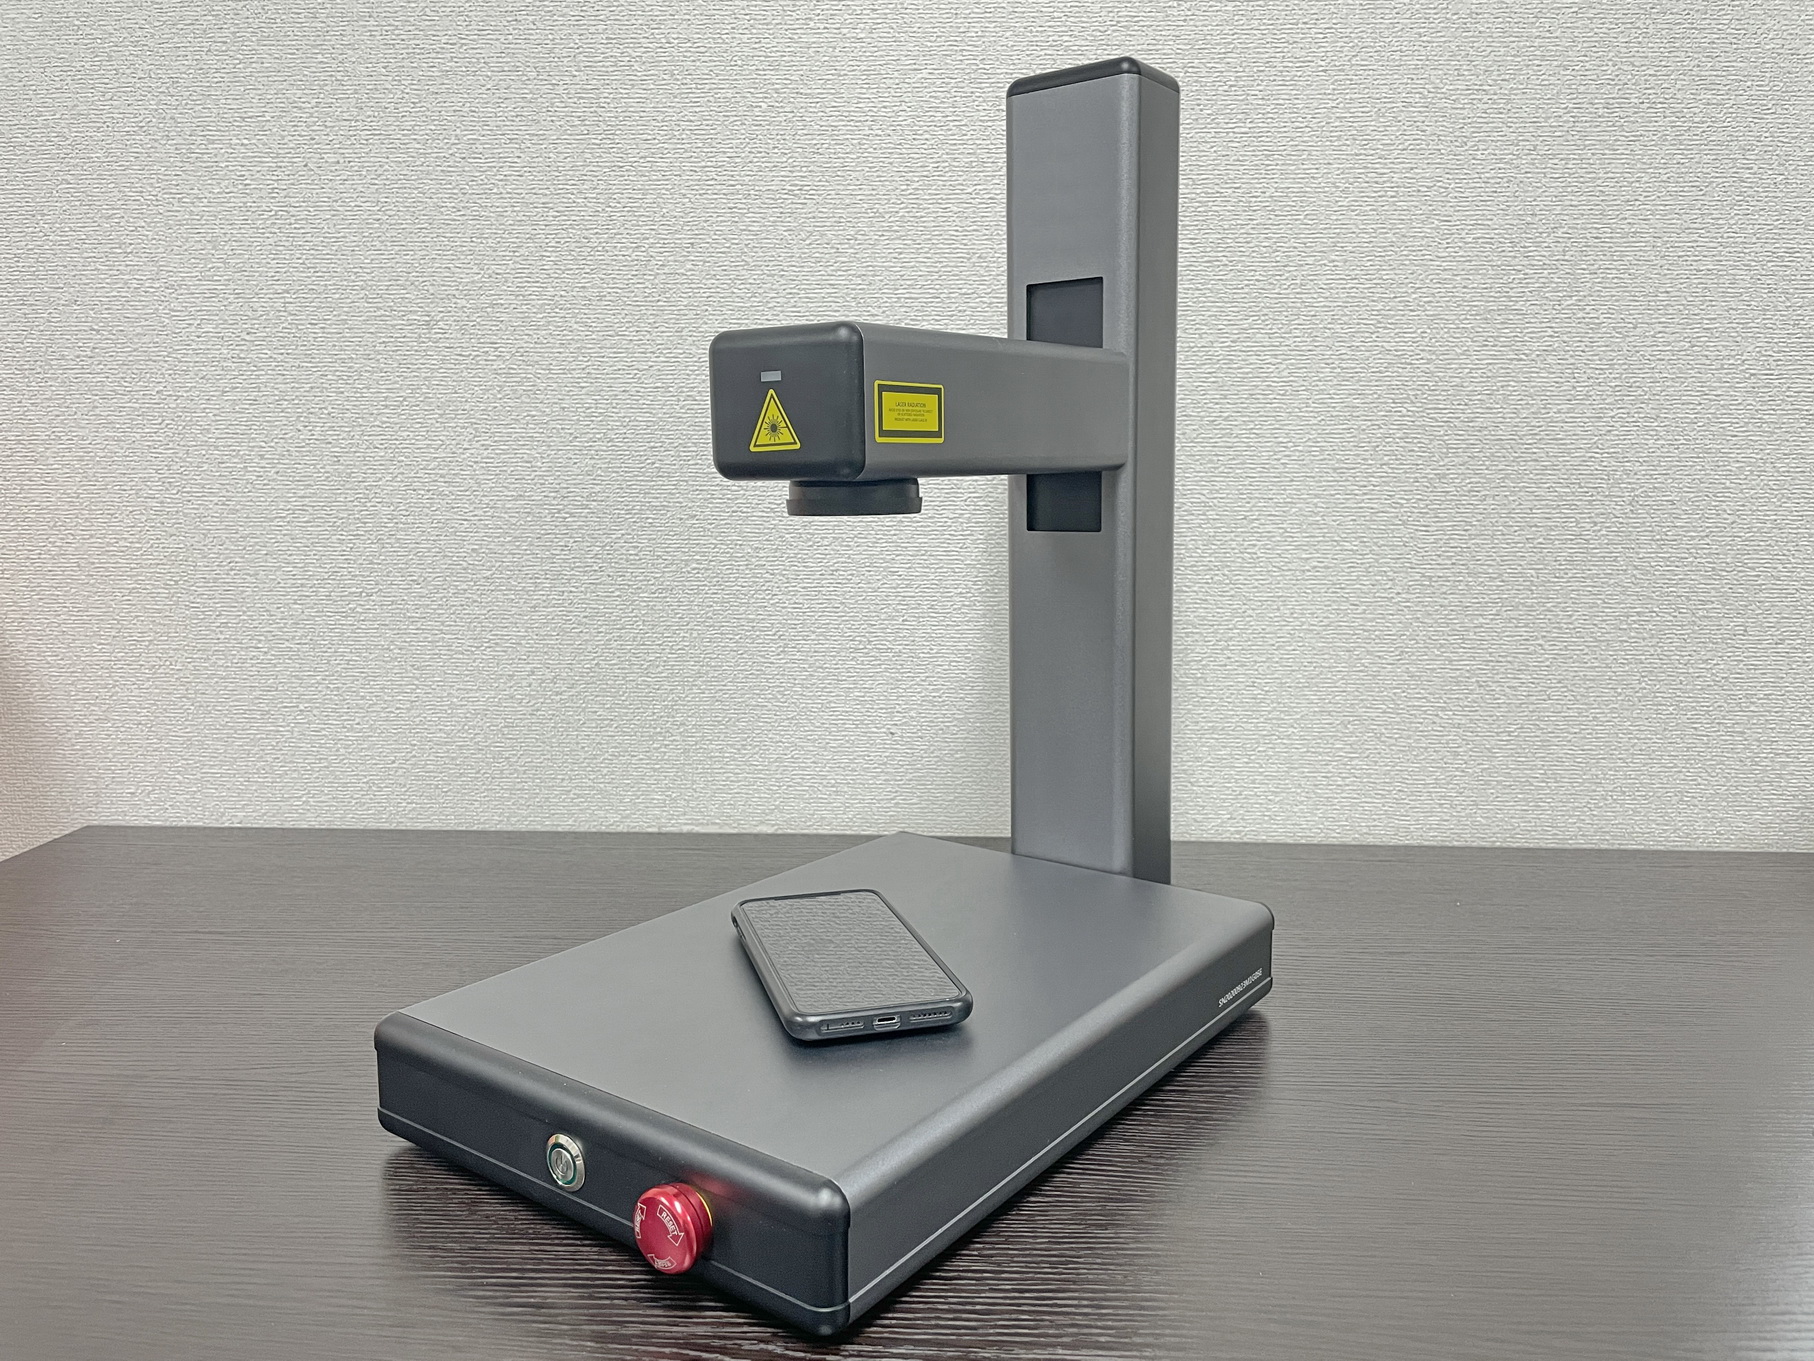
今回は、LW-SMARTファイバーレーザーを使いました。
材料は、アリエクスプレスで購入した名刺サイズで厚み0.2mmのアルミカードです。100枚でたった$10という材料です。
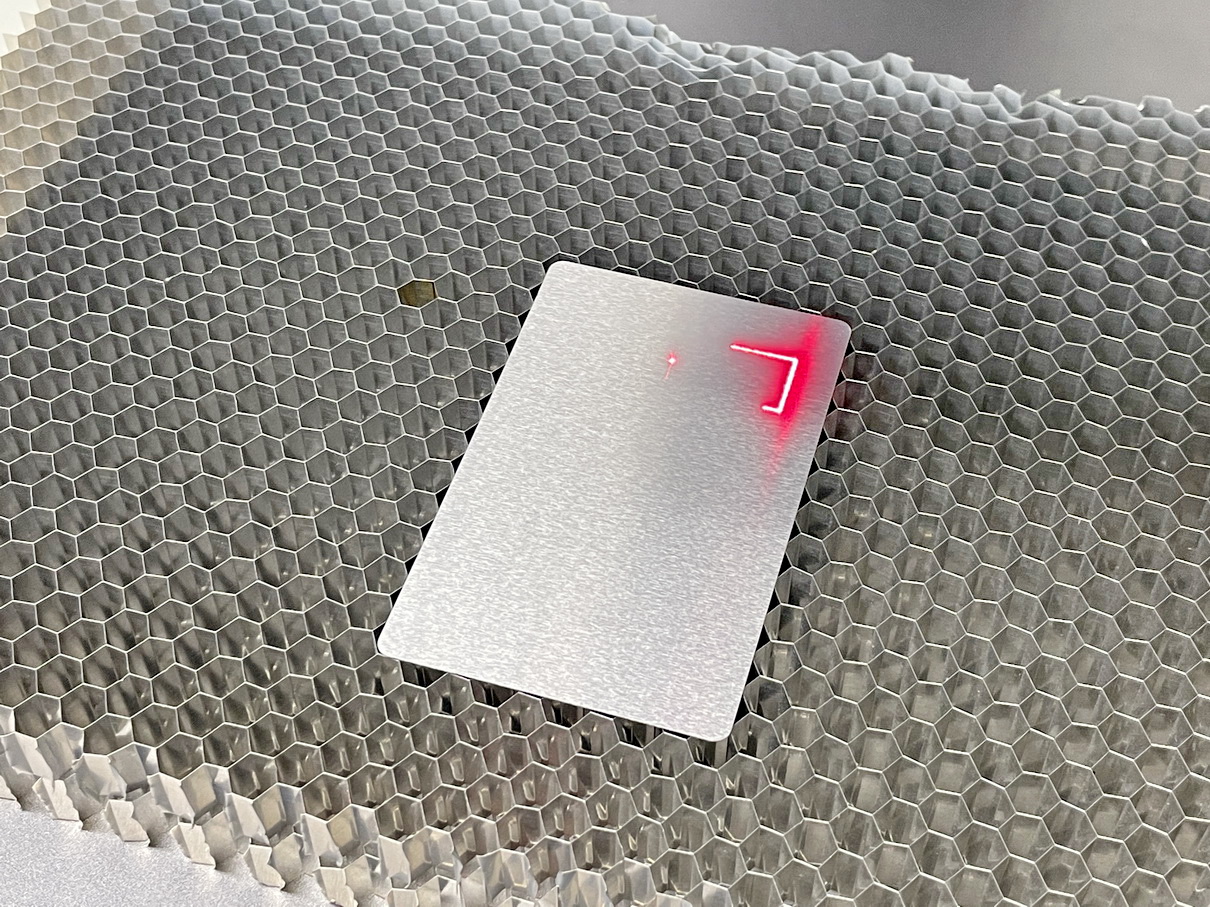
LW-SMARTの上にハニカムパネルを2枚重ねて、その上に材料を置きます。ハニカムパネルを使うのは、レーザーによる切断、すなわちレーザーが材料を貫通するということですので、マーカー本体のテーブルを傷つけないためです。
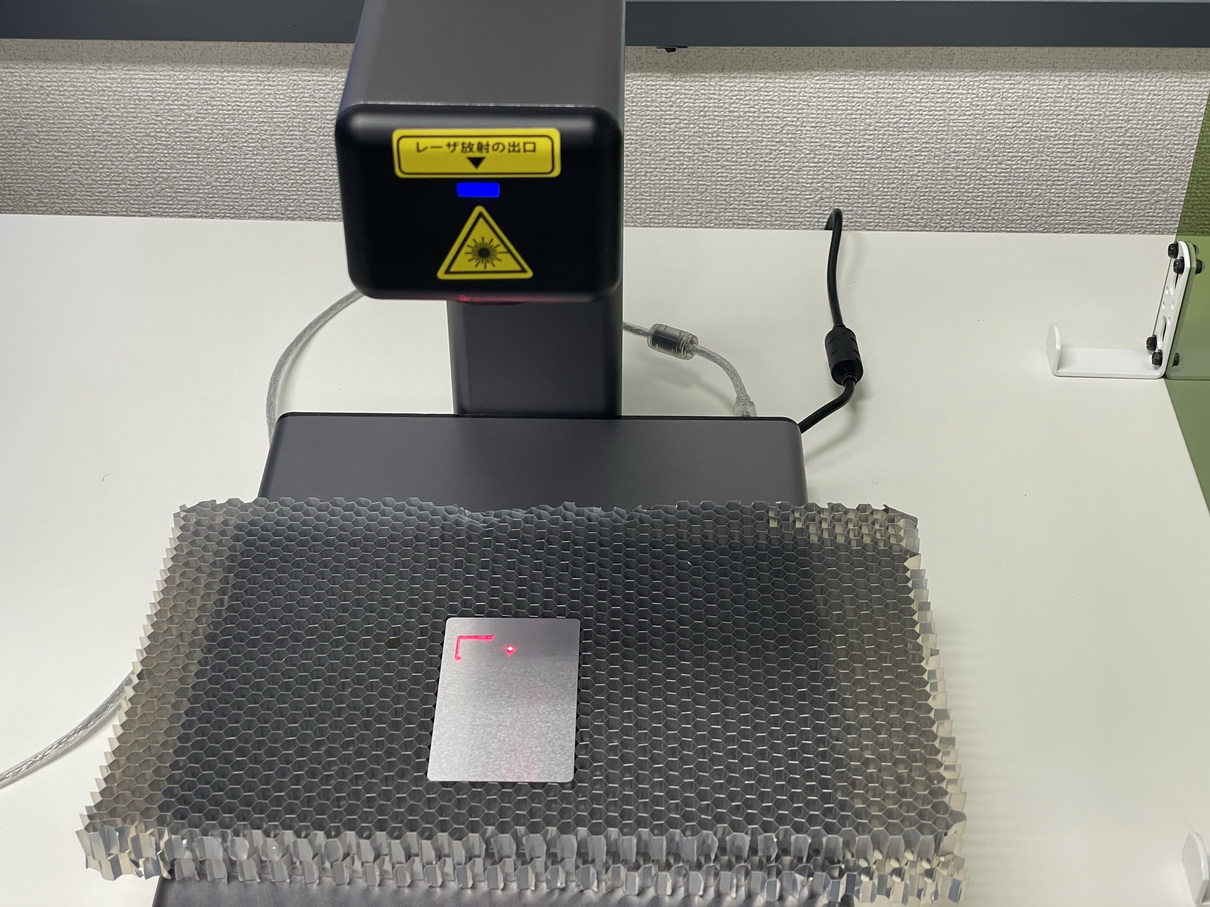
ということで、早速切断です。
繰り返しレーザーを照射するのは、一度に高いエネルギーで切ろうとすると材料が一気に加熱され、材料が熱で歪んでしまうからです。材料が歪むと焦点距離が変わったり材料が動いたりして、まともに切ることができなくなります。
カットした直後です。ナイフでスパッと切ったようにはなりません。
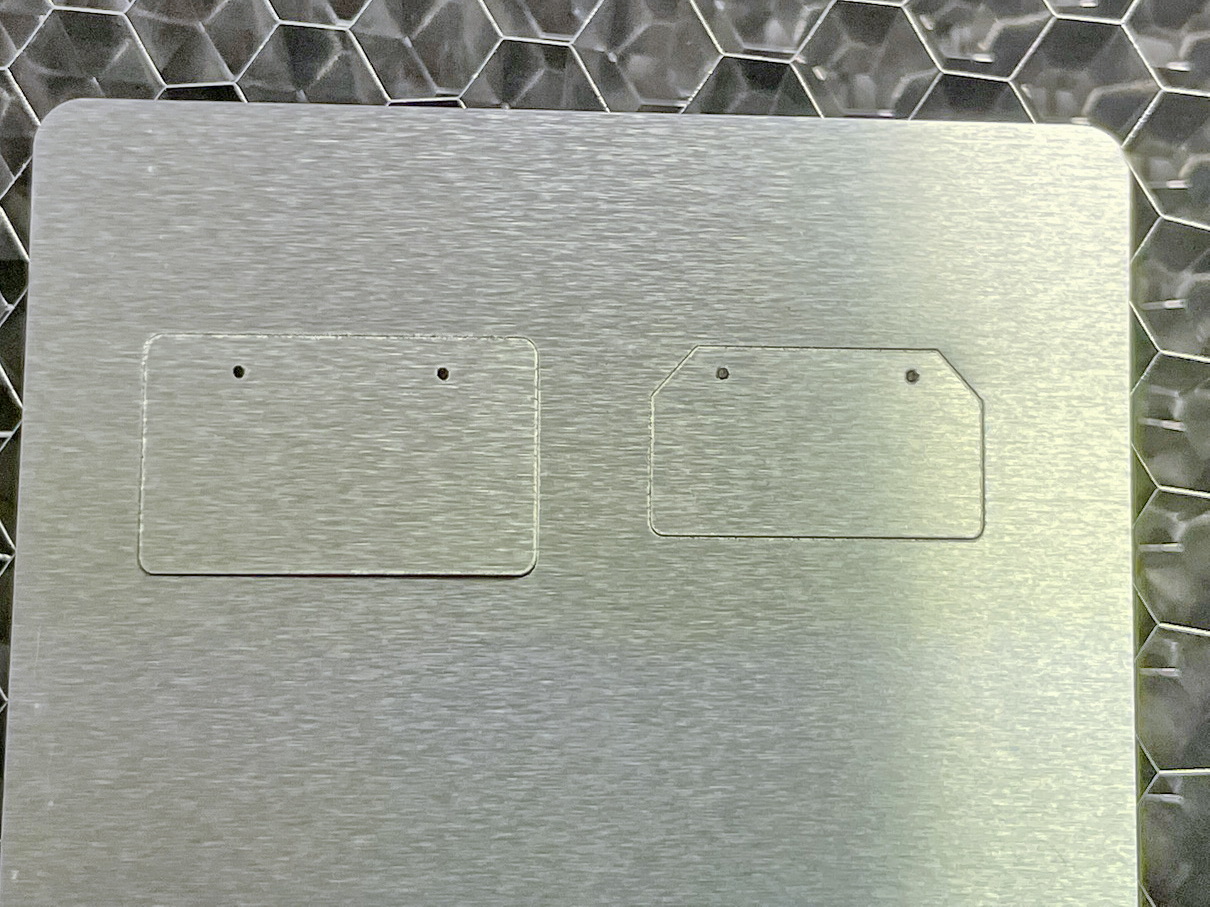
指で軽く押すと、ポロっと外れます。切断面のざらつきは、あとでペーパーかやすりで磨いてあげます。
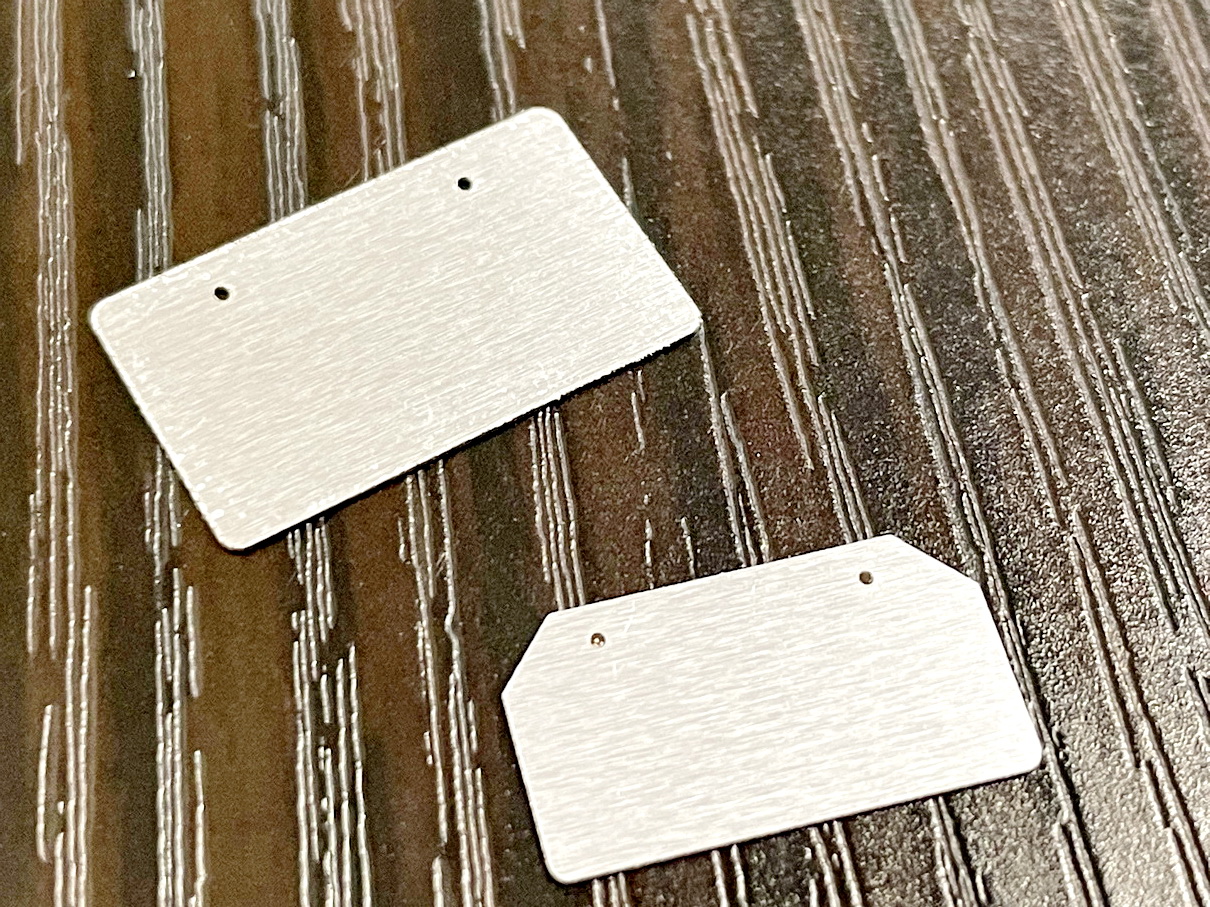
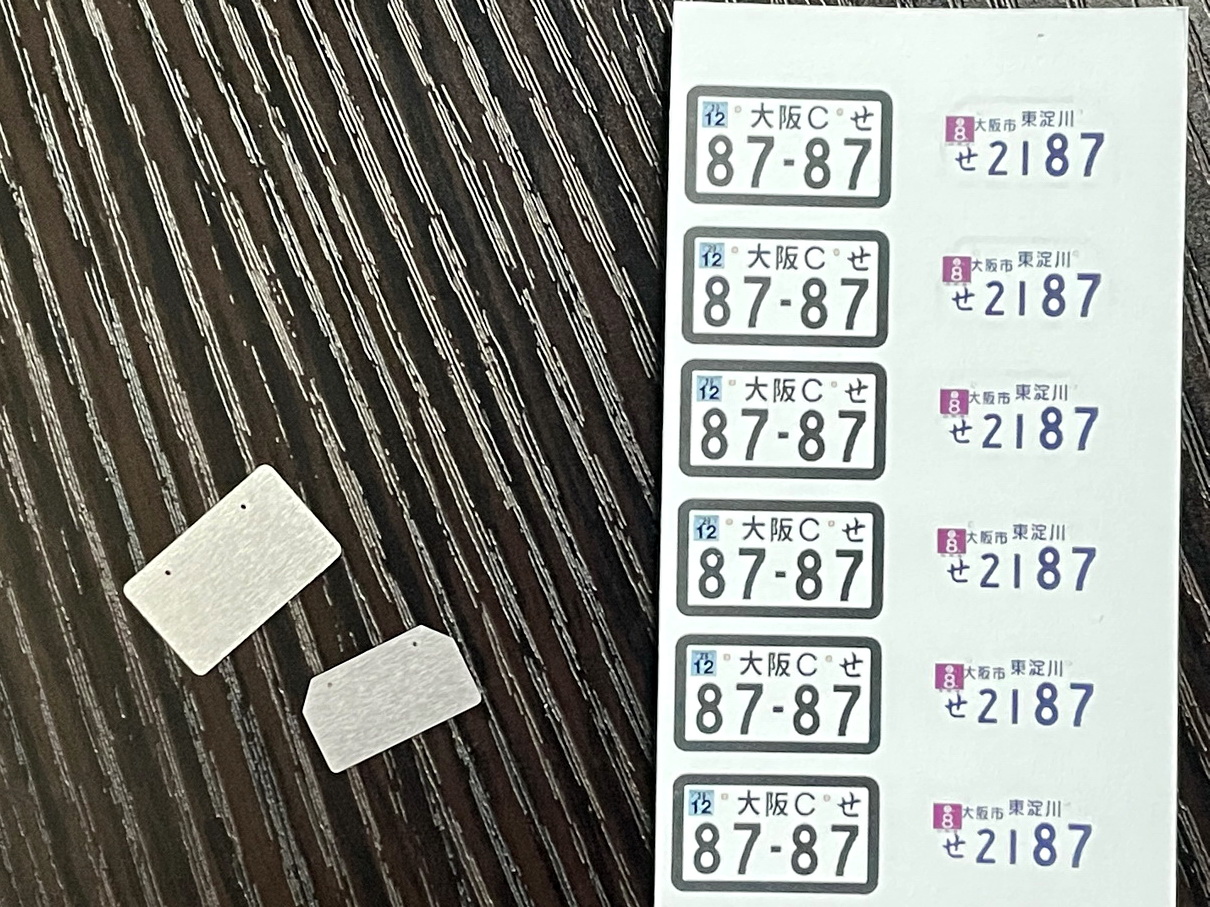
あとは自作したデカールを貼りつければナンバープレートの完成です。(ナンバーは適当な数字ですので)
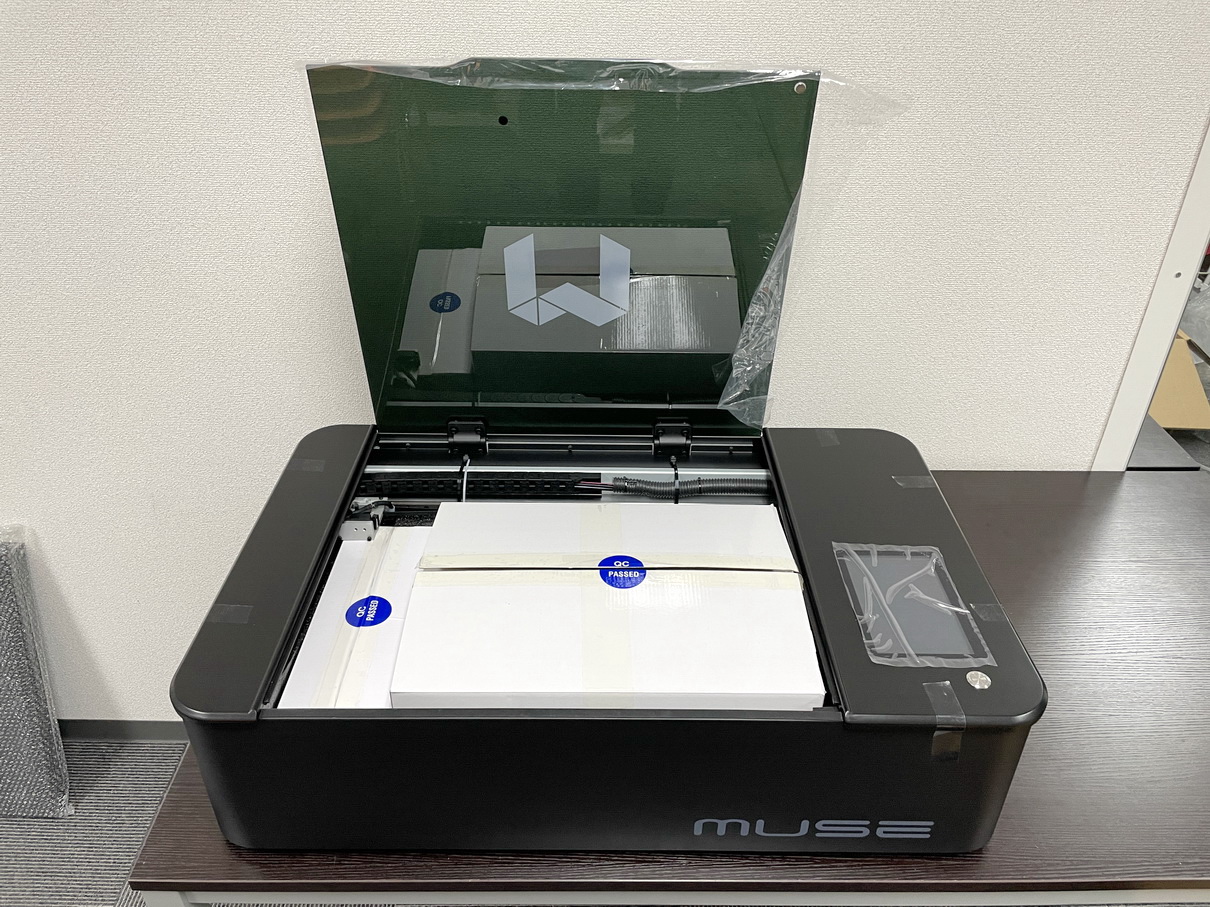
納品用のMUSEが入荷したので、早速、検品です。 このMUSEはカメラ無しバージョンです。
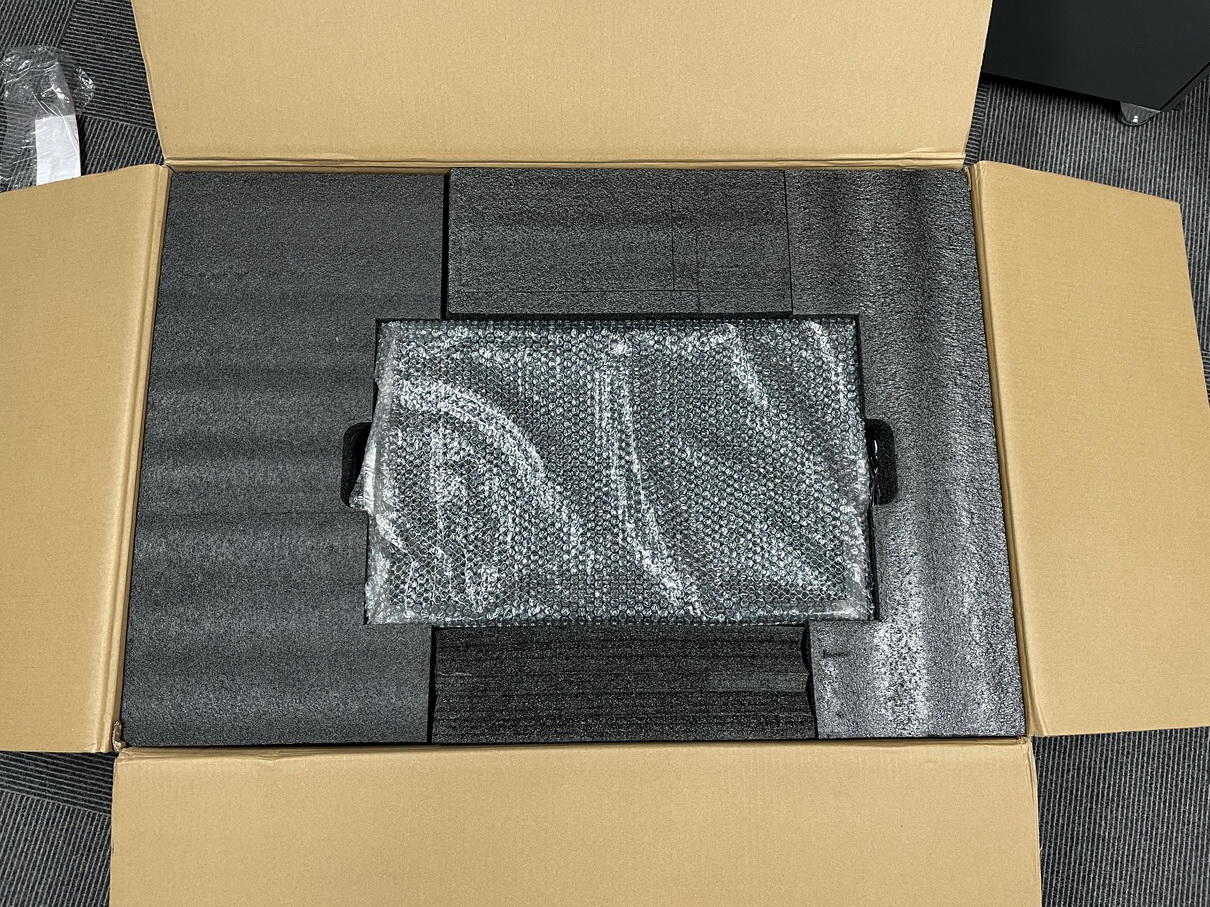
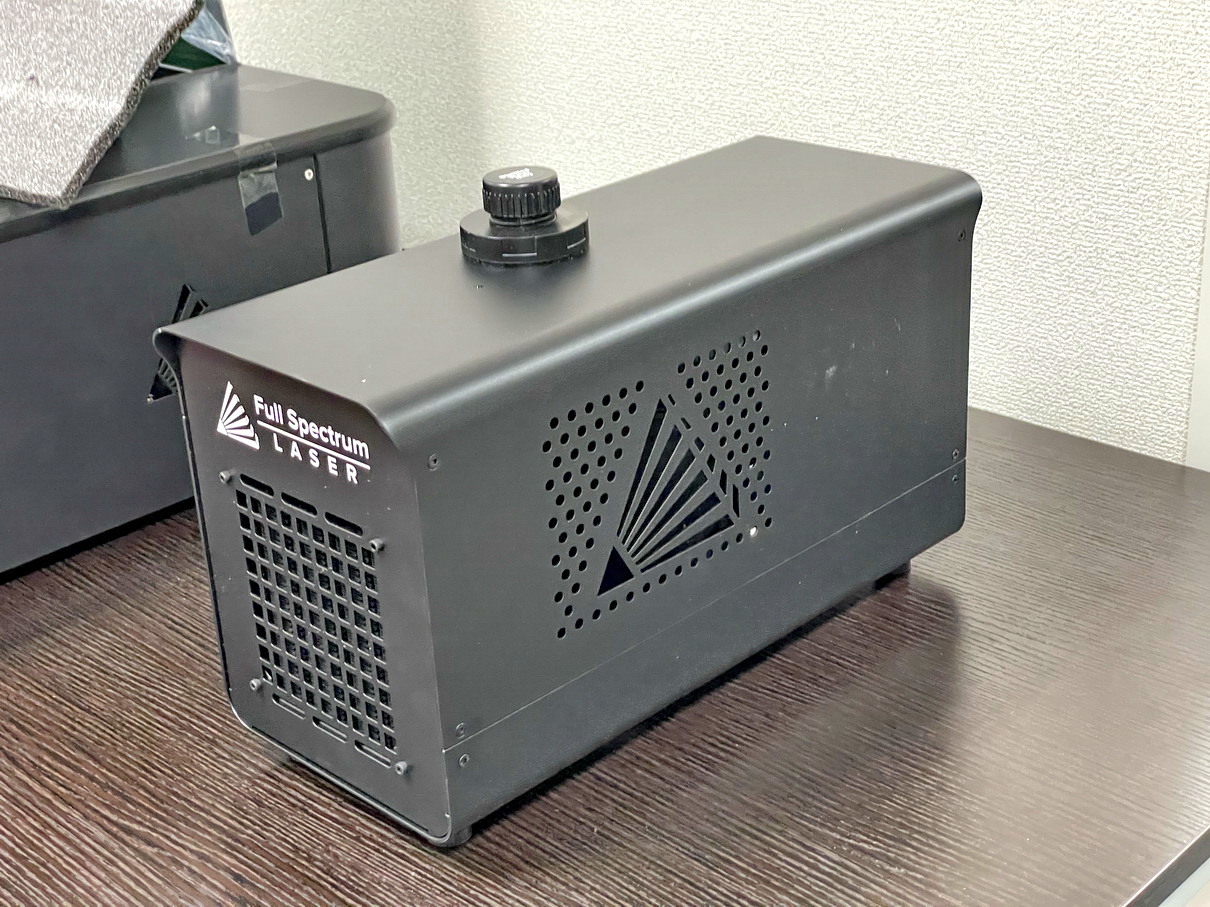
内部に、COOLBOXユニットと排気ファン・ダクトが収納されています。
COOLBOXユニットです。このコンパクトなボディに冷却水タンク、冷却用ファン、エアーアシスト用ミニコンプレッサが内蔵されています。
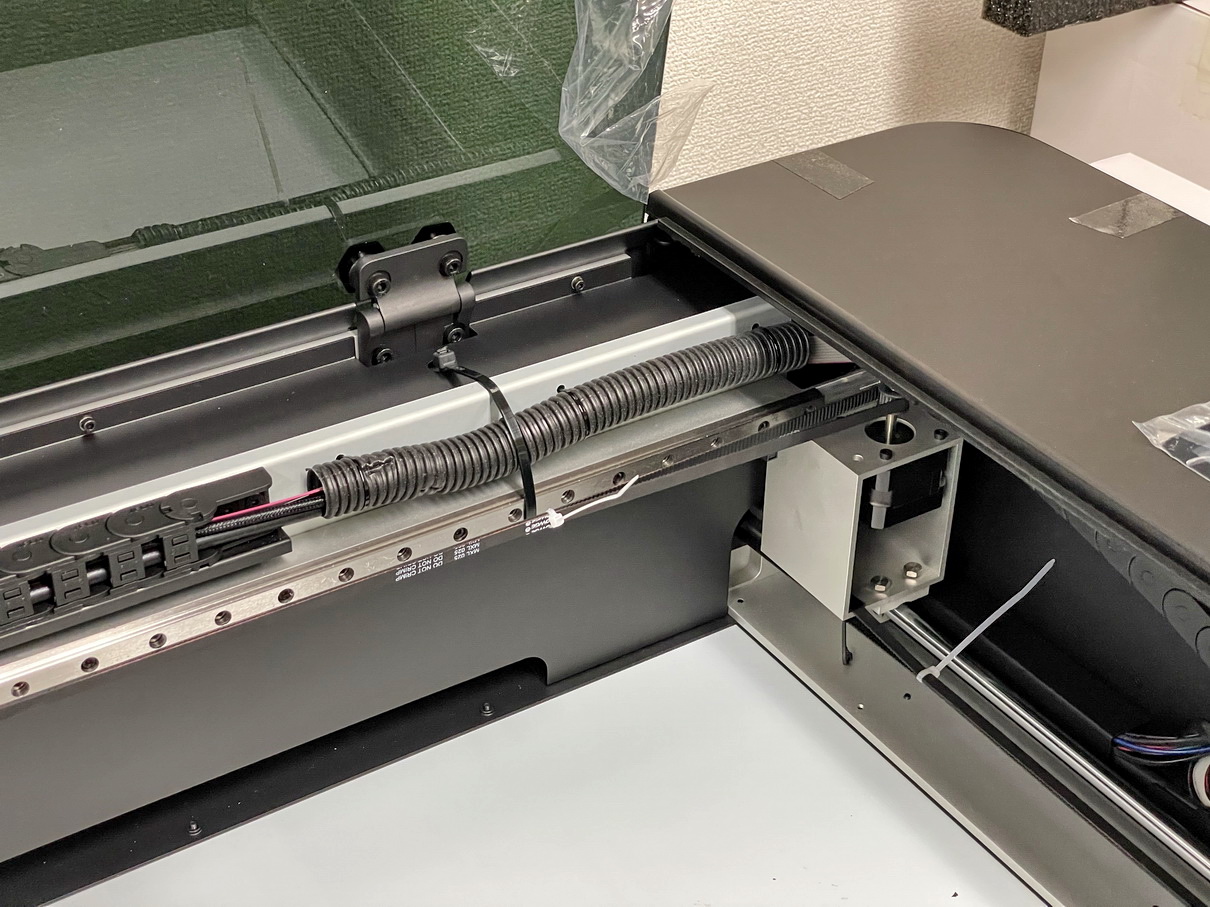
内部を確認していくと、初期モデルのMUSE2Dに比べてハードの改良点が見受けられます。まずは、X軸のガントリーですが、強度を上げるためでしょうか、フレームが厚くなりリブが追加されています。この改良で、歪みやたわみに対して強くなっていると考えられます。
もう一点、以前はこのようにレーザー発振管が露出していましたが、このレーザー発振管に目隠しのカバーが設けられています。
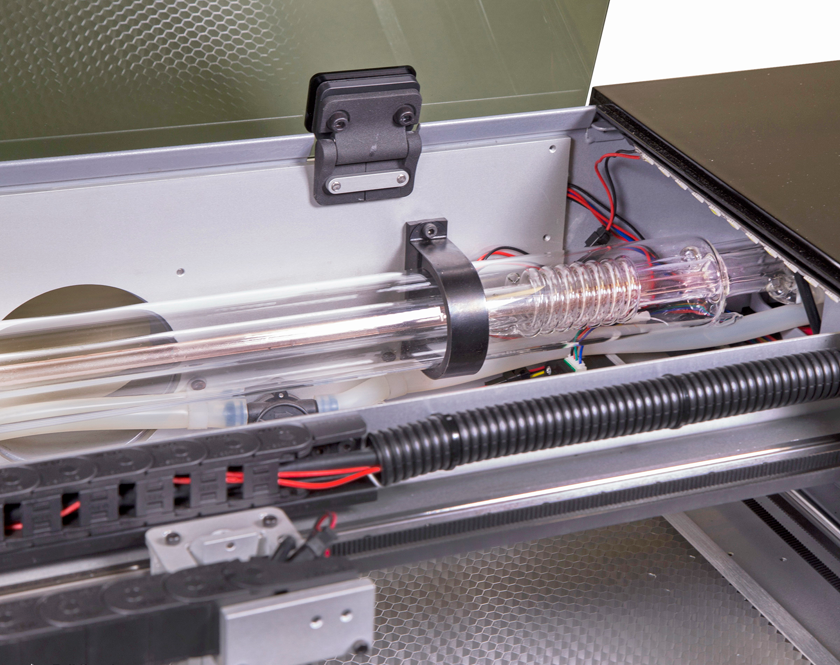
目隠しカバーによって、発振管は見えなくなりました。おかげで見た目はとてもスマートになりました。
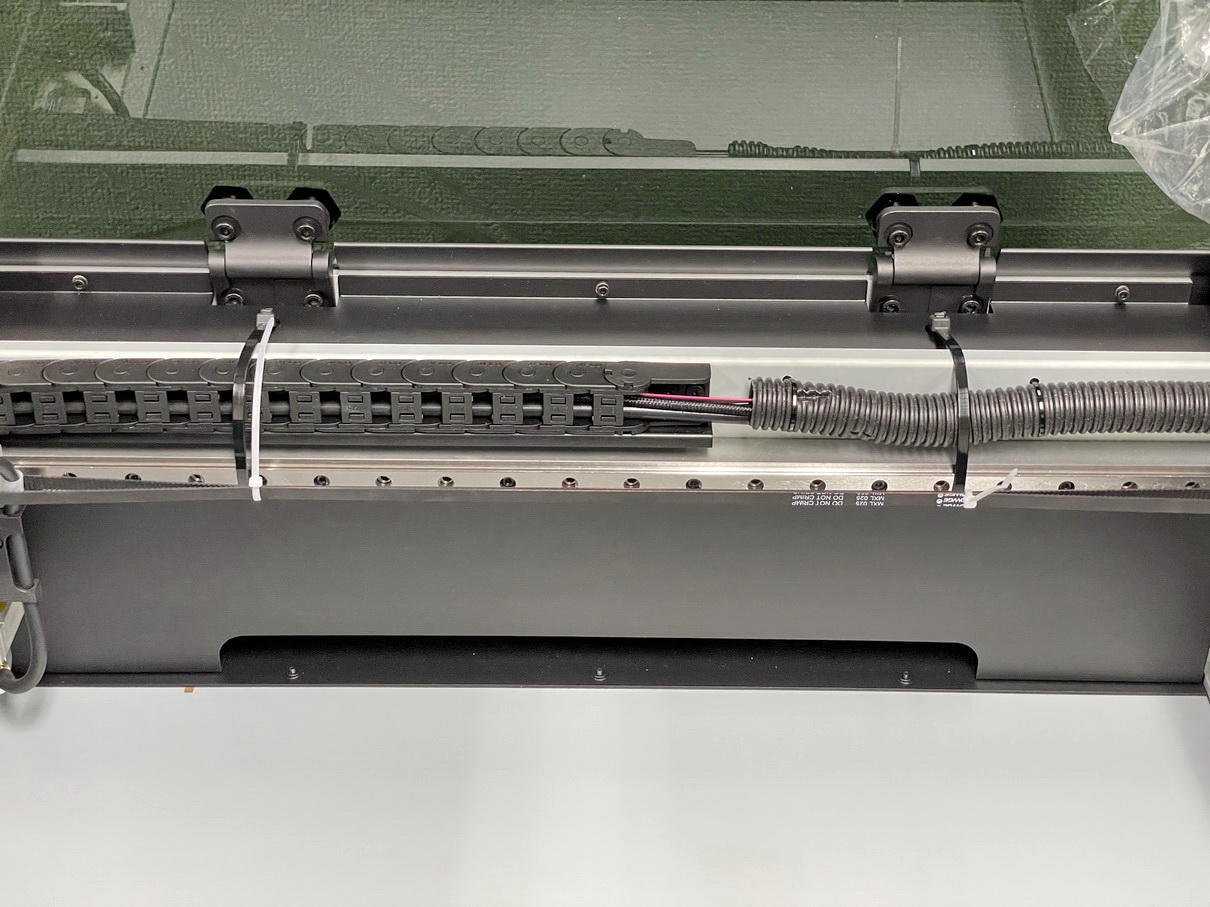
カバーによってレーザーが発振する様子が見れなくなったのと、冷却水の汚れのチェックを行うためにカバーを外すという手間が増えてしまいましたが、見た目の印象はとてもスマートになりました。
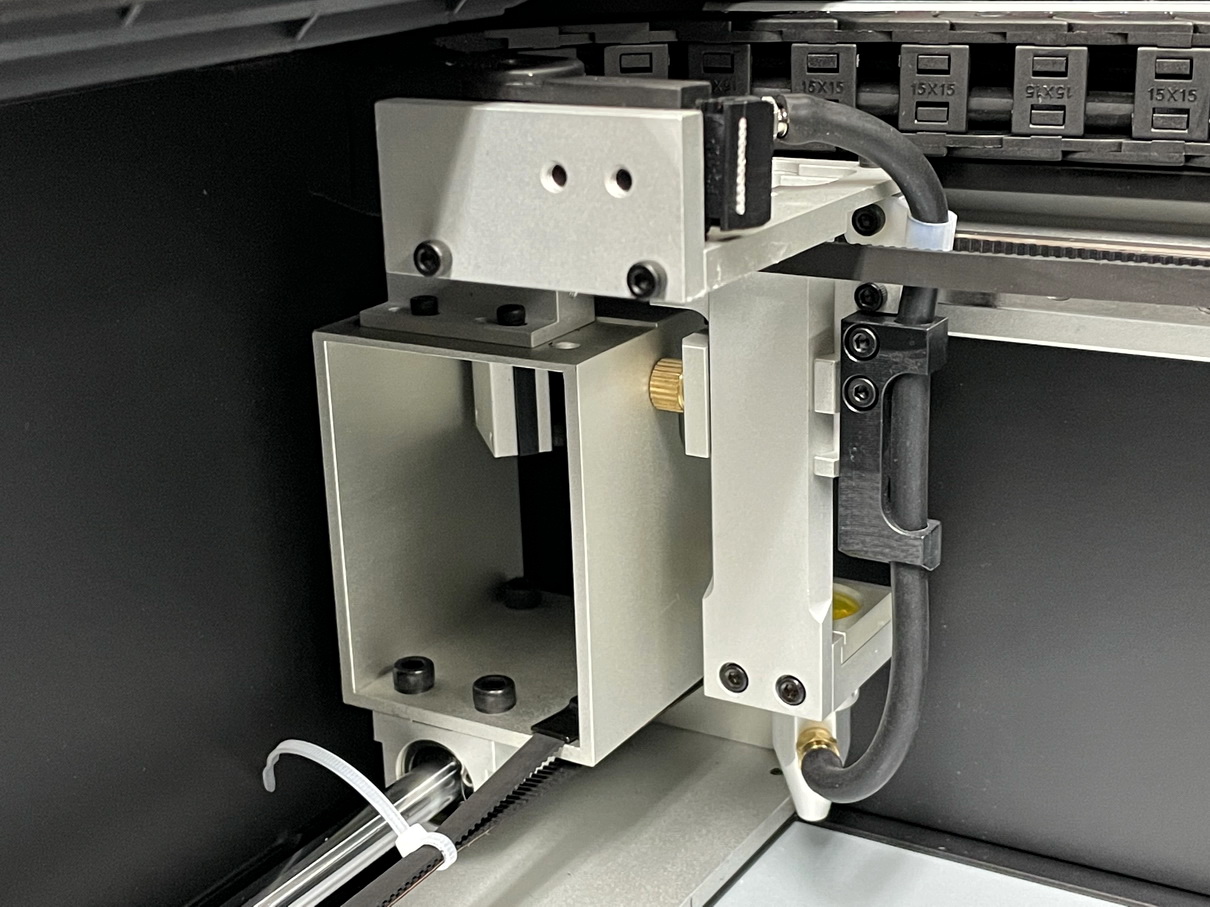
フォーカスヘッドはカメラが付いていないのでとてもシンプルです。
なんといっても、艶消しブラックのボディがクールです。
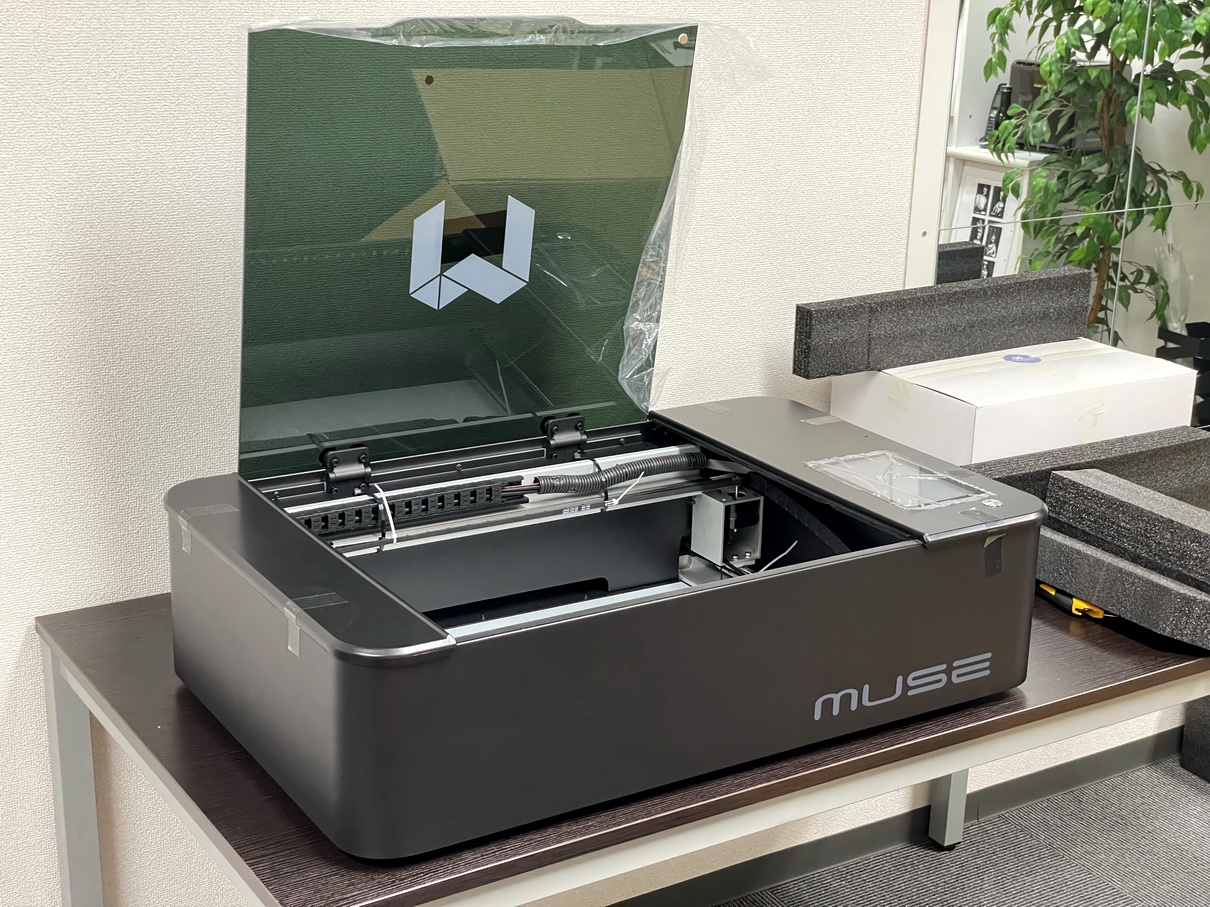
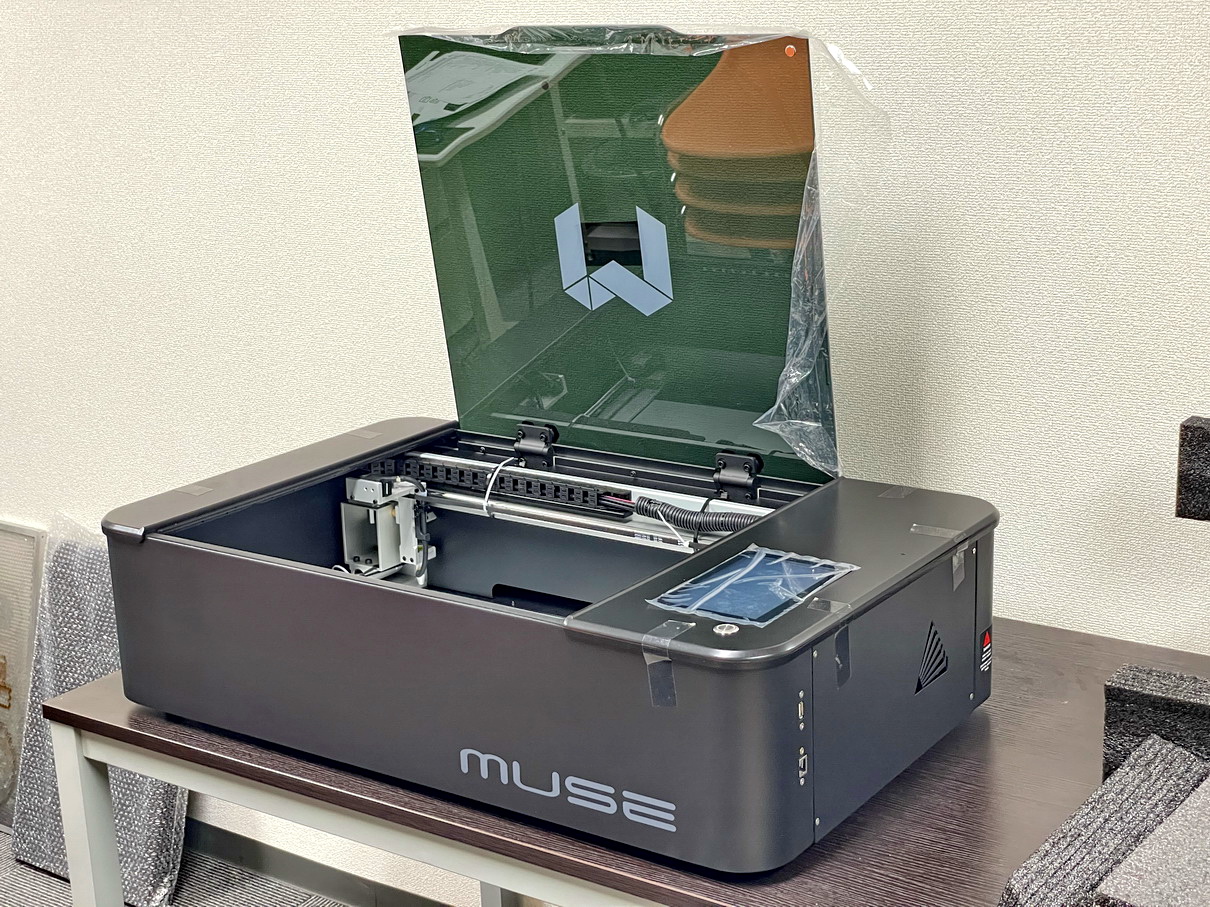
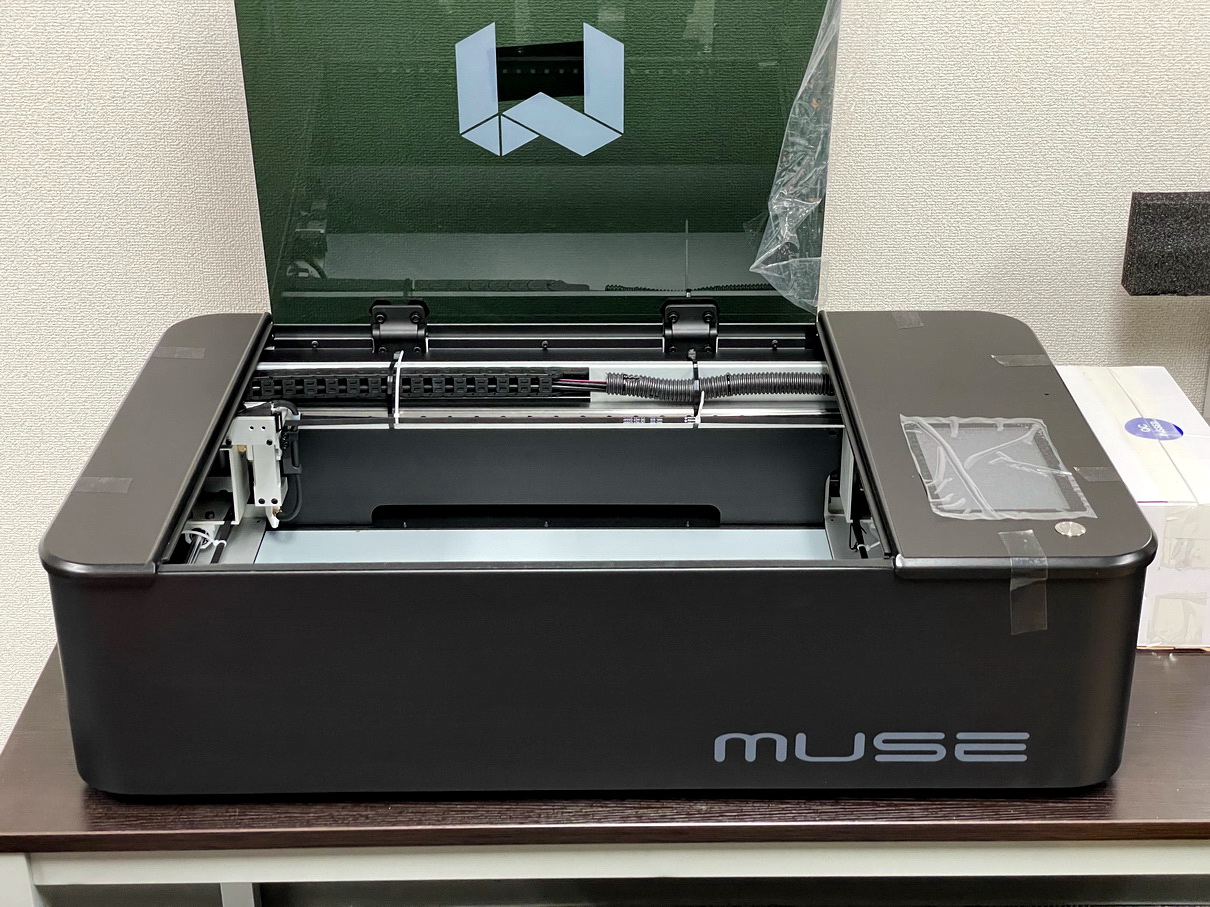
MUSEを製造するFSLは、ソフトウェアの更新もたびたび行い、ハードも新しい製品を次々とリリースする意欲的なメーカーです。
ぜひ一度、ご検討ください。
レーザーによる海苔のデザインカットの問い合わせをいただいたので、久しぶりに海苔のカットをやってみました。
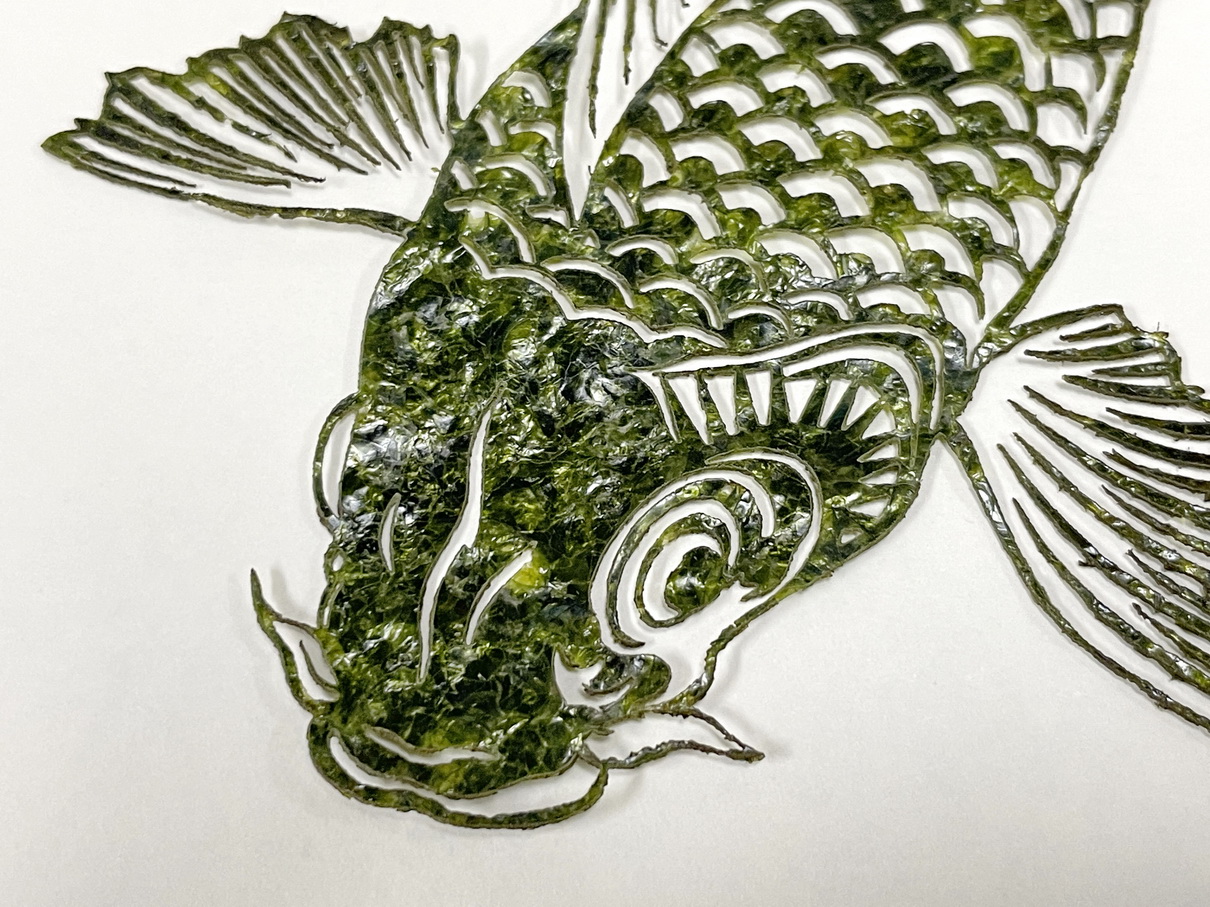
ただし、今回はレーザーカッターではなく、レーザーマーカーを使いました。
海苔のカットはベクトルデータのトレースによるカットはお勧めできません。理由は、切り抜いた不要な箇所の海苔の除去が大変だからです。
なので、海苔のカットはスキャン加工による打ち抜きを行います。(不要箇所を全てレーザーで取り去ってしまう)
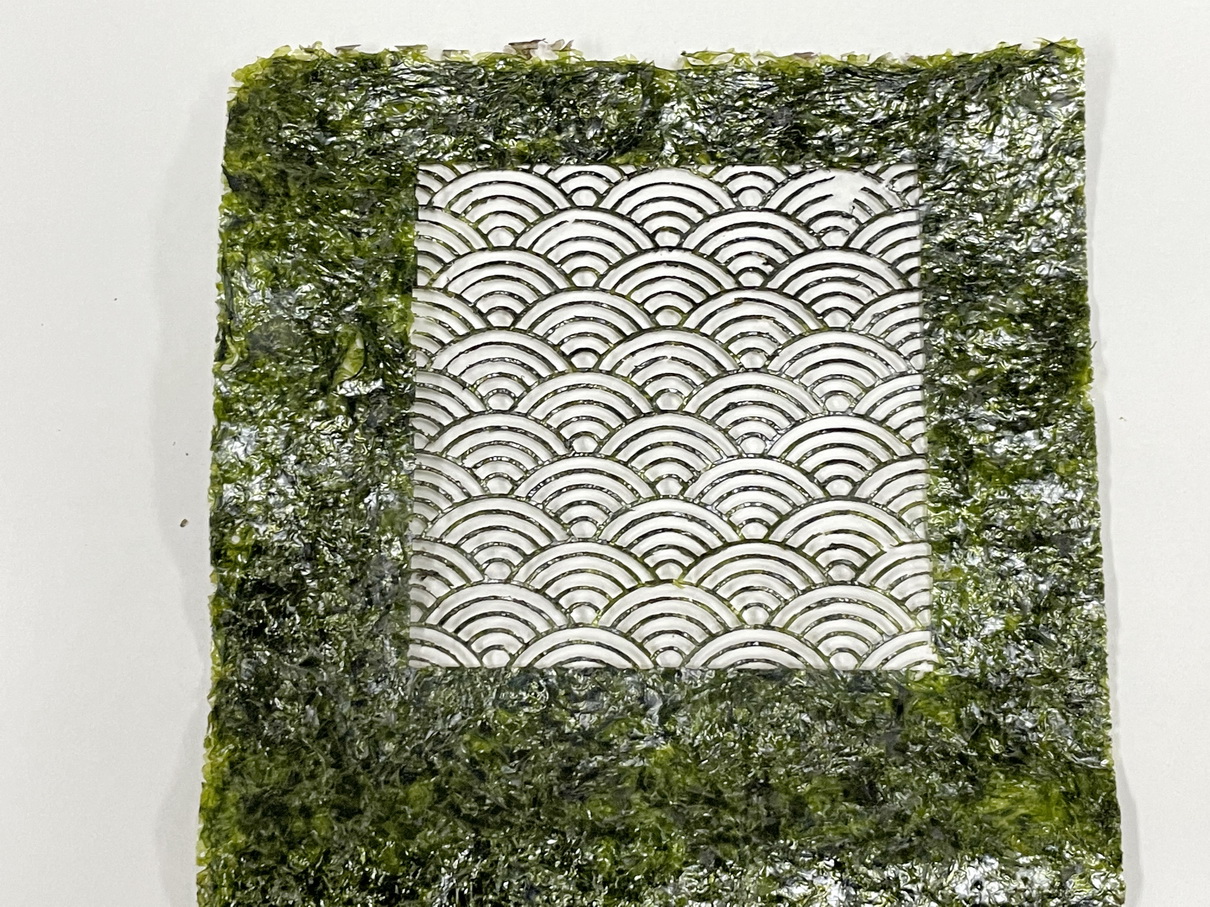
ちなみに、海苔を重ねて切ることは出来ません。重ねて切るには、レーザー出力を上げる必要があり、それによって過剰な熱が加わることで激しく炭化してしまい食べられないほど苦くなってしまいます。
このスキャン加工の速度ですが、プロッター型のレーザーカッターとガルバノスキャン方式のレーザーマーカーを比べると、大きな差が出ます。 例えば、おにぎりサイズの海苔にデザインカットを行うと、レーザーカッターでは10分以上、レーザーマーカーだと1-2分程度、と大きく差が出ます。(加工時間はデザインの面積に依存します。)
こちらは、2年前にレーザーカッターで海苔をカットした動画です。 レンズのヘッドが往復するため、高速なスキャンは出来ません。
こちらは、今回、レーザーマーカーでカットしたものです。レーザー光を反射するミラーを高速で動かすガルバノスキャン方式です。
同じレーザーソース(今回はCO2レーザー)を使用する場合、レーザーカッターは、レーザーマーカーに比べてレーザー集光の焦点距離が短いため、レーザー光のスポット径が小さく、微細な加工が出来るというメリットがありますが、かといって、単価の安い海苔に数十分の時間をかけて加工するのは、あまり現実的ではないかと思います。
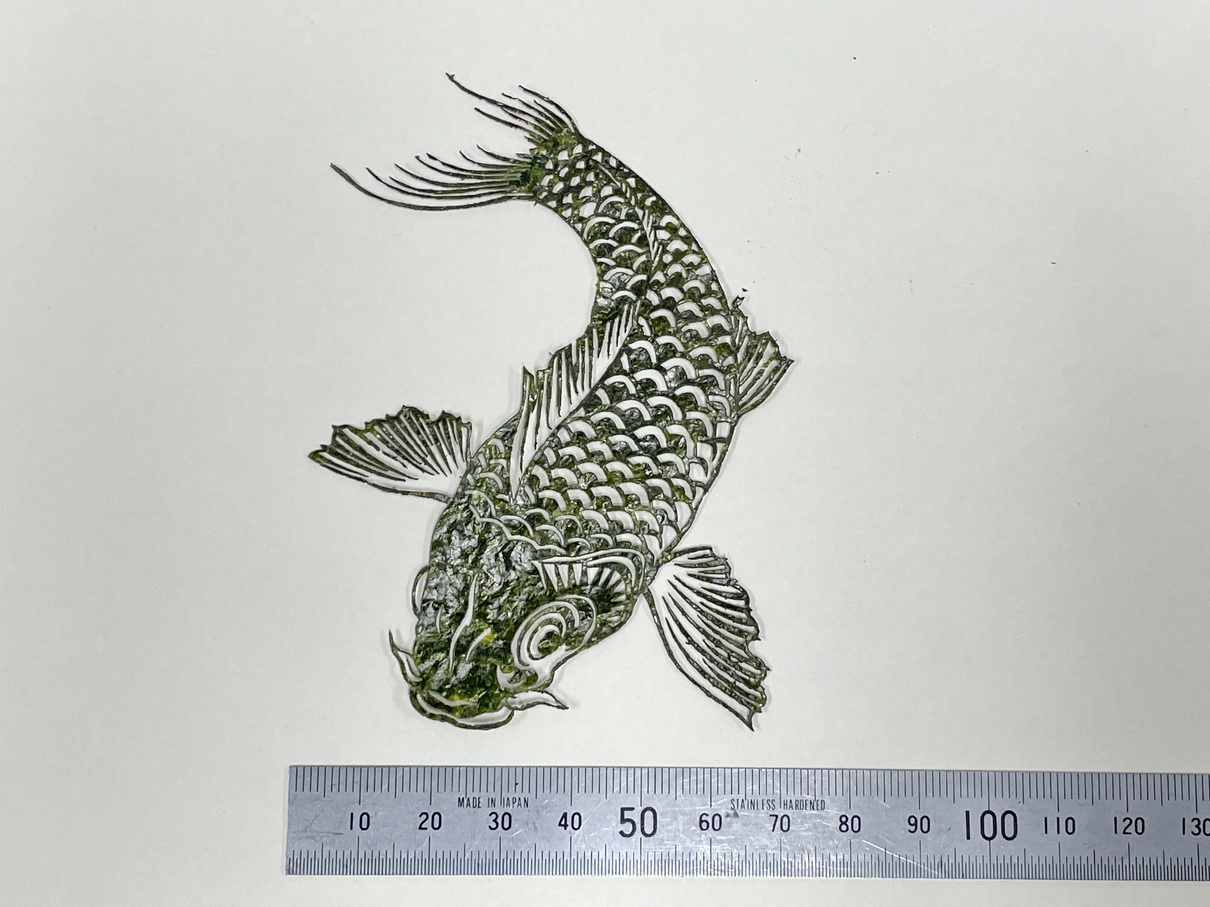
デザインが細かすぎて、取り出すときに尾の部分が欠けてしまいましたが・・
今回、使用したレーザーマーカーはこちらです。
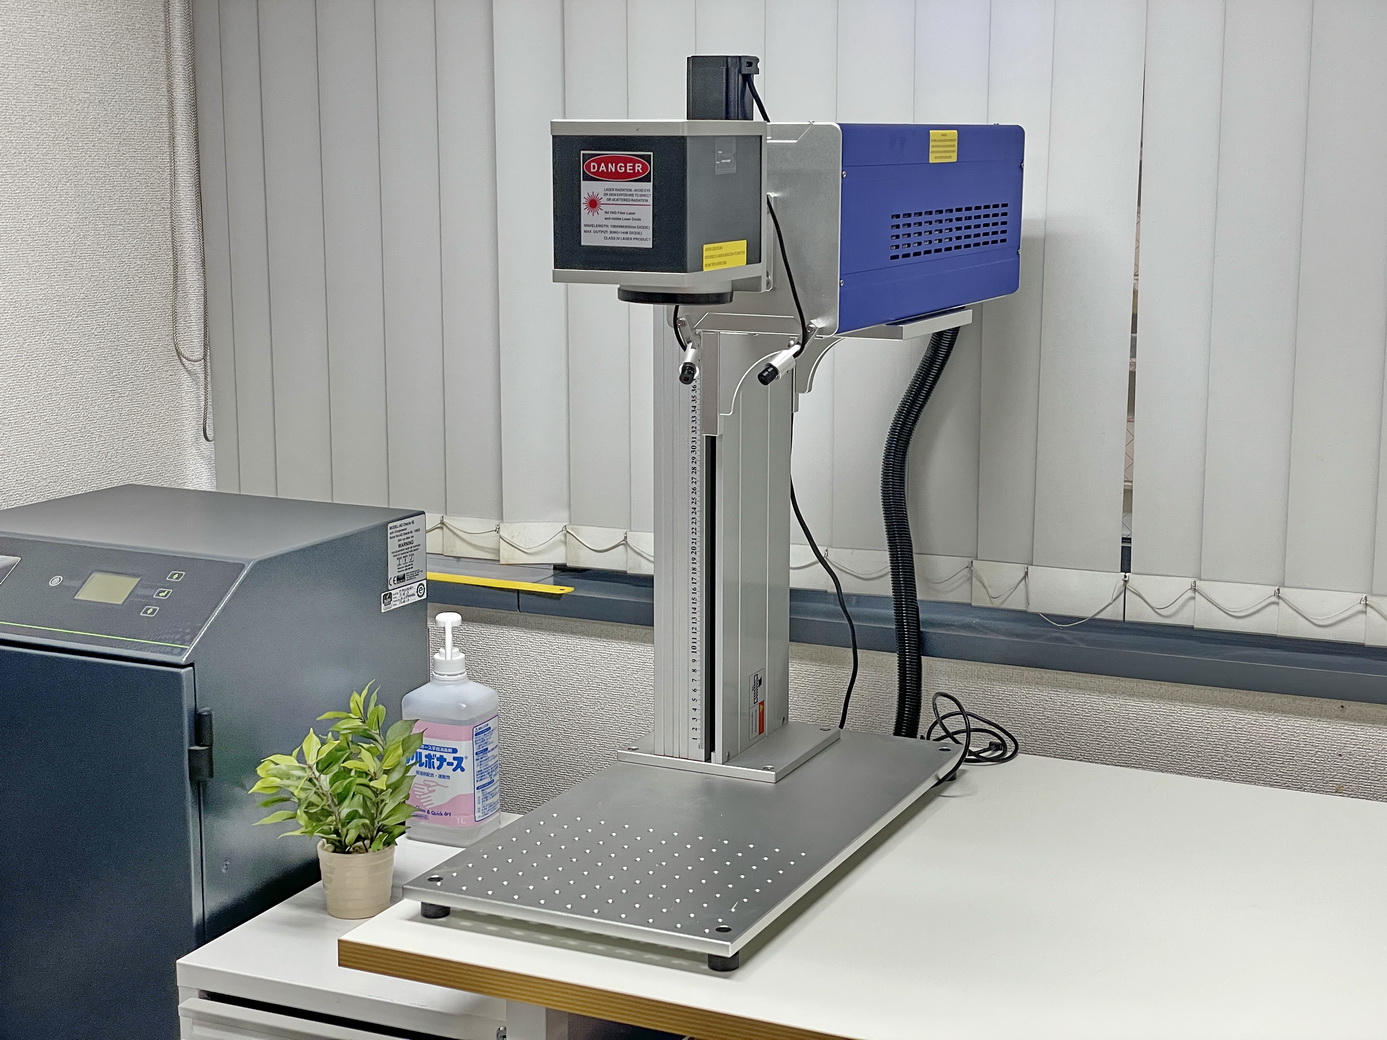
製品情報はこちら
https://www.laserworks.jp/lw-co2?lang=ja