ロータリーフィクスチャー(360°円周加工用治具)
※ロータリー用コネクターが装備されているモデルのみ使用可能です。(ご購入時にロータリーデバイスを買われたお客様には装備されています。)
-
CO2レーザーマーカーと組み合わせると、ガラス製品(ボトル、グラスなど)への刻印・彫刻が可能になります。※ボトルの対応サイズは720ml~750mlサイズとなります。
-
ファイバーレーザーマーカーと組み合わせると、ステンレスなど金属製カップへの刻印・彫刻が可能になります。
-
UVレーザーマーカーと組み合わせると、ガラス製品(ボトル、グラスなど)、ステンレスなど金属製カップへの刻印・彫刻が可能になります。
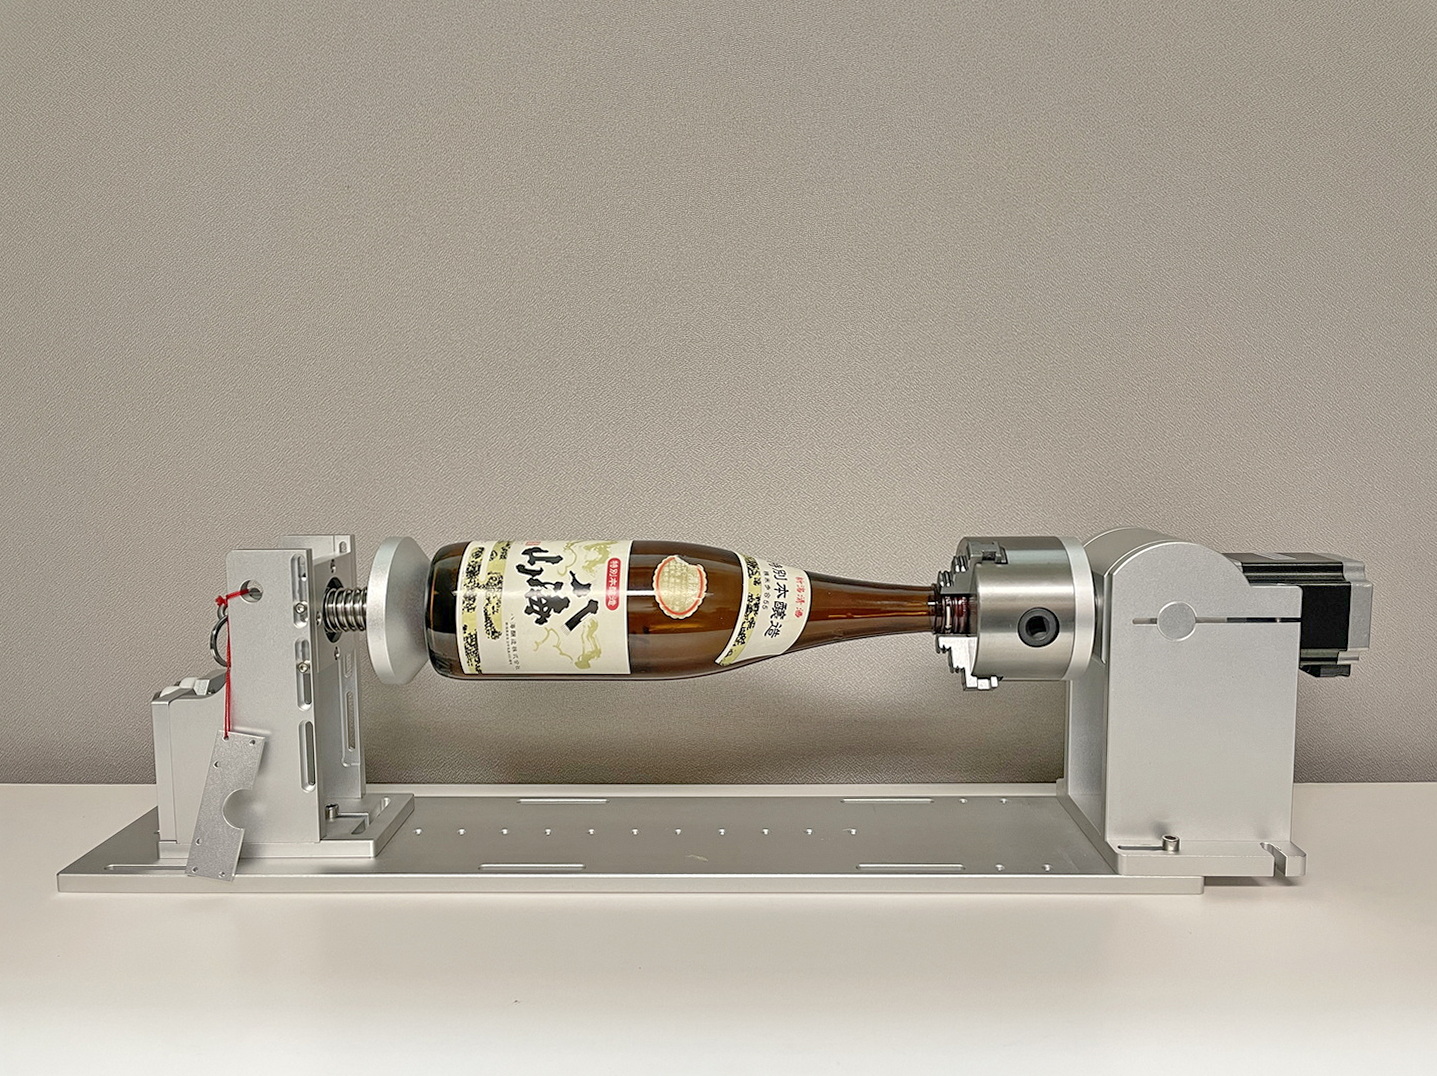
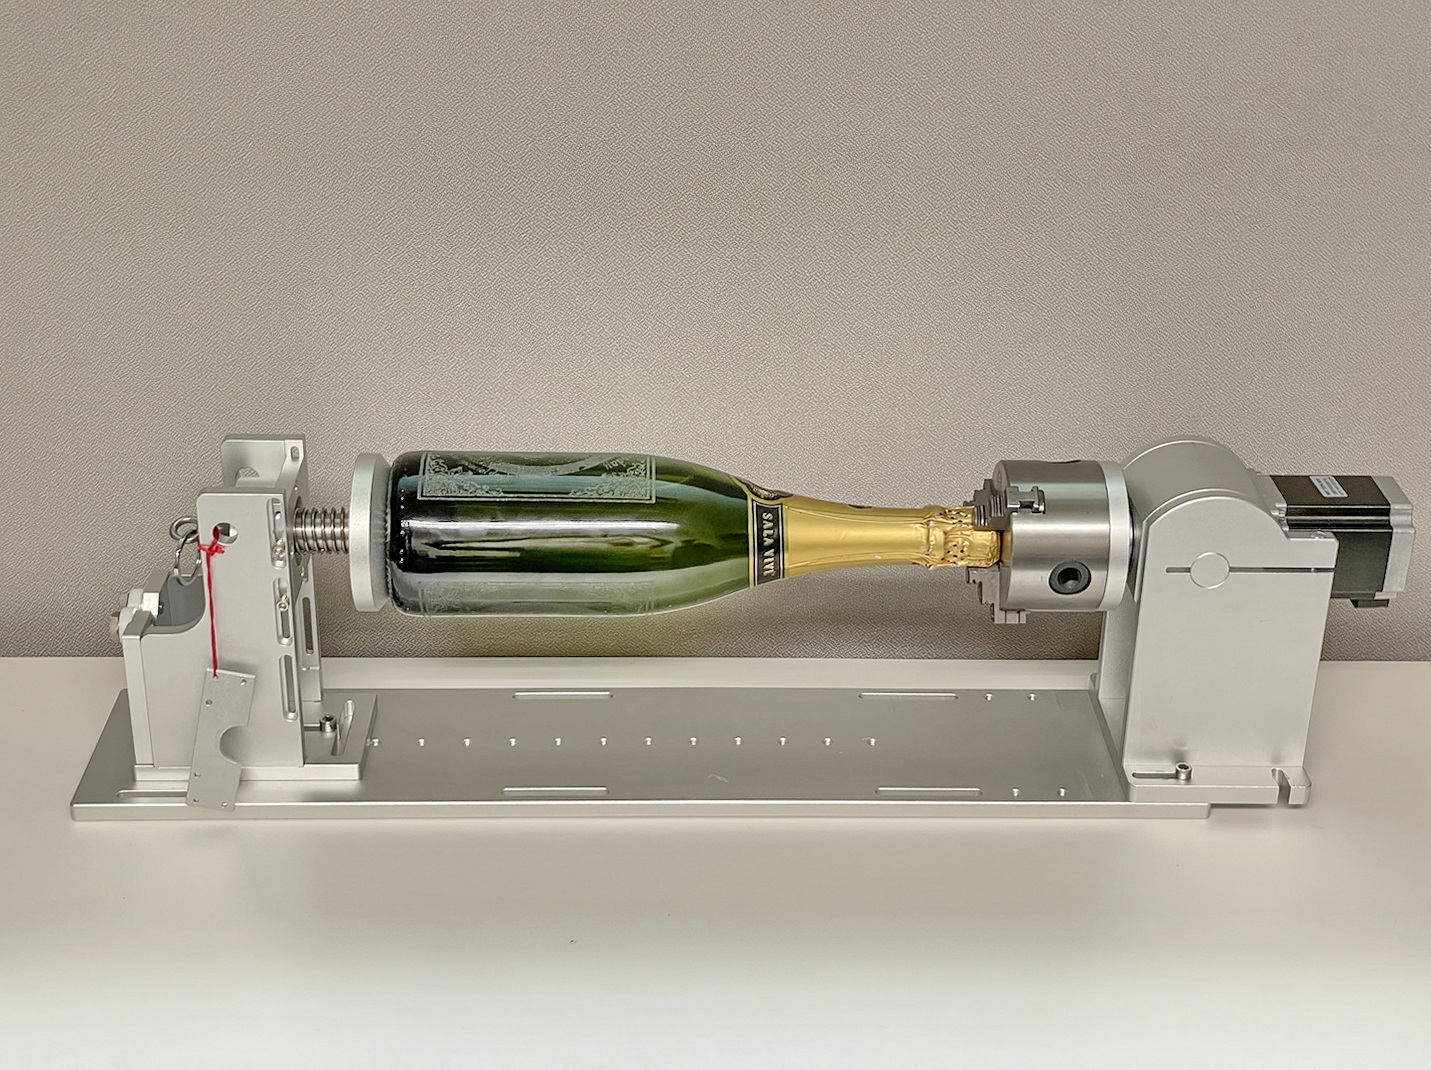
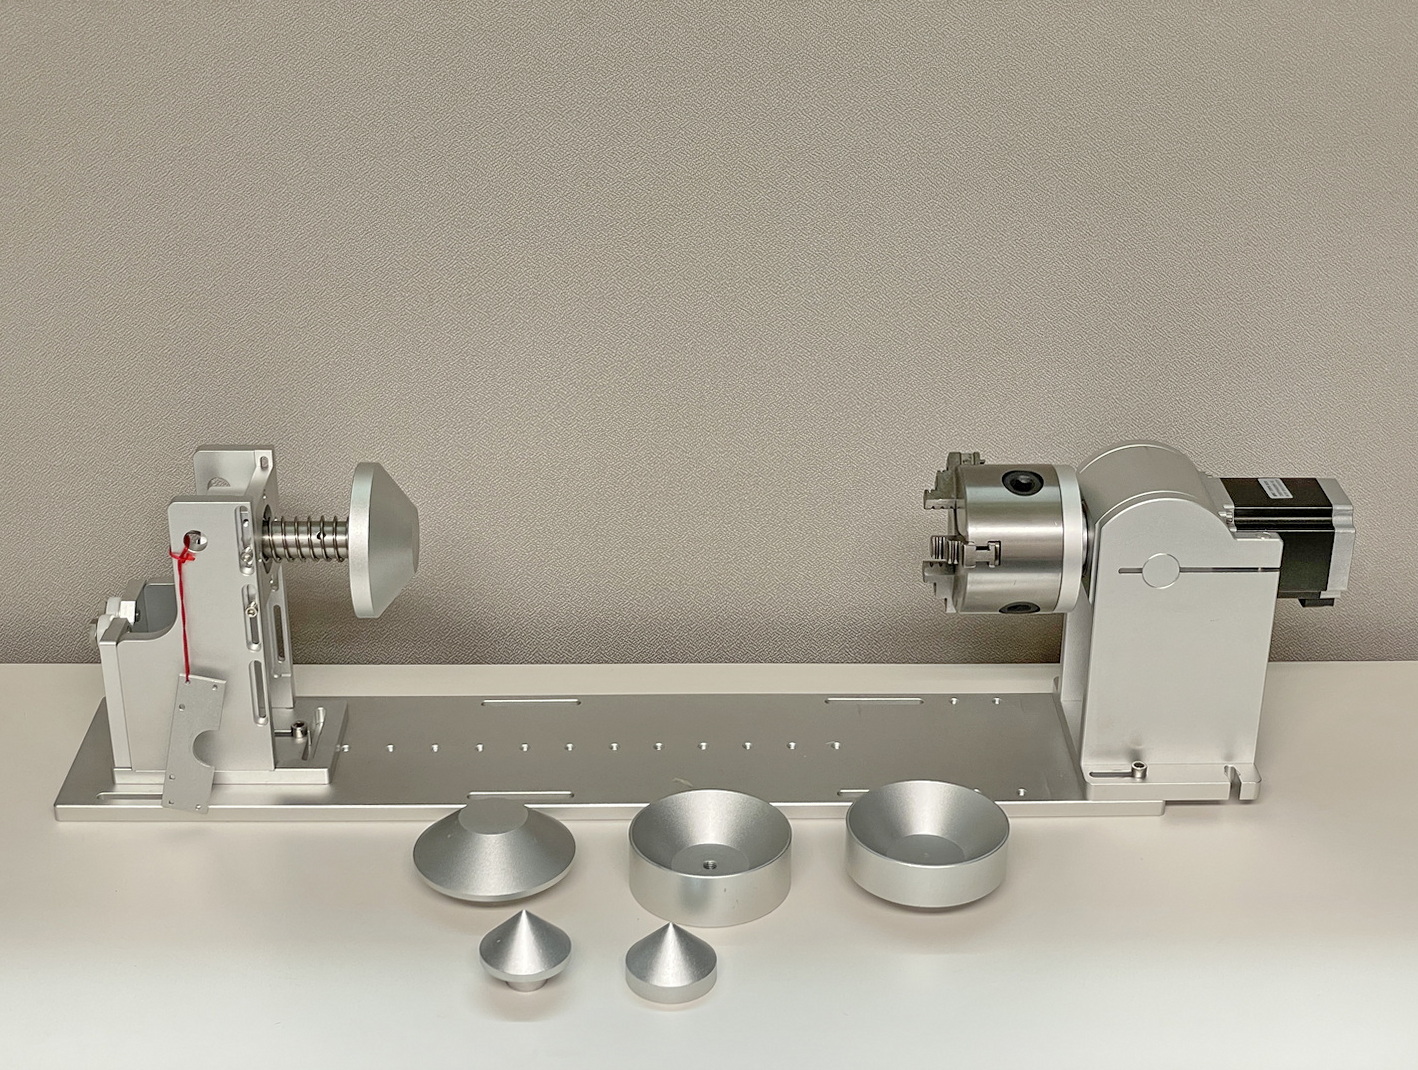
材料を保持するためのアタッチメント(凹型、凸型、円錐型)が一対ずつ付属します。
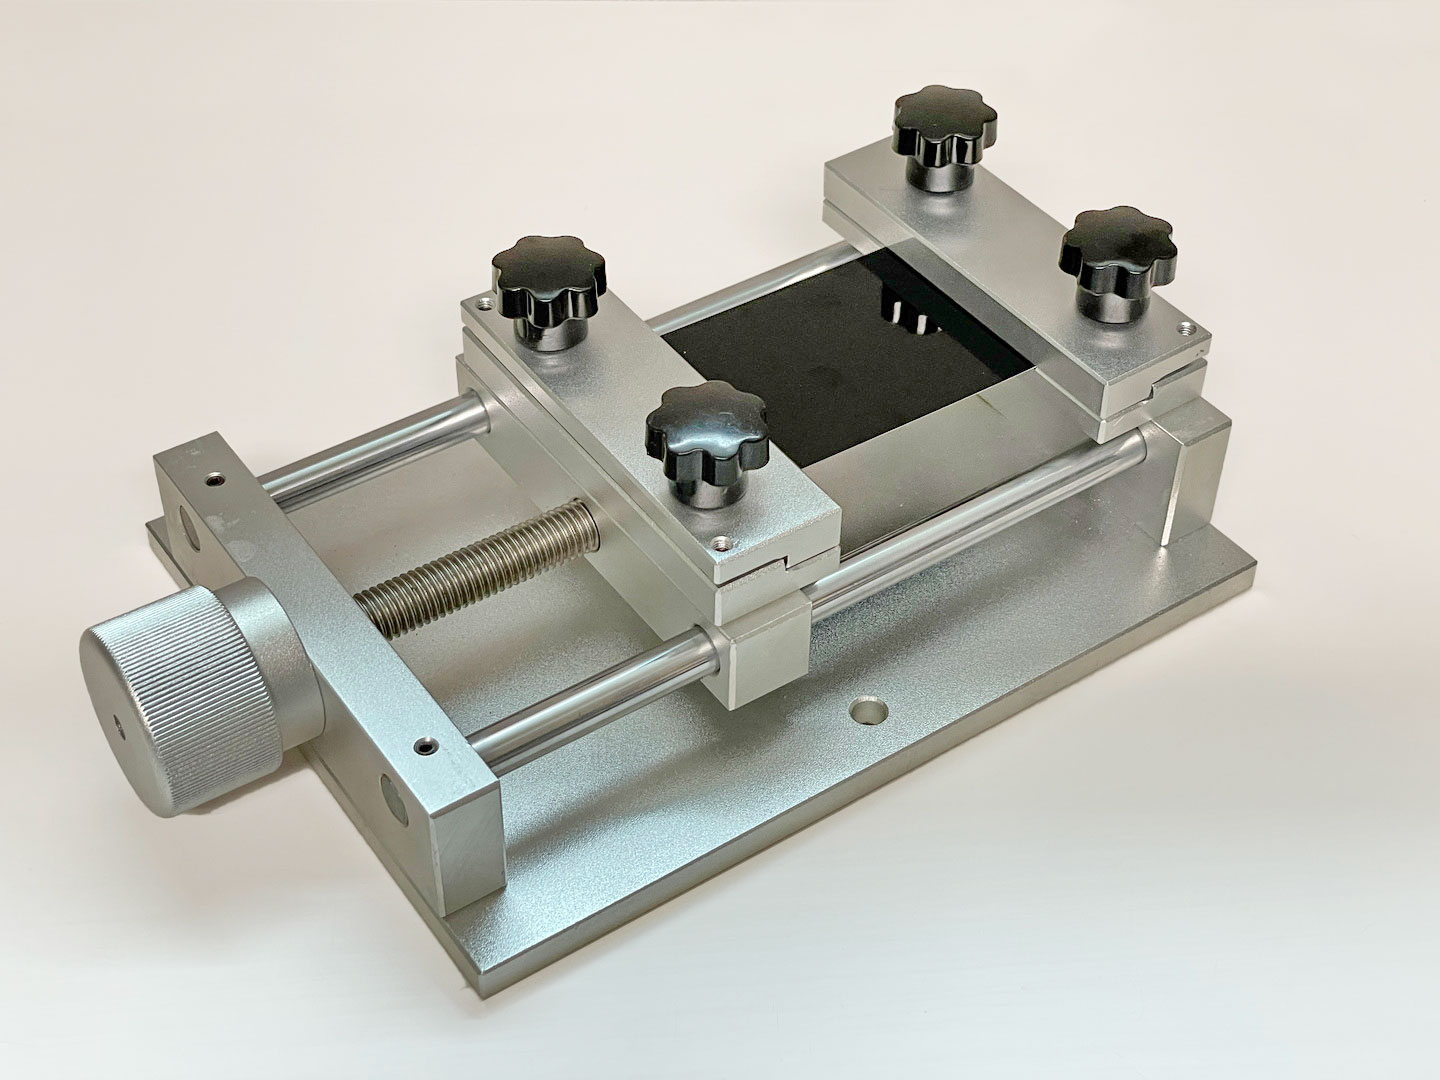
プレートフィクスチャー
ファイバーレーザーで薄い金属板を切断する場合、板はレーザーが照射された側に歪んでしまいますが、板を2方向から強固に固定できるため、熱による歪みを低減することが出来ます。
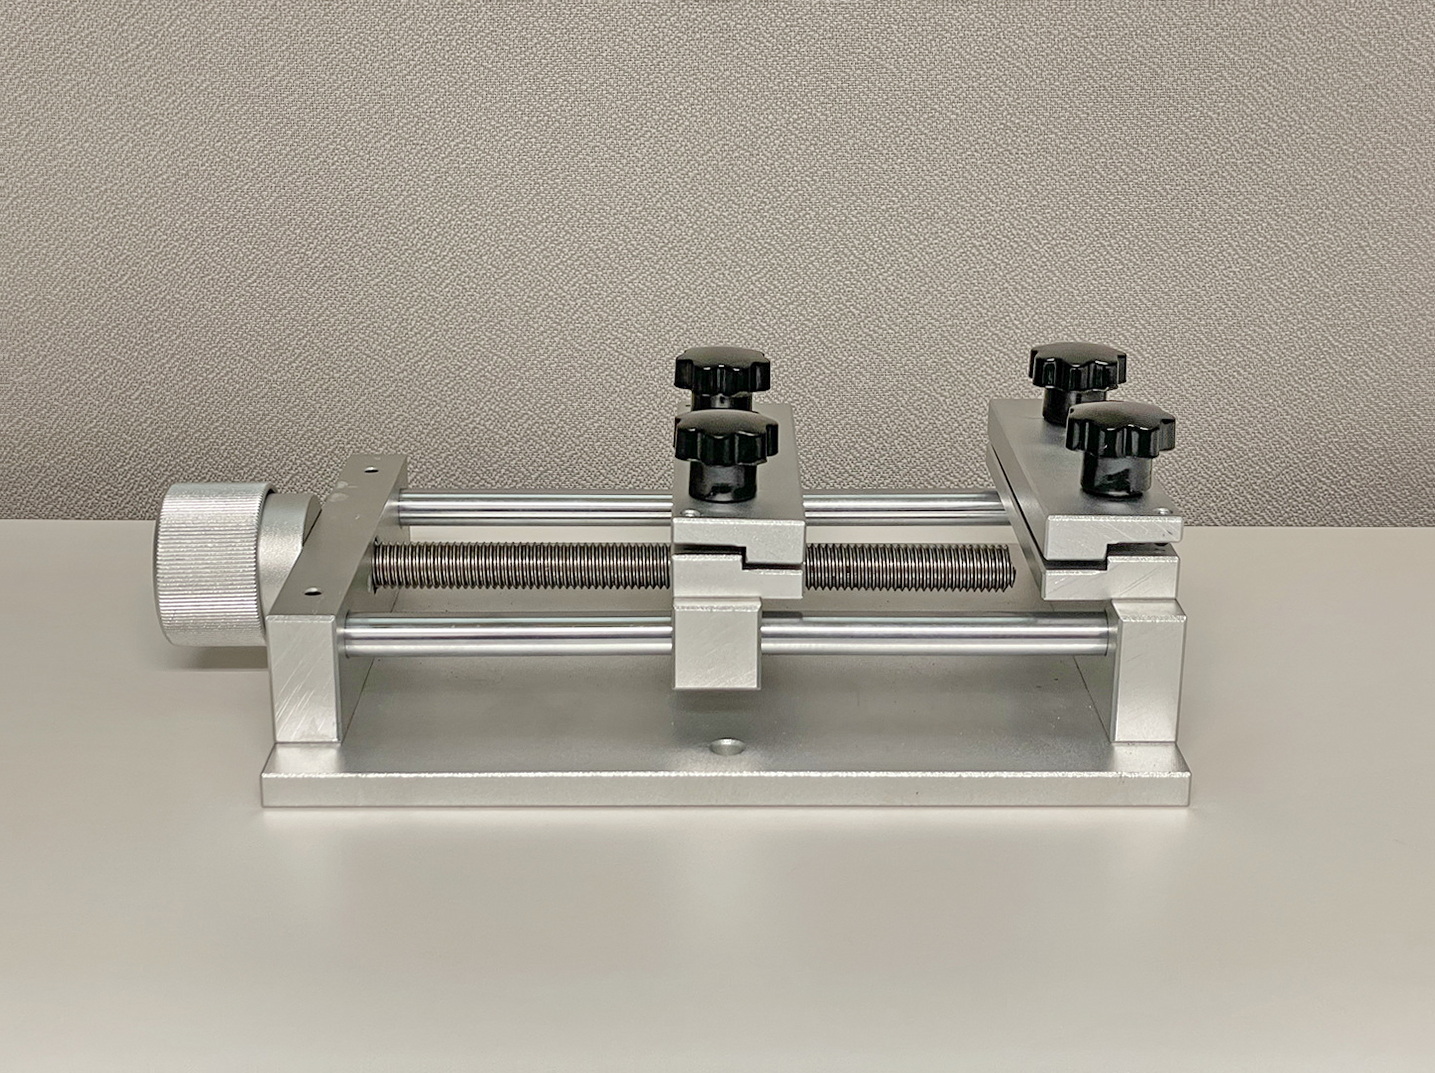
画像の板は名刺サイズです。
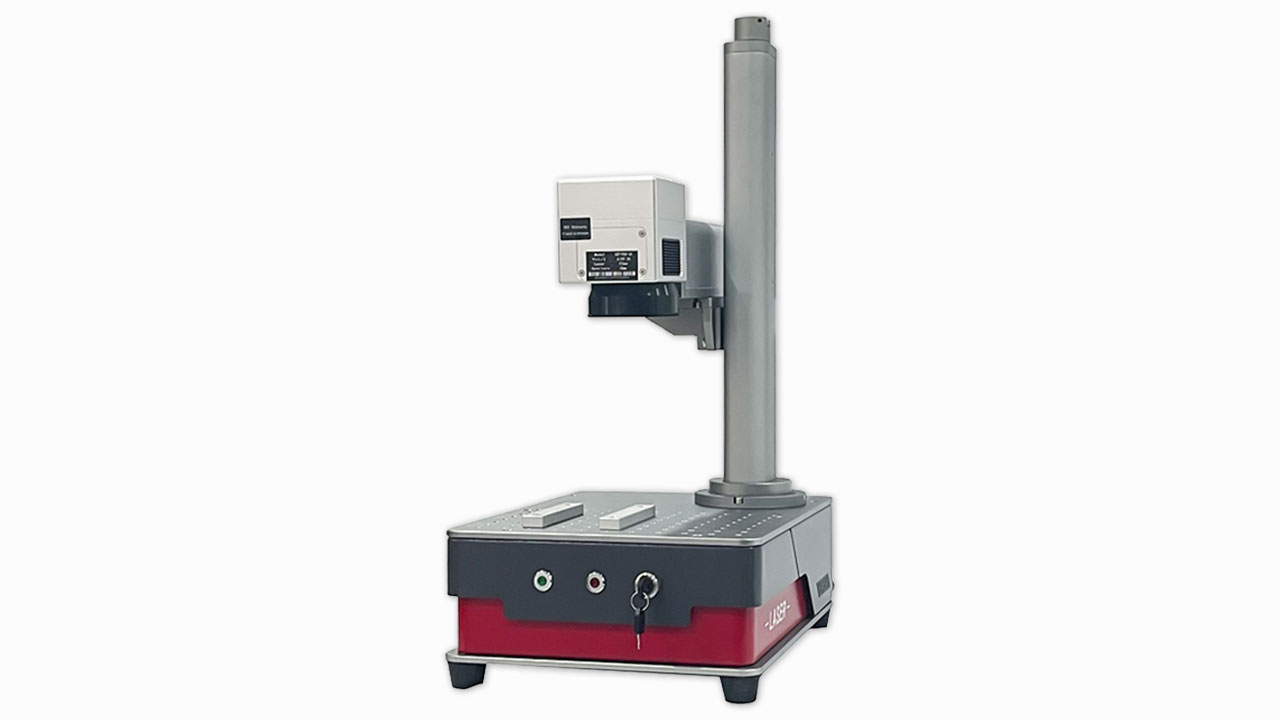
ファイバレーザーのラインナップにスキャンヘッド、制御ユニットが一体化されたコンパクトなMFシリーズが加わりました。
レーザーソースはリーズナブルなQスイッチ型、プラスチックマーキングも可能なMOPAレーザーをお選びいただけます。
詳しくはこちらをご覧ください。
2Dファイバーレーザーマーカ MF-QS/MF-QB / MF-ELP/MF-EM7シリーズ
レーザーマーキング時に生じる噴煙や粉塵を吸引してくれるポータブル集塵ユニットの紹介です。
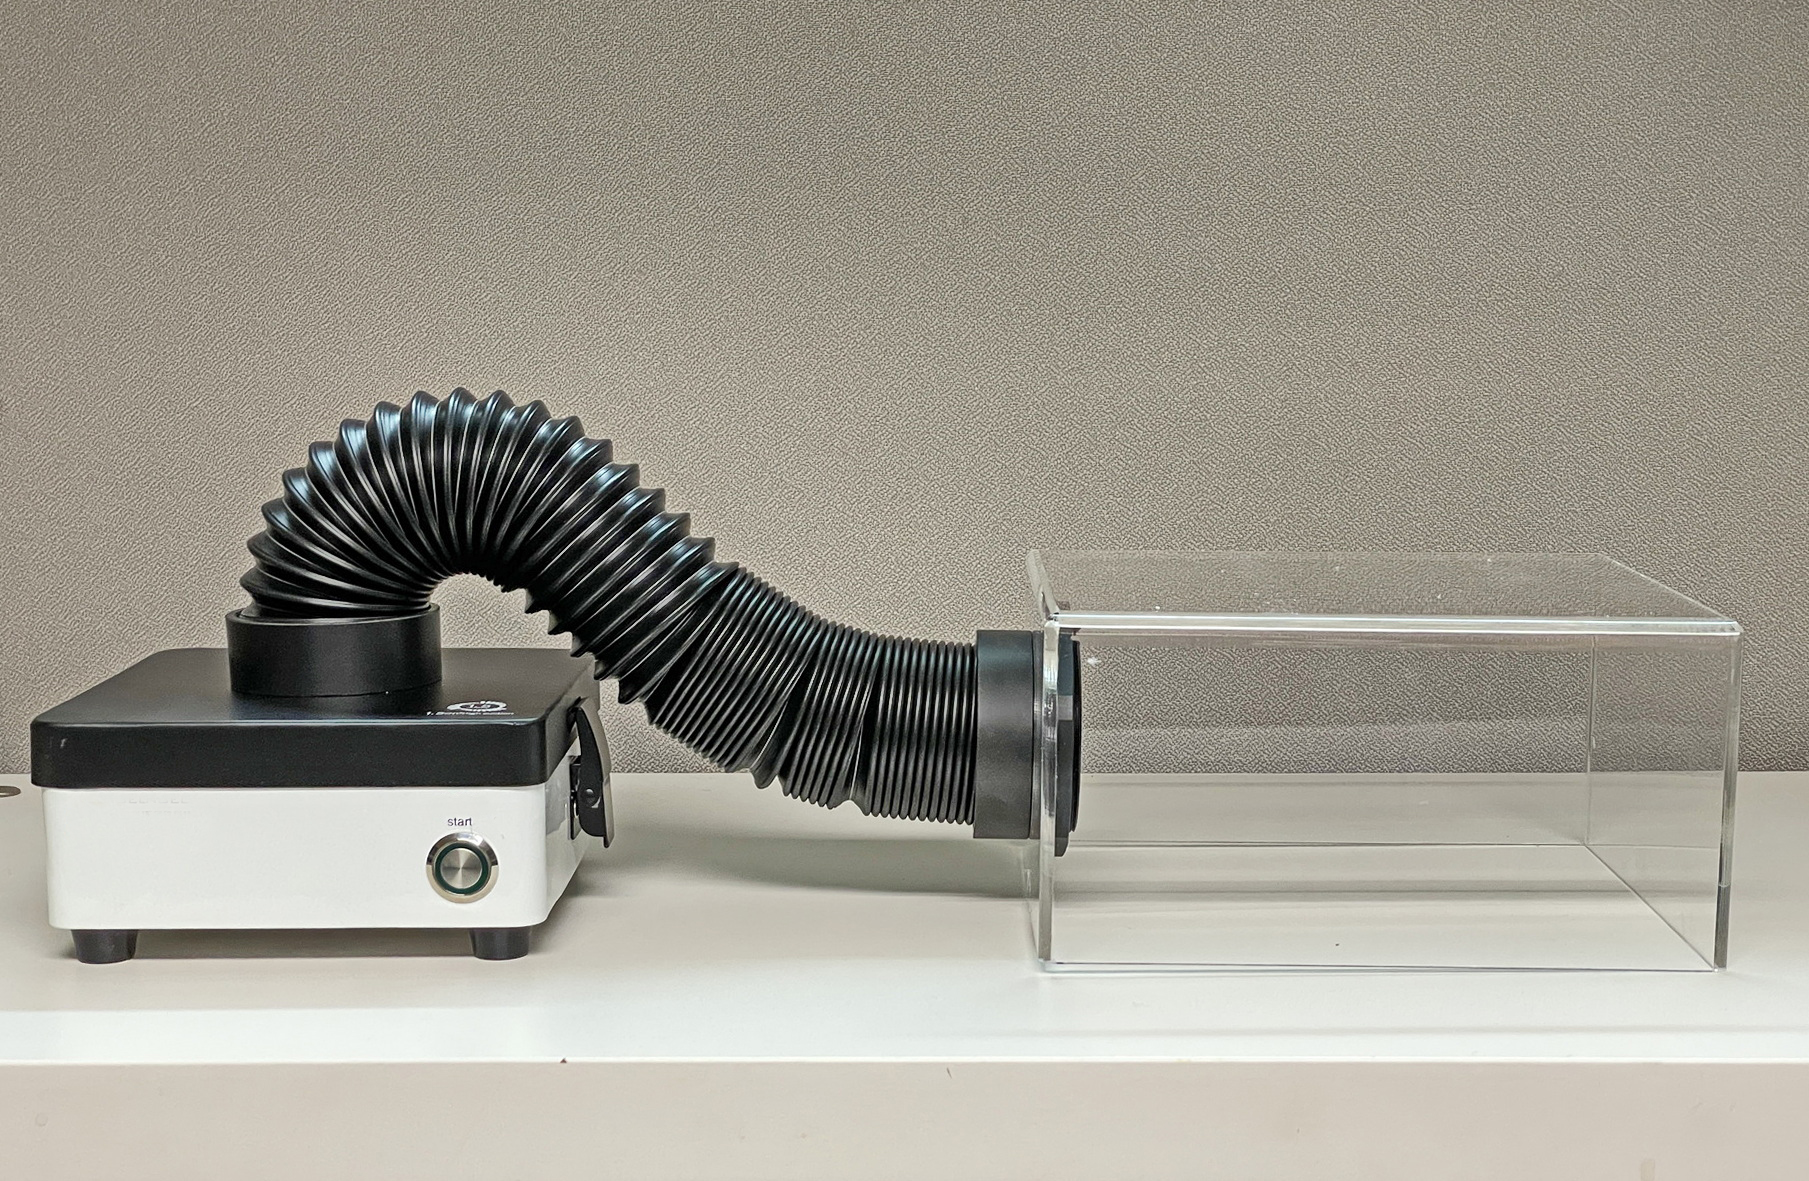
レーザーマーキング(刻印・彫刻)を行うと、どのような材料であっても噴煙・粉塵・臭気などの副産物が生じます。そして、そういったものを吸引・除去してくれるのが集塵装置です。レーザーカッターやレーザーマーカー、装置の種類・大きさや加工材料によって適切な集塵機を付けることが必要になってきますが、今回のポータブル集塵ユニットは、手軽に集塵を行うことが出来る製品となっています。
本体サイズが小さいため、能力には限界がありますが、付けないよりははるかに良いと思います。
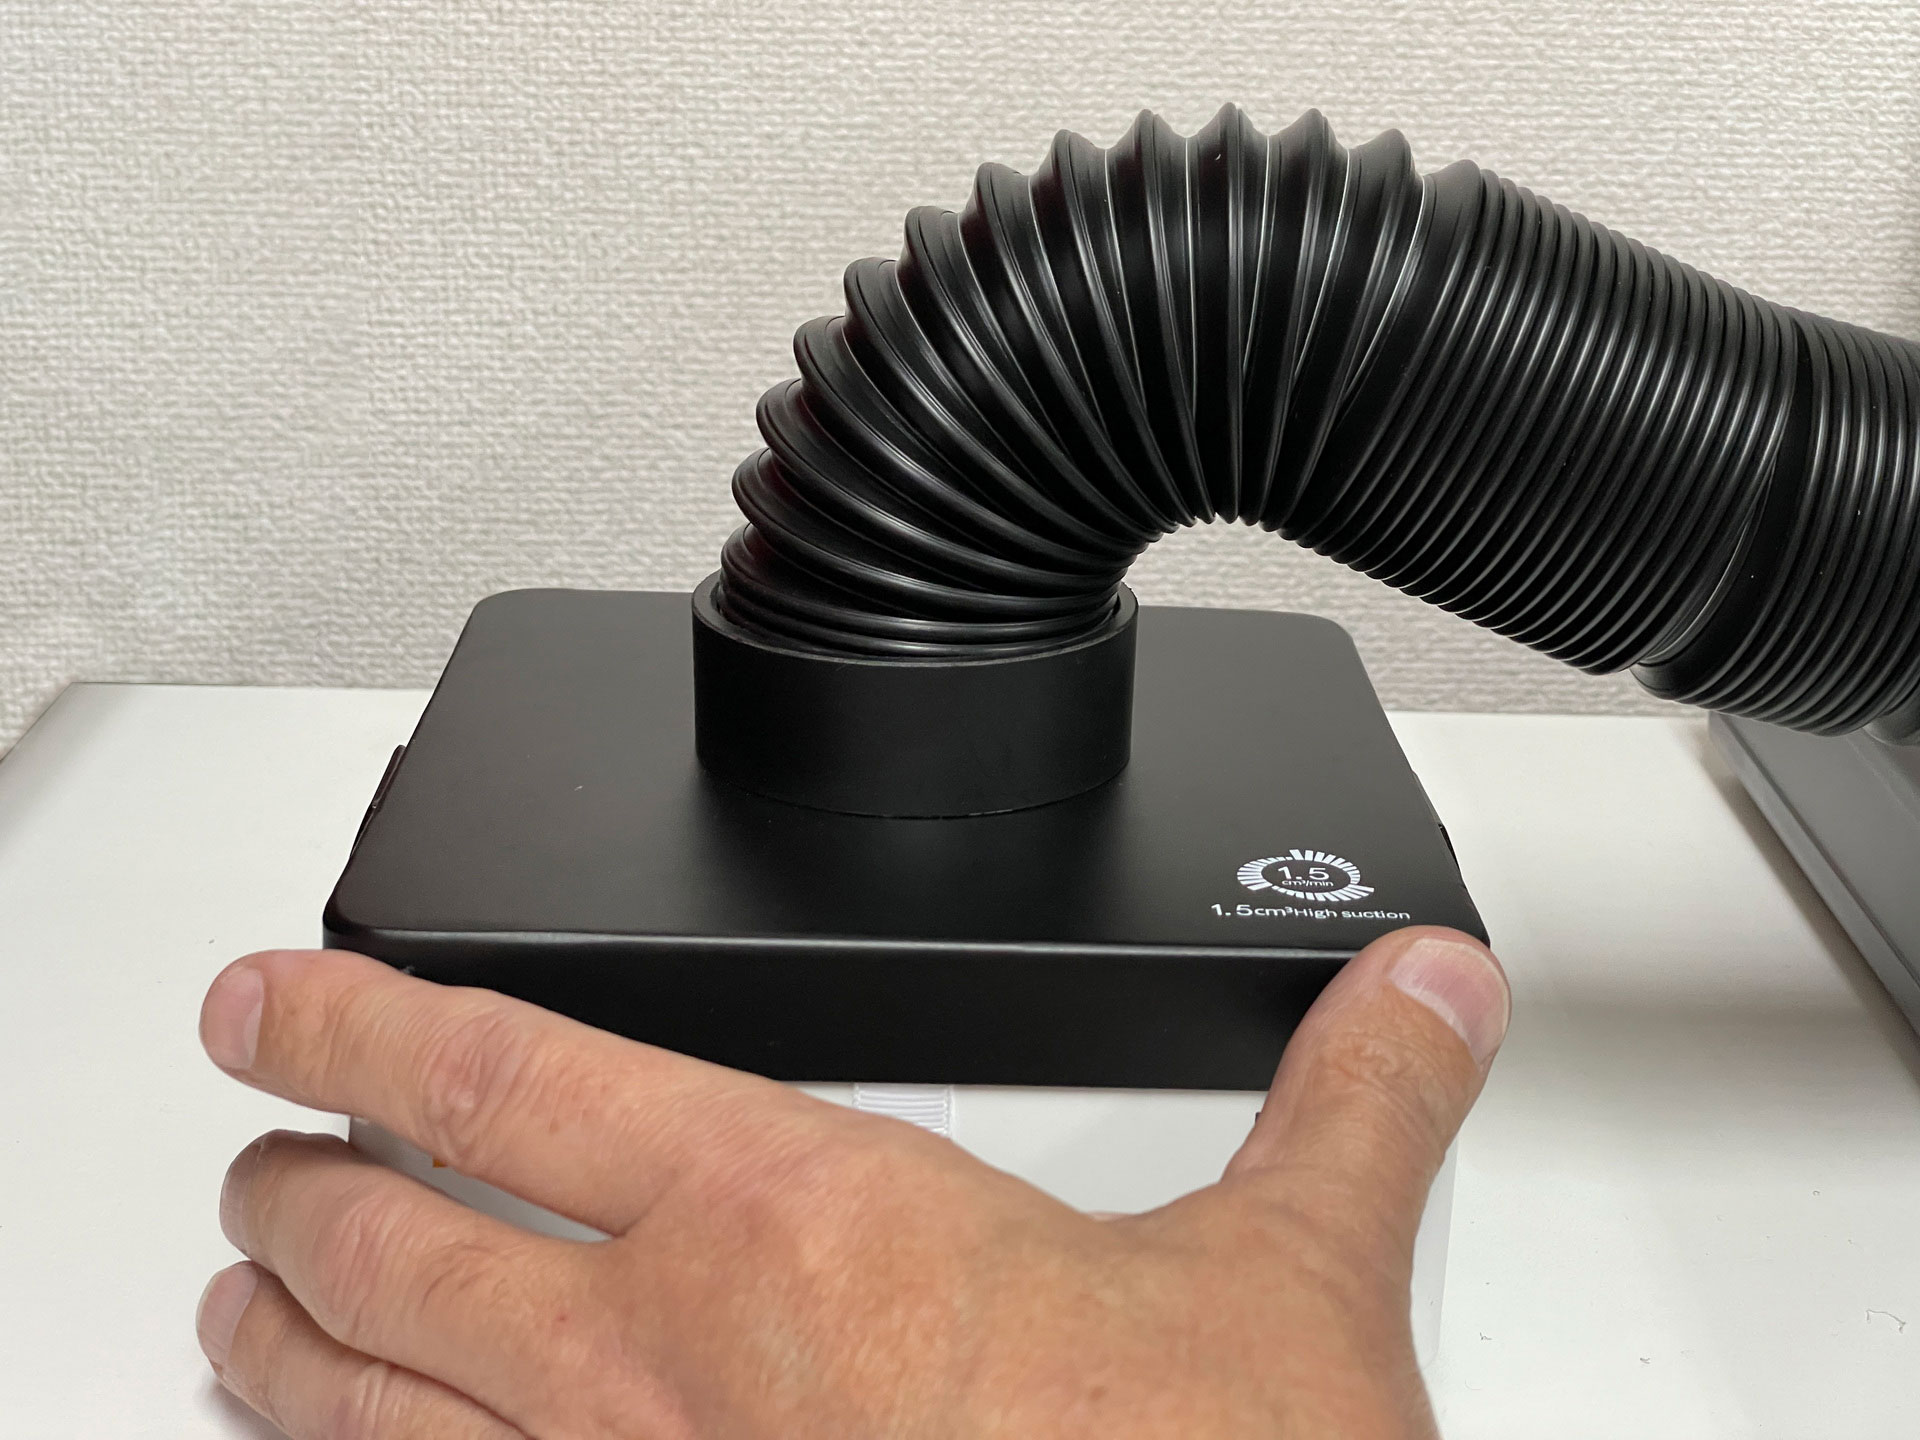
本体サイズは153*153*76.5mmで、透明カバーが付属します。 ※透明カバーはレーザーを遮蔽するものではありません。安全ゴーグルの装着もしくは遮蔽板が別途必要です。
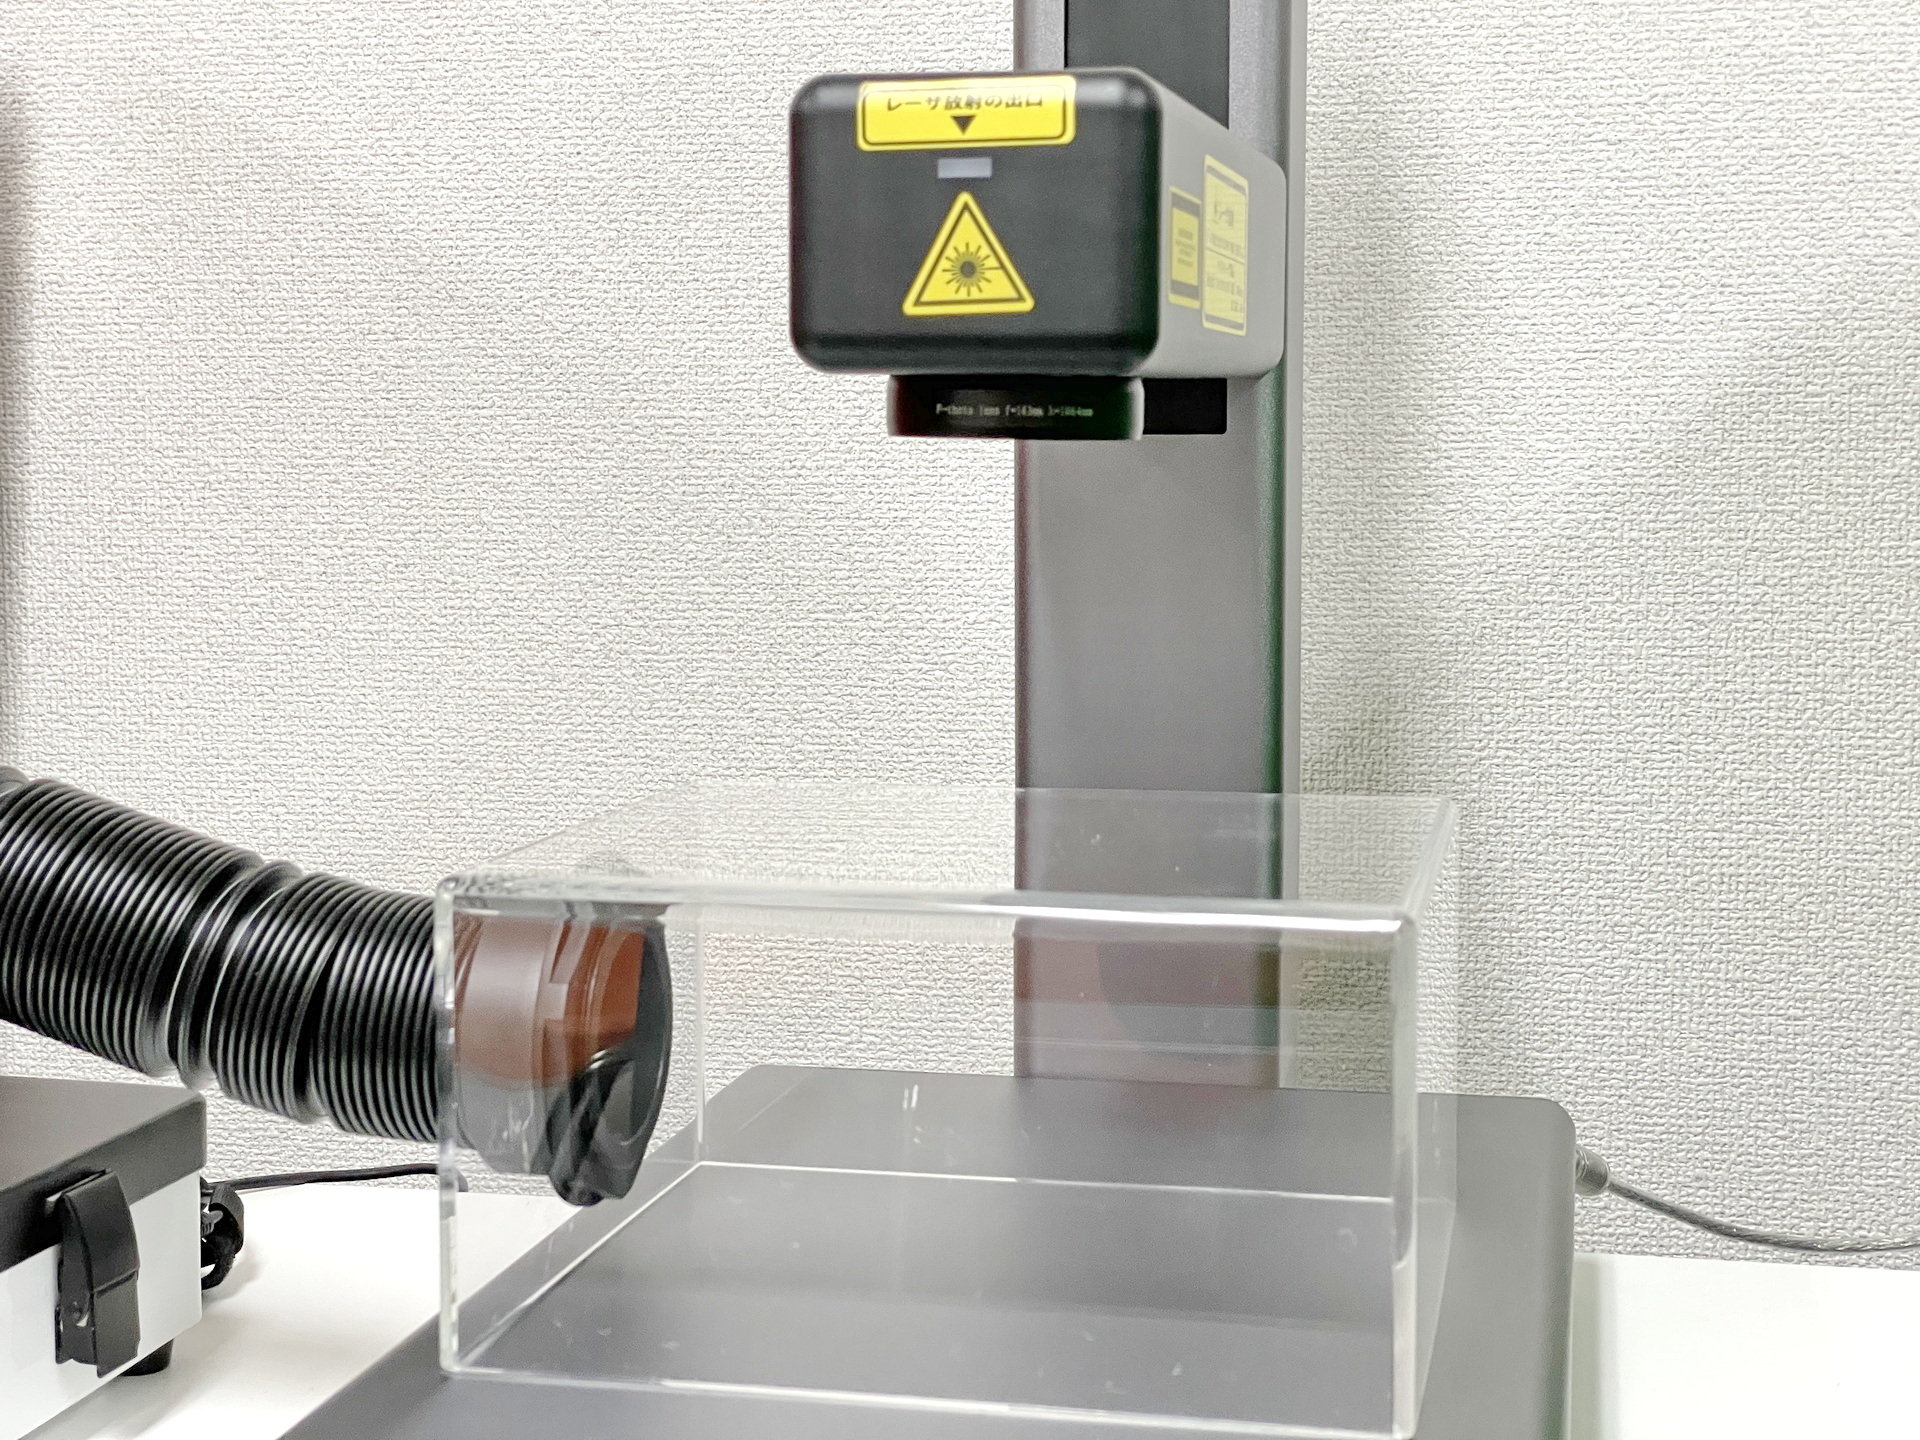
透明カバーを使用できるレーザーは、波長の関係上、ファイバーレーザーのみとなります。UVレーザーは透明な素材に吸収されますので使用することが出来ません。
また、CO2レーザーで木材をマーキング(彫刻)する場合は、大量の煙が発生しますので、この製品では能力が足りないためろ過面積の大きな集塵装置が必要です。
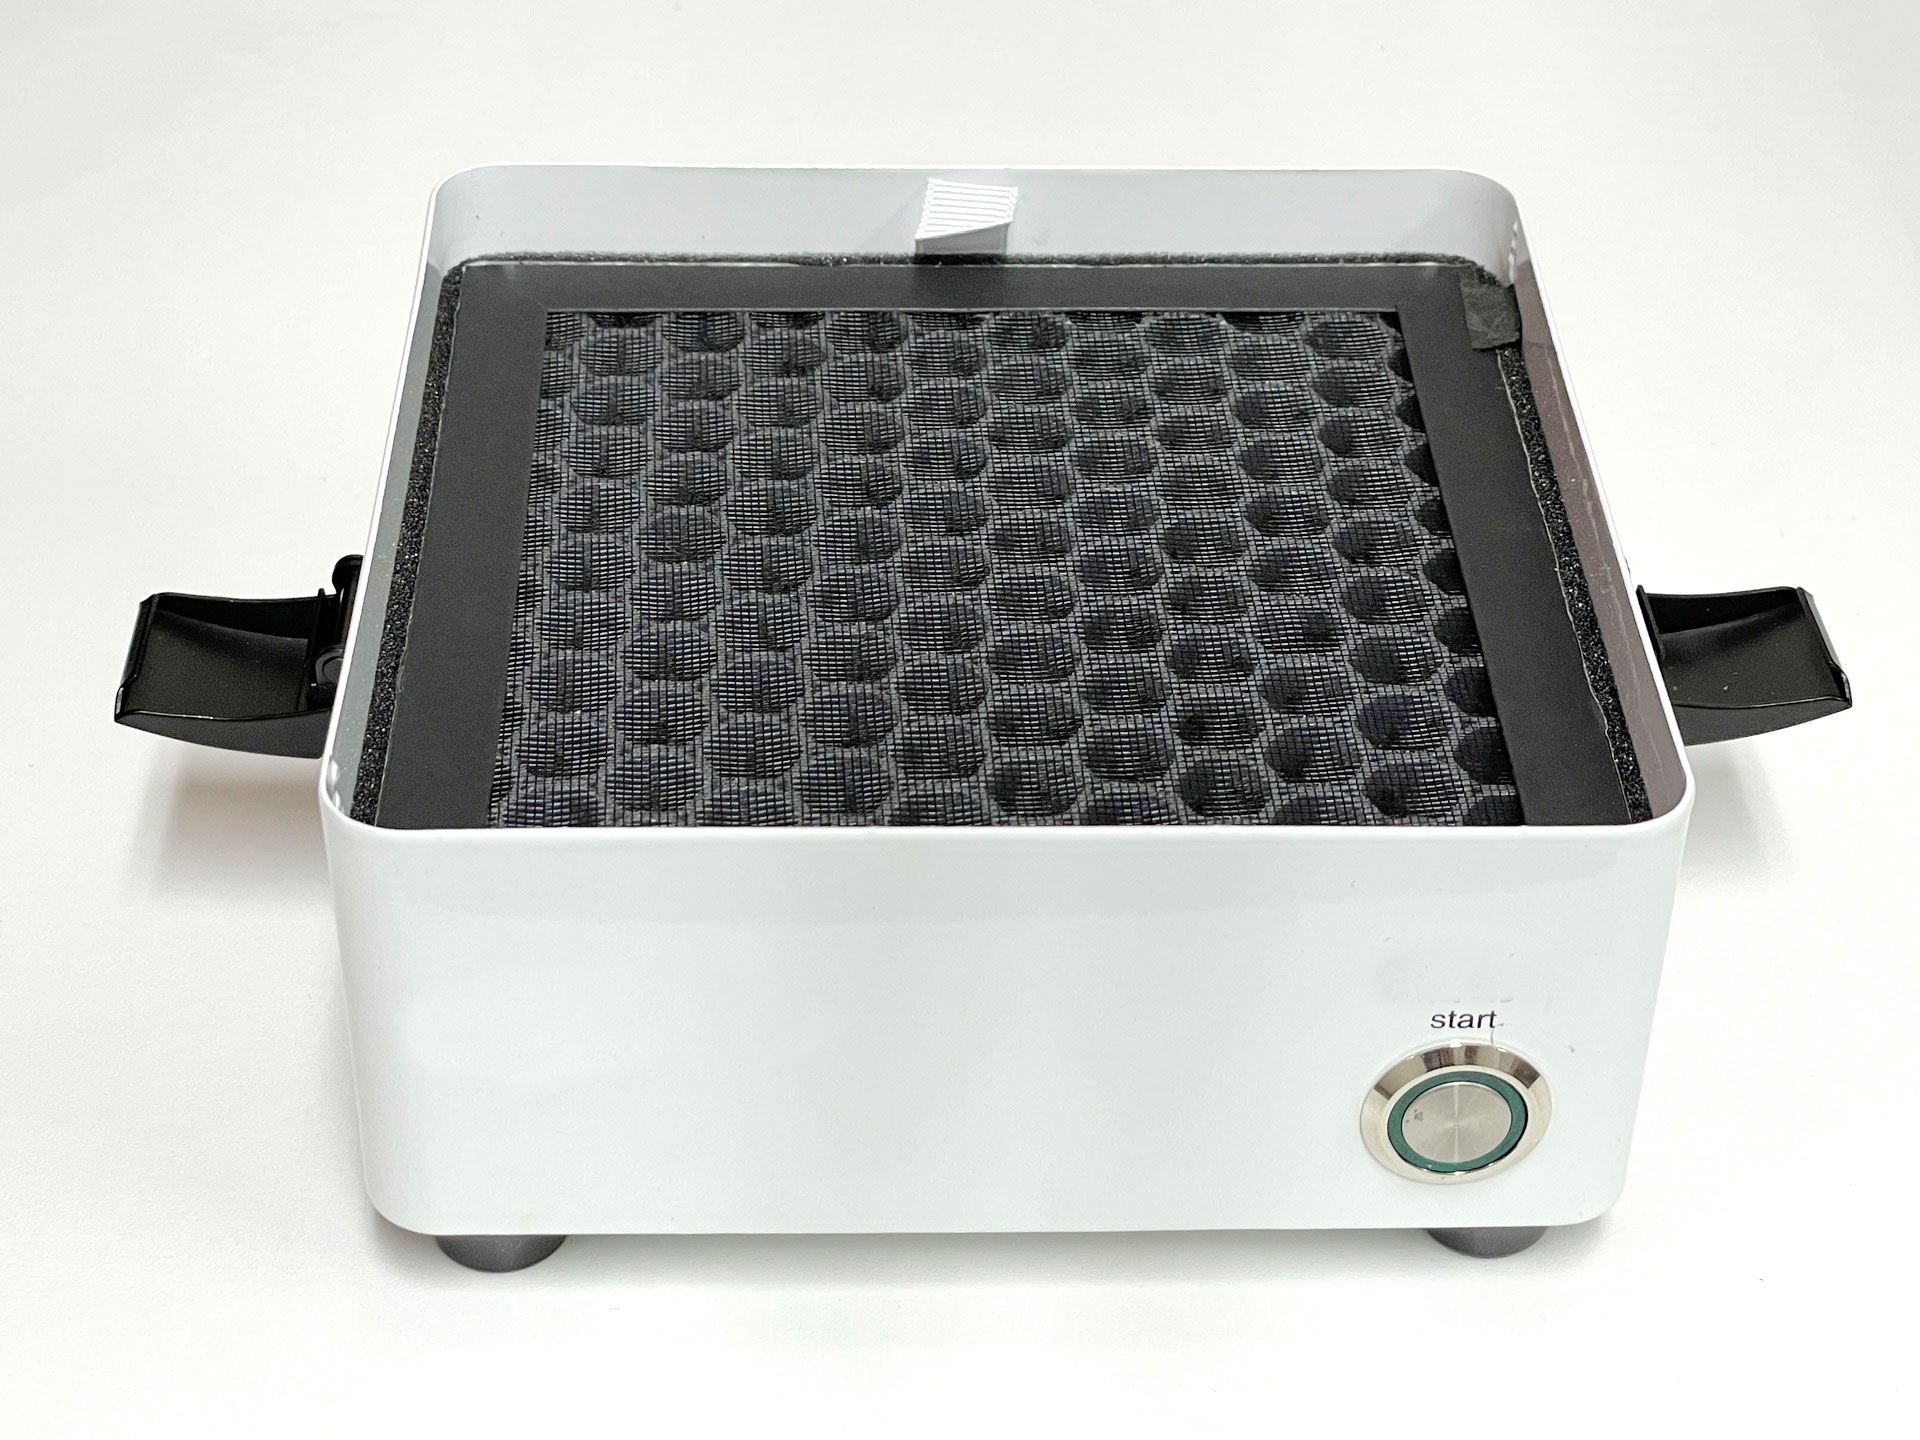
吸引能力は1.5 m³/minで重さは1.2kgでろ過フィルターはプレフィルター、中性能フィルター、カーボンフィルター(活性炭)の3層です。ただし、活性炭の量と密度が低いため、脱臭と呼べるほどの能力はありません。
プレフィルターです。 このフィルターは市販品で代用可能です。
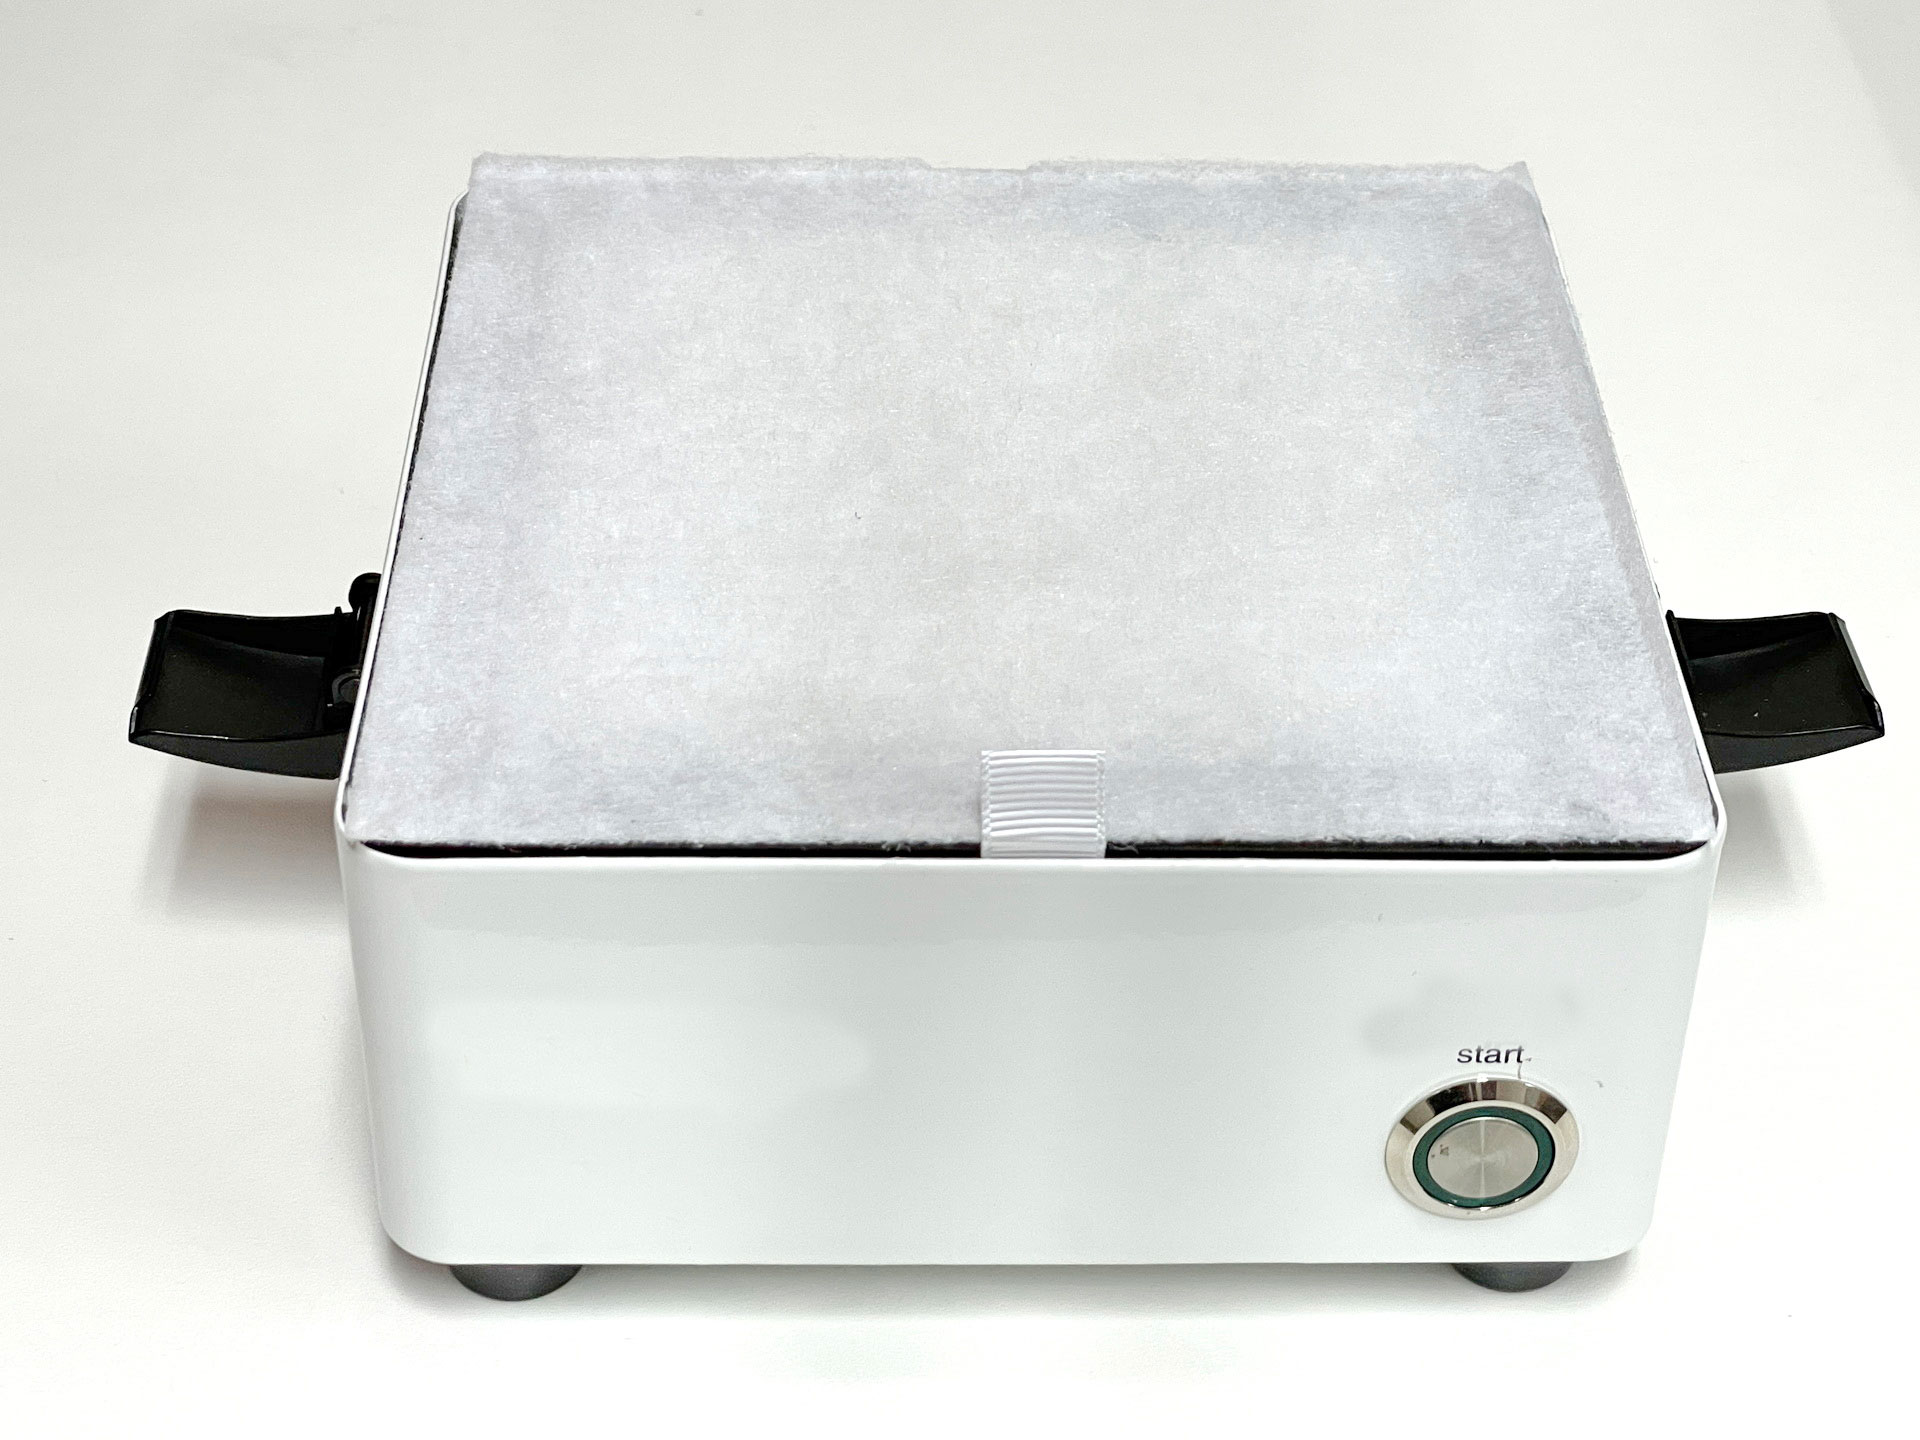
中性能フィルター
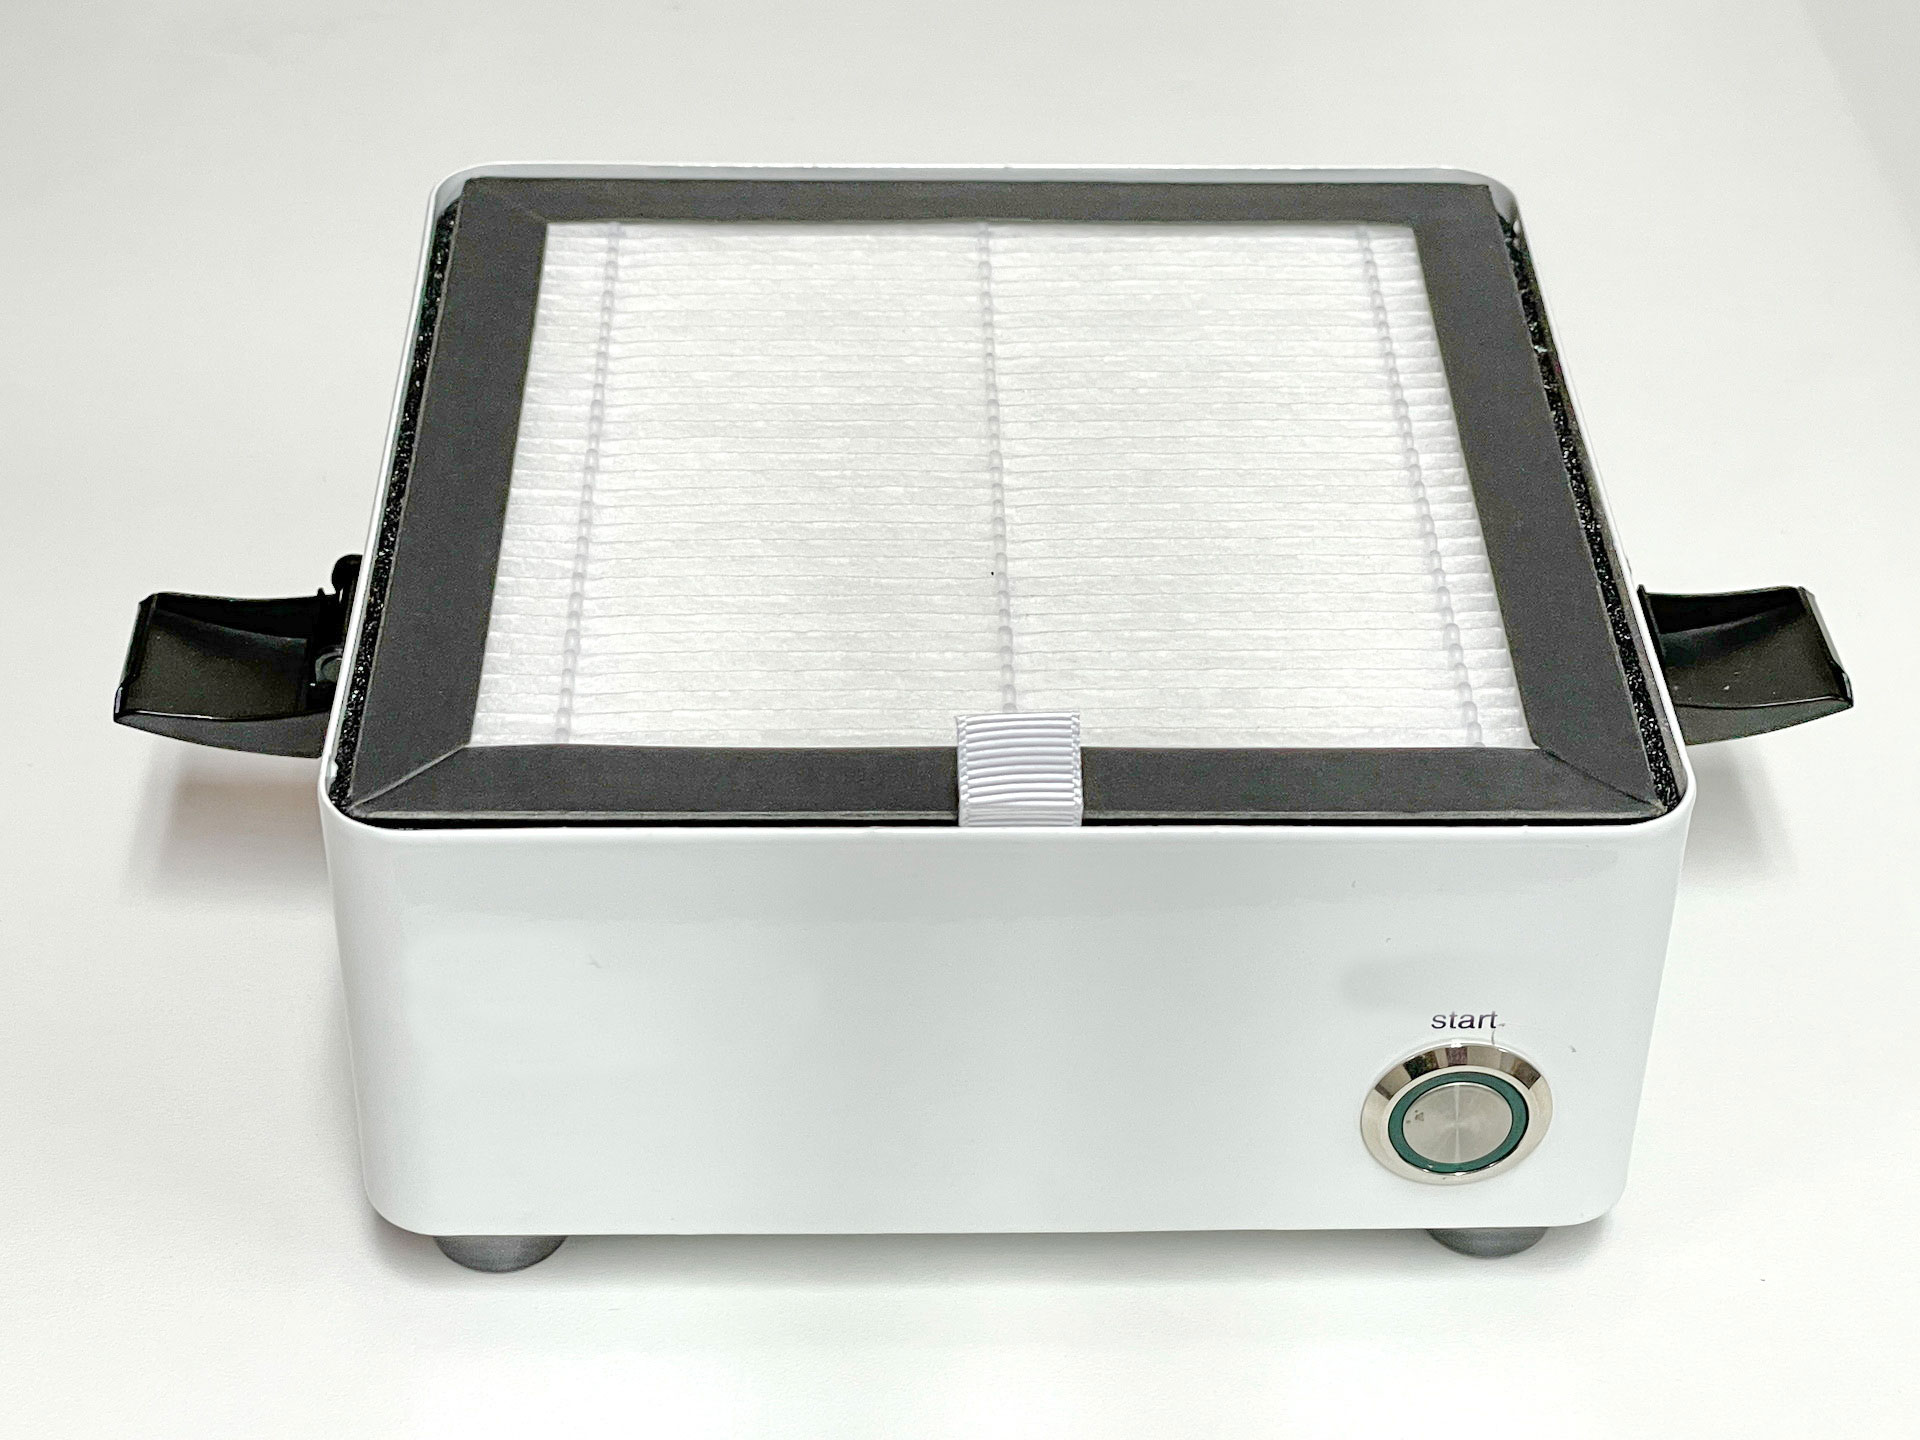
カーボンフィルターです。 まだ試していませんが、水洗いできそうです。
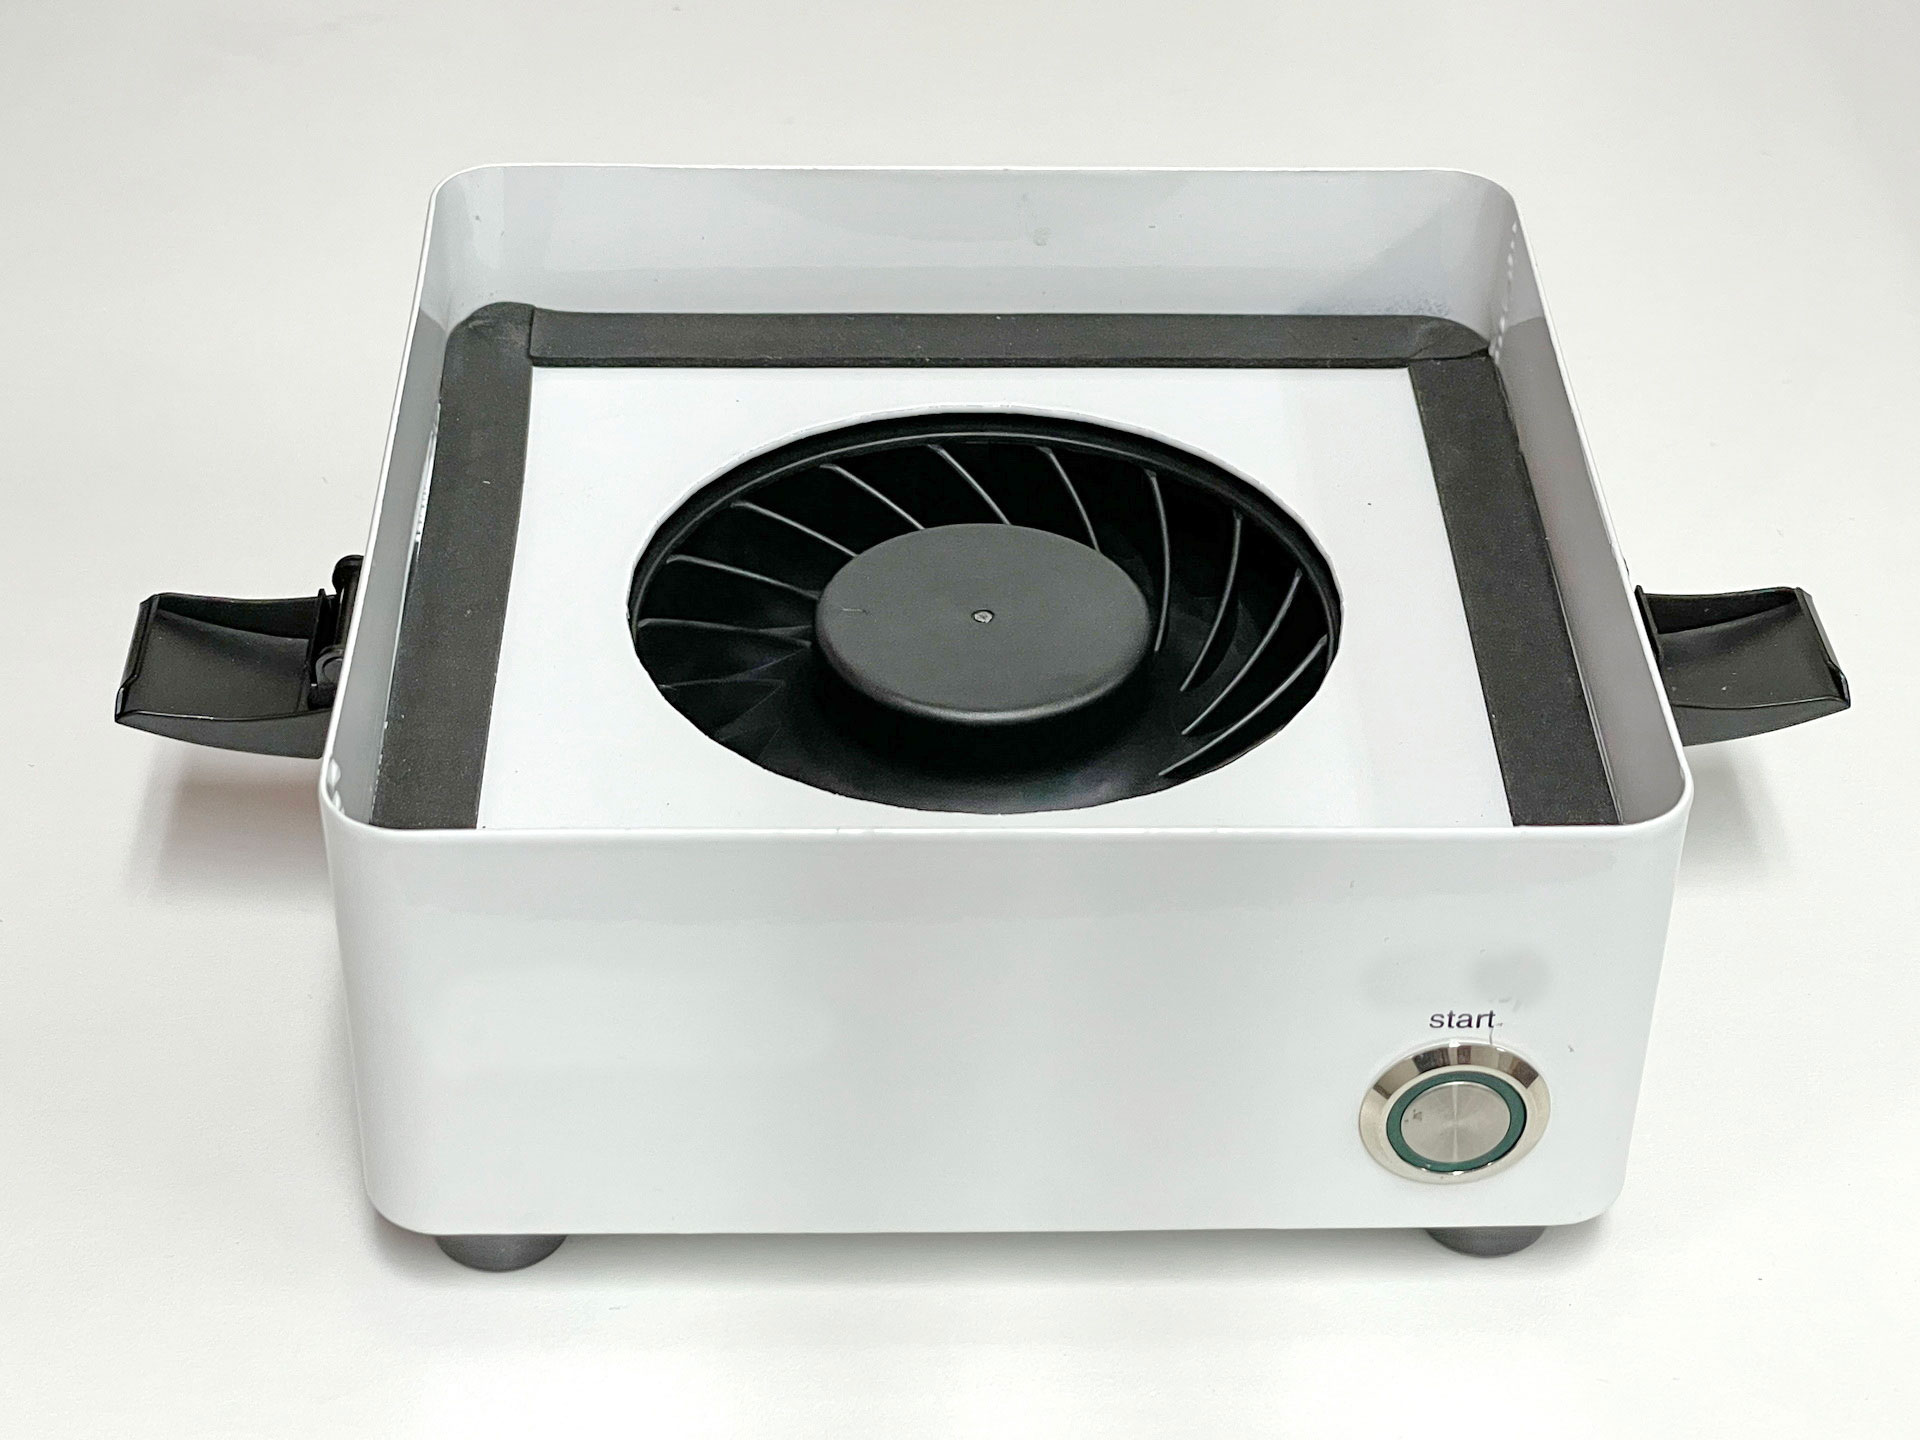
最下層に、吸引用のファンが搭載されています。
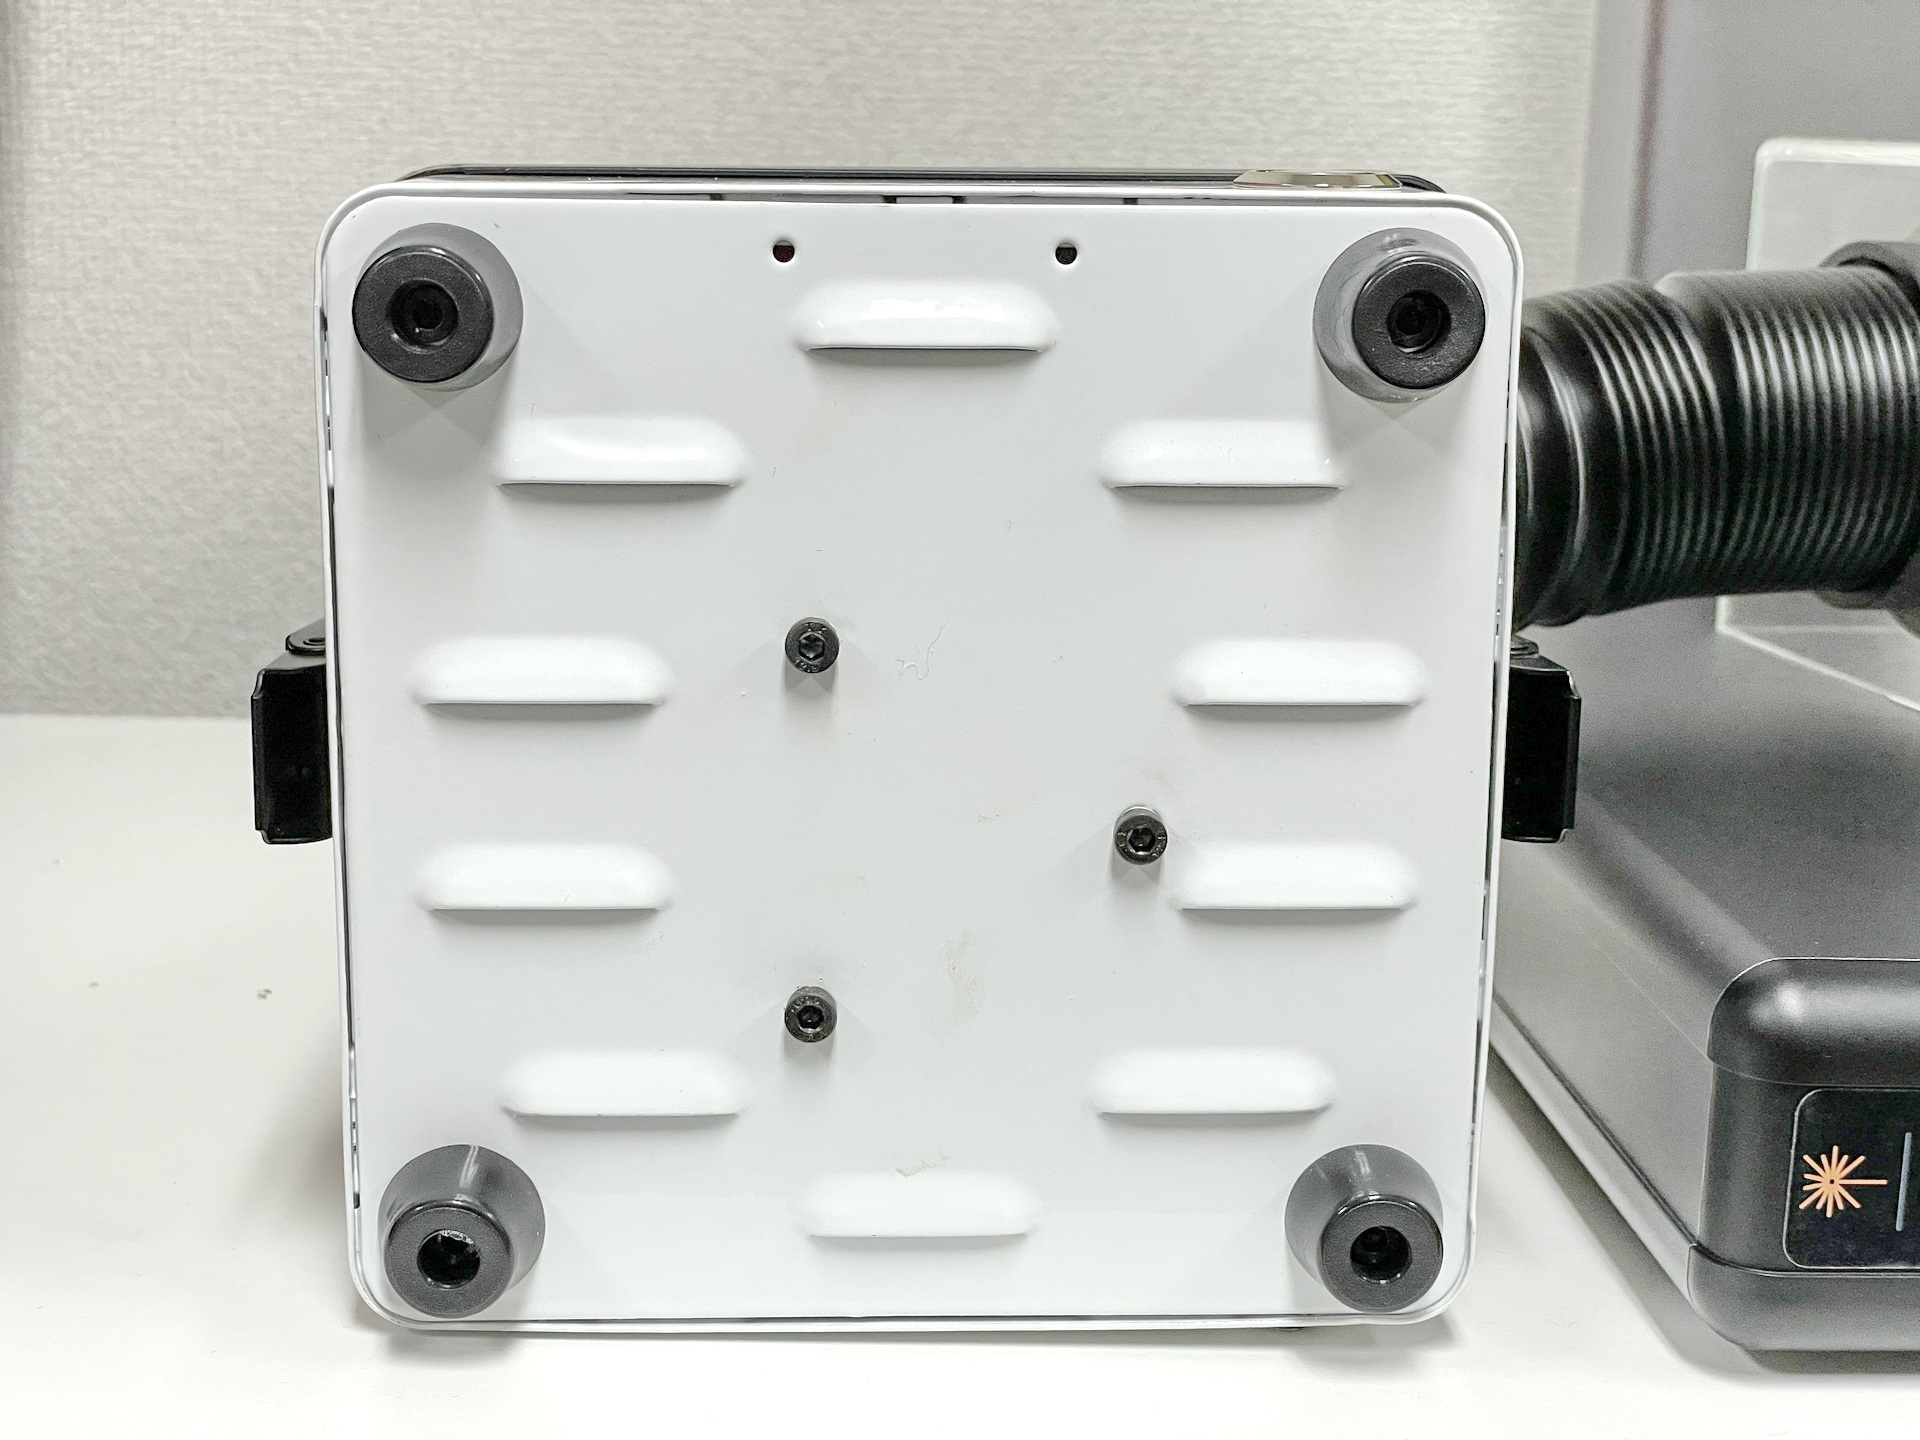
底面には装置の背面側に排気を行うためのスリットが設けられています。
マーキングマシンの加工部位を覆うようにセットして使用します。
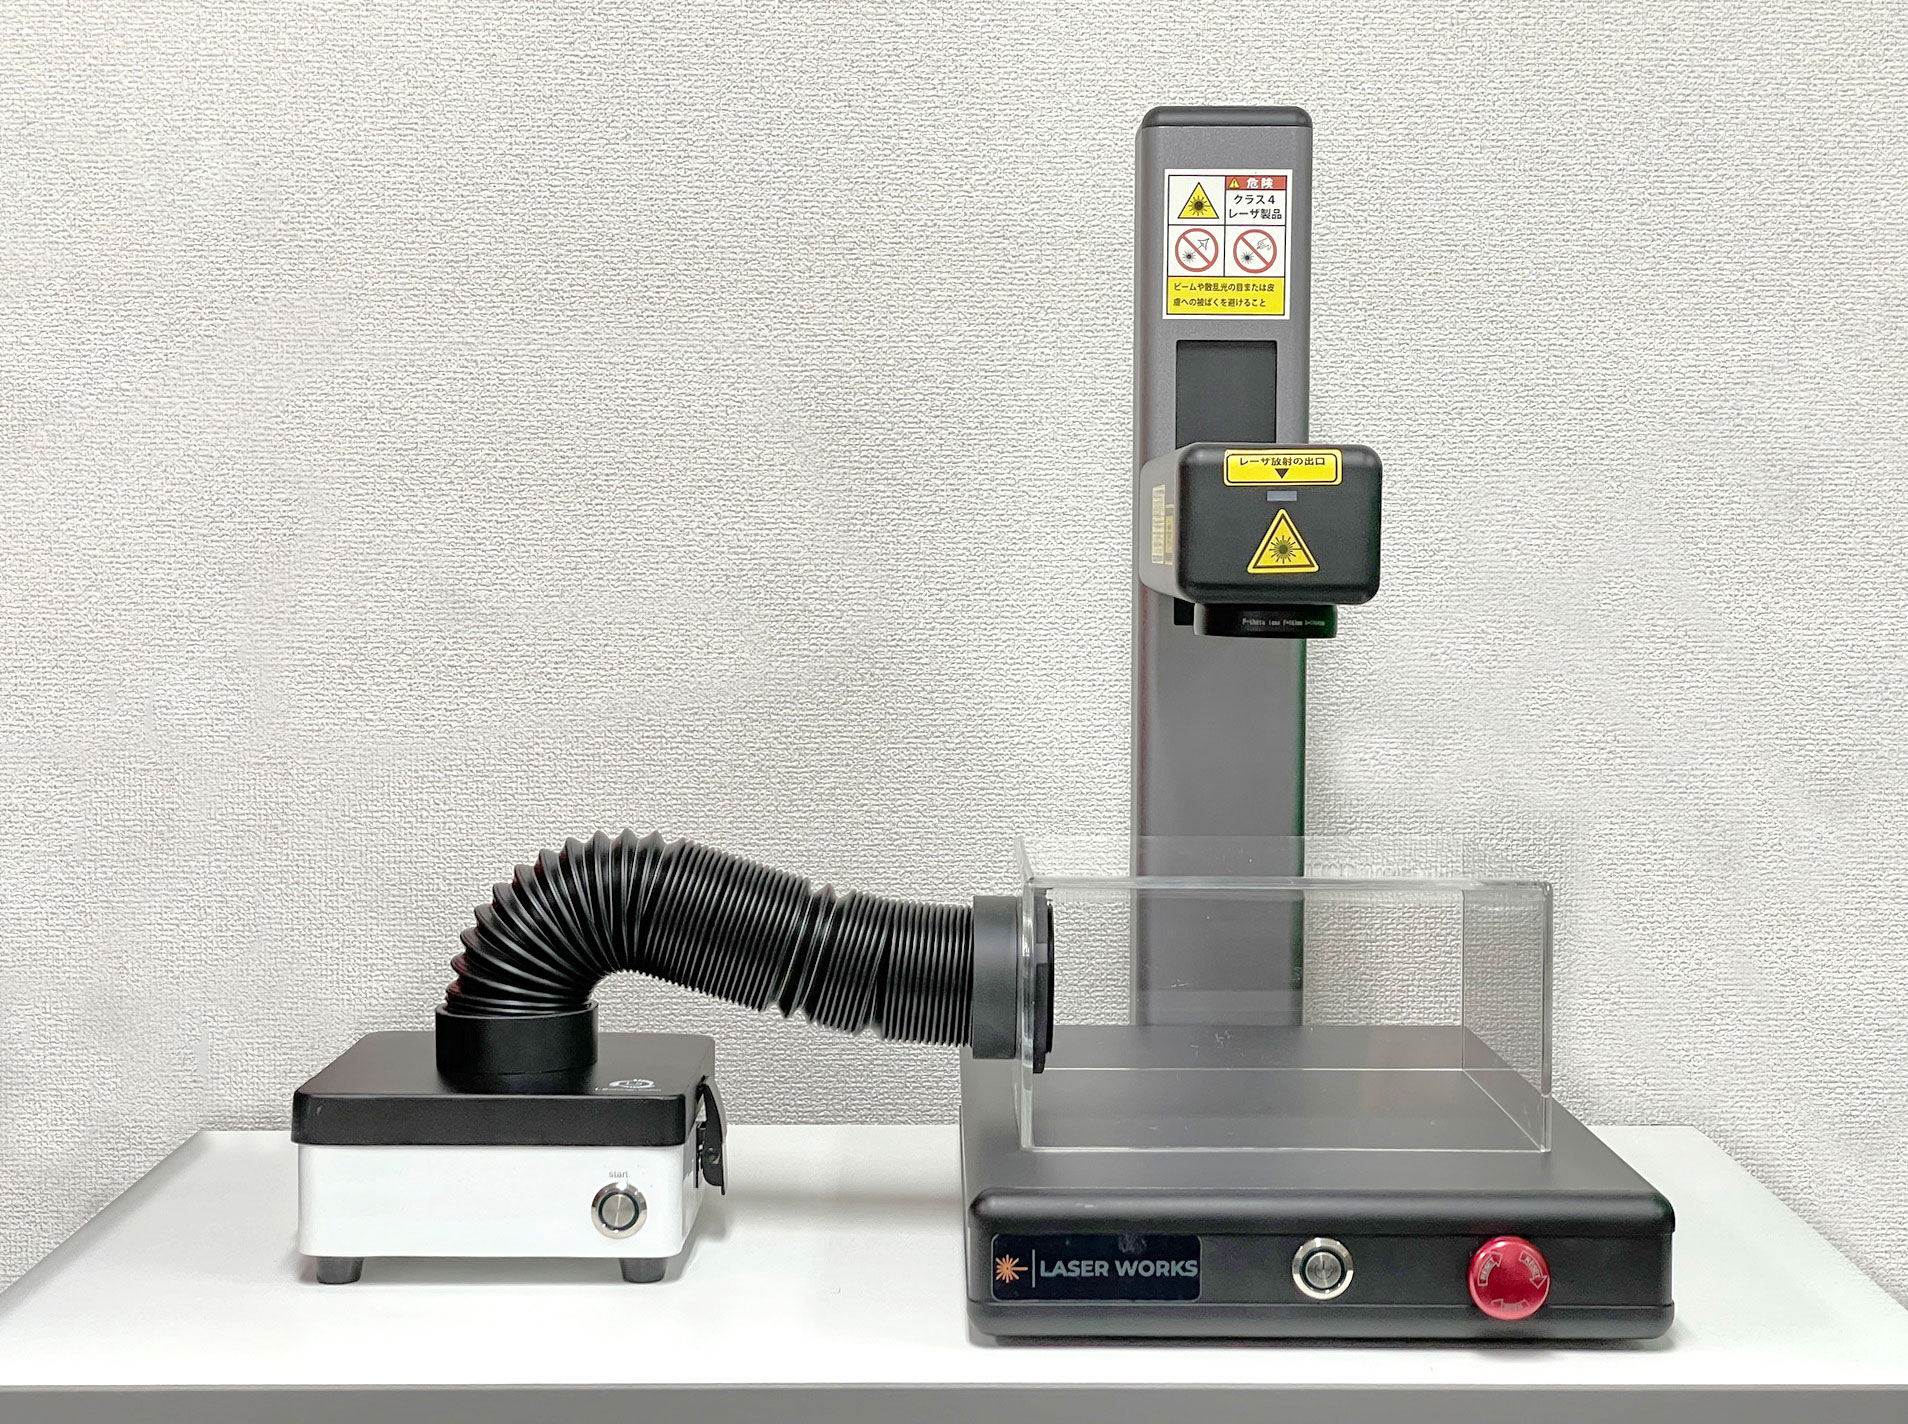
ファイバーレーザーマーカーのお供にいかがでしょうか?
※単品販売は行っていません。マーキングマシンとのセット販売となります。
高出力50Wのファイバーレーザー(パルス幅固定型MOPA)のデモ機を導入しました。
比較的出力が高いので、金属彫刻など用途の幅が広がります。
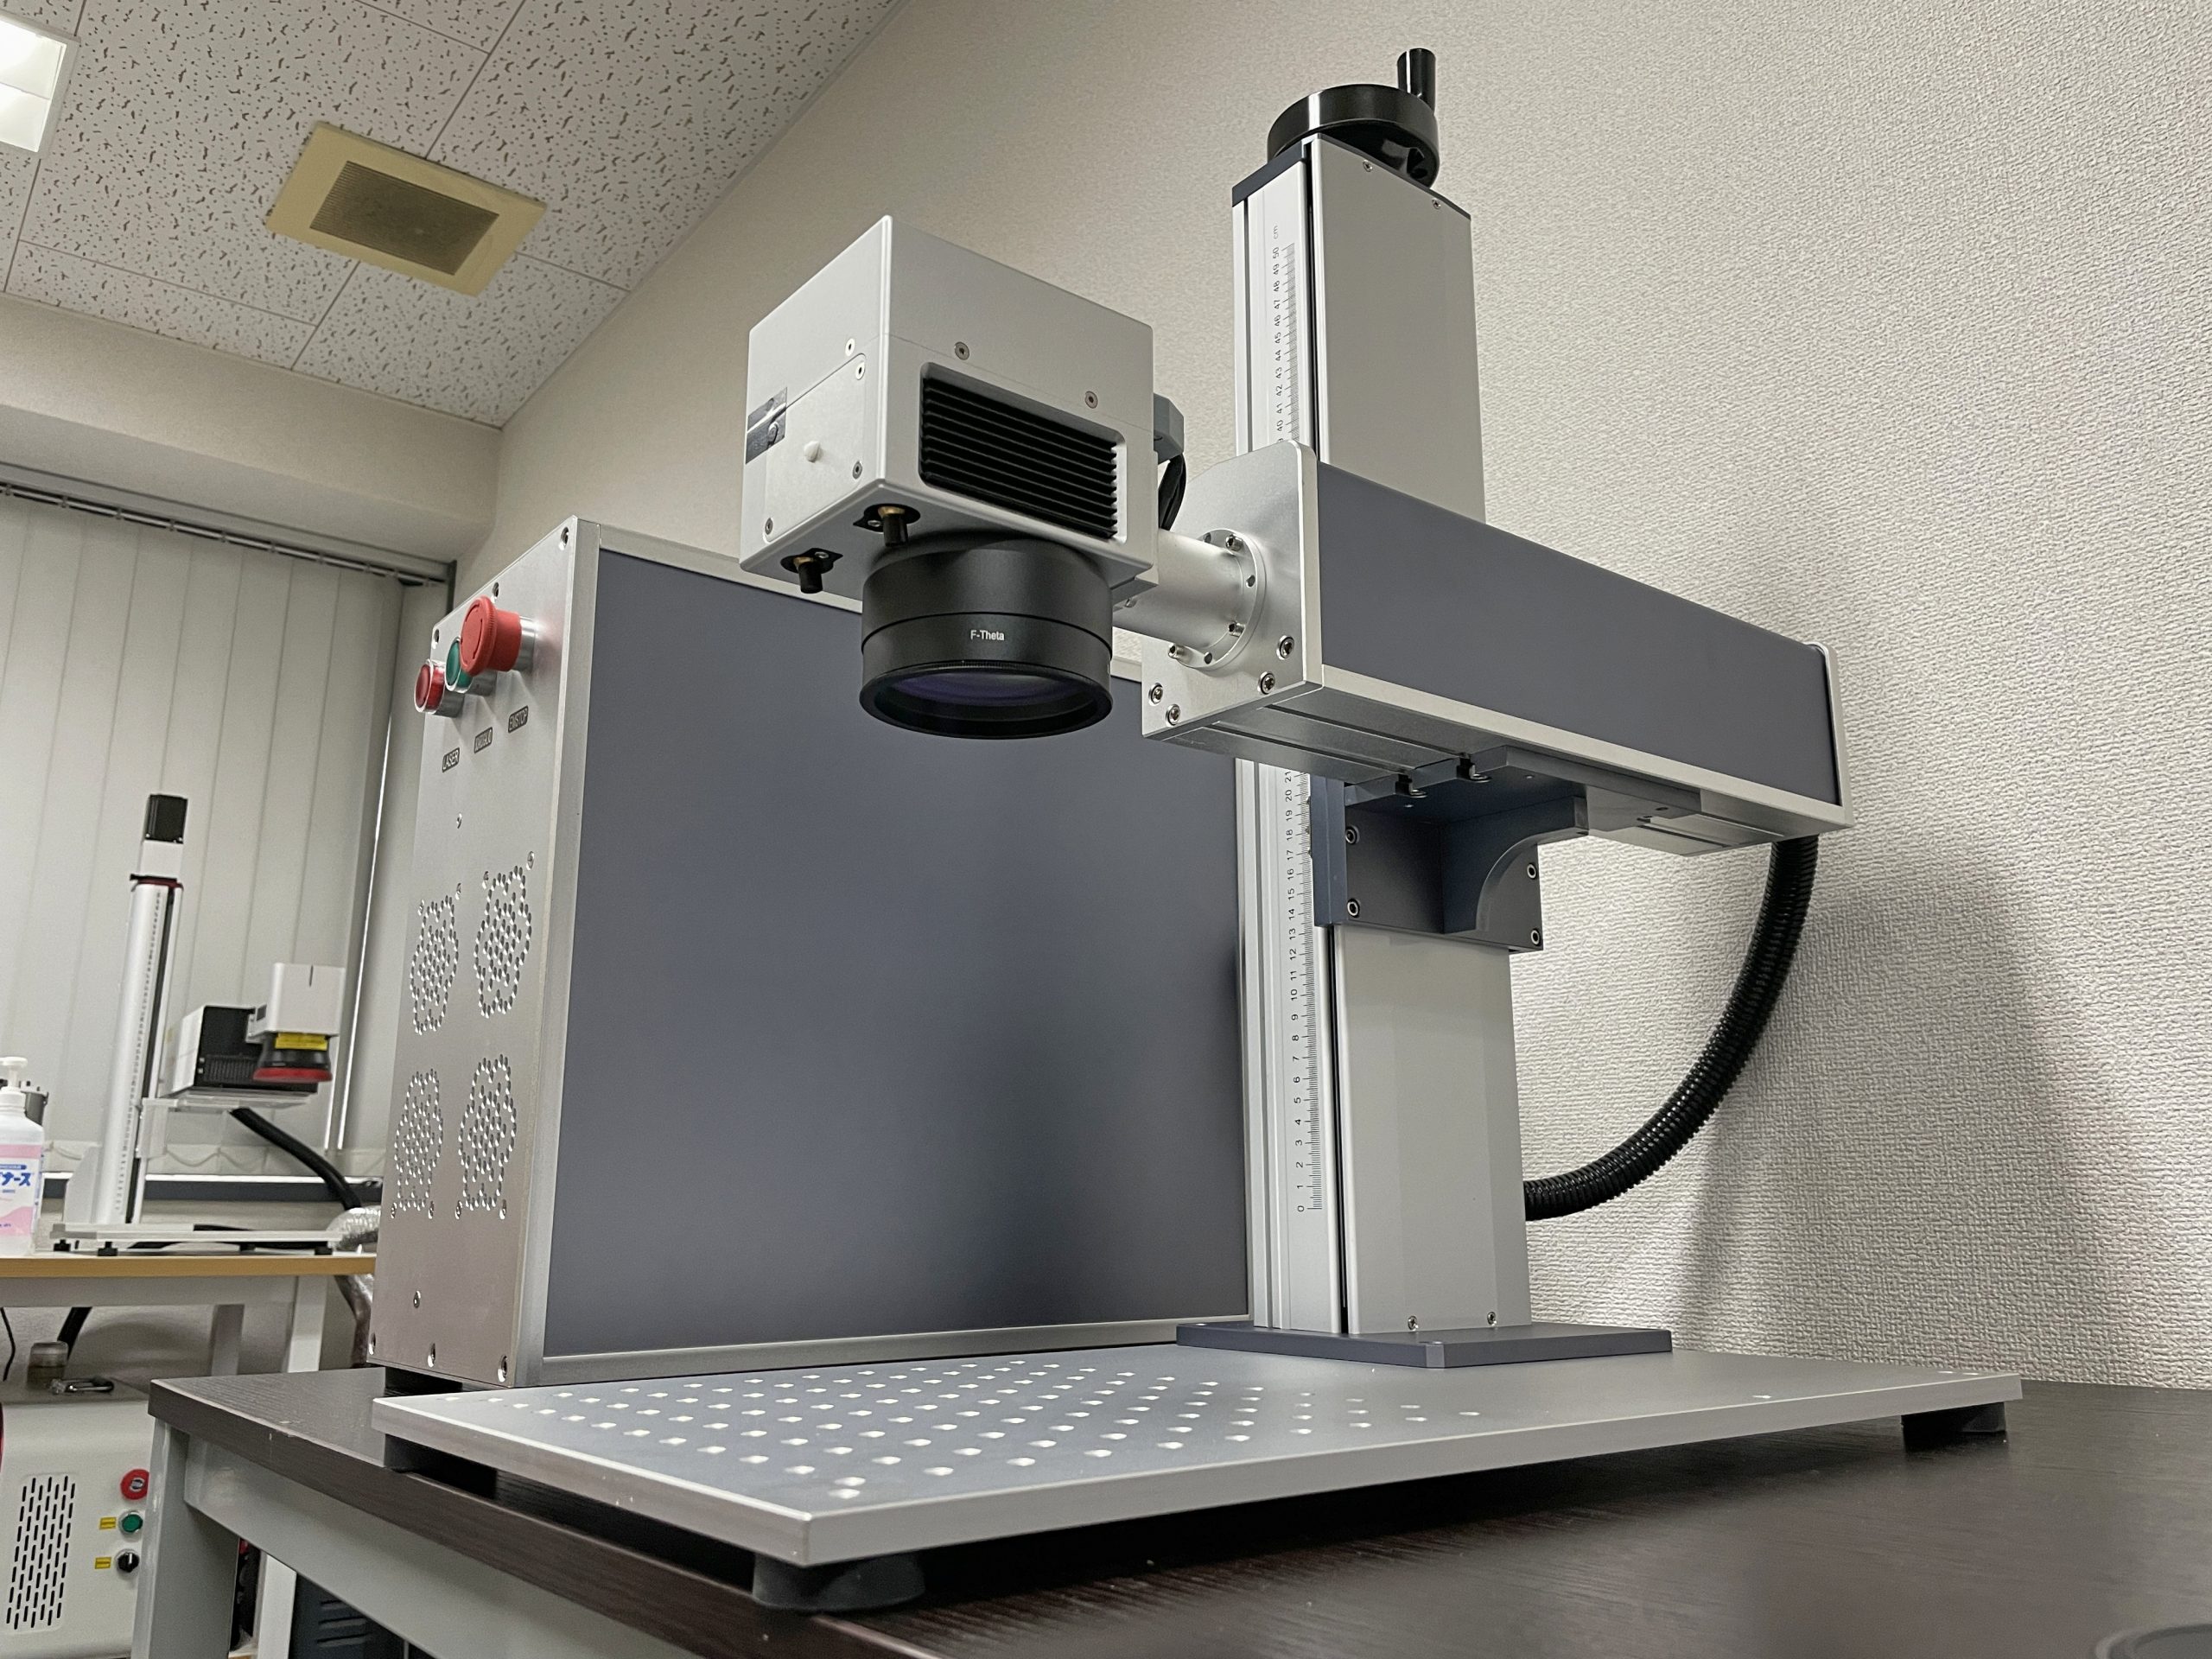
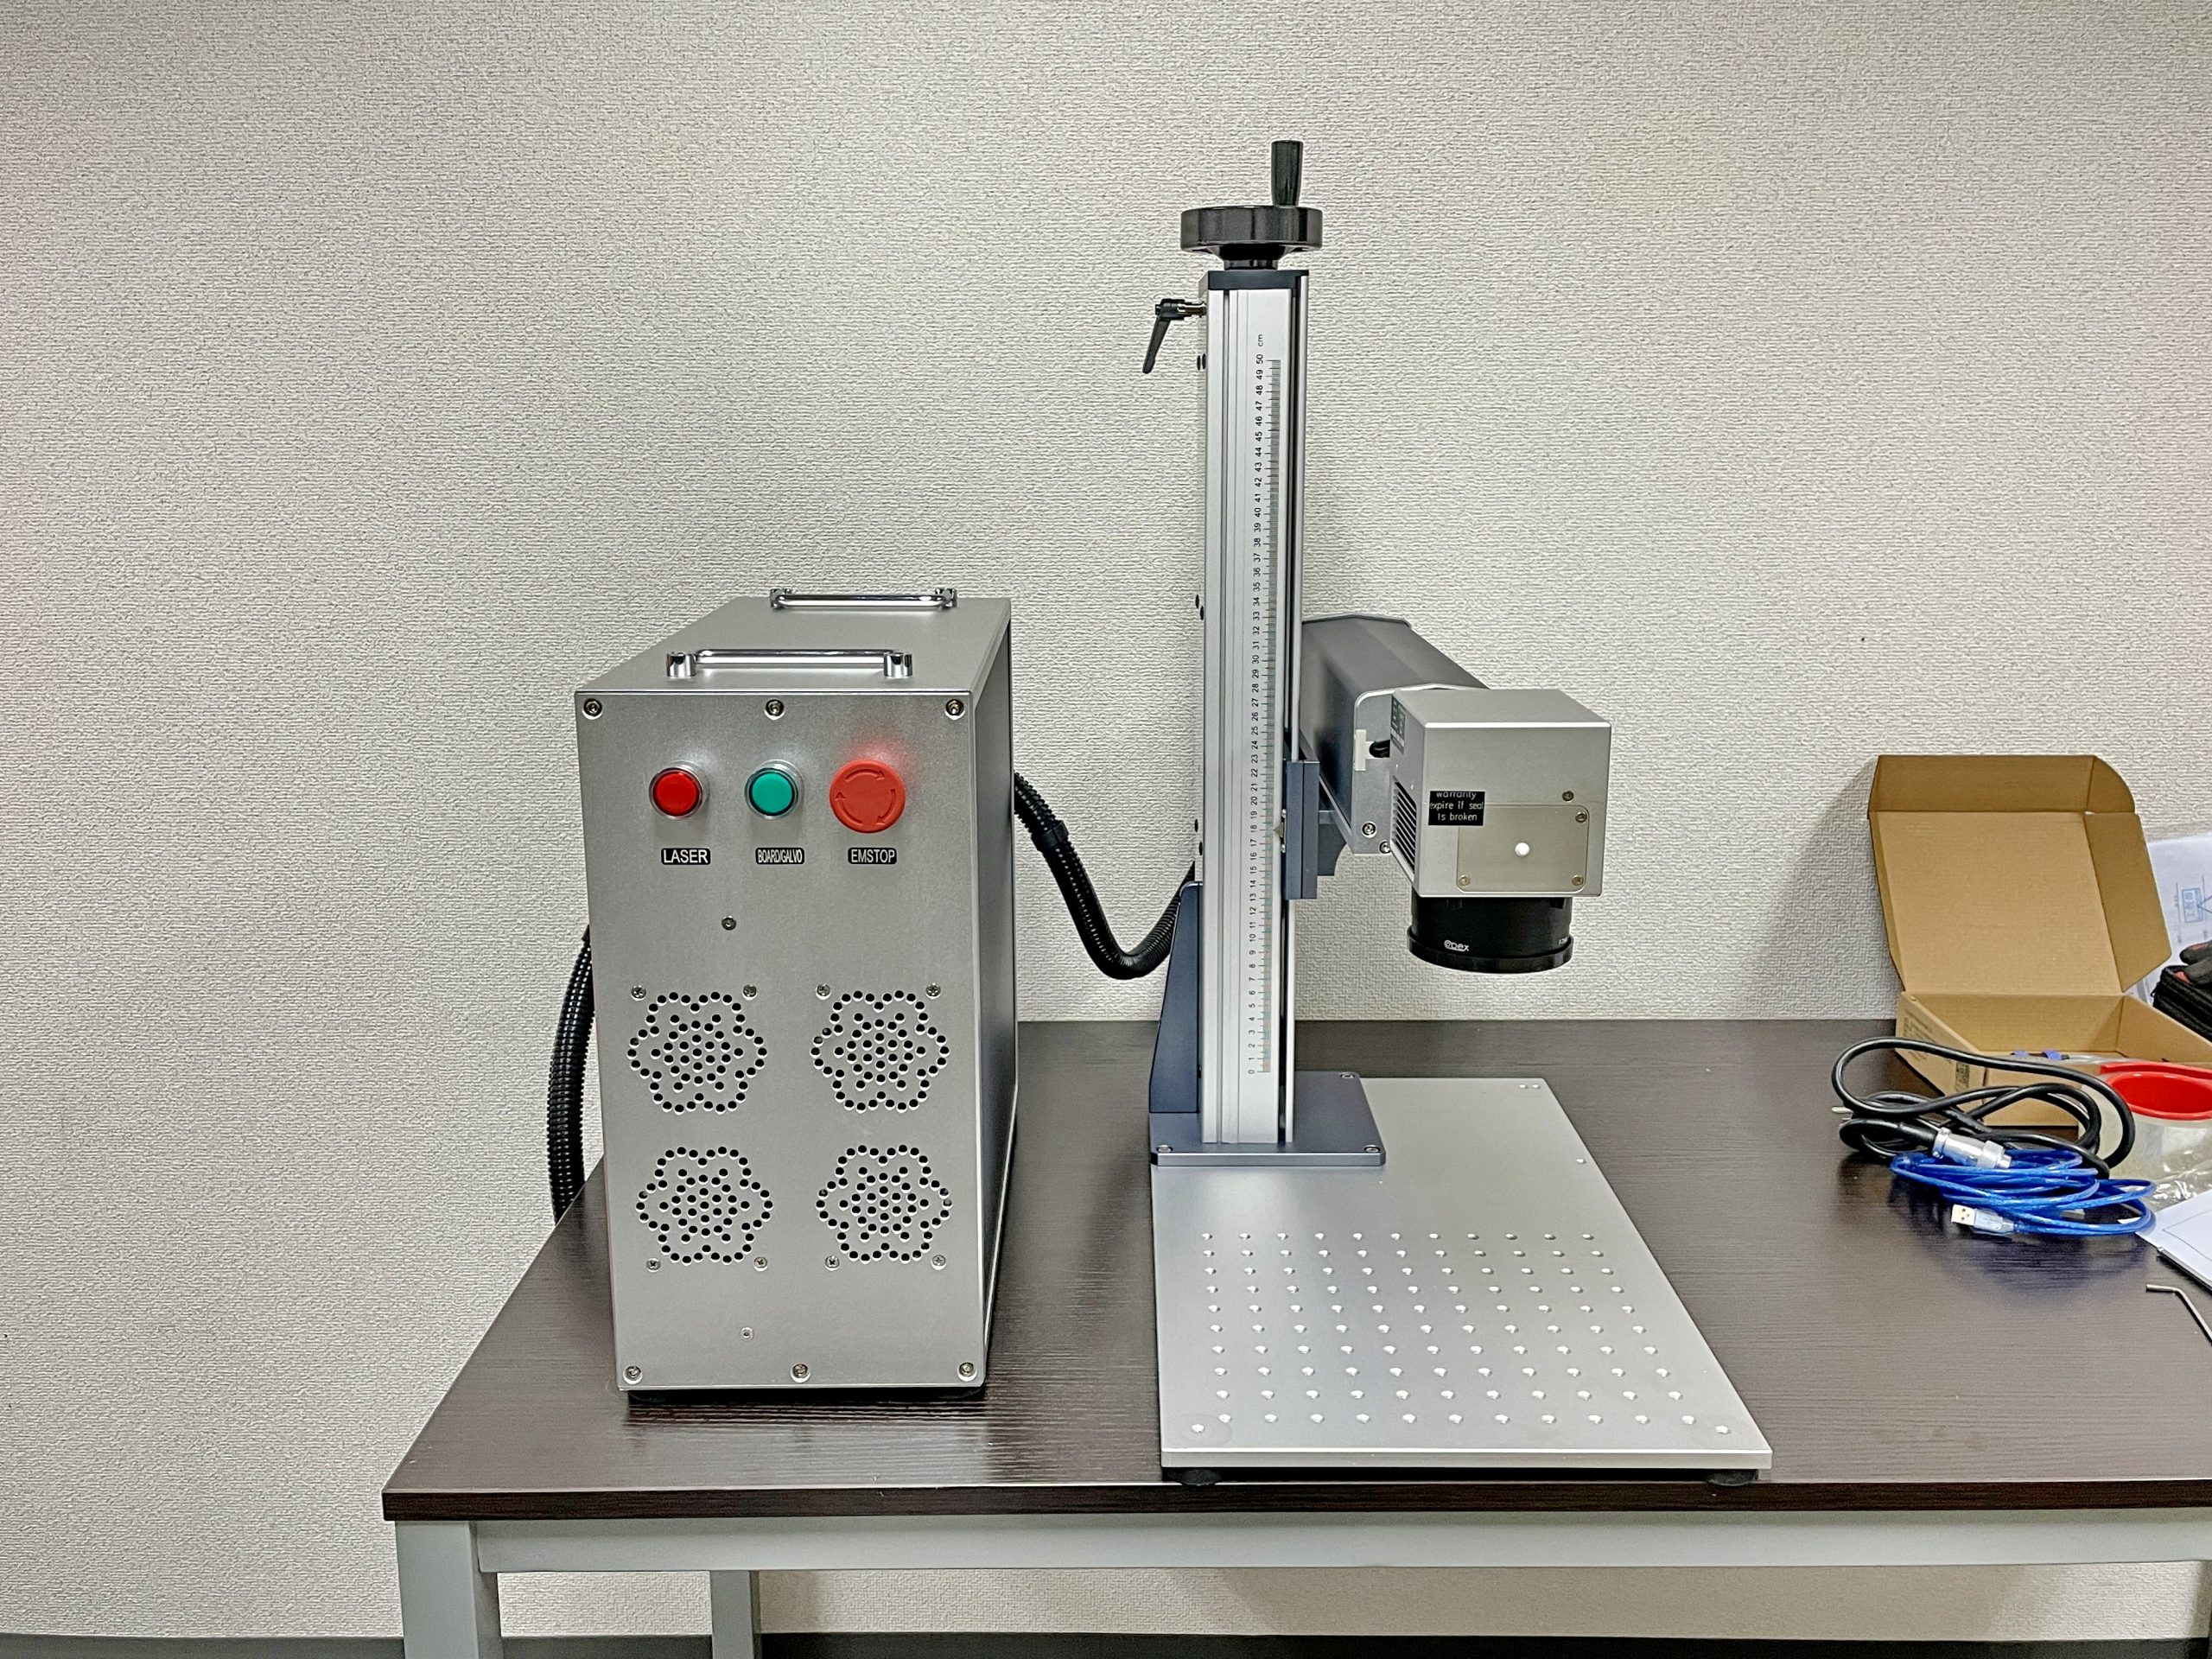
本機は、当社の東京事務所に設置しています。
日頃はご愛顧を賜り厚く御礼申し上げます。
誠に勝手ながら休業期間を下記の通りとさせて頂きます。
ご迷惑をお掛け致しますが、何卒ご了承くださいますようお願い申し上げます。
<休業期間>
2021年12月29日(水)~2022年1月3日(月)
※2021年8月17日(火)から通常営業致します。
※休業期間中にいただきましたお問い合わせにつきましては、2022年1月4日(火)以降、順次対応させていただきます。
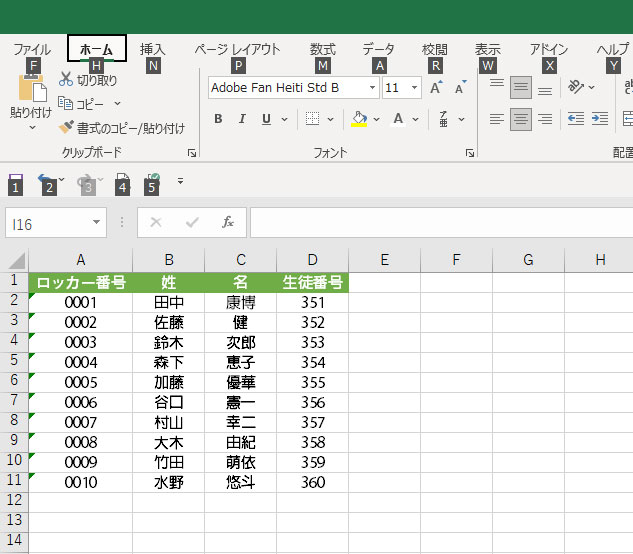
Excelのリストを読み込んでレーザーマーキングする手順をユーザーサポートページに掲載しました。
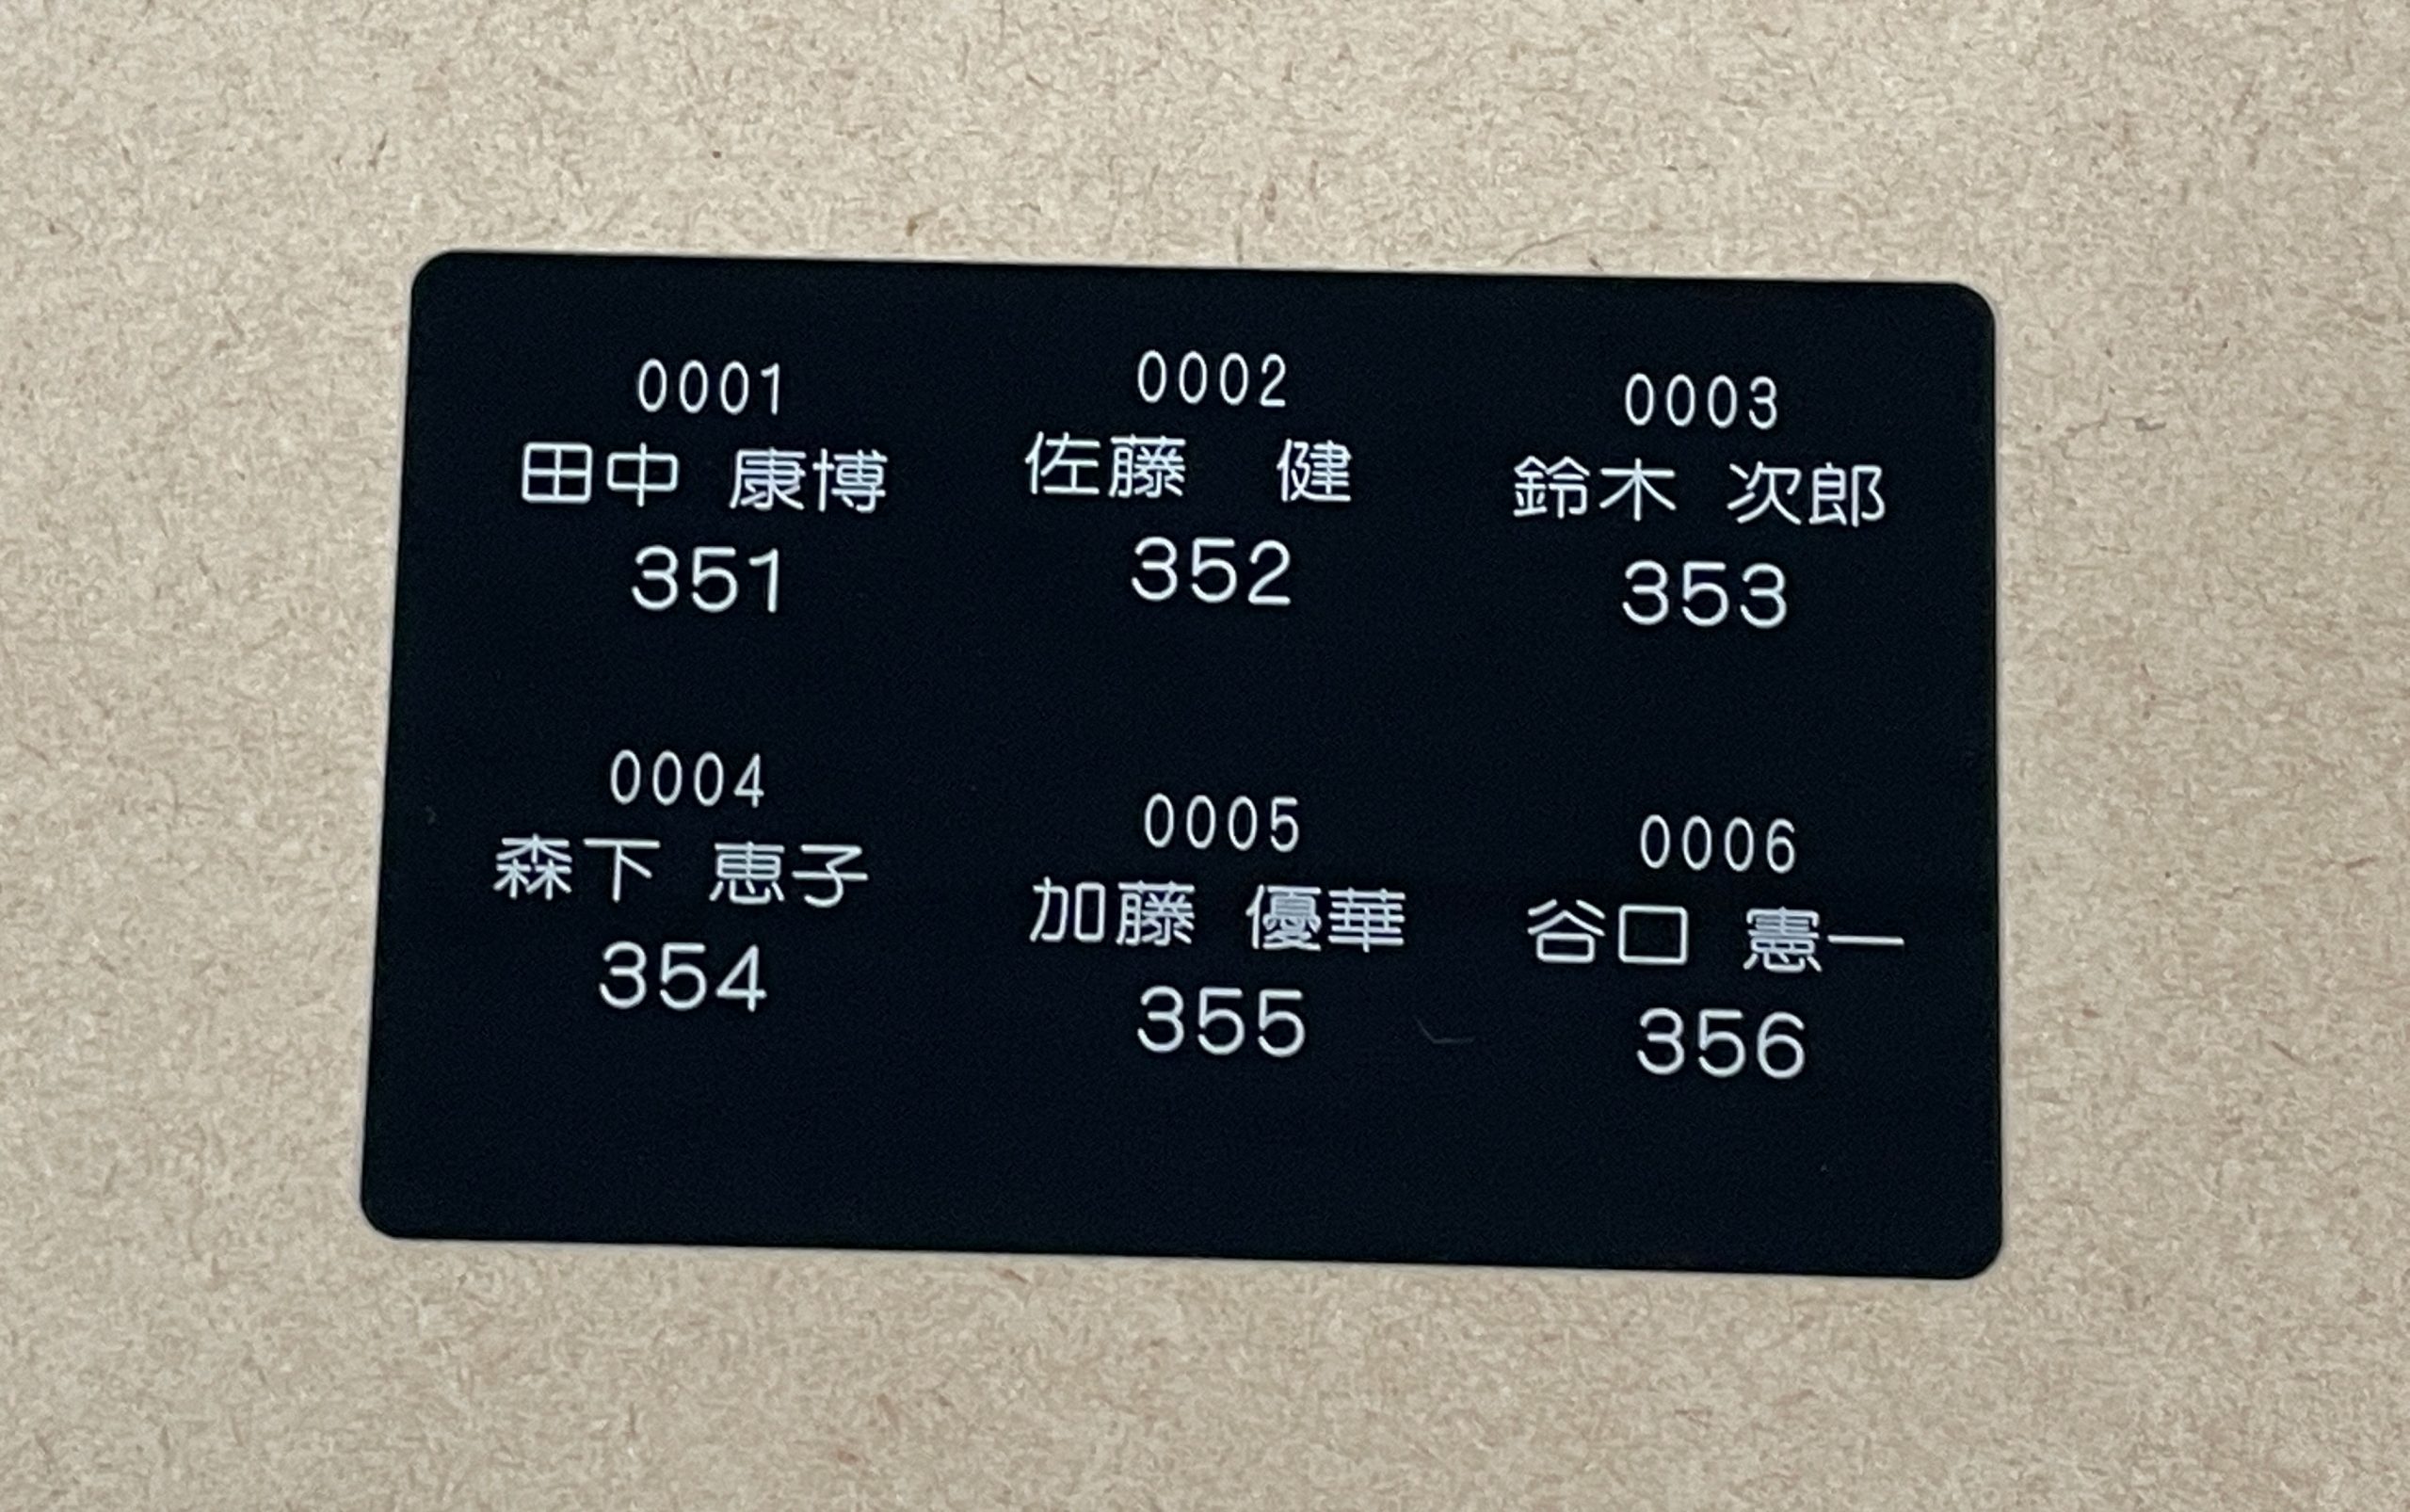
レーザー刻印(マーキング)のデータをソフトウェア画面上で都度入力しなくてもExcelのリストから内容を取り込み、連続して加工を行うことが出来ます。
お客様からUVレーザーで木材にマーキングが可能ですか?というお問い合わせをいただいたので、早速、加工を行ってみました。
一般的には赤外線のCO2レーザーが木材加工に使われます。CO2レーザーは、UVレーザー比べて安価ですので、もっとも手軽な加工機ということになるのですが、今回のお問い合わせは、金属も木材も1台で賄えますか?ということでしたので、UVレーザーという選択肢が出てきました。
CO2レーザーは、ガラスや木材には加工できますが、金属には加工が出来ません。(工業用の大型レーザーは除きます。)金属や樹脂系の加工となるとファイバーレーザーになるのですが、ファイバーレーザーは木材や透明な素材への加工が出来ません。
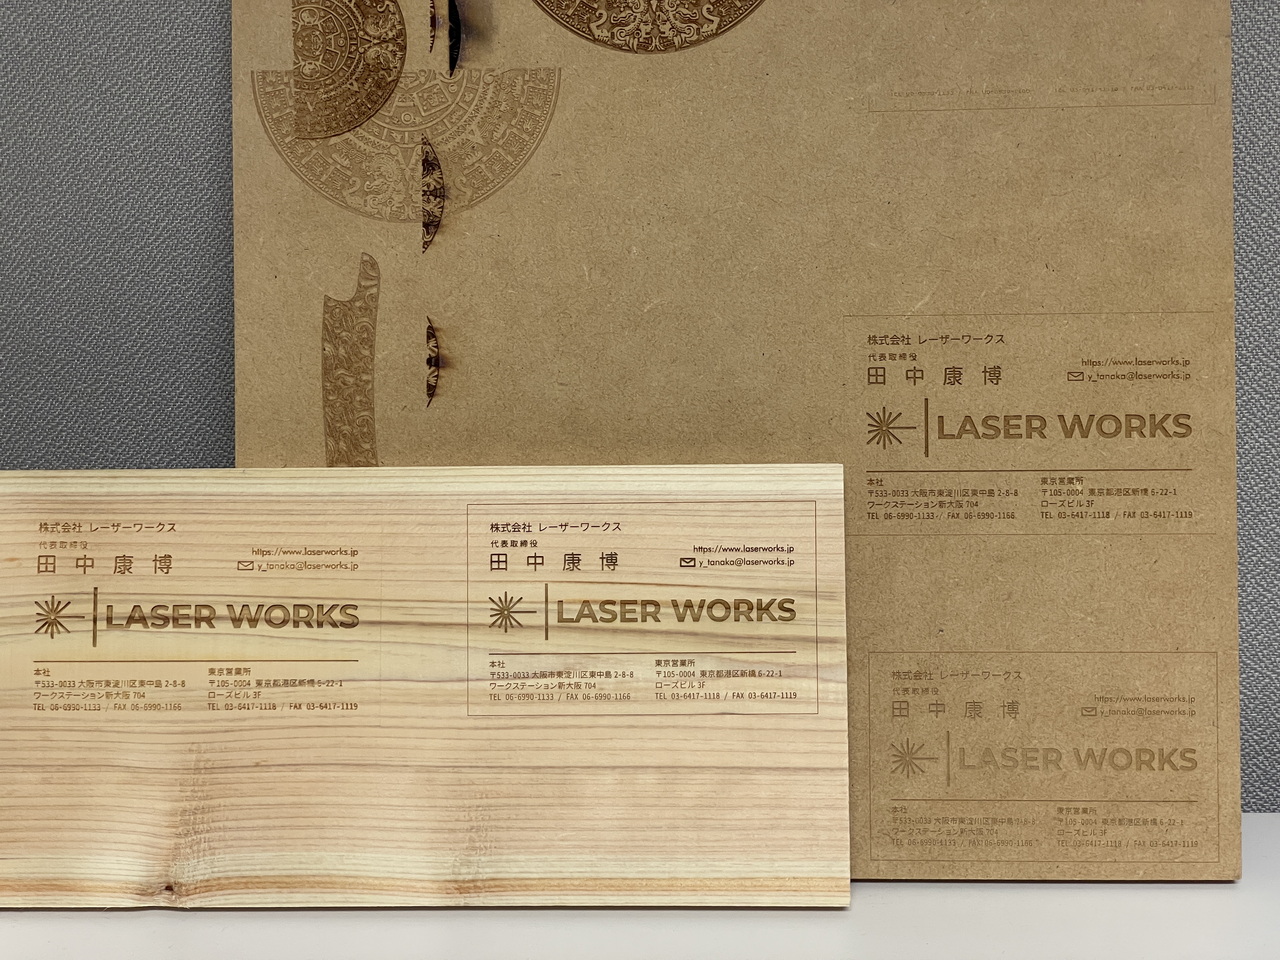
今回は、比較対象としてCO2レーザー(VLSシリーズ)でも、同じものを作りました。
まずは、こちらがCO2レーザーで檜に彫刻したものです。名刺サイズで横幅85mmです。
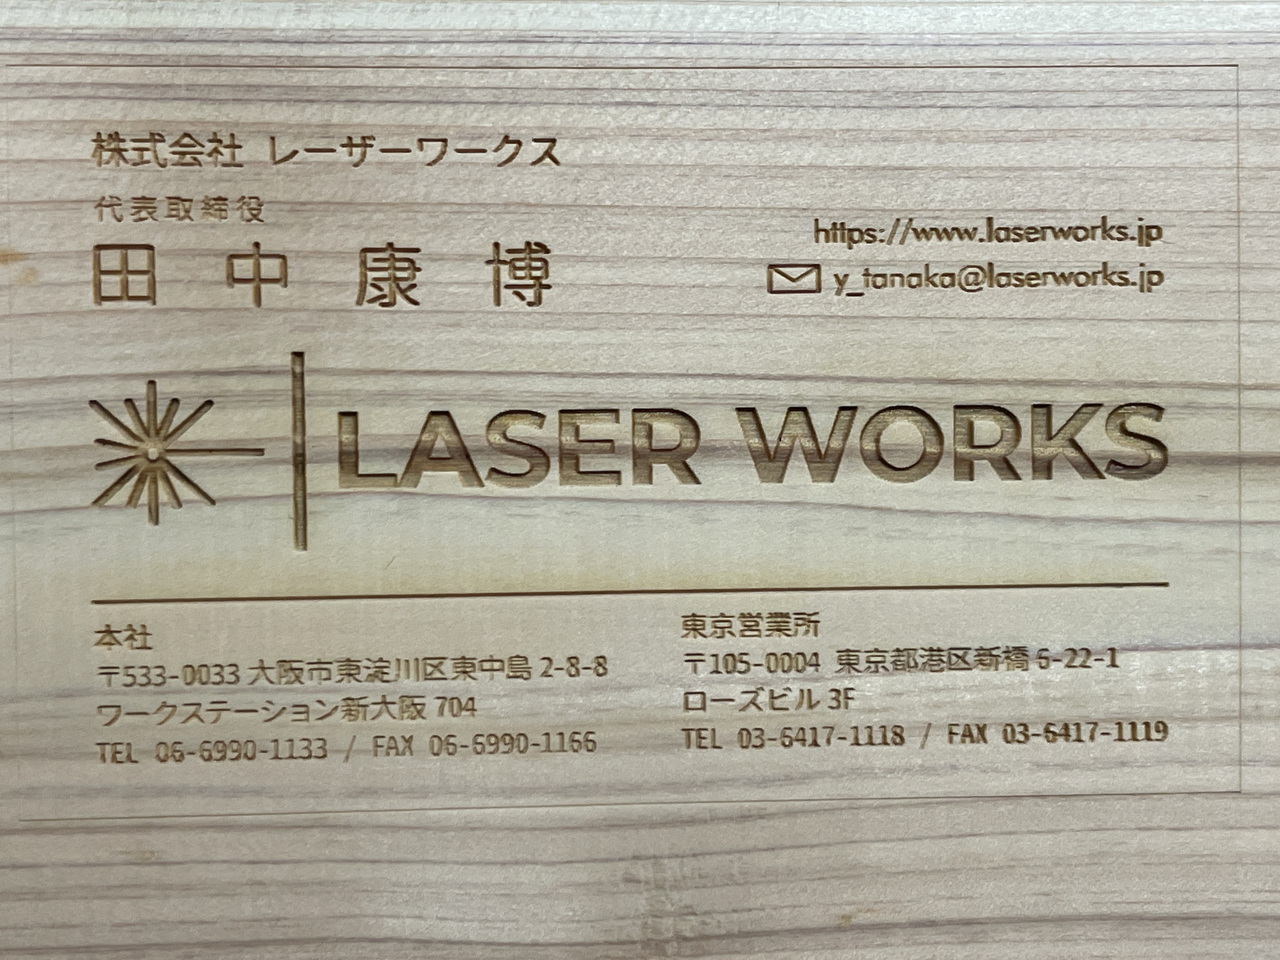
こちらがUVレーザーで加工したものです。
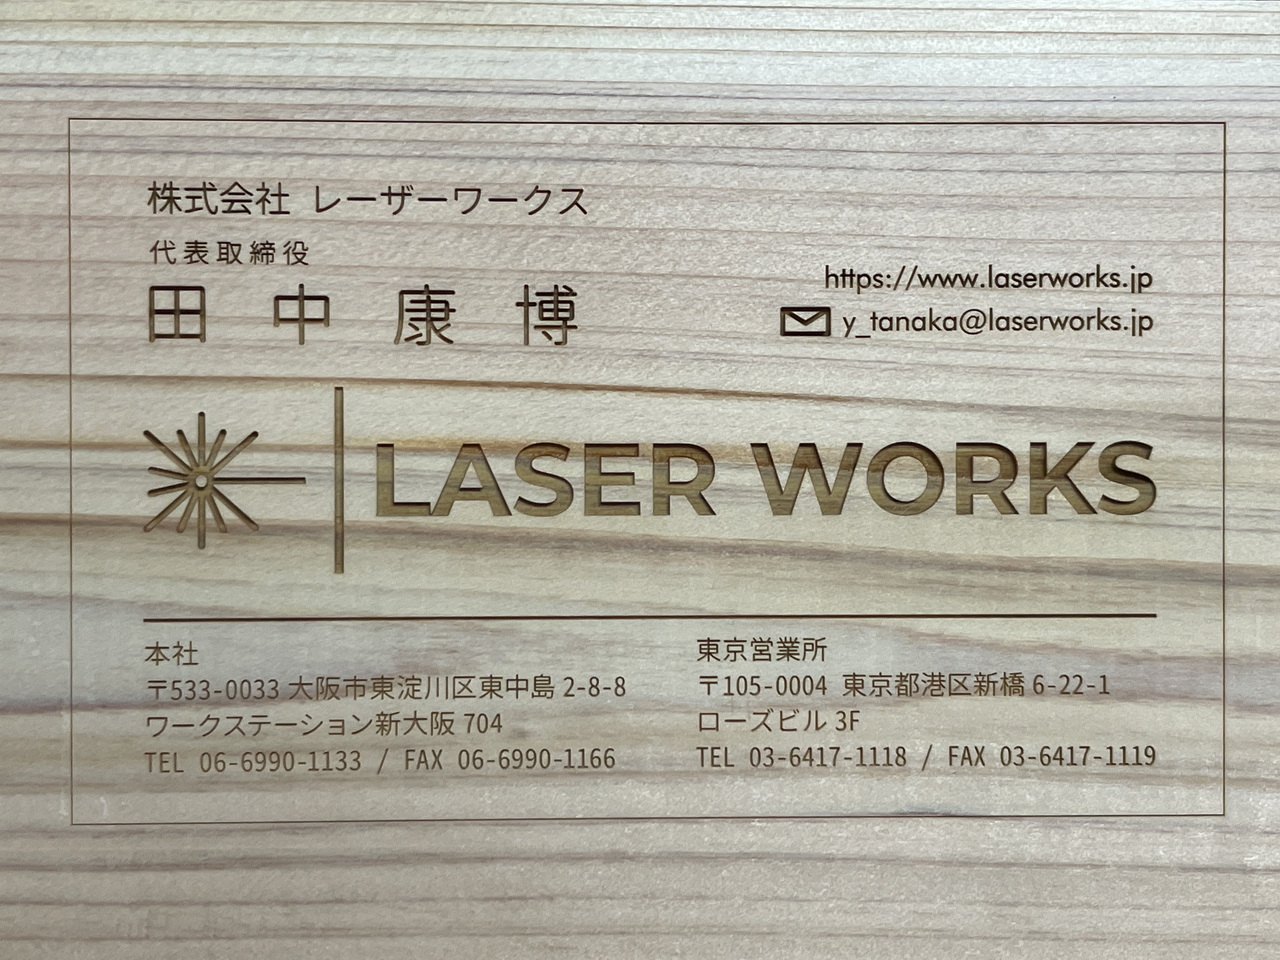
細部を拡大すると違いがわかります。こちらはCO2レーザーです。
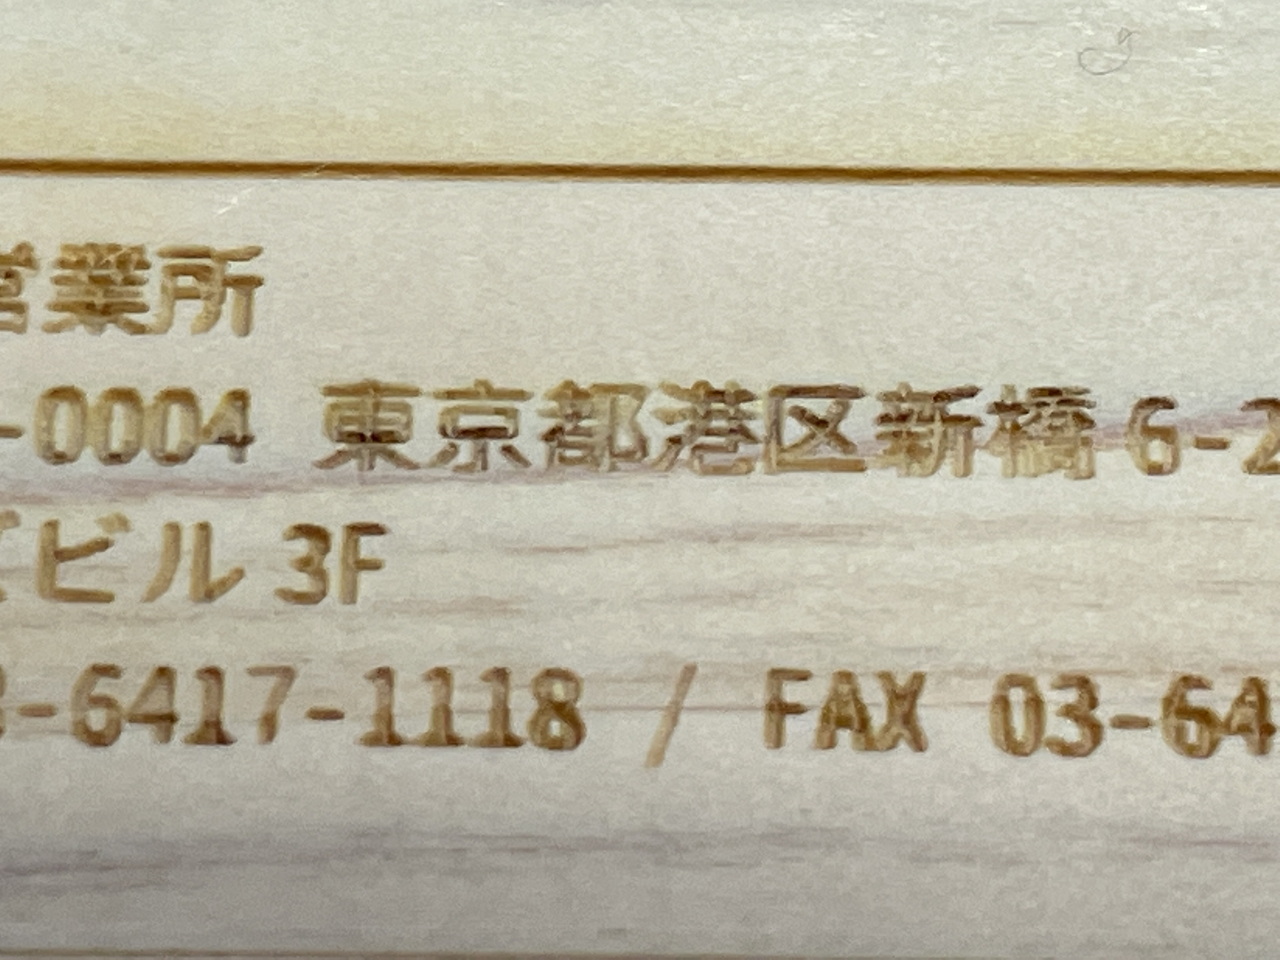
こちらがUVレーザーです。
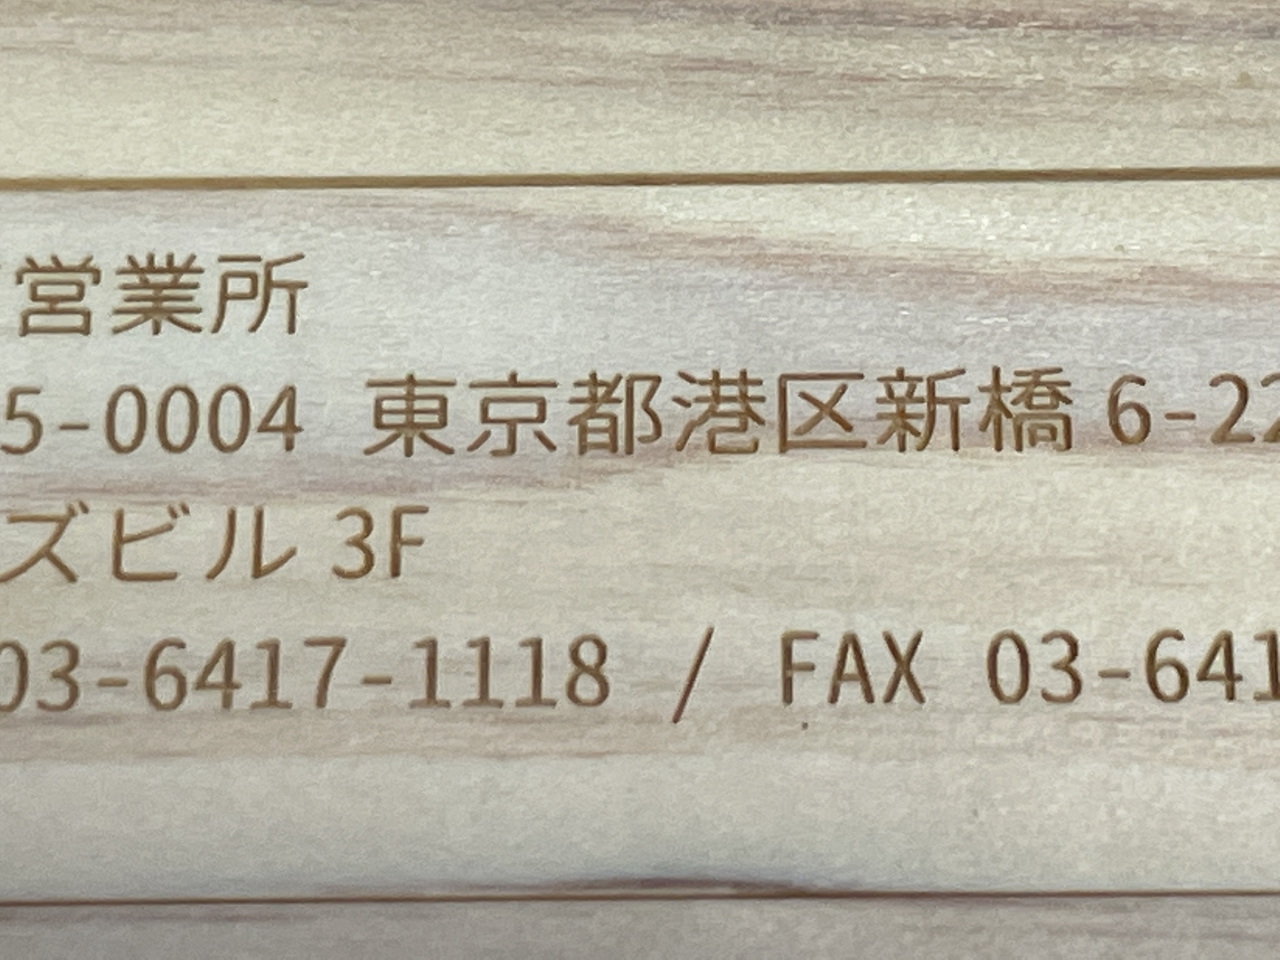
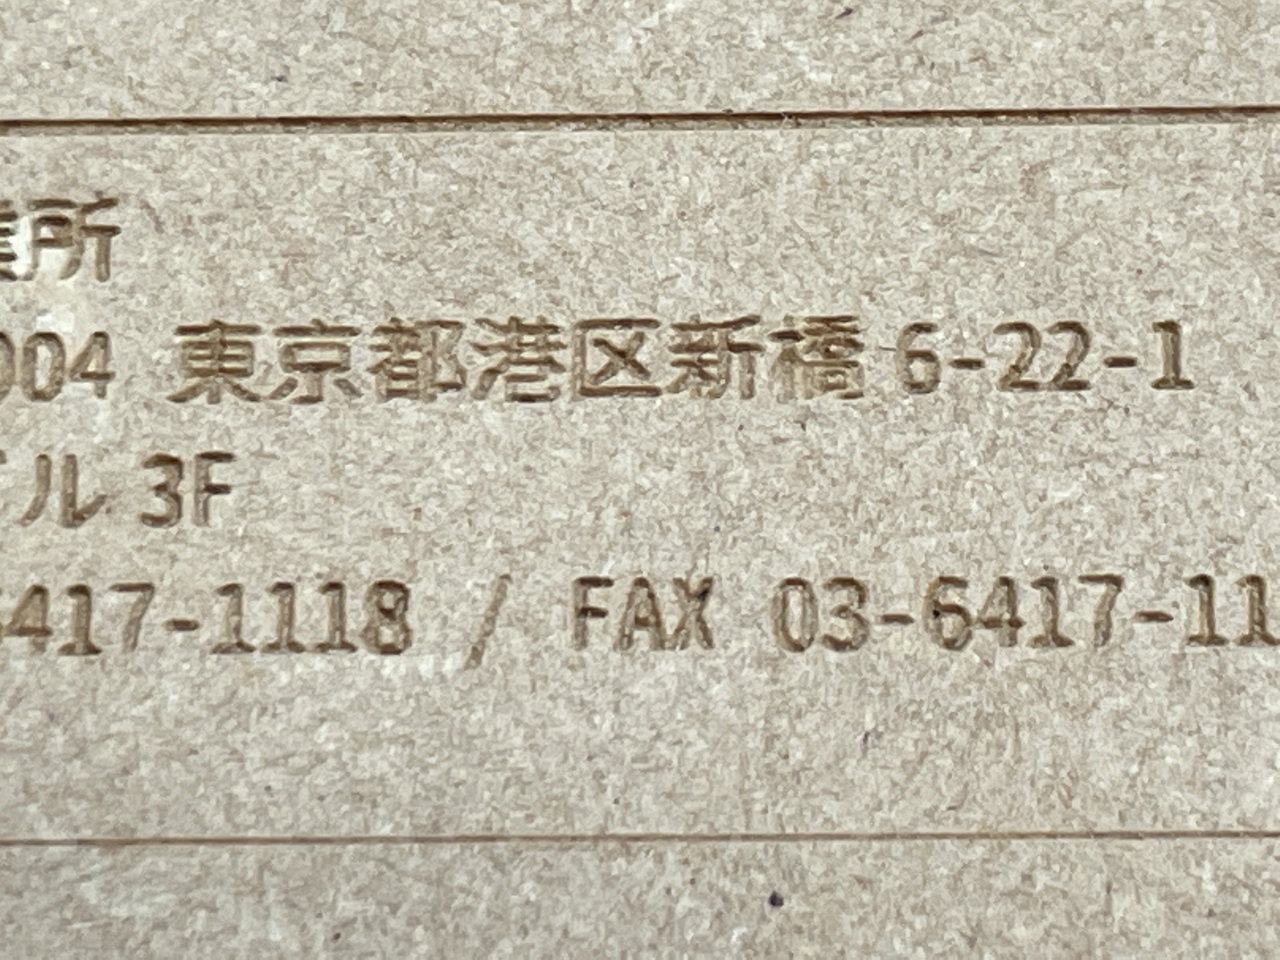
遠目には、それほどの差は感じられないのですが、細部を比較するとUVレーザーのほうが圧倒的に繊細に加工することが出来ます。これは、レーザーの波長によるレーザービームスポット径の違いの差です。
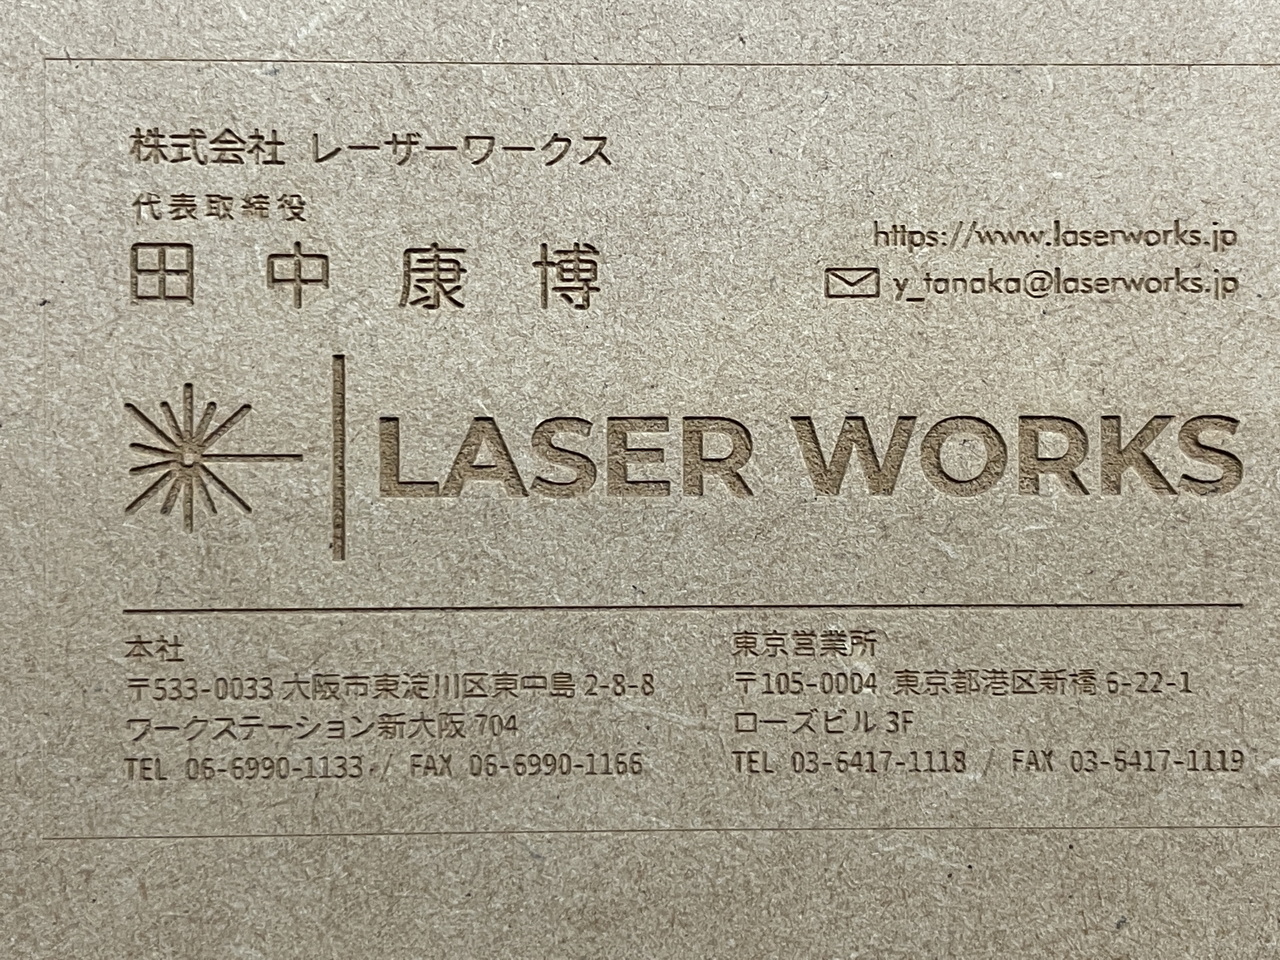
こちらはCO2レーザーでMDFに加工したものです。
こちらはUVレーザーです。
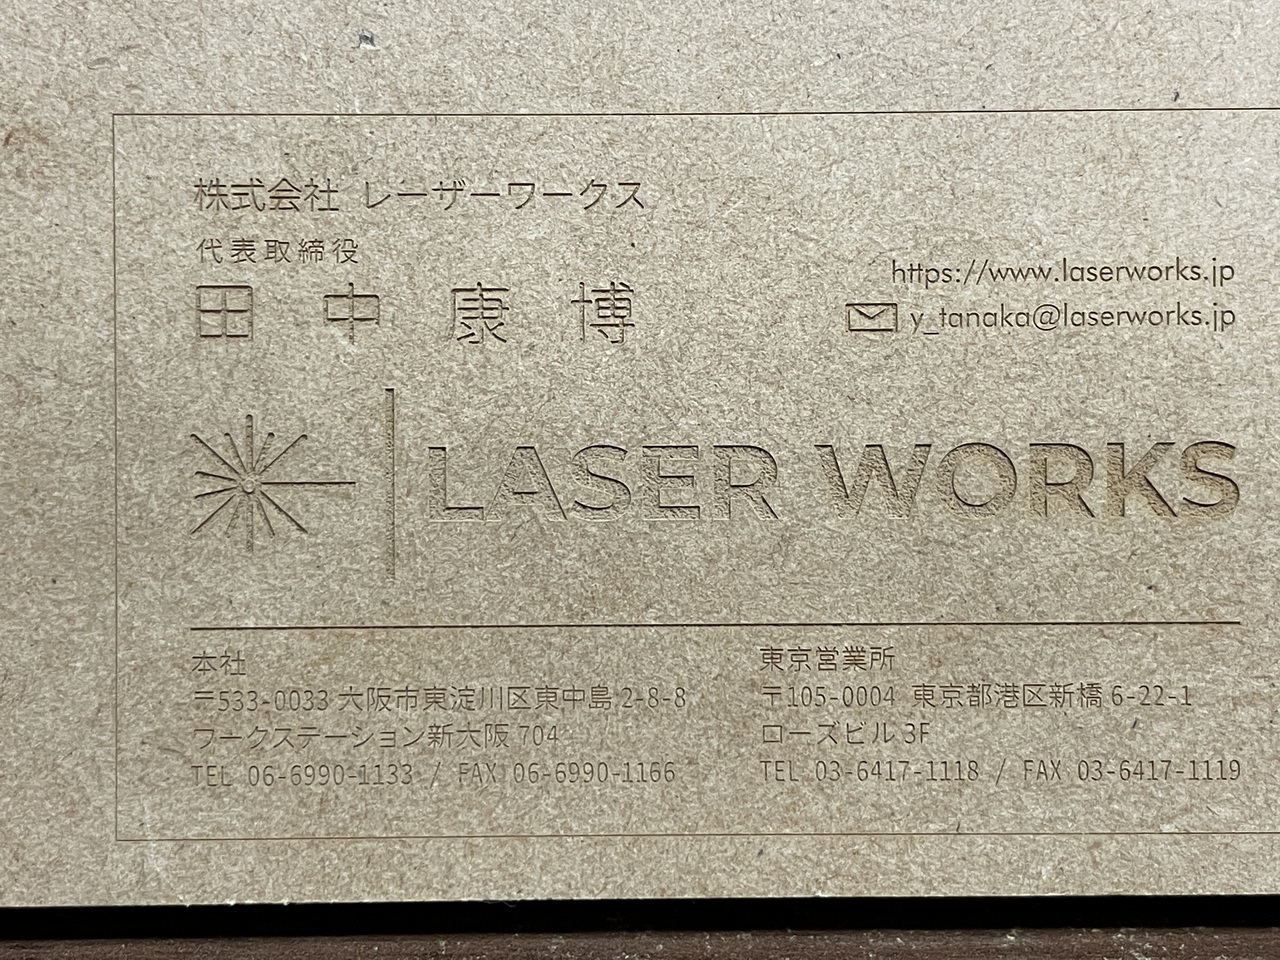
画像を見るとわかりますが、CO2の場合は、色が濃くなっています。対して、UVレーザーはほとんど色の変化がありません。これは、CO2が熱加工(赤外線レーザーですので)であるのに対して、UVレーザーは材料に熱が生じにくいことによるものです。なので、焼ける、という状態になりにくいためです。
細部の比較です。こちらはCO2レーザー
こちらはUVレーザー
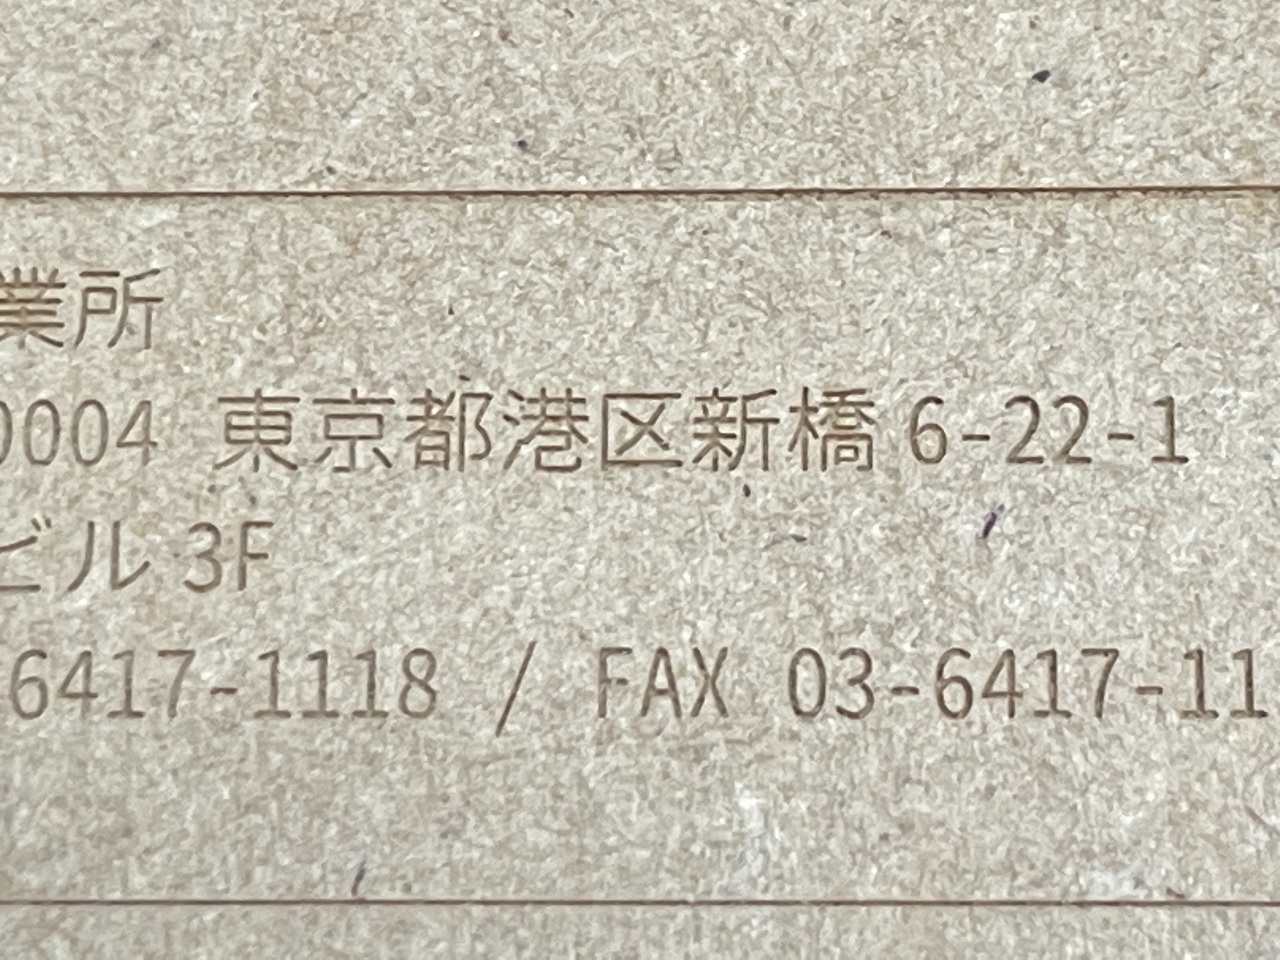
ということで、結論としては、UVレーザーでも木材加工は可能ですが、それぞれ、長所・短所があるということになります。また、今回はUVレーザー出力は5Wモデルを使用していますが、3Wモデルだと、かなり厳しいと思います。3Wモデルは、主に樹脂系へのマーキング用途とお考え下さい。
ファイバーレーザーで樹脂系材料を加工すると、材料が溶けて臭いや煙が出るのですが、それを効率よく排気するために、市販の透明アクリルBOXを使ってそれらを吸引するカバーを作りました。
ファイバーレーザーの波長が透明な素材に吸収されないという特徴を活かしたアイテムです。ファイバーレーザー専用ですので、UVレーザーやCO2レーザーには使用することが出来ません。UVレーザーやCO2レーザーの場合は、以前作ったバキュームBOXが有効です。レーザーマーカー用 バキュームBOX
このカバーは、ダクトを介して小型の集塵脱臭ユニットに接続して使います。
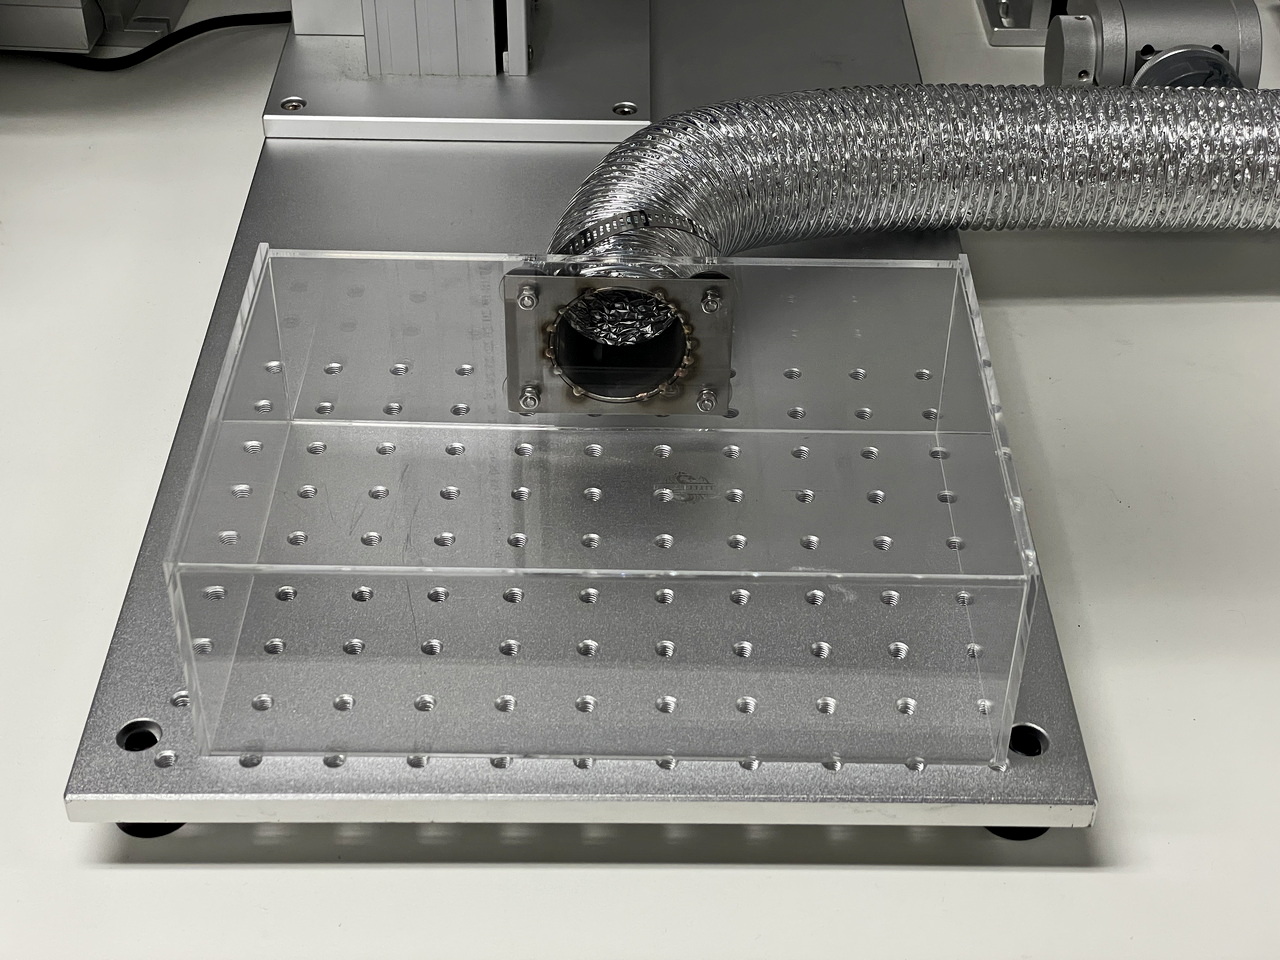
材料そのものは市販アクリルケースを使っています。
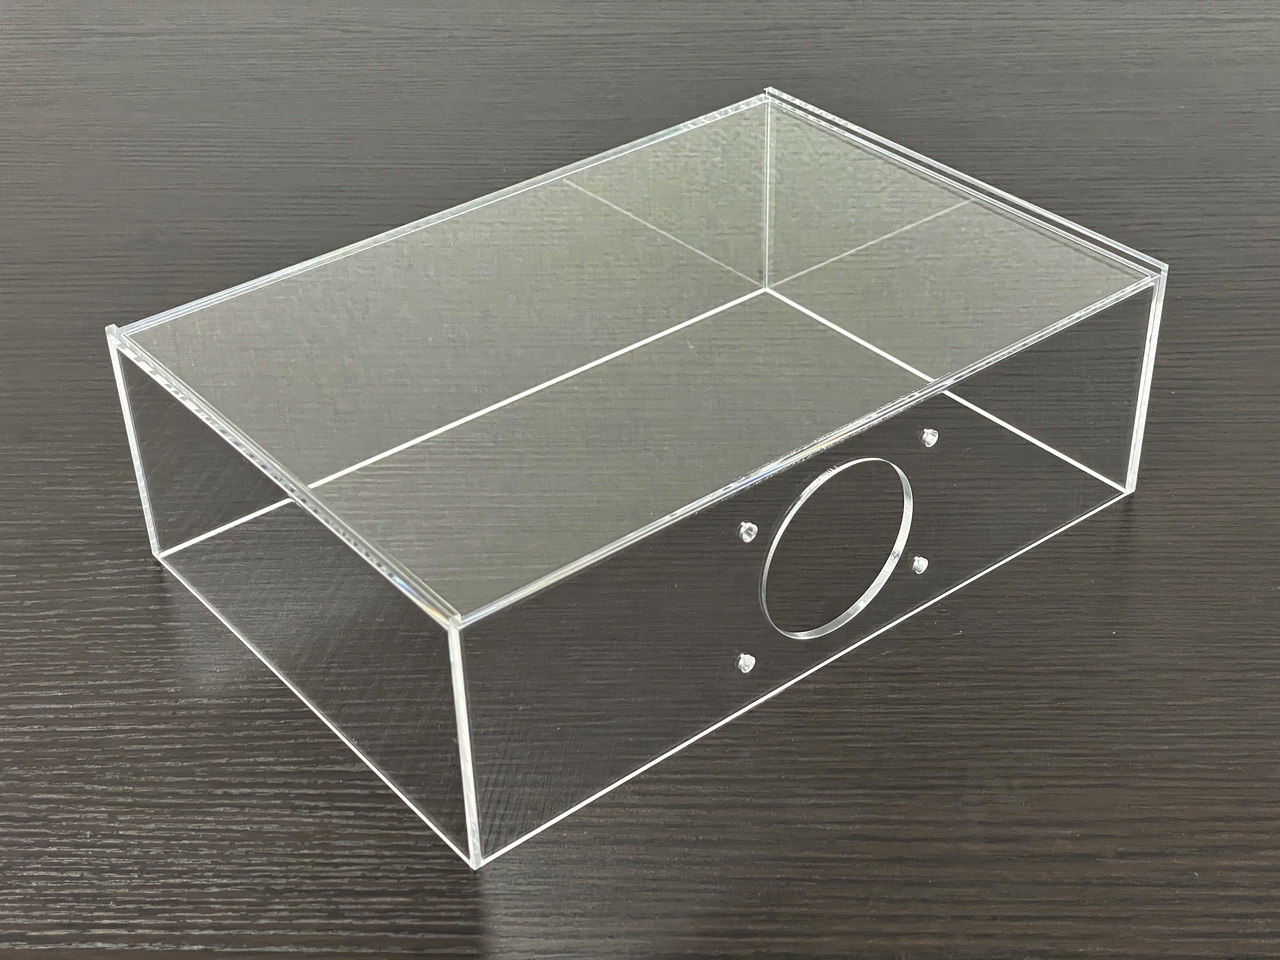
最初の試作ではアクリル板からパーツを切り出してグルーガンで箱を作ったのですが、手間と時間がかかるため、もっと手軽に安価に、ということで市販のアクリルボックスを使うことにしました。こちらは試作で作ったカバーです。
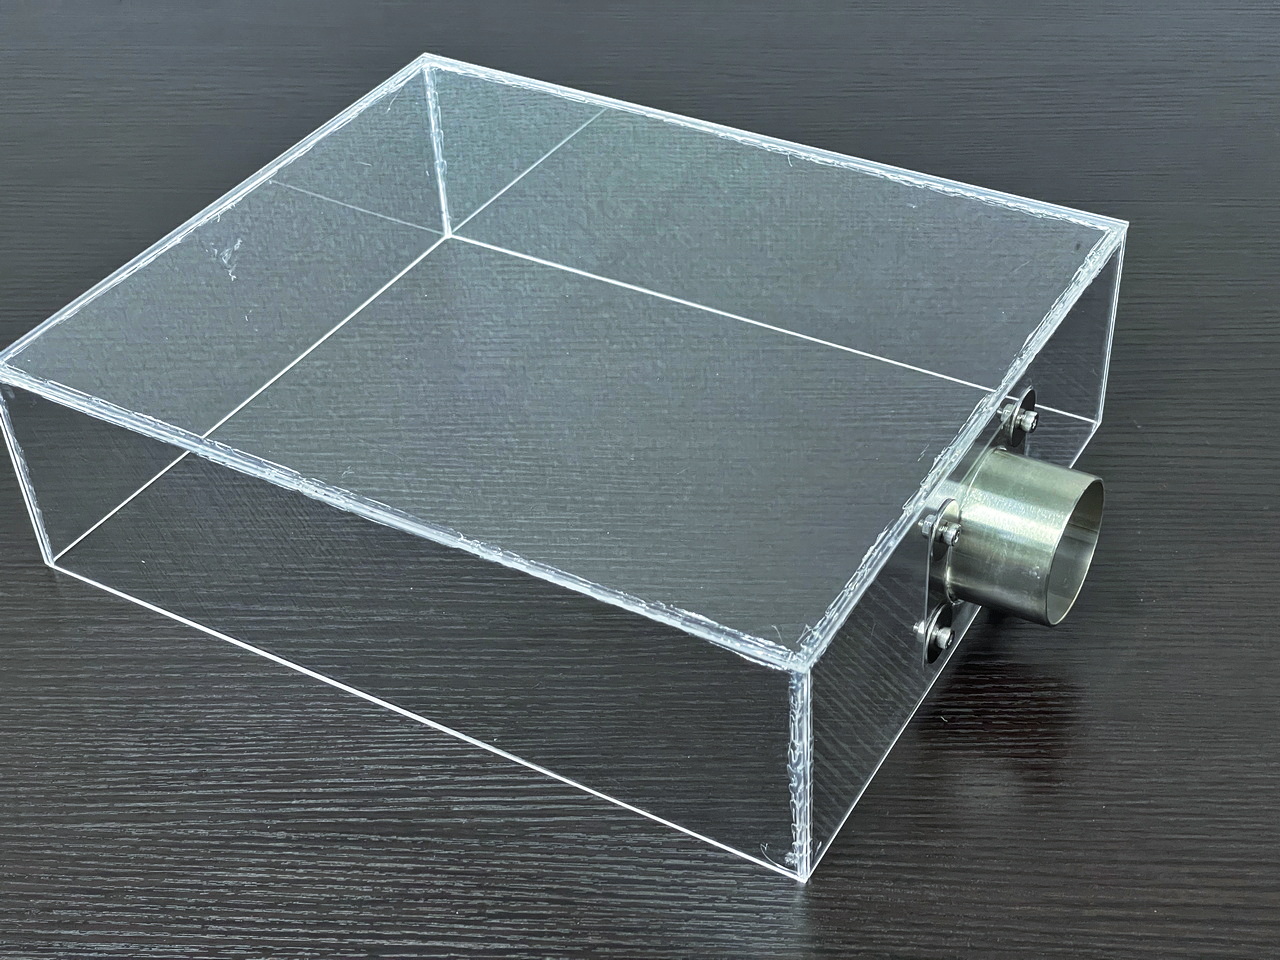
こちらが市販のアクリルケースを使ったものです。サイズが若干小さめですが綺麗ですし、標準的な110*110のマーキングサイズであれば問題ありません。印字エリア最大150mmまで使えます。
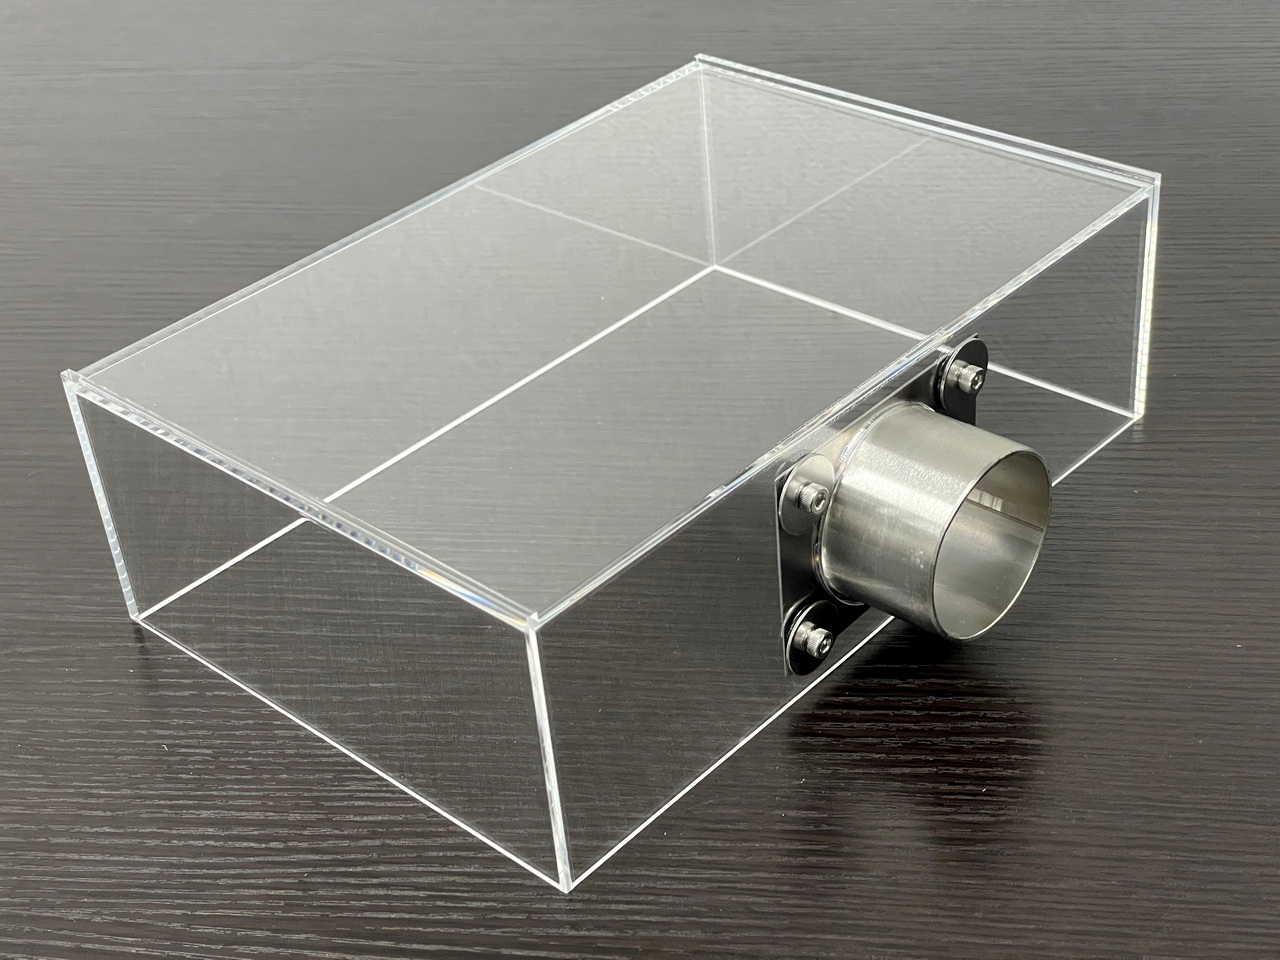
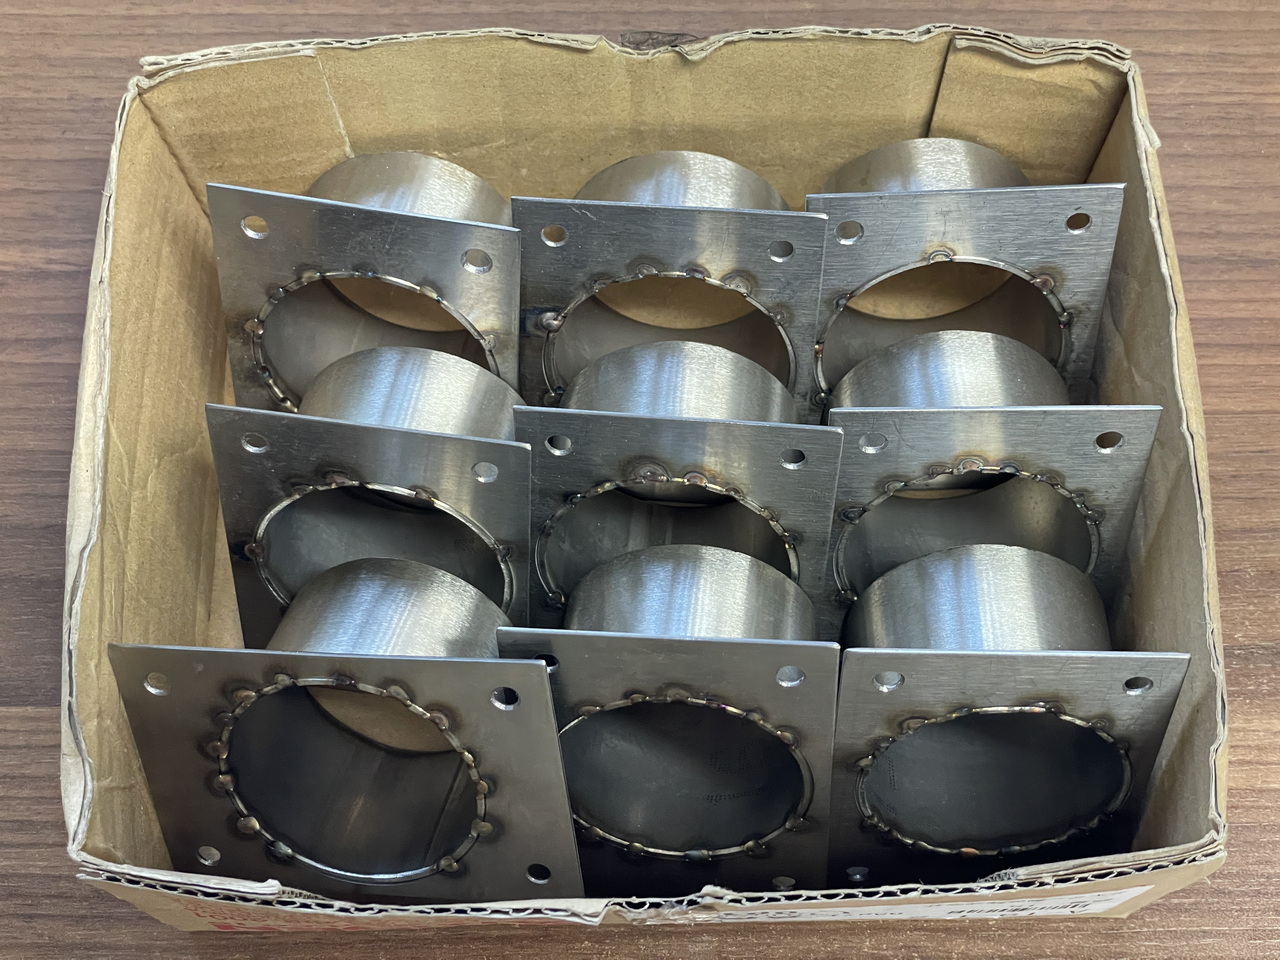
パイプフランジそのものは市販では売っていないため、取引先に特注で作ってもらいました。
パイプフランジ取付用の穴あけは、筐体が延長できるレーザーカッターMUSEを使いました。このサイズの材料に穴あけをするためには、レーザーカッターVLSでは高さ方向の寸法が足りないためです。
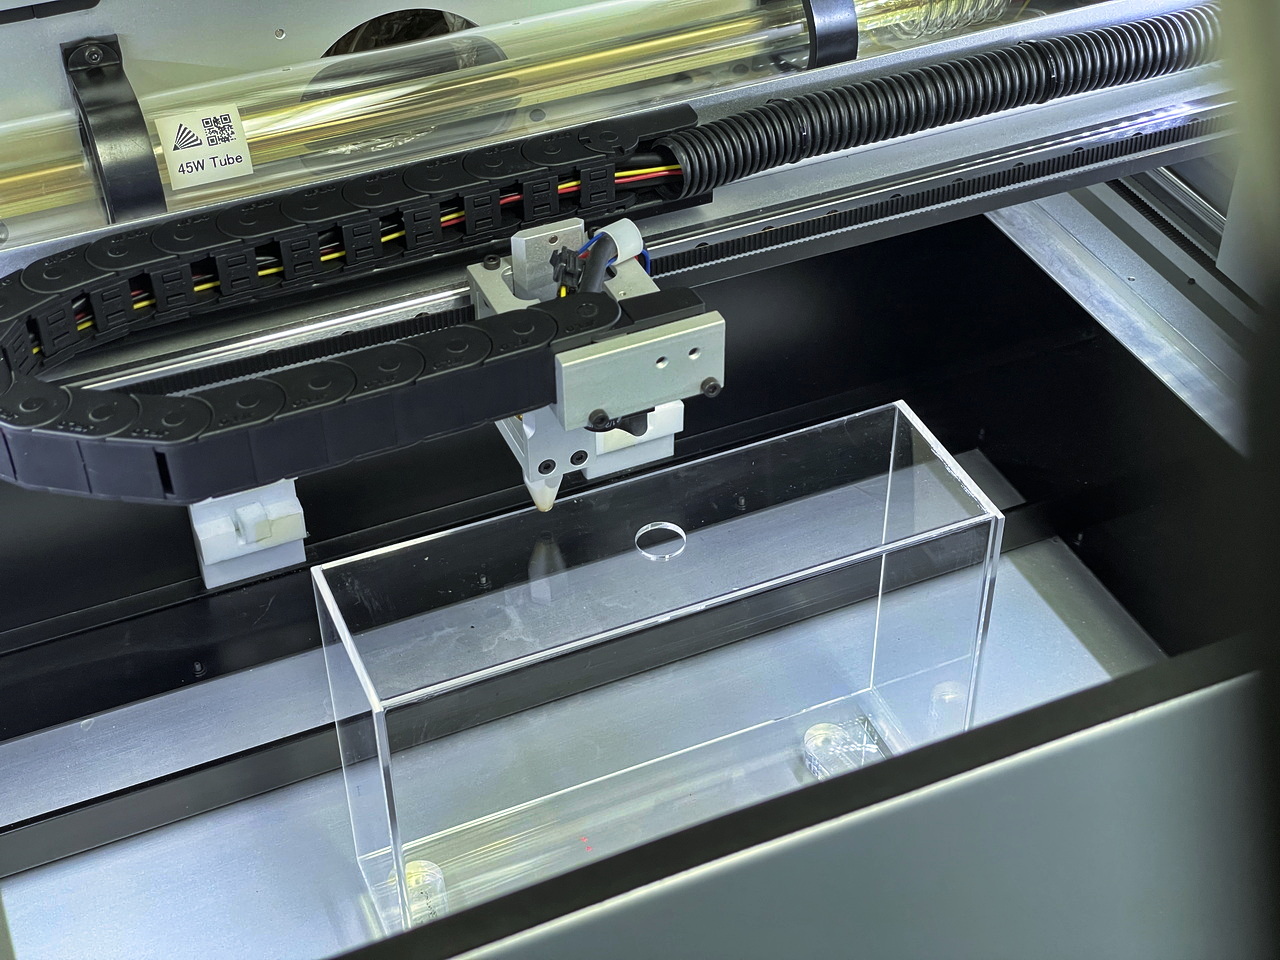
こちらの動画ではレーザーカッターMUSEによるアクリルの切り出しとバキュームカバーを使って加工している模様をご覧いただけます。
今回は一般的なナイロン製のヘアコーム(カーボン含有)にUVレーザーでマーキング行ってみました。
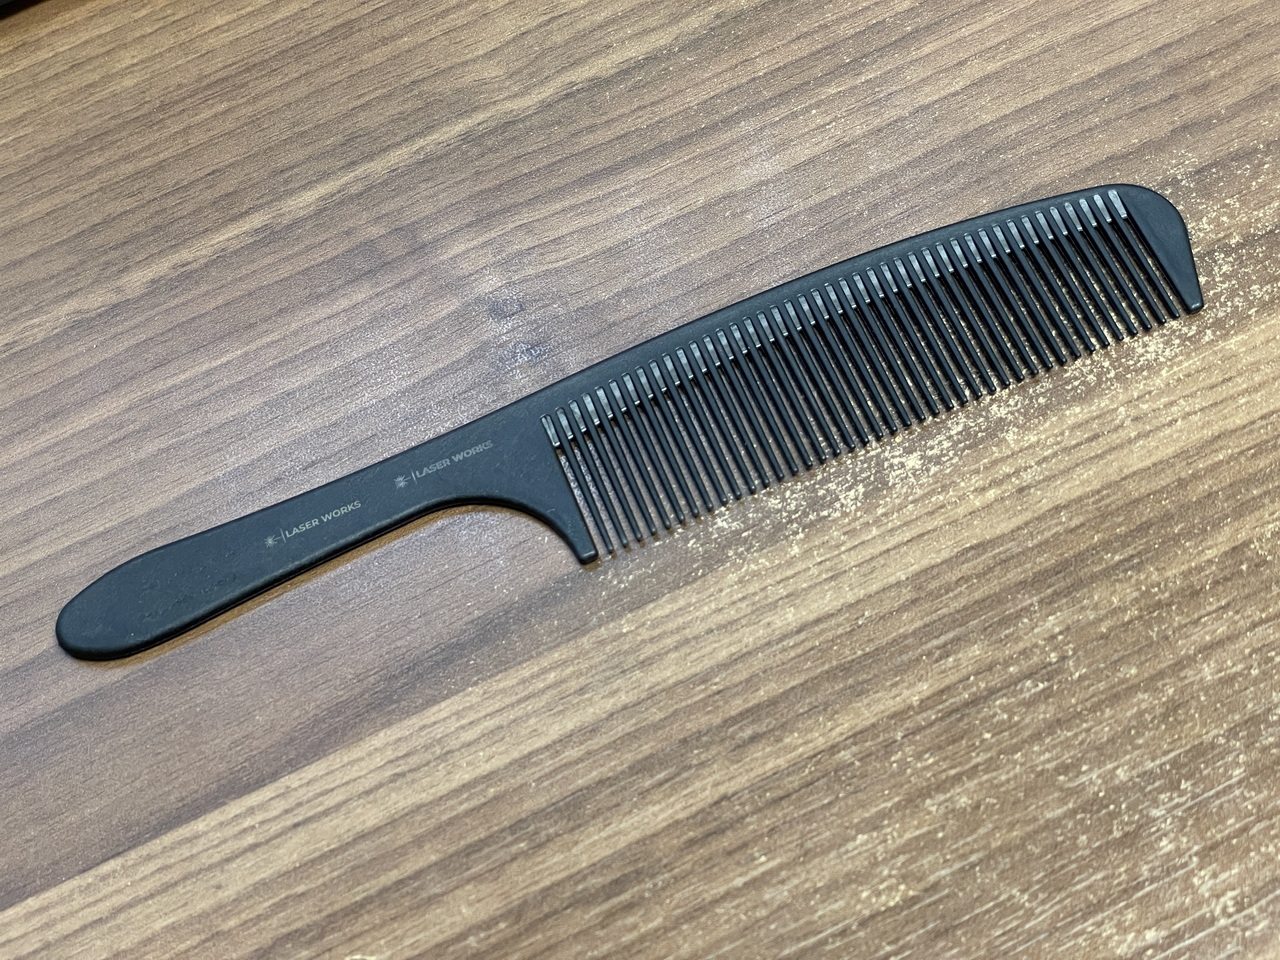
安価なQスイッチパルスファイバーレーザーでも一部の樹脂素材はマーキング出来ますが、ナイロンのような素材には向いていません。
周波数の可変範囲が広く、パルス幅を変えられるMOPA(モパ)レーザーであれば、もしかすると加工出来るかもしれませんが、あいにくMOPAレザーのデモ機がないのでテストが出来ません。デモ機のパルス幅固定型の安価なMOPAレーザーでは加工できませんでした。
ということで、今回はUVレーザーを使用しました。
通常のファイバーレーザーで加工すると、発色させることが出来ません。ファイバレーザーは赤外線領域の波長になるので、熱で樹脂が溶けてしまっています。
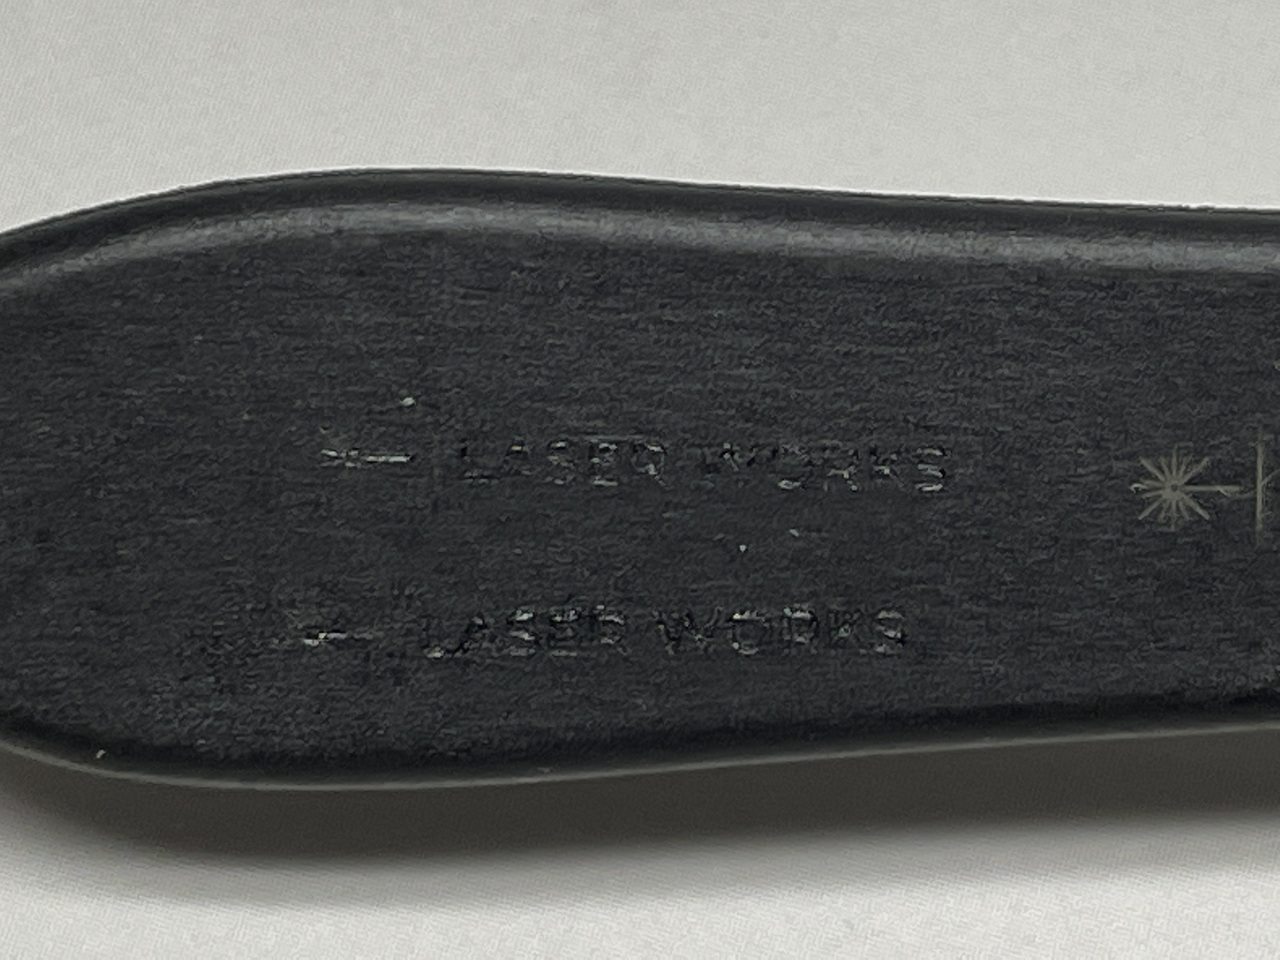
対して、UVレーザーは紫外線領域の波長を持つため、熱の影響が少なく、レーザーが素材に吸収されやすいので、このように発色させることが出来ます。
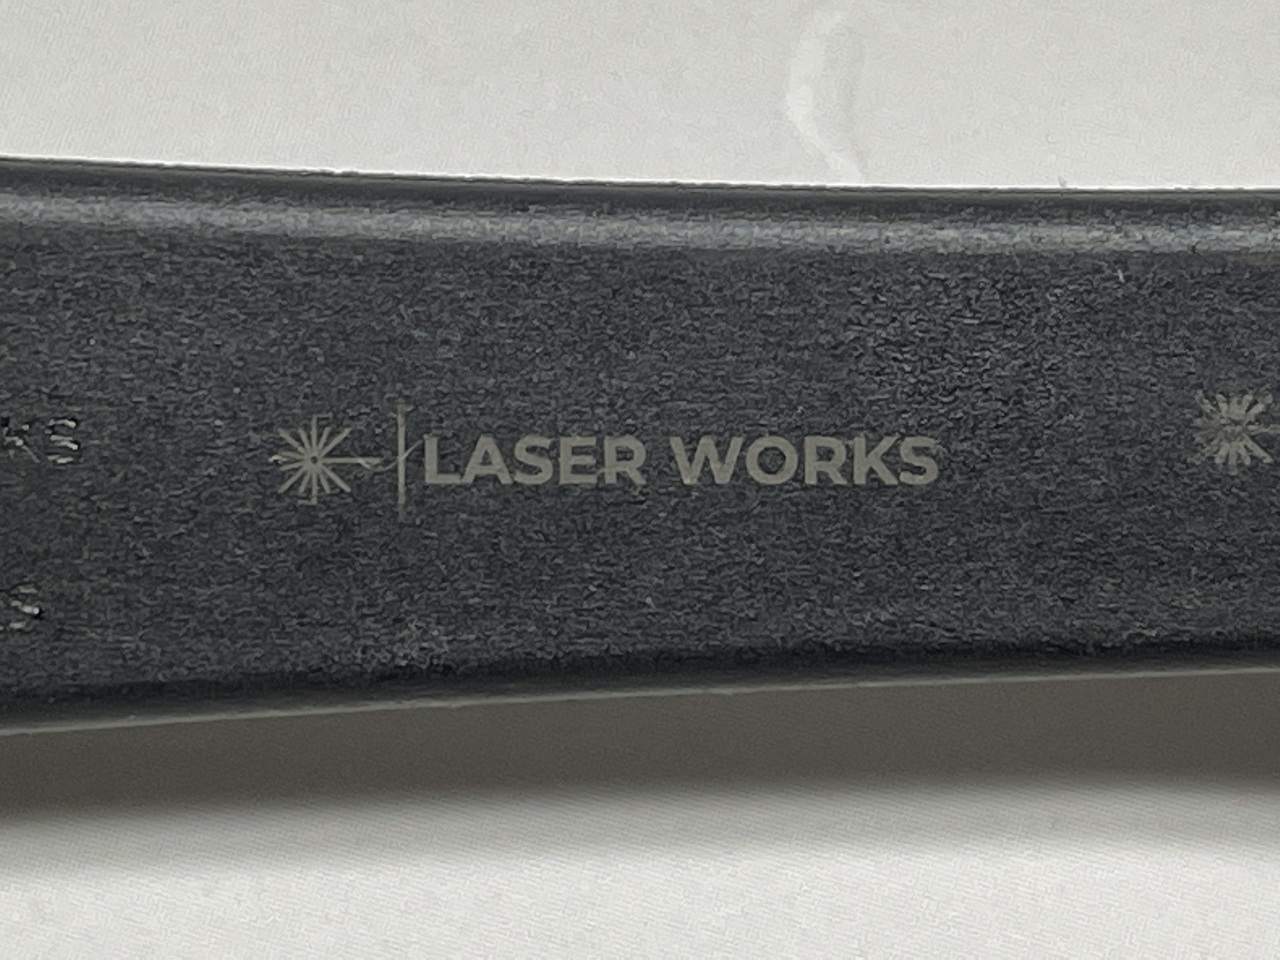
UVレーザーはファイバーレーザーよりも高価ですが、今回のナイロン等に限らず、透明な素材や木材、金属、プラスチックなど幅広い材料にマーキングを行うことが出来ます。
お客様から、レーザーで銅箔を除去してプリント基板のパターン形成が出来ませんか?というお問い合わせでをいただいたので、UVレーザーマーカー(5W)を使って試作してみました。パターンは実際のパターンではなくそれっぽい画像を使っています。
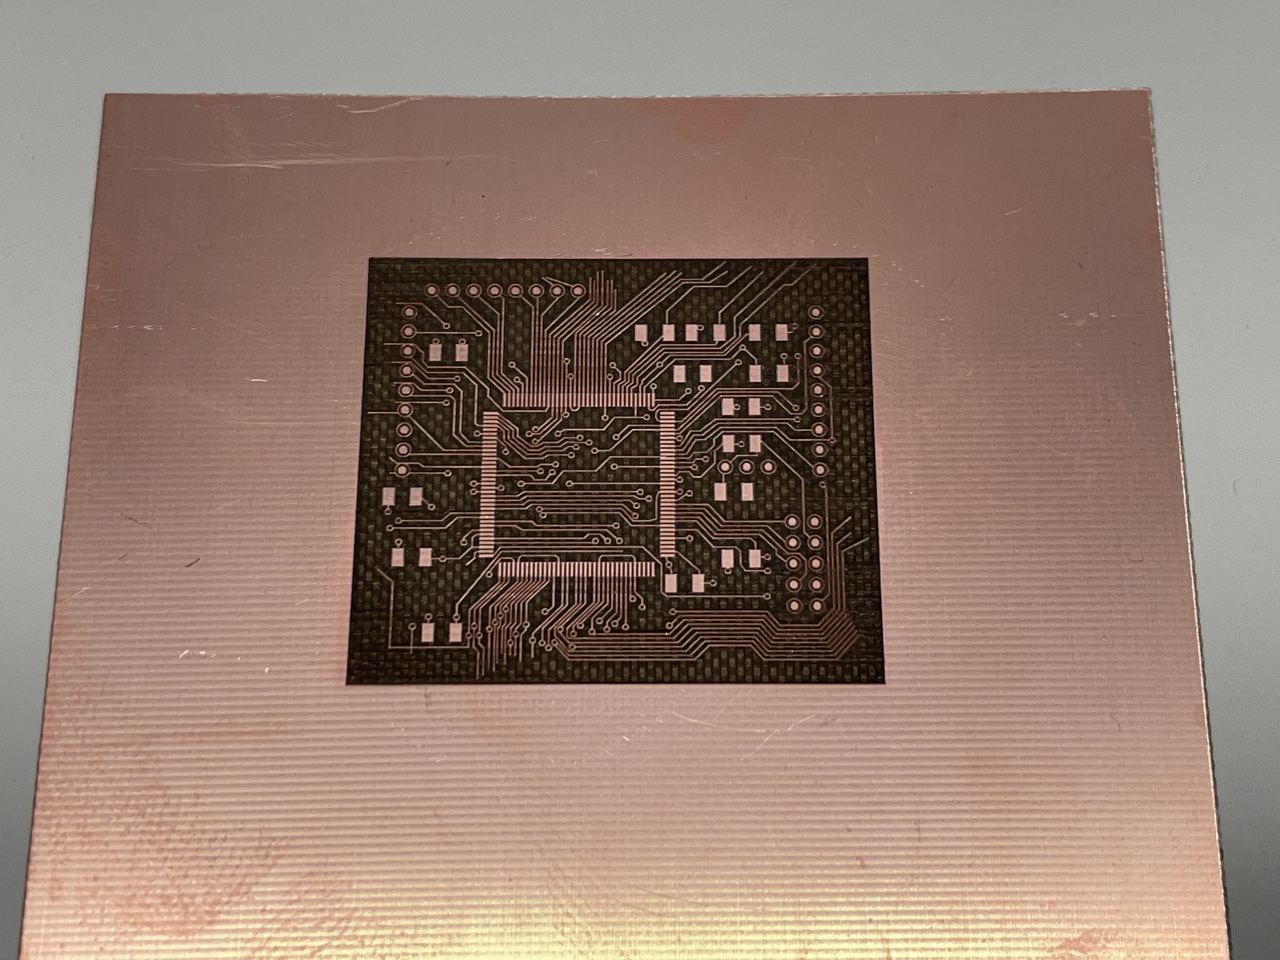
これが最終的に出来上がったものです。
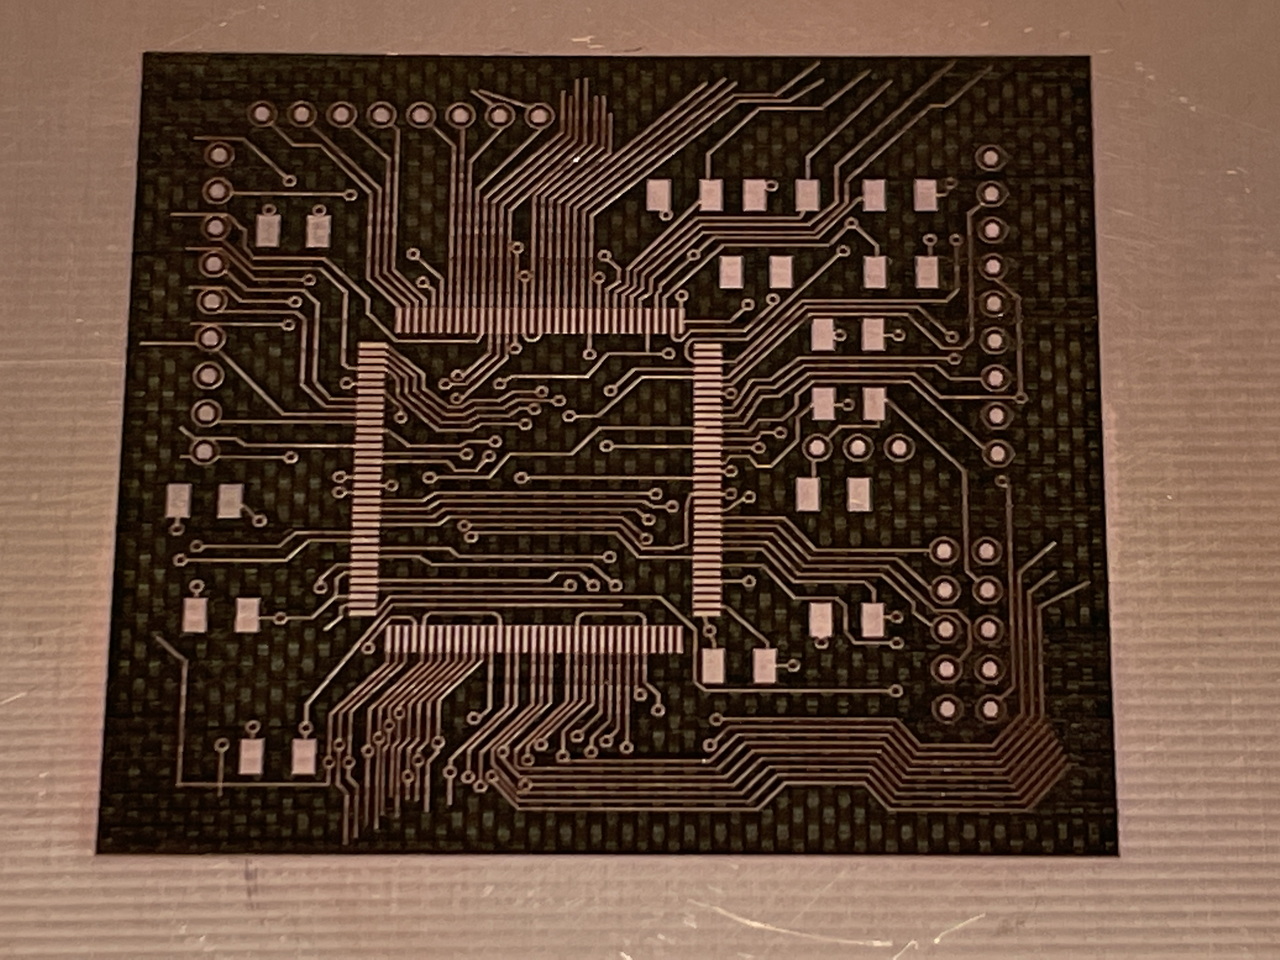
この基板サイズは、横幅35mmです。DIP(ディップ)部品のリード間(2.54mm)から換算すると、この2倍のサイズが本来のサイズなのですが、どこまで再現できるかを試すために、データを縮小して加工しました。(本当は、加工に時間がかかるので、少しでも時間短縮しようかと) このサイズで所要時間は30分程度を要しました。
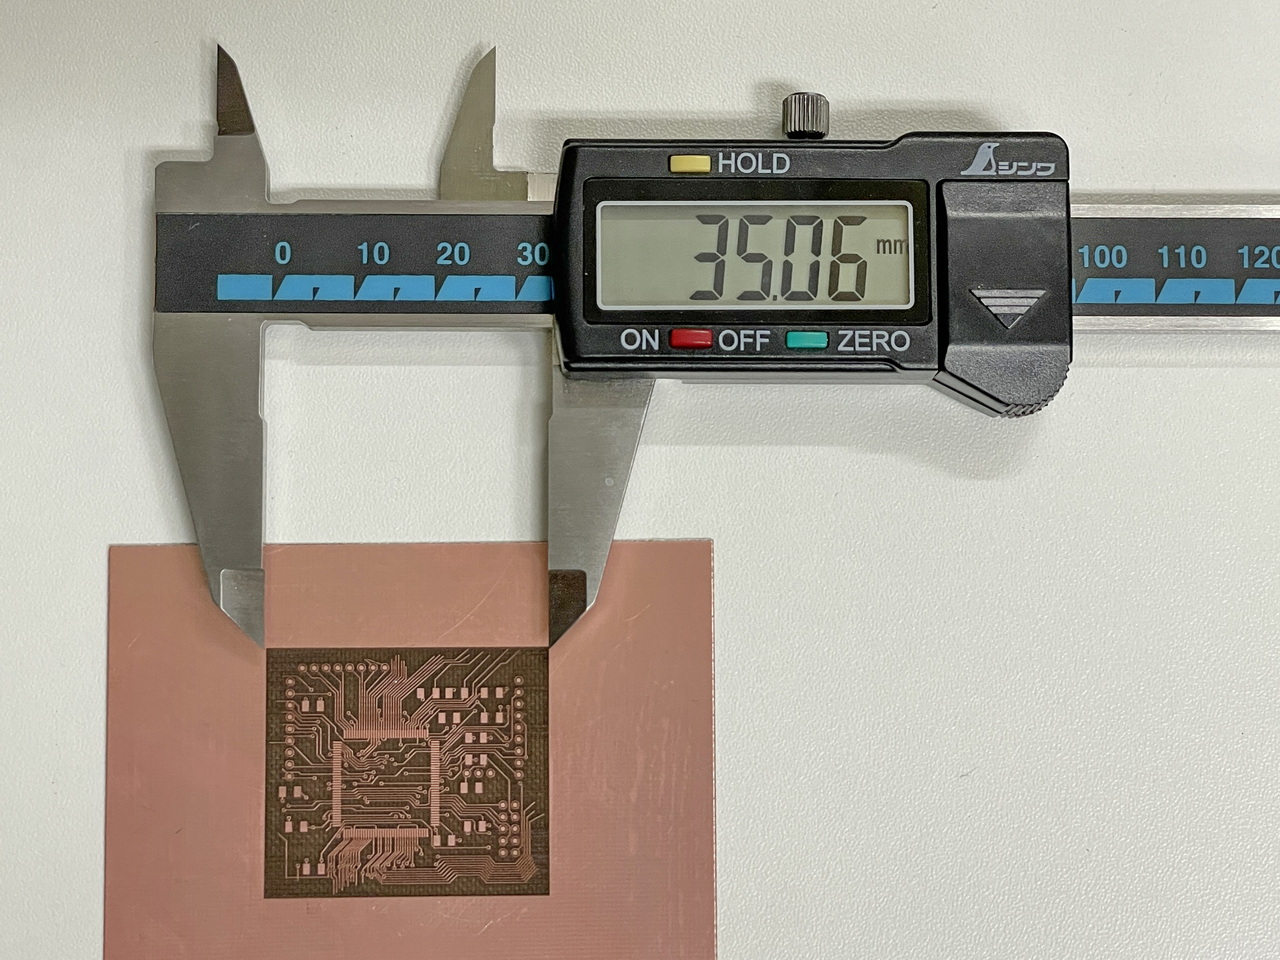
ただし、このサイズのパターンを精細に仕上げるのは、予想以上に困難でした。周波数やパルス幅、スキャン密度、パスの回数など、いろいろ変えて条件を出すのに丸1日を要しました。
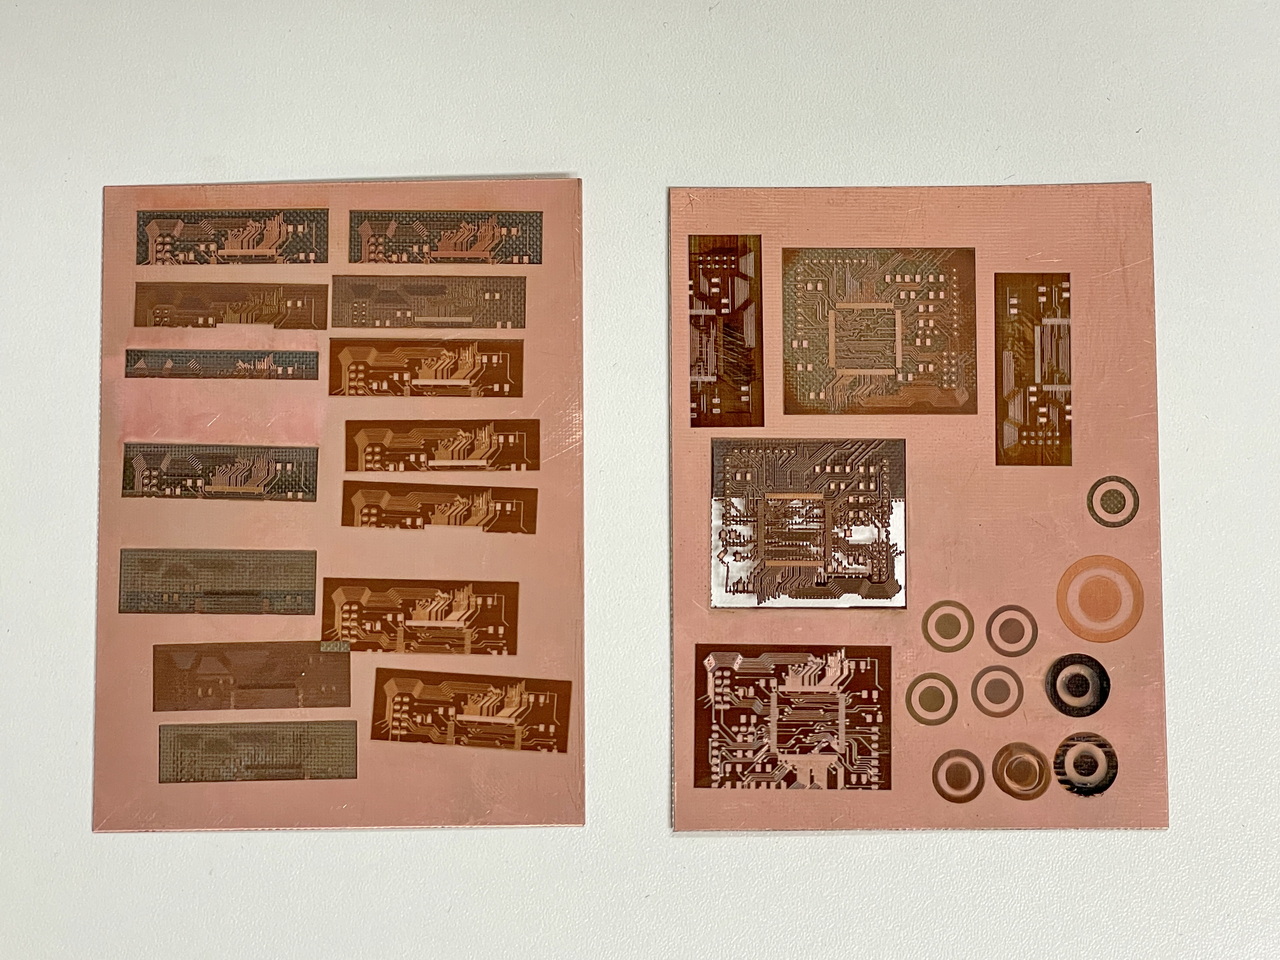
苦労した甲斐があってか、最終的にはなんとか形になりました。加工後、テスターを使って、削った箇所と銅箔部分の導通(短絡)がないかどうかを確認しました。
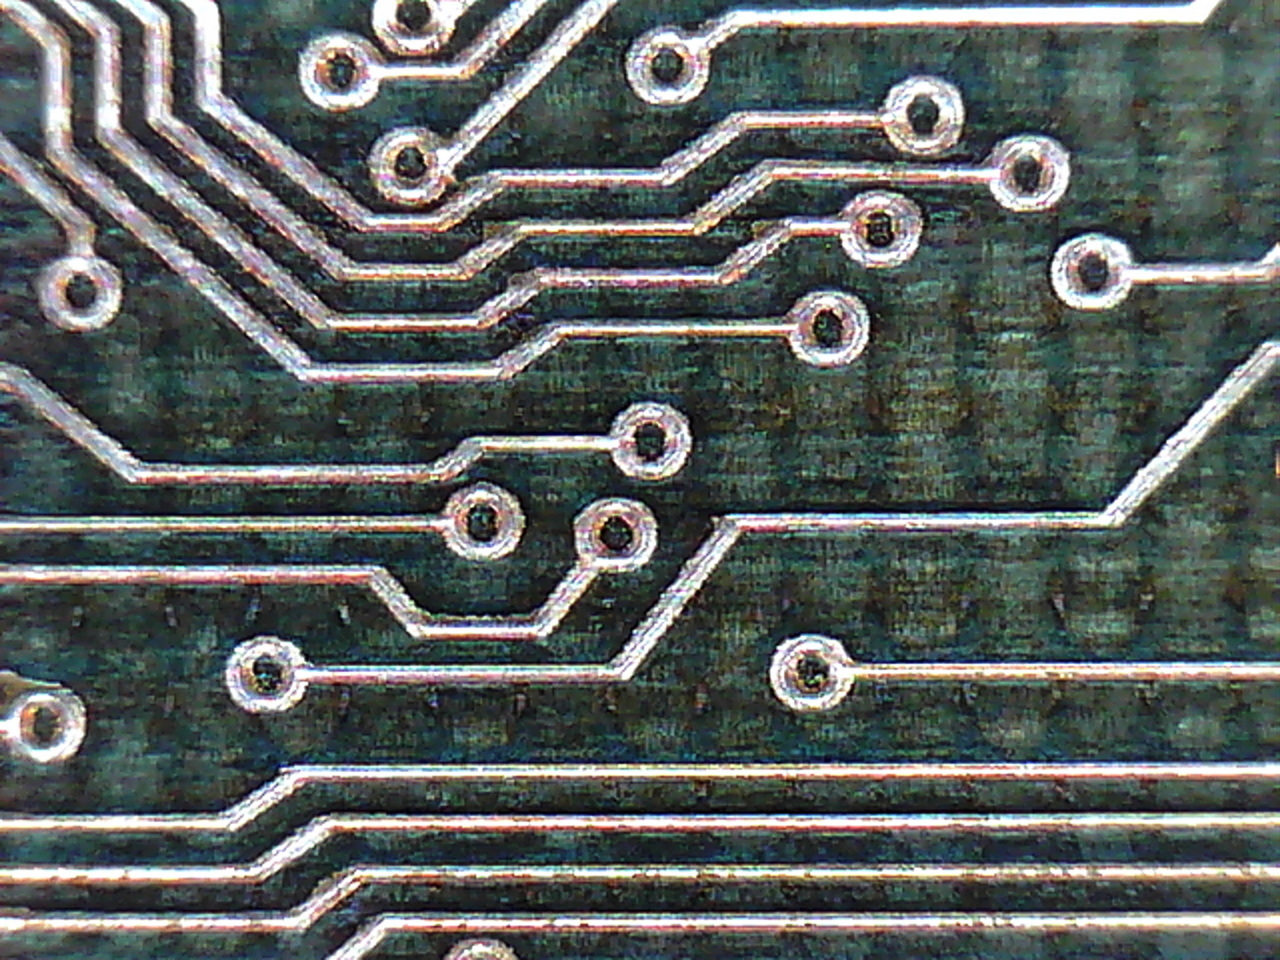
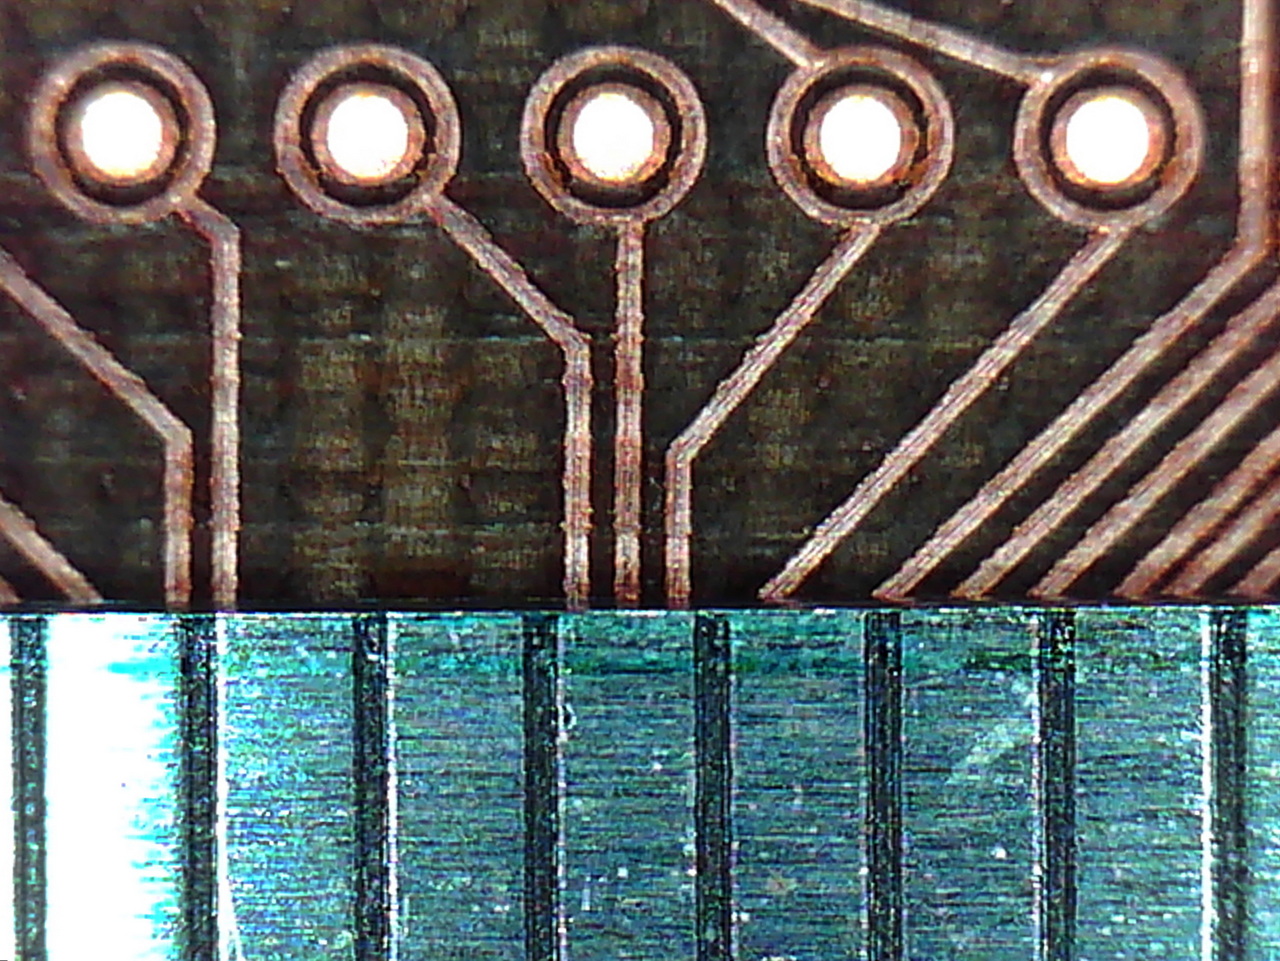
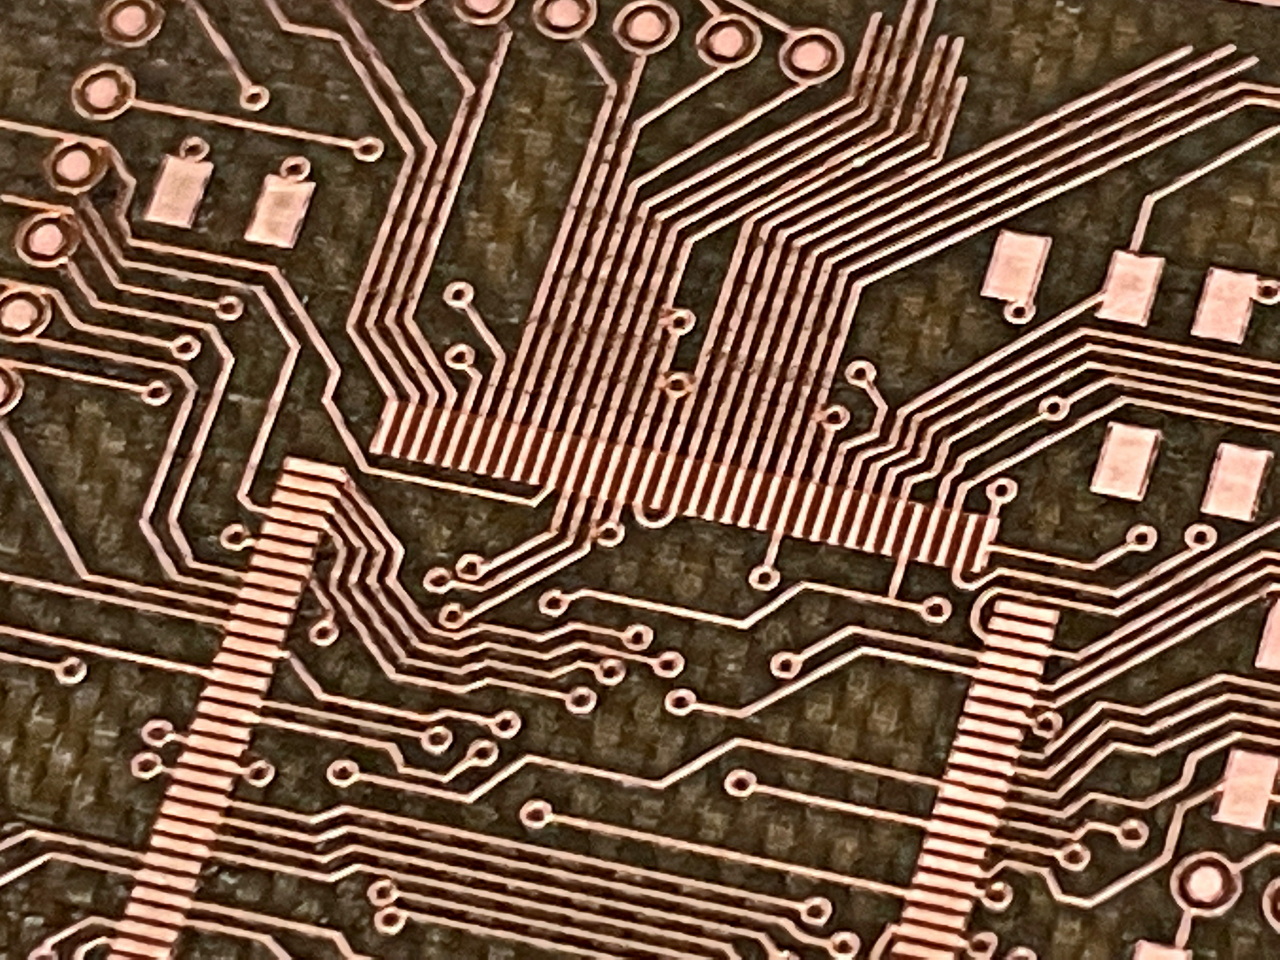
パターン幅は、概ね0.2~0.25mmというところでしょうか。下の目盛りは定規の1mm間隔です。狭い所はDRCエラーが出そうです・・・
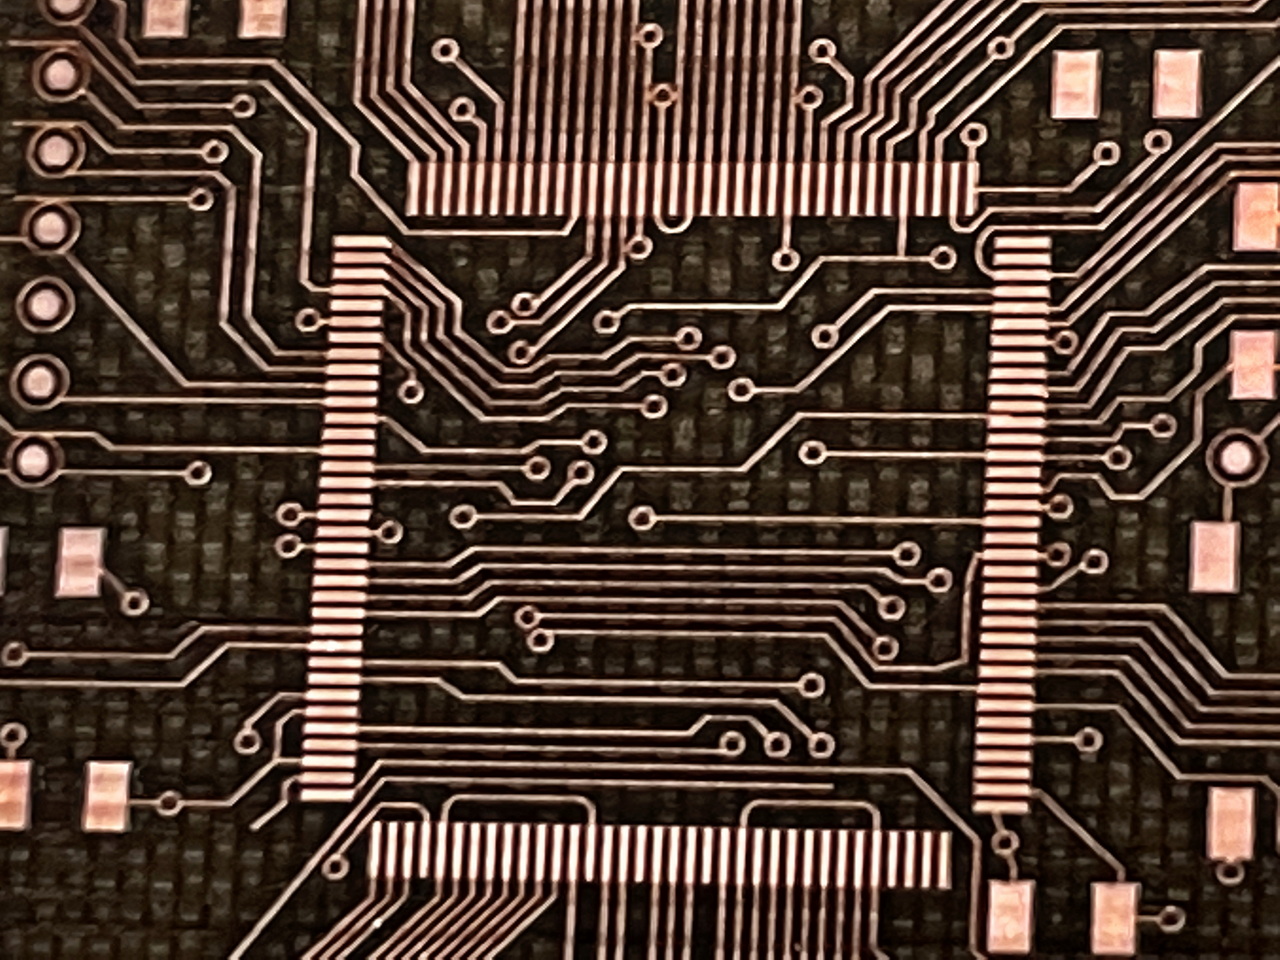
このような幾何学的なデザインパターンは個人的に好きです。
実はQFP(Quad Flat Package)パターンの縦方向のリード間(約0.15mm程度だと思います)の除去が十分ではありませんでした。当社のレーザー製品は安価がウリですので、おそらくスキャンヘッドの性能の限界だと思います。スキャン速度を落とせば出来ると思いますが、高速スキャンでこれをクリアするためには高価なスキャンヘッドが必要です。オプションでドイツ製のヘッドを付けることは可能ですが、値段が跳ね上がります。
(ヘッドだけで巷に出回っている安価なCO2レーザーカッターが買えてお釣りがくる価格です)
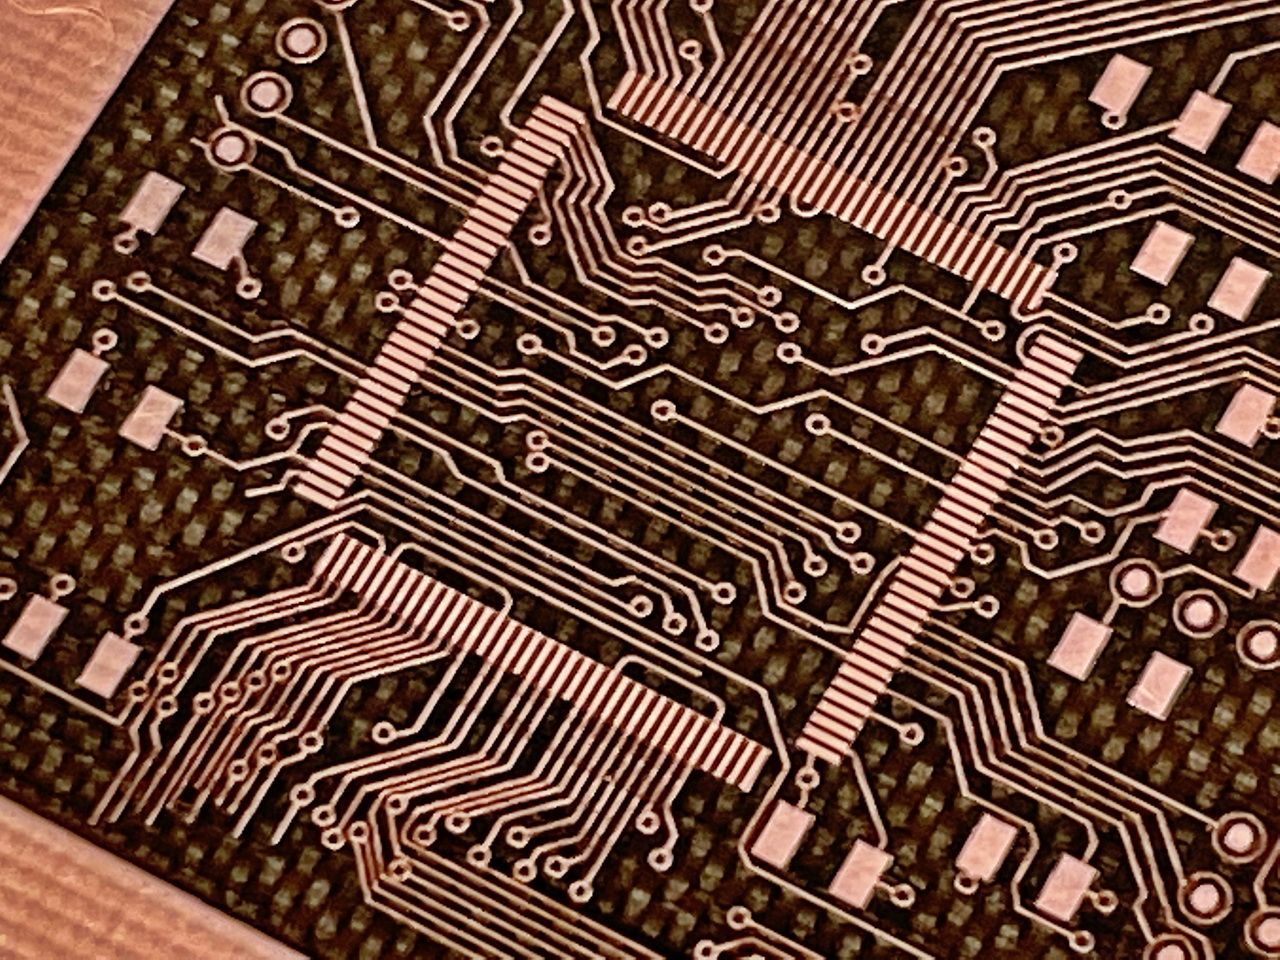
使用したデザインでは、このQFPのリード間はパターン間よりも狭くなっていました。このQFPのリードのせいで条件出しに時間を要しました。ただ、実際にはこの2倍のサイズなので本来のサイズなら問題ありません。
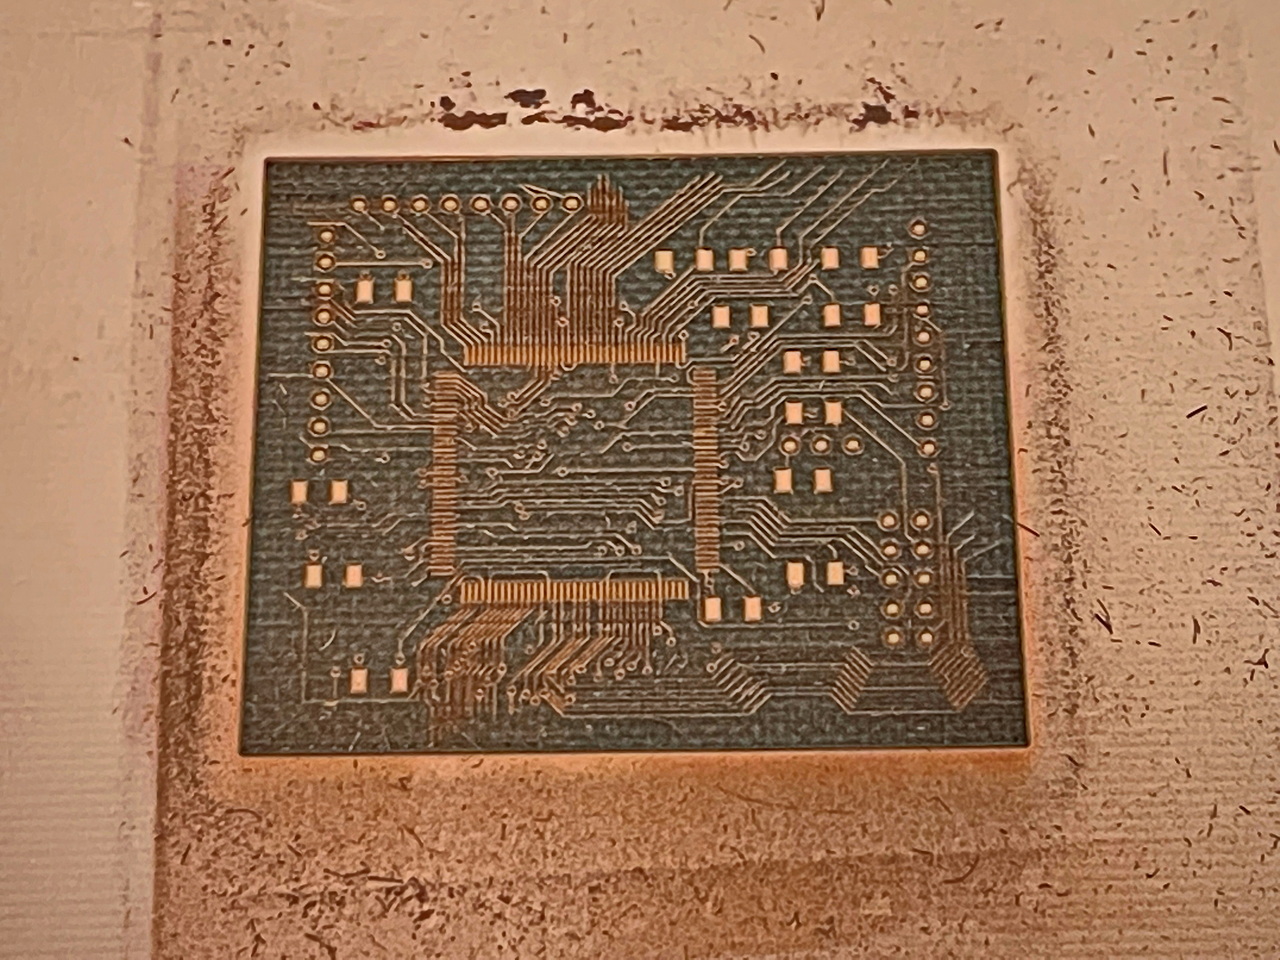
これはレーザー加工直後です。
粉塵や汚れを洗浄すると、こうなります。
加工時の動画です。