とあるメーカーさんからストラップの材料を譲っていただいたので、その材料を使って開運ストラップを作ってみました。 フレームは成型品で、その中にアクリルミラーをはめ込んで作ります。
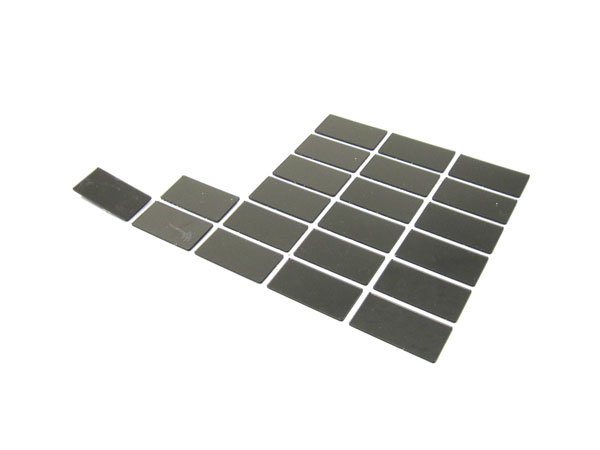
こちらがアクリルミラー。ミラー面には保護フィルムが貼ってあり、1シートに数十個が並んでいます。
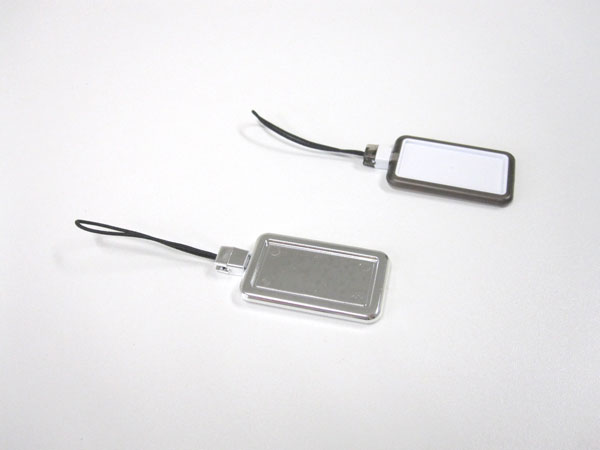
こちらがフレームです。バリエーションがいくつかあるようです。
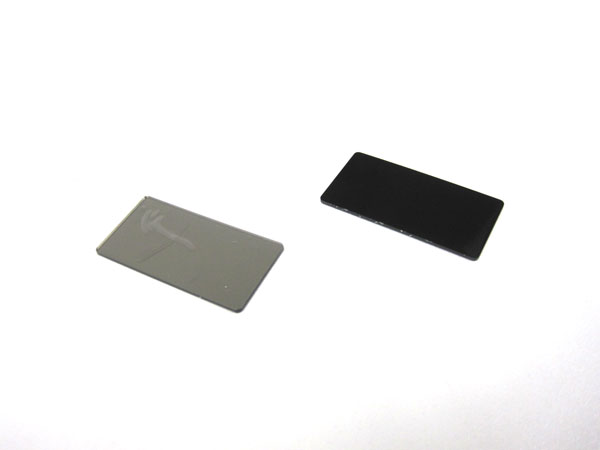
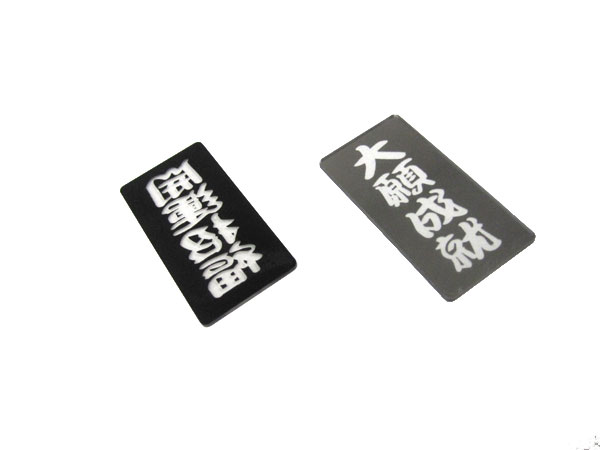
左がミラー側、右が反射材側です。反射材の塗膜は非常に薄く、レーザーを弱目に当てても綺麗に剥離することが出来ます。
例の如く、アクリル板で治具をつくり、そこへアクリルミラーをセットし、一度に加工します。
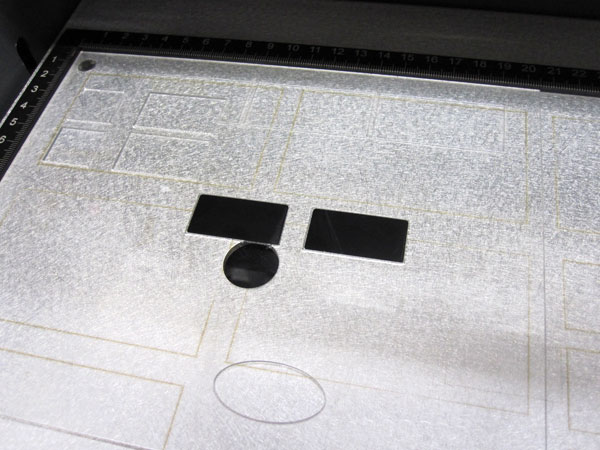
これが塗膜を除去した直後。 もちろん彫刻した面が白く発色しないようにレーザーを当てました。
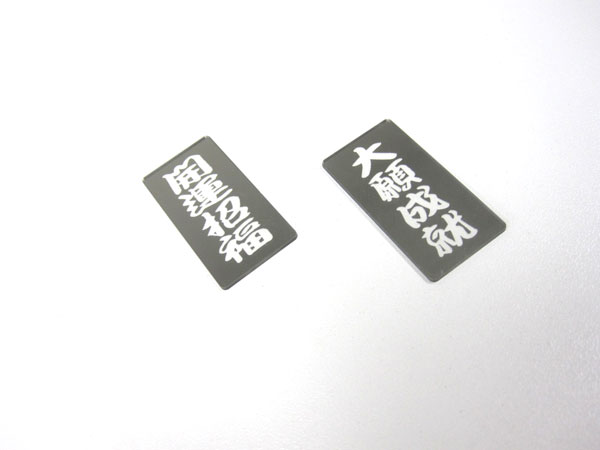
左が反射材側です。
彫刻した後、反射材側から彩色を施します。今回は、水性塗料とプラモデル用ペイントマーカーを使っています。今回は時間が無かったので塗料は筆塗りしましたが、塗膜の厚みにバラツキがあると出来栄えに影響します。出来るならスプレーやエアブラシなどで、均一に塗布するほうが望ましいです。また、当たり前のことですが彩色前に塗料の撹拌を十分に行う必要があります。うわずみ液が出ると塗ムラの原因になります。ちなみにゴールドの方は、案の定、塗ムラをつくってしまいました。
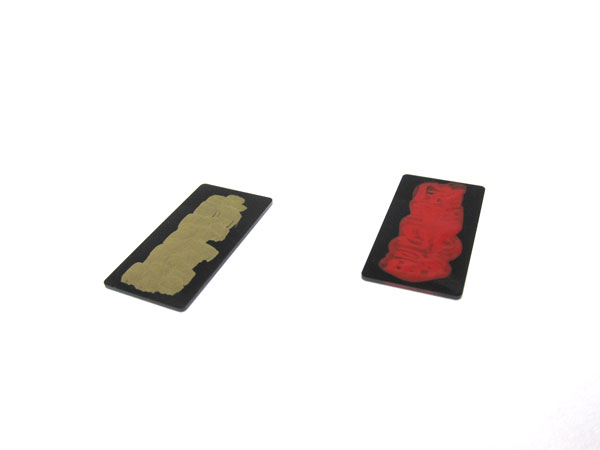
ということで、こちらが完成品。
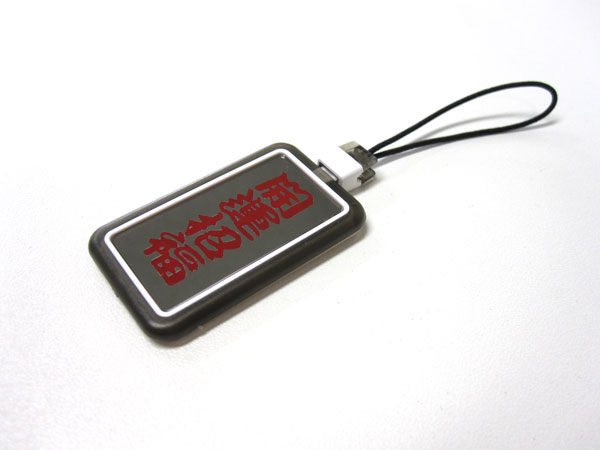
塗ムラのあるゴールド。もちろん塗布時に気をつければ何の問題もありません。
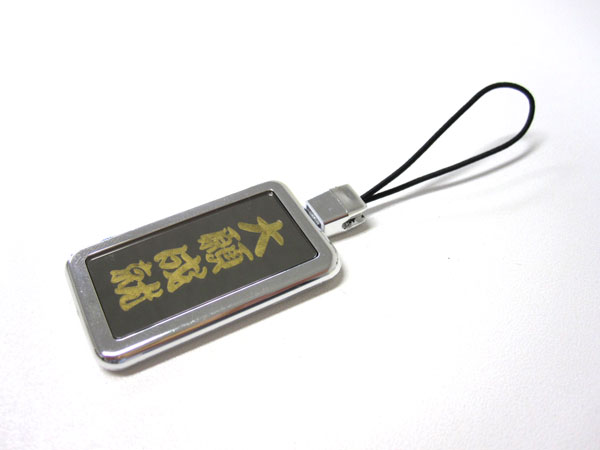
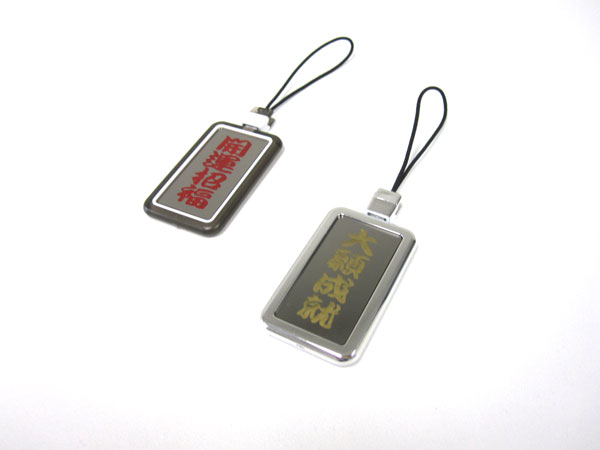
加工後に気がついたのですが、深めのレーザー彫刻を行えば、立体感(文字の浮き感)が出て、よりいっそう良い商品になりそうです。
また、この商品は既に印刷版が出回っているのですが、レーザーを利用したモノは未だ出回っていないようです。
もしご入用のお客様がおられましたらメーカーさんを紹介します。
詳細はレーザーワークスまで。
既に商品化されて、市場にも出回っているのですが、今回はデニムへのレーザーマーキングです。
ちなみに、私がいちばん最初にデニムにレーザーを当てたのは、この業界に入った初期の頃で、かれこれ10年前になります。
デニムへのレーザーマーキングは、とくに難しいものではなく、レーザー加工機があれば誰にでも簡単に出来ます。もっとも、そのレーザー加工機が、さほどお安くはないのですが。
今回、用意したのは、サイズが変わって履けなくなったデニムパンツです。
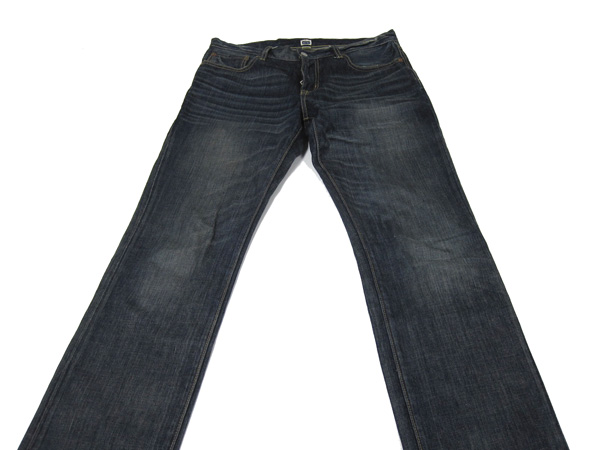
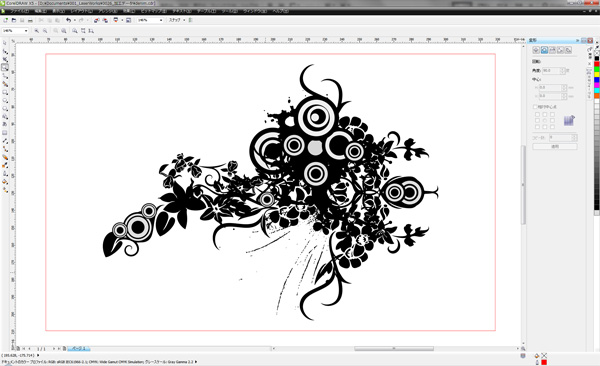
今回、加工するデータは、CorelDraw X5のクリップアートのデザインを使いました。
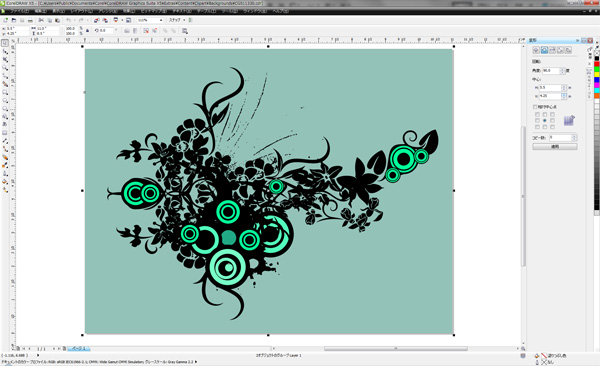
このデータを、マーキングエリアに合わせ、サイズと彩度、濃度、を調整します。
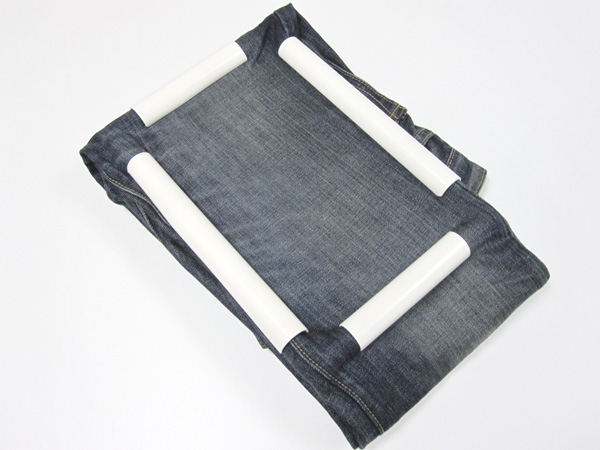
さて、加工するデニムパンツですが、このような形でレーザー加工機に収まるサイズにたたみます。その際、こういった手芸用のグッズを使うと、マーキングエリアを確定しやすくなります。
これを、レーザーの加工エリアに配置し、レッドポインタを使って位置決めを行い、焦点を合わせます。
焦点合わせは、アバウトに行いました。なぜなら、多少、高さにムラがあるほうが、レーザー照射による色落ちにムラが出て、今風になるからです。 同じ色合いで、絵柄をクッキリさせると印刷みたいで味気ないですから。
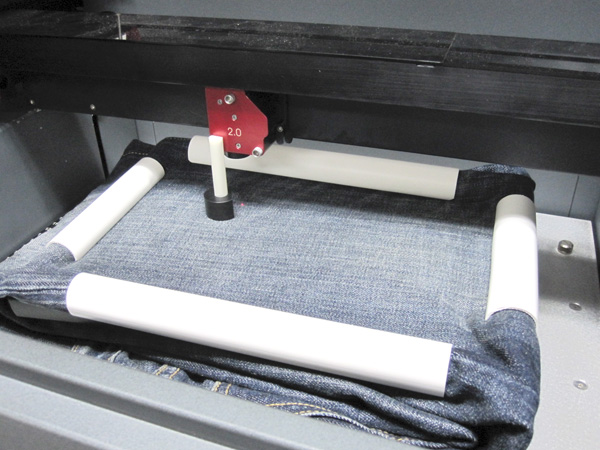
ということで、レーザーマーキングを。
これが加工直後。
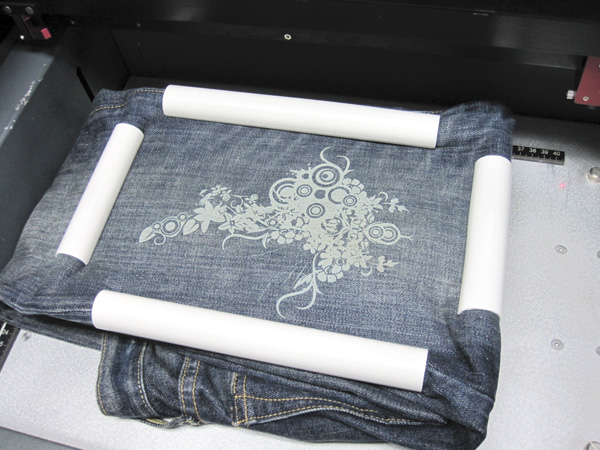
実は、出力設定が弱すぎて、色合いが薄かったため、1度目終了後、再度、レーザーを照射しました。
ただし、レーザーが強すぎると穴が開いてしまったり、デニムのオンス数によっても色落ち度合いや糸の強度が異なりますので、一度はテスト照射をしたほうが良いです。
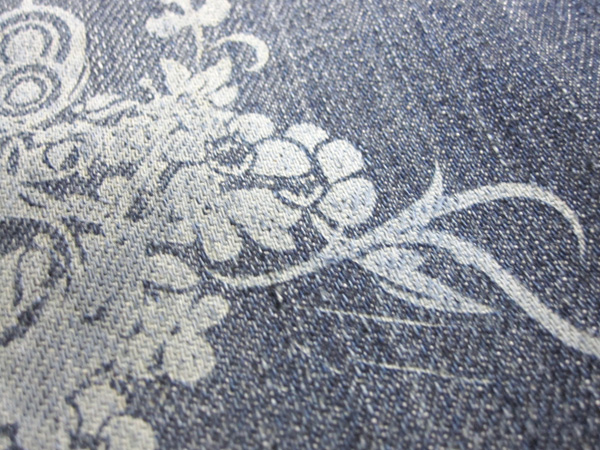
この太ももサイズのエリア(30cm x 20cm)の場合、約7分でマーキングできます。
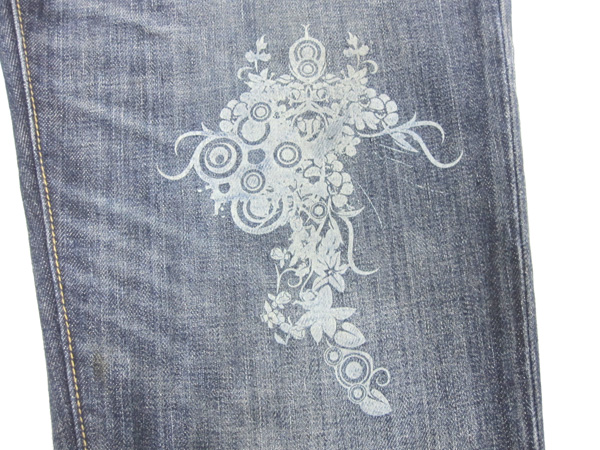
一部、レーザーが強すぎて糸のほつれが生じてしまいましたが、これも今風(ダメージ加工)と考えれば問題ないでしょう。(おそらく)
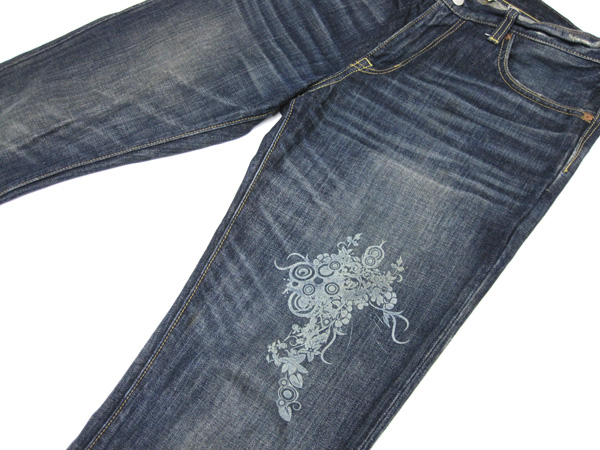
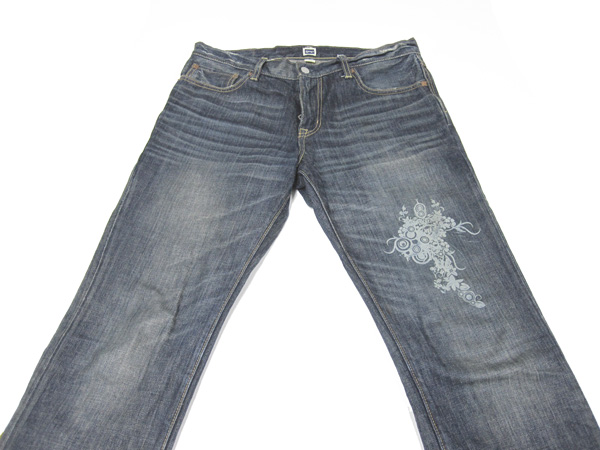
格好いいかどうかはわかりませんが、とりあえずは完成です。ただ、サイズが合わず履くことができないので、ショールームに飾ることにします。
もちろん、ウエストが太くなったわけではありません。 なので、腰履きならいけるかもしれません。
詳細はレーザーワークスまで。
お客様加工サンプルをお渡しするために、アクリルカットを行いました。
何の変哲も無いアクリル板の切断です。
とくにこれといった内容もないので動画だけをアップします。
アクリル板をレーザーで彫刻することは、とてもたやすいのですが、アクリルのレーザーに対する特性を十二分に活かす必要があります。
たとえば、アクリル板に写真を彫刻する際は、レーザーを当てると白く発色するというクセを利用して加工しますが、レーザーでの彫刻後に色を入れるような場合は、逆に白く発色すると色が綺麗に入りません。
白く発色した状態で色を入れると、白く滲んだような色合いになってしまいます。たとえば、レーザー彫刻後に後から赤色を入れるとピンクっぽい色になってしまいます。
こういった場合は、極力、透明感を維持した状態になるようにレーザーを当てる必要があります。
下の例は、透明のアクリル板(押し出し板)に、レーザーを当てたものです。
文字は、鏡文字にして、裏からレーザーを当て、完成品は表側から見る、という加工です。
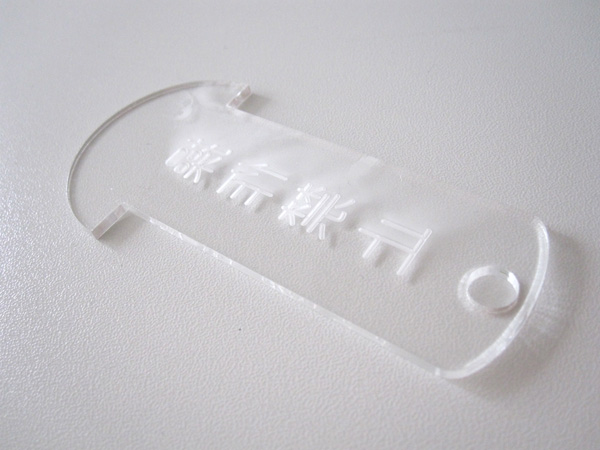
何も考えずに、普通にレーザーを当てると、下のように白く発色し、熱による曇りや削りカスが周辺に付着してしまします。この曇りを後から除去するのは容易ではありません。マスキングテープを貼って加工するという方法もありますが、後からマスキングテープをめくるのも手間がかかり、何より白くなった彫刻部はどうにもなりません。
そこで、少し工夫してレーザーを当てると、下のように、ある程度の透明感を維持することが可能です。
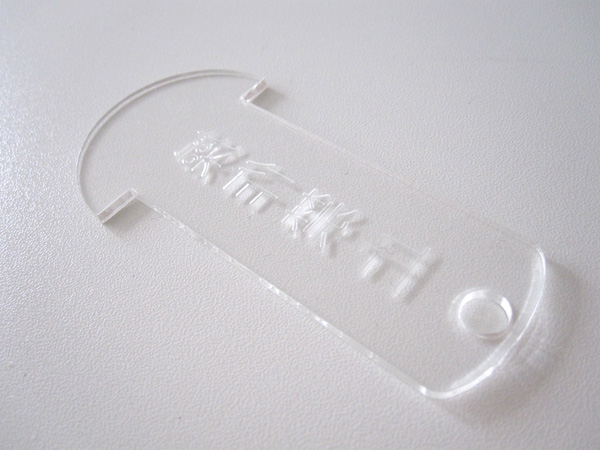
比較すると、目に見えて出来栄えの差があります。
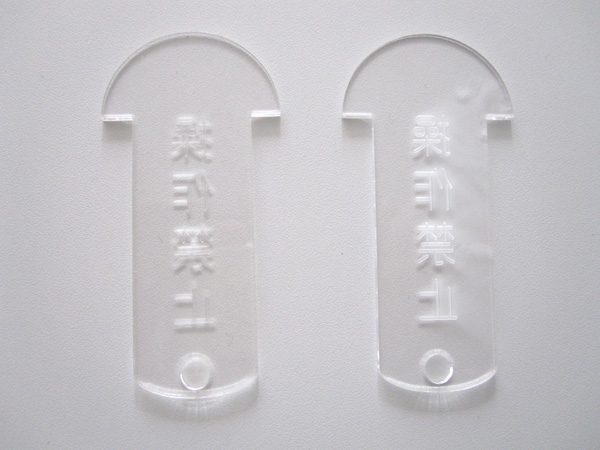
次に、それぞれに、赤色の塗料を入れてみます。
まず、下が白く発色した状態で色を入れたもの。赤が鮮やかではありません。
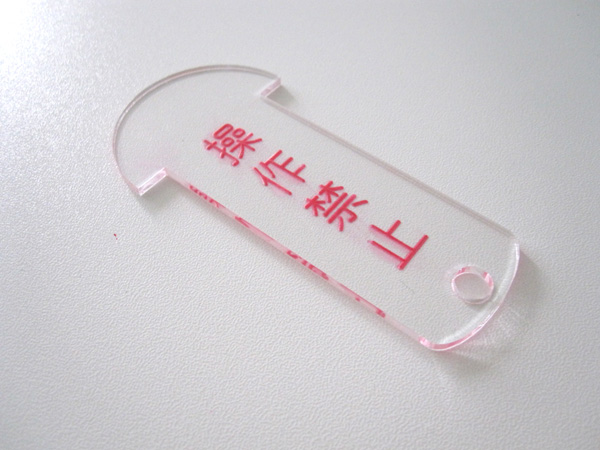
これが透明感を維持した状態で色を入れたものです。少しわかりずらいですが、赤が鮮やかに入っています。
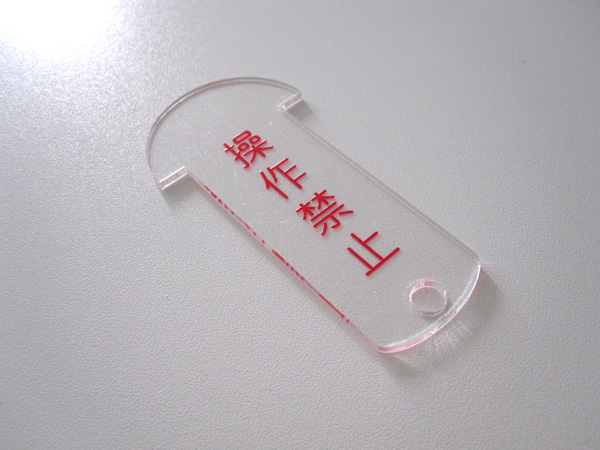
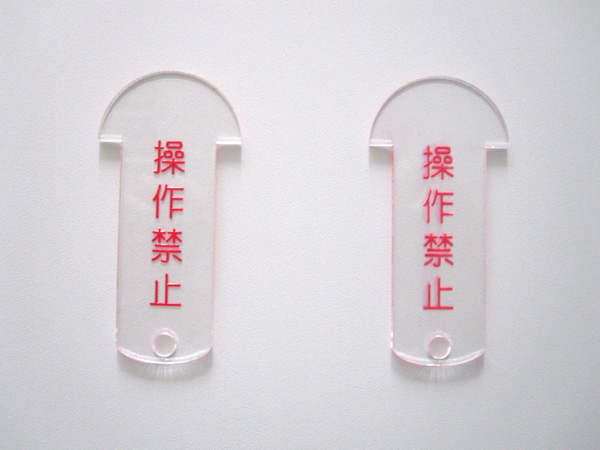
並べて見ると、一目瞭然です。左側が鮮やかに発色しています。
このように、少しの工夫を行うだけで、今までの手間を少しでも減らし、商品価値の高いものを作ることが出来ます。
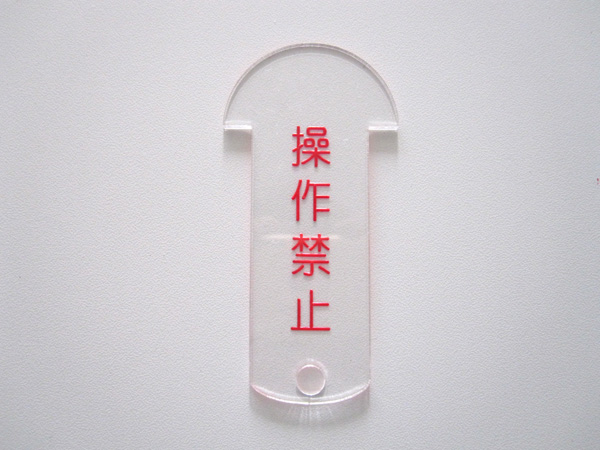
実際には、透明アクリルに白や黒などの背景色をあらかじめ塗っておき、その後レーザーを当て、彫刻部分に別の色を入れると良いです。
詳細はレーザーワークスまで。
とくに珍しくもないのですが、レーザー刻印を行う際に、材料を配置(位置決め)するための治具を切り出しました。ちなみに、治具は当て字だそうで、本体は英単語のjigだそうです。加工位置を指示するために用いる器具の総称だそうです。
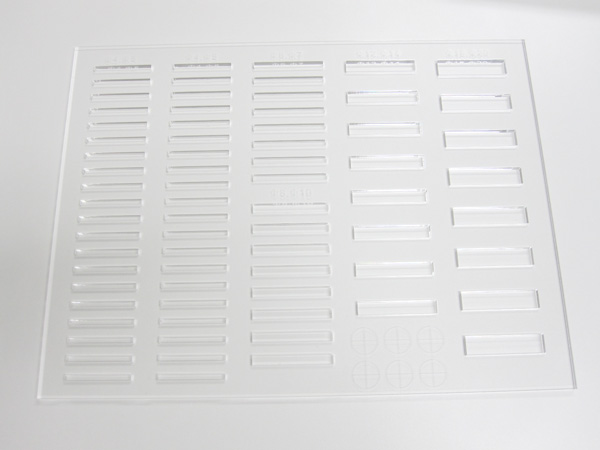
治具はアクリル5mmをカットして作ります。今回の治具は円柱状の部品を配置するためのものです。
まずはデータ作成。
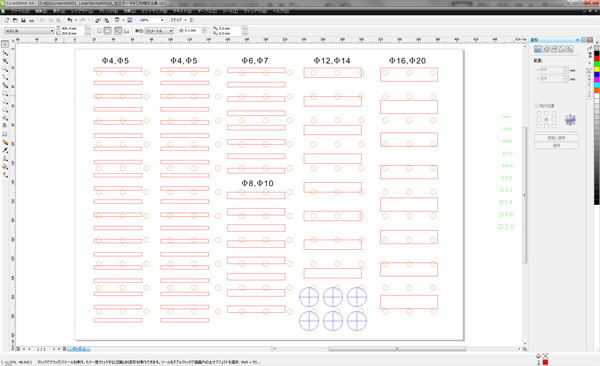
黒文字は、スキャン加工(ラスター加工)用のデータです。オレンジの丸は保持ピンの位置を示しています。(後述)
赤色の長方形が、実際にカットするためのベクトルデータとなり、青色の十字マークは、いわゆるトンボです。実際のレーザー刻印時に、これを使って加工データの位置補正を行います。緑の文字は刻印用のシングルストロークフォントです。今回は、治具の製作だけなので使いません。
加工データをまとめてレーザーのコントロールソフトへ転送します。
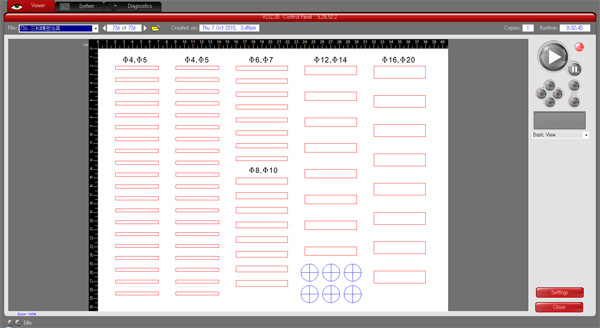
まず、ベーステーブルをレーザーにセットし、コーレルで作ったデータを見ながらカットラインに重ならない位置に保持ピンを配置します。
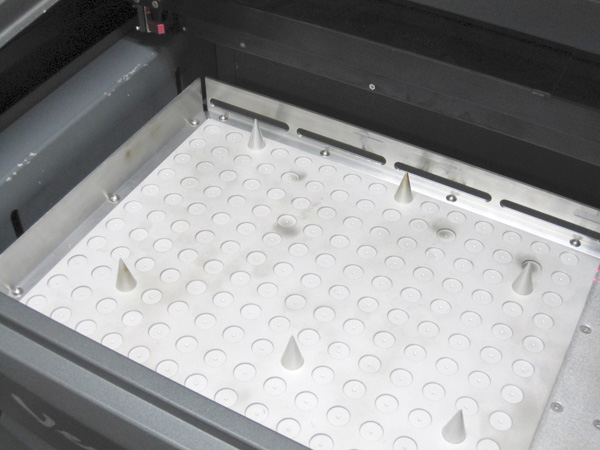
今回は、5mm厚のアクリルなので、ピンは6本もあれば十分です。
ということで、早速、加工を行います。
Youtube動画
このような感じで出来上がりました。
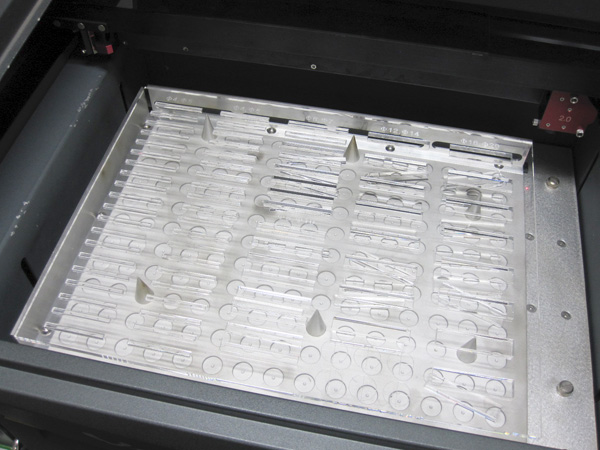
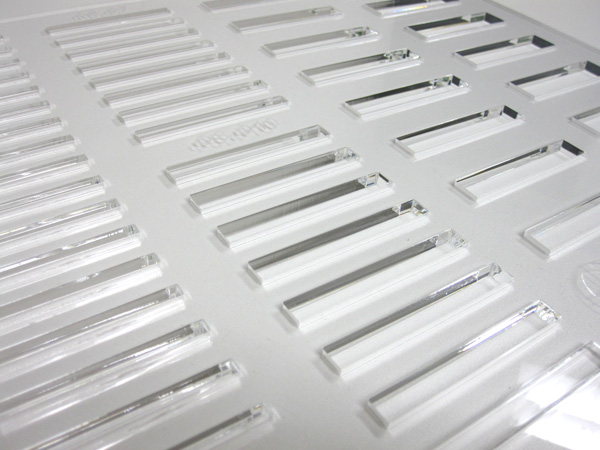
光の加減で見えずらいですが、スキャン加工部分です。
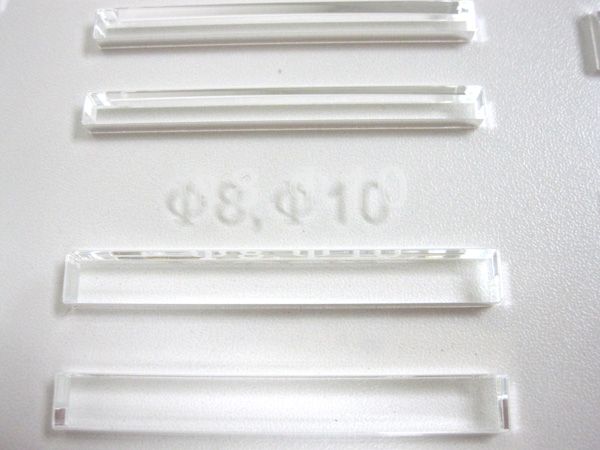
これはトンボ部分。ラスター加工ではなく、ベクター加工によるマーキングです。
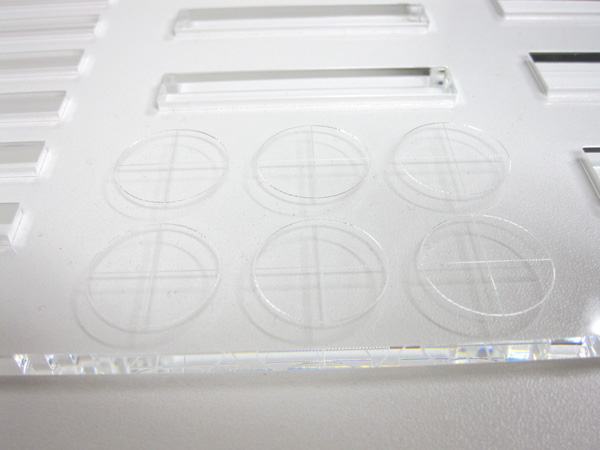
こちらは切り出された長方形のパーツ。とても綺麗な切断面です。
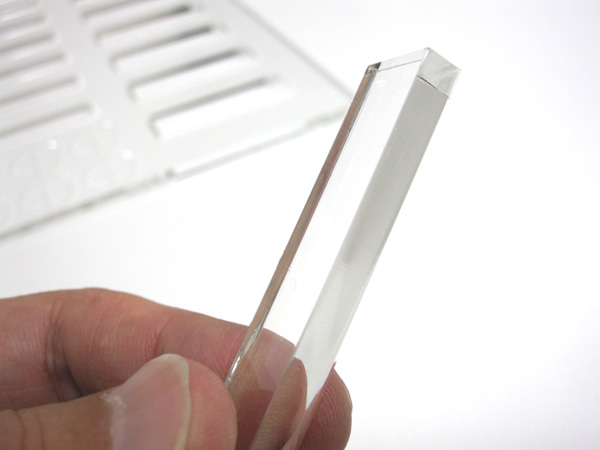
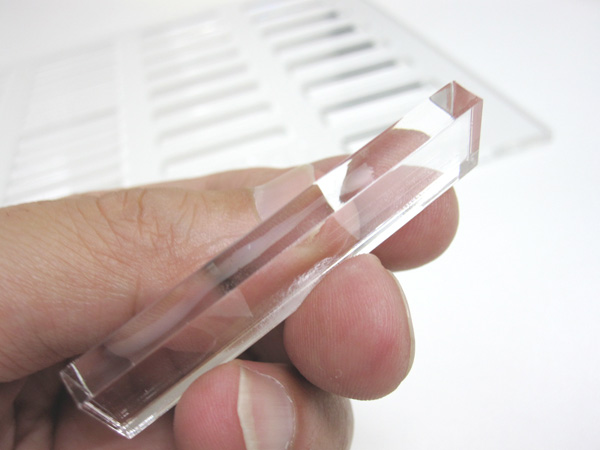
垂直度合いもバッチリです。
これが完成品
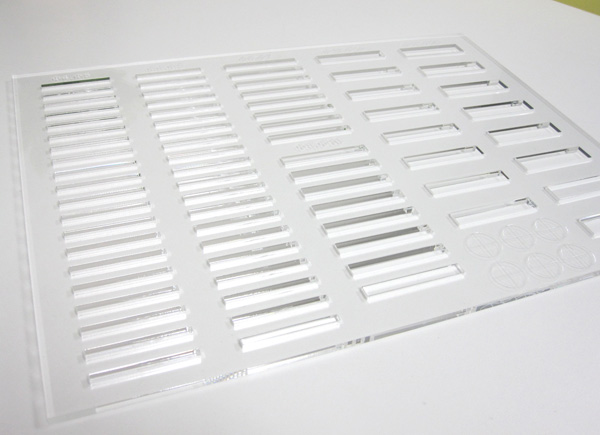
切り出されたパーツが綺麗なので、捨てるのが勿体無い気がします。
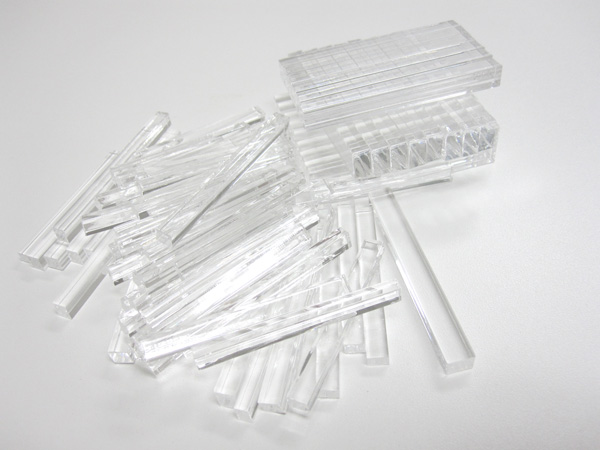
レーザーを使えば、とくに特筆すべき加工ではないのですが、レーザーだからこそ出来る加工ともいえます。
レーザーを使わないアクリルの切断は、とても大変だと思います。
詳細は、レーザーワークスまで。
バーサレーザーを使えば、レリーフ加工(レリーフ彫刻)・・・いわゆる『浮き彫り』を行うことができます。
浮き彫りの用途として真っ先に思い浮かぶのは木彫看板です。
以前は職人さんによる手彫りが主でしたが、最近は機械式のマシンを使用するところが多いようです。
これを、レーザーでやると、このようになります。
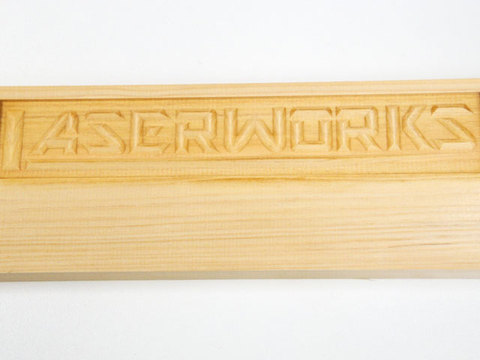
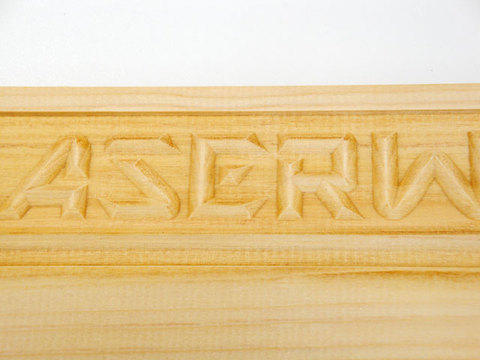
この状態に着色してあげると、木彫看板が出来上がります。これは、文字の中心部が浮き上がっているので、かまぼこ彫りと呼ばれています。
作り方は非常に簡単です。特殊なテクニックと呼ぶほどの内容ではないので、下記に作り方を掲載します。
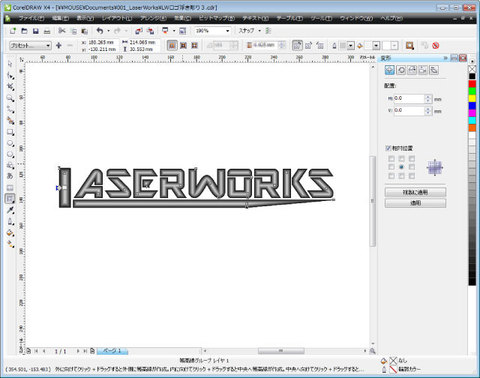
まず、グラフィックソフト(コーレルドローX4を使っています)で、文字あるいはラインを使って、文字のアウトラインを作成します。
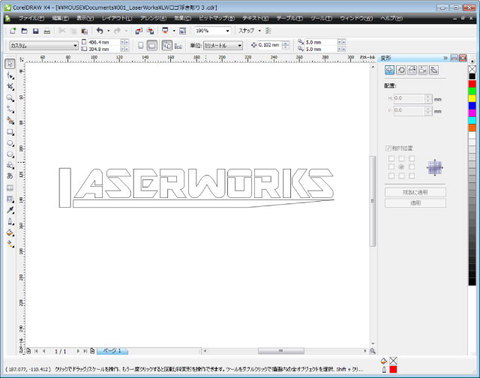
出来上がったオブジェクトに、等高線ツールを使って文字の中心に向かってグラデーションを与えてやります。
この後、ガンマ補正でグラデーションの階調を補正します。
このガンマ補正の階調によって、平たい浮き彫りにするのか、鋭角的な浮き彫りにするかを調整することが可能です。
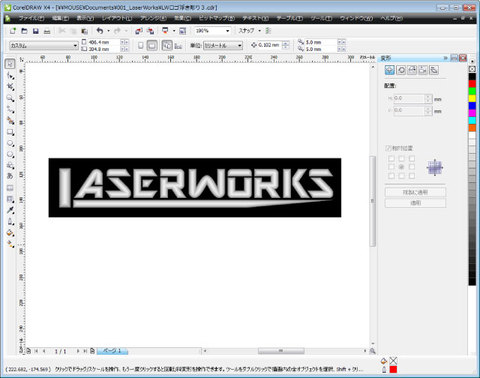
次に、グラデーションがかかったオブジェクトの背面に黒の背景を加えてデータの完成です。
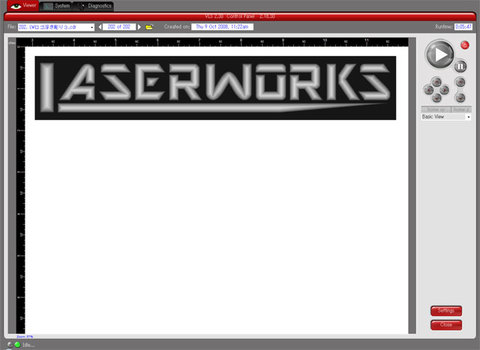
バーサレーザーのプリンタドライバには、グラデーションの濃淡をレーザーの出力に置き換えるオプションがあります。このオプションを使用してデータをレーザーに転送します。
今回は、加工時間がそれなりに長いので動画はUPしていません。下が加工中です。
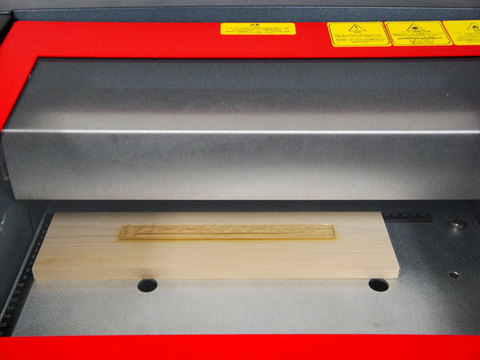
そして、これが拡大画像。
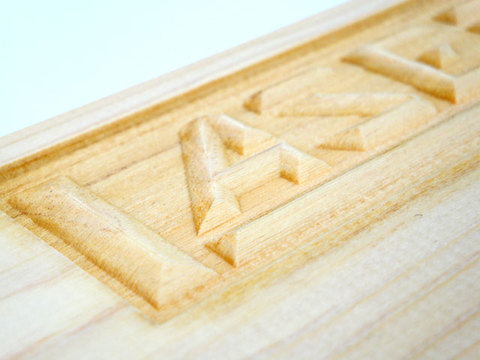
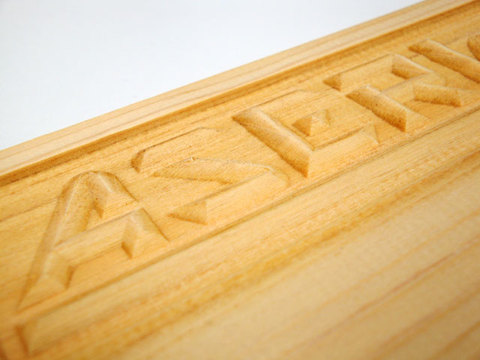
ちなみに、この加工方法は、文字を浮き立たせる彫り方ですが、データを白黒反転させて加工すると、いわゆる薬研彫りといって彫刻刀で彫りこんだような彫り方ができます。
詳細はレーザーワークスまで。
今回は、千社札の彫刻加工です。
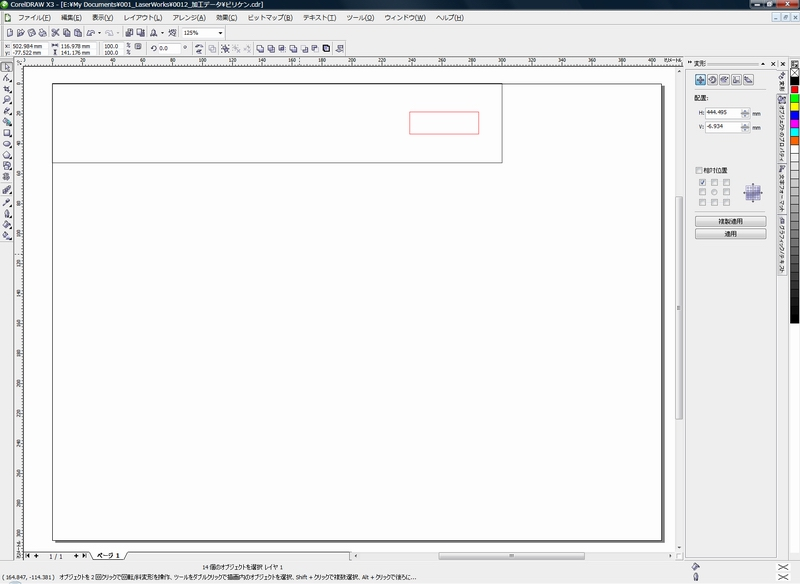
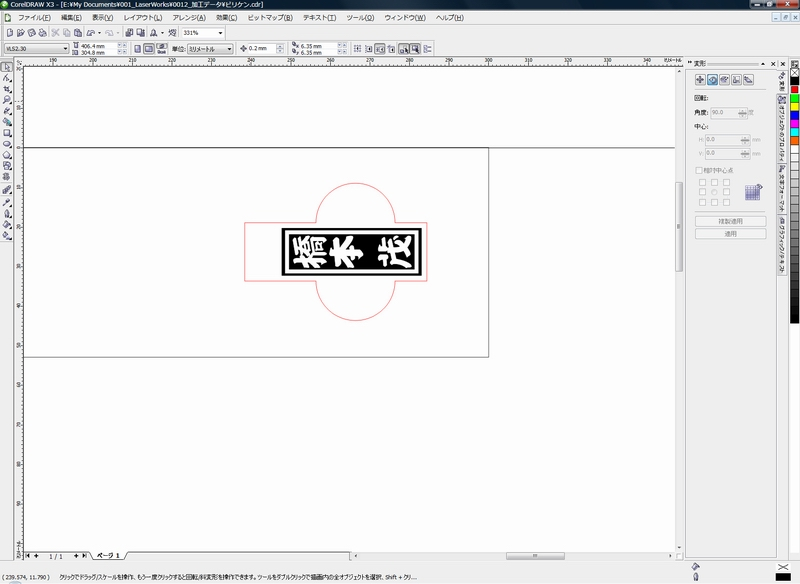
1.コーレルドローを使って、まずは札をセットするための治具のデータを作ります。
外側の黒線は、今回、治具として使用するアクリル板の大きさです。右側にある赤い枠が札の大きさになります。
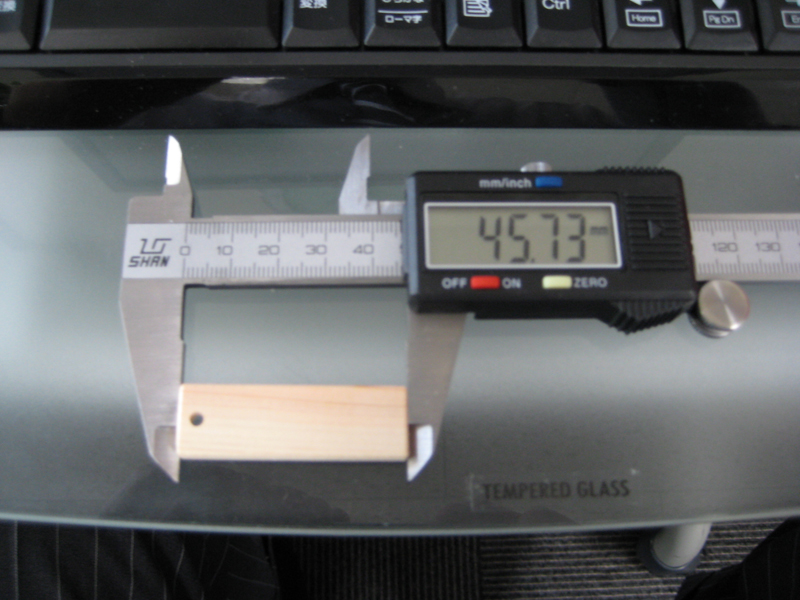
札の大きさをノギスで測るのですが、多少余裕を持たせたサイズにします。
2.赤枠の中に彫刻用のデータを作成します。赤枠に半円を上下に追加しましたが、これは加工が終わって札を治具から外すときに、指が入りやすいように作ったものです。黒い部分にLASERを当てますので、黒地に白文字というデータにすることで、浮き文字の加工になります。
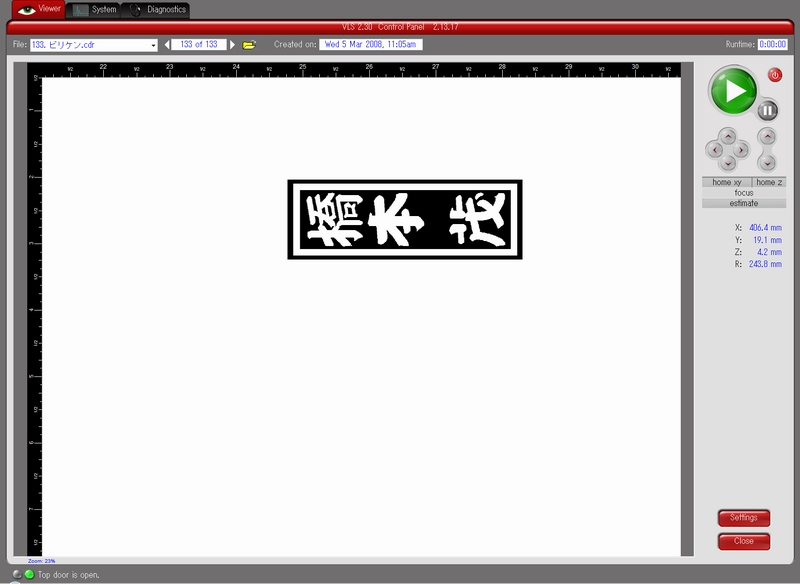
3.完成したデータをLASERのコントロールソフトへ転送します。この画面は、ドライバの設定画面ではなく、既にデータ転送が完了してプレビューされたものです。
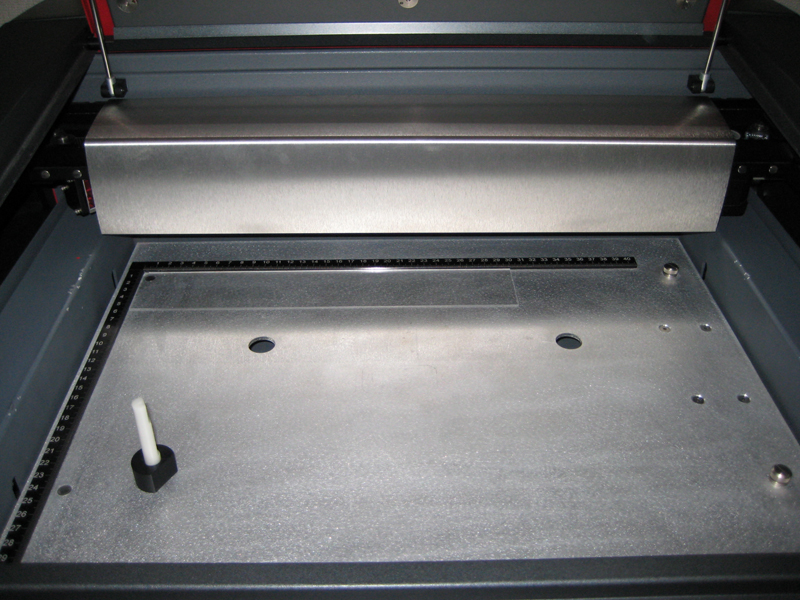
4.治具となるアクリル板です。
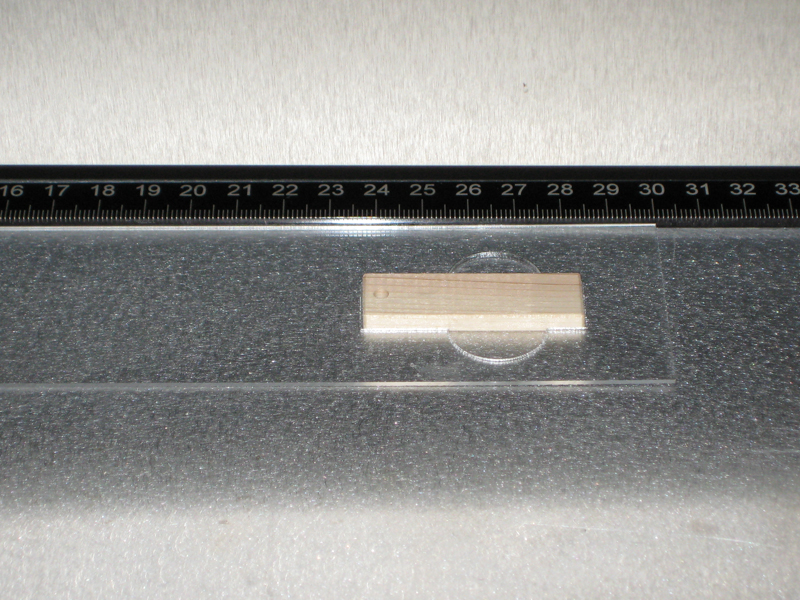
5.赤枠のデータだけを使って、まず治具を作り、出来上がった治具へ札をセットした状態です。
6.これが完成品。今回は当社ユーザー様から譲っていただいたヒノキの札です。柔らかい材料なので40秒で加工完了です。
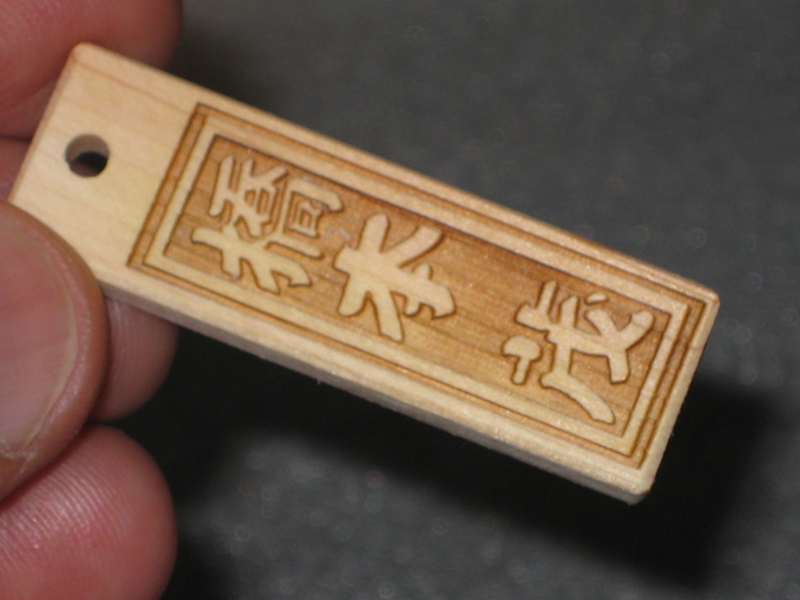
お問い合わせはLASERWORKSまで。
今回は レーザー加工の番外編です。
レーザーカッターでアクリル板を切断すると(とくにエアーアシストを使うと)、切断部周囲に白っぽい曇りが付いてしまうことがあります。
使途上、問題がなければそのままでも良いのですが、表面を綺麗に仕上げたい場合は、
1.レーザーカットの前に材料に表面保護を行う
2.レーザーカットの後に磨く
のいずれかになると思います。
今回は、レーザーカットの後で磨いてみました。
こちらは切断直後です。白っぽい曇りが付着しています。
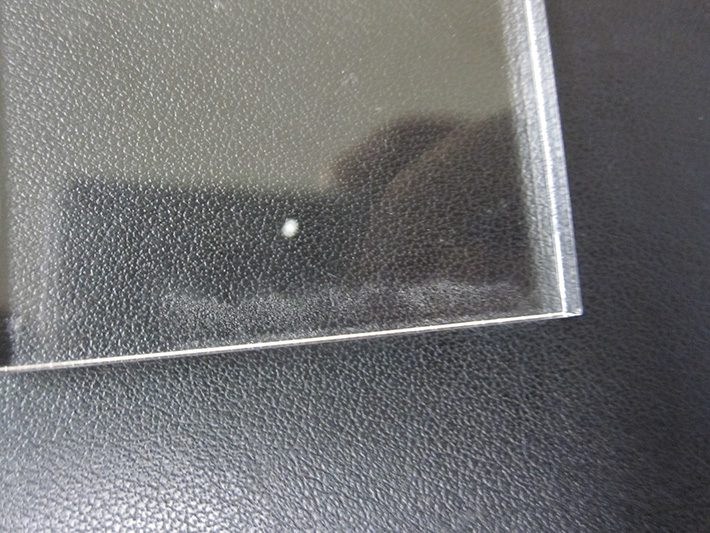
こちらも切断直後のものです。 曇りは、切断ラインが方向転換する箇所で発生しやすいです。
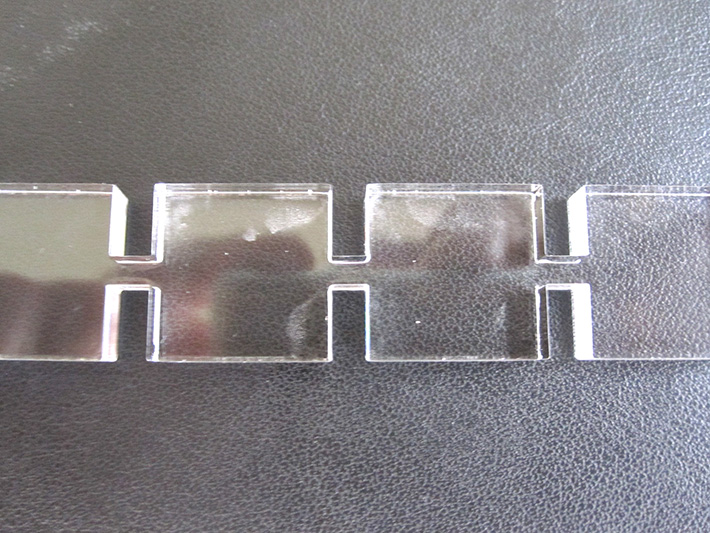
これらを磨くと、このようにピカピカになります。
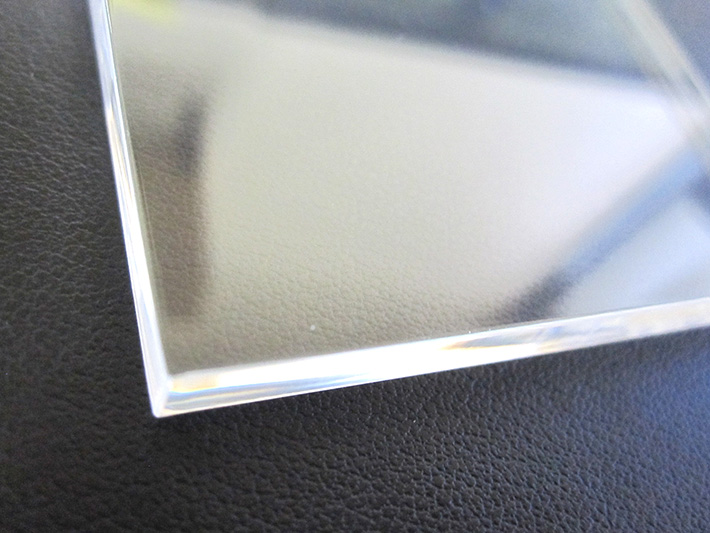
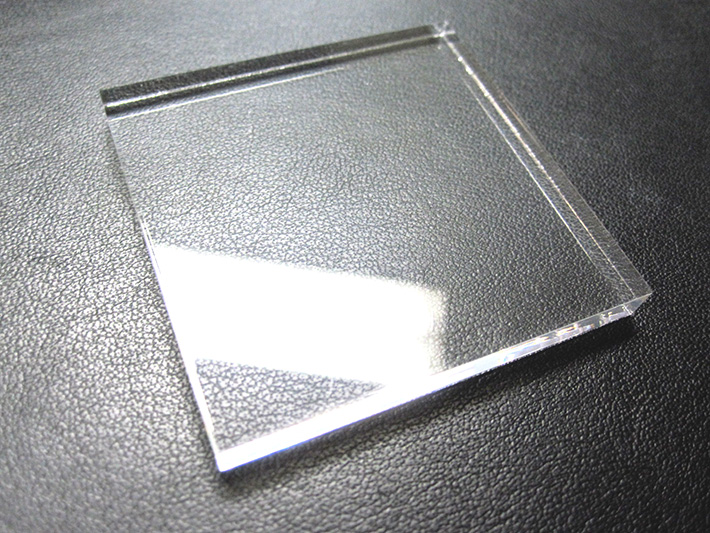
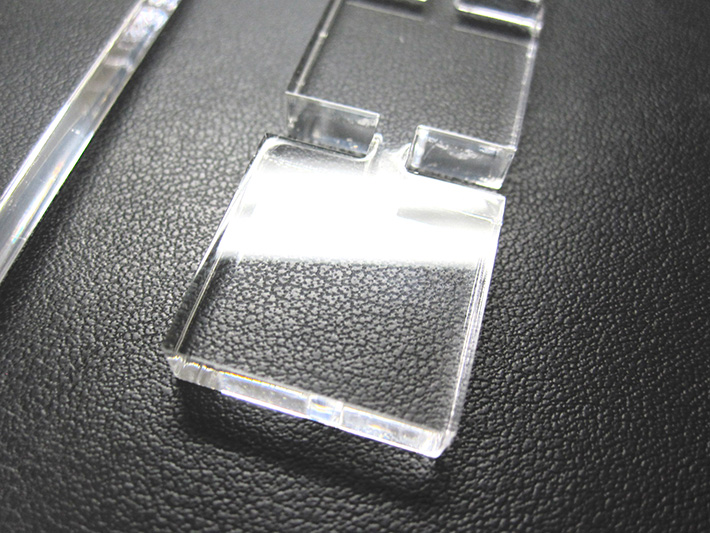
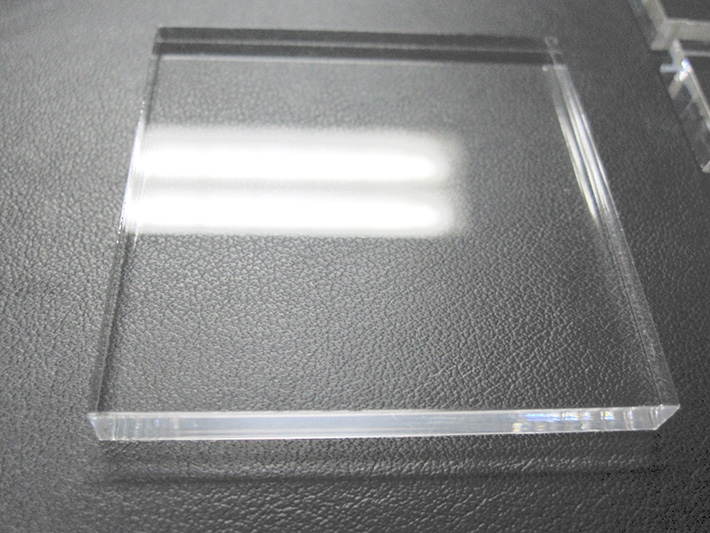
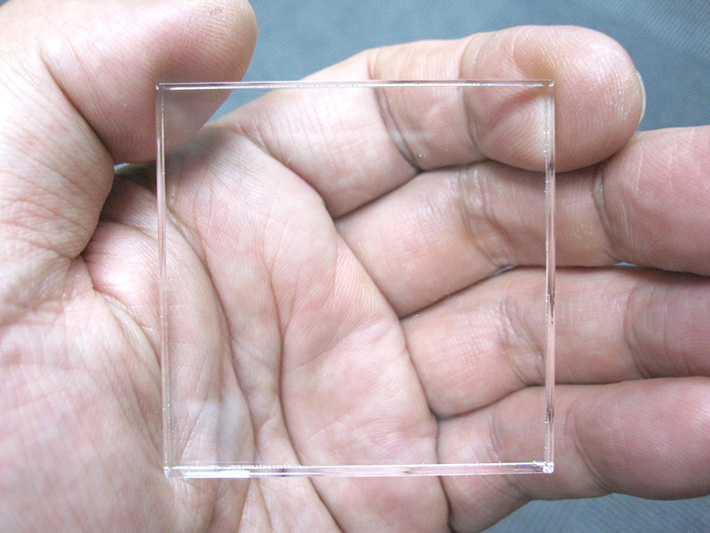
研磨は、手作業になってしまうのですが、ピカピカになったアクリルは見ていても気持ちい良いですね。
尚、研磨剤でよく知られているのでは、アクリサンデーの研磨剤ですが、私は別の物を使っています。
私のお勧めの研磨剤と、切断前の表面保護についてはサポートページに掲載しています。
さて、今日はガラスタイルへのエッチングです。
しかし、厳密に言うとエッチングというほど深くは彫っていないので
マーキングと言ったほうが良いかもしれません。
ガラスのエッチングは、通常はサンドブラスト等で彫刻することが多いです。
ただしサンドブラストでガラスを彫刻する場合、当然の如く彫ってはいけない部位をマスキングしてやらなければなりません。
このマスキングの作業が、とても手間がかかると言われます。
マスキング自体はカッティングプロッターを用いればよいのですが、
材料にマスキングを貼った後、彫りたい箇所のマスキングを取り去る必要があるからです。
また刃物によるカッティングプロッターなので、あまりに微細で複雑な形状だと
マスキングがカッターの刃によって千切れてしまうこともあるようです。
なので、ガラスのエッチングの場合、レーザーでマスキングをカットすることにより
より微細な模様を彫刻行うことが可能になるので、
サンドブラストとレーザーを組合わせて使われているところは多々あります。
しかし、レーザー単独でもある程度の加工は出来ます。
ガラスは、通常、硬くて収縮率が高いので
強い熱を加えるとレーザーが当たった箇所とそうでない箇所との温度差でクラックが入ったりします。
温度差を緩和するために、濡れたペーパーをガラスの表面に置いて加工されているところもあるようですが、厳密に言うとあまり効果はないようです。
(ユニバーサルレーザーシステムズのアプリケーション開発担当者談)
また、エッチングするためのガラスの材質としてソーダガラスは収縮率が大きいためあまり向いていません。レーザーで熱を加えると、その直後からパリパリと表面が割れて剥がれていきます。
適しているのは耐熱ガラスのような収縮率の低いガラスです。
かといって、高いレーザー出力で長時間、熱を加えると、表面がパリパリと剥がれてくることもあります。
なので、出力は高めでも、スピードは速めに設定します。
また、レンズについても、2.0インチレンズではなく、ビームスポット系の小さな1.5インチレンズやHPDFO(ハイパワー高密度レンズ)を使うほうが、よりシャープな出来栄えになります。
また、深さを求めるのではなく、柄の綺麗さを求めるのであれば、プリンタドライバのあるモードを使うことによって、磨りガラス状に綺麗に加工することができます。
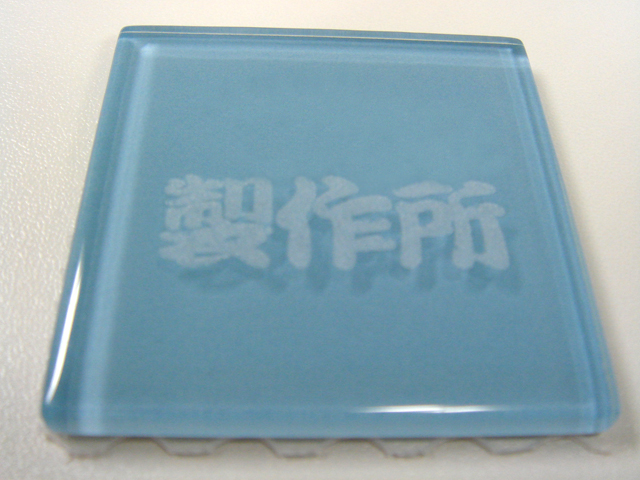
今回は、ガラスタイルへの彫刻で、あまり深くは彫っていませんが
柄としては綺麗に出たほうだと思います。
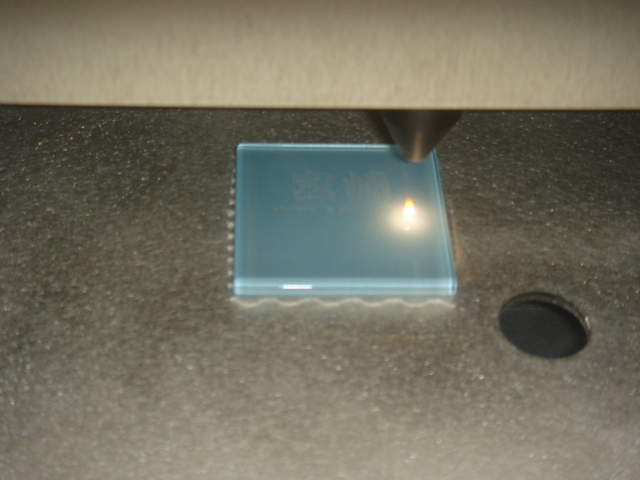
完成品
データ作成の部分はオミットします。
通常は、レンズ1枚でLASERを集光するのですが
当社の場合は、集束レンズを複数使用する高密度レンズオプションがあります。 下のレンズが、ハイパワー高密度レンズです。
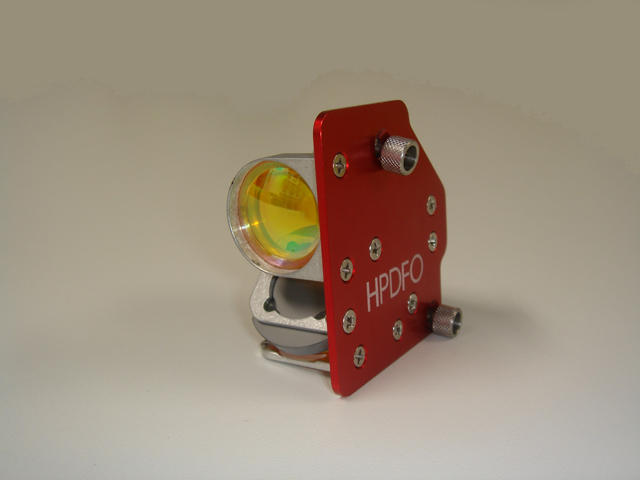
用して、ビーム径を面積比でノーマルレンズの場合の1/4まで収束させます。ちなみにこのオプションは既に特許取得済みなので、他社類似製品にはありません。
これによって、ビームスポット径の理論値は25.4ミクロンになります。
このおかげで樹脂や木材などと違って反射係数の大きい金属へのマーキングや写真加工に有利なファインマーキングが可能になります。
(通常は、金属マーキングには波長の短いYAG-LASERを使用しますね)
これが、実際に行った加工です。相手はチップソーです。
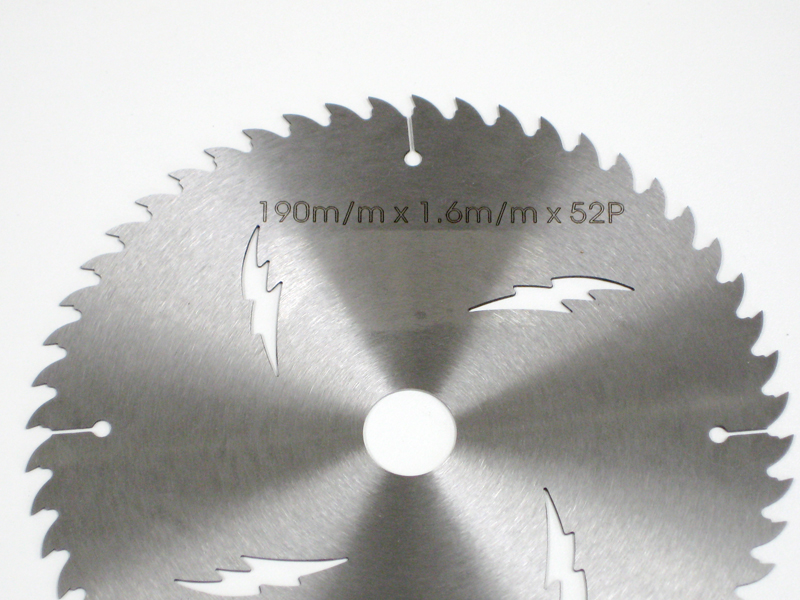
加工中の動画です。
お問い合わせはLASERWORKSまで。