新しいプリンタドライバ(64bitにも対応)のβ版で極低速モードでのレーザー出力の制御が向上しています。正規版ドライバのリリースは未定ですが、取り急ぎ、テストを兼ねて15mmアクリルの切断を行ってみました。
尚、切断にはレーザーカッティング用保持ピン&ベーステーブルを使っています。
本来、15mmのアクリルを切断しようとすると、レーザーの反射が強烈に返ってくるため、アクリル板を50mm程度は浮かしたいところです。ただし浮かしすぎるとアクリル下の空気の層が厚くなるため、空気の流れが悪くなりガスが滞留しやすく、アクリル板の下面に着火する可能性があります。 通常は、このぐらいの厚みの切断をする場合は、エアアシストを薦められますが、エアアシストを使うと切断後の端面が荒れてしまいます。
保持ピンの高さは30mmですが、表面がサンドブラスト処理されているためレーザーの反射が効率よく抑えられます。また空気の層が30mmなのでガスの滞留も比較的マシです。 ということで、エアアシストなしで15mmアクリルを切断してみました。
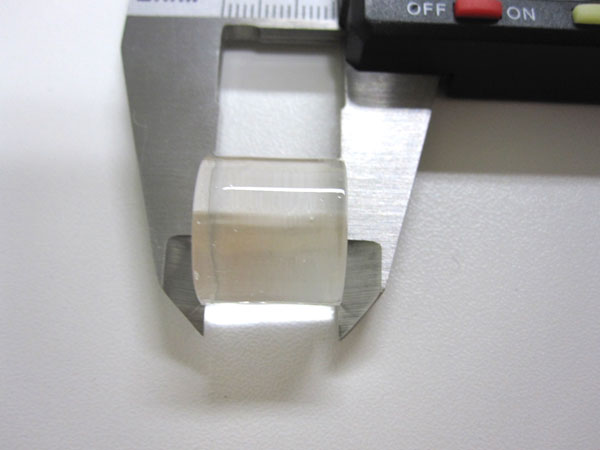
エアアシストを使っていないので、表面がツルツルです。
もっとも、15mmアクリルを切断しなければならないというケースは、そうそう無いと思いますが、当社のレーザーなら30ワットの出力で、この15mm切断が可能だということです。
詳細はレーザーワークスまで。
パーソナライズを目的とした名入れ加工は、iPodなどが有名ですが、高級工具などでも盛んに行われています。
と、いうことで、今回はマルチツール(多機能工具)へのレーザーマーキングです。
工具の場合、扱われ方が比較的ハードですので、マーキング自体が耐久性に優れている必要があります。
レーザーマーキング(レーザー刻印)は、印刷に比べると耐摩耗性では圧倒的に有利です。ゆえに、このような工具などのパーソナライズに向いています。
以前もブログに書きましたが、金属へのレーザーマーキングの場合は、ガルバノミラーを使うYAGレーザーマーカーのほうが生産性に優れています。
しかし、イニシャルコストが高額なため、商品のパーソナライズを目的としては敷居が高いかもしれません。
バーサレーザーは、集光レンズを標準の物から高密度レンズへ交換するだけで、工具類へのマーキングが可能になります。
もちろん、高密度レンズは、それなりに高価なものですが、それでもYAGマーカーに比べると安価に済みます。
マルチツール(レザーマンツール)
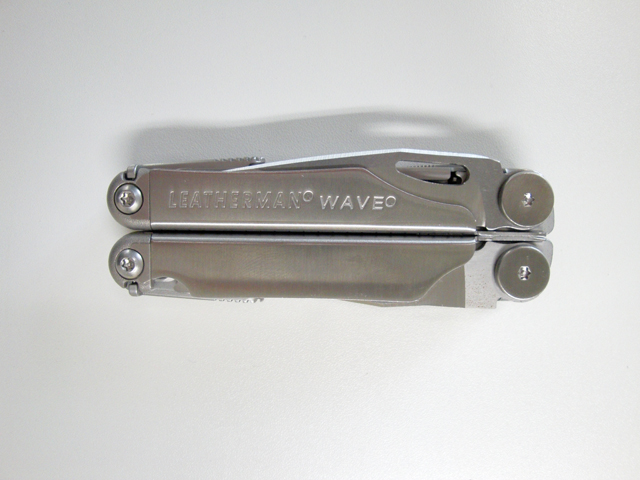
高密度レンズでフォーカスセット
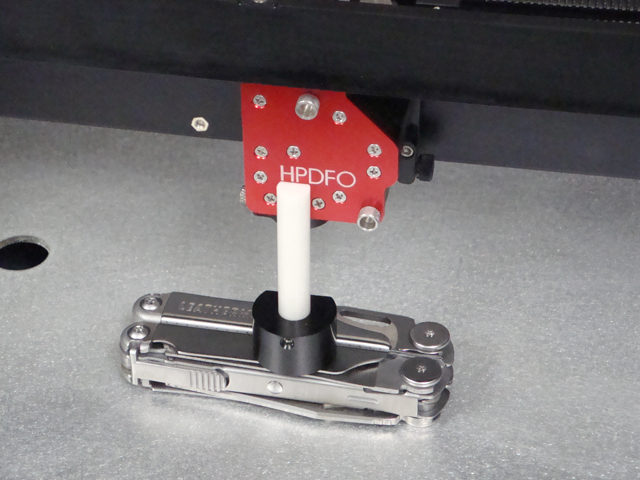
レーザーマーキング中の映像
これが完成品
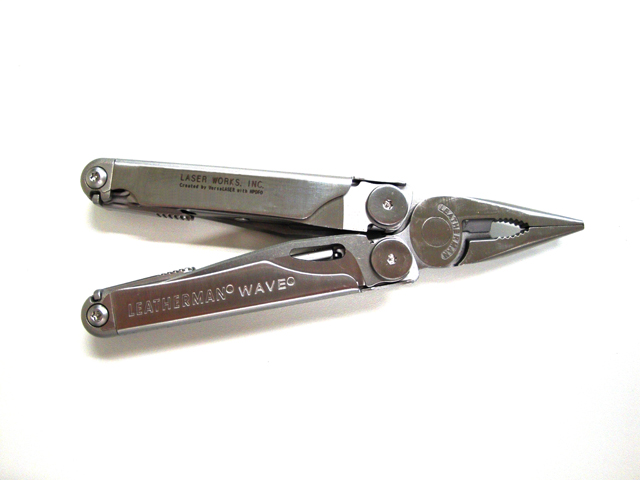
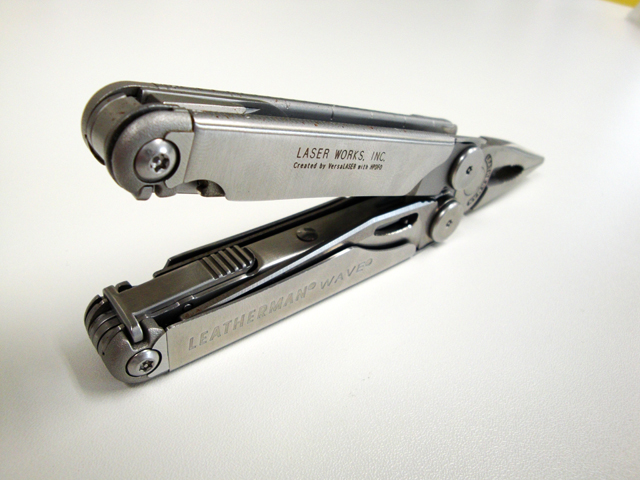
詳細はレーザーワークスまで
かまぼこ彫り用データの作り方を再現してみました。
かまぼこ彫りの加工例は、こちらをご覧ください。
詳細は、レーザーワークスまで
プラ板と言ったほうが分かり易いかもしれませんが、今回はスチレンペーパーを加工してみました。
模型作りの材料として知られている材料ですね。
今回は0.3mm厚のスチレンペーパーを切断してみます。
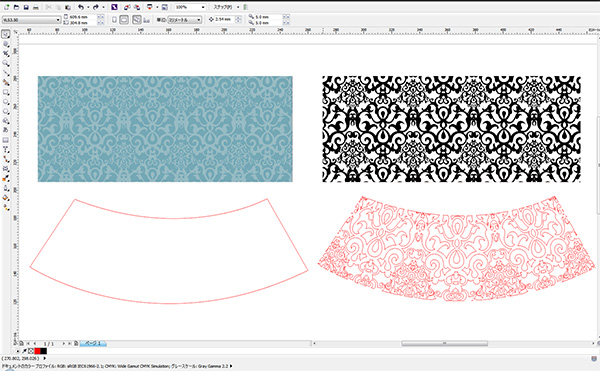
コーレルドローで切断データを作ります。
まず、適当なサイズで作った図形にパターン塗りこみを行い(左上)、次にBitmapに変換(右上)、その後、ベクトルデータを抽出するためにアウトライントレースを行います。その後、エンプローブで変形を行い、別に作ってあったデータ(左下)でトリミングを行います。 これでデータの完成です。(右下)
では、早速、レーザーでカットしてみます。
このような感じで仕上がります。 スチレンシートは発泡材料なので、熱に対して溶け易いためレーザー出力はかなり落として加工したのですが、それでも若干、切り口にザラザラ感が残ってしまいました。
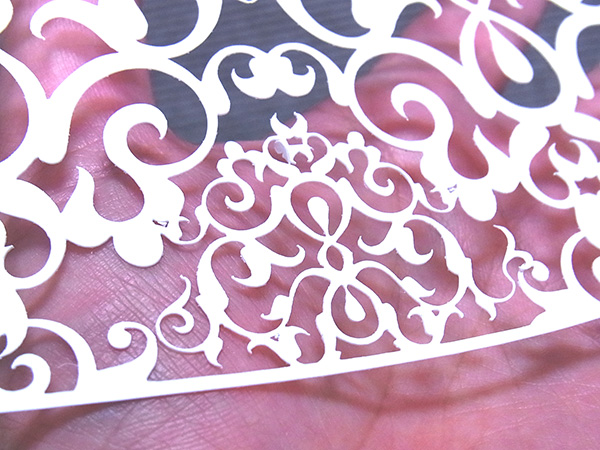
それでも、ここまで微細なカットが出来るのは、やはりレーザーならではでしょう。
気になる焦げや変色もありません。
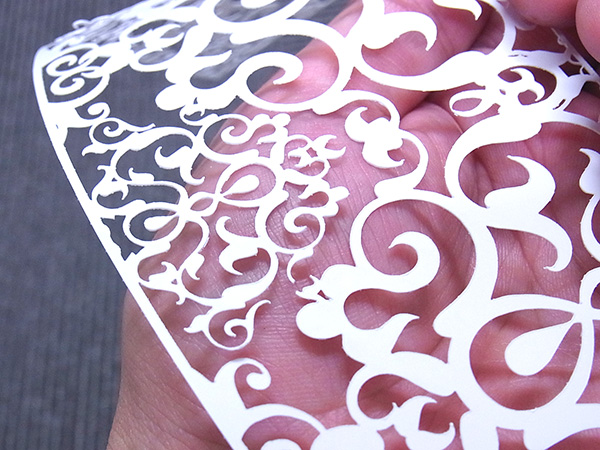
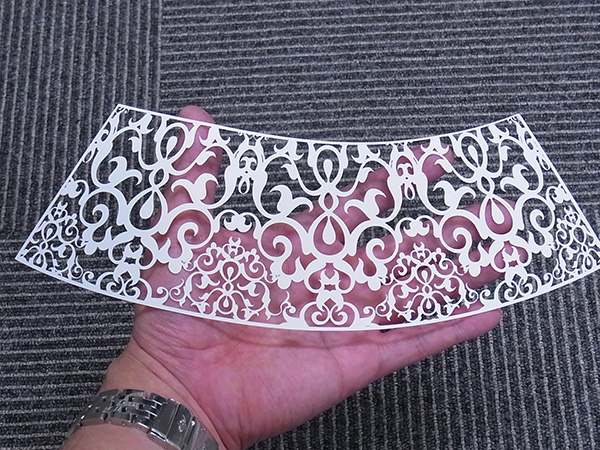
参考までに、1mm厚くらいのスチレンボードになってくると断面が若干斜めになります。レーザーの入射側が広く、抜け側が狭くなります。
追伸、モールド加工(スジ彫り)も容易に出来ます。
プラ板で作る模型のジオラマベースの作成などにはお勧めかと。
レーザーの出力パラメーター(加工設定)は、Facebookのユーザーコミュニティに掲載しています。
(当社ユーザー様 限定)
詳細はレーザーワークスまで
今日は、厚めのアクリル板の切断です。
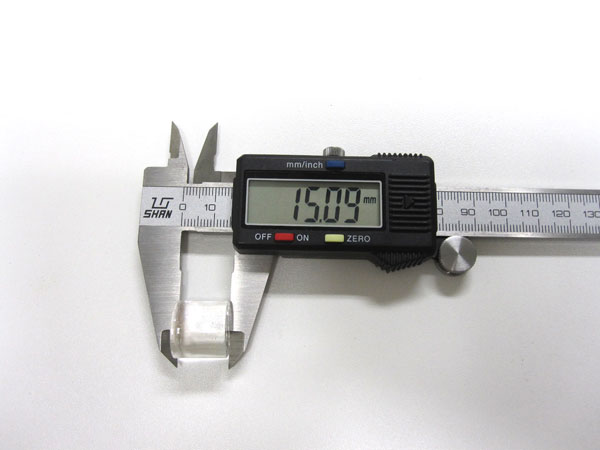
前回は10mmの切断だったのですが、それよりも厚い材料ということで、今回は15mmのアクリル(押し出し材)が相手です。
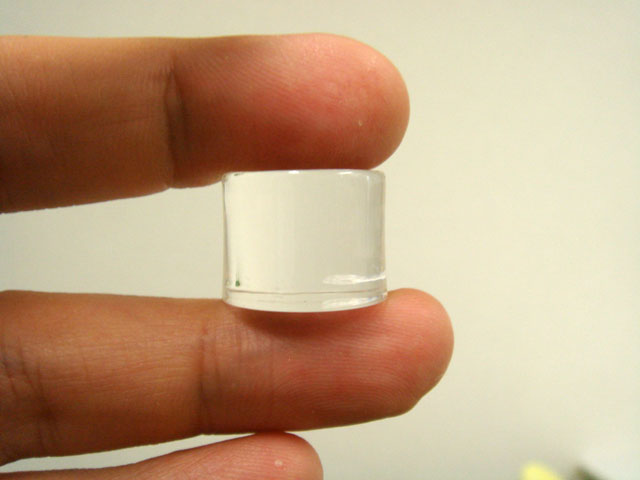
今回のテストも、当社のデモ機、30ワットの小型レーザーで行っています。
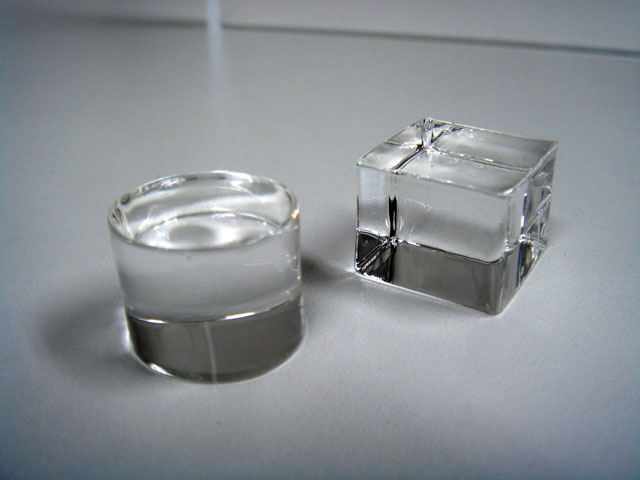
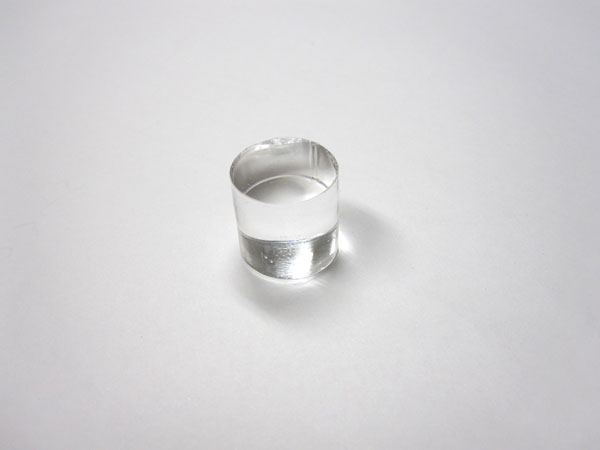
まるで氷の塊のような透明度です。
以前のプラットフォーム(VL200,VL300型)だと、30ワットでも、ちょっと微妙なのですがマイナーチェンジを受けた現行型VERSALASERは出力ドライバがアップグレードされているので駆動モーターの制御が良くなったのが一因(?)かもしれません。
切断面については、さすがにレーザーの照射時間を長くせざるを得ないので材料の中心部が細る傾向にあります。あと、若干ですが端部が盛り上がります。しかし、よく言われているテーパーはほとんど見当たりません。若干の細りはあるものの、切断面自体は、ほぼ垂直です。テーパーがつくのは、おそらくレンズの選択が間違っていると思われます。
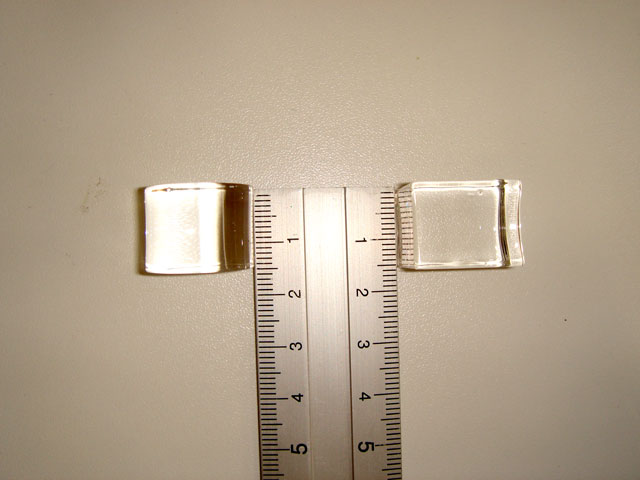
長方形の方は、若干ですが中心部が凹んでいます。
いずれにしても、低出力レーザーでの15mmの切断は、あくまでもエマージェンシーということで。
詳細はレーザーワークスまで。
VLSレーザーⅠ型(現行はⅢ型)のオーバーホールの模様を紹介します。
こちらのお客様は、厚紙や木材のカットを多用する模型製作に使われています。使用期間は3年で、1度もOH(オーバーホール)をされていません。
通常は、最低でも2年に1度は、OHをお勧めしたいところです。長く使っていると、必ず、駆動系パーツにガタが生じてきます。駆動系のガタは、加工品質に大きな影響を与えてしまいます。
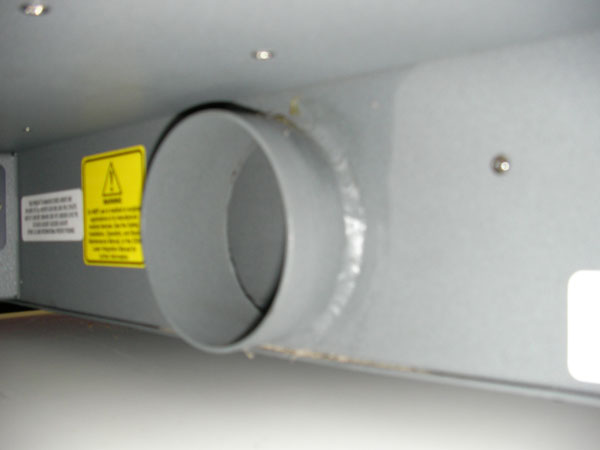
こちらは、本体後部にある排気口です。
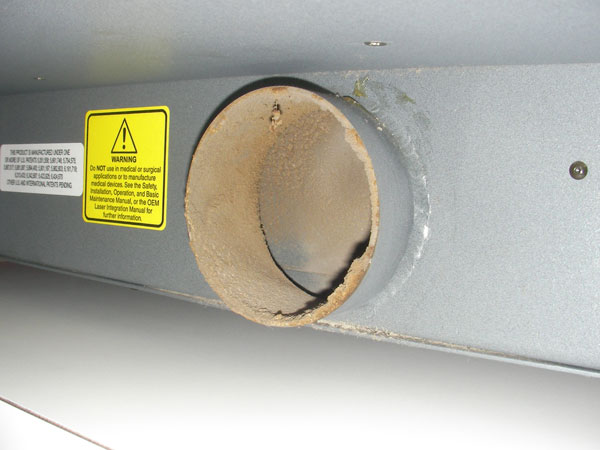
オーバーホール後の排気口
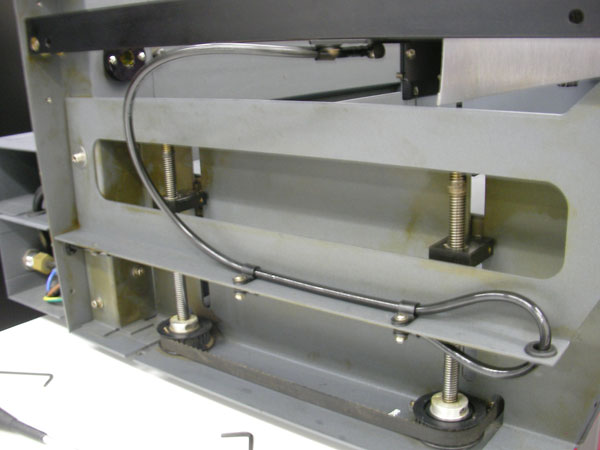
こちらは、外装のサイドパネルを取り外した状態です。駆動系パーツに粉塵や埃が溜まっています。
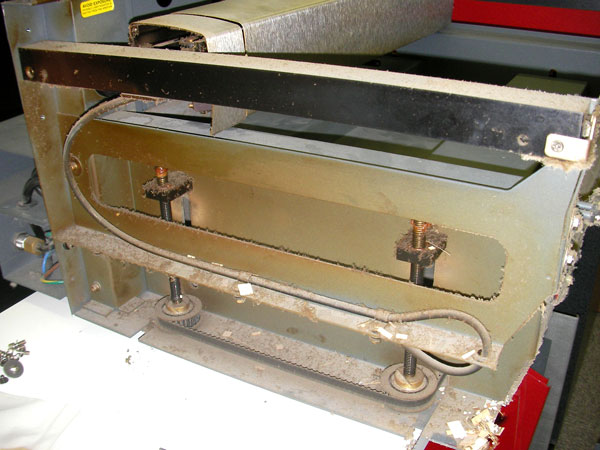
清掃およびテーブル昇降シャフトにグリスアップを行いました。
こちらは、X軸レールに付いているフォーカスキャリッジ駆動用のベアリング部です。ベアリングに激しい磨耗が見受けられます。
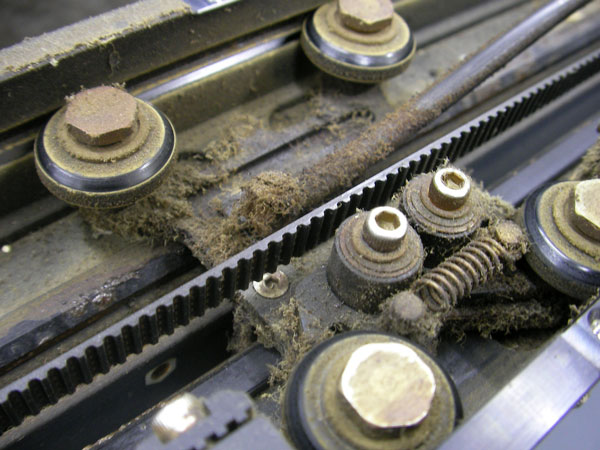
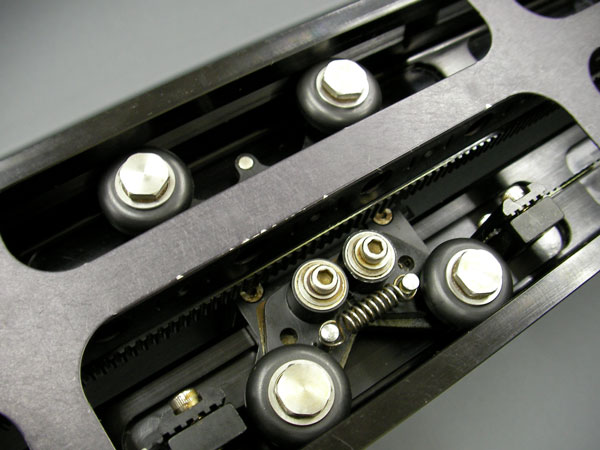
こちらが清掃および、交換後のベアリングです。 いかにベアリングが磨耗していたか、が分かります。
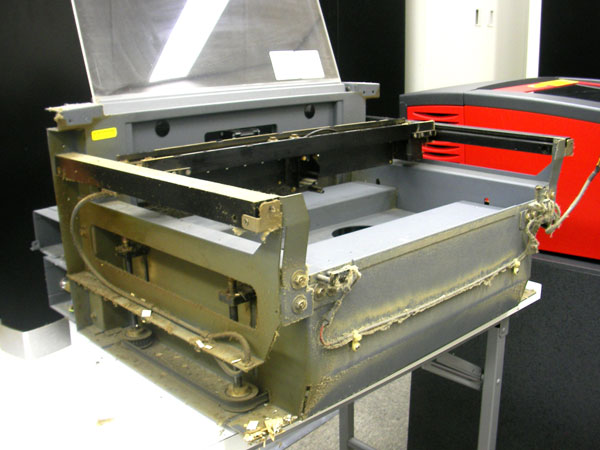
これが、OH前の全体像です。
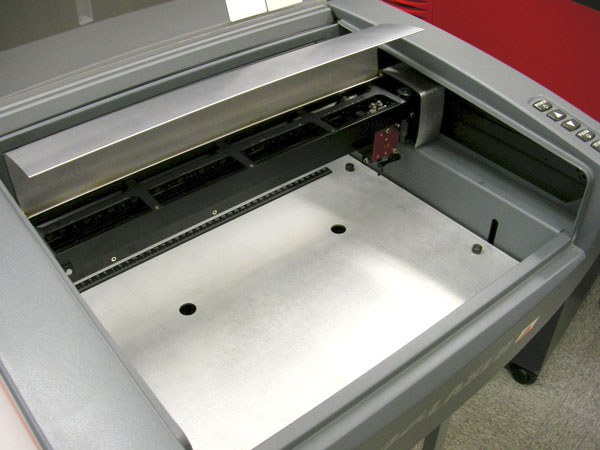
こちらが、OH後の状態です。
レーザーに限らず、こういった機械モノは、日々のお手入れと定期的なOHを行うことによって、その加工品質を保つことが出来ます。
長くお使いのお客様には、OH(オーバーホール)をお勧めします。
詳細はレーザーワークスまで。
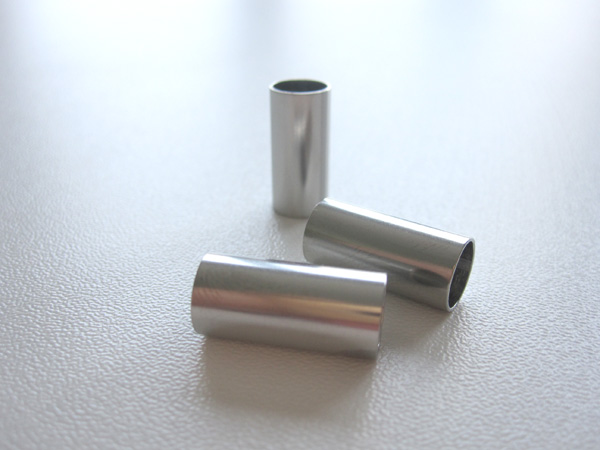
お客様のご依頼により、SUS(ステンレス鋼)の部品に、レーザー刻印を施しました。
これがSUS部品。
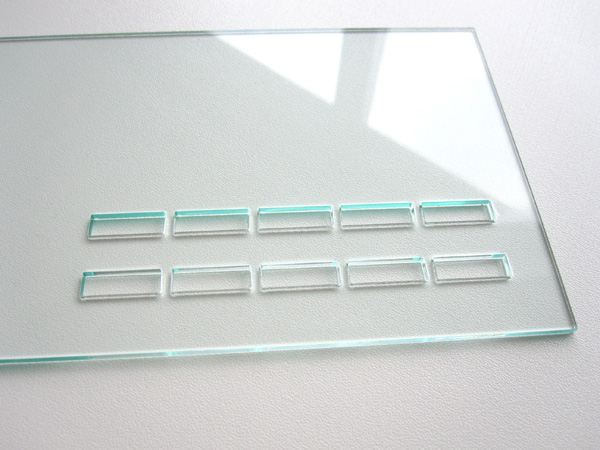
この部品をレーザー加工機にセットするための治具を作ります。材料は、例によってアクリル板です。
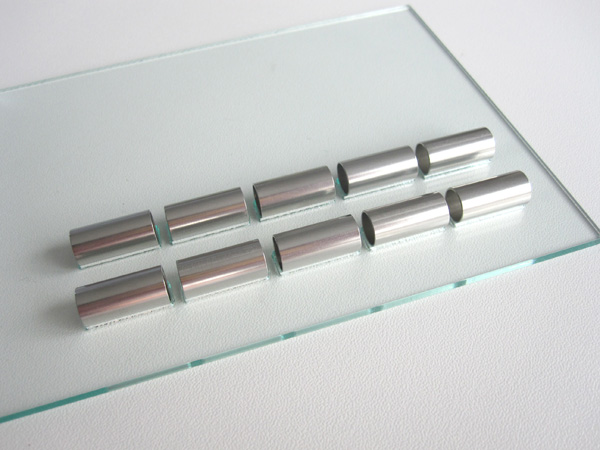
出来上がった治具に材料を乗せてみます。
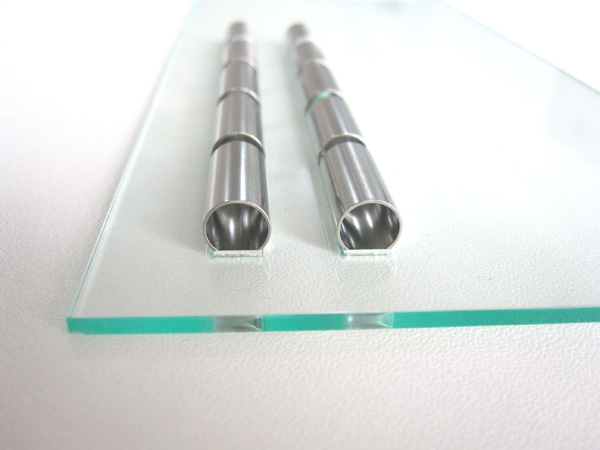
横から見ると、このような感じです。材料の一部が溝に嵌ります。
早速、レーザーを当ててみます。(赤い光はレーザーではなく、ポインターです。)
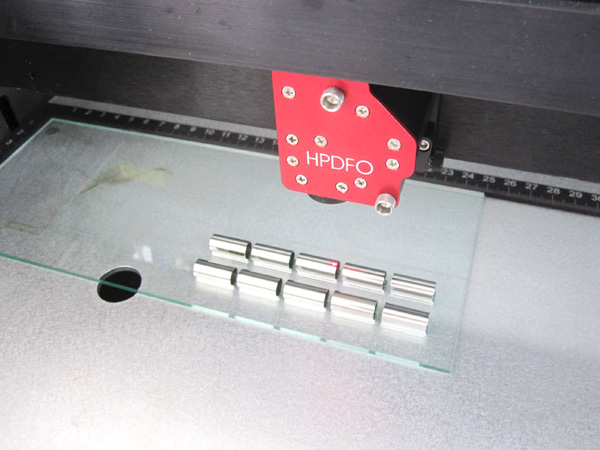
レーザー刻印中
刻印直後です。
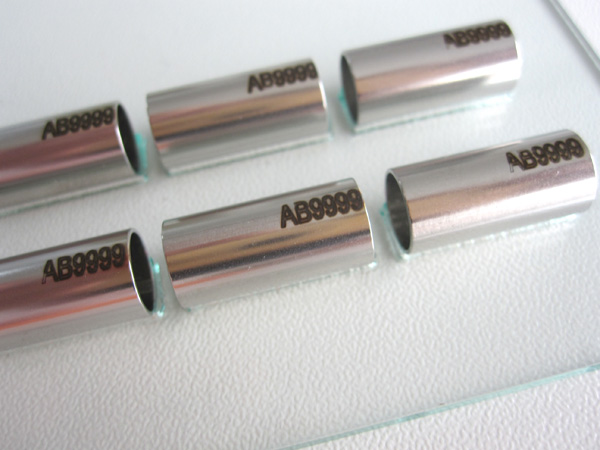
実際には、いちばん最初に、何パターンかの出力設定を試しています。強く当てすぎると、刻印部周辺の酸化が多くなります。
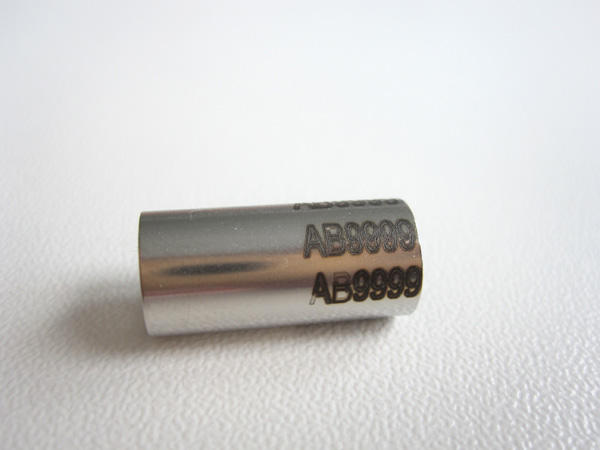
これは、少し強すぎる感じです。
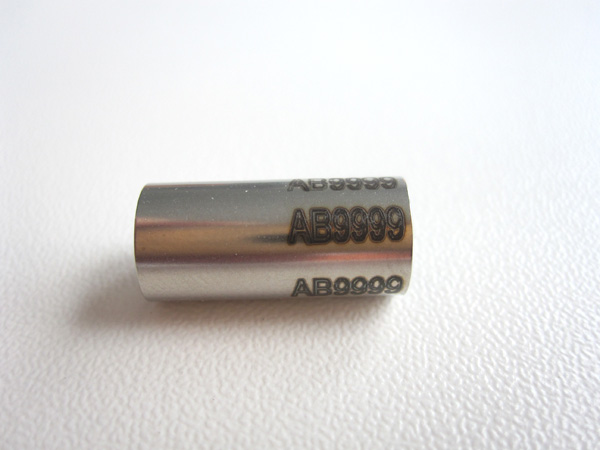
その結果を見て、少し、弱めにレーザーを当てると・・・
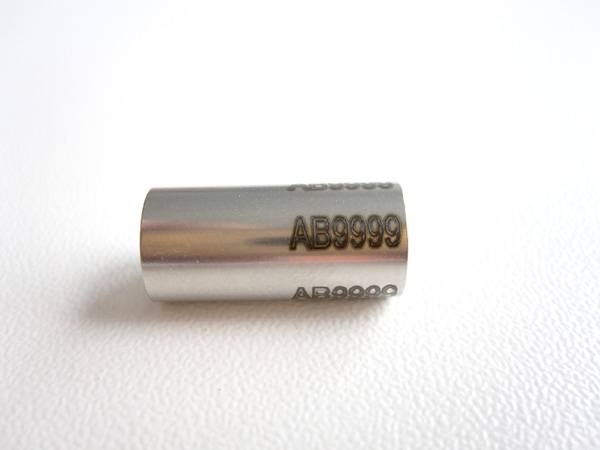
下の画像は、マイクロスコープで拡大したものです。(約50倍)
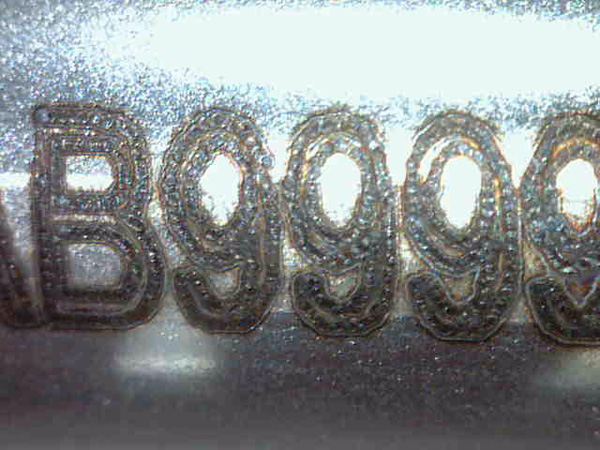
約160倍の拡大画像。 袋文字を加工しているので2重になっていますが、遠めには太目の文字という感じに見えます。
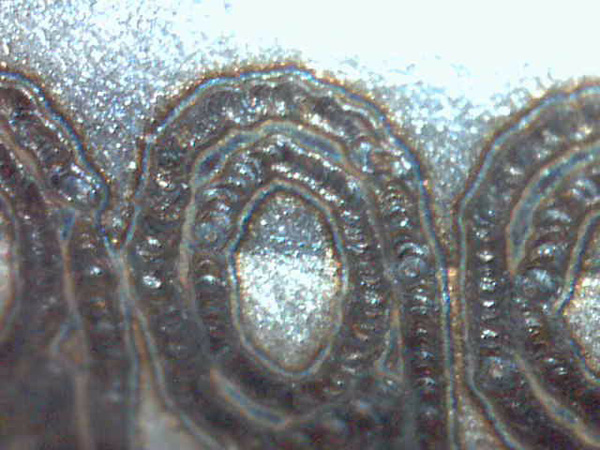
高価な金属用レーザーマーカーを使わずとも、この程度(文字の判別が出来る程度)の刻印は可能です。
もっとも、刻印の速度は、ガルバノレーザーに比べると遅いのですが。
今回のリザルト)
文字高さ 2mm×7mm
10個連続の刻印で、2分11秒(1個当たり13.1秒)
詳細はレーザーワークスまで
三重県鈴鹿市で金属加工業を営んでおられるユーザー様宅へメンテナンスで伺った折、バーサレーザーで刻印した商品の写真を撮らせていただいたので、ご紹介します。
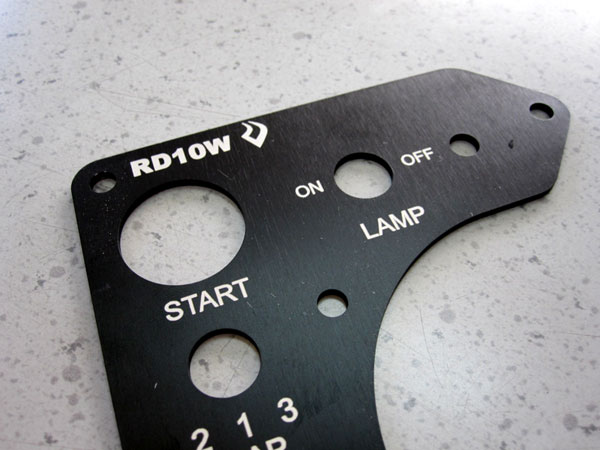
レーザー刻印自体はバーサレーザーを使えば難なく加工が可能ですが、こちらの商品は、なんとフォーミュラーマシン=レース用車両のスイッチパネルとのことです。 アルミ板から切り出して作られたものです。
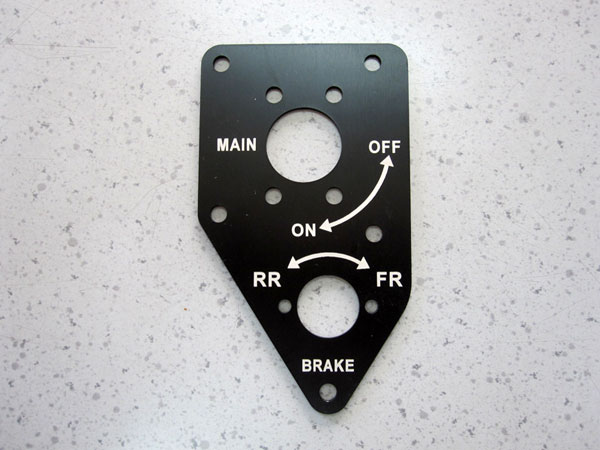
プレート表面にはアルマイト仕上げが施してあります。
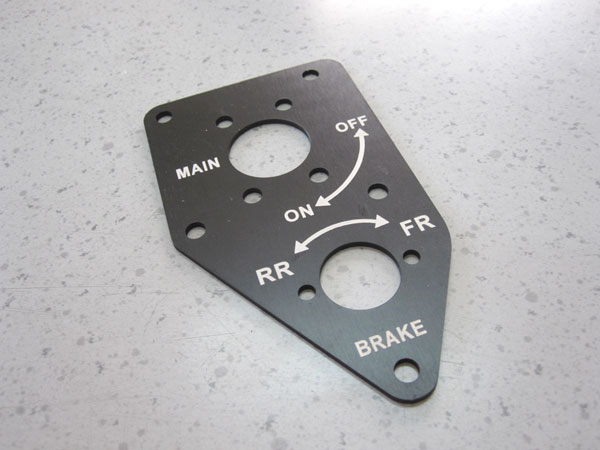
以前は、この刻印をテプラで代用されていたらしいですが、テプラではあまりにチープな感が・・・否めないとのことです。
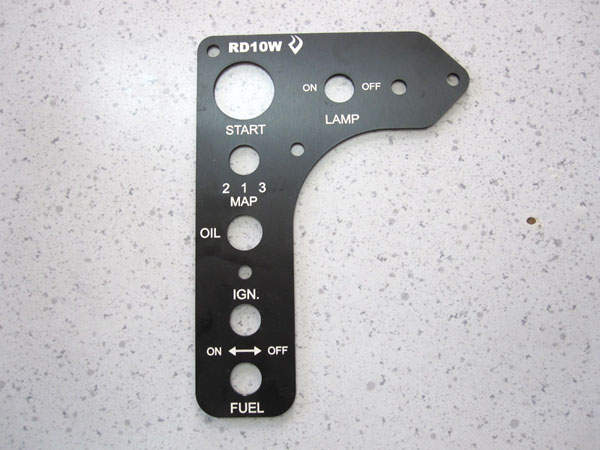
印刷という手もなくないのですが、小ロットで印刷を施すと版代が高くつき、それがそのまま製造コストに跳ね返ってしまうので、レーザーで刻印されたとのことです。 レーザーの場合は、パソコンの画面から直接データを送信して加工するため、版代どころかインク代も不要ですから。
今回ご協力いただいたユーザー様
スクエア・エンタープライズ
三重県鈴鹿市住吉5丁目10-1
TEL 059-379-4027
目新しいレーザー加工品がないかと、海外サイトを検索していたところ、何の変哲もないアクリルの切り抜きを見つけたのですが、よく見てみると切断面が粗い、というよりもギザギザになっていました。
著作権があるので画像は載せられないのですが、昨今はいろいろなレーザーが出回っているので、おそらくそういった内容(ギザギザ)は、故障とかトラブル等ではなく レーザーカッターの性能ではないかと思います。
ということで、2mm厚の黒アクリル板を使って同じような商品を当社のデモ機で切り出してみました。
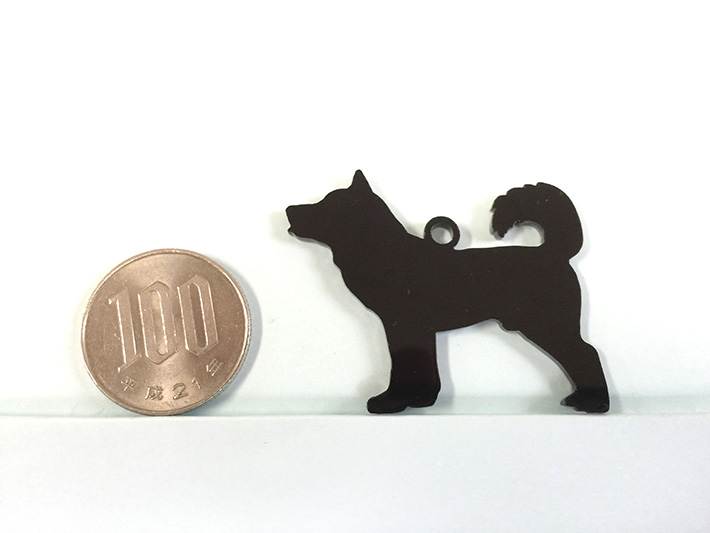
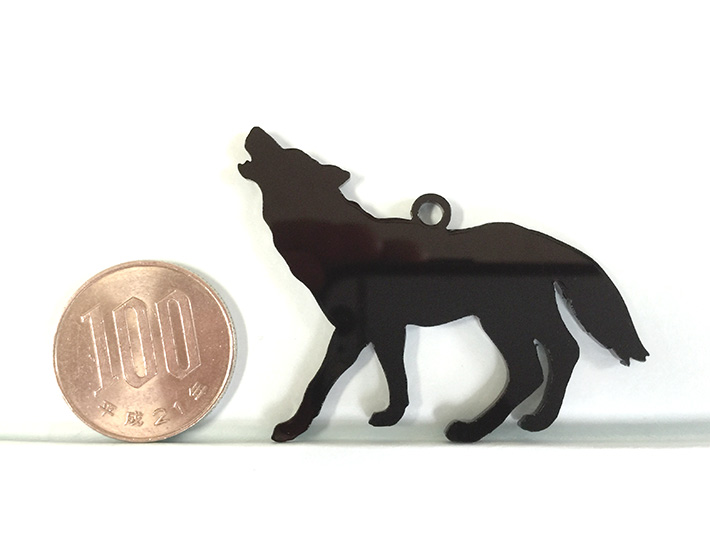
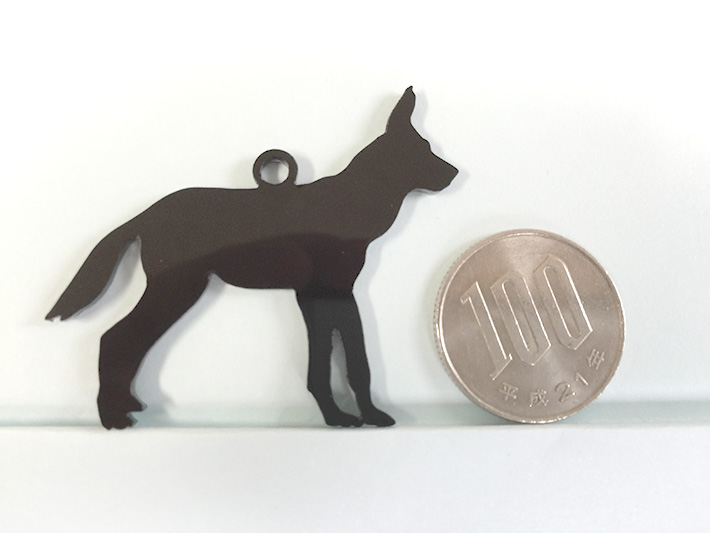
これは切断面側を写したものですが、曲線が連続していても滑らに切断できています。
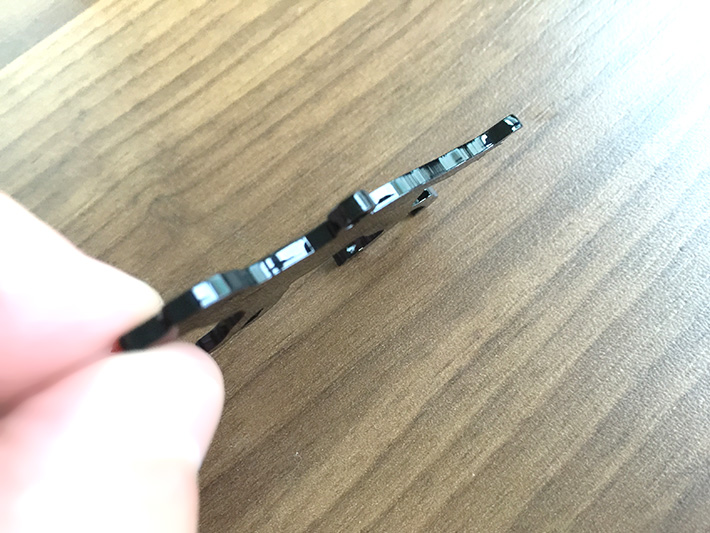
実際にそういった(切断面が綺麗とはいえない)作例を見て、今まであたりまえだと思っていたレーザーの性能(切断品質)が、レーザーによっては当たり前ではないということに気がつきました。
詳細はレーザーワークスまで
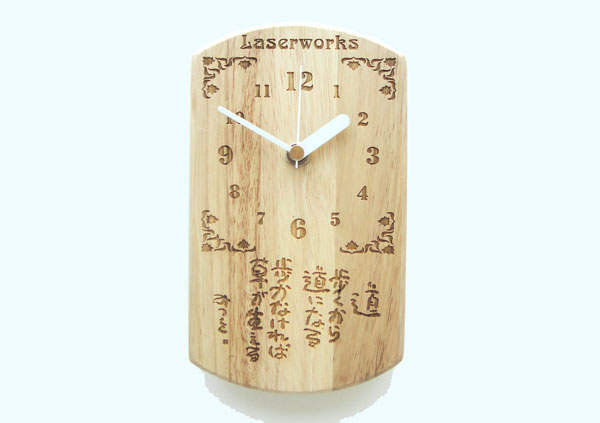
今回のレーザー加工は、東京営業所の営業クンの作品です。
アイテムは時計です。
材料は、近所の100円ショップで買ってきたアイテムです。
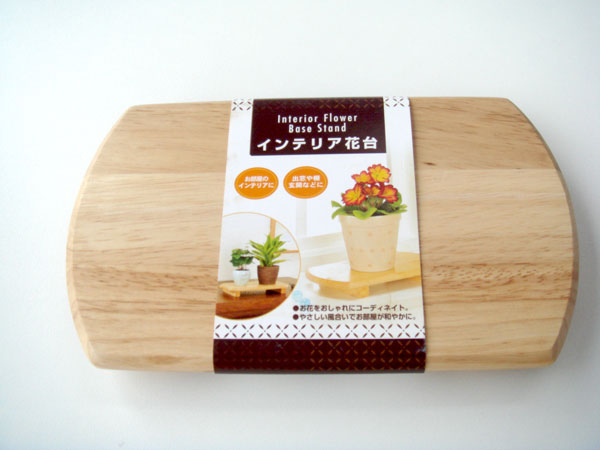
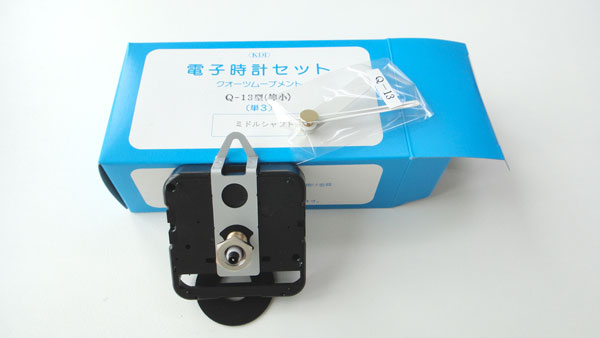
これと、ネット通販で買った時計のムーブメントです。 送料込みで800円ぐらいでしょうか。ムーブメント自体は600円以下です。
もう、何の説明も要らないぐらいですが、位置決めの治具代わりにコピー紙を使います。一点モノですから、たいそうな治具は必要ありません。
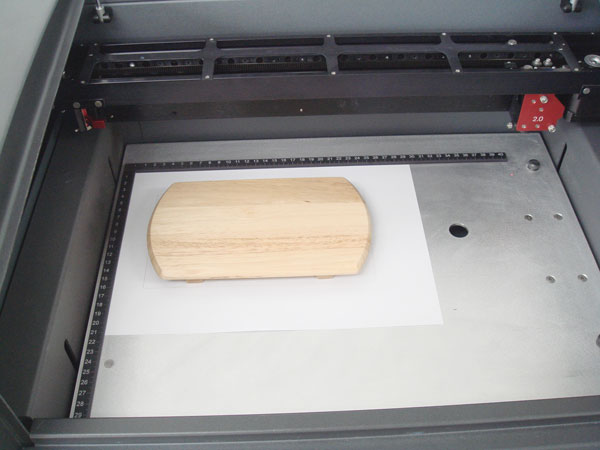
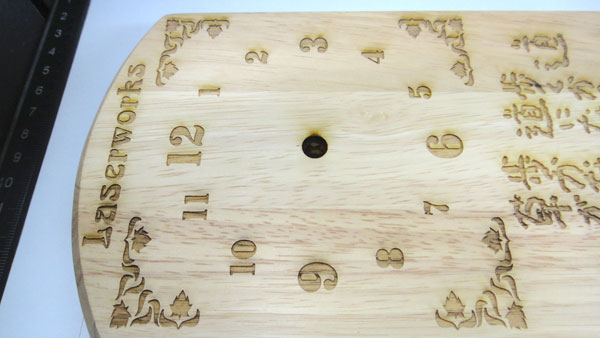
ということで、早速、レーザーで時計の盤面を彫刻します。
少々深めの彫刻設定にしたので、加工に要した時間は10分程度です。
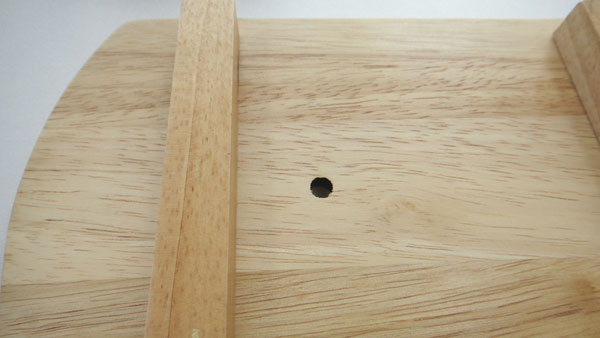
これで彫刻が終わりました。ムーブメントの針を通さないといけないので、この後、レーザーを使って孔をあけます。今回は柔らかい木材なので、孔あけも簡単です。
裏から見るとこのような感じです。
ムーブメントをセットして、あっという間に完成です。 念のため、これは営業クンの私物です。(けっして販売目的ではありませんので)
次回は、私が挑戦してみます。
詳細は、レーザーワークスまで。