ステンシルのカットについてのお問い合わせをいただいたので、早速、ステンシルのサンプルを作ってみました。
ネットでステンシルを検索してみると、『絵柄や文字を切り抜いた型を素材に当て、塗料を塗ることによって絵柄などを素材にプリントする方法』といった感じで表記されています。
そのステンシルの材料は、厚紙やシール紙、プラスチックなど、とくに決まったものがあるわけではないようです。 厚紙は厚みによっては耐久性に欠けるような気がしますし、シール紙だと一回限りの使用になってしまうので、今回は樹脂板を使うことにしました。
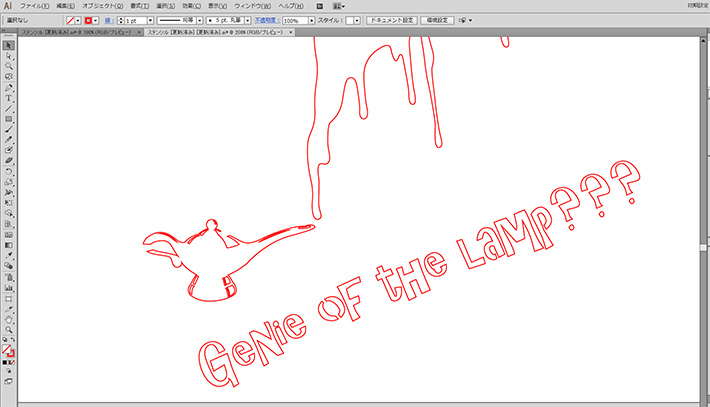
まず、加工データを作成します。ステンシルで気をつけなければならないのは、型を切り抜く際に、パーツが欠落してしまうのを防がなければなりません。 例えば、アルファベットのOやPやAなどは、そのまま切ると、中の部分が落ちてしまいます。そこで、中のパーツが落ちないようにブリッジしてあげます。
あらかじめブリッジされたステンシルフォントも出回っていますが、それだとデザインの選択肢が限られてしまいますので、Illustratorを使って、好みのフォントにブリッジを追加してみました。
今回は、『a』『e』『p』『o』の4文字がブリッジの対象です。Illustratorのパスファインダーを使えば簡単に追加できます。
ということで、B4サイズの樹脂板をカットしてみました。 このデザインで、約3分でした。
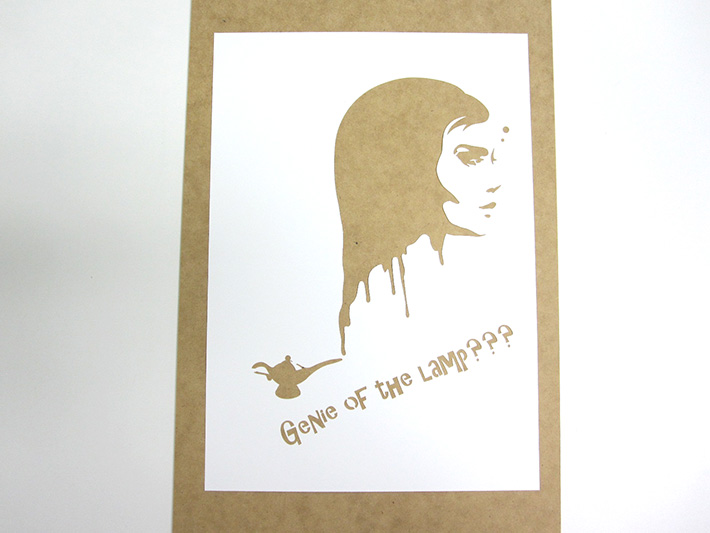
この樹脂板ですが、熱に弱いので切断面はアクリルのようにシャープにはなりません。ただし、用途が型なので、目的を達成するには問題なさそうです。
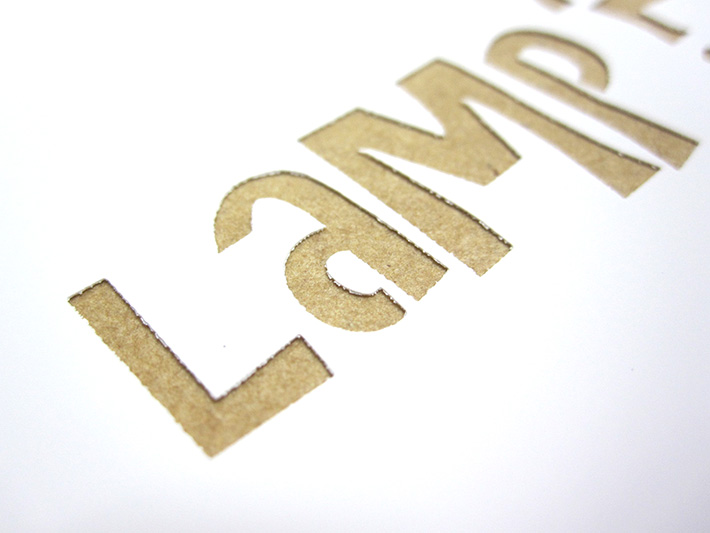
こちらは0.2mm厚の樹脂板です。ギザギザ感が残ります。
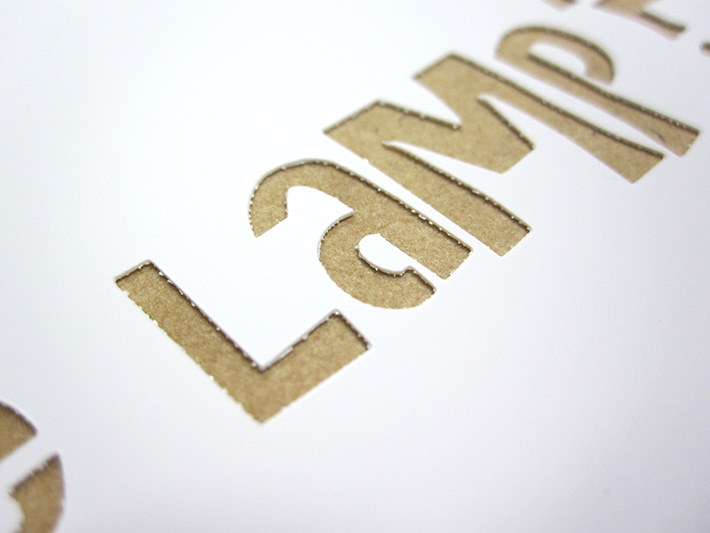
ちらは、0.1mm厚です。こちらの方が0.2mm厚に比べると、若干ですが滑らかです。
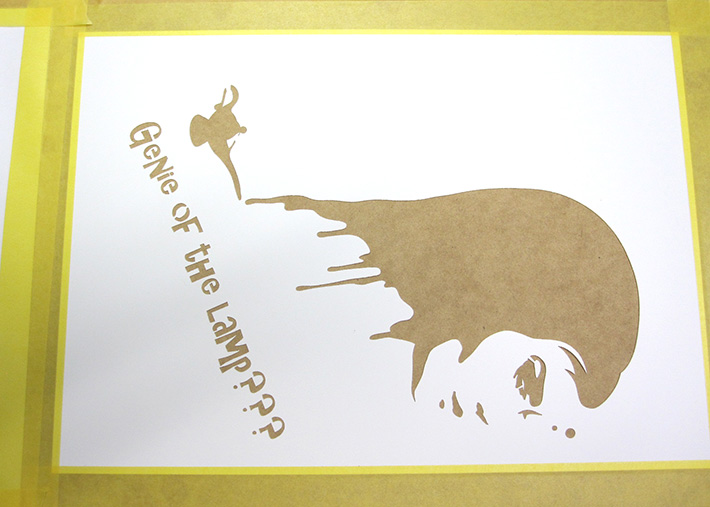
この型紙をMDFボードに貼り付けます。
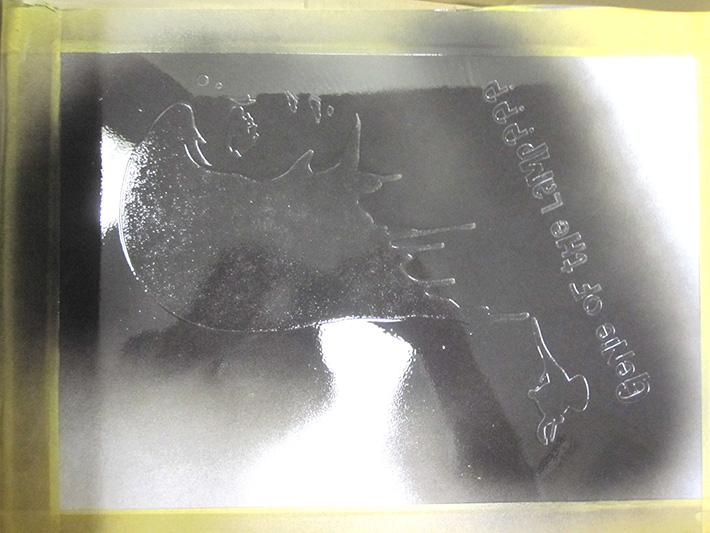
着色する際は、塗料を付けた筆やスポンジで叩くなどあるようですが、手っ取り早くスプレー塗料を吹き付けてみました。
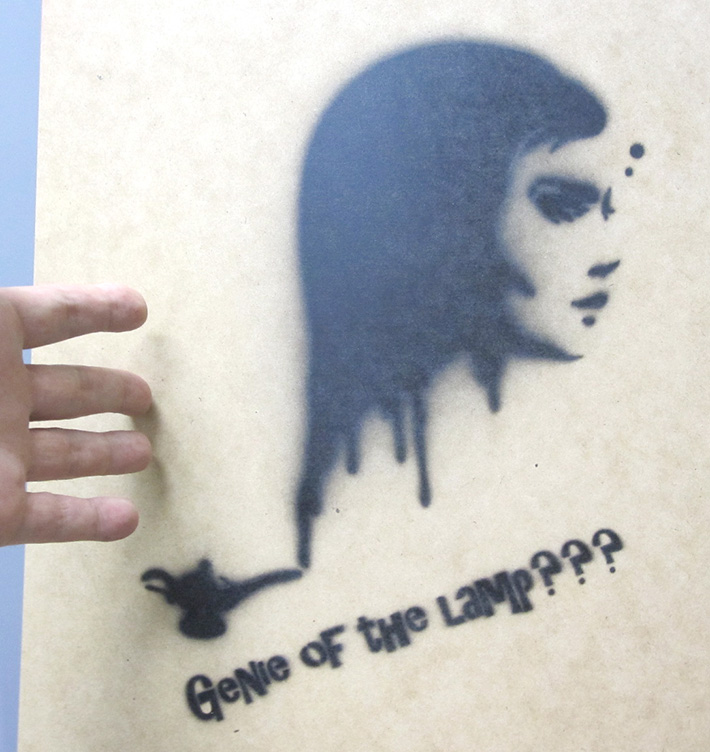
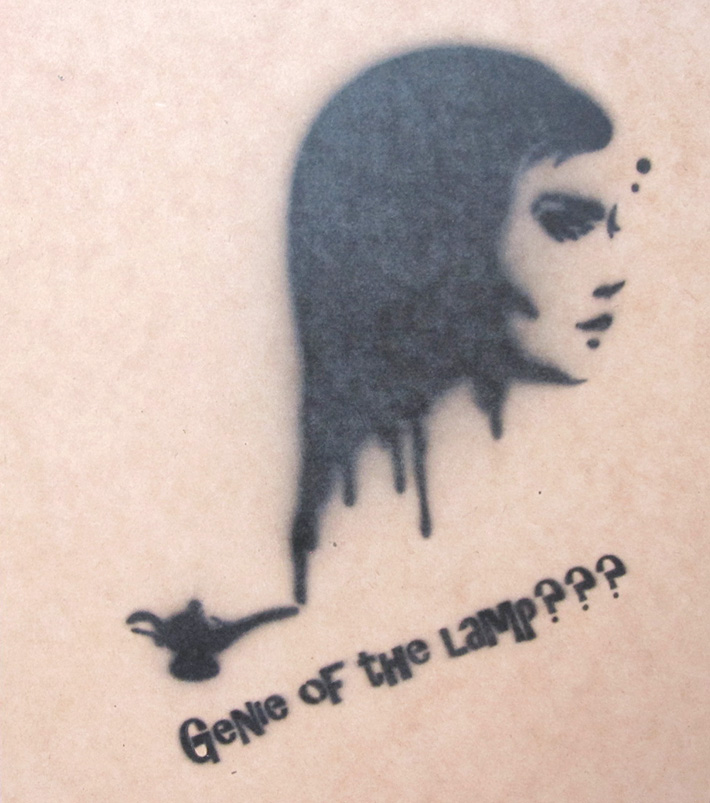
ということで、出来上がったのが、こちらです。 デザインは、『魔法のランプから出てくるランプの精』をイメージしたのですがちょっとデザインがまずかったみたいで、オドロオドロしい感じになってしまいました。
それから、スプレー缶を使用したので、ガスの圧力で塗料が型紙と素材の隙間に入り込んでしまい、ボヤけた印象になってしまいました。おそらくステンシルのプロの方が作業すると、もっと綺麗になるような気がします。
同じ型を使って、赤色の塗料を吹いてみました。 ますます怖い感じになってしまいましたが・・・
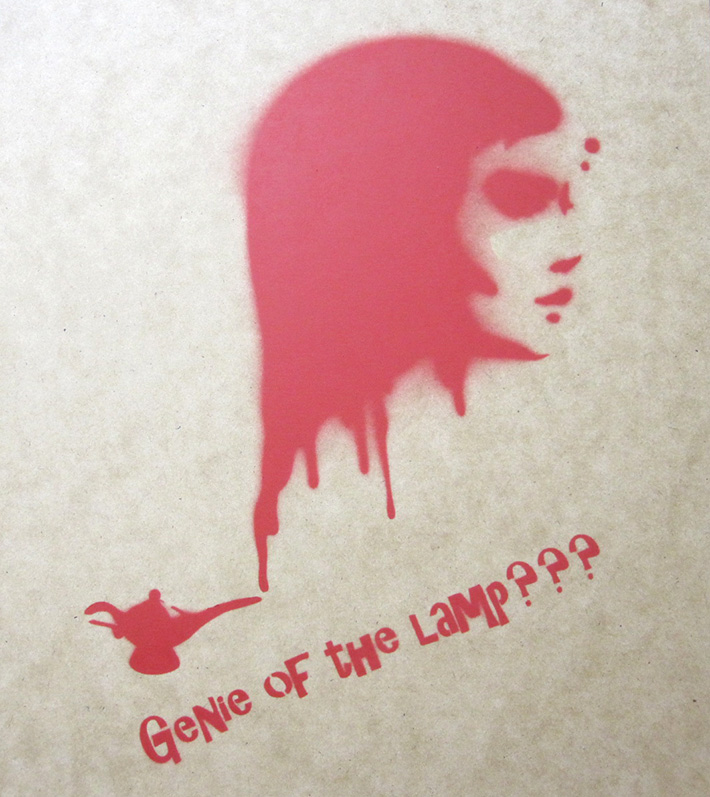
とりあえず、このような感じでステンシルは作ることが出来ます。
詳細はレーザーワークスまで
今回ご紹介させていただくユーザー様は、玉川大学 工学部機械情報システム学科様です。
導入いただいたレーザーカッター(VLS3.50 30w)での主な加工はアクリルで ロボットのパーツなど製作されていらっしゃるとのことでした。
導入後改めて訪問させていただいた際、使いやすい装置だとお褒めいただきました。
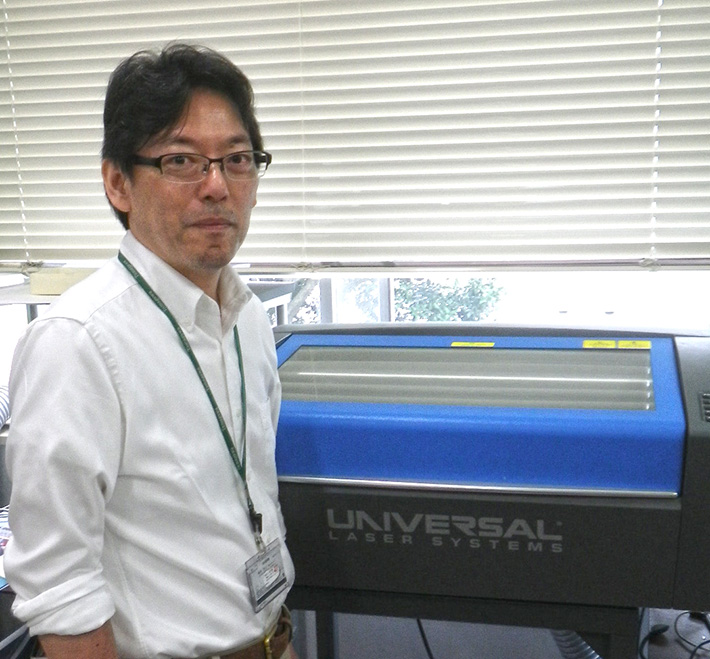
岡田浩之 教授 ロボット競技の大会へ参加するための「eR@sers」でもご活躍されていらっしゃいます。
ロボカップジャパンオープン2015福井 標準プラットフォームリーグ 3位 2015年はRoboCup 2015, Hefei, China にもご参加されます。
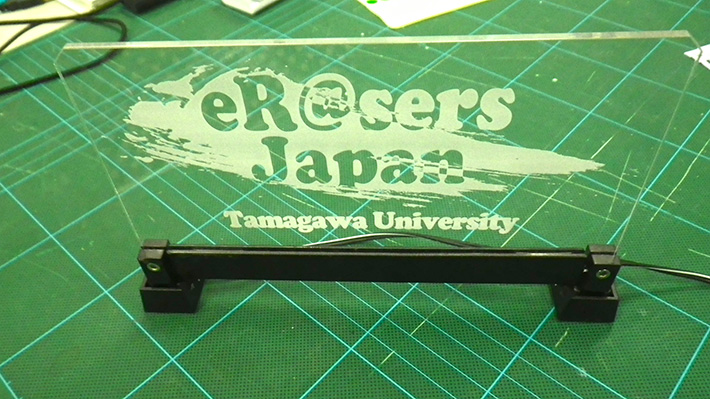
レーザーカッターでアクリル板を加工し製作されたチーム「eR@sers」のLEDサイン、 岡田研究室の「ロゴ」をお見せいただきました。
皆様の加工作品もお見せいただきました。
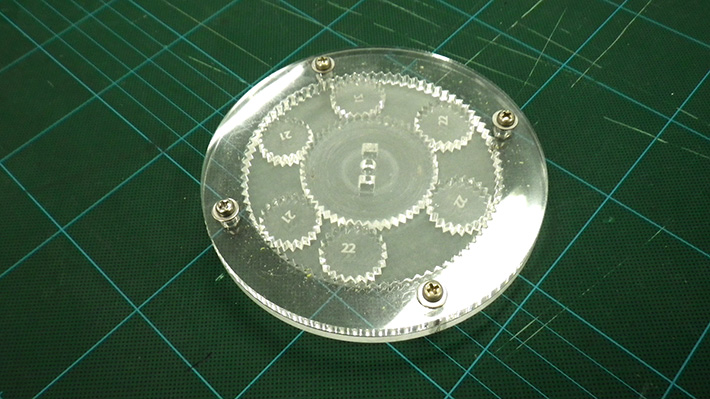
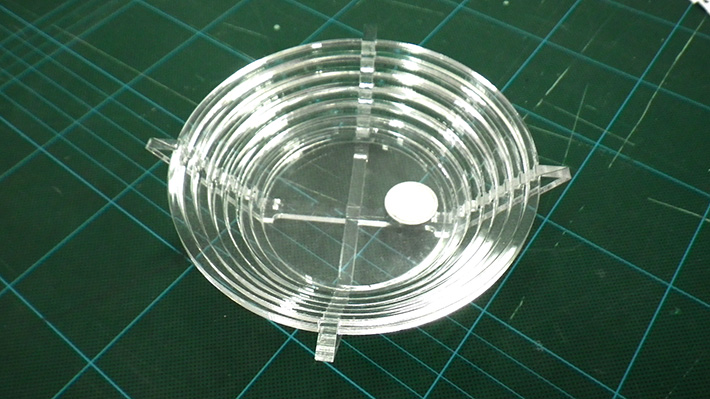
これなどは、ある素材を何枚も同じ形で切断し組み立てていくと
このように、ライトが出来るといことです。
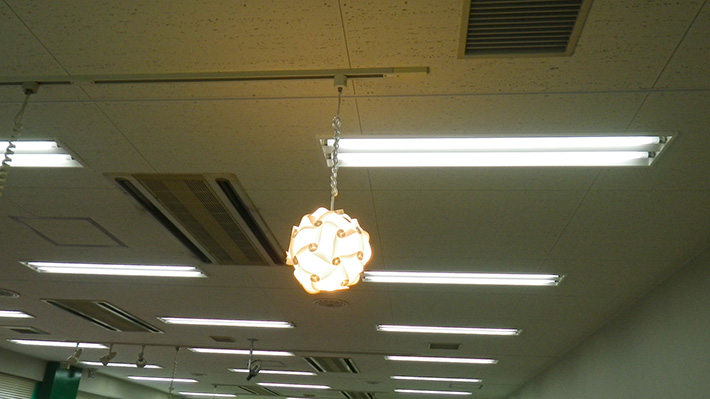
素晴らしい作品をお見せいただきありがとうございました。
最近、お客様から当社が取り扱う集塵脱臭装置の集塵・脱臭の性能についてのご質問を受けましたので、レーザー加工時における排気装置の役割について記述いたします。
バーサレーザーのような箱型のレーザー加工機の場合、排気装置が非常に重要なファクターとなります。
どのような素材の場合でも、レーザーを照射すると溶融、蒸発、昇華など、加熱による物理的現象が生じ、それに伴って噴煙・粉じん・臭気などの副産物が生成されます。
箱型のレーザー加工機の場合、これらの副産物が加工スペース内に滞留すると、レーザー光を阻害したり、二次的に発生した可燃性ガス(主に石油を原料とするプラスチック製品)に着火するなどの原因になりかねません。
これらの副産物を強制的に外部へ排気するのが排気装置になります。
排気装置には、これら副産物を、そのまま外部へ排気する簡易型の送風機と、副産物をろ過する集塵脱臭装置の2種類に分けられます。
当然の如く、これら副産物をろ過する集塵脱臭装置の方が、環境に良いのは言うまでもありません。
しかし、イニシャルコスト等の問題もあり、一律に集塵脱臭装置の設置を強制できるものではありませんが、少なくとも都心部や建物の密集地、飲食店の近辺、住宅街でレーザー加工を行う場合は、集塵脱臭装置は必需品と言えます。
当社がエフェクト製集塵脱臭装置 DR-IS2を推薦する理由について
エフェクト製集塵脱臭装置DR-IS2(以下、DR)は、下記のように3層のフィルタ構造を持っています。
1次フィルタ ペーパーフィルタ(市販ティッシュペーパー代用可)
2次フィルタ 中性能フィルタ
3次フィルタ FM600精密フィルタ
脱臭用活性炭 (特殊活性炭HG)
フィルタが多層構造になっているのは、言うまでもなく、粗い物質から順にろ過していく必要があるためです。
DRは、一次側から二次側へ、徐々にフィルタの目を細かくしていくことによって効率的なろ過を行います。
また、各フィルタもとより、段ボールパッケージに封入された活性炭カートリッジなど、交換が容易です。
一般に、高性能(且つ、高額)な海外製の集塵脱臭装置は、確かに高機能なフィルタリング構造を持っていますが、いちばんのボトルネックは高額なランニングコストです。
ランニングコストの大勢を占めるのが、副産物をろ過するために使用する高価なフィルターです。
当然の如く、ランニングコストの上昇は、レーザーで製作する製品の単価にはねかえります。
とくに輸入品の集塵装置はフィルタ等のランニングコストが高価になりがちです。
DRは、交換頻度の高い一次フィルタに市販のティッシュペーパーを使用することによって、コストの上昇を抑えました。
国産品で、窒素酸化物やホルムアルデヒドなどの吸着性能に秀でたゼオライトの粉末をろ過材として使用するタイプの集塵脱臭装置もありますが、副産物と結合したゼオライトが一般ごみではなく、産業廃棄物扱いとなり取扱いが面倒なため、当社ではお勧めしていません。
また、ゼオライトの粉末は取り扱いが非常にシビアです。片栗粉並みの微粒子のため肺に吸い込み易いので健康被害に気をつけなければなりません。
ろ過フィルタについて
言うまでもなく、集塵装置にとって副産物をろ過するためのフィルタは、いちばん重要なパーツです。
フィルタは、詰まる=ろ過されているということになりますので、使用すれば詰まって当然という言い方もできます。
集塵しているのにフィルタが詰らない=吸引力が落ちない、ということであれば、それは集塵をしているとは言えません。
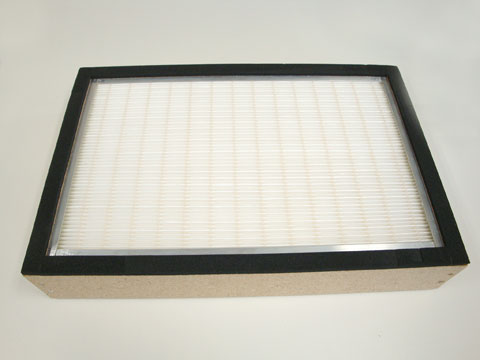
これは、バーサレーザー純正クリーナーの二次フィルタです。当然のようにHEPAフィルタを使っています。
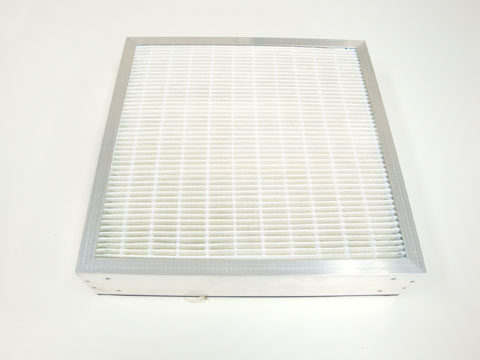
こちらは、DRの二次フィルタです。純正クリーナーと同様に中性能フィルタを使用しています。
(中性能とHEPAでは、ろ過する粒子の粗さが異なります。)
このような構造のフィルタをご覧になられた方もいると思いますが、これらは、大手家電メーカーが作っている家庭用の空気清浄機にでさえ、必ずと言っていいほど付いている重要なフィルターです。
巷には、フィルタによる圧力損失を重視(吸気圧の確保)するあまり、ロールフィルタやグラスウールフィルタだけで集塵脱臭機能を謳って販売されている物も出回っていますが、本来のろ過機能を確保しているかどうかは定かではありません。
ろ過の構造
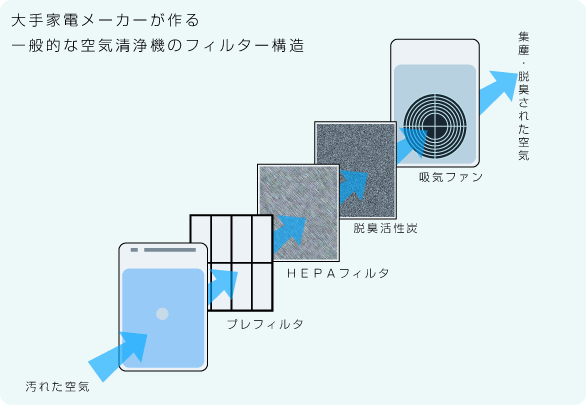
下図は、大手家電メーカーが作る一般的な空気清浄器のフィルター構造です。粗い粒子から、徐々にろ過を行い、最終端の吸気ファンで空気を排出する構造になっています。
こちらは、DR-IS2のフィルター構造です。上記の空気清浄器のように、フィルター構造を踏襲し、粗い粒子から徐々にろ過を行い、最終端の吸気ファンで空気を排出する構造になっています。
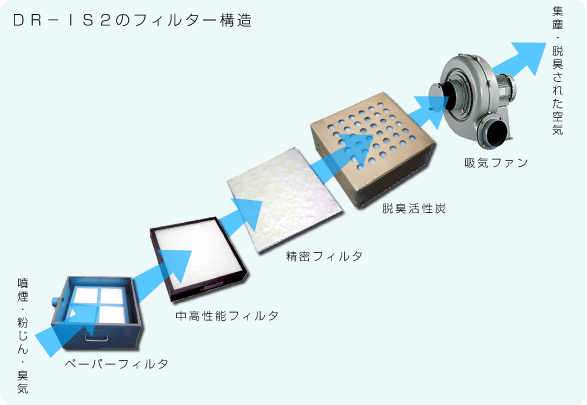
ファンが最後端にあるいちばん大きな理由は排気漏れ(リーク)を防ぐためです。
尚、巷には、こういったフィルタ構造を踏襲していない製品も出回っていますので十二分に注意する必要があります。
例)
そもそも脱臭機構を備えていなかった集塵装置に、脱臭という体裁を整えるために吸気ファンの後端に活性炭を加えた場合などです。
こういった構造の場合は、筺体のの接合部や排気ダクトの接合部から排気漏れが無いかどうかを確認することが大事です。
吸気の確保
レーザー加工中に、加工スペース内の吸気圧が下がると、ガスが滞留しレーザー光そのものを阻害してしまいますので吸気の確保は確かに重要です。
フィルタが目詰まりをすれば吸気圧が下がるのは至極当然のことで、吸気圧が下がった場合はフィルタを交換しなければなりません。
バーサレーザーの純正のエアクリーナーには、吸気圧を検知するための風量センサ(流量センサ)が搭載されており、マテリアルドライバ―モード(非マニュアルモード)の時には、流量が下がった時点でレーザー加工を停止する安全機能が搭載されていますので、とても安全にご利用いただけます。
ですが、ランニングコスト(フィルター代)が高価なため、当社ではDRをお勧めしています。
DRは吸気圧を目視で確認できるように、プレッシャーゲージ(圧力計)が搭載されています
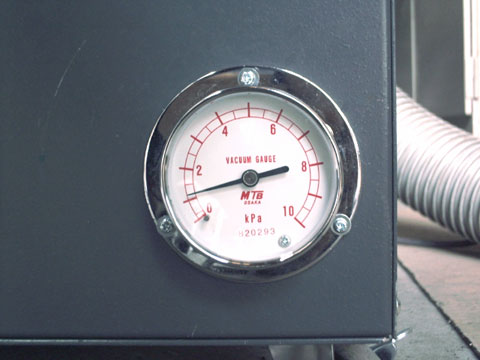
吸気圧が充分に確保されているかどうかを、吸気口に手をかざして確認したり、加工スペース内の煙や粉じんの流れを目で見て確認することも大切ですが、やはり目に見えない吸気圧を数値で確認できるにこしたことはありません。
脱臭用活性炭について
活性炭は、簡単に言うと臭いの分子などを物理的に吸着する能力を持った多孔質の炭です。
ご存じ方もおられるかもしれませんが、活性炭は原材料や炭化・賦活の条件によって分子の吸着性質が異なります。 ゆえに、用途にあった性質の活性炭を使うことがとても重要になります。
一種類の活性炭で万能を謳うメーカーもあるようですが、いくら活性炭の量が多くても、本来は用途にあった活性炭を選ばなくては意味がありません。臭いの分子が活性炭に吸着されずに素通りしてしまうからです。
たとえば、アクリル製品を加工するのに木用の活性炭を使用しても脱臭効果が上がりません。
DRの場合は、
1.アクリル系
2.木・ゴム系
3.アンモニア系
という3種類の活性炭をご用意しています。
当社では、主にいちばん使用される材料に適した活性炭を積んで納品させていただいています。
安全機構
DRは、フィルターの目詰まりによって圧力損失が高くなり、ファンモーターに過負荷がかかった時に、モーターを停止させるための安全装置(サーマルプロテクタ)が取り付けられています。
言い換えれば、安全装置の無いファンモーターを筐体の中に入れて、フィルターと組み合わせているだけの集塵装置は、圧力損失が高まった時にモーターが過熱、焼けてしまうなど、トラブルの可能性があります。
本来、安全装置の無いファンモーターは、過負荷が想定される用途ではなく、送風等のために使用すべきものともいえます。
もっとも、筐体が隙間だらけで圧力損失が高くならなければモーターは過熱もしませんが、フィルタとしてのろ過機能を果たさないので集塵装置としての意味を成さないともいえます。
また、DRは、主電源の前に安全用ブレーカーを付けています。
過電流等による電気的なトラブルから回路を保護する安全設計になっています。
以上が、当社がエフェクト製集塵脱臭装置 DR-IS2を推薦する理由です。
詳細はレーザーワークスまで。
レーザーの切断事例で、たびたび使われるのはアクリルですが、今回はジュラコンを加工(切断)してみました。
ジュラコンは、エンジニアリングプラスチックと呼ばれ機械系のパーツ材料として広く使われています。身近なところで言うと、モーターで動く自動車プラモデルのシャーシーに組み込まれているギア(歯車)や、コピー機の紙の送り出し機構にも使われていますね。
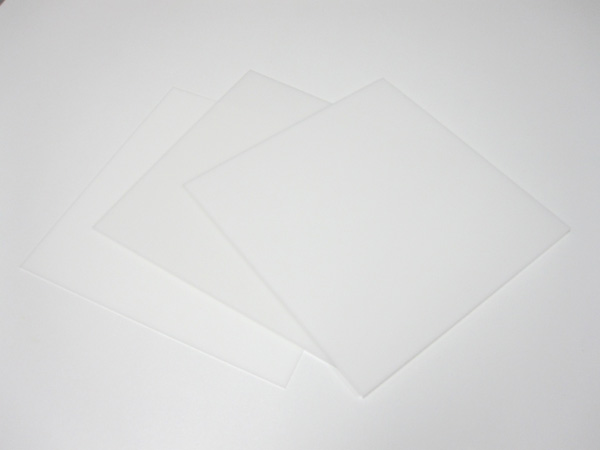
今回は、1mm, 2mm, 3mmの厚の板を、それぞれカットしてみます。
切り出す形状は、やはり歯車にしました。
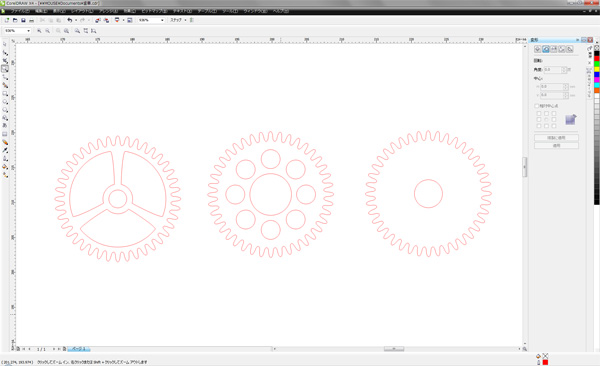
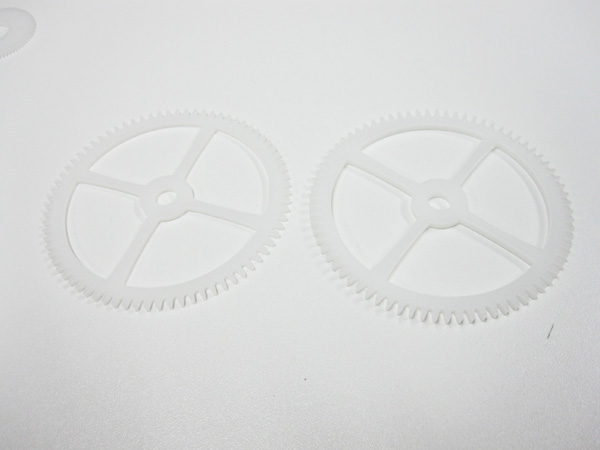
出来上がった1mm厚のギアです。
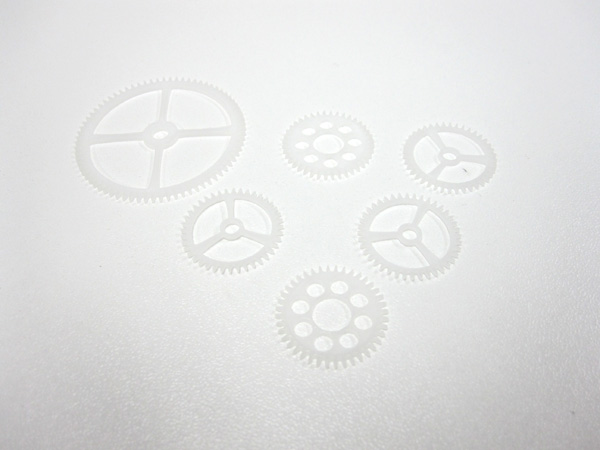
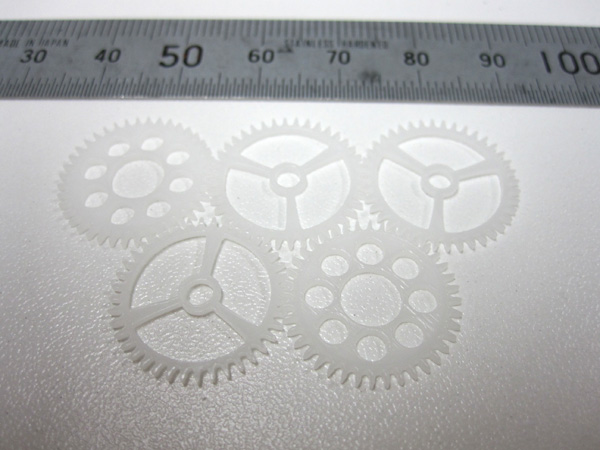
こちらは3mm厚を切り出した直後。切断幅は意外と狭く、タイトに仕上がっています。
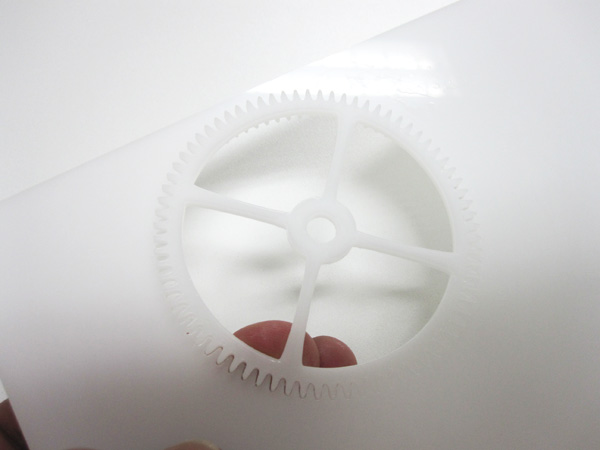
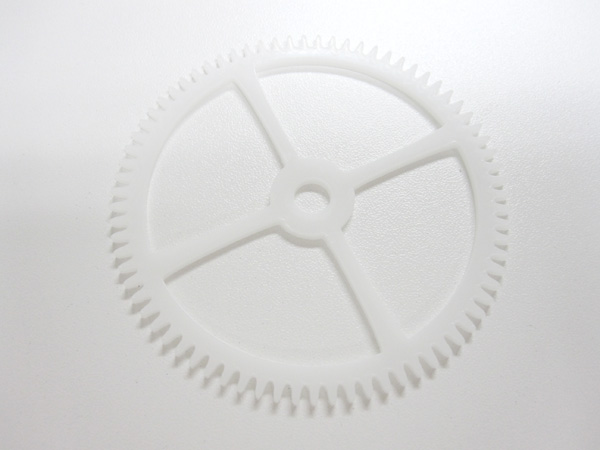
左が2mm厚、右が3mm厚です。
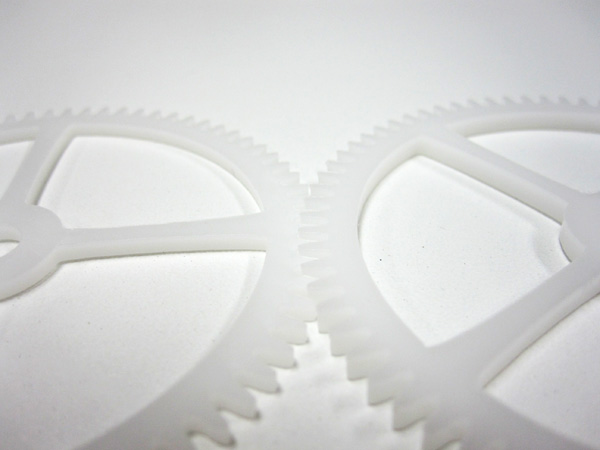
ギアの勘合部
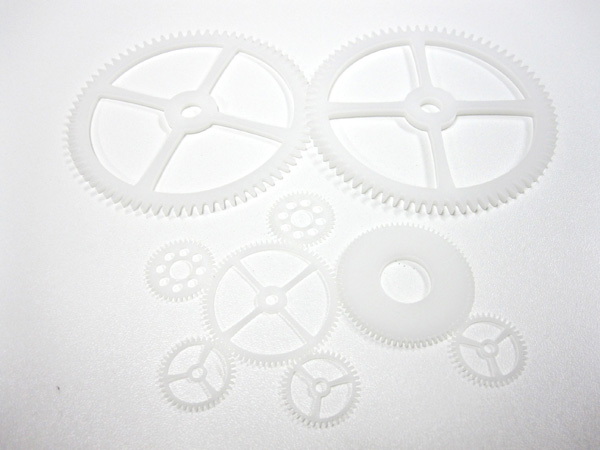
なかなか面白いので、たくさん作ってみました。
レーザーで1個づつパーツを切り出していくというのは、けっして量産には向きませんが、試行錯誤を繰り返しながら試作開発を行うような場合には、レーザーはお勧めではないでしょうか?
詳細はレーザーワークスまで
私の趣味はキャンプ(ツーリング)に行くことなのですが、そのためのキャンプ用品をよく買います。
ということで、今回はレザーマンというメーカーの多機能ツールに名前を刻印してみました。
レーザーマーキング剤を使えば金属表面にマーキングは出来るのですが、マーキング剤は摩耗には弱いので、摩擦に晒されると取れてしまいます。今回のように取手部位への刻印の場合は、高密度レンズを使って金属表面に直接レーザーを当てるほうが耐久性に優れます。この多機能ツールはステンレス製なので高密度レンズによる刻印が可能です。
ということで、早速、レーザーを当てます。今回は、名前の他にイラストも刻印したかったので、ベクター刻印に比べると時間はかかりますがラスター刻印を行いました。
30ワットレーザーを使って、概ね5分で完成です。
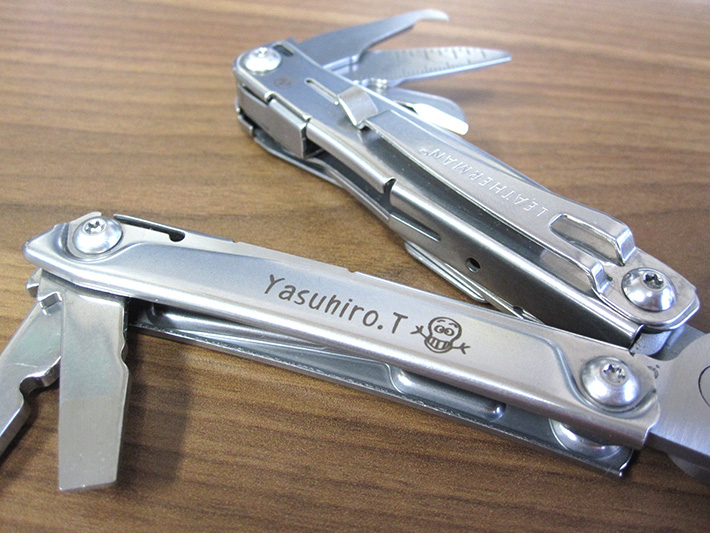
拡大するとよく分かるのですが、ステンレス表面が溶けています。刻印が落ちることはまずありません。
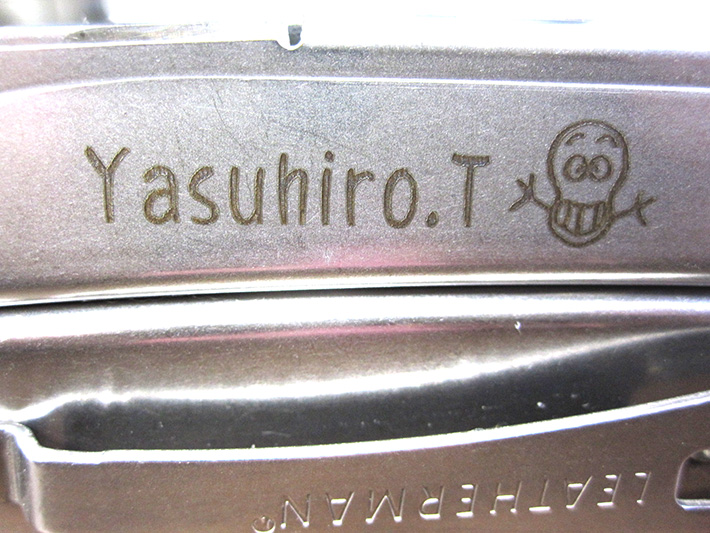
刻印部を握ることで摩耗にさらされるので、刻印の耐久性を考えるとこのような部位にはマーキング剤は使えません。
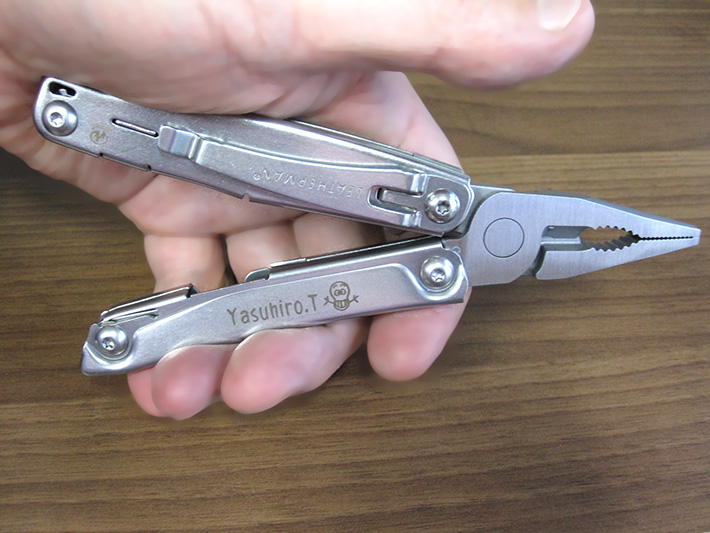
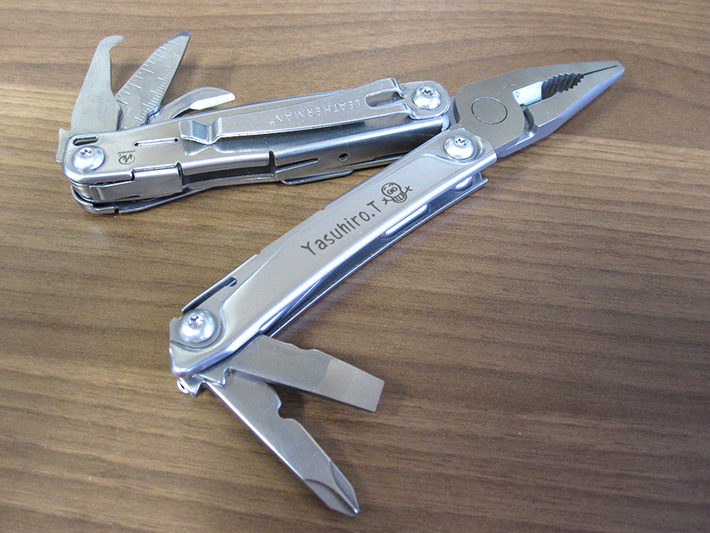
我ながら、なかなかのお気に入りです。文字の書体も、イラストに合わせて手書き風のフォントを使用しました。
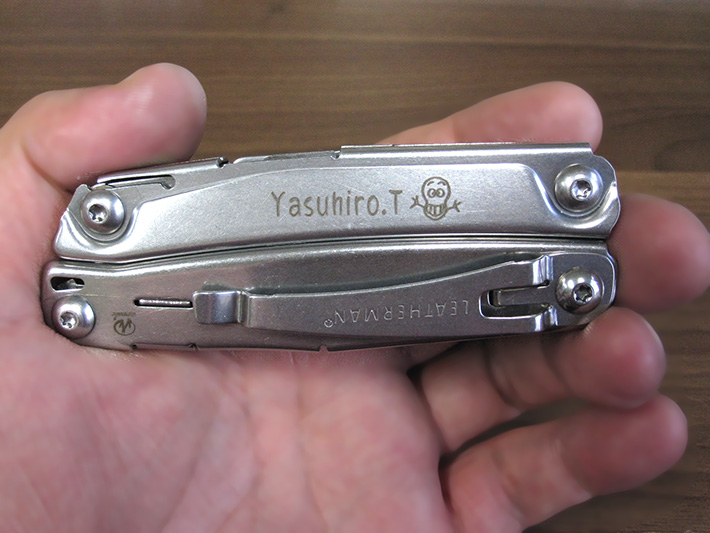
加工内容としては、とくに面白いわけでもないのですが実用性はバッチリです。
詳細はレーザーワークスまで
東京営業所の新谷で
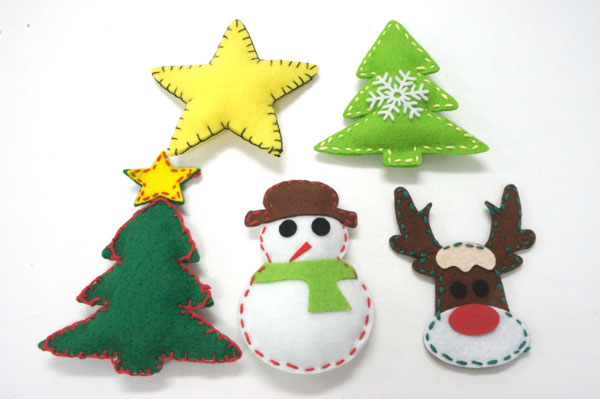
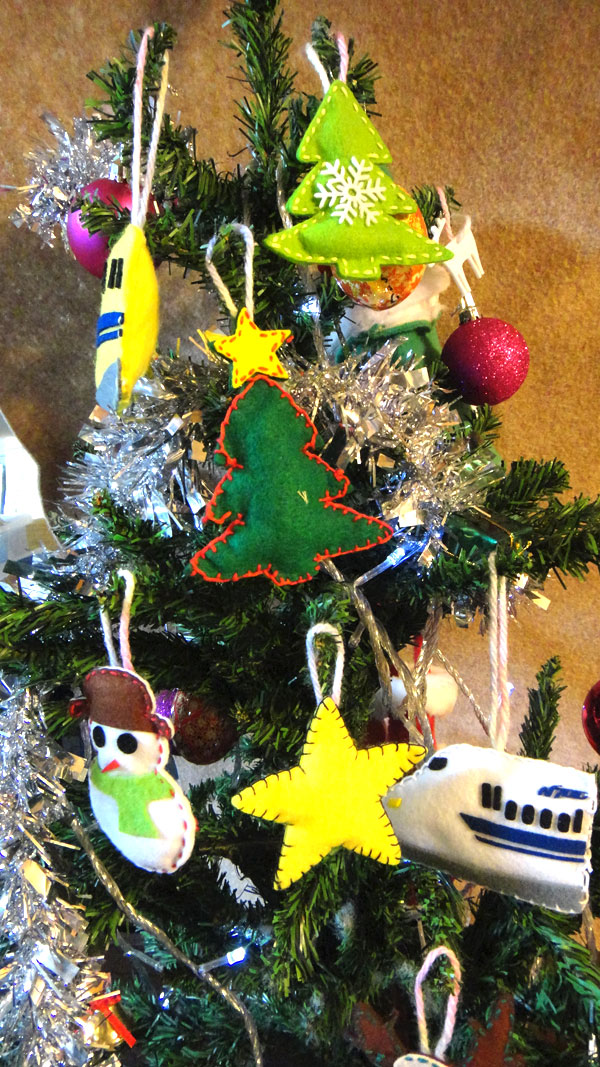
す。 今回は季節ネタです。 フェルトを使ってクリスマスオーナメントを作ってみました。
フェルトはレーザーと相性が良いです。
とくに難しい加工ではないので、早速、レーザーでカットします。
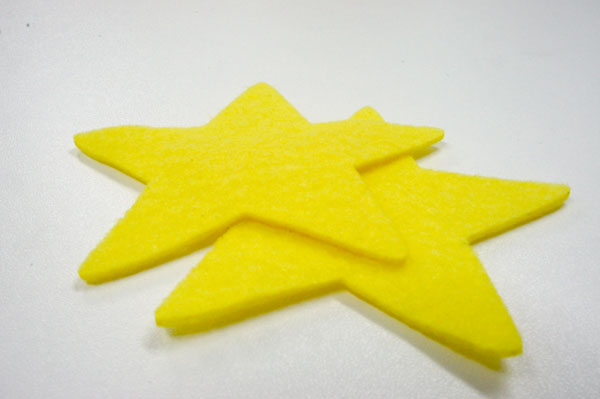
あっという間に、カットが終了しました。
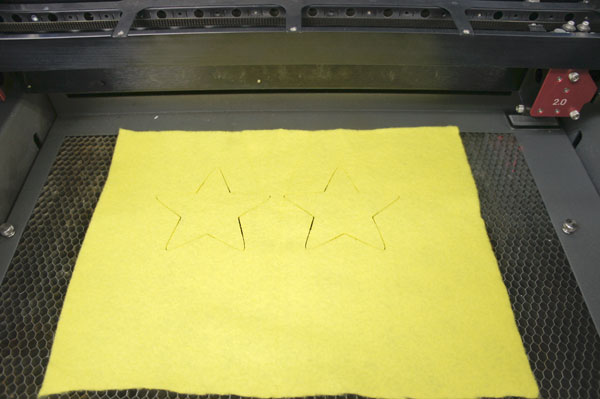
カット部分がヒートカットされたようになり、変色なども起こりません。
これを、手縫いで仕上げると、まるで手作りのような風合いのオーナメントの出来上がりです。
レーザーをお持ちの方は、ぜひ一度お試しください。
詳細は、レーザーワークスまで
今回のレーザー加工は、『鋼鉄へのレーザー刻印』です。
鋼鉄は、一言で言うと焼き入れされて硬くなった鉄ということです。身近なものではハガネやゼンマイがあります。
鉄が炭素と結合しているため、非常に硬いです。
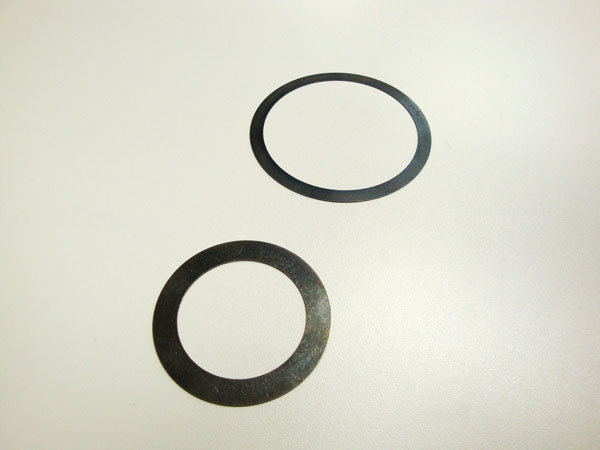
今回は、熱さが1mm以下のものにかなり強めのレーザーを当てて加工していますが、同じ厚みのステンレスだと熱で歪んでしまうのに、今回はびくともしませんでした。
加工にはお馴染みの高密度レンズとシングルストロークフォントを使いました。
ちなみに、シングルストロークフォントがバージョンアップされて、現行バージョンでは円周上・円弧上に文字を配置することができました。
材料の位置決めをするための冶具をコピー用紙で作りました。
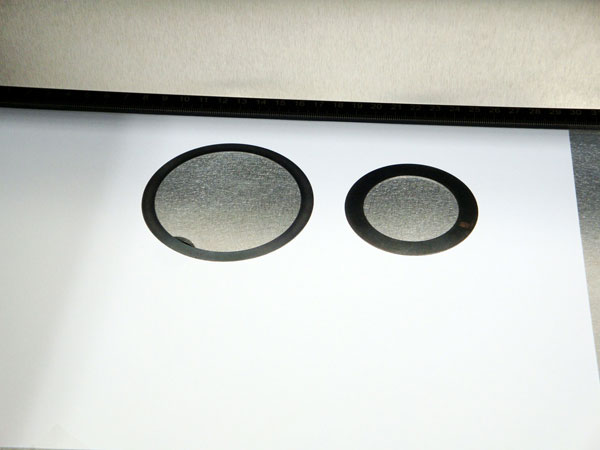
こちらが加工中の映像
こちらが仕上がったものです。2種類の鋼板だったのですが、それぞれ焼き入れ具合が異なるようで、出来栄えには差が出ました。
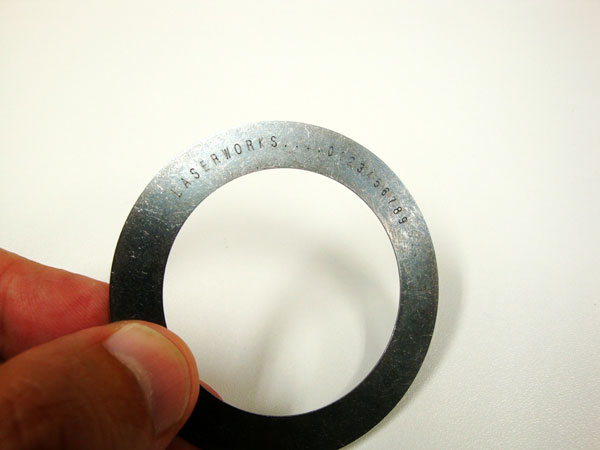
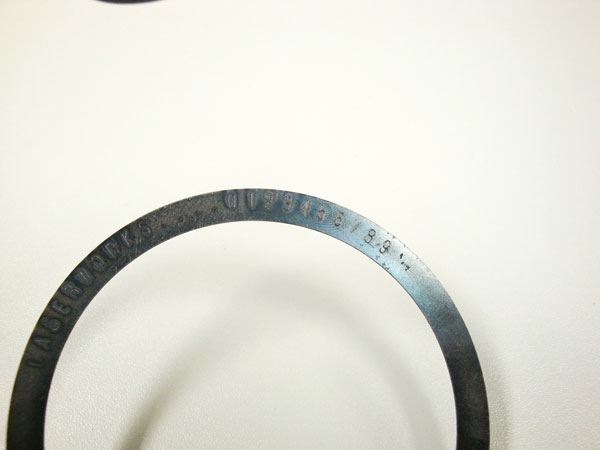
画像では見づらいのですが、マーキングというよりは刻印という感じの仕上がりになっています。
詳細はレーザーワークスまで。
少し時間が空いたので、久しぶりに木札を彫刻してみました。
ただ、そのまま彫っても面白味がないので今回は背景をレリーフモードで彫刻します。
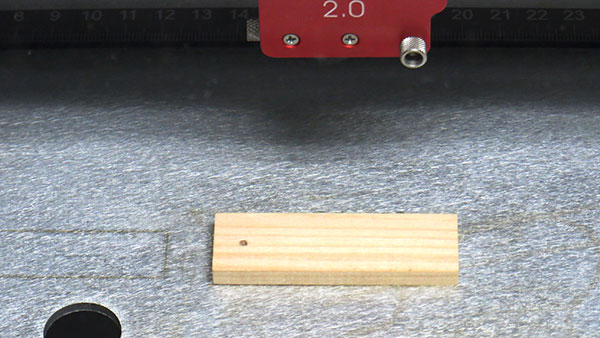
レリーフモードを使うと、彫刻の面積や模様によって風合いはさまざまですが、背景の彫刻に立体感を演出することができます。
データを作って、早速、彫刻を行います。背景パターンはCorel X6の背景パターンを使用しています。
これが彫った直後。ヤニが付着しています。
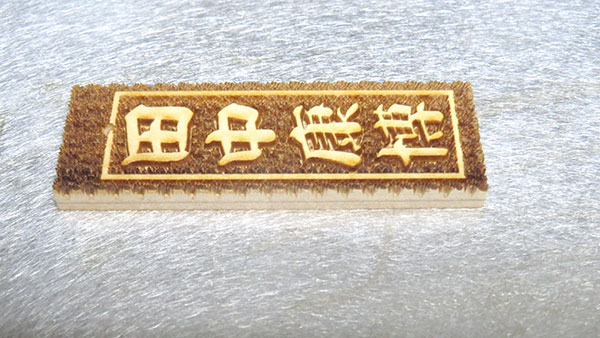
このヤニを落とすと、このようになります。 少しパターンが細かすぎたようです。
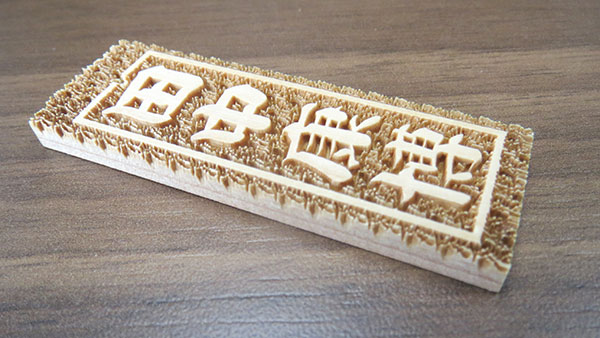
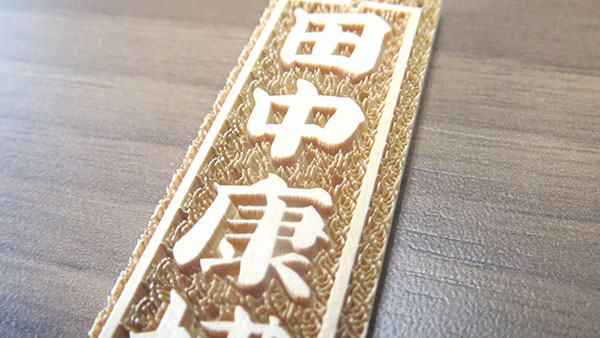
模様が細かすぎて見栄えが悪かったので、別のパターンで試しました。
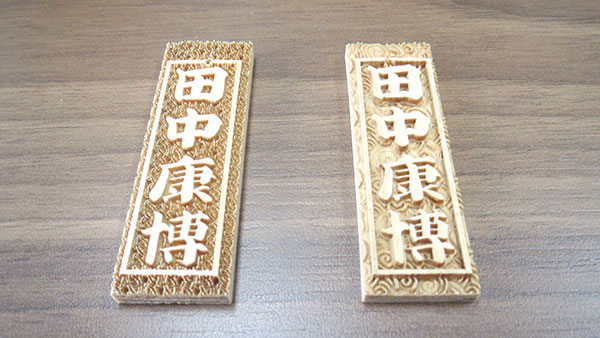
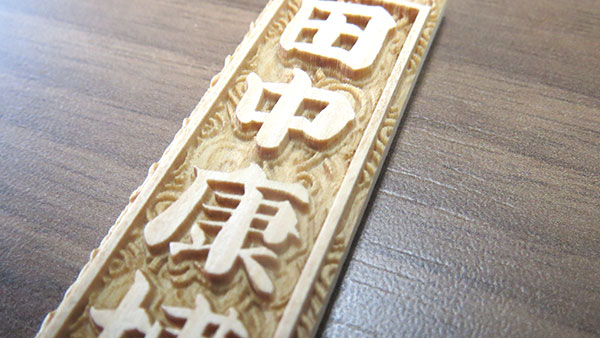
まだまだ満足のいく仕上がりではありませんが、背景の模様次第では、もう少し良い作品が作れそうです。
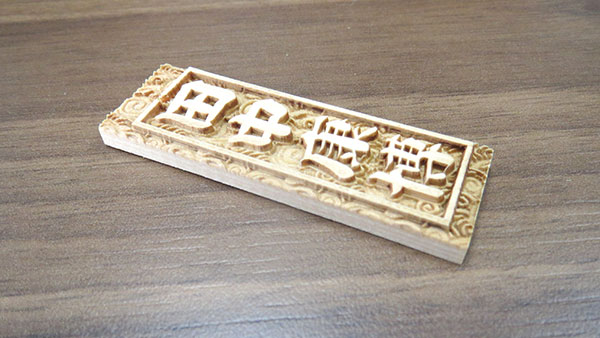
データの作り方はFacebookのユーザーコミュニティに掲載しますので、ユーザー様はそちらをご覧ください。
詳細はレーザーワークスまで
必要に迫られてゴム印を作りました。アス●ルで注文すれば即日配達ですが、せっかくレーザーがあるので自分で作ります。
まずは、ホームセンターで買ってきた1枚200円程度のMDFで持ち手を作ります。
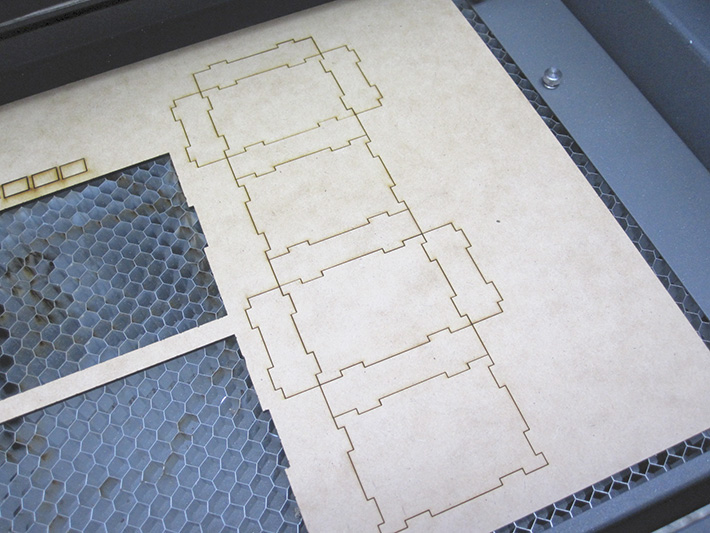
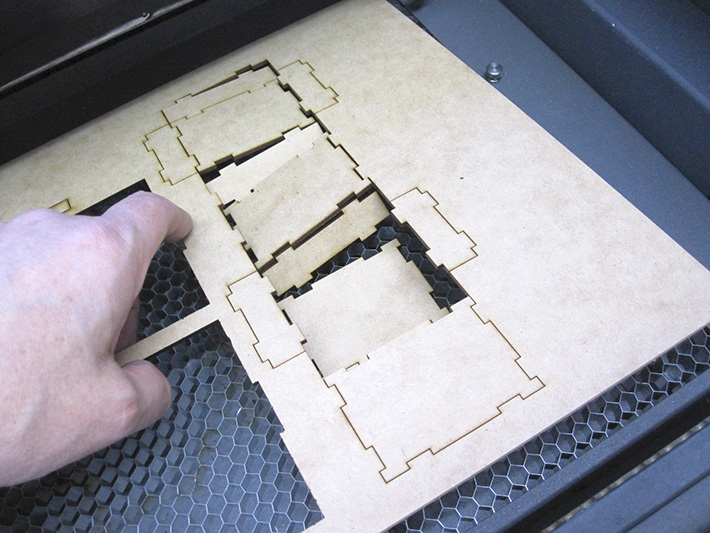
1~2分で切断完了
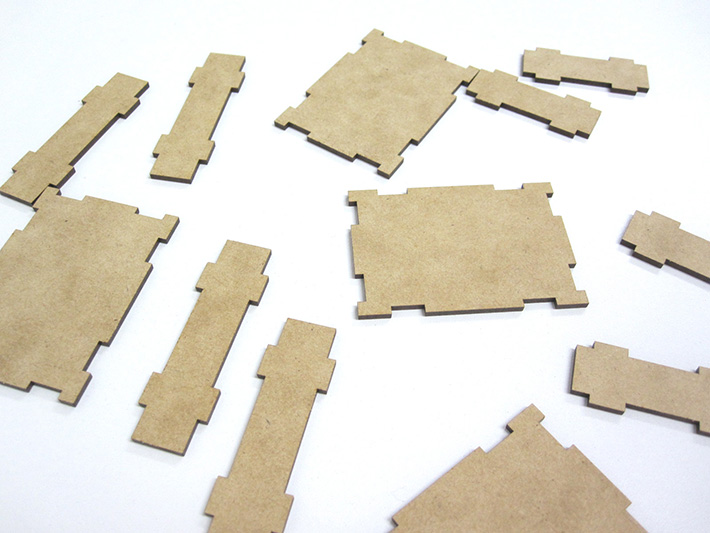
切り出したパーツを
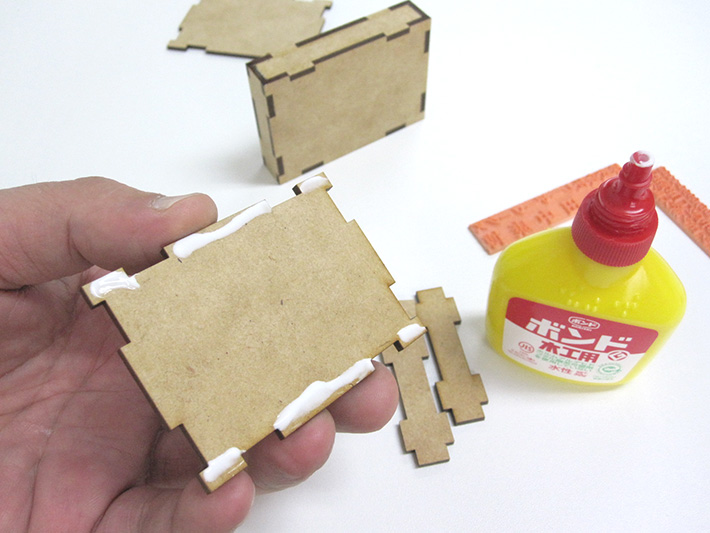
木工ボンドで接着していきます。
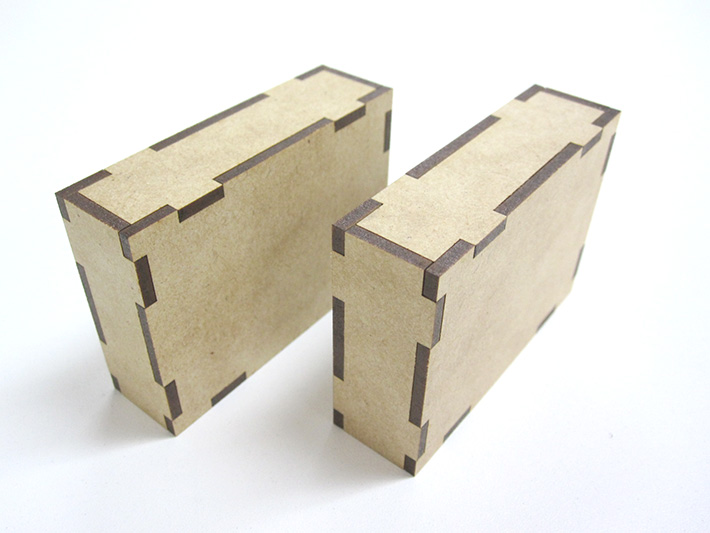
綺麗に組みあがりました。
レーザーを使って、ゴムを彫刻します。彫った直後は、 ご覧のとおりゴムの粉で真っ白です。
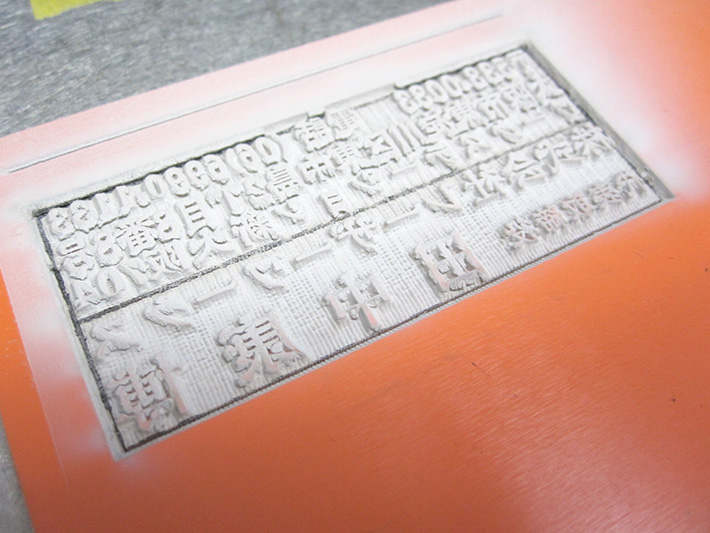
これをケミカルを使って洗い落とします。この時は、うっかりして流し場でやってしまいましたが、これはNGです。新聞紙などを下に敷いて、ケミカルを新聞紙に吸わせて燃えるゴミで処分してください。
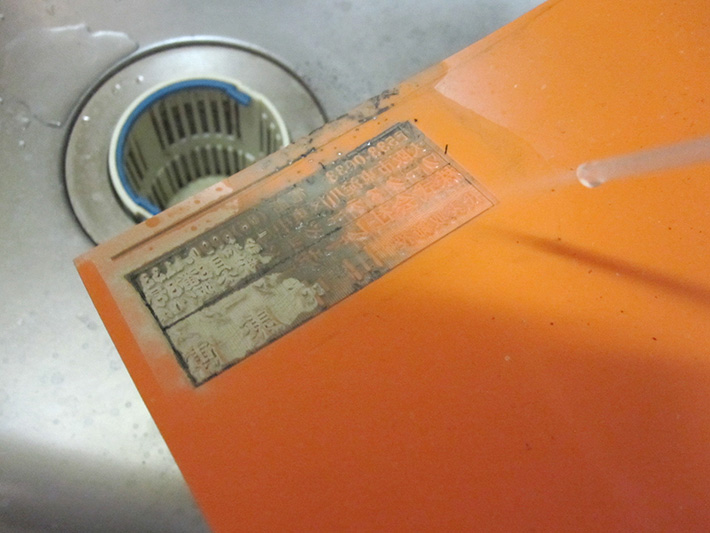
一瞬で綺麗になります。
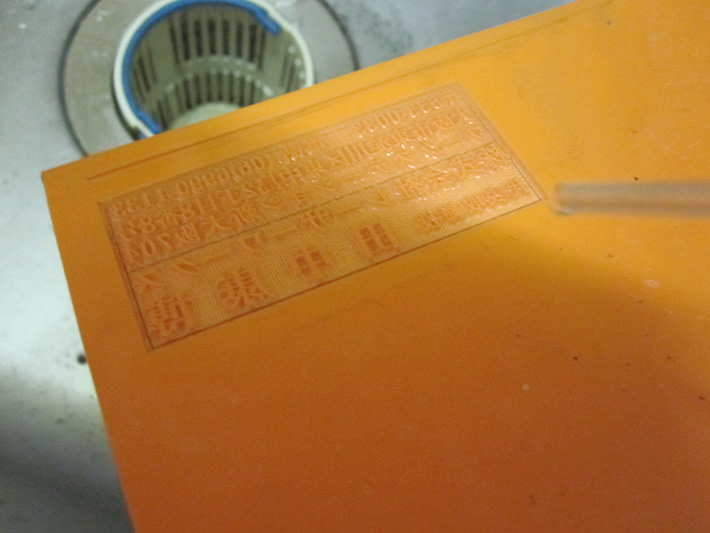
アシストエアーが強すぎて彫った部分に模様が出てしまいましたが、自分で使うものなので気にしません。 エアーの強さを調整すれば模様は薄くなります。
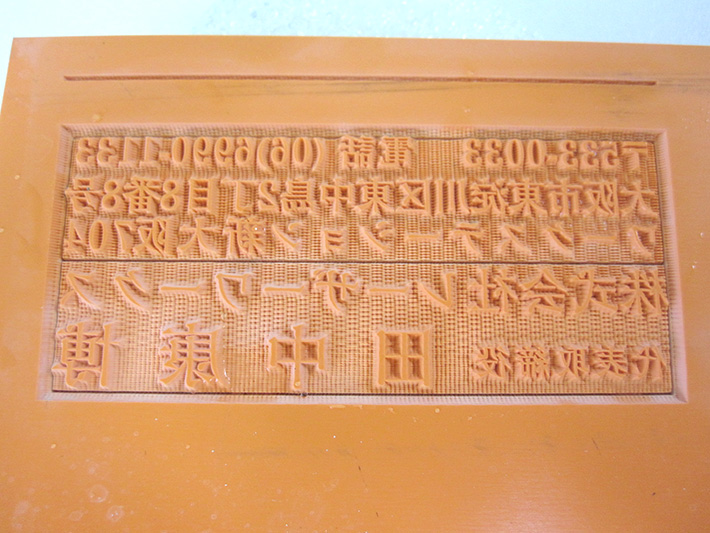
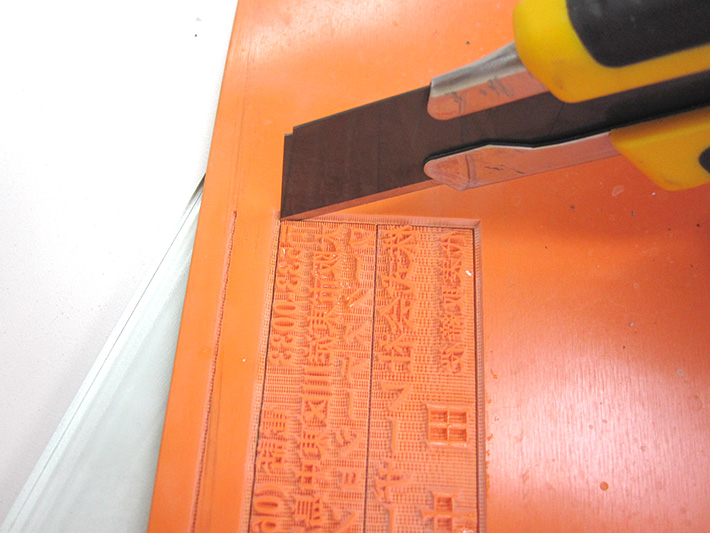
粉塵を取り除いた後、レーザーで入れてあった切れ込みにカッターを入れて、印面を切り出します。
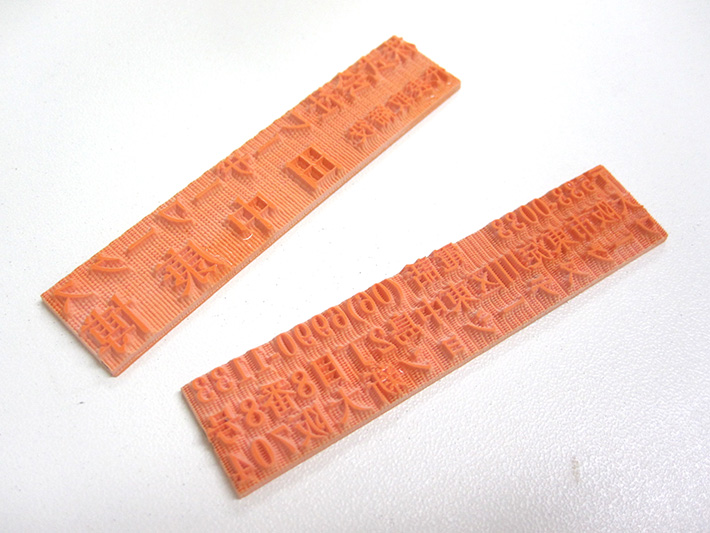
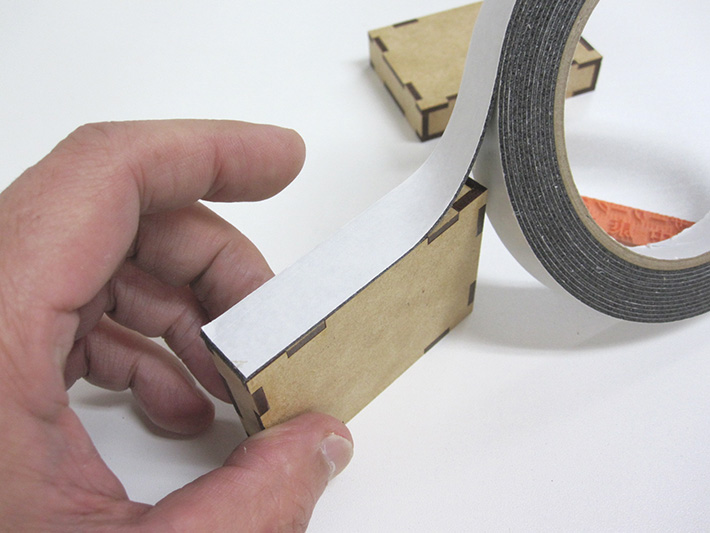
持ち手にクッション材のついた両面テープを貼っていきます。
ゴムの印面を貼り付けます。
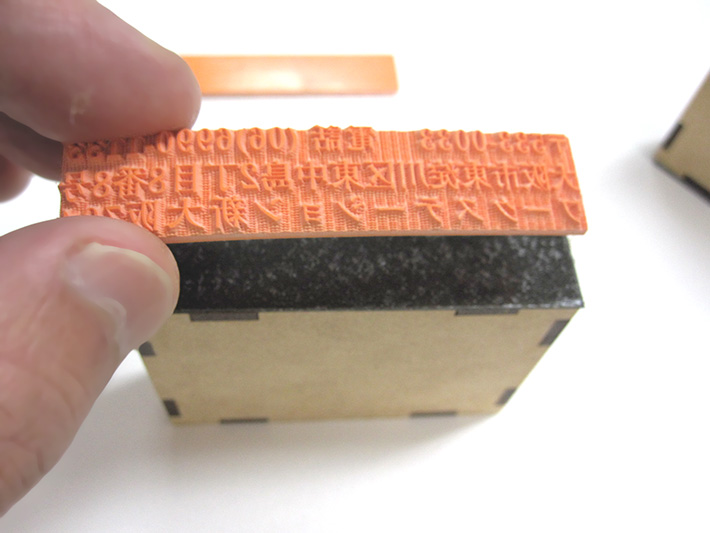
これで完成です。
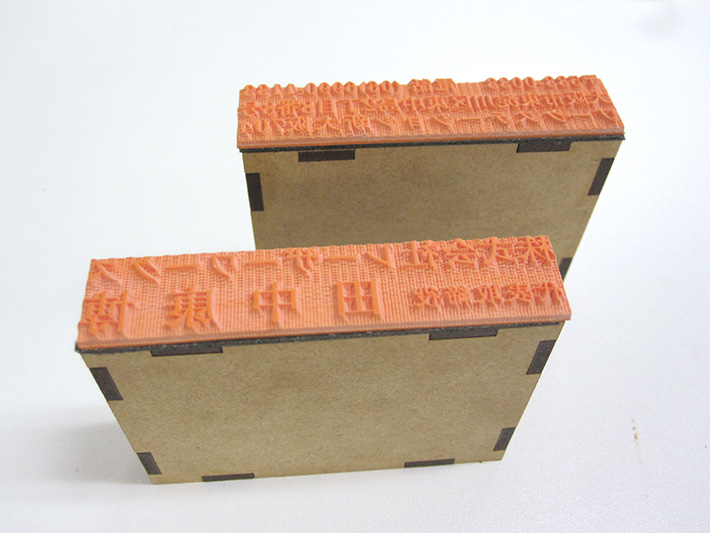
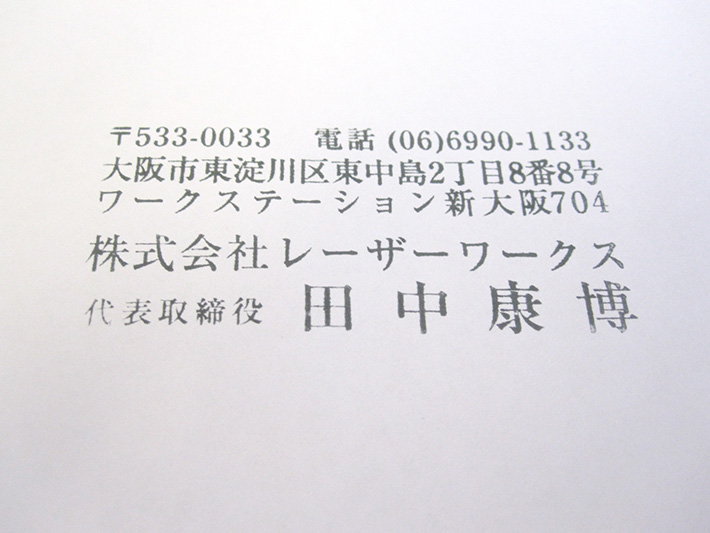
試しにコピー紙に捺してみます。 100円ショップで買った水っぽいスタンプ台を使ったので、少し滲みが出ましたが、まともな油性スタンプ台を使えば問題なさそうです。
詳細はレーザーワークスまで
久しぶりに東京営業所へ顔を出してみると、デモ用レーザー加工機に加工エリアを照らすためのLED照明が付いていました。 手作りの工作感は否めないものの、純正装備として用意されていない内部照明は、けっこうなスグレモノでした。
レーザー加工をおこなう際に、レーザー加工機を設置する環境の配光状況によっては加工エリアが薄暗く、作業がやりにくいため、お客様によってはレーザー加工機の側に照明を設置するなど工夫をされているのが現状です。
ということで、本社のデモ機にもLED照明を付けてみました。
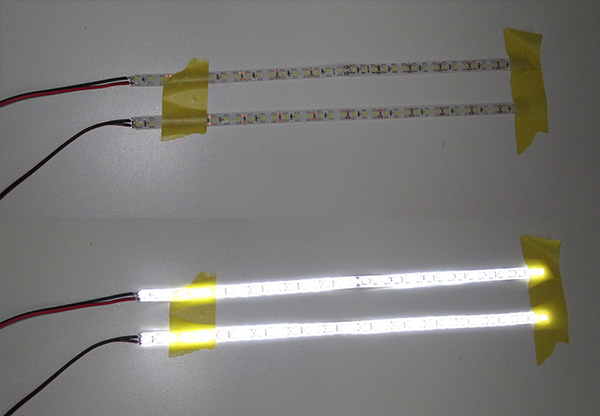
照明に使うLEDは市販のテープ型を使います。レーザー加工時に生じる粉塵などが付着しても掃除がしやすいようにクリアドーム型を採用しました。
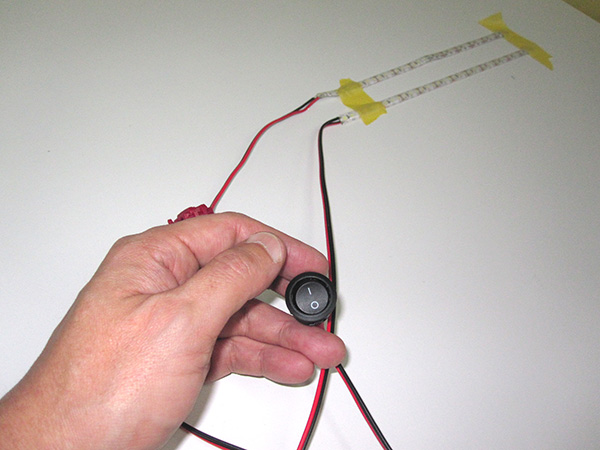
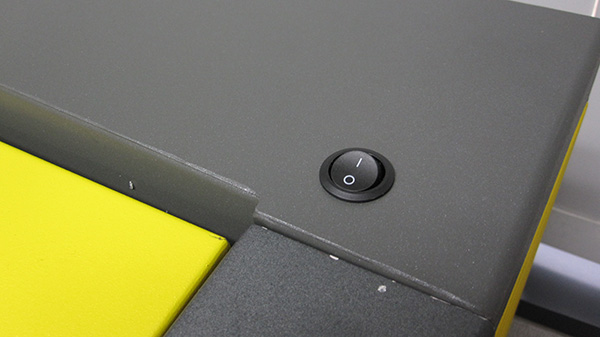
ON/OFFスイッチはカチッとした操作感のあるロッカタイプを使いました。
また、操作性と外観の見栄えが良くなるように、本体に穴開け加工を施しました。
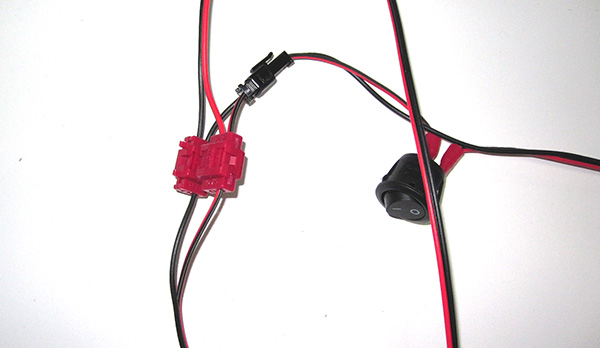
配線の分岐には、しっかりとした分岐パーツを使用します。また、配線もコネクターを使って、取り付け・取り外しが簡単に出来るように、複数のピースに分けています。
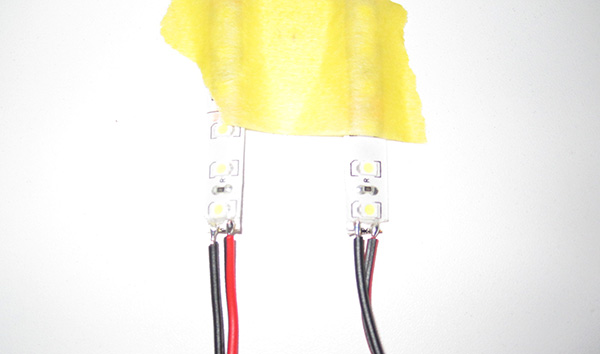
LEDへの配線。クリアドーム型のLEDなので、ここはハンダ付けしか方法がありません。
ということで、半日かかって取り付けが完了しました。
まず、照明OFFの状態。配光具合がわかるように、部屋の照明を消して撮影しています。
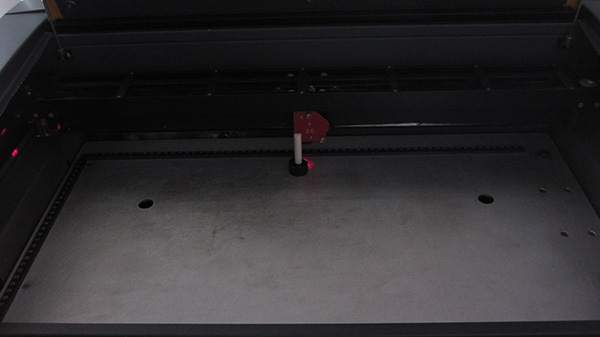
照明をONにしてみます。
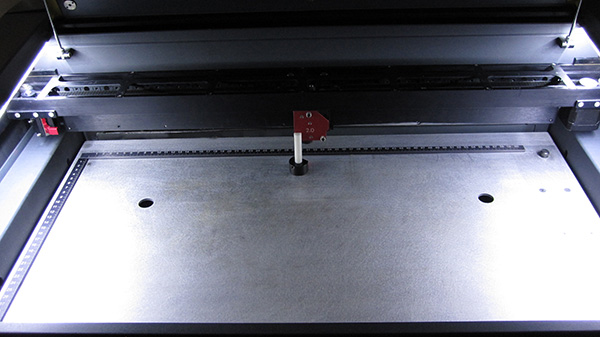
照明OFF。
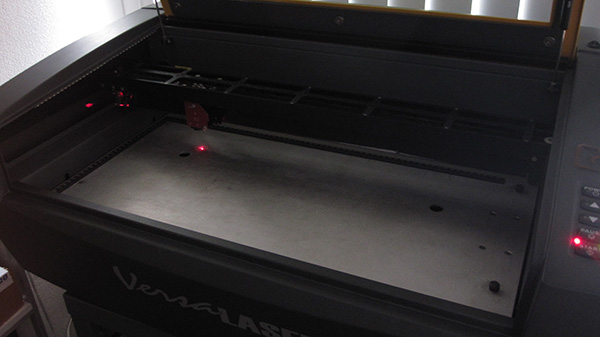
これが、こんなに明るくなります。
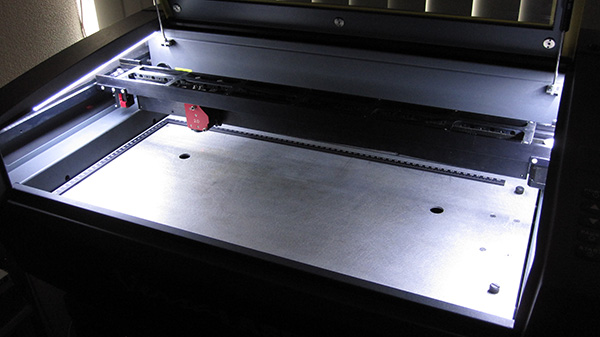
明るくはなったものの、横幅の長いVLS3.50だと、少し照明が足りない気がしたので、急遽、フロントサイドにもLEDを追加しました。合計3本のLEDで内部を照らします。ご覧のように、とても明るくなりました。
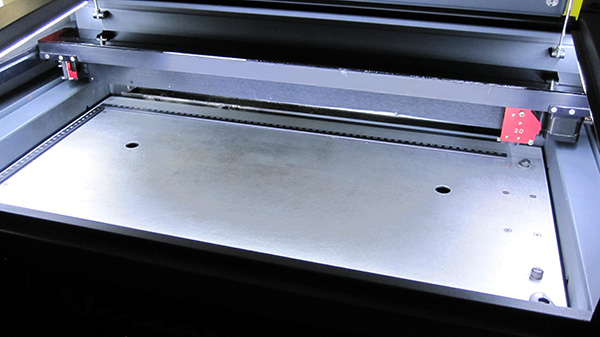
ということで、個々のパーツを手作業で組み立てていくため、費用はかかりますが ご希望のユーザー様がおられましたら、取り付け作業を承ります。(当社のユーザー様限定です)
詳細はレーザーワークスまで