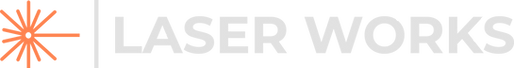
今回は、携帯用ライトで有名なマグライト(MAG-LITE)にレーザー刻印(マーキング)を行いました。
加工したのは、いちばん小さなソリテールというタイプのライトです。マグライトソリテールは、ライトメーカーとして老舗で有名なアメリカ マグライト社製の小型キーホルダーライトです。
本体はアルミ合金製で表面にアルマイト仕上げになっています。マーキングは、このアルマイトをレーザーで除去します。加工内容としては、最も簡単な部類に入ります。
いつものように、アクリル板を切り抜いて、位置決め用の冶具を作り、そこへマグライトをセットしレーザーを当てるだけです。
下が完成品。アルミ地の白が発色して、綺麗に仕上がりました。
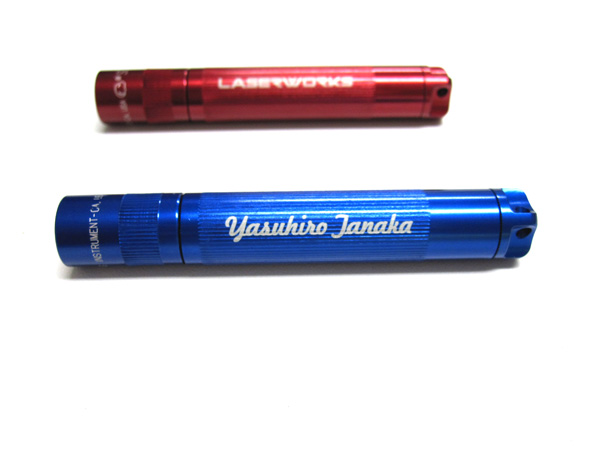
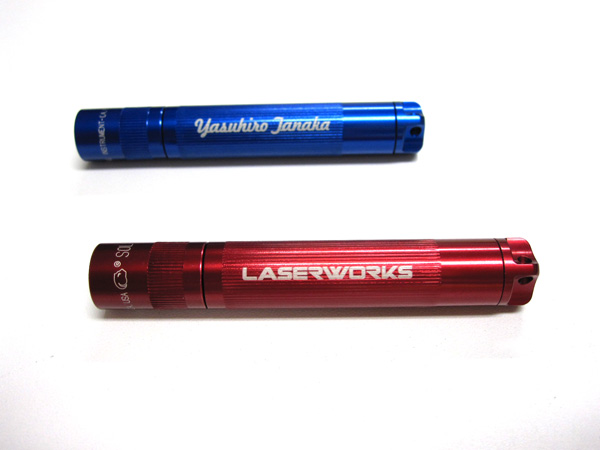
今回は、レッド・ブルーのソリテールにマーキングしましたが、グレーだけは避けた方が無難です。
グレーに白色の文字では、マーキングが目立ちませんから。
詳細は、レーザーワークスまで
今回のテーマはレーザー加工におけるデザインテクニックについてです。
たしかにレーザー加工機を使うことによって、誰が作っても、品質のバラつきのない同じ商品を作ることができます。
ただし、それは言い換えれば、誰がやっても同じ商品になってしまうということです。
どんなに優れた装置を持っていても、それと同じ装置があれば同じ製品を作ることができます。
では、独自のカラーを出すにはどうすれば良いのか? ということになるのですが、やはり、それは作り手の個性やセンス、デザインのテクニックということになるでしょうか。
作り手の個性やセンスは個人によって異なりますので一概には言えませんが、デザインのテクニックについては習得が可能です。
たとえば、レーザー加工機を使って写真加工(写真の彫刻)をされているほとんどの方は、(仕事柄デザイン関係のお業務に携わっておられる方は例外ですが)、おそらくは下図のように写真をレーザー加工機用にグレー変換されているだけではないかと思われます。
もしくは、少し気の利いた方で、グレー変換後にレベル調整やコントラストの補正を行っておられるぐらいでしょうか。
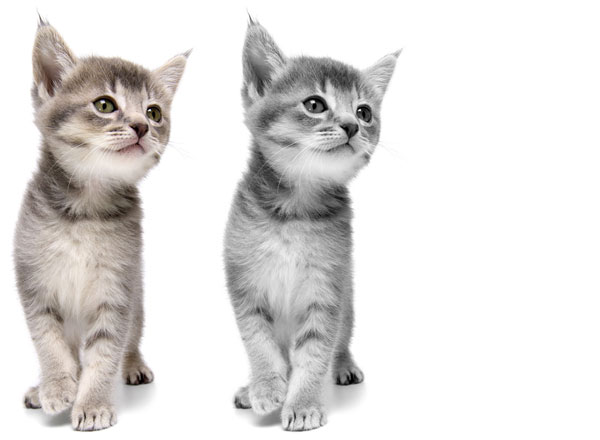
左が原図、右がグレー変換後。
これをそのままアクリルや石板などに彫刻してしまうと決して悪くはないのですが、そこからもう一歩踏み込んで、少し手を加えるだけでも画像の印象がずいぶん変わってきます。
下図は、画像加工ソフトで少しだけ手を加えたものです。(ほんの一例です。)
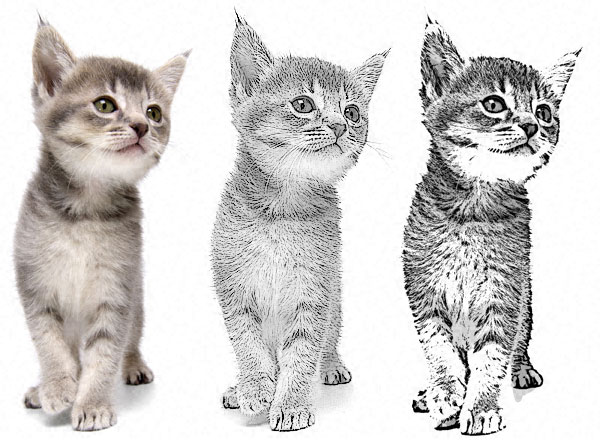
左から原図、Adobe® Photoshop、COREL®Photo-Paintを使って手を加えたものです。
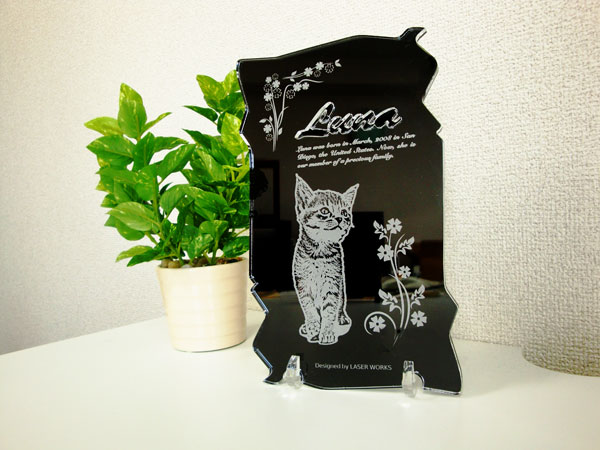
そして、これらの画像を単純な四角のアクリル板や既成のプラーク(アクリル楯)に加工するのではなく、装飾枠のデザインを加え、材料自体もアクリル板から自在に切り出すことによって、材料コストを抑えつつも他とは異なる、一風変わった作品に仕立て上げることができます。
こちらが完成品。5mmのアクリル板を切り出し、裏に同じサイズの黒のアクリルを合わせています。
外形の形状は、適当に描いたので少しいびつな形にはなってしまいました・・・が。
当社はお客様のご要望に応じて、レーザー加工機の基礎講習以外にも、コンサルティングという形で、こういったデザインテクニックを提供させていただいています。
詳細はレーザーワークスまで。
さて今回はMDF(中質繊維板)です。 MDFは、いわゆる木材繊維を粉々にして圧縮した二次成型品です。圧縮度合い(繊維の密度)によって、硬質繊維板、軟質繊維板などがありますが、MDFはミディアムデンシティファイバーボードですので、ちょうど中間にあたるものです。家具・木工用途、その他建築系の現場でよく使われていますね。身近なところで言うとオーディオ用スピーカーのキャビネットなどがあります。
まずは、材料をセット。
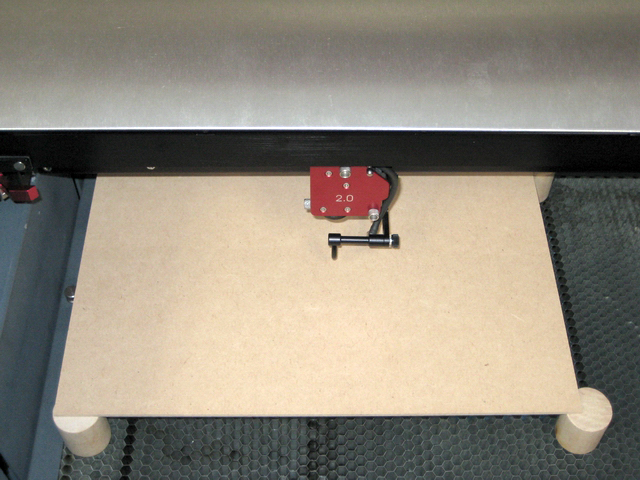
ハニカムテーブルの上にMDFを直接置いて加工しても良かったのですが、今回はLASERの反射による余分な延焼を回避するために、MDFを浮かせています。念のため、エアアシストを準備しました。
さて、これが加工終了時のものです。
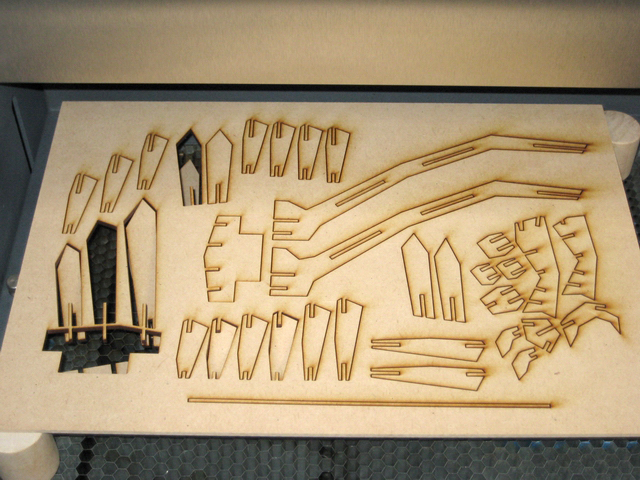
主にLASERが方向転換する部位(角)にヤニが付着しています。 ヤニの付着を防止するならマスキングテープをあらかじめ貼っておくことがいちばん簡単です。 今回は、マスキングなしで行っています。
これが切断されたパーツです。
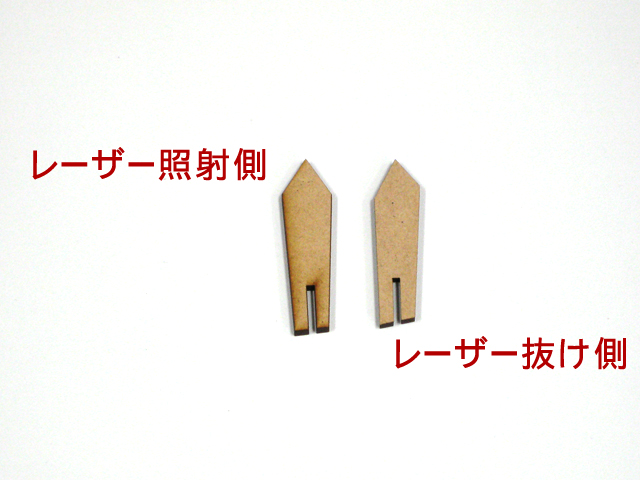
左がレーザー入射側、右が抜け側です。 抜け側に関しては、全くといっていいほどヤニは付着していません。
お問い合わせはLASERWORKS まで。
季節ネタの第2弾です。今日は10/31なので、食パンにハロウィンのイラストをレーザーで焼いてみました。
食パンはファミリーマートで買ったヤマザキの超芳醇です。
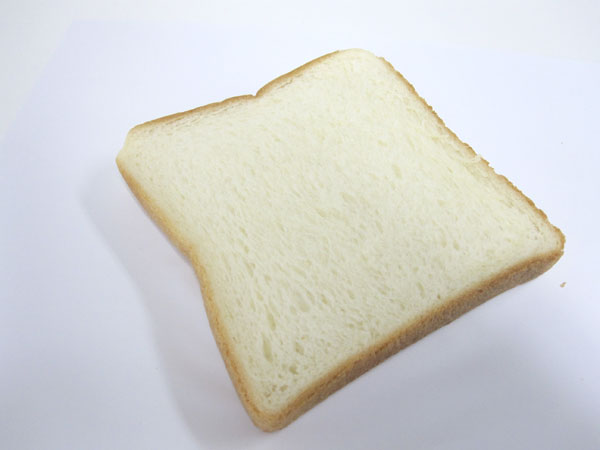
食べ物ですので、コピー紙を敷いてからレーザーにセットします。
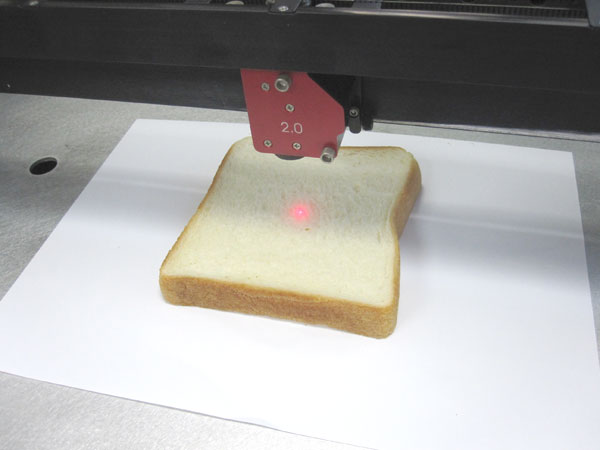
では、レーザー照射開始。
はい。これで出来上がりです。焼くのに要した時間は、3分少々です。トースターで焼くのと殆ど変わりません。
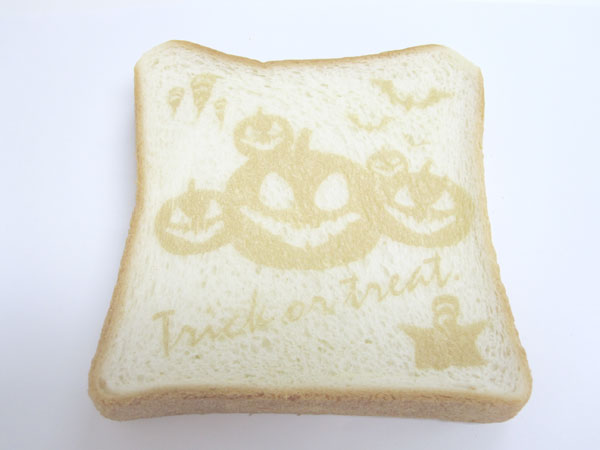
あまり強く当てると、焦げて苦くなりますので、薄っすらと焼き上げました。
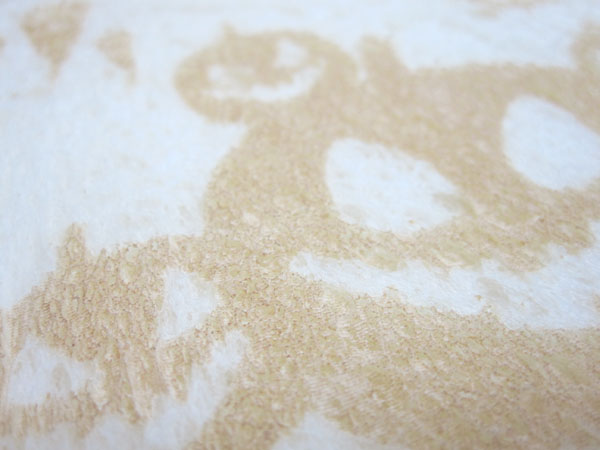
味のほうですが、練習で一度作って食しております。 普通のトーストとなんら変わりませんでした。 レーザーは非接触加工なので衛生上も問題ありません。
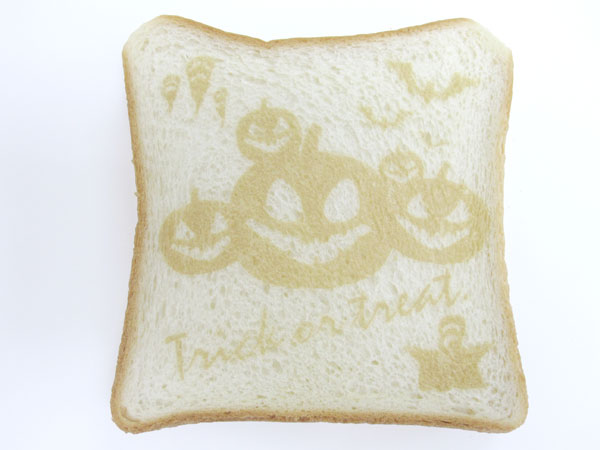
尚、このサンプルは、後ほど、私の残業食になる予定です。
詳細はレーザーワークスまで。
今回はアクリルの彫刻です。実用性に欠けるのであまりやらないのですが、今回はレリーフモードを使った加工です。ちなみにレリーフとは、浮き彫り、または浮き彫り細工、と呼ばれているそうです。
とりあえず、これが完成品でサイズは概ね 60mm x 20mm 程度です。
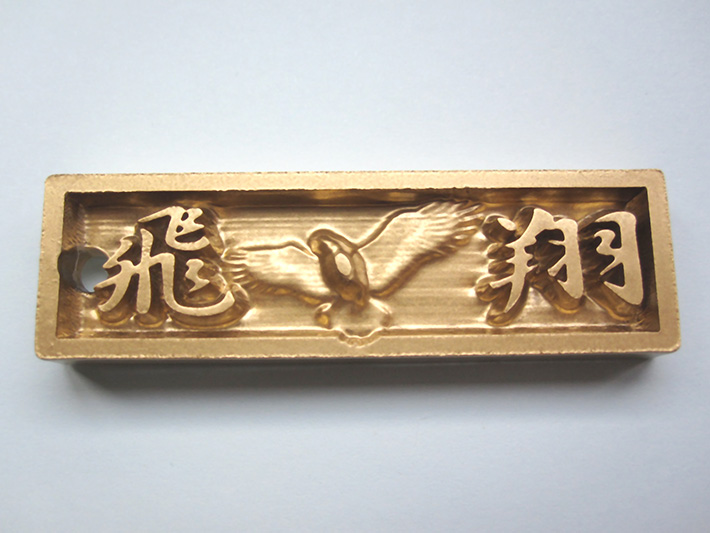
レーザーを使ってレリーフ加工を行う場合は、それ用に加工されたデータが必要になります。 ひとことで言うとバンプマッピングされたデータなのですが、数万円で安価に手に入る市販3Dソフトで単純にバンプマップを出力しても上手くきません。 おそらくですが、3Dオブジェクトをレリーフとして起こしたい面でスライスし、高低差を任意に強調した後にバンプマッピングを行わないといけないと思います。
ただ、そこまでの知識は持ち合わせていなかったので、今回はレリーフ用のオブジェクトを入手して、そのデータを使いました。 要は、このように高低差を濃度で表現したデータがあれば良いのですが、これを自分で作るには3Dデータについてそれなりの経験と知識がないと難しいかと思います。
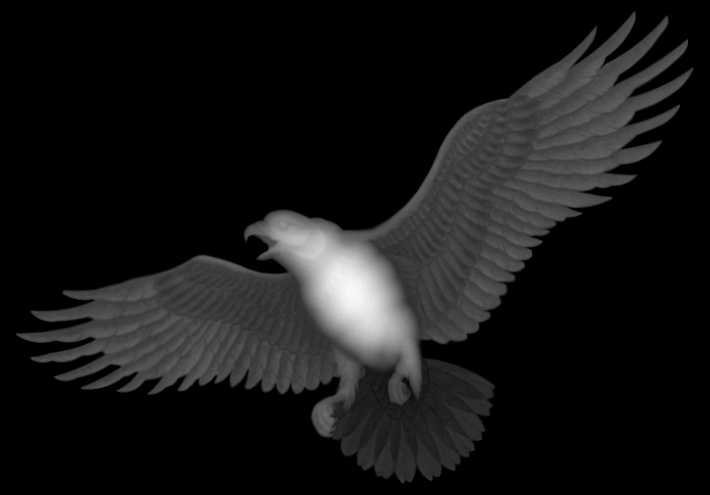
ちなみに、この画像は彫刻用のデータを簡単に出力できる専用ソフトで作られたものです。 このソフトですが、日本にも販売代理店があるのですが海外サイトで価格を見てみたら$7,000となっていました。 かなり高価なソフトですね。 一応、デモ版を使ってデータ作成に挑戦したのですが難しすぎて諦めました。
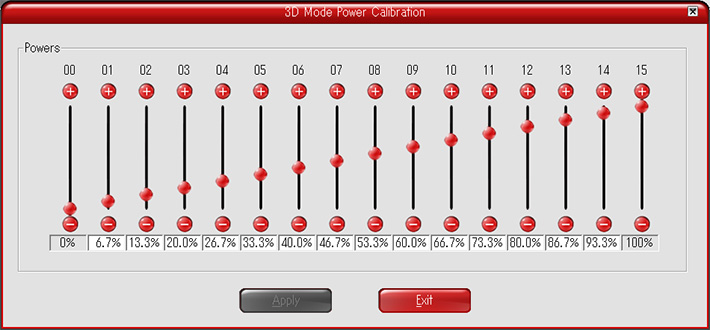
こちらはレーザーのレリーフモードの設定画面です。 グレースケールにレーザーの出力レベルを任意にマッピングすることが出来ます。
早速、このデータを使ってアクリルを彫刻してみました。
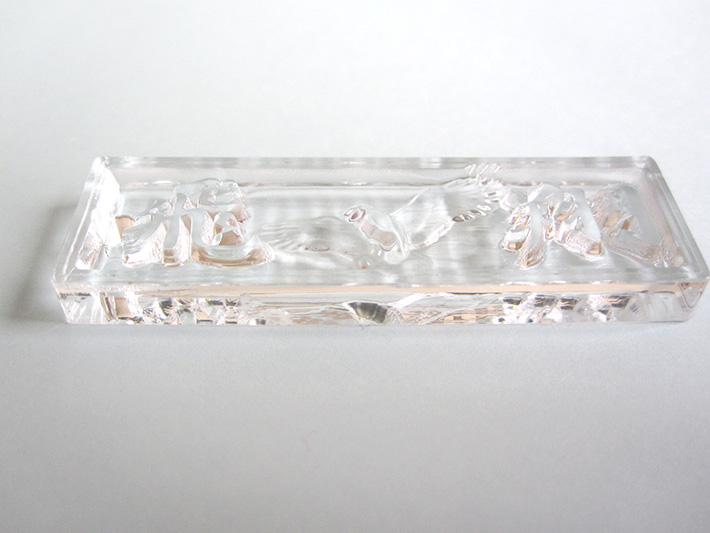
透明なので、イマイチわかりづらいですね。
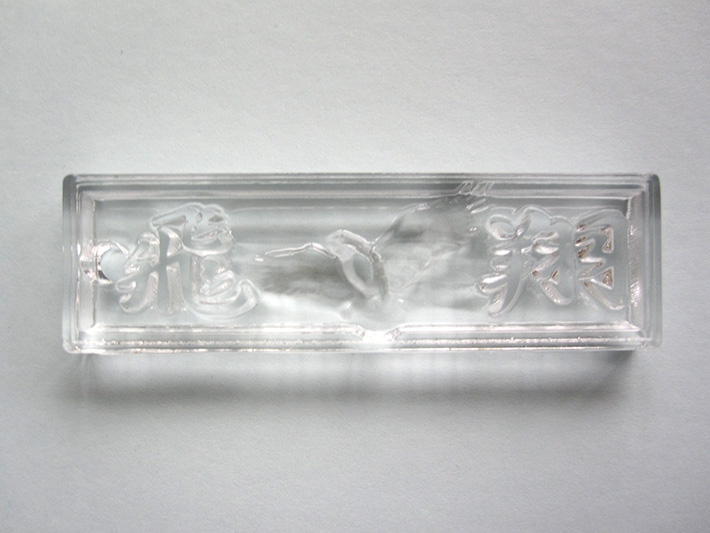
ということで、色を乗せてみます。 材料がアクリルであるということと、オブジェクトを小さく縮小してしまったので、鷹(今回のモチーフは鷹なのです。)の顔や羽模様の再現性が落ちてしまいましたが、それなりのサイズで加工すればしっかりと再現することが出来ます。
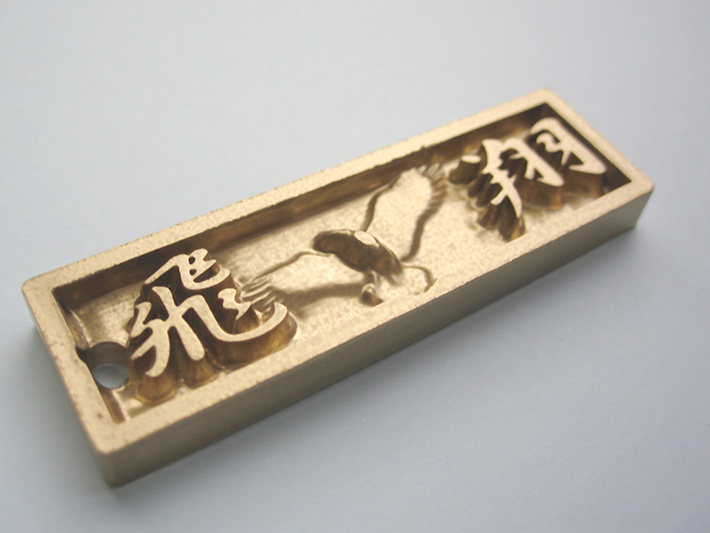
フラッシュを焚くと黄金色ですね。ゴールドを塗ったので当たり前ですが。
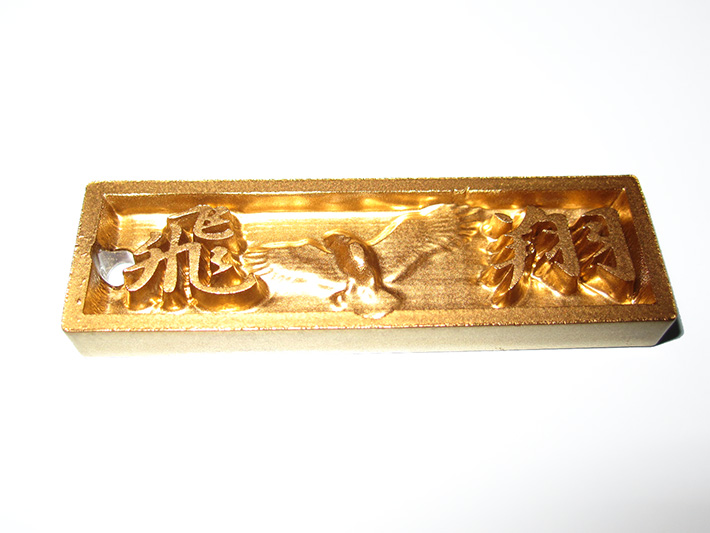
このレリーフモードの使い道は、さほど多くはないと思いますが、いざとなればこういうことも出来ます・・・ということですね。
詳細はレーザーワークスまで
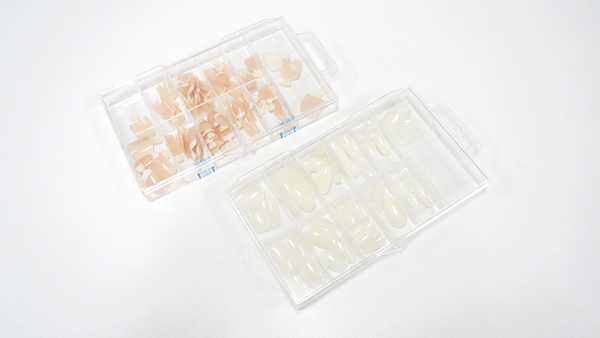
ネイルチップは形状的に不安定なので、ちょっとした治具を作って固定しています。加工テーブルの上に直に置くと加工時にズレてしまいますので。
ネイルチップは素材が柔らかく薄いため、レーザーの出力を絞って照射しました。また、彫刻する文字サイズが約5ポイントと、非常に小さいため駆動解像度を高くして加工しています。
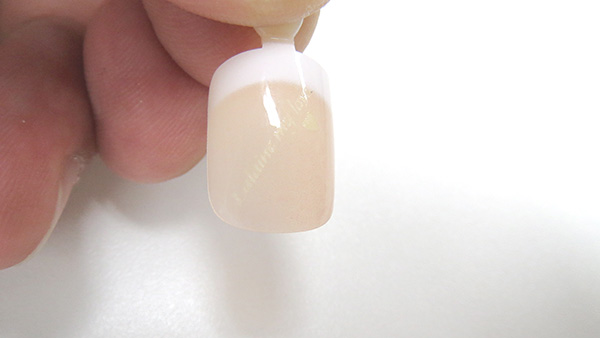
これは約50倍の拡大画像です。きちんと彫れています。ただ、この設定を出すために何度も試行錯誤を行いました。レーザーは強すぎず弱すぎず、という設定で加工しないと綺麗には彫れません。
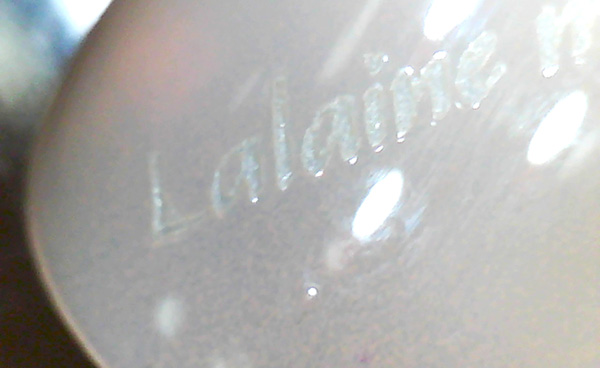
手元にあったゴールドの塗料を彫刻した部分に入れます。
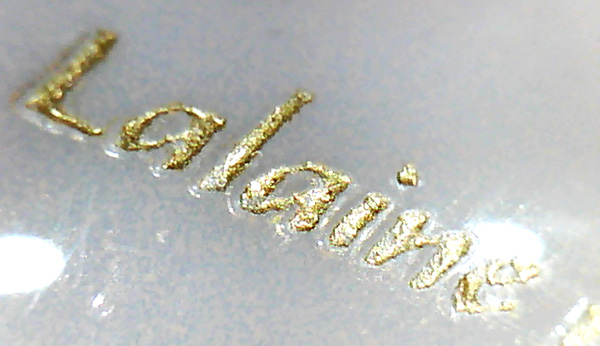
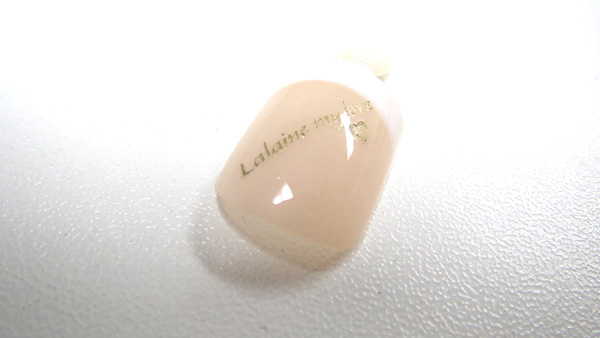
着色は、もっと鮮やかな色のほうが映えると思います。 また彫刻だけだと味気ないので、これにストーンを散りばめると、よりいっそうクオリティが上がると思います。
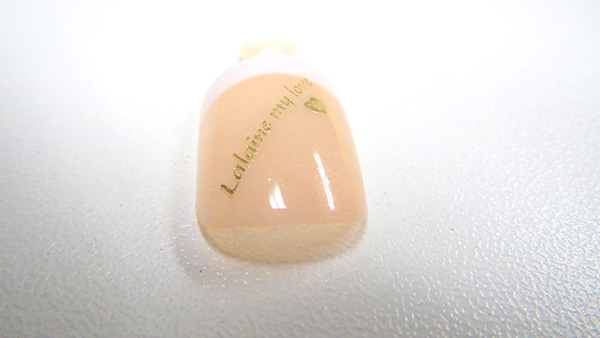
ちなみに、表面に光沢処理が施されていないプレーンチップも試しましたが、色を入れた際、拭き取りが綺麗にできないため。材料的にはイマイチでした。
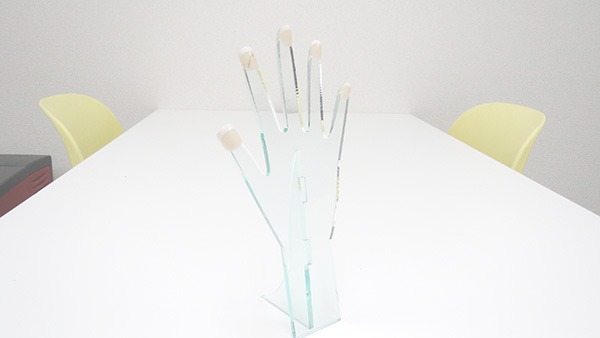
ついでに、ディスプレィ用に手型のスタンドも作ってみました。
詳細はレーザーワークスまで
今回もレーザーマーカによる加工です。
ギフトとして喜ばれそうなクッキングアイテム、ソルトミル/ペッパーミルと、焚き火用の伸縮式のふいご(火吹き棒)に名入れ加工を行いました。
いとも簡単に名入れ加工ができるので特筆するようなことは特にはありませんが、名入れ加工を行うことで商品価値が上がるのは、まったく同じ商品でもロゴやブランド名が入るだけで値段が高くなっている事実を見れば、一目瞭然です。
ふいご(火吹き棒)は、何の刻印もない無垢の商品を780円で買って刻印したのですが、ブランド名入りだと980~1,299円という価格が付いていました。
これが、そのふいご(火吹き棒)です。 治具はCO2レーザーカッターで作ってあります。残念ながらレーザーマーカーではアクリルを切ることは出来ません。
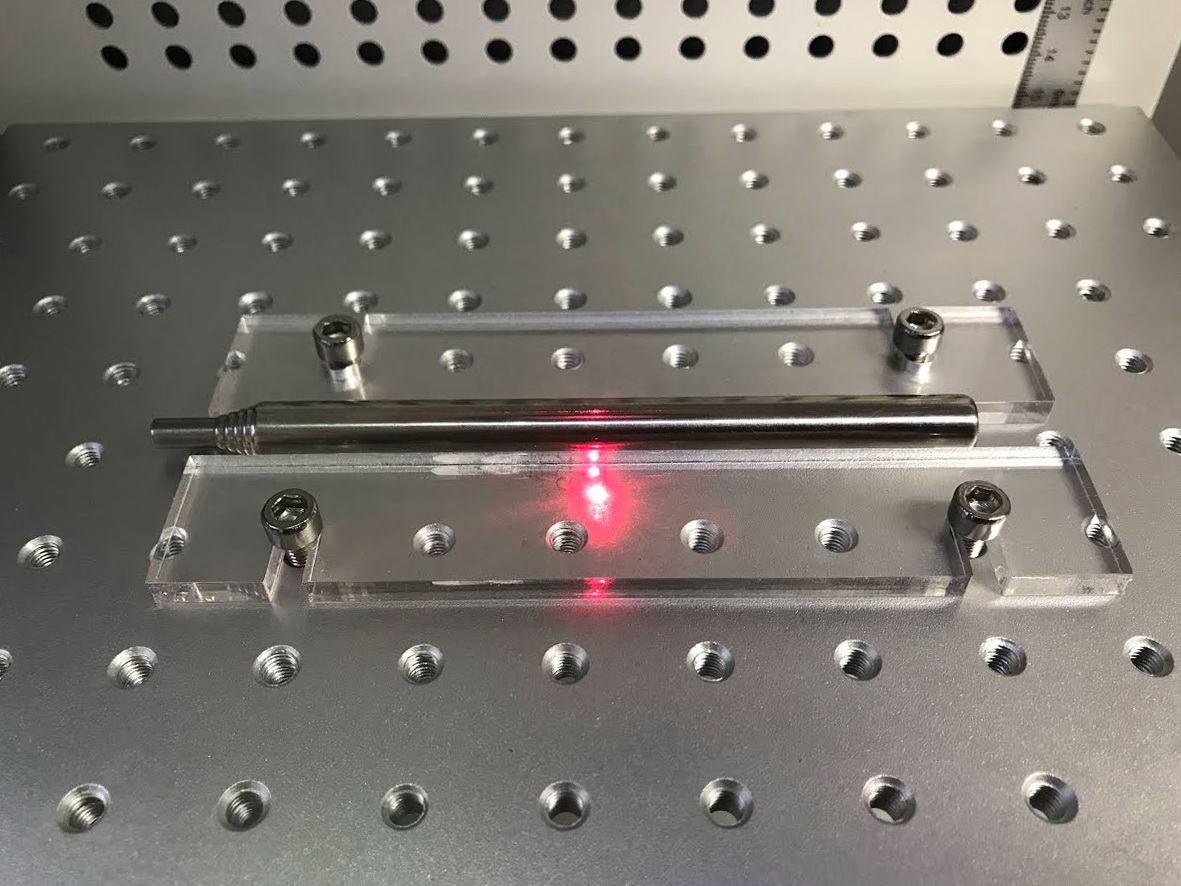
少し強めにレーザーを当てたので、そこそこ深い刻印になっています。
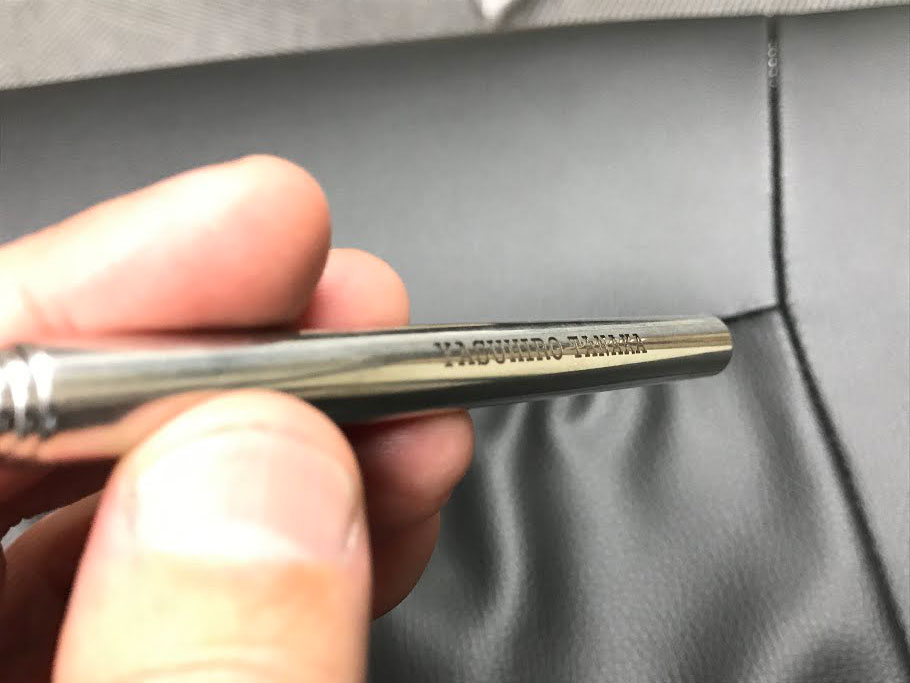
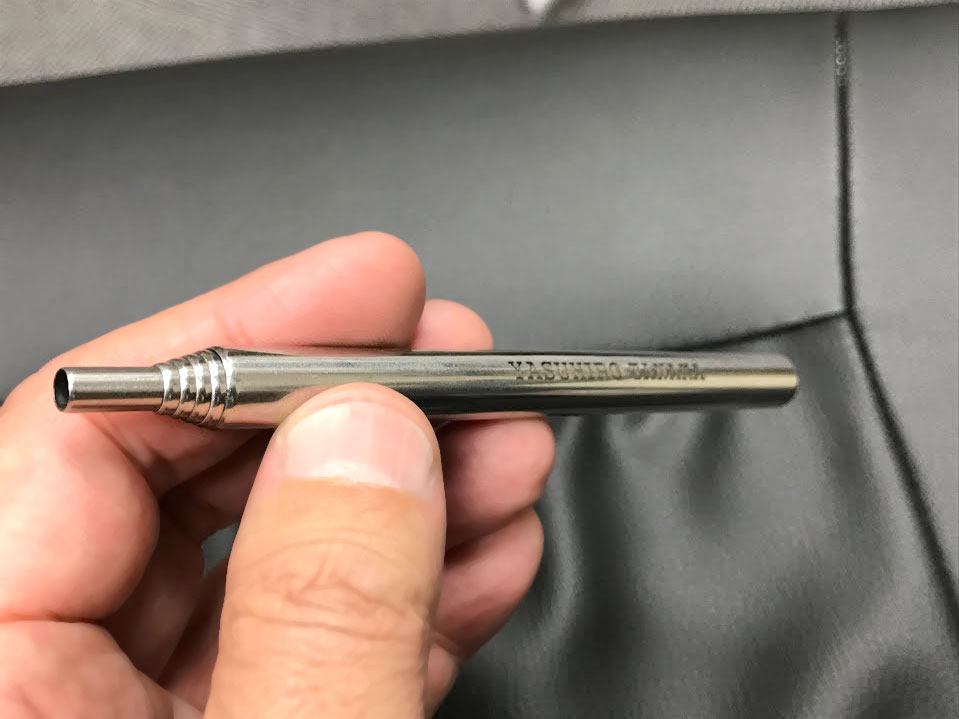
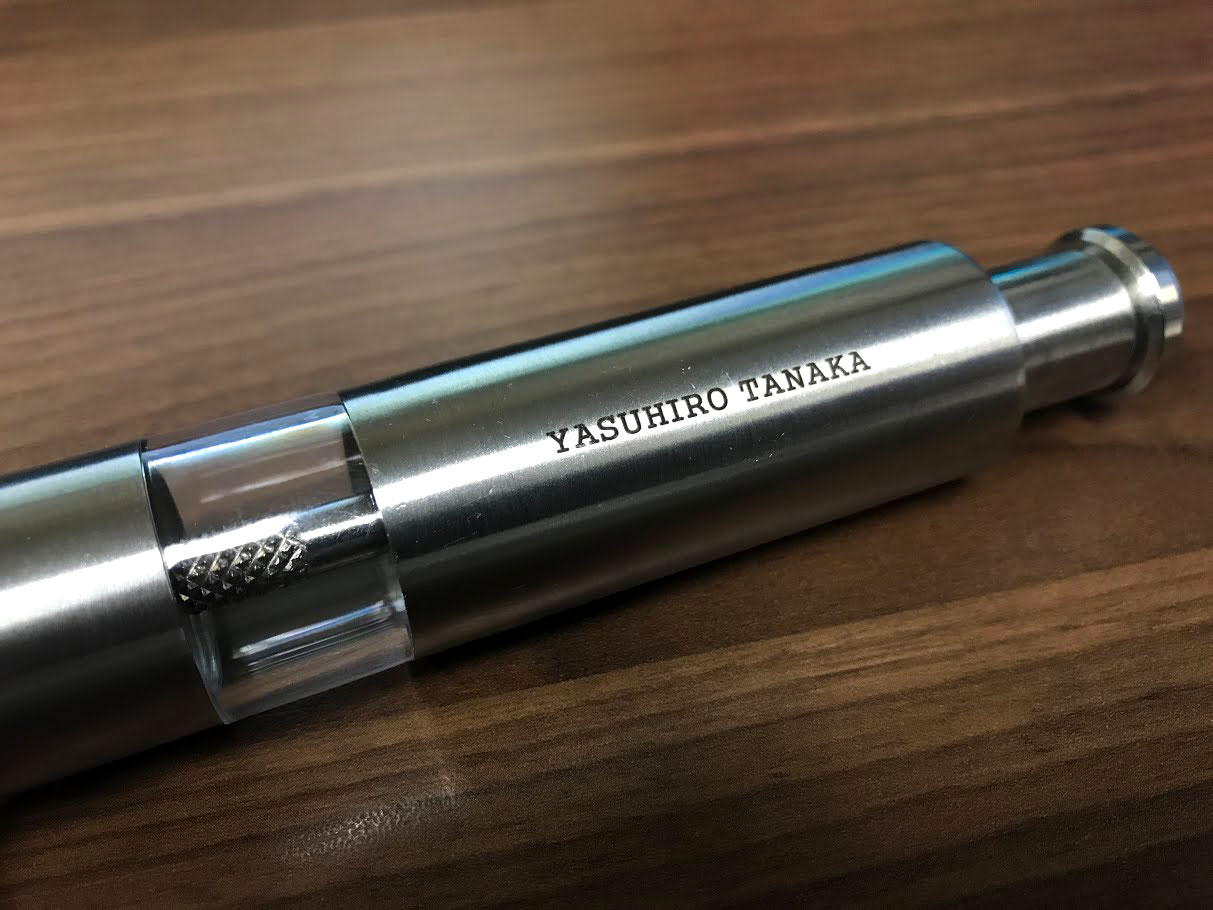
こちらは、タイトルにあったステンレス製のソルトミル/ペッパーミルです。
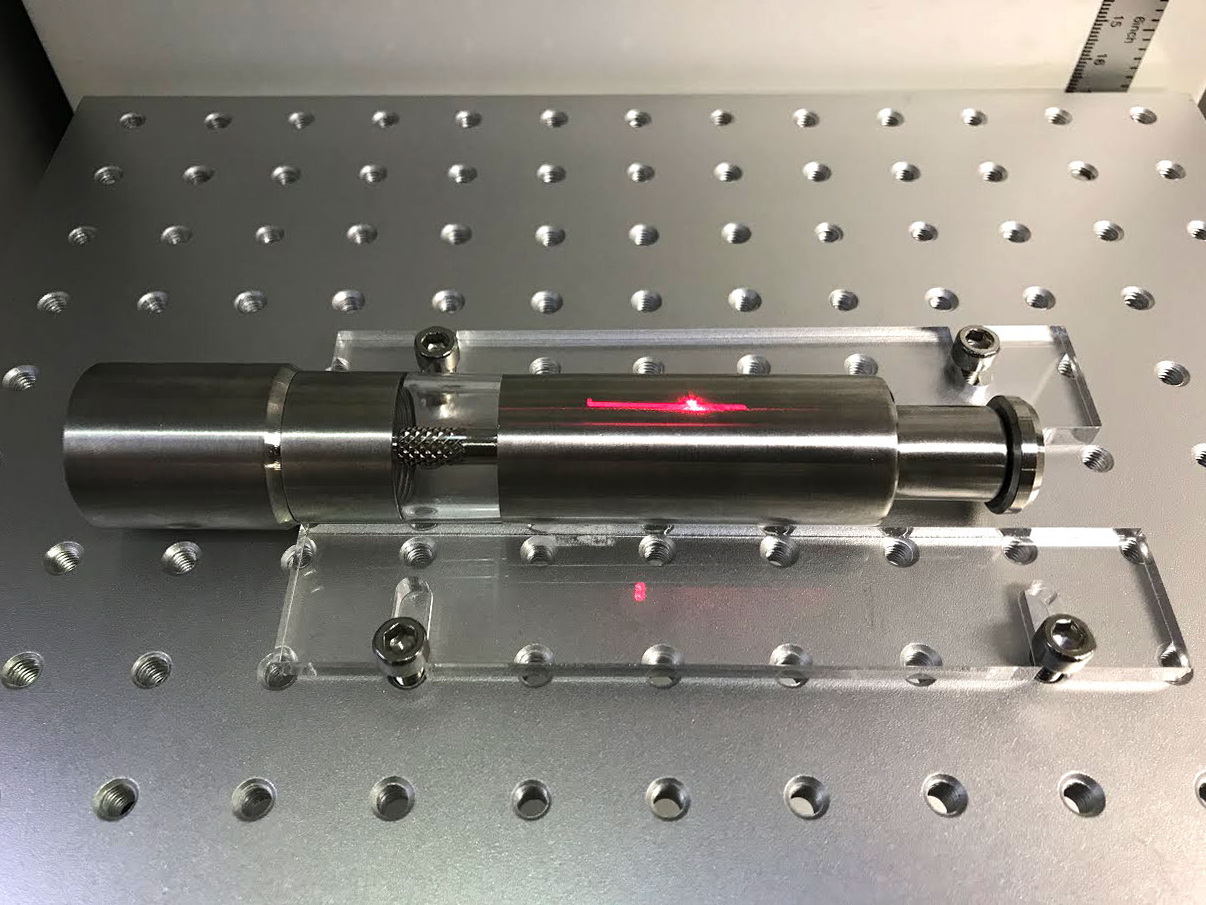
レーザー刻印の様子です。
しっかりと名前が入ってます。印刷とは異なるので、何年使おうと消えることもありません。
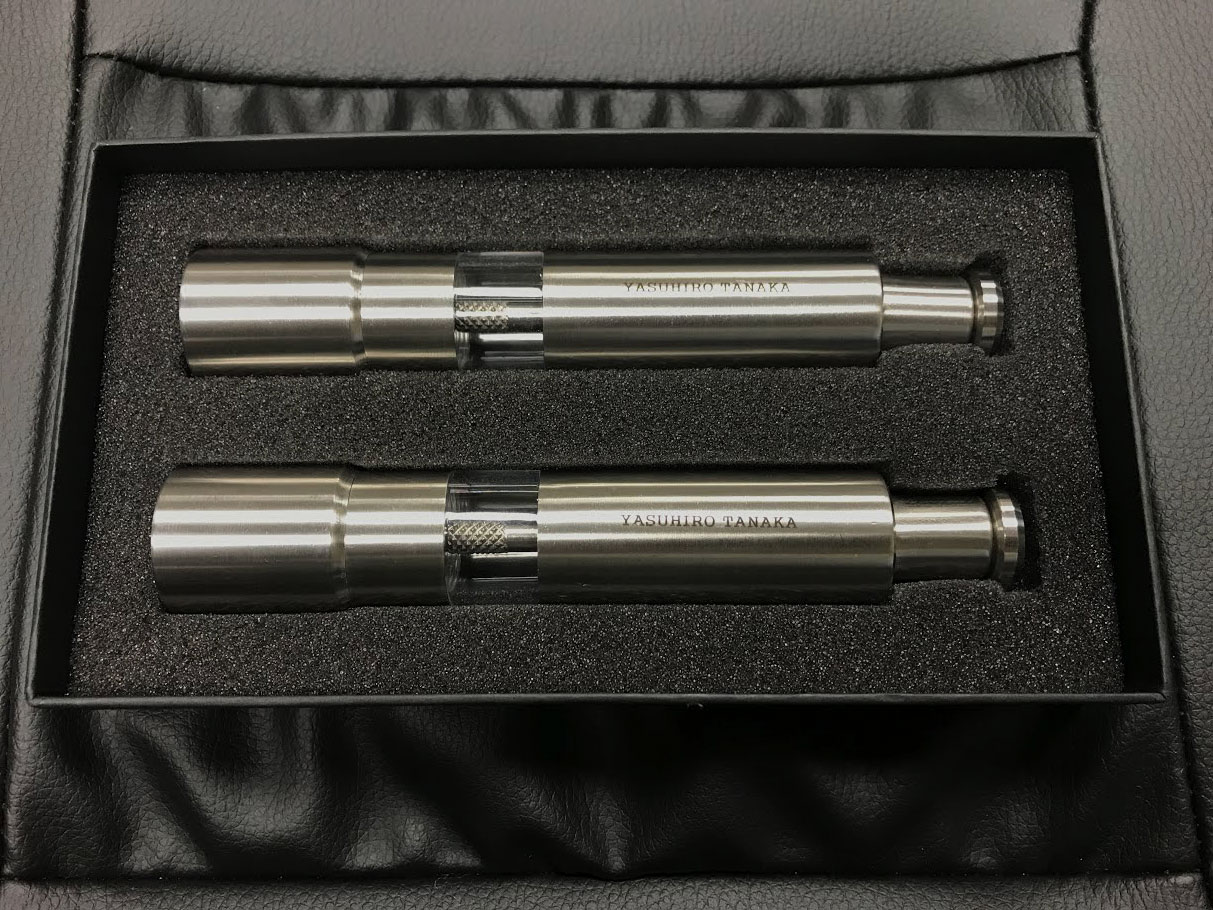
この商品は、このようなギフトボックスに入っていました。 高級品というわけではありませんが、名前を入れると、それなりに良さげな商品に見えます。
これらを加工したファイバーレーザーマーカについては、下記となっています。 ご検討、よろしくお願いします。
https://www.bodor.com/jp/
お客様のご依頼で、檜(ひのき)の15mmと20mmを切断してみました。
檜は柔らかいので、比較的、容易に切ることが出来ますが、今回は厚みが20mmだったので 60ワットレーザーを使用しました。
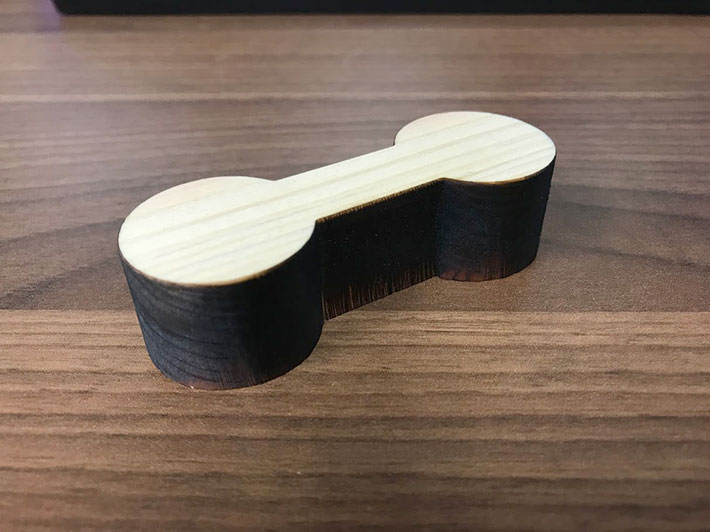
今回は、珍しい事例をご紹介します。
他の販売店でレーザーを買ったものの、その後のメンテナンスを引き受けてもらえないということで、当社にメンテナンスをご依頼されたお客様のレーザーなのですが、
こちらのお客様は、レーザーではご法度の塩ビ素材の加工を数年にわたって加工されたということです。
塩ビを加工したらこうなる、という事例として掲載いたしました。(お客様のご了解を得ています)
画像では、イマイチわかりづらいと思いますが、塩ビ加工時に発生する噴煙に晒された部位が極度に腐食していました。 白っぽいブツブツが塩素で侵された箇所です。
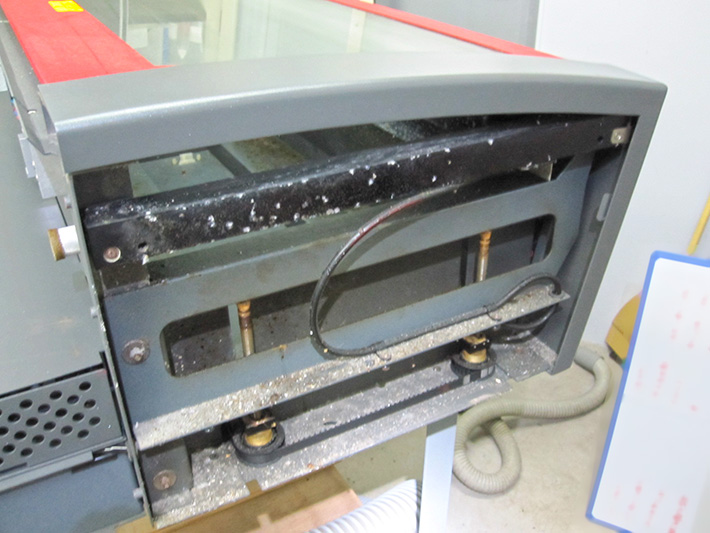
レンズなどの光学系は腐食していないのですが、アルミ、スチールで構成されたパーツは ほぼ全滅です。
塗装が施されたパーツは、金属と塗膜の間に錆が発生し、塗膜が剥がれ落ちています。中に入っている基板もコネクターなどの端子が錆びて、その錆が成長して端子間が短絡しかけていました。
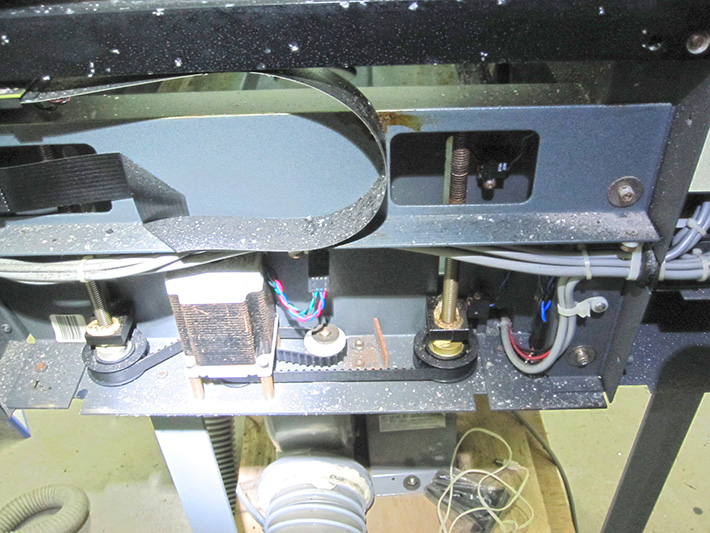
プロッター方式のレーザーは、基本的にX軸とY軸アームで構成されているのですが、このアーム表面が腐食し、表面に細かい凹凸が発生していました。このアームには、レーザー照射用のレンズユニットがローラーベアリングで走行するための溝があるのですが、この溝の表面が凹凸になっているため、レンズユニットがスムーズに動きません。
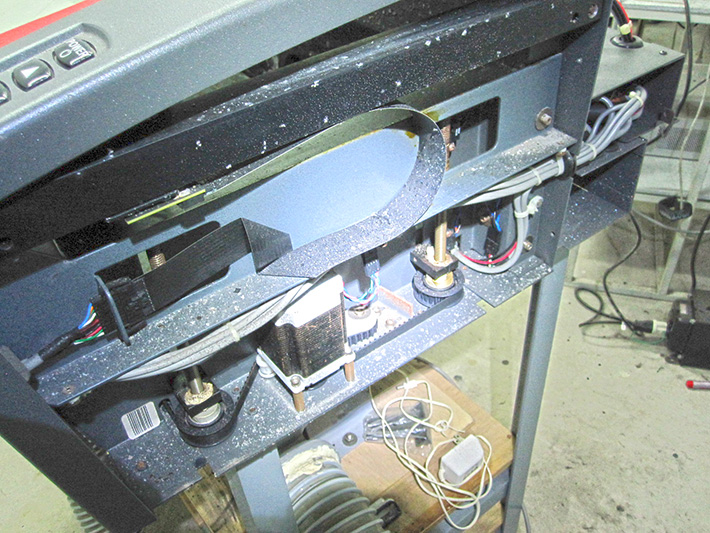
噴煙にいちばん晒されるX軸アームです。表面が凹凸だらけです。 ここでは見えませんが、Y軸のアルミ製ドライブギアが腐食して錆が発生し、その錆で、ギアの溝が埋まっている状態でした。 アームの左側にある反射ミラー(赤い部分)も、錆でミラーユニットとブラケットが固着してしまい、外すことすら出来ないためブラケットごと全交換となってしまいました。
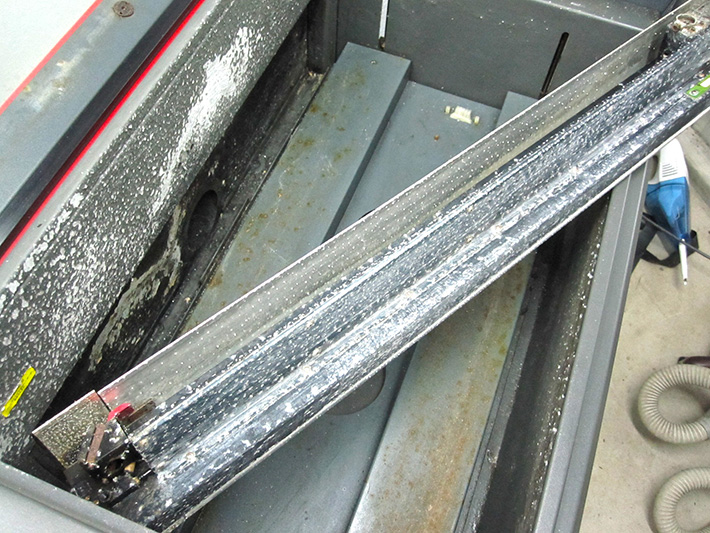
腐食した部品は交換すれば良いのですが、何よりも、パーツ同士を固定しているネジ類が腐食し、錆によって固着、パーツ交換もままならないという状態でした。
また、そのネジでさえ、六角レンチやドライバーを嵌める孔が錆で埋まってしまい、レンチが使えない状態のため、特殊なプライヤーでネジを挟んで回さなければならないという、過去に例を見ないメンテナンスになりました。
ということで、塩ビ素材の加工は、くれぐれもやらないようにしてください。 交換部品、修理工賃がとんでもないことになっていまします。
詳細はレーザーワークスまで
VLSシリーズに搭載可能なレーザー発振器の中で、最も出力の小さな10ワットレーザーを使って、異なる厚みのアクリル板を切断してみました。
これがいちばん小さな、10ワットのレーザー発振器です。
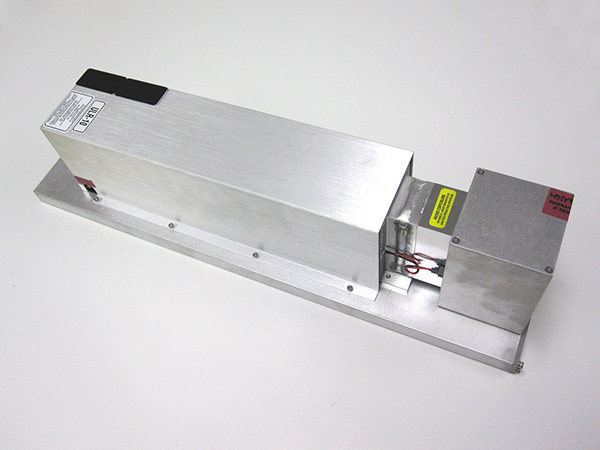
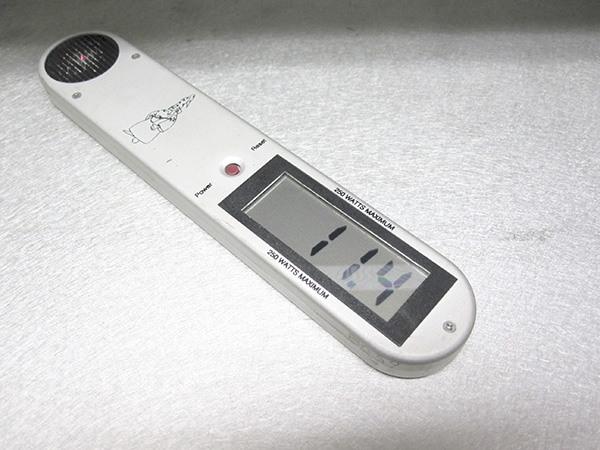
表記上は10ワットですが、パワーメーターで測定すると実効出力は11.4ワット出ています。
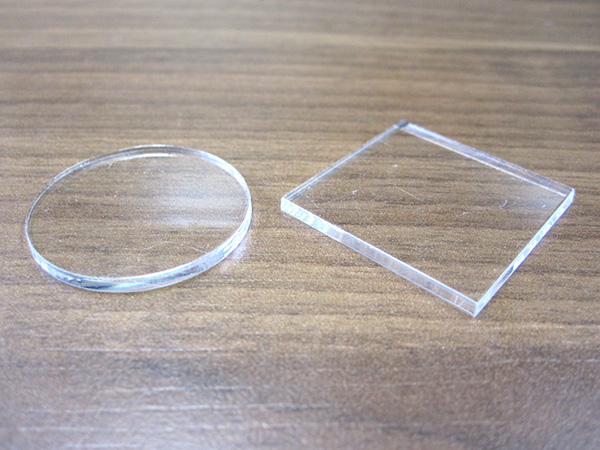
今回、切断するのは 2mm, 3mm, 5mm, 10mm(10mmがなかったので、5mmを2枚重ねています), 13mm です。
切り出した大きさは、それぞれ30mm角の正方形と直径30mmの円です。
2mmアクリル
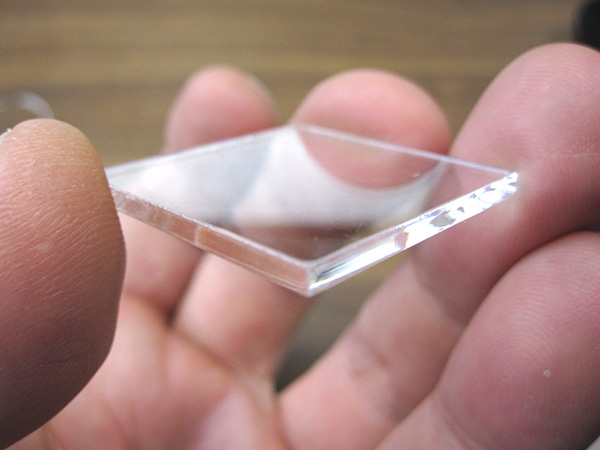
続いて、3mmアクリルです。 尚、当社のホームページ上では、この3mmまでが実用的な切断範囲とさせていただいています。
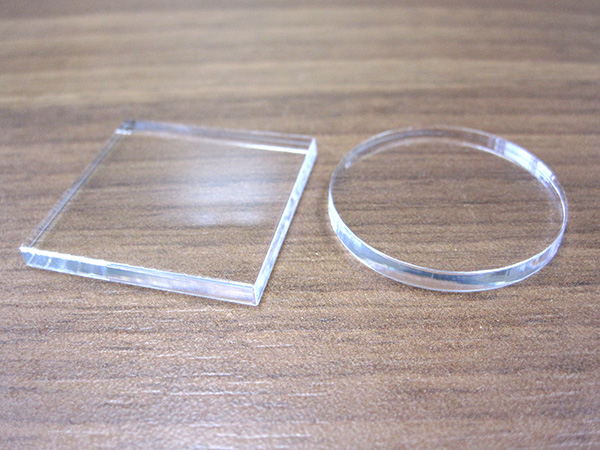
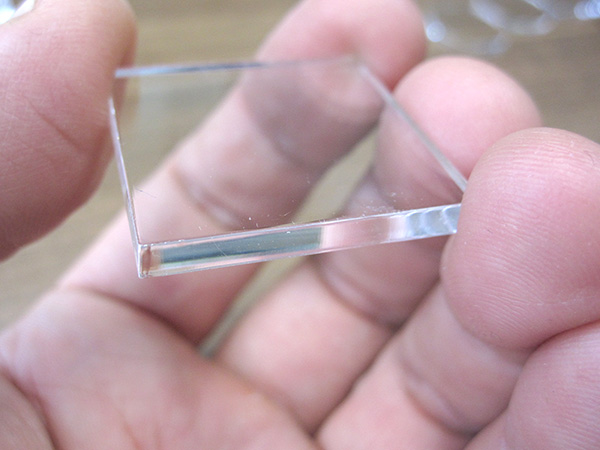
続いて、5mm厚のアクリルです。 切断速度は遅くなりますが切断することは可能です。
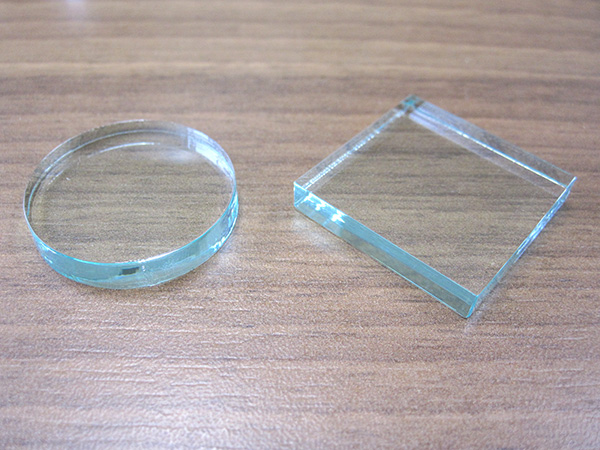
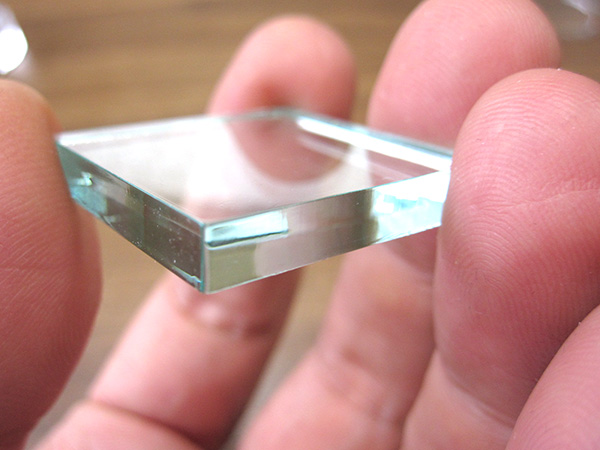
次は10mm厚です。10mmアクリルが手元になかったので5mmを2枚重ねにして切ってみました。ただし、ここからは、あくまでも切断テストです。 10ワットレーザーでも10mmが切れるなら・・・という発想はNGです。
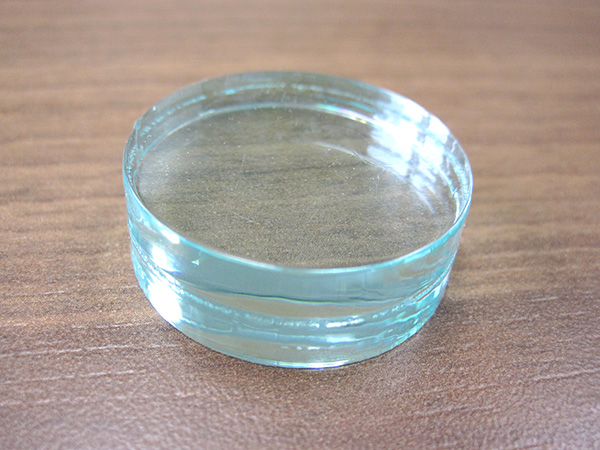
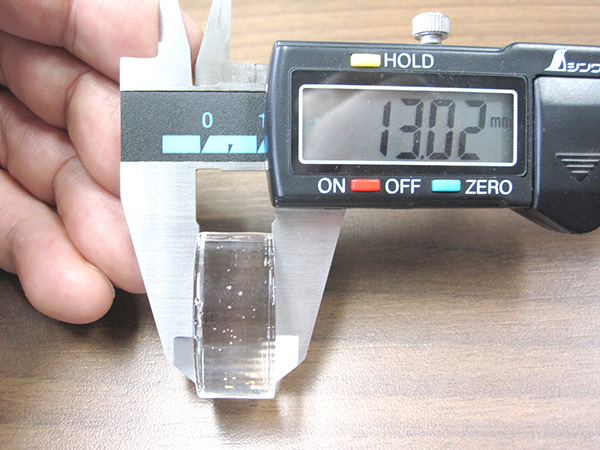
テストのついでに、手元にあった13mmアクリルをダメもとで試してみましたが、驚くことにかろうじて切断することが出来ました。
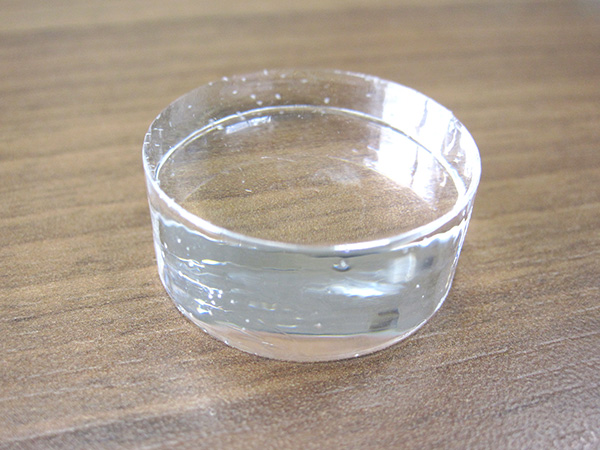
10ワットレーザーは、主に薄い素材(布や薄膜状のフィルムなど)の切断に適しています。
いろいろな用途に使うことを考えると、汎用性に長けた25ワットもしくは30ワットレーザーがお勧めですが、用途(あるいはご予算)によっては10ワットという選択肢も良いかと思います。
詳細はレーザーワークスまで