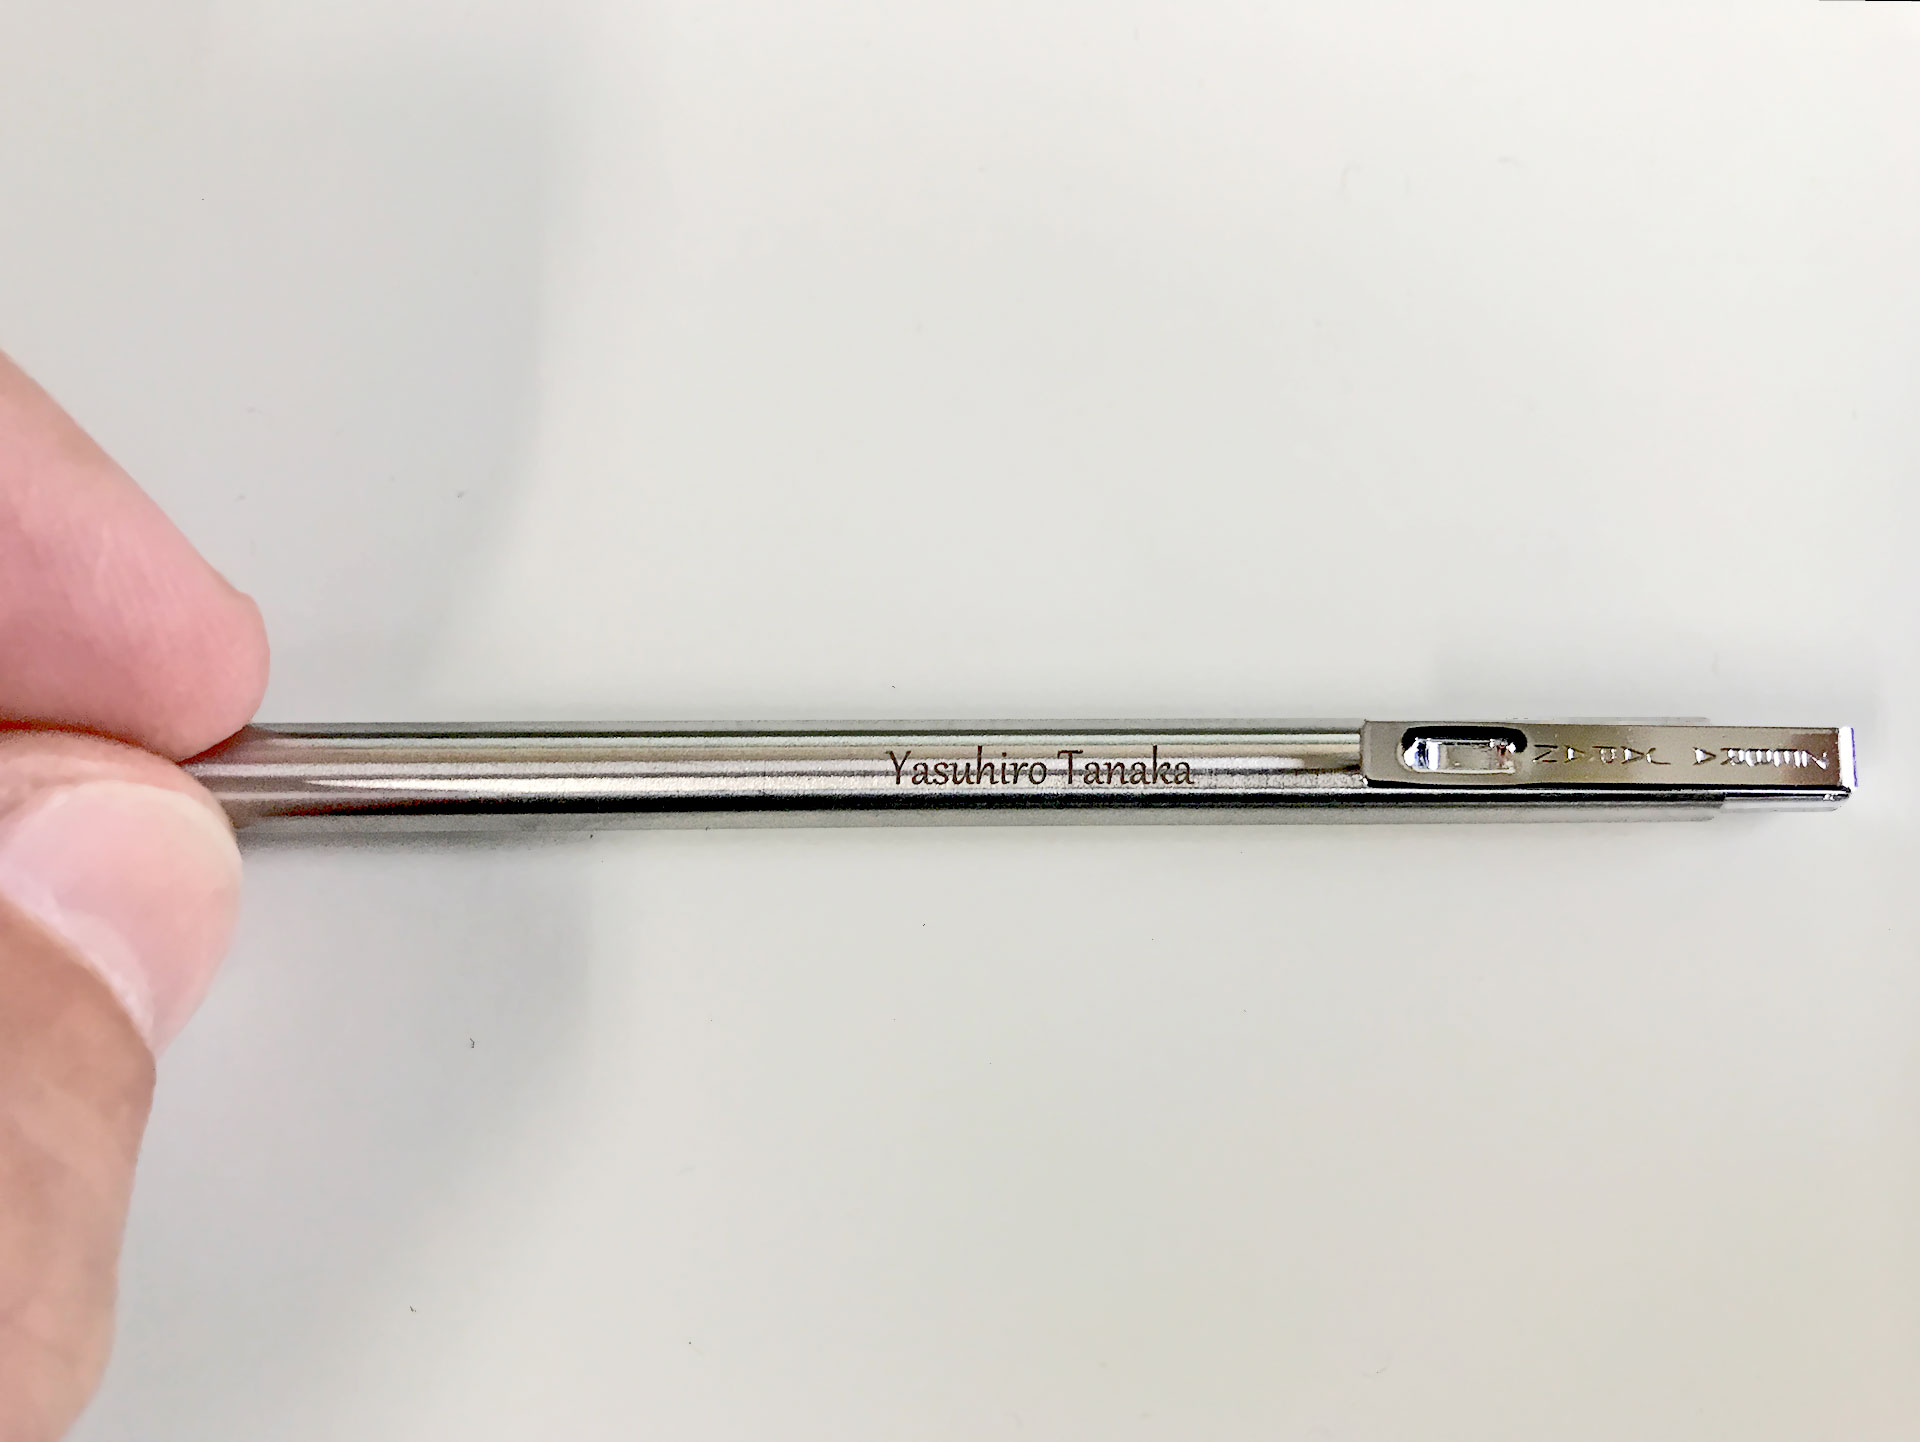
今回は、ファイバーレーザーによる名入れ刻印です。 容易な加工なので、動画と画像のみのUPです。 尚、材料であるボールペンの位置決め固定する治具はCO2レーザーで切り出しました。
加工は、ほんの数秒で終わってしまうので、後半は1/8のスロー再生になっています。
材質はステンレスのヘアライン加工です。
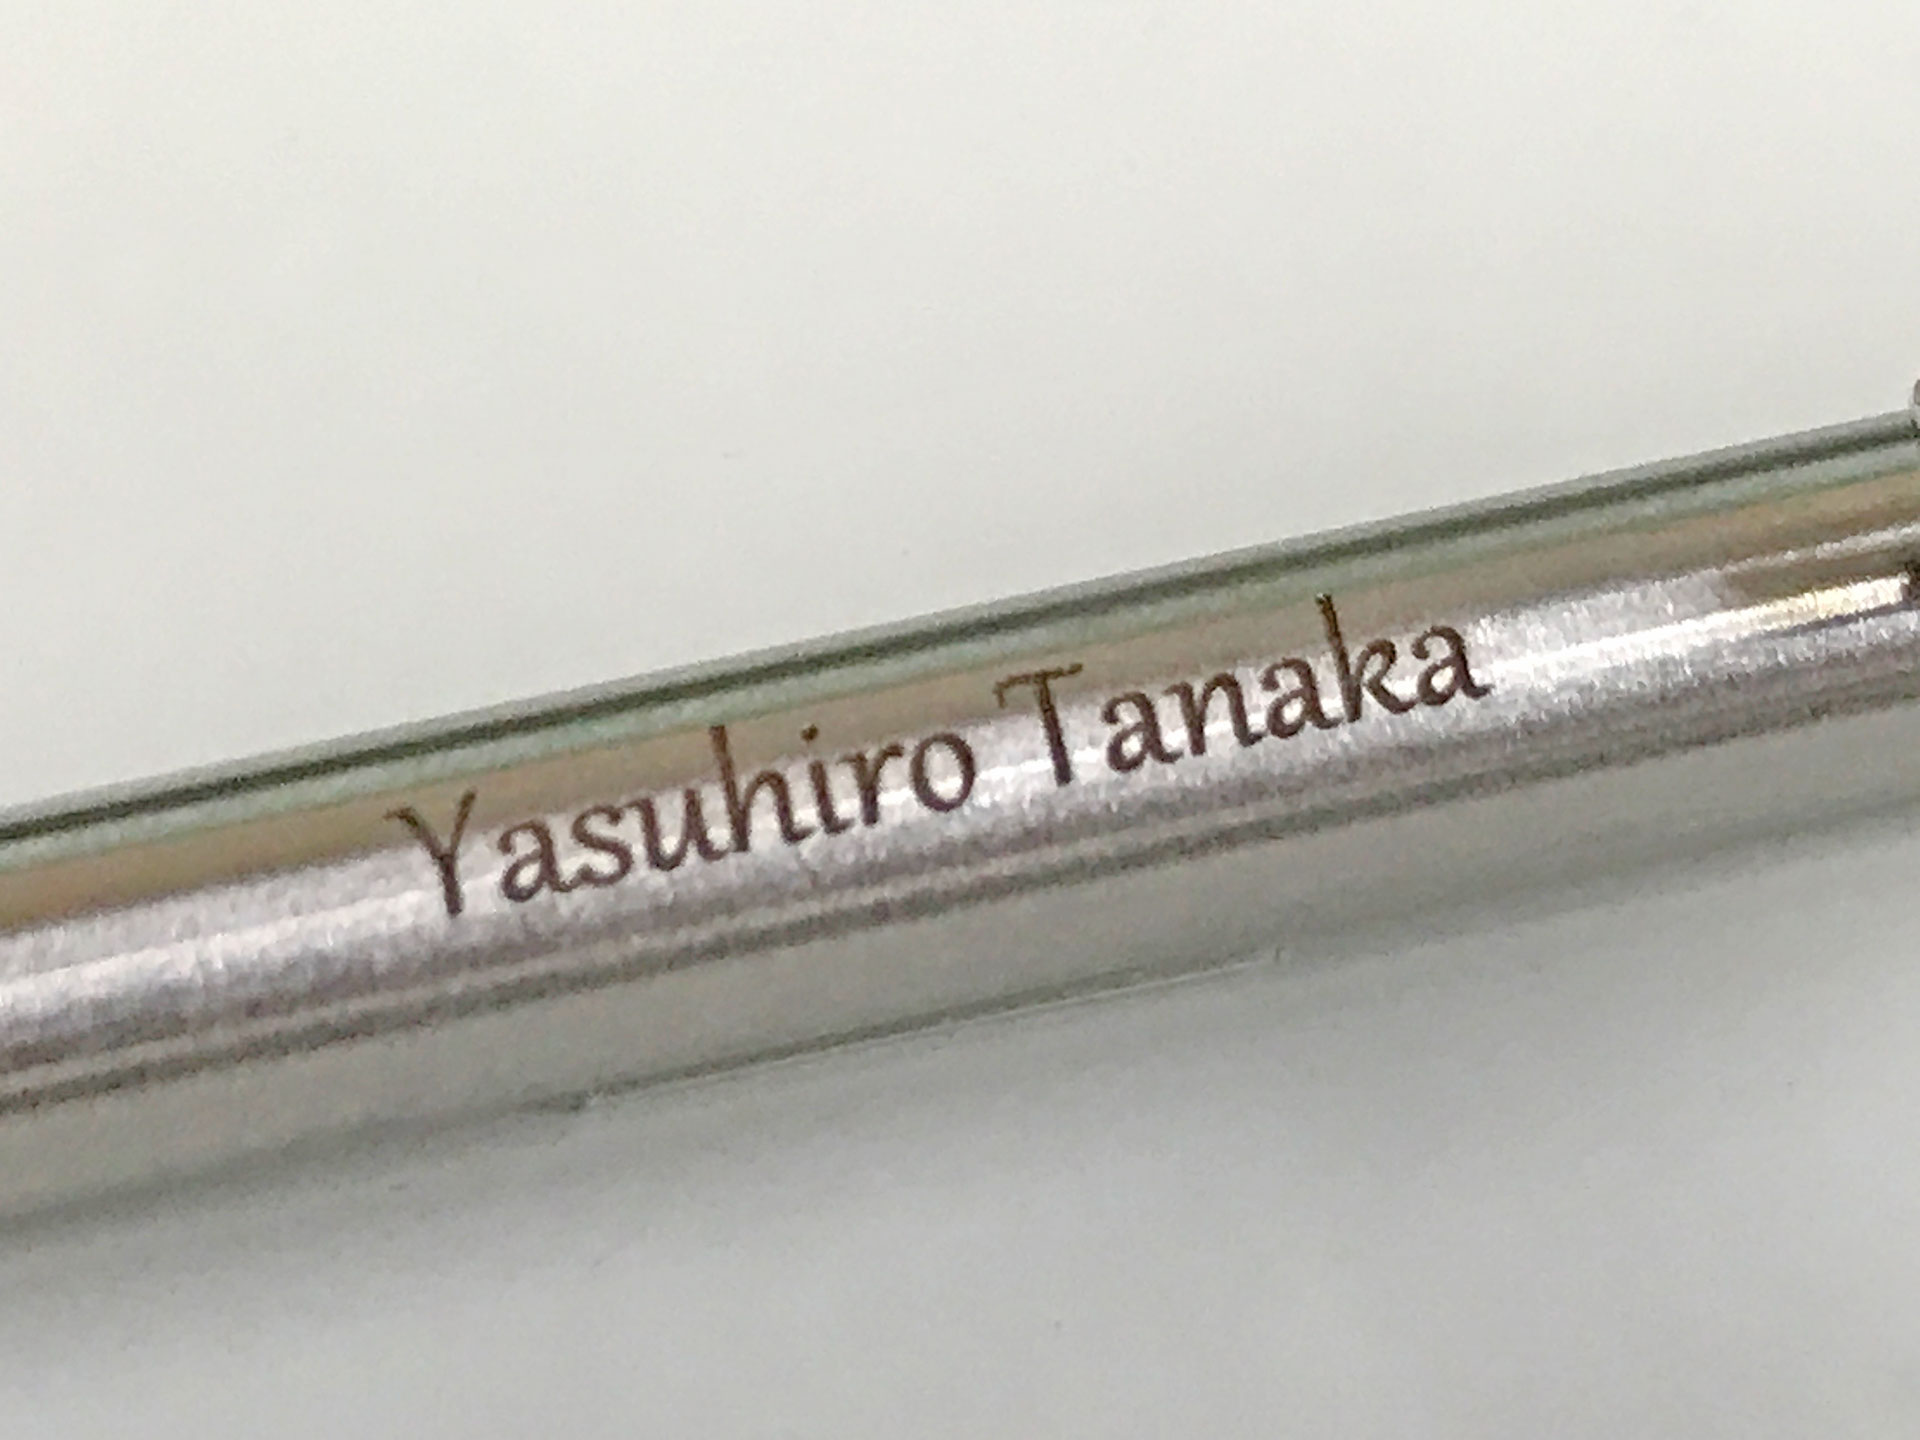
文字の大きさですが、いちばん高さがある部分で2mmの文字高さとなっています。高速加工ですが、アルファベット小文字のiのドットもキレイに刻印されています。
ファイバーレーザーマーカに関するお問い合わせはこちらまでお願いいたします。
https://www.bodor.com/jp/contact/
前回が15mmの切断だったので、今回は20mmから始めようとしたのですが、20mmをオーダーしていたのに、実際に計ると17mmしかなかったため、ついでにオーダーしていた25mmアクリルのカットを行いました。
おそらく30ワットレーザーでは、ほぼ限界に近い厚みだと思います。ちなみに、使用したデモ機にはレーザー光の拡散を抑えるコリメーターレンズが付いていますので、全くのノーマルレンズよりはレーザービームのクオリティが良いです。
さすがに25mmともなると、結構な厚みです。
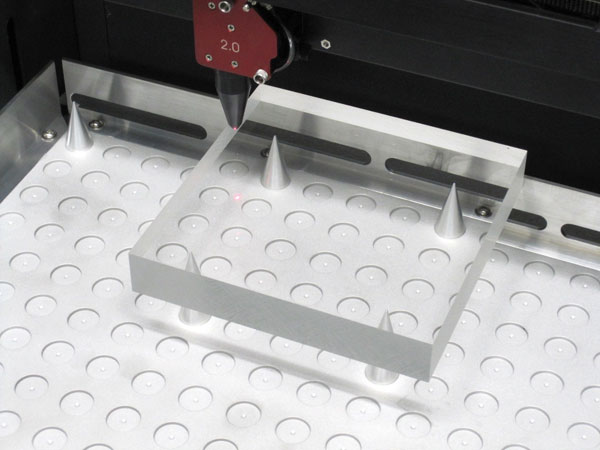
20mm角の正方形の切断に4分と少々を要しているので、途中部分の動画を少し省いています。今回は正方形と円形の切断を行っています。
これがレーザー切断直後の繰り抜かれた25mmアクリルキャスト板です。
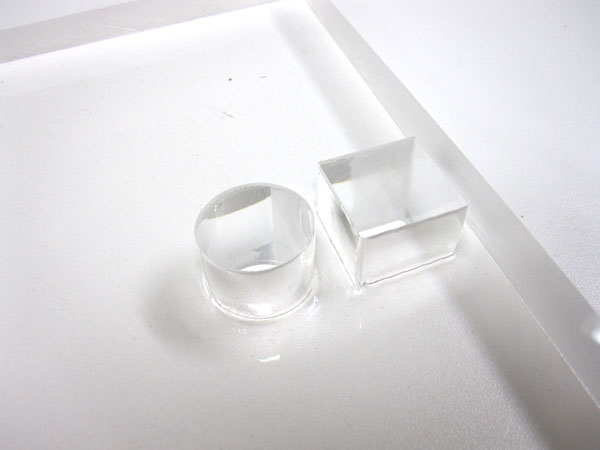
切断に時間を要していますので、円形の場合、始点と終点が重なる部分には筋が生じます。
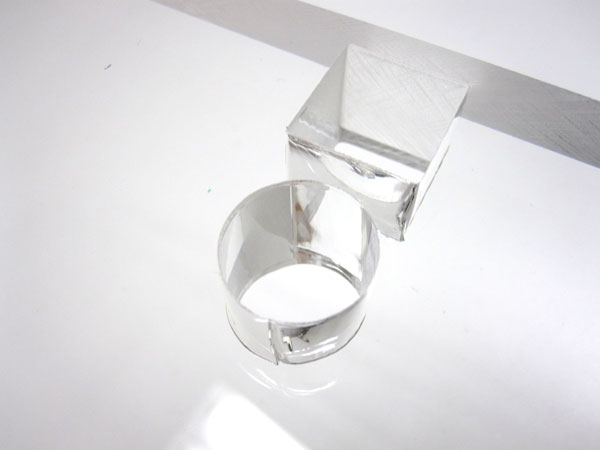
さすがに、中間部分が細ってしまっています。
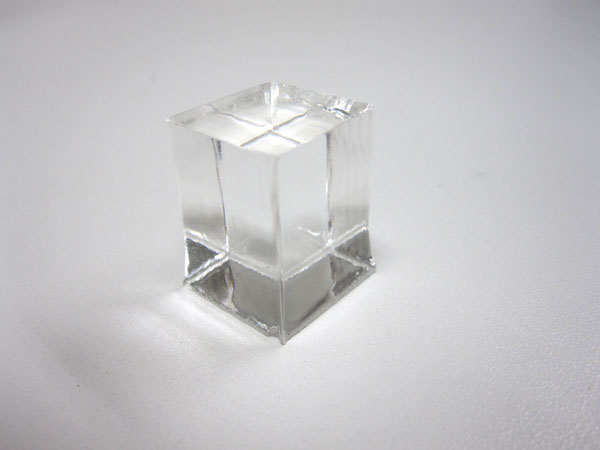
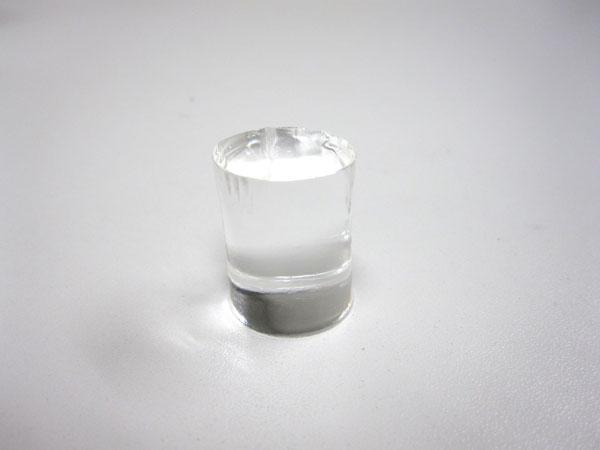
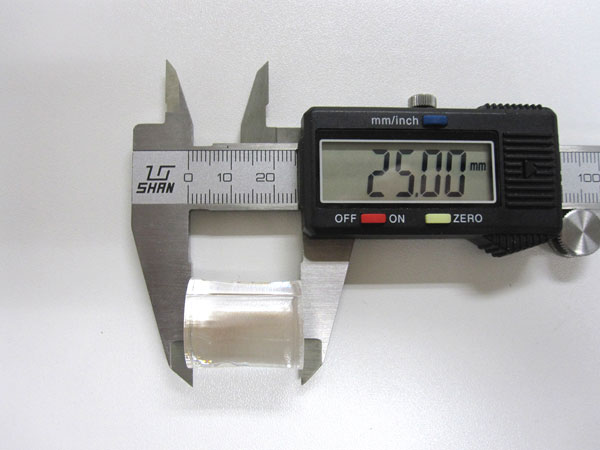
今回の切断は限界に挑戦、ということで、通常は、このぐらいの厚みのアクリルを切断するには最低でも50ワットは欲しいところです。
詳細はレーザーワークスまで。
海苔のデザインカットの問い合わせをいただいたいので、早速サンプルを作ってみました。コンビニなどで売っている、普通の味付け海苔です。
海苔をカットする場合、模様の外形に沿って切り取る手法だと、切り取って残った部分を除去するのの手間がかかるため、このように不要な箇所をレーザーで完全にとばしてしまうほうが、より細かいデザインに対応できます。
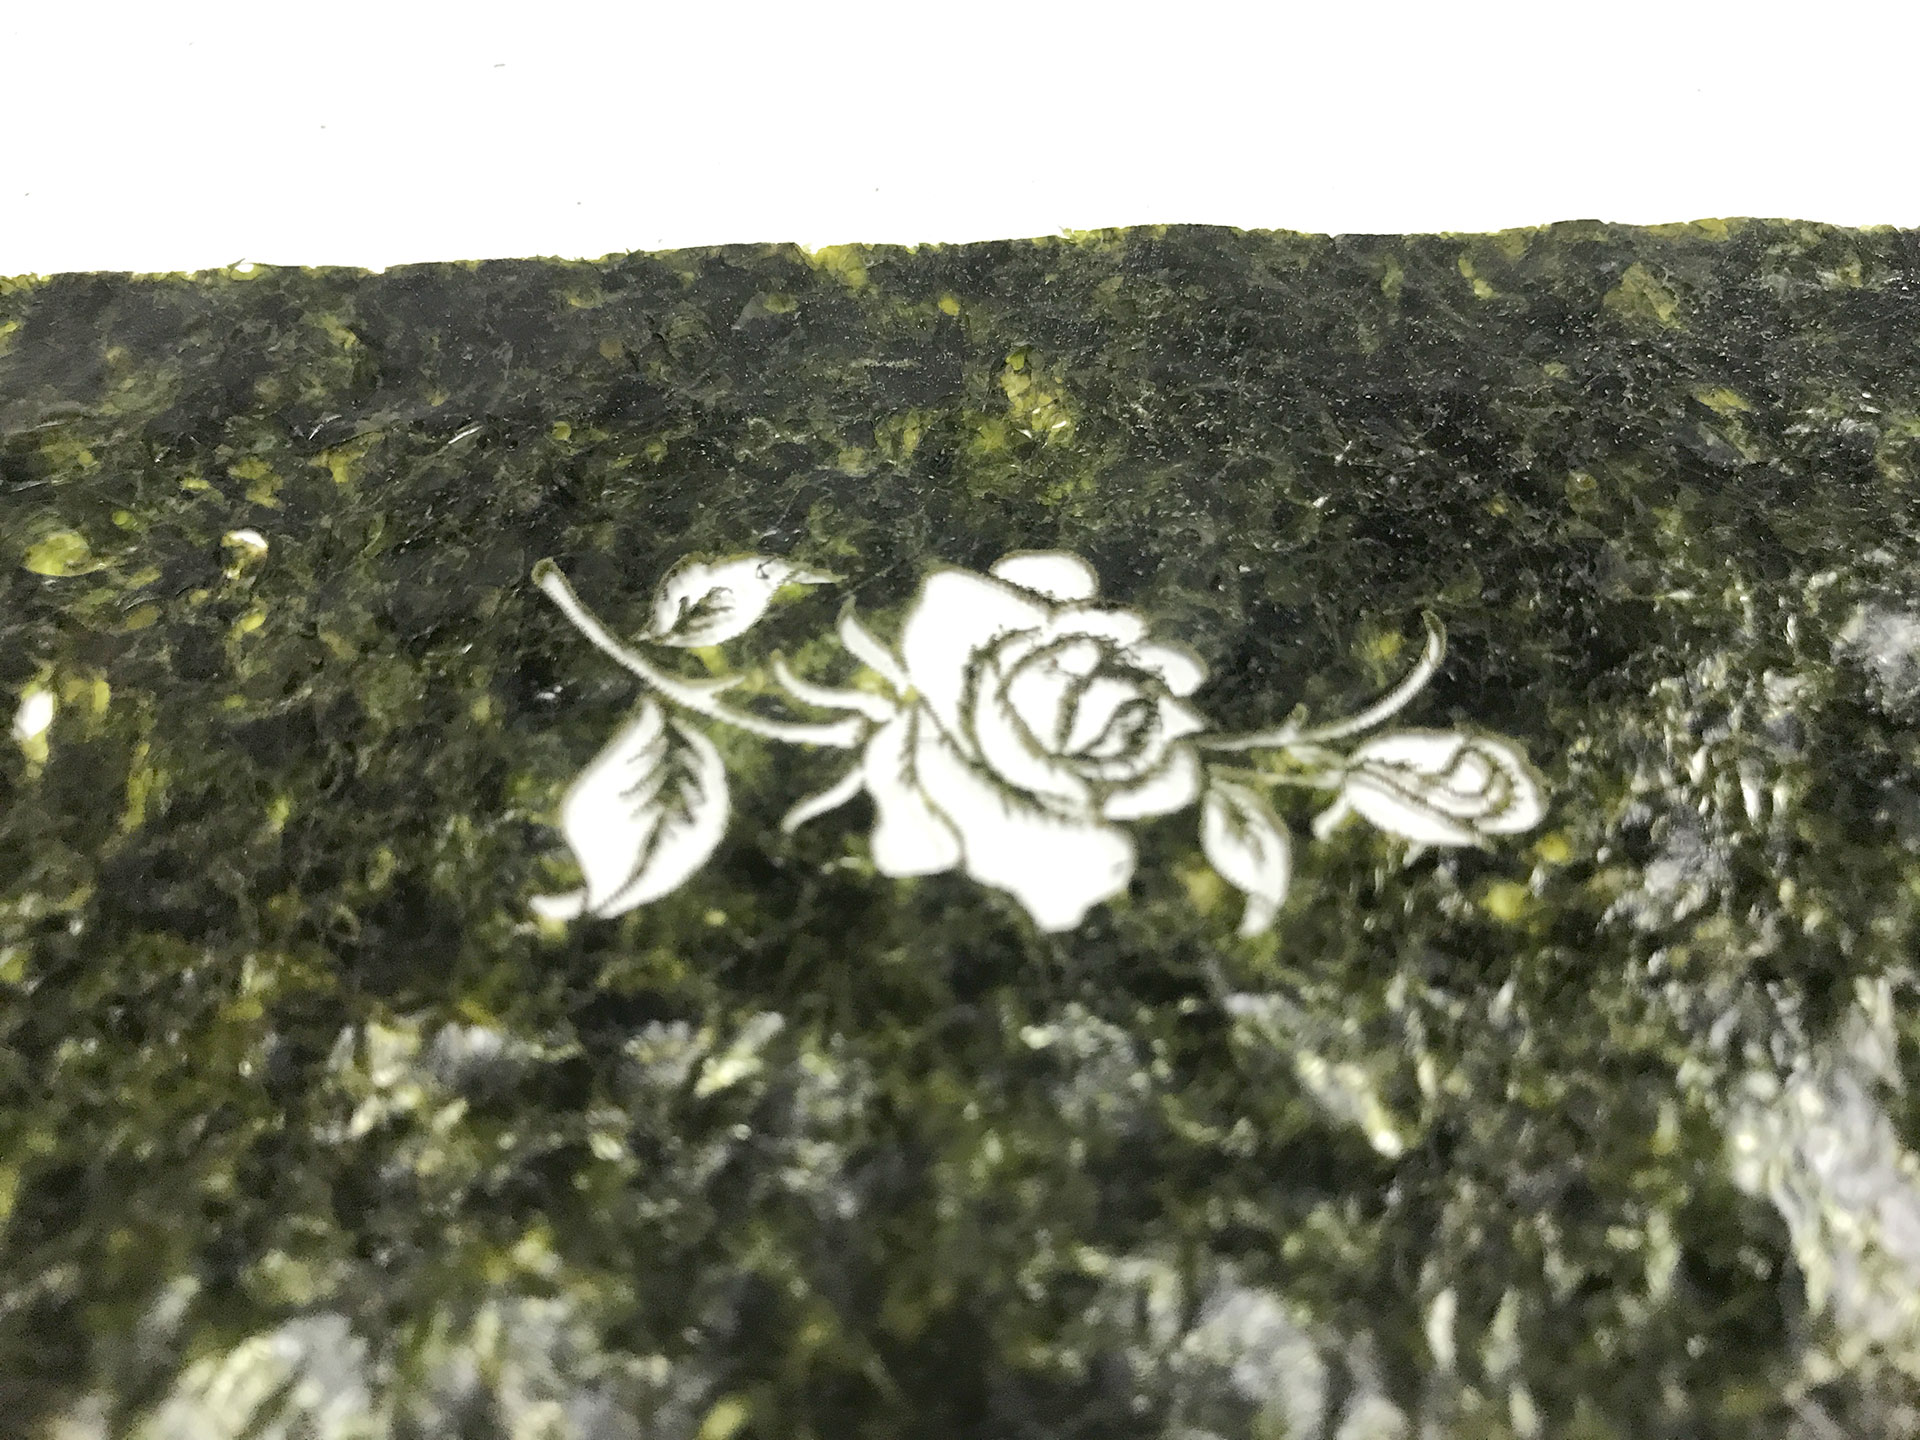
ただ、唯一、海苔を重ねて切ることは出来ません。 (味を無視すれば可能ですが) 重ねて切ると強いレーザーをあてなくてはならないため、切断部位の炭化によって苦くなってしまいます。
ほぼ一ヶ月ぶりのブログ更新となってしまいました。 今回は、髪飾りの簪(かんざし)に、レーザーで名入れ彫刻を施してみました。
簪(かんざし)の材料には、メッキを施した金属や真鍮、象牙、べっ甲、プラスチック樹脂、木材など、いろいろと種類があるようですが、簪の材料でレーザー彫刻できるのは金属以外の素材です。 金や銀、真鍮などの貴金属は、バーサレーザーの高密度レンズを以ってしても加工が出来ません。
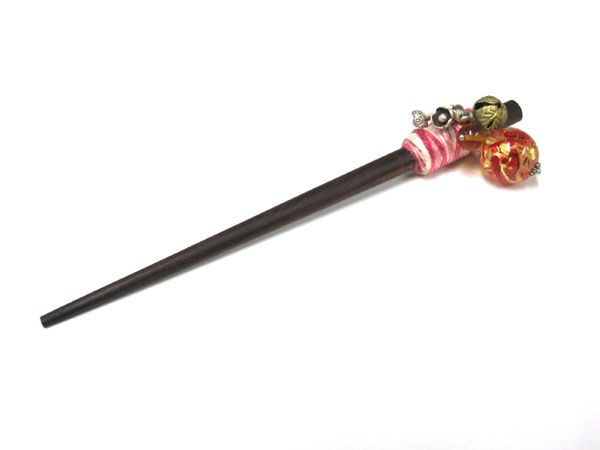
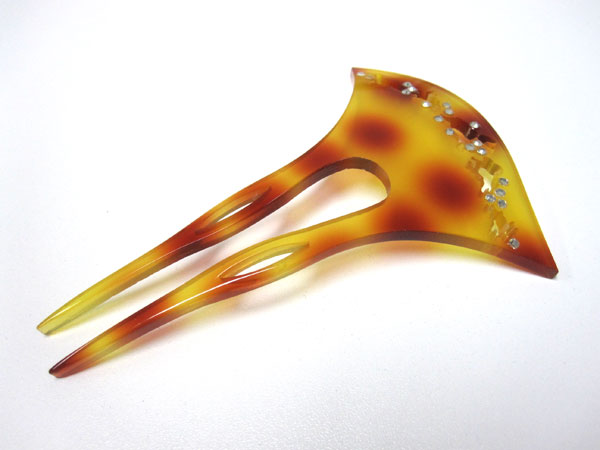
ということで、今回は、比較的リーズナブルな木製とべっ甲色のプラスチック製の簪(かんざし)に加工してみました。両方ともネット通販で購入した市販品です。
木製の一本挿し簪
べっ甲色のプラスチック製
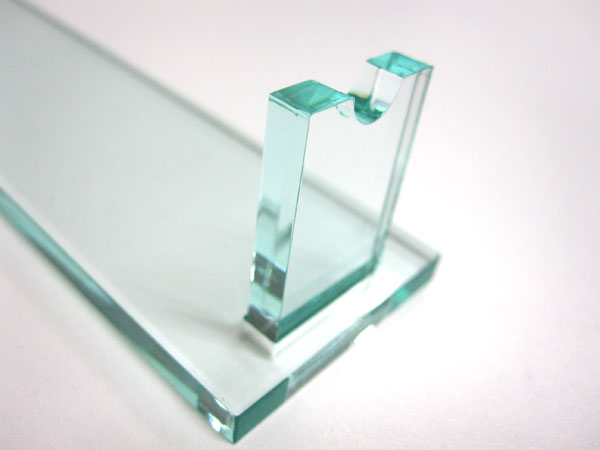
まず、一本挿し簪には装飾品が付いているので、治具を作って固定することにします。例のごとく、アクリル板を切り出してで作りました。
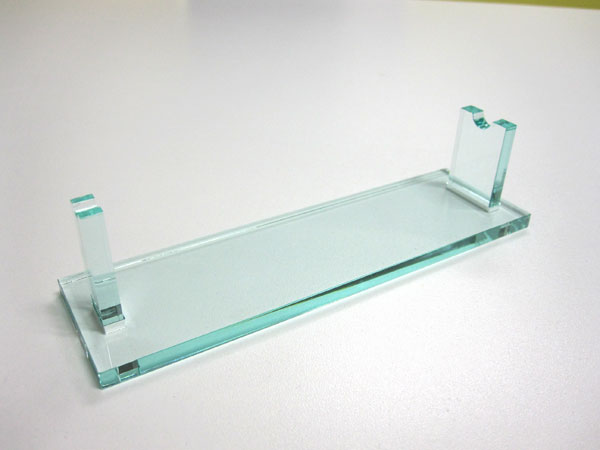
自分で言うのもおこがましいのですが、バーサレーザーのアクリル切断は、いつもながら綺麗です。
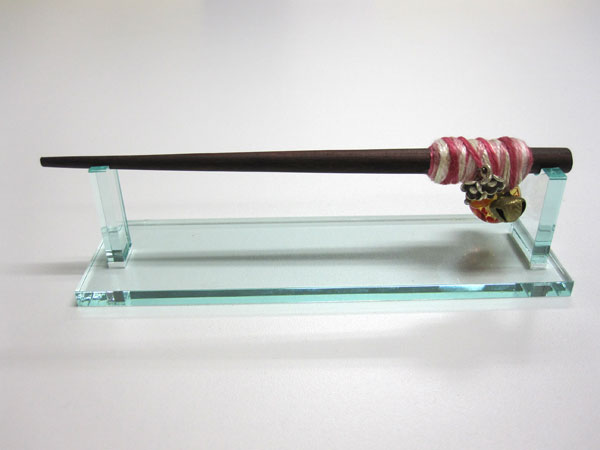
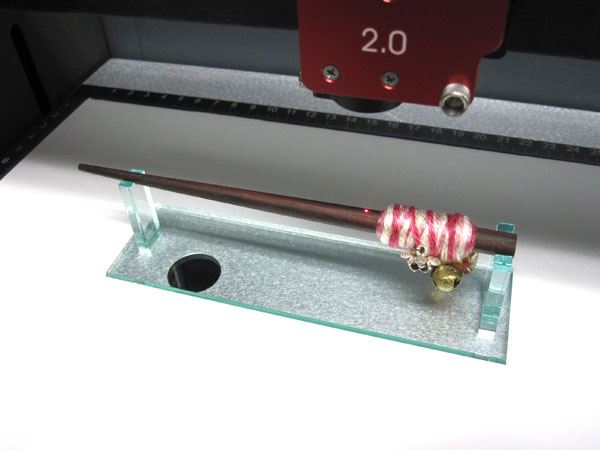
一本挿し簪を治具にセットすると、このような感じです。 材料が水平になるように、左右の橋げたの長さを考慮しています。
扇の簪については、治具を作らず、アバウトに置いただけです。ただし、材料にRが付いているため、レーザー加工中に動かないよう、両面テープで固定しています。
こちらが加工後の一本挿し簪。木材の種類はわからなかったのですが、綺麗に彫れているのではないでしょうか? レーザーの出力パラメーターは適当に決めました。
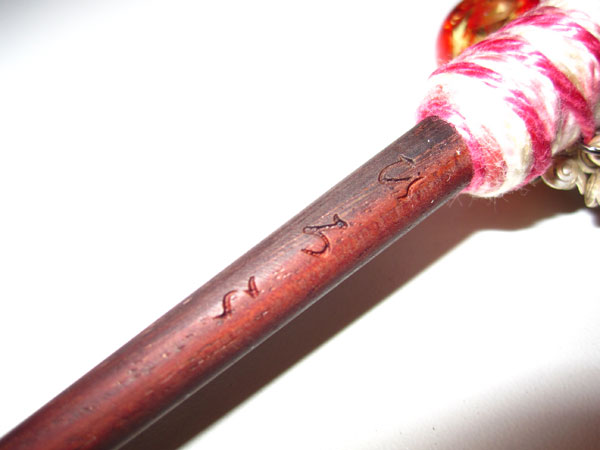
こちらが加工後の一本挿し簪。木材の種類はわからなかったのですが、綺麗に彫れているのではないでしょうか? レーザーの出力パラメーターは適当に決めました。
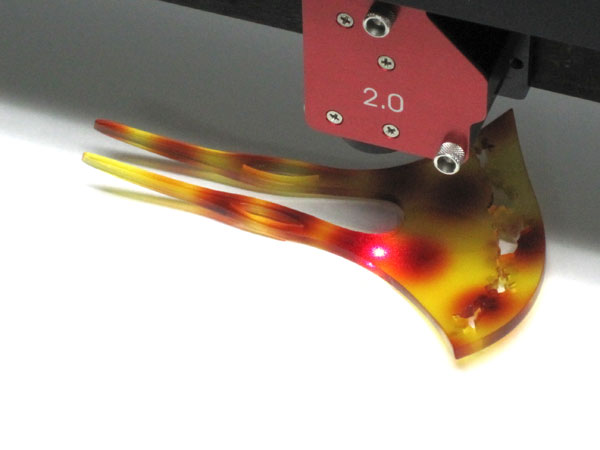
こちらの簪は、おそらくレーザーで切ったであろうと思われる兎のシルエット模様が施してあったので、ついでなので切断も試してみました。
これが最初の切断。 材料の厚みが3.5mmあったので、多少強めの設定にしたのですが、どうやら強すぎたようです。細かい部分が泡状に溶けてしまいました。
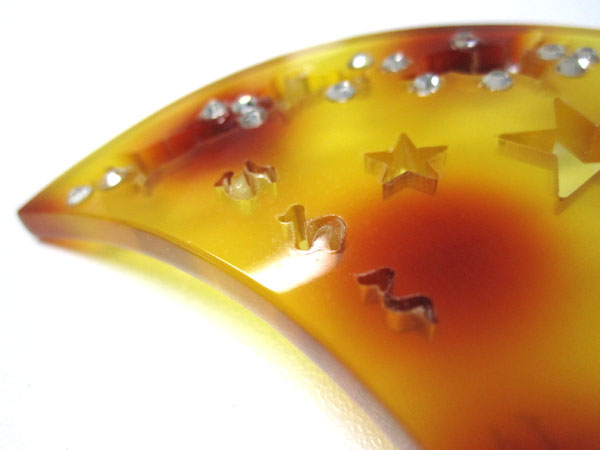
こちらの星型は、少しパワーを抑えたもの。それでも、切断部周囲に熱のくもりが発生しています。
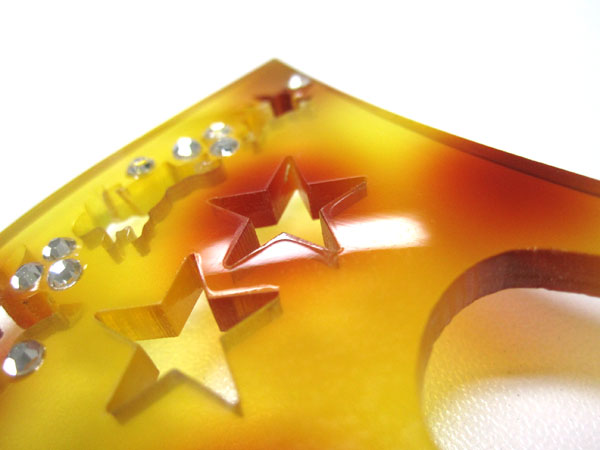
遠目には分からないのですが、兎のシルエットと比較すると、熱の影響が出ています。
もう少し条件を煮詰めて、とある手法を試したかったのですが、時間と加工する場所がなくなってきたので、いつか機会があれば再チャレンジしてみたいと思います。 もともと、今回の趣旨はレーザー彫刻による名入れですので。
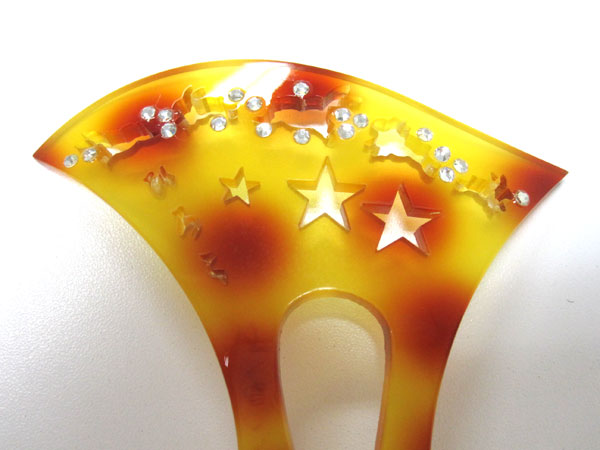
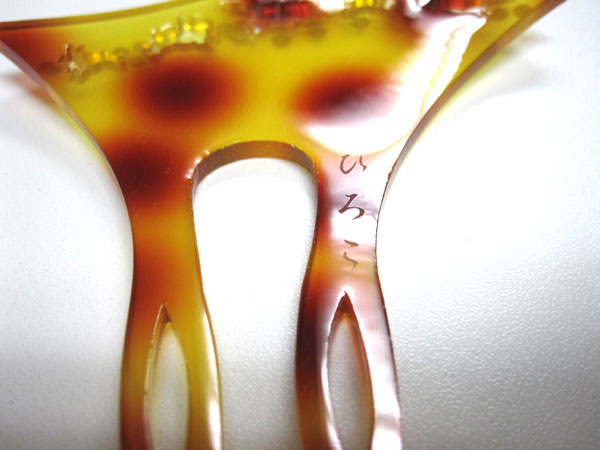
さて、こちらが完成品。
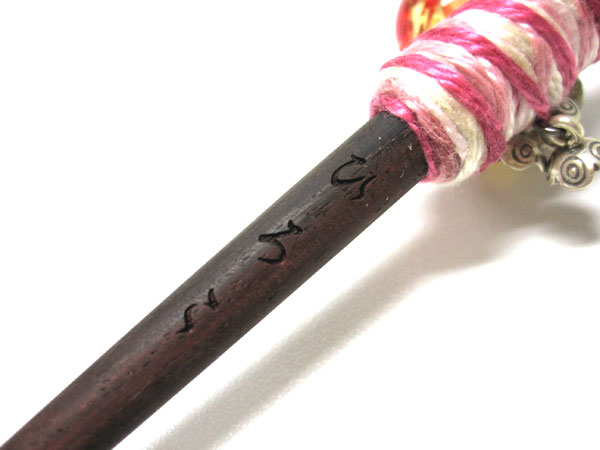
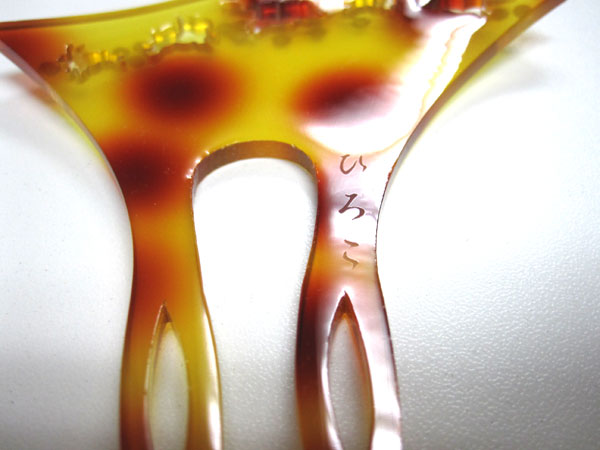
女性用の簪に、男である自分の名前を入れるには、少々抵抗があったので、名前を一部をとって適当に考えました。
詳細はレーザーワークスまで。
初めてレーザーにお問い合わせをいただいた時に、よくご質問を受けるので、今回はレーザーの電気代について説明します。
当社のVLSシリーズ(10ワット~60ワット)のレーザーの定格は『110V / 10A』です。 これは、いわゆる"機器に流せる電気の上限値"です。これ以上の大きな電気は流してはいけない、ということです。
それから、電圧と電流の関係ですが、電圧が低いと大きな電流が流れて機器に負担がかかります。 定格電圧の許容範囲は±10%まで認められますので、日本の標準電圧100Vであれば機器も大丈夫なのですが、日本の場合、建物が古かったり、電圧が不安定な環境下だと100Vを下回ることもあります。
ということで、当社では110Vのレーザーを使う際には昇圧トランスを使って電圧を上げて、大きな電流が流れないように配慮しているわけです。
前置きはこれぐらいで、今回は、電流と消費電力を計測するためにクランプメーターとワットチェッカーを買いました。
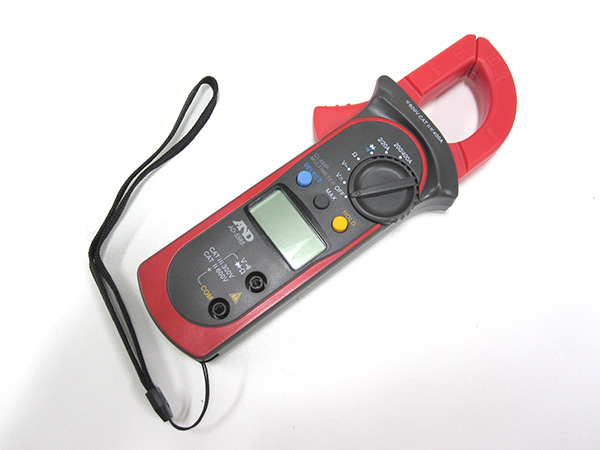
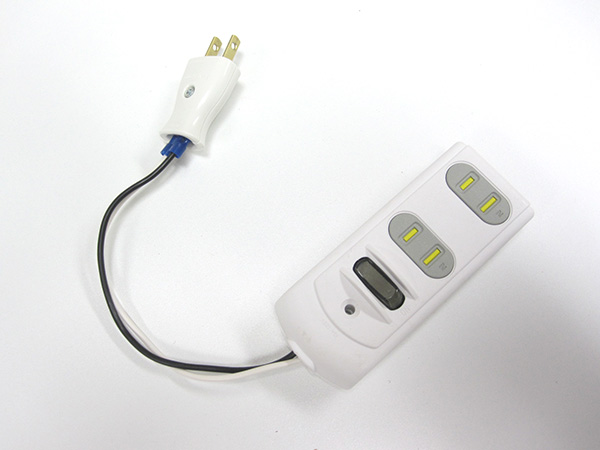
それから、クランプメーターを使うために電源コネクターも自作しました。
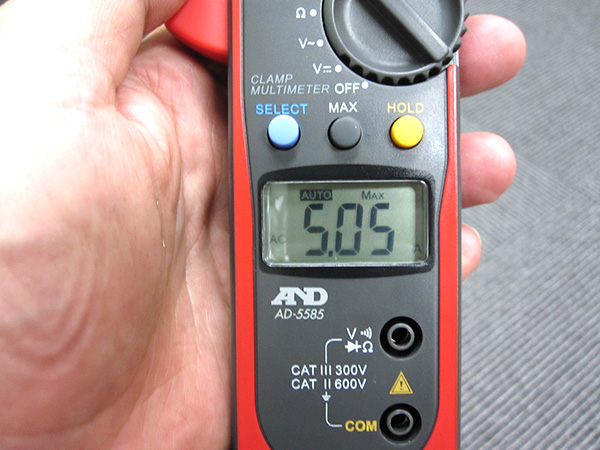
まず最初に 30ワットレーザー単独でベクターカットのフルパワー100%の時の電流値を計測しました。ベクター加工はレーザーが常時出力されますので、ずっとこの数値で推移します。
こちらはラスター加工 フルパワー100%の時の電流値。ただし、ラスターはレーザーのオンオフを繰り返すので0.8A~5Aの間を行ったり来たりします。
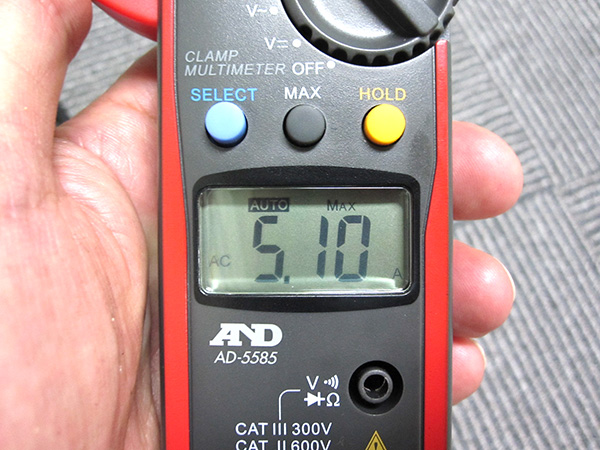
ちなみに、こちらは集塵脱臭装置DR-IS2の電流値です。
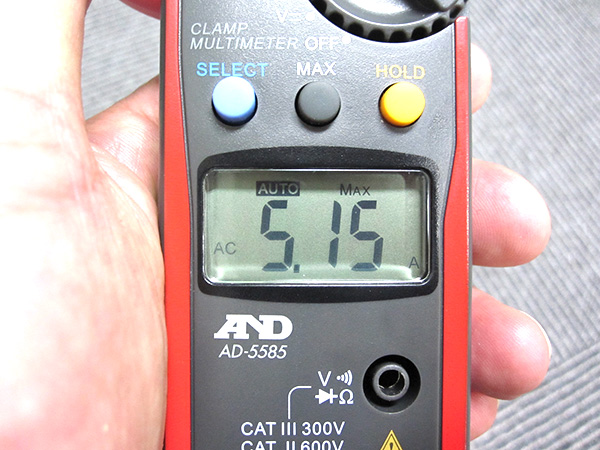
実際には、レーザーと集じん装置を同時に使います。両方が稼働した状態で計測してみると、ほぼ10Aとなりました。
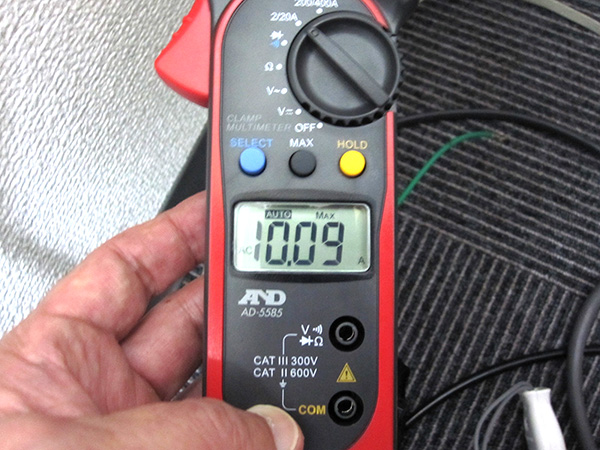
日本のコンセントは15Aですが、これにパソコンやコンプレッサーなどが加わりますので、同じ電源系統のコンセントで消費電力の大きな電子レンジや掃除機などを使うとブレーカーが落ちる・・・ということになります。
では次に、消費電力です。
まず、電源トランスの待機電力です。
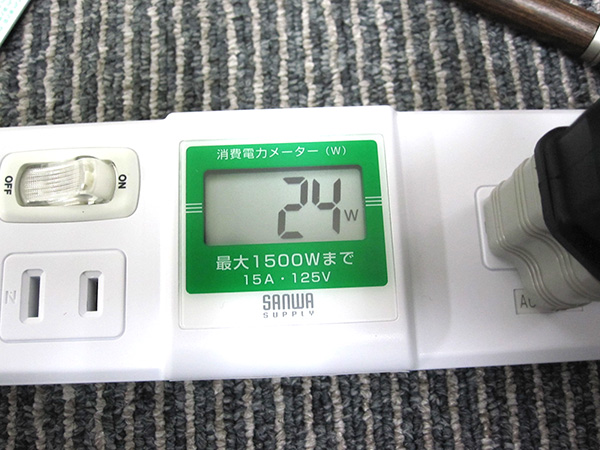
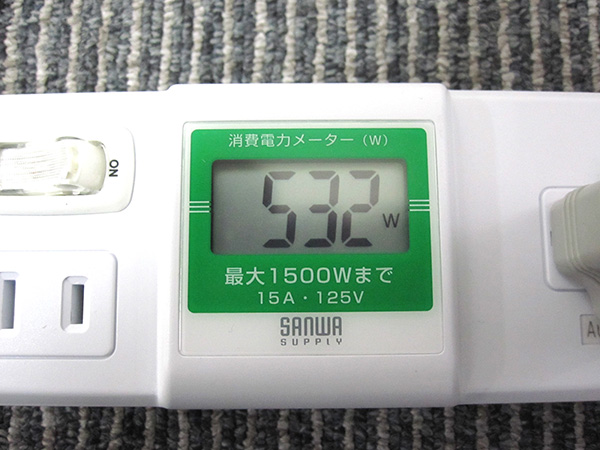
次に、集塵脱臭装置DR-IS2ですが、この装置は大きなモーターが搭載されているのでスイッチを入れた瞬間に、一瞬だけ大きな突入電流が流れます。 1500ワットを超えたため、ワットチェッカーがアラームを発報してしまいました。
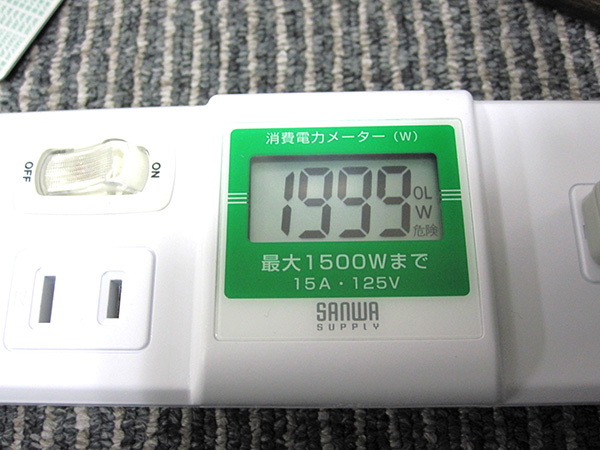
その後、すぐに通常モードに落ち着いて、約530ワットになりましたが、集じん装置や排気ブロワーの起動時は大きな突入電流が流れますので、装置を起動する順番には気をつける必要があります。 レーザー加工をスタートした直後に、集じん装置のスイッチを入れ忘れていて、 慌てて集じん装置のスイッチを入れると機器の破損につながります。 レーザー加工を行う場合は、最初に集じん装置を起動して、モーターの回転が安定した後に、レーザー加工をスタートする必要があります。
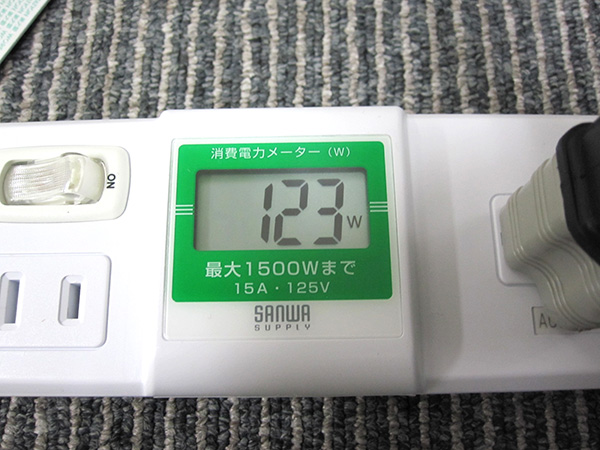
次は、レーザーの待機電力です。レーザー加工をスタートする前の電源がONになっているだけの状態です。
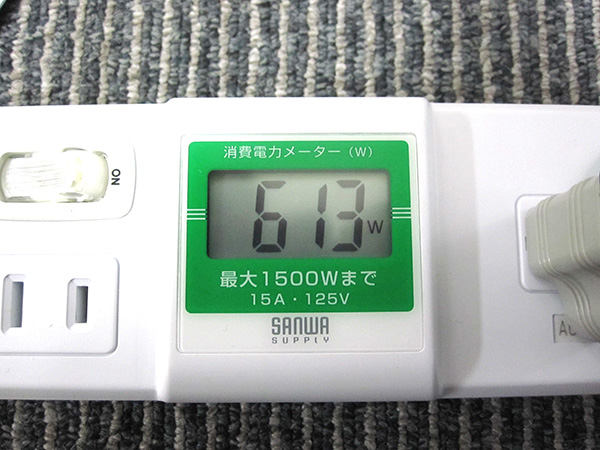
次は、30ワットレーザー単独でベクターカットのフルパワー100%の時の消費電力です。概ね600ワットです。
最後に、レーザーと集じん装置を同時に動かした場合の消費電力です。 概ね1000ワットとなりました。
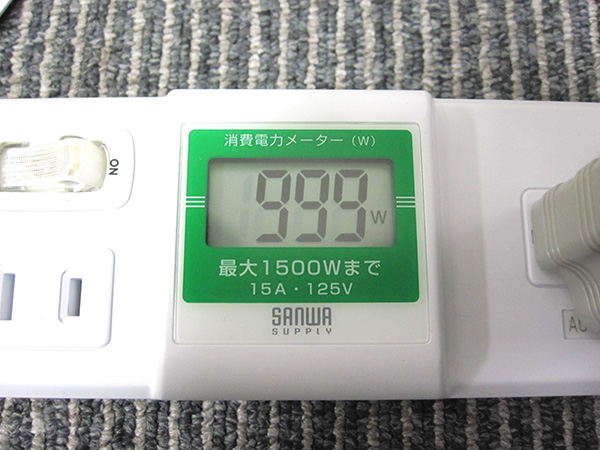
ということで、肝心の電気代ですが、電力量料金単価を22円/kwh(主要電力会社10社平均)として換算すると、ほぼ1000ワットですので、1時間あたり22円ということになります。もっとも、これはフルパワーでレーザーを連続で使った場合ですが。
例えば、1日に8時間をフルに動かしたとしても、22円 x 8時間 x 22日(1ヵ月)= 電気代 3,872円となります。
実際には、材料を入れ替えたり、データーを作成したりなどの時間を取られますので、一般的な使い方だと せいぜい1ヶ月あたり2,000円にも届かないくらいではないでしょうか?
詳細はレーザーワークスまで
今回のユーザー様は、久留米工業大学 ものづくりセンター 様です。 学内の敷地に設けられたものづくりセンターには、複数台のレーザーカッターや3Dプリンターなど、さまざまな加工機がところ狭しと置かれています。 当社のレーザーカッターVLS6.60も2台体制でご導入頂きました。
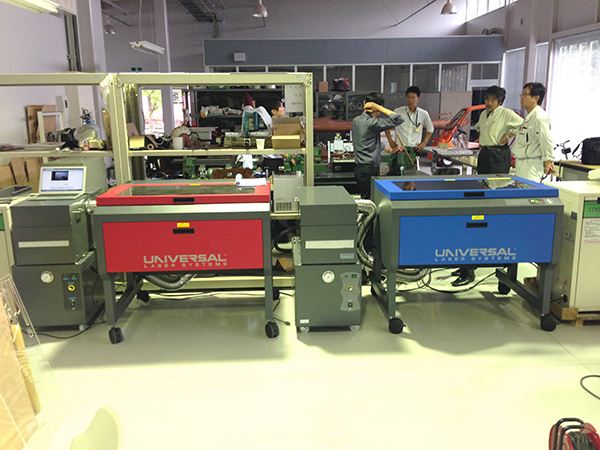
こちらのお方は、久留米工業大学ものづくりセンター長を兼任なされている松田教授(工学博士)です。 当社のレーザーカッターをとても気に入っていただいてのご導入です。
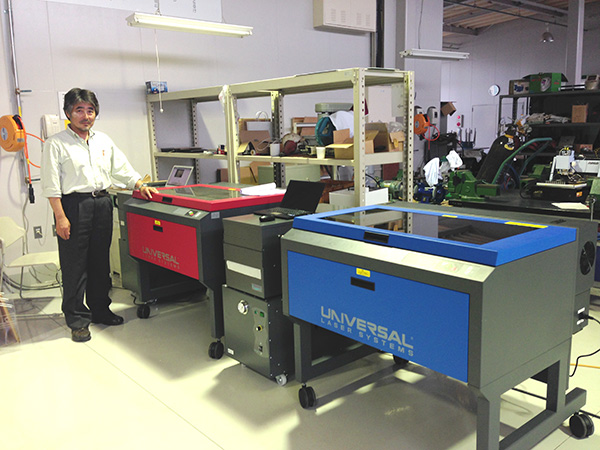
こちらにご導入いただいたレーザーカッター VLS6.60は、2台共、60ワットレーザーを搭載していますので、25mmのアクリルが切断可能です。 また、脱臭装置は脱臭性能に優れ、屋内排気が可能な大型のDR-IS4です。
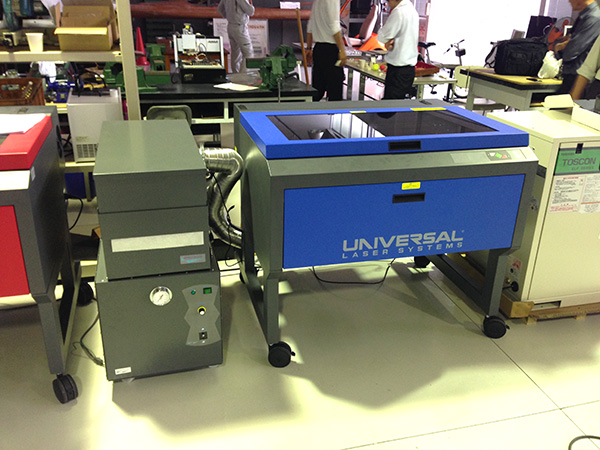
通常、これらのレーザーカッターの切断データを作るためには、コーレルドローやイラストレーター、あるいはAUTOCAD等、動作保証されているソフトウェアが必要なのですが、今回は、そういった動作確認済みのソフトではなく、既に学内に導入されている汎用のCADソフトで出力できることが確認できました。(写真に写っている松田教授のおかげです。)
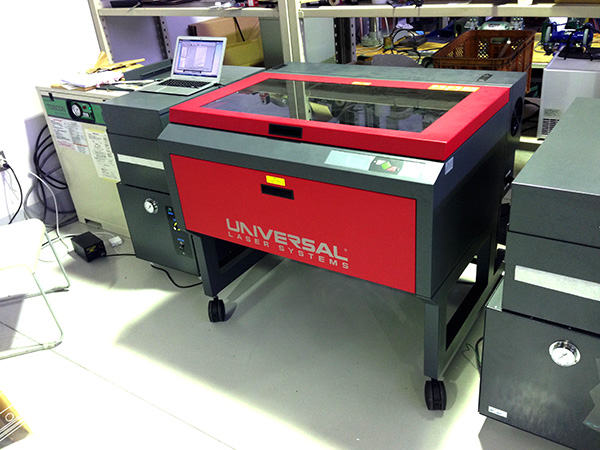
久留米工業大学 ものづくりセンター
今回は、皮革の切断とマーキングです。レーザー加工の中では、わりとポピュラーな加工ですが、材料としては比較的高価なので、なかなか手が出せませんでした。
レーザーを使って皮革を加工するメリットは、①焼印を使わずに刻印が出来る、②写真やイラストがマーキング出来る、③手作業では困難な微細な切断が容易に行える、④皮革の切断時に、トムソンなどの皮革用の抜き型が不要、などです。
ということで、レーザーを使うと小ロット多品種加工に対応でき、且つ、デザイン性に優れた商品加工が可能になると思われます。
デメリットとしては、①皮革を焼くので臭い、②コバが炭化する、等ですが、臭いについては時間が解決してくれます。またコバの炭化についても、仮にレーザーではなく刃物で切ったとしても、コバの処理(ペーパーがけなど)は必要になりますので、手間としては、あまり変わらないと思います。
皮革といっても、さまざまな種類がありますが、今回はサドルレザーと呼ばれるものです。
マーキングの素材となる画像です。
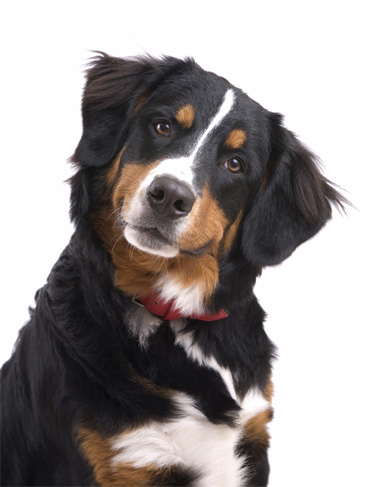
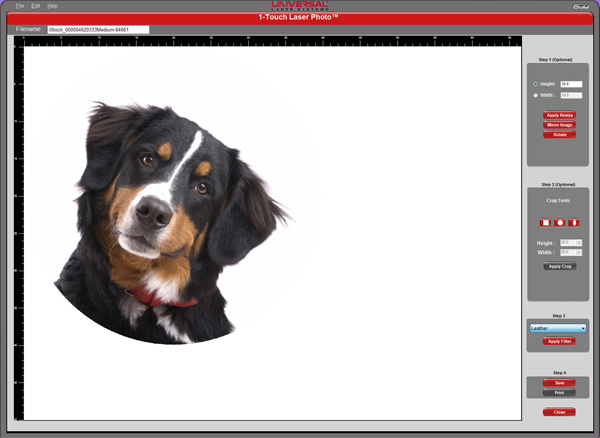
この画像を、例の如く、ワンタッチレーザーフォトでエフェクト処理を行います。サイズを実際に加工するサイズに変更し、丸枠でトリミングを行いました。
ワンタッチレーザーフォトのメニューから、"皮革"を選択し、エフェクトを実行するとこうなります。
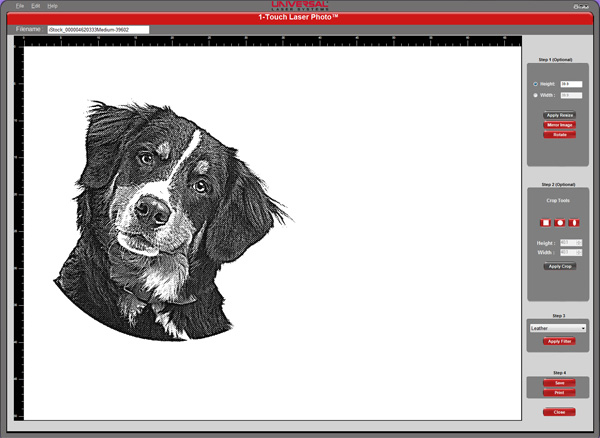
処理が終わった後のデータをJPEGフォーマットで書き出し、それをコーレルドローにインポートした後、装飾デザインを追加し、切断データを加えます。
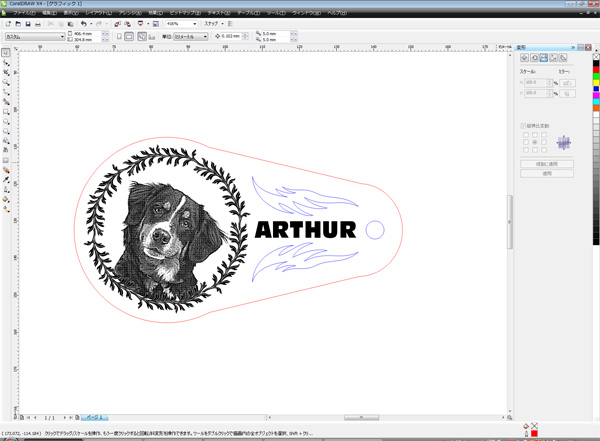
これを印刷し、UCPソフト(バーサレレーザーのコントロールソフト)に転送します。
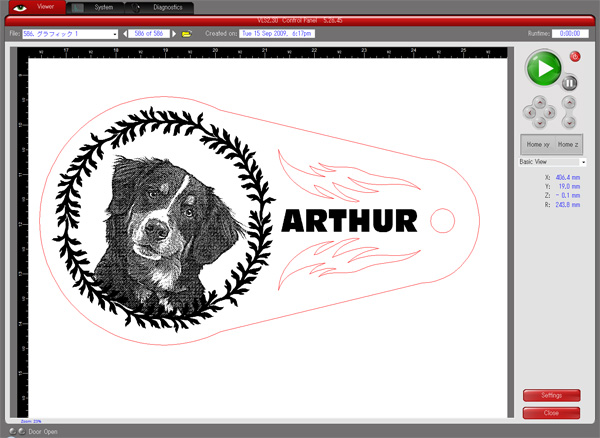
ここまで来たら、あとは材料をバーサレーザーにセットし、スタートボタンを押すだけです。
これが完成品です。レーザーで切断すると表面に粉塵が付着しますが、それは絞った雑巾で拭き取れば大丈夫かと。(下の画像は、既に拭き取り済みです)
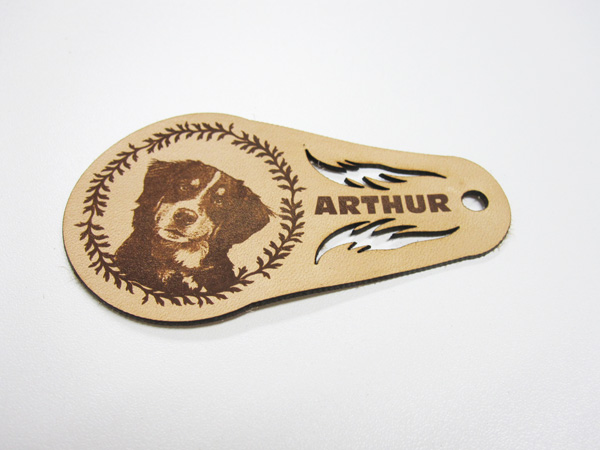
レーザーがほんの少し強く、且つ、製品のサイズに合わせて画像を縮小したため、犬の黒い毛の部分が少しつぶれてしまいましたが、これはレーザー出力の調整で補正可能です。
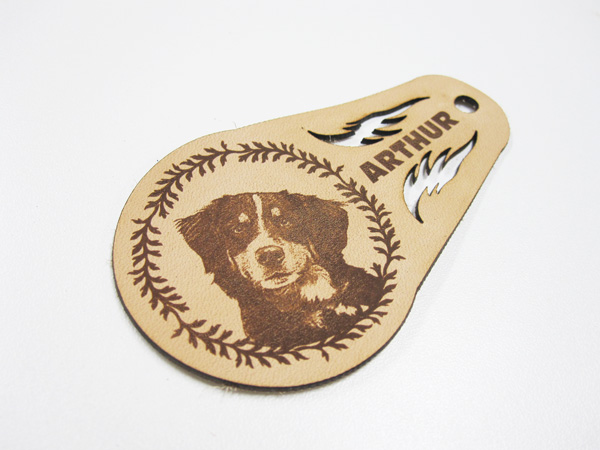
今回は、行っていませんが、というよりも、私は皮革加工職人ではありませんので、出来ない、といったほうが正解ですが、同じサイズで切った物の表裏を接着し、コバの処理を行い、周囲を縫えば、それなりに格好良く見えるのではないでしょうか?
詳細は、レーザーワークスまで
都市部では一般的になってしまったレーザー彫刻による木札ですが、地方では、まださほど知名度がないようです。
今回は、木から切り出しただけの木札ではなく、漆調の塗装が施された木札をレーザー彫刻してみました。
この木札は、塗装が多層になっており、表層を削ると、下層の色が出てくるタイプです。
今回は、表層が黒で、下層が白のものを使用しました。
これが、レーザー彫刻前の木札です。
こちらが加工中の動画です。レーザーはアクリル面側から照射しています。
表層の塗装を削るだけなので、出力を弱く、照射時間は早め(短め)に設定してあります。
こちらがレーザー彫刻後の漆調木札です。下層の白色が出てきています。
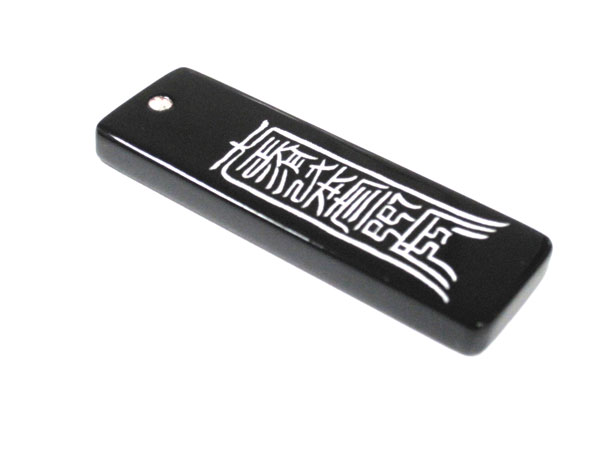
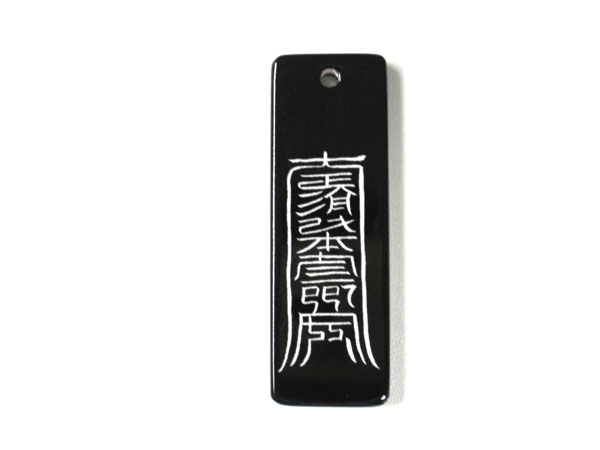
こちらの漆調木札につきましては、当社で、まもなく取り扱いを始める予定です。
色・サイズについても、バリエーションがいくつかあります。
詳細は、レーザーワークスまで
今回のユーザー紹介は、東京・原宿の明治神宮前にお店を構える「coromoza」コロモザ 様です。
ファッションを主体としたコワーキングスペースです。 ファッションに限らず、¥1,000円/10分~ でレーザーカッターを利用することができます。 ワークエリアの大きなレーザーですので、大きな作品の制作にもご利用いただけます。
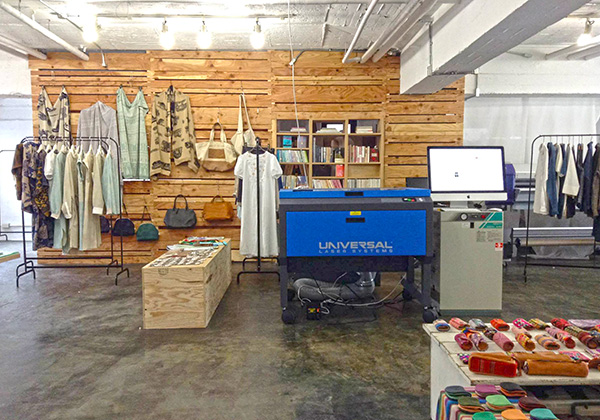
ファッション通信(BSジャパン)による紹介映像
原宿・表参道の一等地にある広い作業スペースを使ってモノづくりが出来ます。
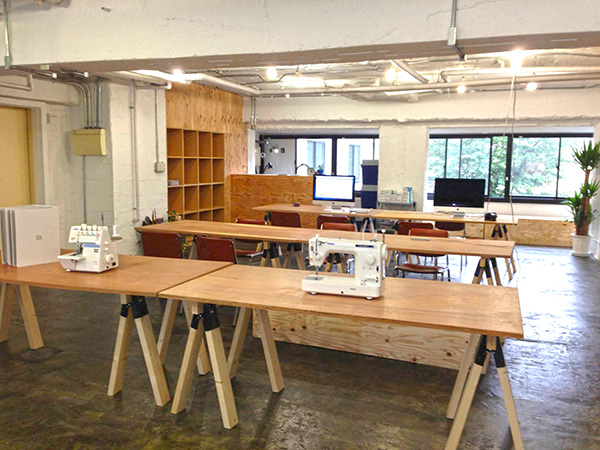
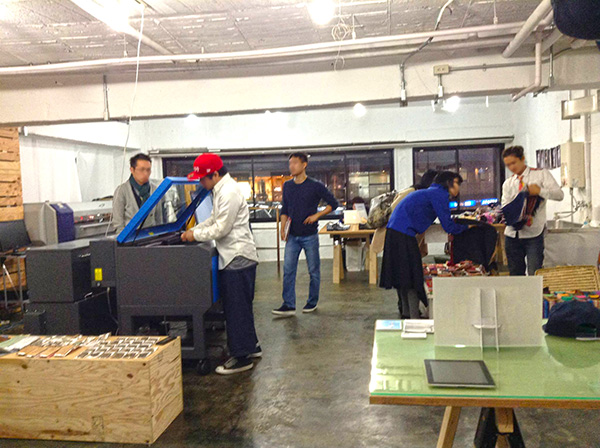
以下、コロモザ様からの紹介コメントです。
東京・原宿のど真ん中に構えるファッションに特化したコワーキングスペース・シェア型アトリエの「coromoza」です。
ミシン・アイロン・パターン台・生地プリンターなど服作りに必要な設備が整っています。
ファッションブランドを立ち上げたい、広い作業スペースが欲しいといった方にぴったりです。
どなた様でもご予約無しで15分単位や、月単位でのご利用が可能です。
是非一度HPをご覧になって頂ければと思います。
http://za.coromo.jp
また、スペース内にレーザーカッターを設置し、
データと素材をお持ち頂ければ10分〜ご利用頂けます。
ファッションに限らず、幅広い分野の方にご利用頂いております。
レーザーカッター利用サービスの詳細はこちらです。
http://za.coromo.jp/laser-cutter
随時ご見学も承っております。
〒150-0001
東京都渋谷区神宮前6-33-14 神宮ハイツ408号
営業時間: 9:00 – 21:00
電話番号: 03-6450-5560
メールアドレス: info@coromo.jp
ブログの中で、頻繁に出てくる"ハイパワー高密度レンズ"ですが、正式名称は High Power Density Focusing Optics といいます。略してHPDFOと呼んでいます。
レーザー光は指向性を持った光なのですが、レーザー光が空気中を進む時に、わずかではありますが拡散や空気中の浮遊物に吸収されたり、と、さまざまな要因でエネルギーの減衰が生じます。
工業用途向けの大型レーザーなどではレーザー光の品質を良くするためにコリーメータレンズをレーザー光の経路の途中に配置していると思いますが、汎用XYプロッター型レーザー加工機では付いていない場合が多いです。
VERSALASERを含むユニバーサルレーザーシステムズのレーザーシステムも例外ではありませんが、オプションのHPDFOを取り付けることによりシステムに組み込まれます。
HPDFOのしくみはこうです。
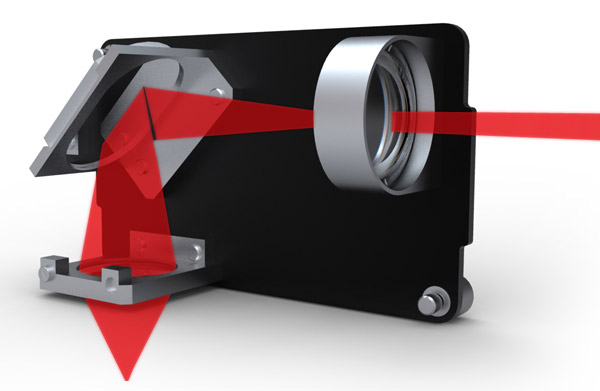
通常はレーザー発振器から出てきたレーザー光は1枚の凸レンズによって集光され、材料に照射されます。
が、HPDFOの場合は、発振器から出たレーザー光をコリメーターレンズで平行にしエネルギーの減衰が抑えられた状態で凸レンズに入射されます。
その後、さらに、もう1枚の凸レンズに入射することによって集光密度を高め、材料に照射します。このため、同じ2インチ(50.8mm)の焦点距離を持つレンズでもビームスポット径が標準127μに対して、HPDFOは25.4μになります。
この集約され高められたエネルギーによって、金属への直接マーキングやファイン(微細)マーキングが可能になります。
ただ、デメリットがないわけではありません。HPDFOの場合、同じ焦点距離でもビームの収束角(ビームを円錐状に絞って材料に照射する際の円錐の角度を半角で表わしたもの)が大きいため、切断用途には向いていません。
レーザー加工機を使いこなすには、用途に応じてレンズを交換していただくのがベストです。