現在、当社のレーザーをOH(オーバーホール)中なので、レーザー加工ブログの更新が出来ません。代わりに、オーバーホールの様子を簡単にレポートします。保守的な考えだと、こういった構造的な部分は秘密にしたがるものですが、当社では差し支えのない範囲で掲載します。導入検討の足しにしてもらえれば、と思います。
オーバーホールについて、ですが、一般的なところだと、定期メンテナンスと言いながらも外装の清掃と駆動系のベアリングと駆動ベルトの交換だけで済ませているケースもあるようですが、当社では分解・清掃・再組み立てによる完全オーバーホールを行います。
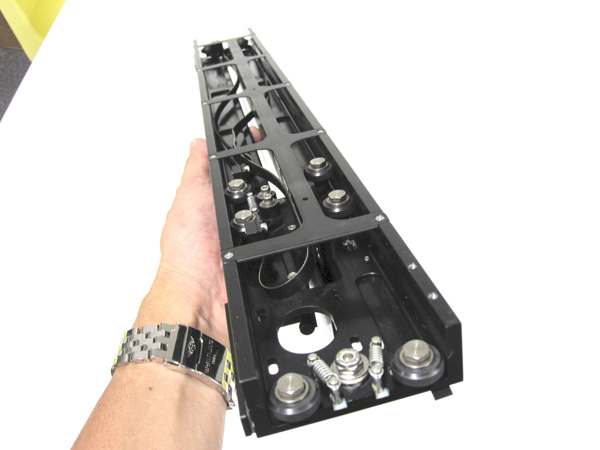
まずレーザーを分解し、X軸プロッターアームを取り外します。小型のレーザー加工機ですが、そのプロッターアームは、私の知る限りでは類似製品中、最も太く強固な作りになっています。同様のアーム形式を採用している物もありますが、太さが全く異なります。また、上面にねじれ防止の補強プレートを入れ、ビス止めしているのはVLSシリーズだけです。
わりと見落としがちなポイントですが、このアームの強度・・・とても重要です。
アームを分解し、清掃後、再組み立てを行い、最後にアライメント調整を行います。駆動ベアリングについては、さほど摩耗していなかったので清掃だけで終わらせました。
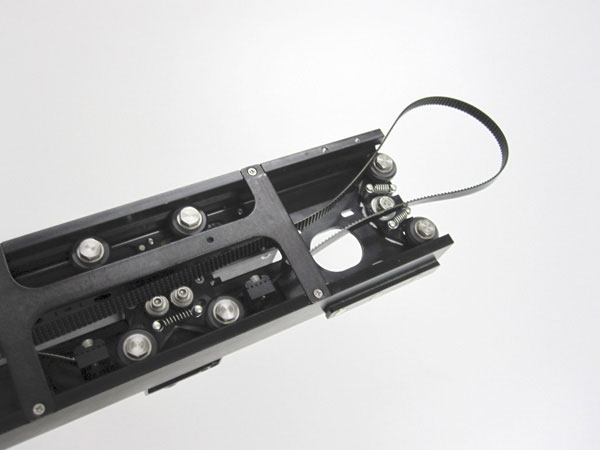
こちらは、駆動ベルトです。材質はケブラーで引っ張り強度が強く、丈夫な素材です。ただし、ベルトに刻まれた溝が摩耗していくと加工のクオリティに影響を及ぼすので、最もたる消耗品になります。もちろん、今回の交換対象です。
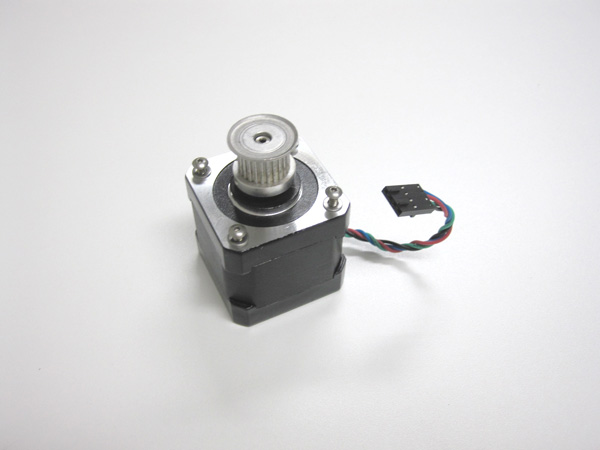
次は、X軸駆動ベルトを高速で動かすモーターです。分解したついでの説明です。
サイズの比較対象を写していなかったのですが、かなり大きめのモーターです。
巷の流行りは高速のサーボモーターですが、VLSレーザーはステップモーターを採用しています。
一般的に、ステップモーターは、位置制御モータとして使われることが多いようです。
レーザー加工機のスペック表だけで判断すると、よく誤解されがちなのですが、たしかにサーボモーターは高速なのですが、高速だからといってレーザー加工が早く終わるわけではありません。
高速に動くということは、それに見合ったレーザー出力が必要になります。レーザー出力が小さいのに、高速で動かしてしまうと、十分なレーザー照射が行われませんので、結局のところ、モーターの速度を落とさざる得を得ません。そうなると、高額で高速なサーボモーターを搭載する意味が(?)。
ただ、サーボモーターは位置検出にフィードバック回路による制御が行われるため、高精度の位置決めを行うことが可能です。それは、エンコーダー等によって微調整を繰り返しているからです。
逆に、ステップモーターはサーボモーターのようにフィードバック回路を必要としないということと、磁力による大きな静止トルクを持っているために停止精度、繰り返し位置精度に優れています。
ゆえに、短時間に頻繁にゴーストップを繰り返すスキャン加工(ラスター加工)を行うレーザー加工だからこそ、ステップモーターが採用されているわけです。
ちなみに、モーター部ではドライブギアの清掃を行いました。
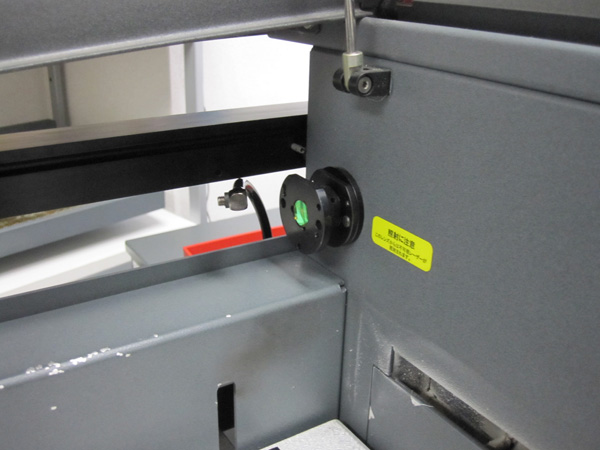
ビームウィンドウの清掃も行います。集光レンズと違って、結構、見落としがちな部位ですが、常に排煙にさらされているため集光レンズと同様に頻繁に清掃を行うことをお勧めします。
尚、当社のデモ機にはオプションの高密度レンズ用のコリメーターが付いています。
コリメーターは、平行なレーザー光線を作り出します。指向性に優れたレーザーといえども厳密には拡散していきますが、コリメーターレンズを通すことにより、この拡散をかなりの割合で抑えることが出来ます。 これにより、集光レンズを抜けたあとの集光ポイントにおいて、レーザーのエネルギー効率が高まります。
ちなみに、コリメーターレンズとノーマルレンズの組み合わせにおいても、高密度レンズ使用時ほどではありませんがステンレスにマーキングを施すことが出来ました。この、コリメーターがオプションで用意されているというのもVLSレーザーの良いところです。
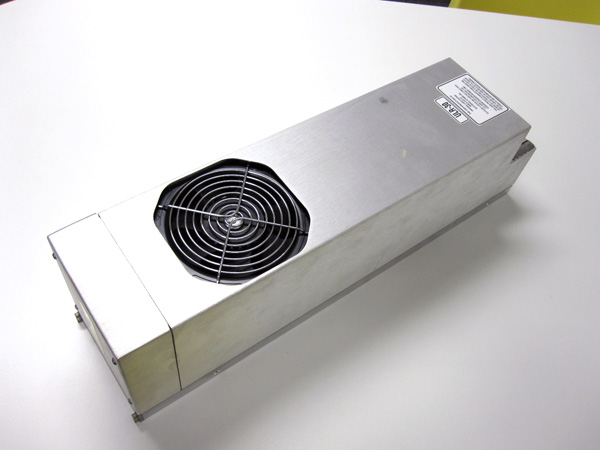
こちらは言うまでもない、ユニバーサルレーザーシステムズが誇る、クイックチェンジレーザーカートリッジ(発振器)です。
こちらは、冷却ファン部の清掃を行います。
本体後ろ側に、レーザーカートリッジが装着されます。その下側に、インターフェイス基板、電源ユニットが入っています。こちらでは、基板上に堆積した埃を取り除いてやります。
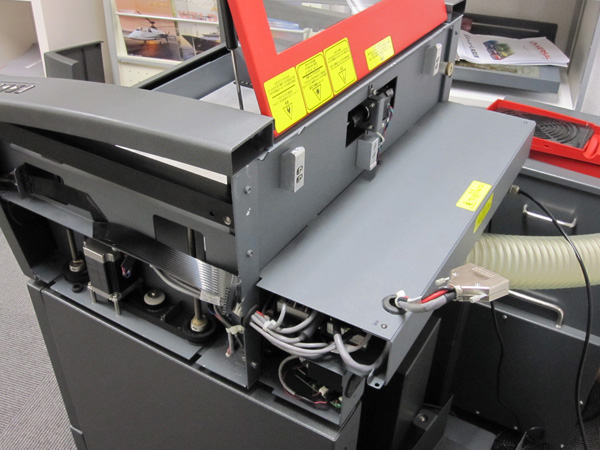
こちらはサイドパネルを外した状態です。
巷の小型レーザー加工機のつくりのほとんどが板材を箱組みにした構造を持っているのに対し、VLSレーザーはフレーム構造になっています。フレームを持っていることによって、たわみに対する強度が増し、物自体が頑丈になります。また外装パネルを外すだけで、側面からメンテナンスが出来るというのも利点のひとつです。
頑丈で、メンテナンス性に優れているというあたりが米国製だと感じる部分です。
こちらでは、全般的な清掃を行い、昇降テーブルのシャフトにホワイトグリスでグリスアップしてやります。また、昇降テーブルを駆動するベルトも清掃を行います。
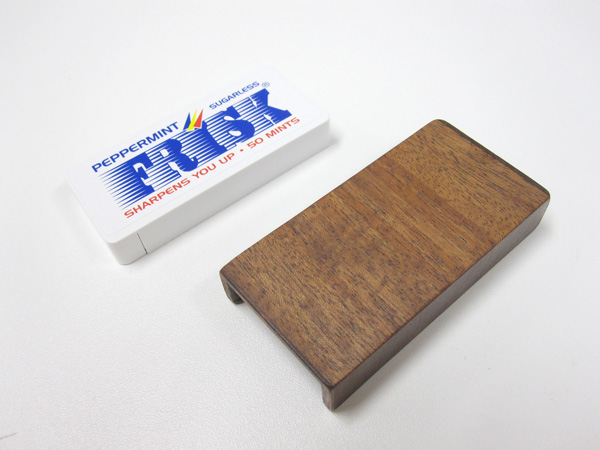
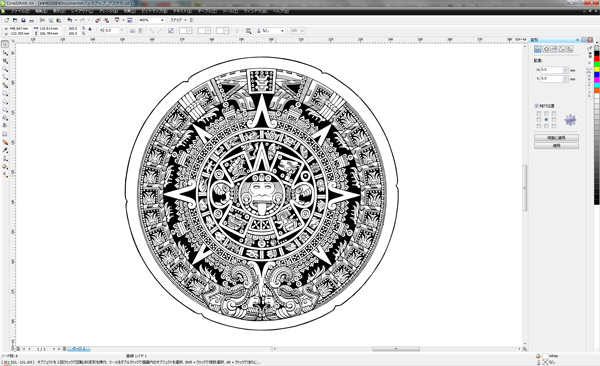
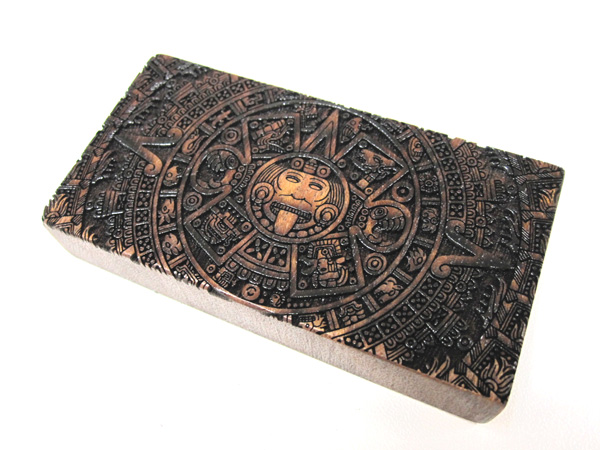
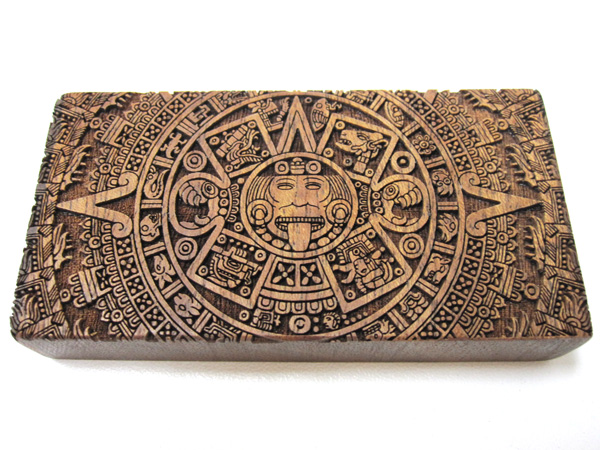
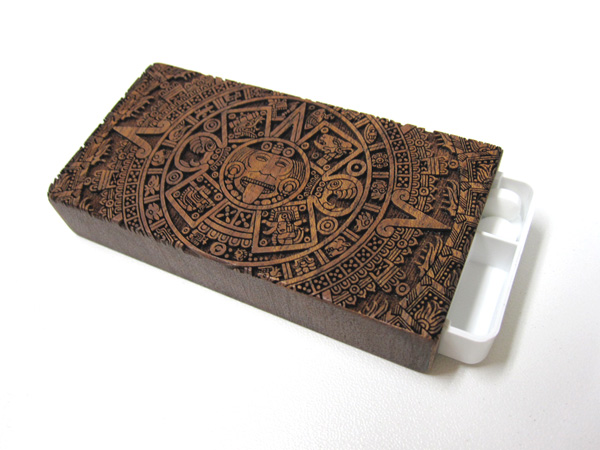
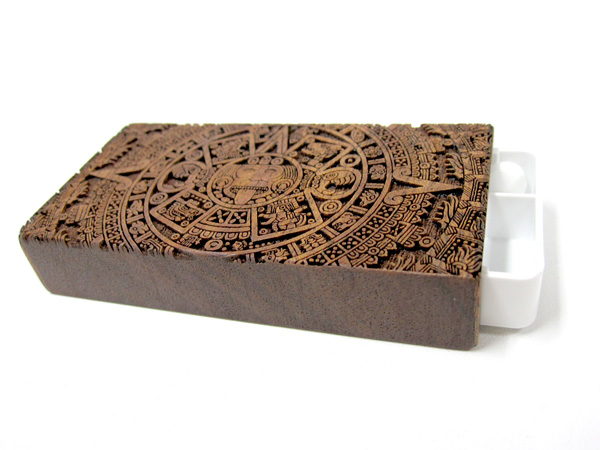
マホガニー製のフリスクケースに、アステカのカレンダー模様をレーザー彫刻してみました。
アステカカレンダーの画像は、彫刻業界ではそこそこメジャーな絵柄で、彫刻機を扱う販社さんは大体お持ちのようです。
海外のサイトで、JPGやEPSのベクターグラフィックとして販売されているようです。
参考URL:http://avaxhome.ws/graphics/vector/vecistock000006143915vecvacal.html
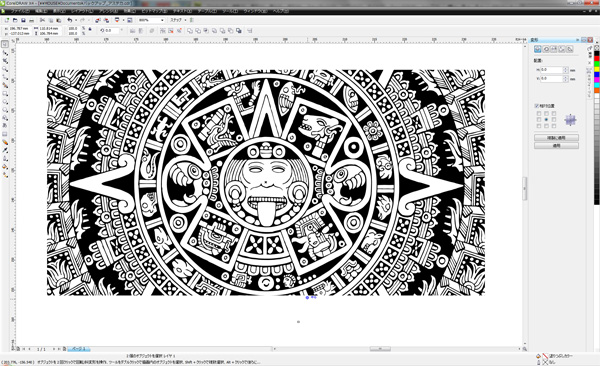
本来は、このように全体がカレンダー(アステカ暦)として意味のあるものなのですが、別にカレンダーとして使うわけでないので、部分的に切り出して使うことにします。
もちろん、縮小して全体を彫刻することも出来ますが、あまりにも芸がないので、このように、部分的に使うことにします。
ちなみに、JPG画像はデータを圧縮しています。JPGデータを使うと微細な部分が潰れます。もちろん、今回の加工で使用したのはベクトルの要素を持つEPSデータです。
ですので、本ブログの画像を使っても、後述のような微細彫刻は出来ません。
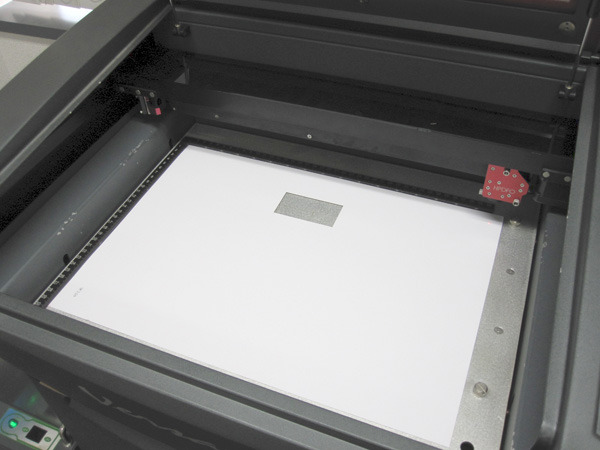
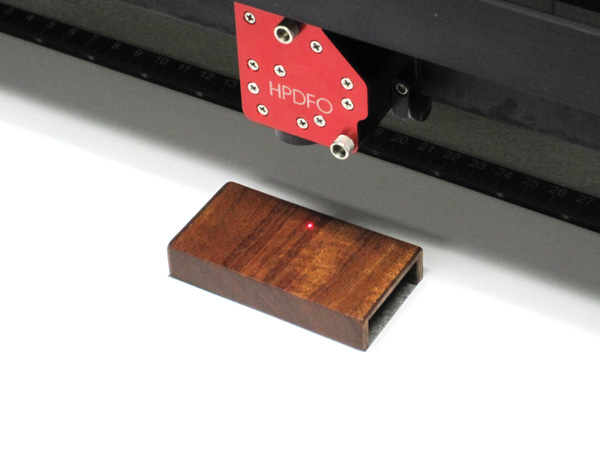
ということで、いつものように厚紙で位置決め用の治具を作ります。
今回は、模様が細かいので高密度レンズを使います。ノーマルレンズでも彫刻は出来ますが、高密度レンズを使うと、さらにシャープに仕上がります。
今回は、彫刻のクォリティを重視し、加工速度をMAXスピードの1/4程度に落としています。また駆動解像度(走査密度)もMAXにしています。 もちろん、そのまま(スロースピード=レーザー照射時間が長くなる)だとレーザーが強すぎるので、速度を落とした分だけレーザーの出力を絞り、過度な熱が材料に加わらないように設定しています。
ということで、これがレーザー彫刻直後です。ヤニの成分が表面に付着しています。焦げているわけではありません。(少しは焦げていますが・・・)
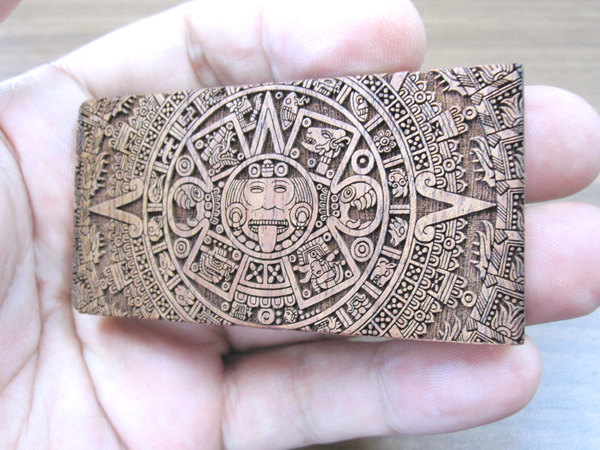
ヤニを落とすと、綺麗さっぱりです。 70mm x 35mmのサイズに、このクォリティです。 ただし、このクオリティは材質が硬く、密度の高いマホガニーだから出来るのであって、熱で溶けるプラスチックや水分が多く密度の低いヒノキのような木材では、同じデータ、設定を以ってしても、同様の仕上がりにはなりません。
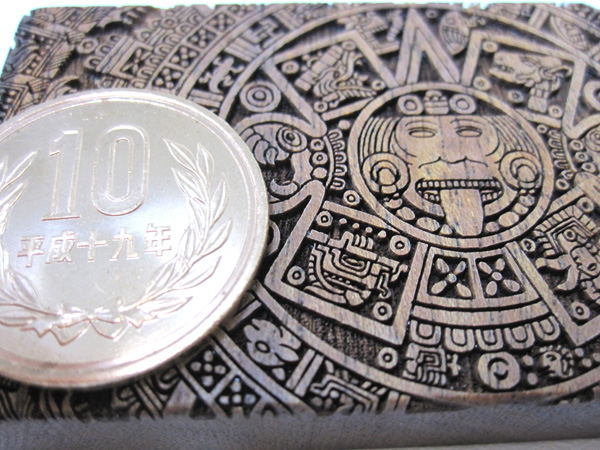
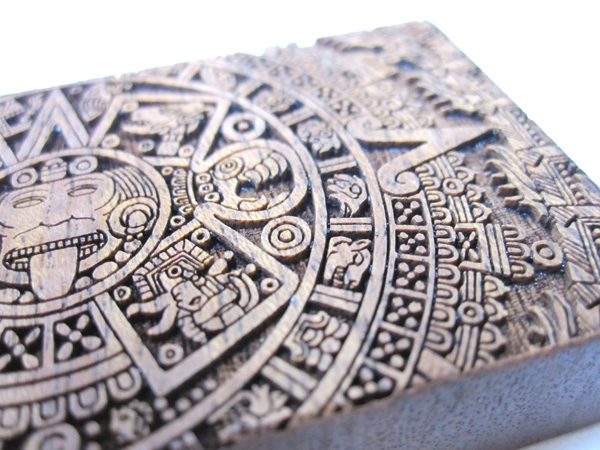
細かい部分を拡大すると・・・
彫刻の深さは、概ね、0.7mm程度です。
出来上がったものに、フリスクをセットします。
印刷やプリントに比べると、あきらかに高級感があります。(主観ですが・・・)
ということで、珠玉の逸品が完成です。 (これも主観ですが・・・)
なお、ケースは高級になりますが、フリスクの味はそのままですので・・・。
詳細は、レーザーワークス まで
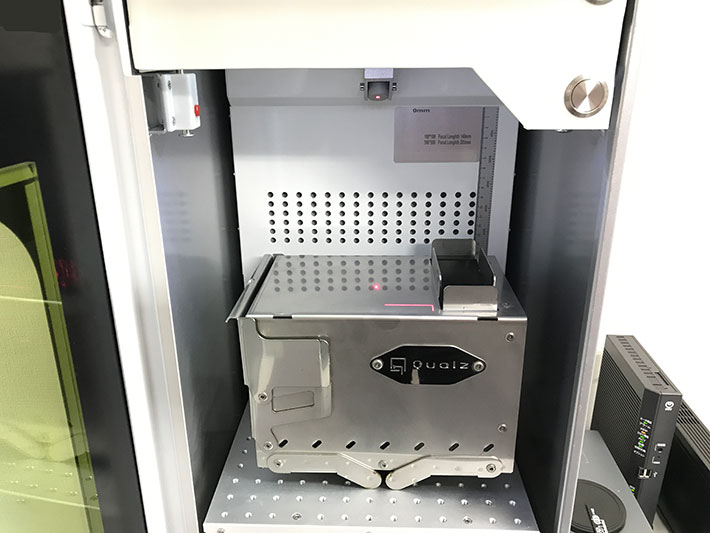
前回に引き続き、ファイバーマーカによるレーザー刻印です。
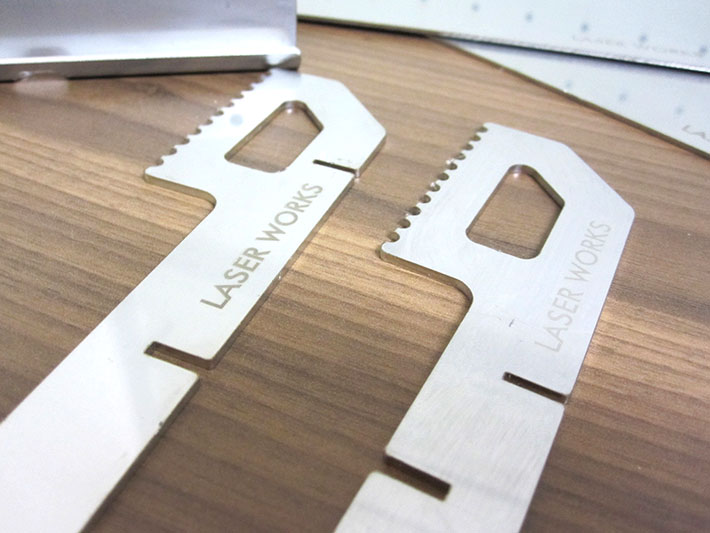
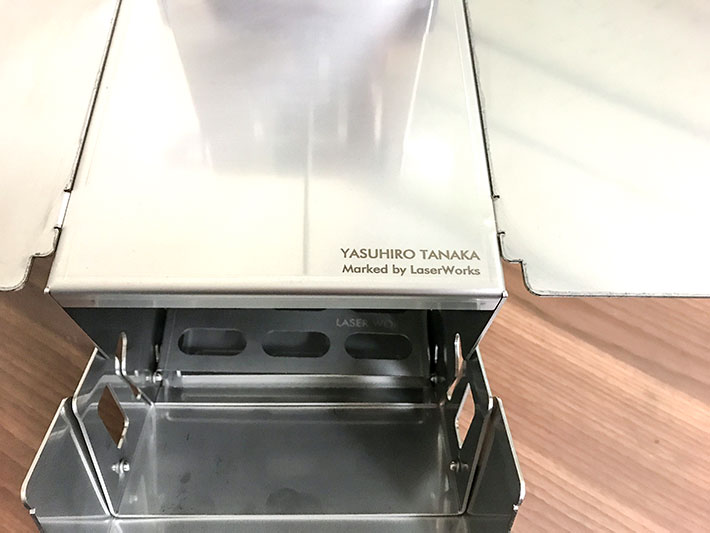
今回は、組み立て式のステンレス製ウッドストーブの各パーツに会社ロゴを刻印しました。
個々のパーツに社名を刻印しています。
ストーブ本体も、ファイバーマーカの筐体内に入りましたので、余裕の刻印です。
いちばんのメインとなる場所の天板は、画像だとわかりにくいのですが、レーザーを5回照射して、深さを出してみました。
動画は、レーザーマーキング中のものです。前半は通常速度で再生、後半は1/4のスロー再生になっています。
ファイバーマーカにご興味をお持ちになられましたら、当社までご連絡よろしくおねがいします。
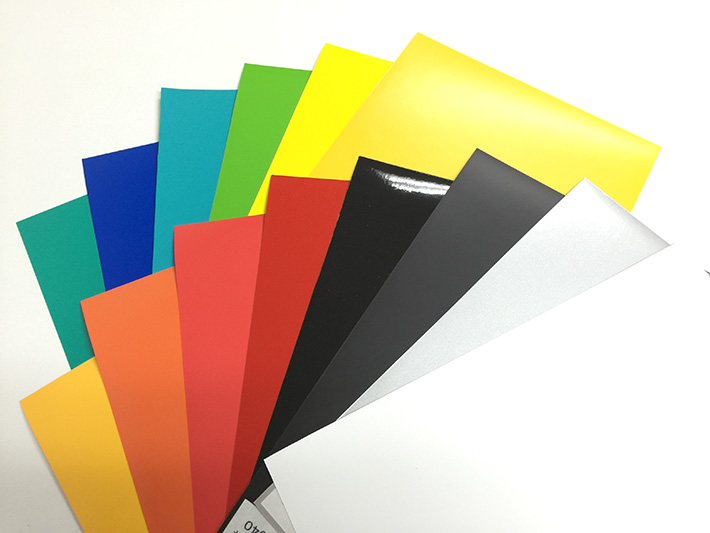
先日、レーザー加工ブログの記事をご覧になられたマーキングフィルムのメーカーの方が当社へお越しになられて、自社製品のPRということでサンプルをいただきました。
マーキングフィルムといえば、カッティングシートを想像しますが、カッティングシートは塩ビ素材なのでレーザー加工はもちろんNGです。
(塩ビを加工したレーザー加工機の末路はこちらを御覧ください=塩ビ素材を加工したレーザーのメンテナンス )
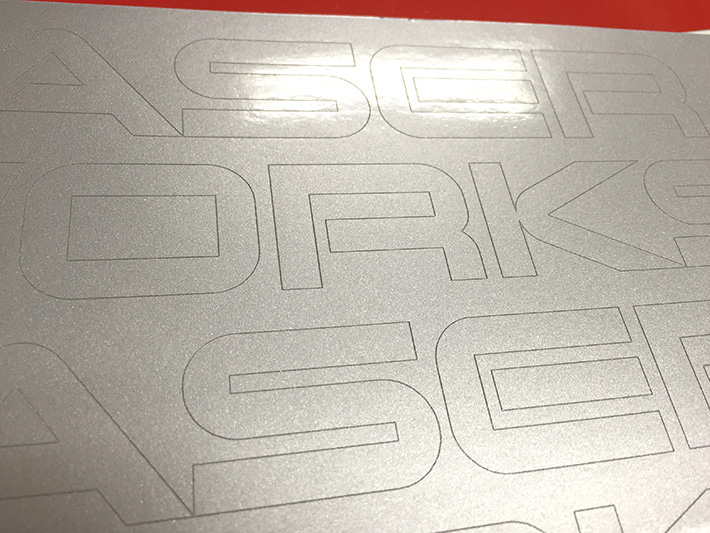
今回、サンプルとしていただいたフィルムは、アクリル系のエコパレットタックペイントという商品です。厚みは80μとなっています。耐候性は屋外8年と、なかなかの耐久性です。
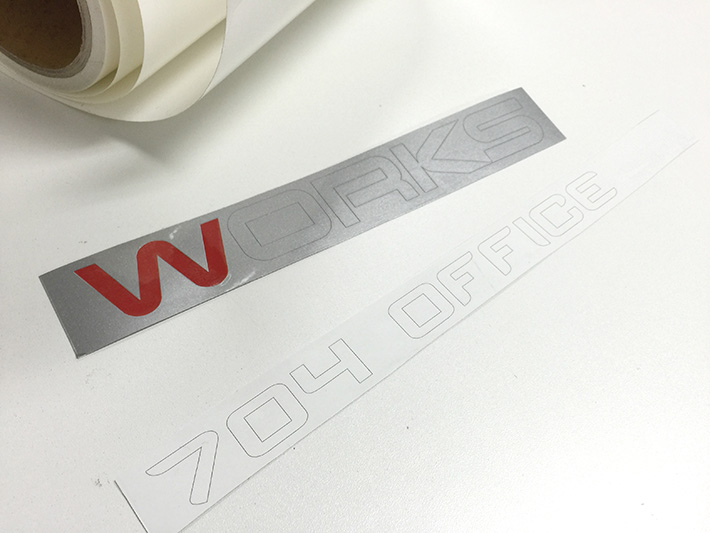
それでは、このフィルムを使ってドアのサインを作ってみます。 当社のロゴを作るので、赤とシルバーラメ、白の3枚を使います。
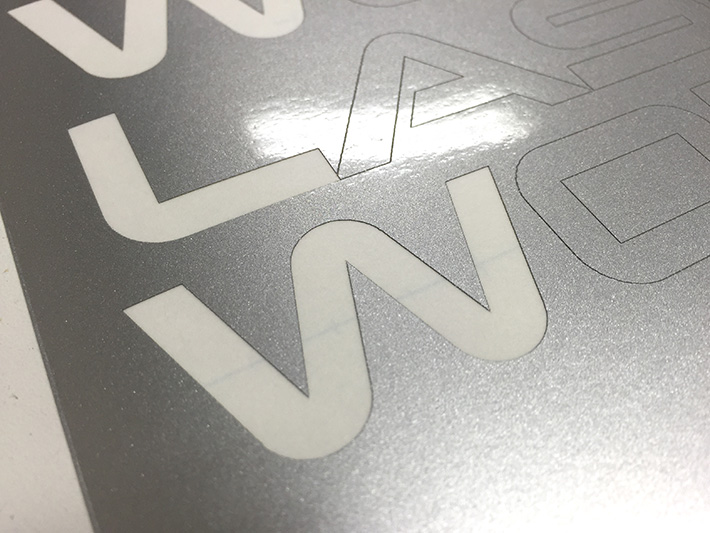
赤は、"L"と""W"の文字。
シルバーで、残りの文字を作ります。
白で、ルームナンバーを作ります。
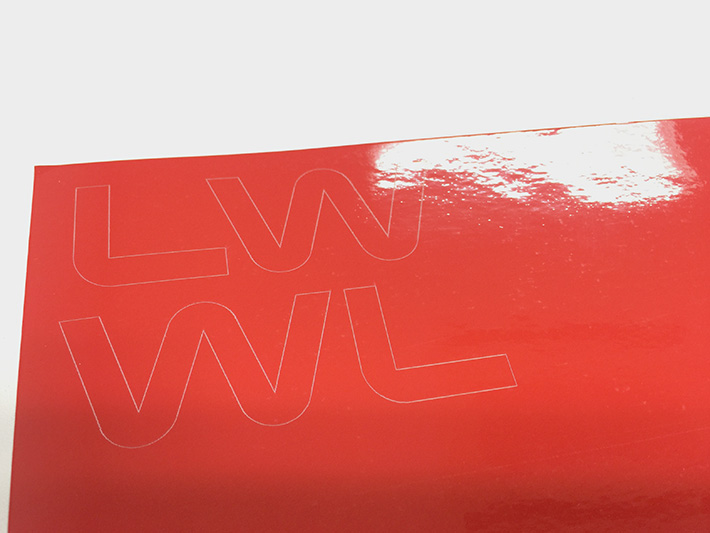
台紙部分を残したハーフカットをしてみましたが、余分な溶解や焦げ、表面の汚れや噴煙の付着もなく、綺麗な断面になっています。
カットしたフィルムにアプリケーションシートを貼って、サインの完成です。
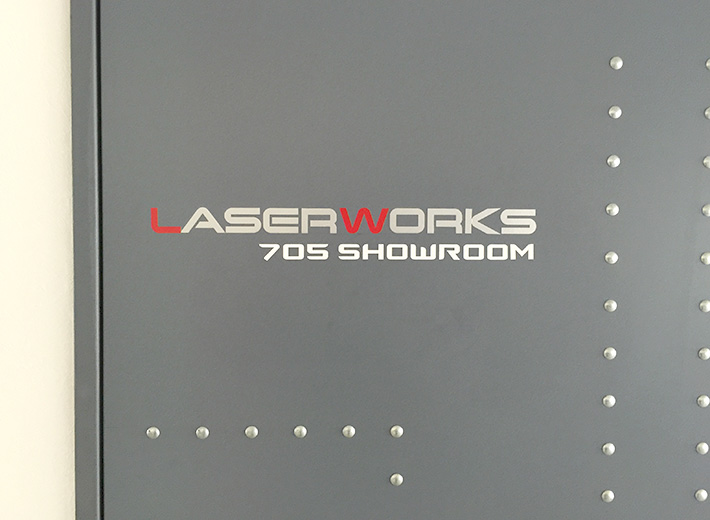
出来上がったサインをドアに貼ってみました。素人仕事にしては なかなかの出来栄えではないかと思います。
詳細はレーザーワークス まで
さて、今日は厚めのアクリル板のカットです。
新型のVERSALASERは、旧型と違って、調整用アライメントモードが搭載されているので、光軸調整が正確に行えます。なぜならレーザーポインタによる調整ではなく、実際のレーザーによる調整が可能だからです。
さて、前置きが長くなりましたが、アクリル板は市販の押し出し成型品(インジェクション)の10mmを使用しました。
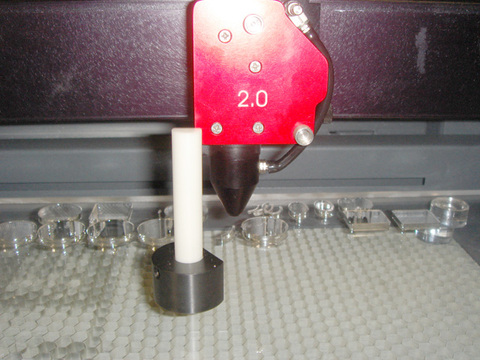
材料をVERSALASERにセットして、焦点距離を合わせます。
焦点は、材料にピッタリと合わせるのではなく、若干、焦点をずらしてやります。通常は、オートでフォーカスを合わせますが、こういった特殊な場合はマニュアルでフォーカスを合わせるほうが確実です。
出力は100%に設定しましたが、プロッタースピードは限界まで遅くする必要はありません。
これで出来上がりです。
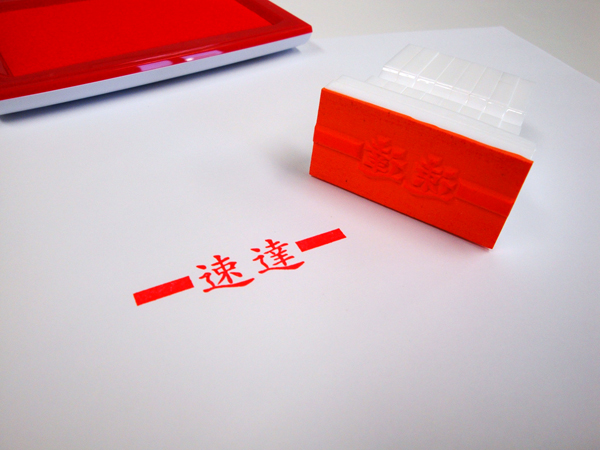
100円ショップで買った浸透印タイプの『速達』印のインクが切れてしまったので、レーザーでゴム印を作ることにしました。
本来なら、ゴム印の取っ手の部分=台木が必要になのですが、問屋から仕入れるのも手間なのでアクリルで作ることにしました。
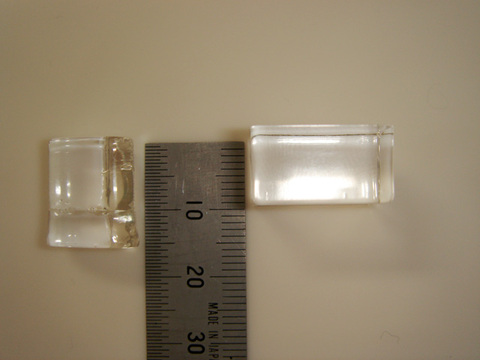
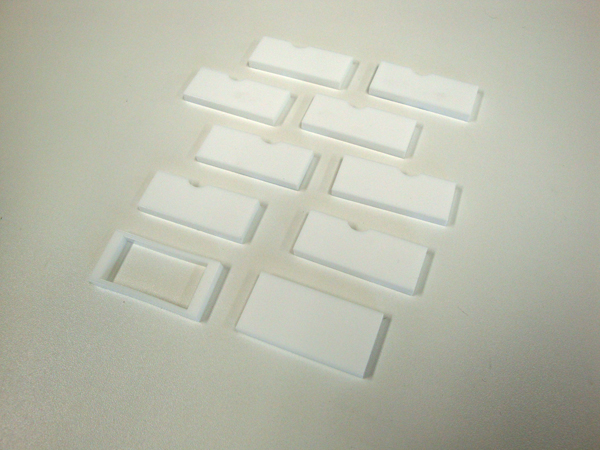
まず、作るゴム印の大きさに合わせて、アクリルでパーツを作ります。
パーツの一部がくびれているのは、ゴム印の上下の判別用です。
次にアクリル接着剤で台木を組み立てます。
自分用なので、手を抜いています。
適当に組み立てすぎました・・・
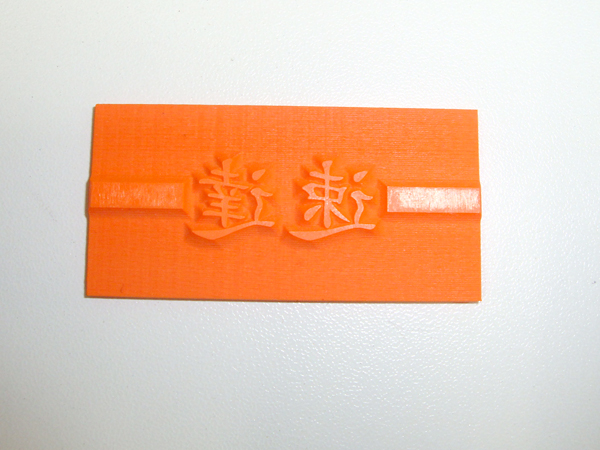
次にゴム印をレーザーで彫刻します。
これが彫りあがったゴム部分です。
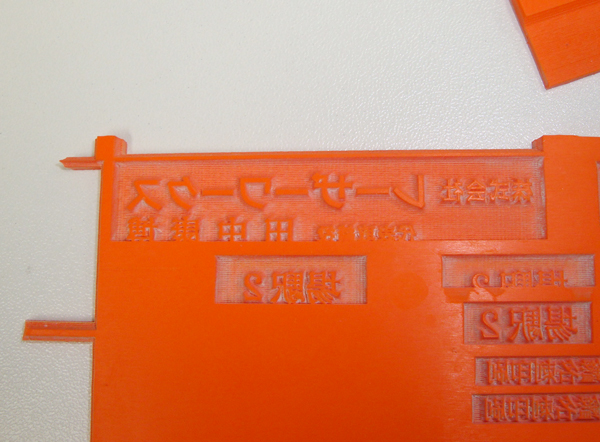
初期型のバーサレーザーは、彫刻面に模様が入るというクセがあったのですが、現行型で最新のドライバーを使えば、模様は殆どなくなります。
もちろん、レーザーのパラメーターを、"きれいに彫れる" ように設定しなければなりません。
下が初期型のドライバーで加工した時のものです。
横線が、上から下まで続いているのがわかります。
ゴムと台木を両面テープで接着して完成です。
今日から早速使用しています。
詳細はレーザーワークス まで
何年もレーザー加工ブログを書いていますが、まだやったことのないものがありました。
ということで、今回は『竹』をレーザーで切断してみました。
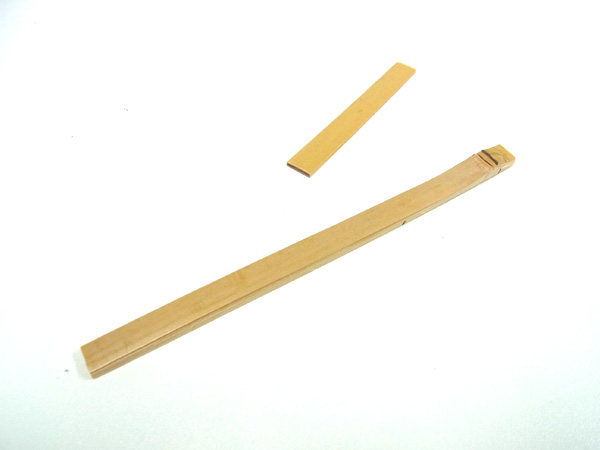
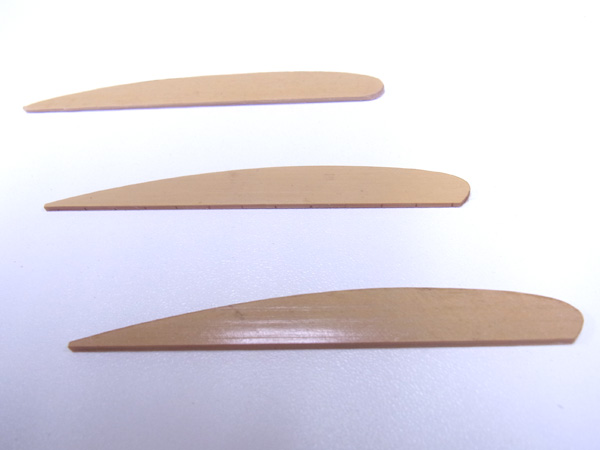
この竹からパーツを切り出します。
ということで、早速、切ってみます。 切断時に炎が上がるのでエアアシストで消炎します。竹は軽いので、エアアシストのエアーで飛んでしまわないように前後を固定します。今回は、10円玉やアクリルの端材で押さえました。
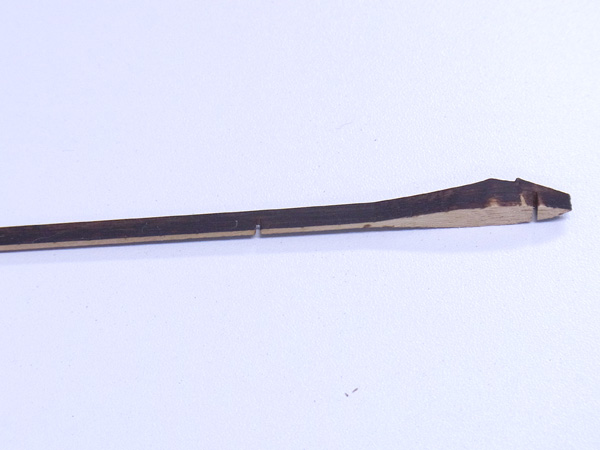
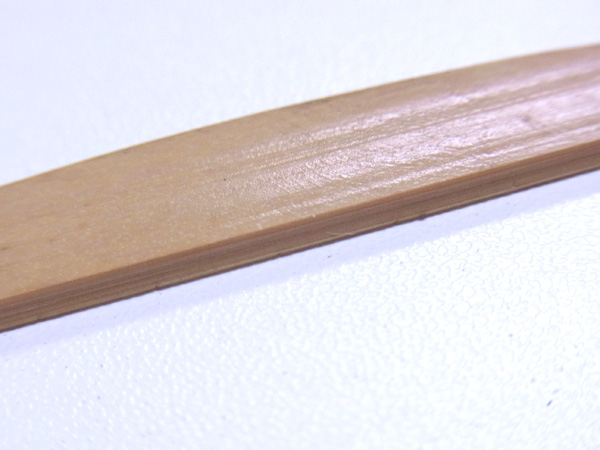
これが切った直後です。見た目には竹そのものが『焦げてる』ように見えますが、実際は、竹の脂が炭化して表面に付着しています。 この焦げた脂を除去します。
洗浄すると、この通り。一番上が、切り出したパーツを洗浄したもの。下の2つは、切ったときの端材です。
ちなみに、この竹の厚さは、節のいちばん厚い部分で6.5mm、その他の部分は、約4.2mmでした。
こちらは、もう少し薄いものです。厚みは2.2mmです。厚みが減ると、切断時のレーザー照射時間も減るので、炭化の度合いが少なくなります。洗浄すると、レーザーで切ったのかどうかもわからないぐらいです。
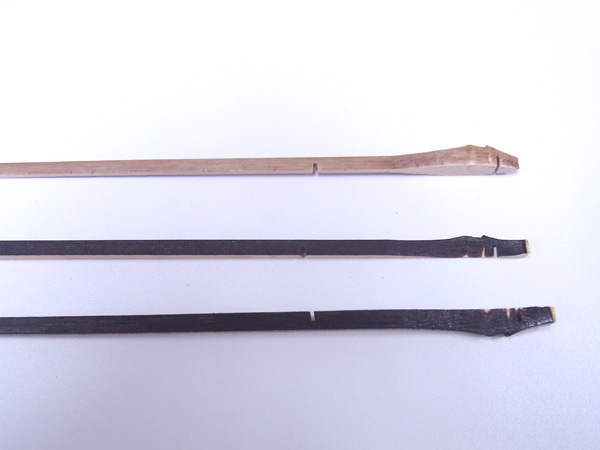
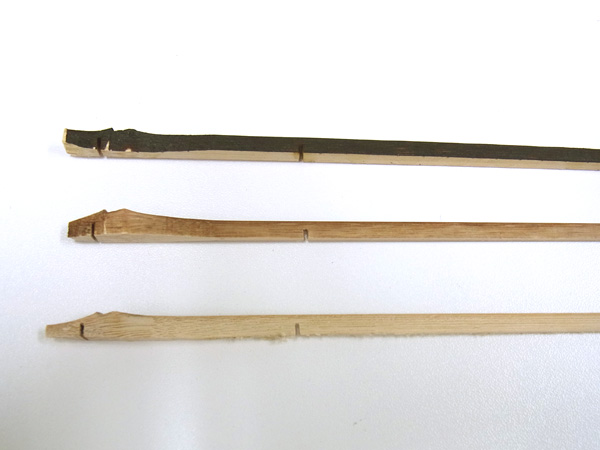
いちばん上は、刃物で切ったもの。下の2つがレーザーで切ったものです。
こちらは、上がレーザーで切った際の端材、中央がレーザーで切って洗浄したもの、下が刃物で切ったものです。
もう少し丁寧に洗ってあげると、もっとキレイにはなるのですが、とりあえずレーザーで竹は切断できます。そして、切断面は刃物で切るよりも、はるかに滑らかでツルツルになります。
ただし、円筒状の竹をそのまま切ることは出来ません。
詳細はレーザーワークス まで
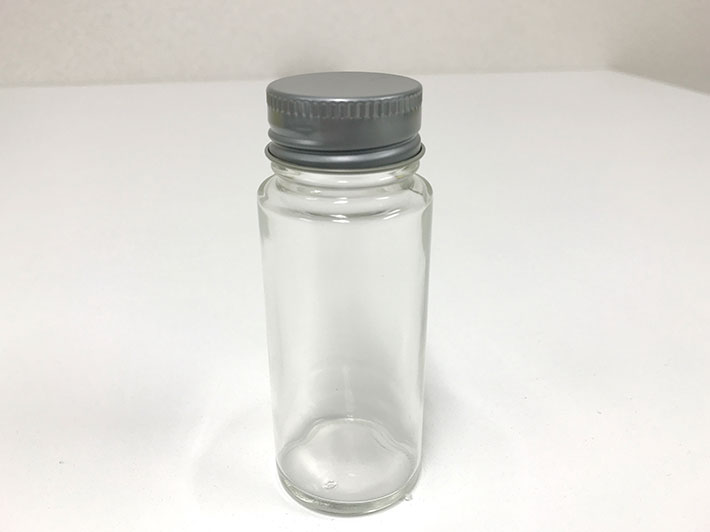
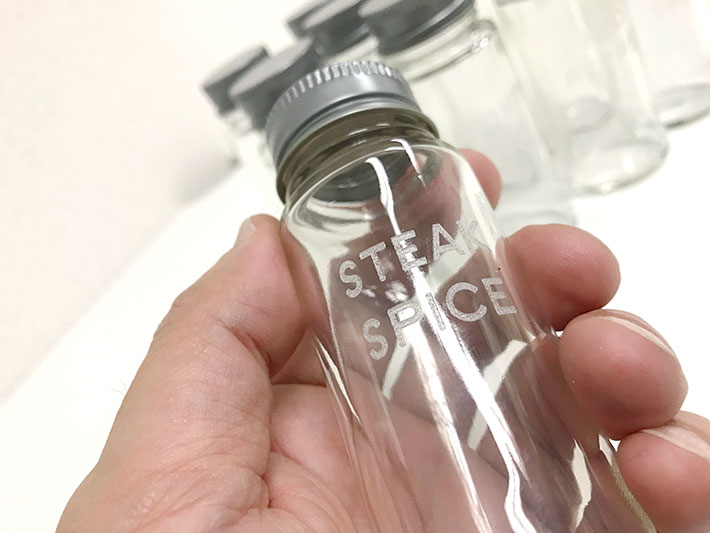
今回は、ガラス製のスパイスボトルに、レーザーで彫刻してみました。
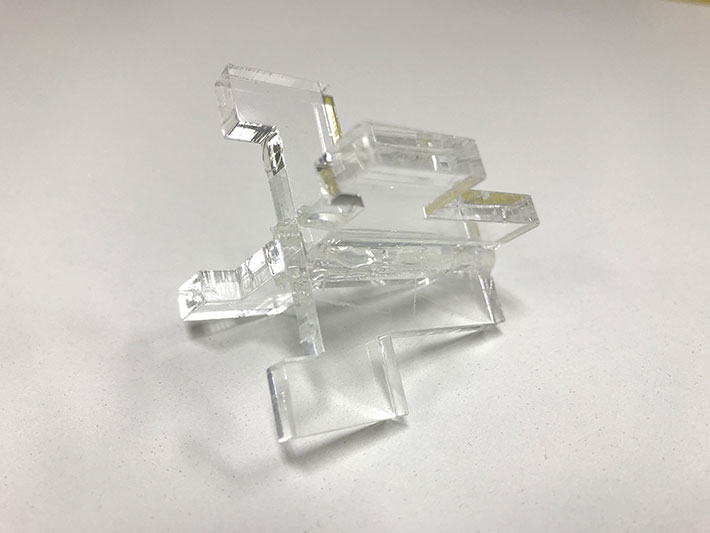
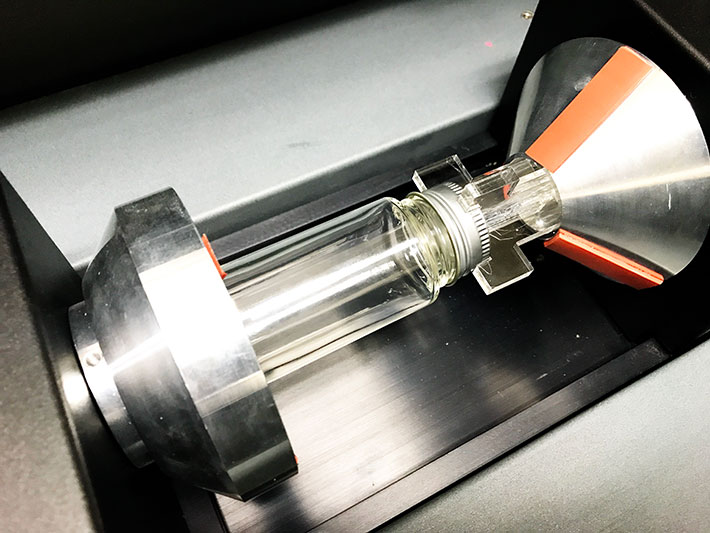
円筒形なので、今回はロータリーフィクスチャを使用するのですが、ボトルの直径が小さいので、そのままではロータリーユニットで保持出来ません。ということでアクリルを使って治具を作りました。
この治具を使ってスパイスボトルを保持します。
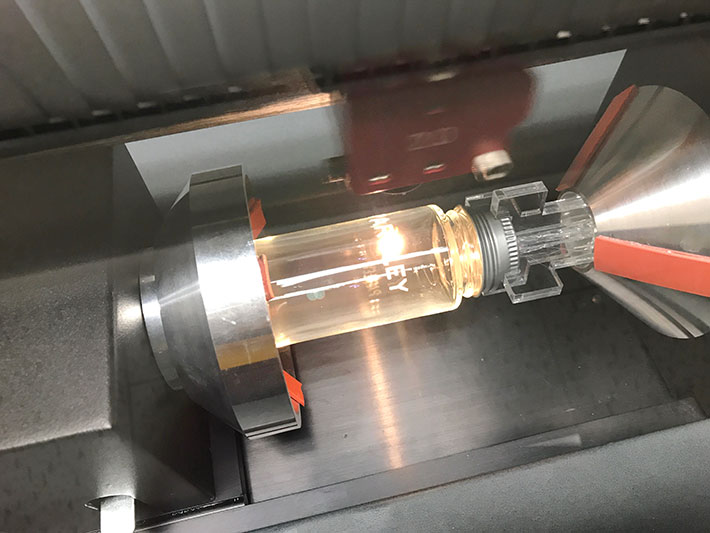
加工の様子
ガラスにレーザーを当てると眩しいくらいに発光します。
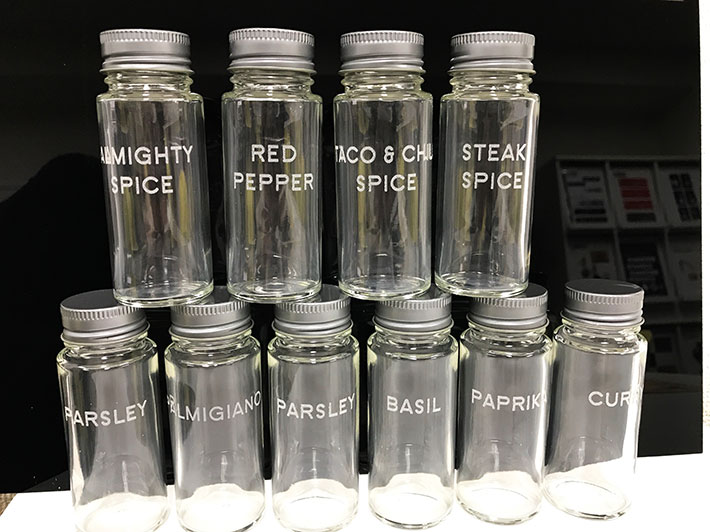
ということで、今回は10本分 加工を行いました。30ワットレーザーでは1度の照射では深さが出ないので、今回は3回ずつレーザーを当てています。10本の所要時間は概ね40分程度でした。やはりガラスの彫刻は50ワットくらいのレーザーが欲しいところです。
ガラス彫刻が出来るレーザーカッターに関するお問い合わせ
お問い合わせフォーム
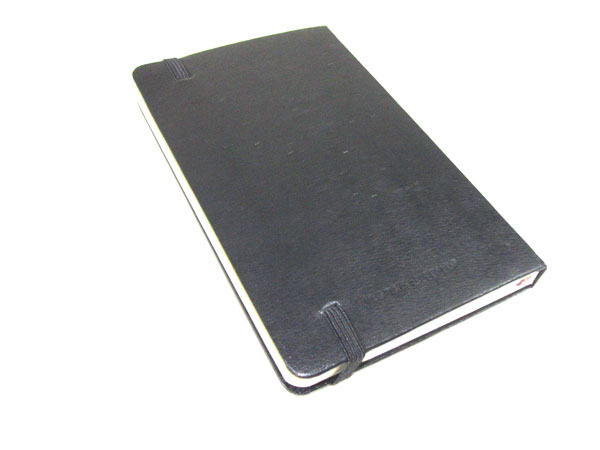
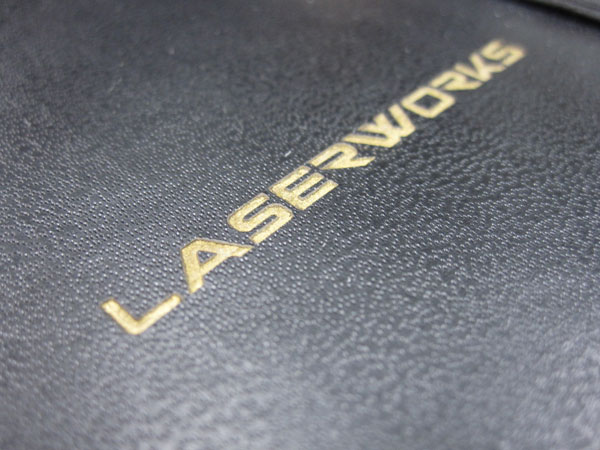
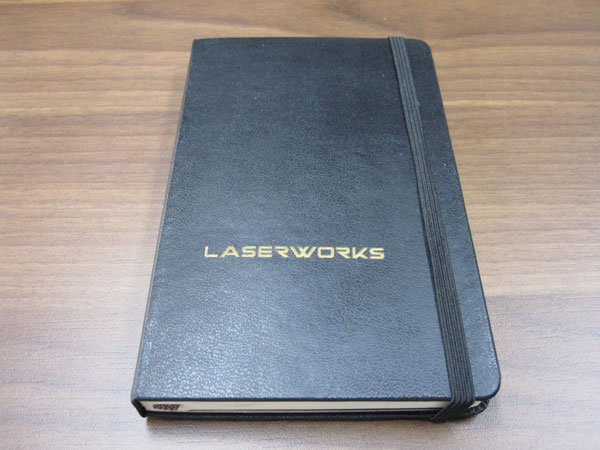
普段使っているモレスキン(MOLESKINE)の手帳にレーザーで会社のロゴを刻印してみました。
モレスキンの表紙は硬く、撥水加工されているのですが、レーザーで表層を削ってしまうと紙の層が露出してしまうので、レーザーで刻印した後、樹脂系の塗料で着色し、見栄えと耐性を良くします。
スタンダードなブラックのタイプです。
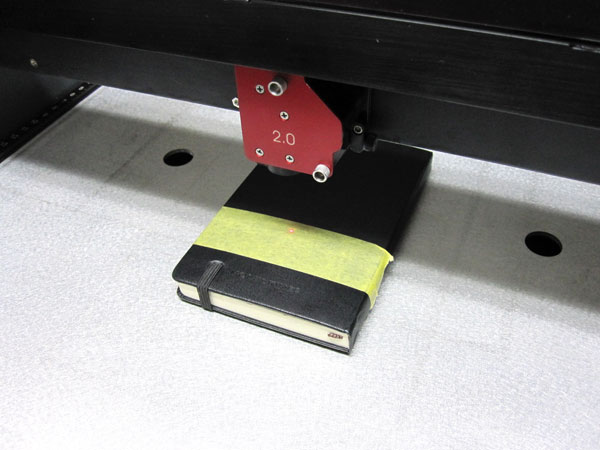
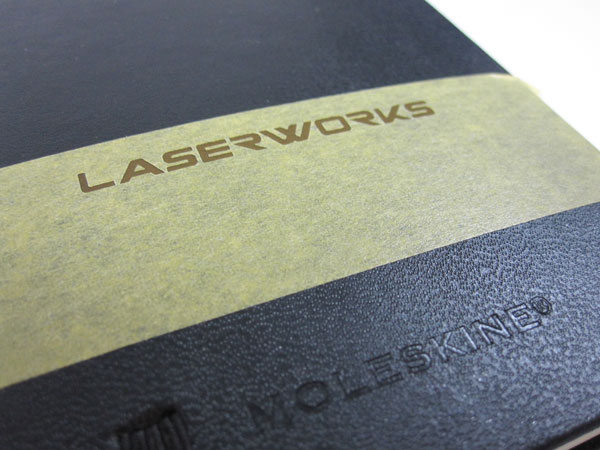
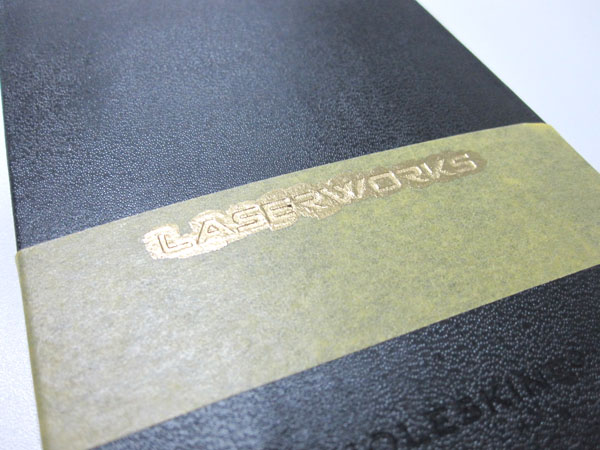
レーザーをそのまま当てるのではなく、色入れを考慮し、あらかじめマスキングテープを貼っておきます。
この状態でレーザーを当てます。
これがレーザー加工直後の状態です。下層が露出しています。
ここに塗料を塗ります。
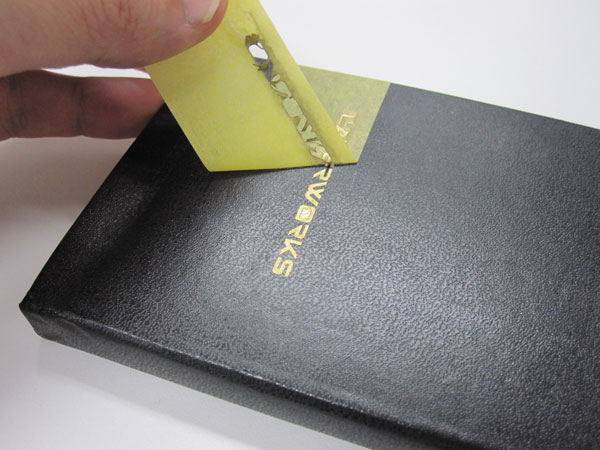
色を入れた後、少しの間、乾燥させます。完全に乾くとマスキングが剥がしにくくなるので、頃合を見計らってマスキングテープを剥がします。
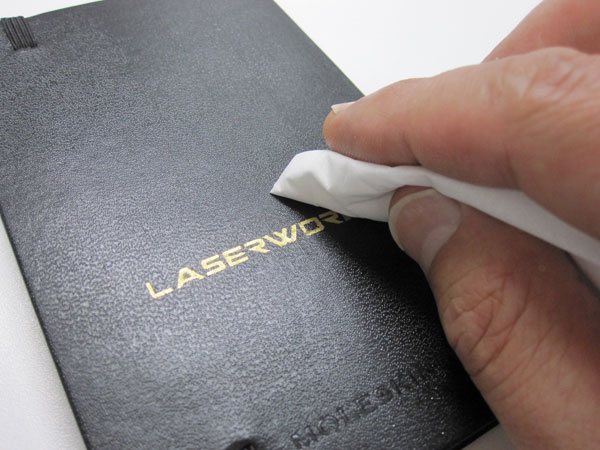
テープを剥がした後、端部のはみ出た塗料を拭き取ります。ティッシュは塗料の希釈液で湿らせてあります。
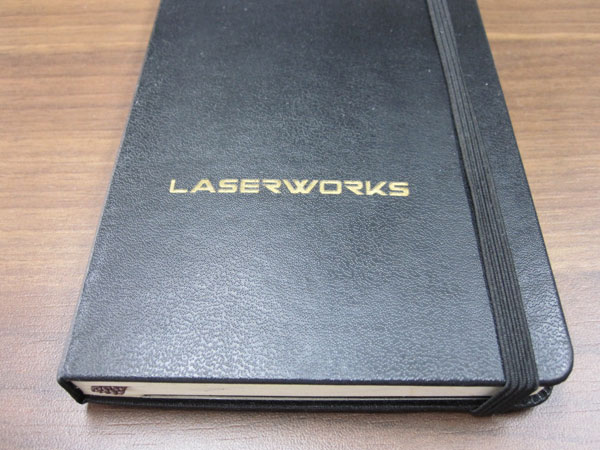
これで出来上がりです。実は、この画像は2度目のトライです。一度目は、刻印の深さが浅かったため、同様の手法で深めの刻印を行っています。
色入れした部分の拡大画像。
レーザーを使えば刻印は非常に容易ですが、どちらかというと色入れが苦労します。特に、今回のモレスキンの場合、拡大画像を見てもわかるように、全体に細かい凹み(孔)があり、そこに塗料が入り込んでしまい、なかなか綺麗に拭き取ることが出来ません。ただ、あるアイテムを使うと、最終的に綺麗に仕上げることが出来ます。
詳細はレーザーワークス まで。
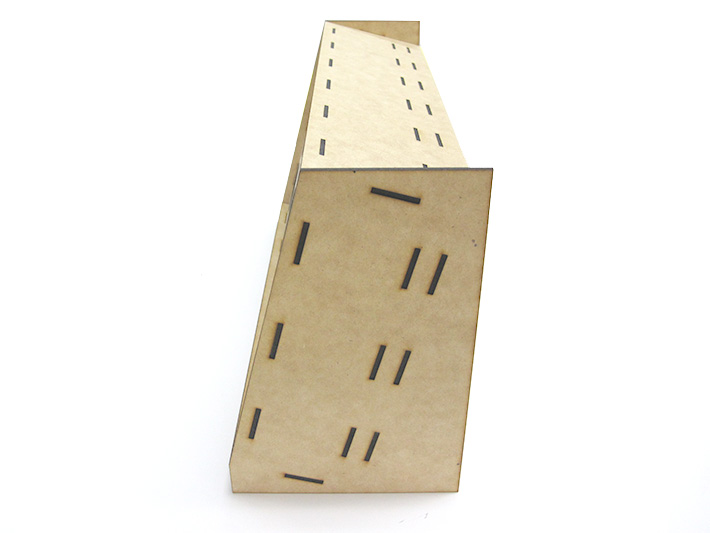
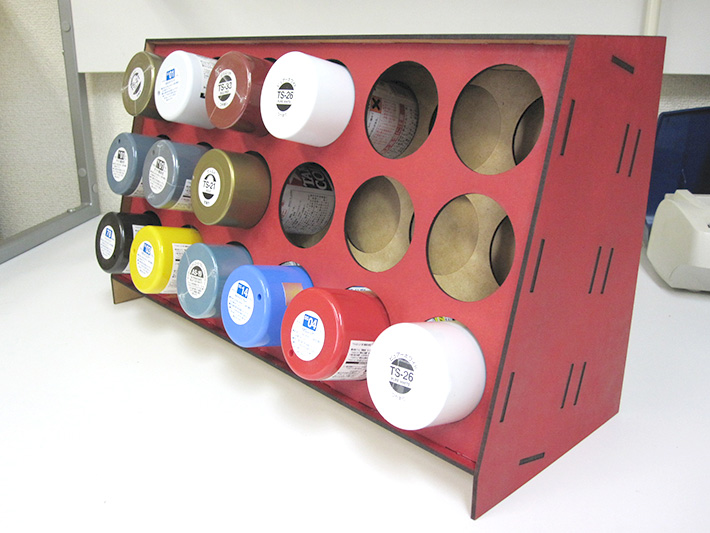
レーザー加工ブログ用に、いろいろなサンプルを作ったりするのですが、その際に使用する塗装用のスプレー缶が増えてきてしまったので、MDFを使って収納ケースを作ることにしました。 MDFは、ホームセンターで安く買えますね。
今回は、900mm x 300mmサイズ(1枚300円程度)のMDFを、VLS3.50のサイズに合わせて 600mm x 300mmにカットしてもらいました。 なので、材料代は300円程度です。
MDFは圧縮乾燥しているので、生木と違って煙&ヤニの量は少なめです。 ただし、その分硬いので切断速度はゆっくりになります。
デモ機のレーザーは30ワットなので、全てのパーツの切り出しには30分ほどかかってしまいまいました。MDFの切断を主体にするのであれば最低でも50ワットは欲しいところです。
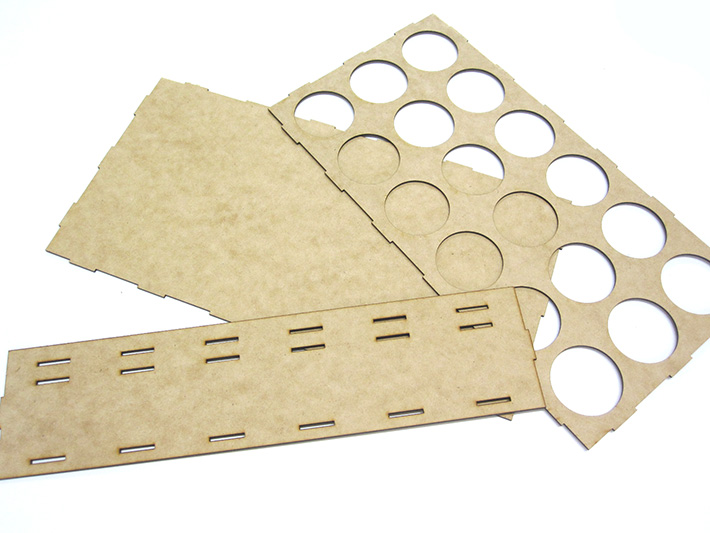
(画像は切り出したパーツの一部です。全てではありません。)
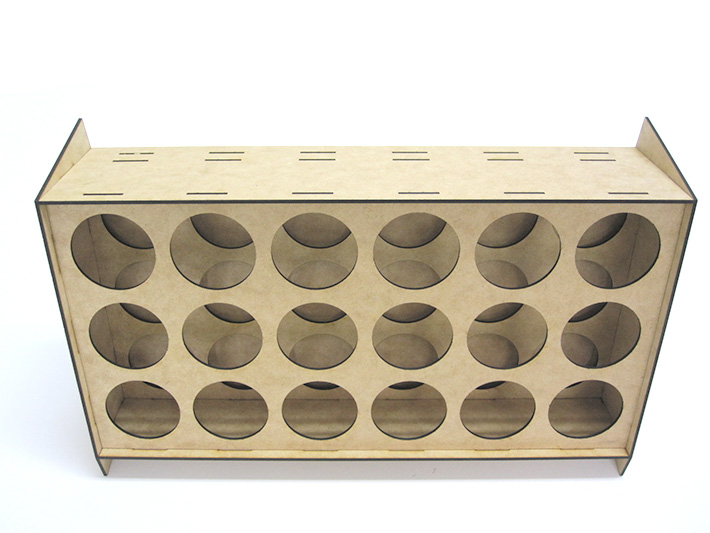
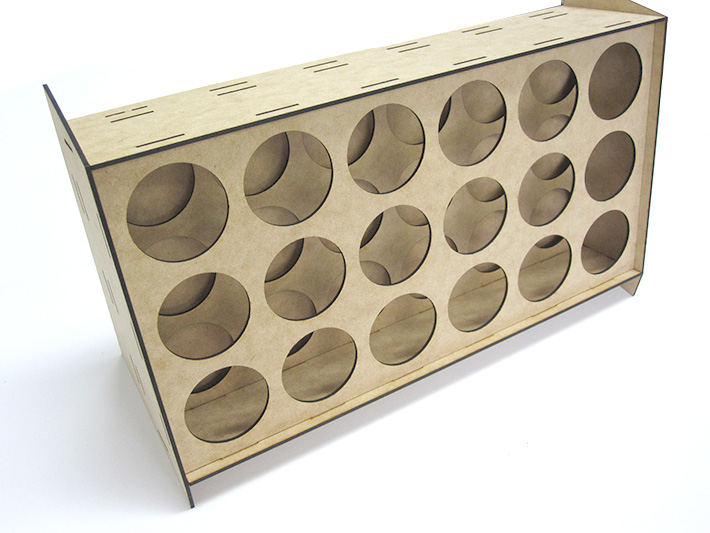
とりあえず、仮組みしてみました。
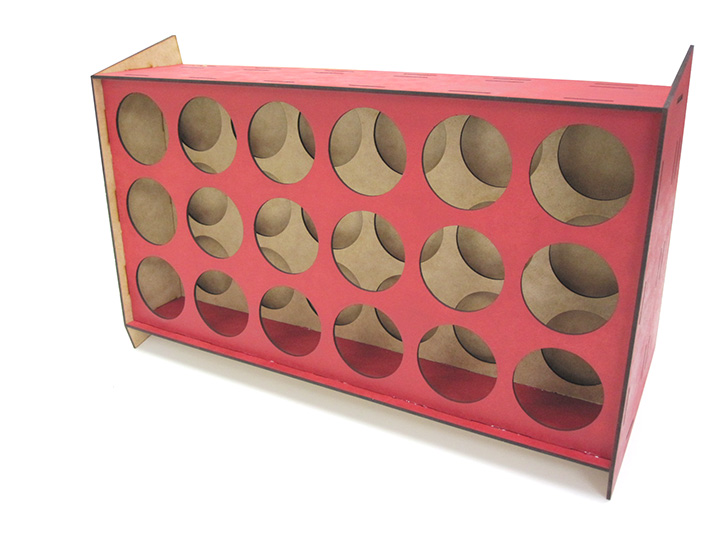
無塗装のままでもいいかなとは思ったのですが、一応、缶スプレーで塗装してみました。 かなり派手な色合いになりましたが、赤のスプレーが余っていたのでいたしかたなく。
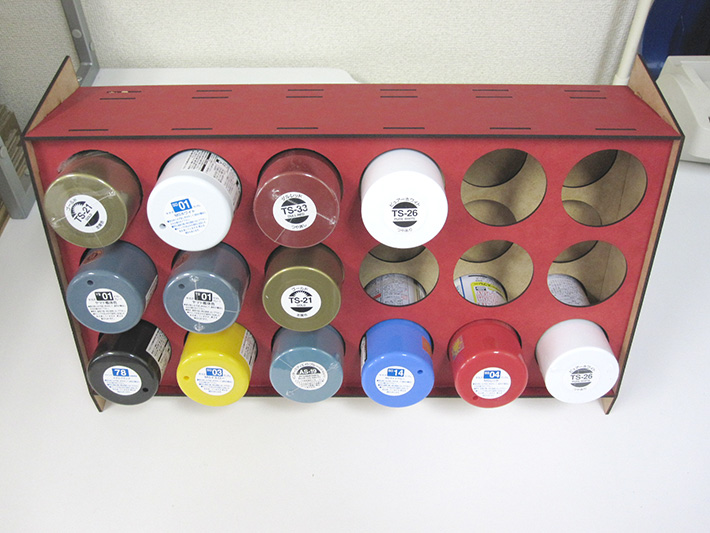
スプレー缶を収めてみます。
今回は、塗装で簡単に仕上げましたが、カッティングフィルムを使うと、もっといいものが出来るかもしれません。
詳細は、レーザーワークス まで