カステラにレーザーで刻印が出来ますか? というお問い合わせをいただいたので、カステラを買ってきて、早速、レーザーを当ててみました。
本当は、切られていないカステラが欲しかったのですが、残念ながら売っていませんでした。
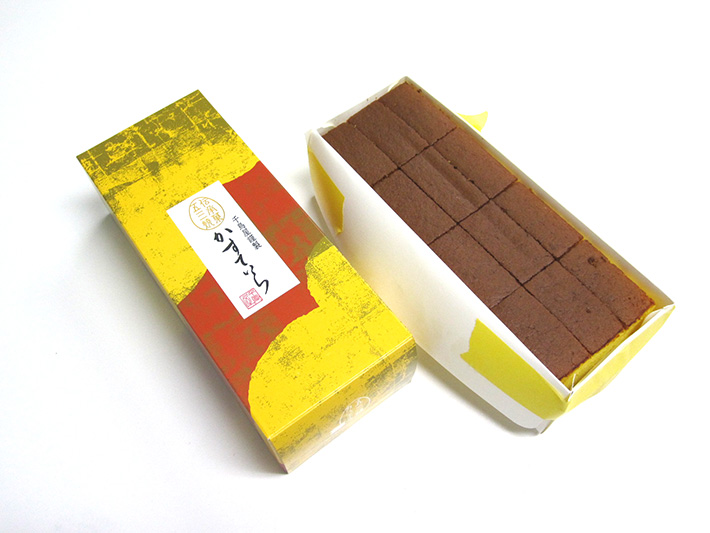
何度かテストを行って、そのたびに味見を行い、もっとも良いと思われる加工条件で加工しました。
加工にあたって、どういった絵柄(文字)にしようかと考えた末、カステラが12分割されていたので、十二支のイラストを入れることにしました。
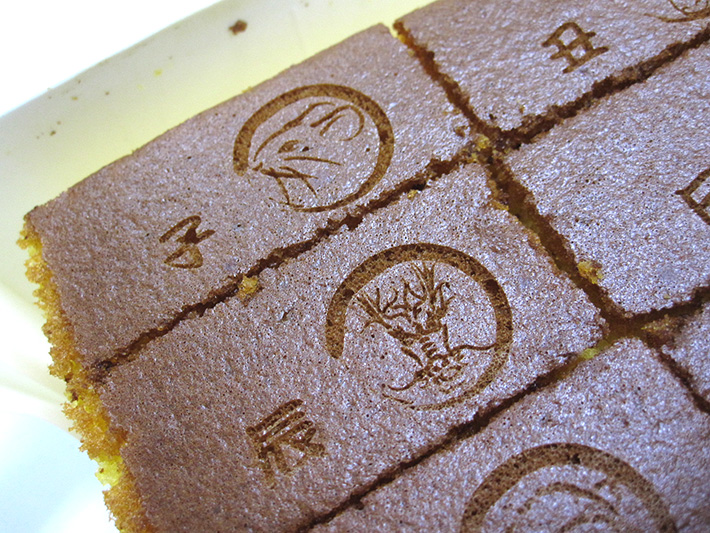
この条件を出すのに何度か加工テストを行なったのですが、結論として、カステラの表面の状態によって見栄えが変わるようです。
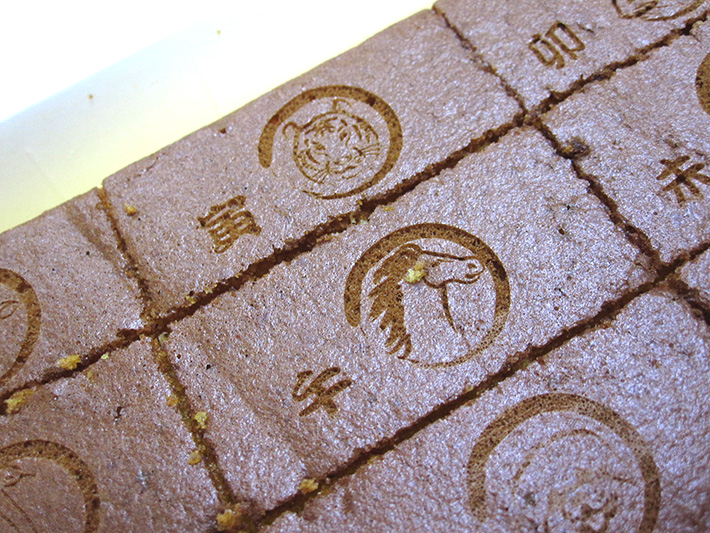
どうも表面の焼き部分の密度と水分量で鮮明さが変わる感じです。また、焼き色の濃度によっても変わりそうです。
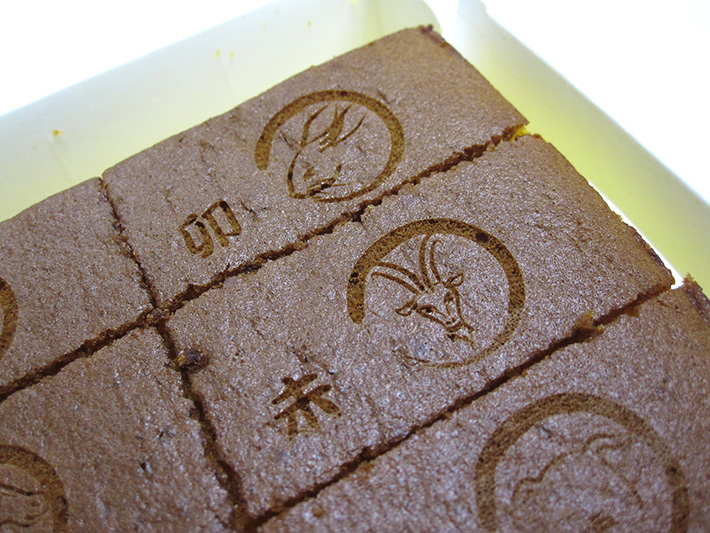
このカステラだと、このあたりが限度でした。(焼き色部分の密度が少ない=ふわふわした食感=モチっとした感触が少ない)
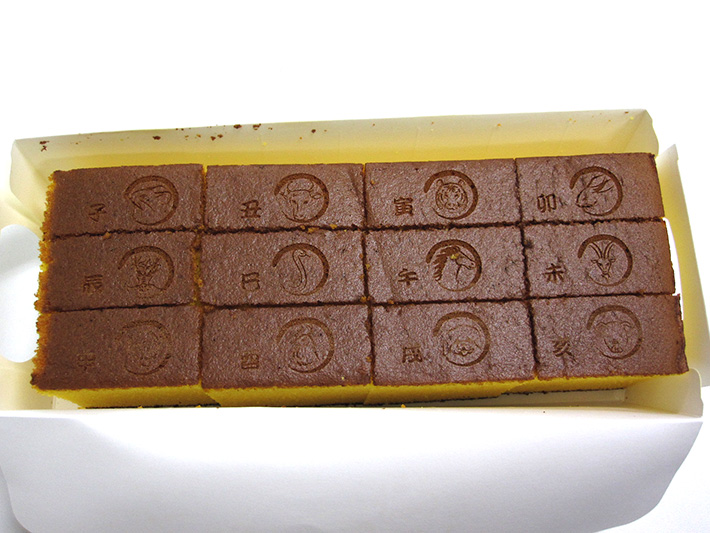
面を彫るよりも、細い線で加工するほうが見栄えは良くなるようです。
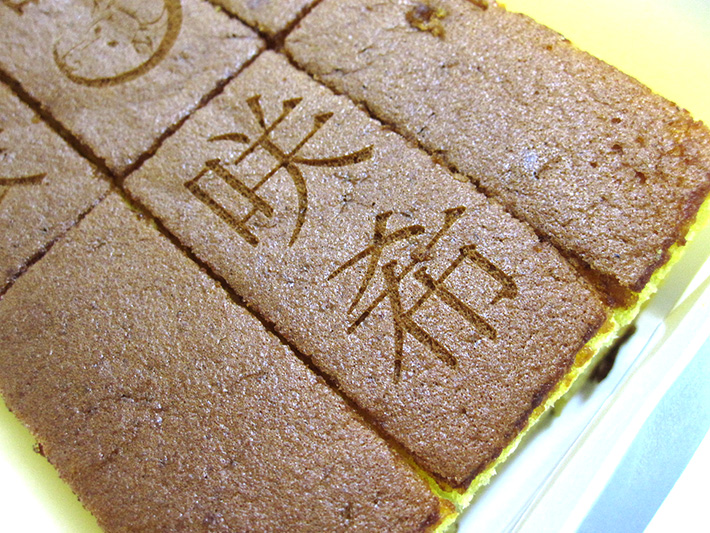
加工後の味の変化については、あまり問題ないようです。 加工前と加工後のカステラを食べてみましたが、ほとんど違いがわかりませんでした。
また、小さな絵柄よりも大きな絵柄のほうが 見栄え的には良い感じでした。
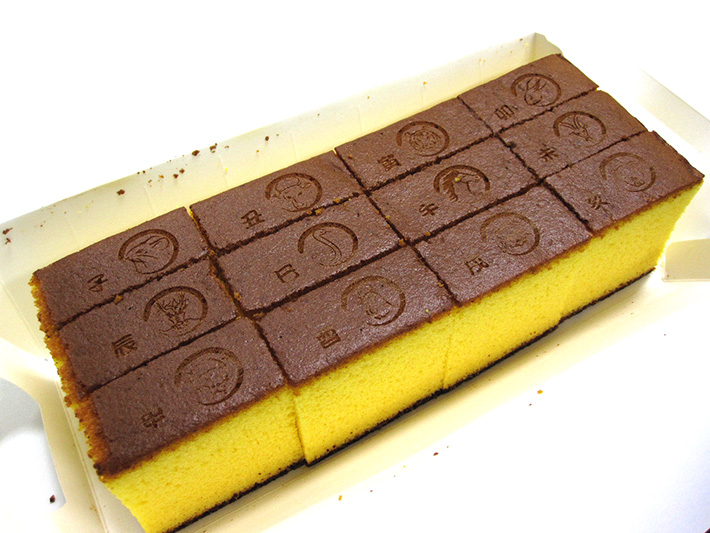
ということで、今夜のおやつはカステラで決定です。
詳細はレーザーワークスまで
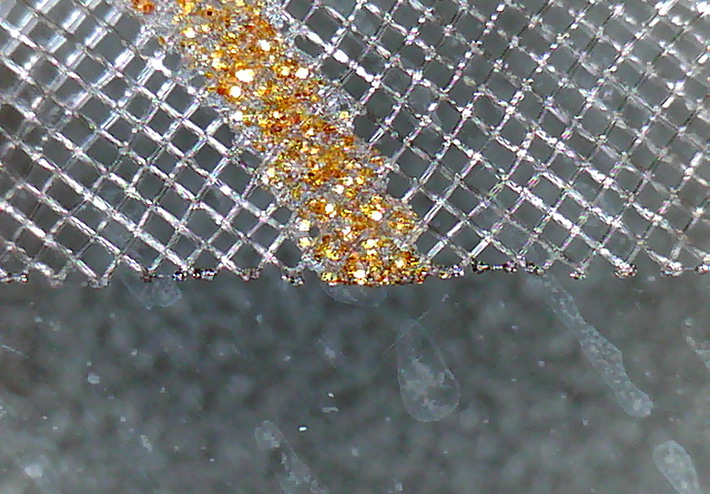
服飾リボン(化繊)のテストカット依頼が入りましたので、早速、レーザーカットを行なってみました。
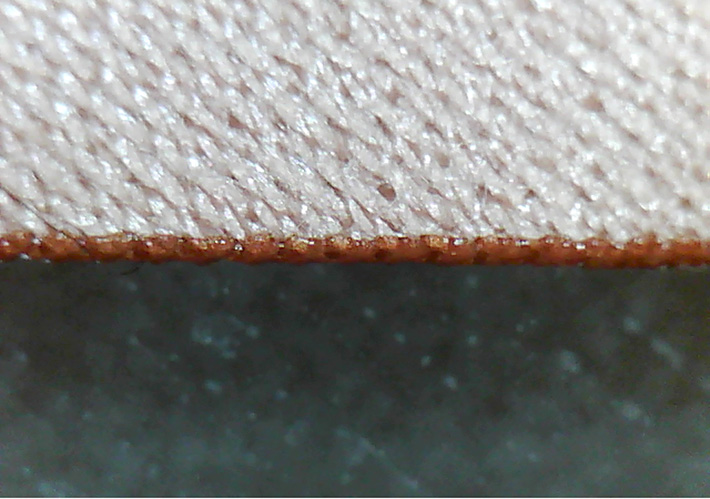
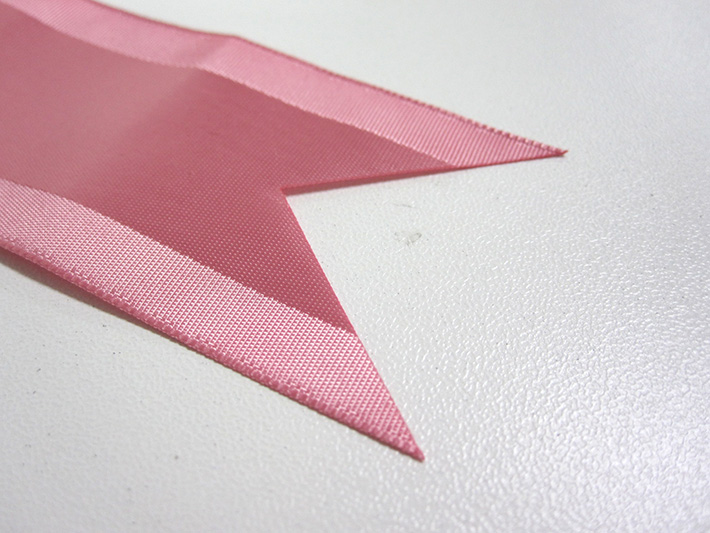
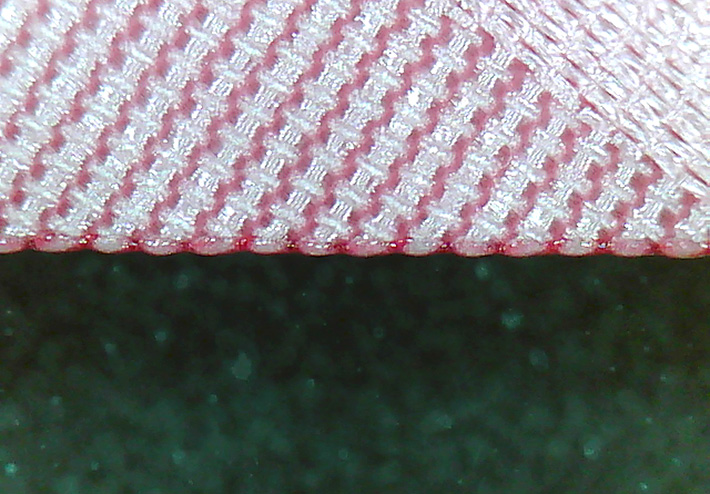
化繊をレーザーでカットすると、切断部の端面が融解することによって繊維がほつれなくなるという、ヒートカットと同じ効果をもたらします。
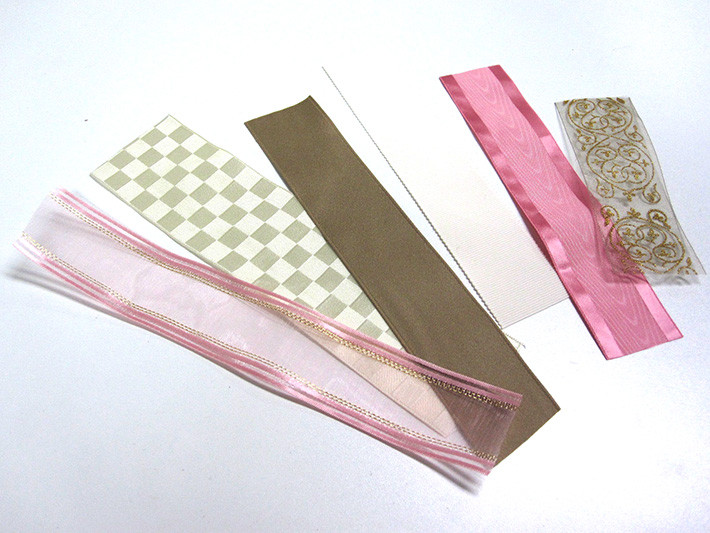
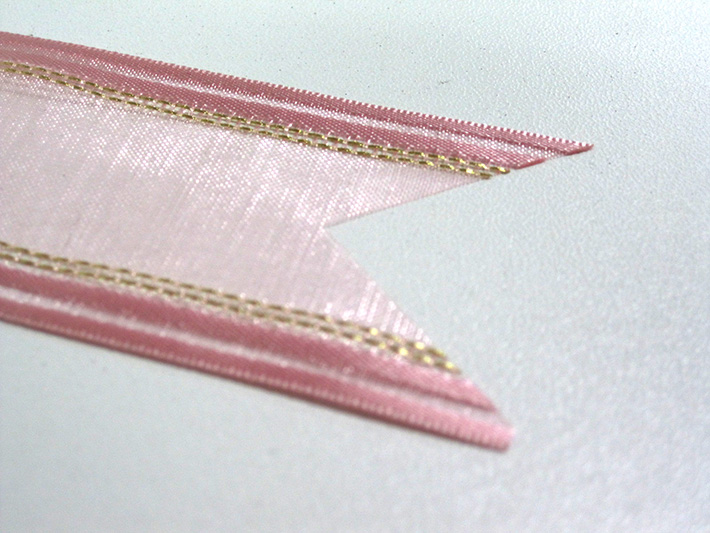
こちらが今回加工する服飾リボンです。
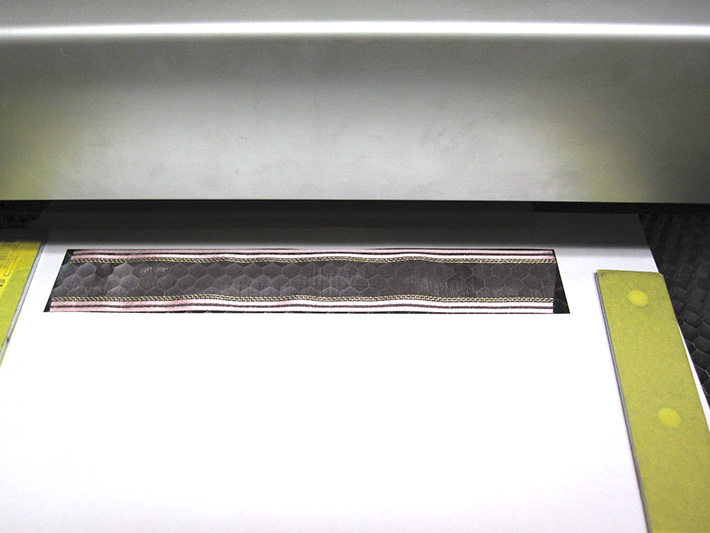
素材を吸引固定するバキューム効果を持つカッティングテーブルに材料をセットします。
ただし、当社のレーザーは安全性を重視していますので、加工時はレーザーの露出を防ぐために全ての開口部を閉じなければなりません。のため、素材が長尺の場合は加工できないこともありますが、こういった柔らかい材料は、レーザーを照射する箇所以外を巻いておけば加工は可能です。
カット時間は、切断線長に依存しますが、リボンのカットくらいなら一瞬で終わります。(1秒程度)
リボン①
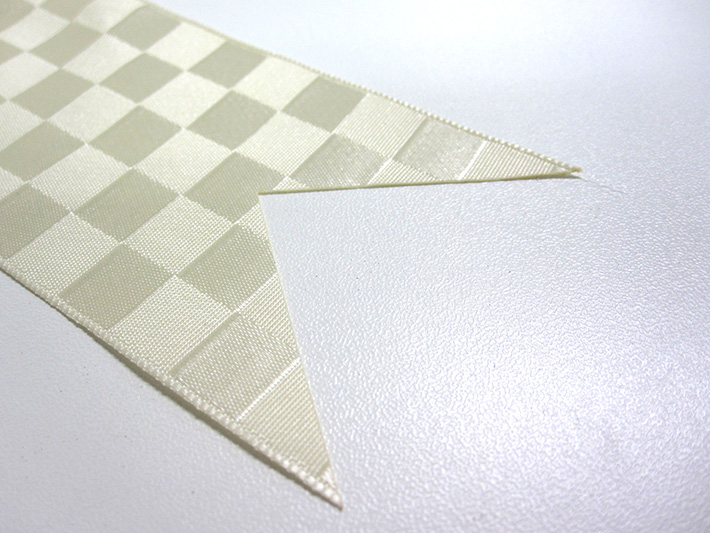
リボン① 50倍拡大画像
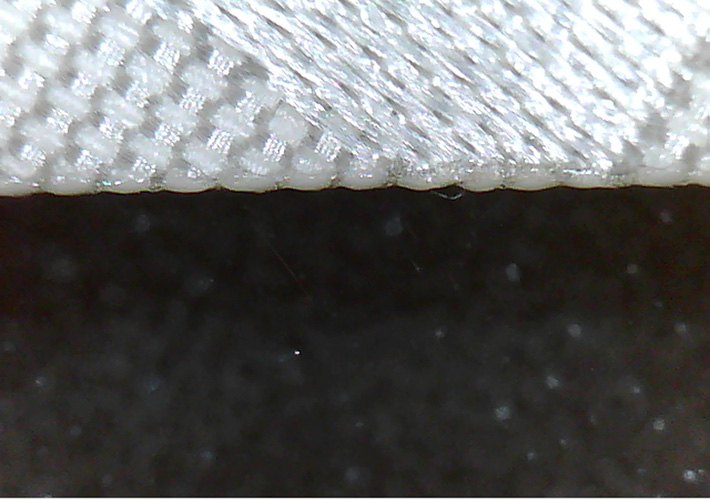
リボン②
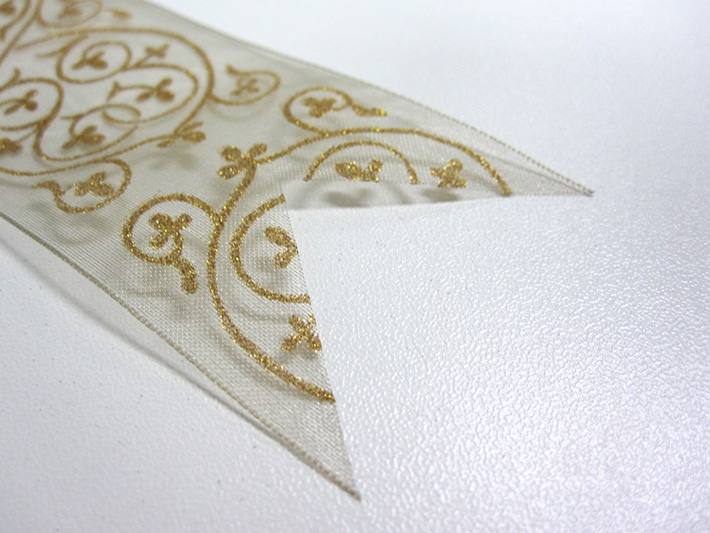
リボン② 50倍拡大画像
リボン③
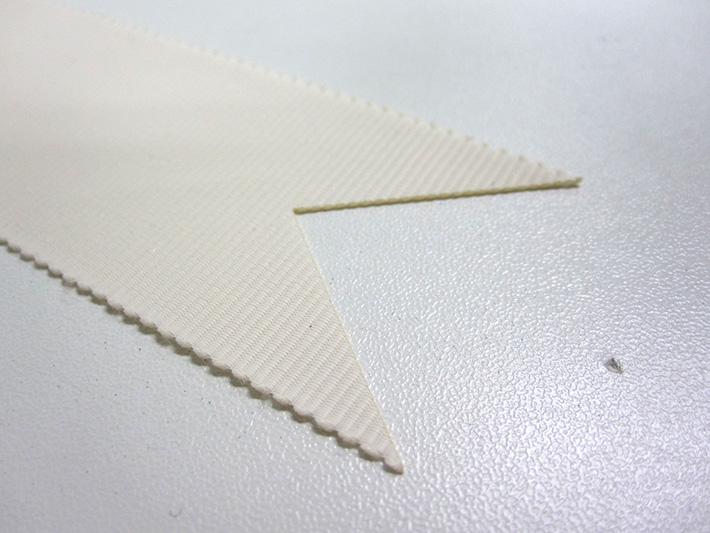
リボン③ 50倍拡大画像
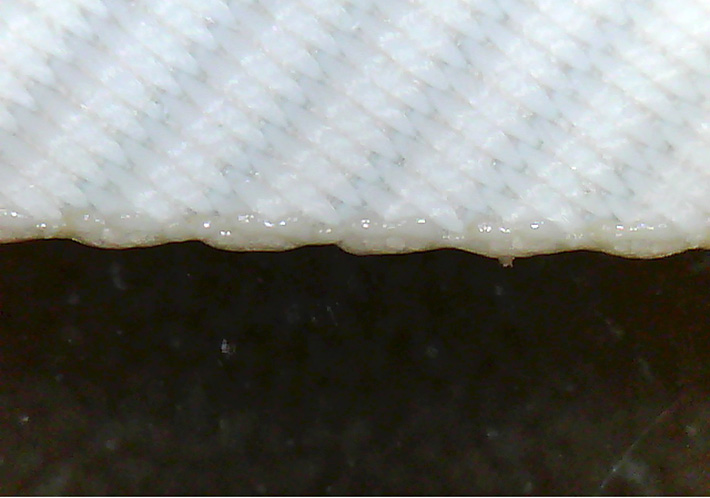
リボン④
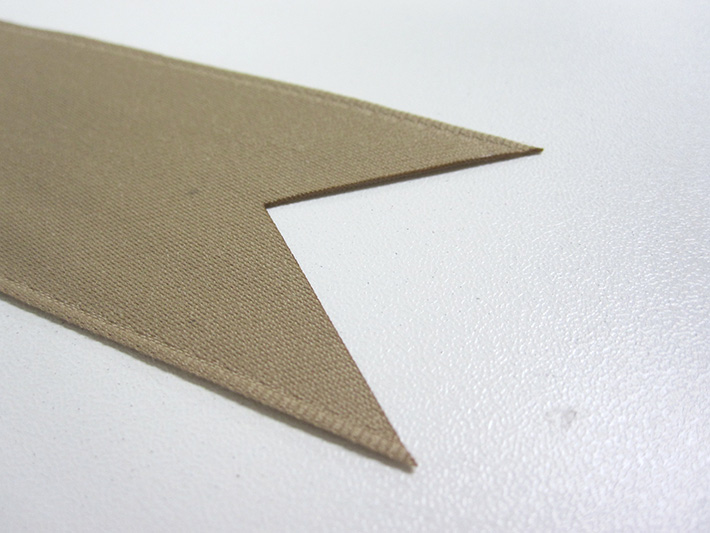
リボン④ 50倍拡大画像
リボン⑤
リボン⑤ 50倍拡大画像
リボン⑥
リボン⑥ 50倍拡大画像
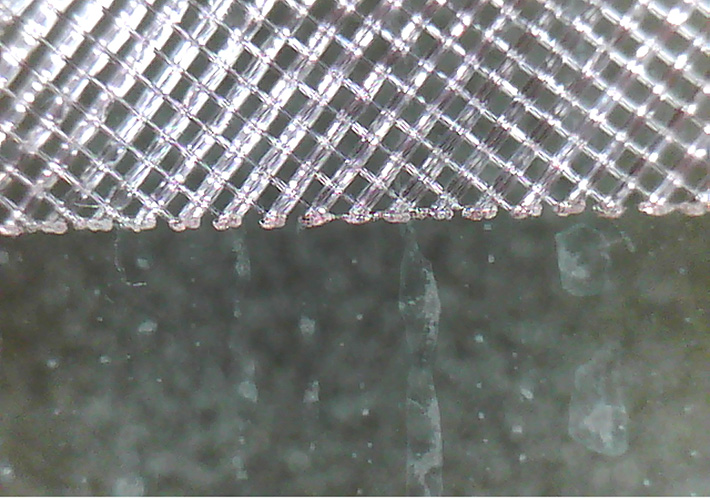
ということで、概ね良好な結果を得ることが可能です。
今回は30ワットレーザーを使いましたが、いちばん小さな10ワットレーザーでも余裕を持って切ることが出来ます。
ただし、生産性を上げるために、リボンを重ねて切ることはオススメしません。
理由は、素材を多層に重ねて切るためにはレーザー強度を上げる必要が出てきます。
このため、それぞれの素材に加わる熱量が大きくなり、素材は必要以上に熱の影響を受け、変色など二次的な影響が大きく出てきます。
また、切断時に発生する微量な噴煙が層の隙間に入り込み素材を汚してしまいます。加えて、化繊が融解することによって重ねた素材同士が融着してしまいます。
効率は多少落ちますが、こういった素材は1枚ずつカットするのがお勧めです。
詳細はレーザーワークスまで
アウトドアの趣味を持っておられる方で、キャンプや釣りをされるならご存じの方も多いと思いますが、折りたたみナイフでオピネル(OPINEL)というブランドがあります。
このオピネル製の折りたたみナイフ、安くて使いやすいため、たくさんの方がお持ちです。 キャンプに行ったりすると、どれが自分のナイフなのかわからなくなることも多々あります。
ということで、これは自分の物だとすぐにわかるように、柄の部分に自分の名前を刻印すれば、間違って持って帰られることもなくなるでしょう。
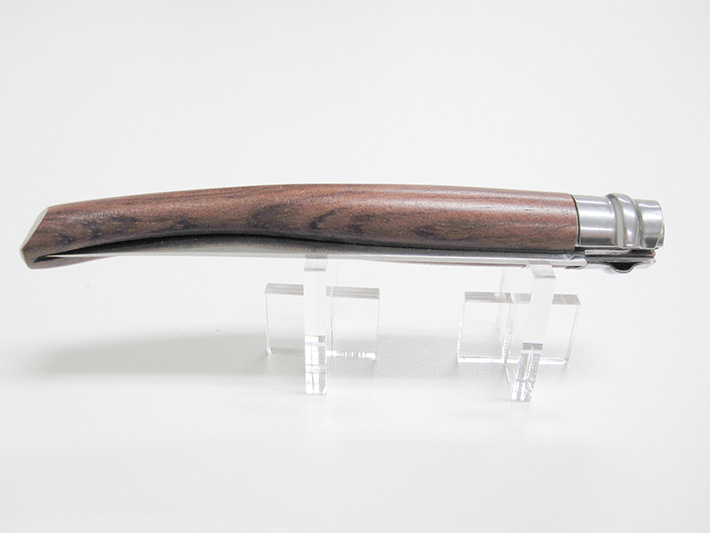
これがオピネルのナイフです。柄の部分が木材でレーザー彫刻にはもってこいです。
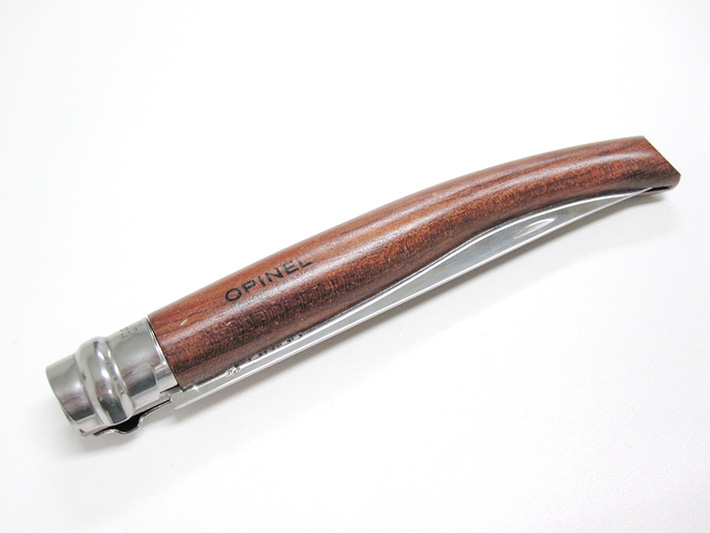
柄の形状が 真っ直ぐな円筒形ではないため、そのままレーザーにセットすると転がってしまうので、レーザーでちょっとした治具を作りました。
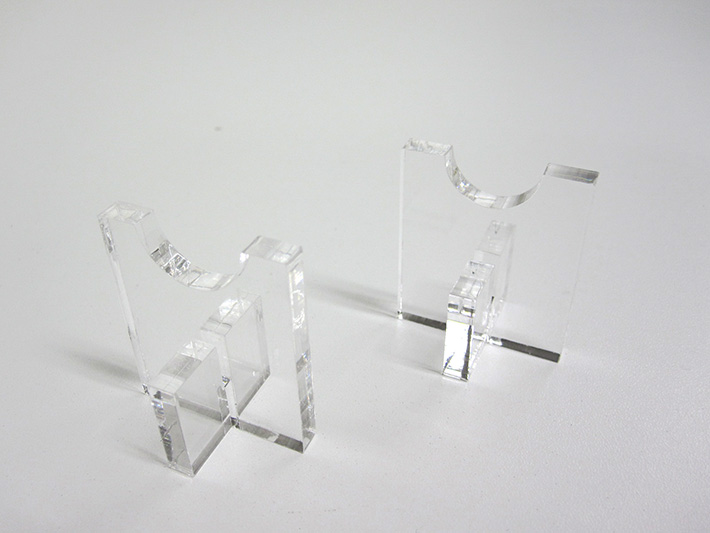
治具にナイフをセットすると、このような感じになります。
今回は、刻印した部分に色を入れようと思うので、あらかじめマスキングテープを貼っておきます。
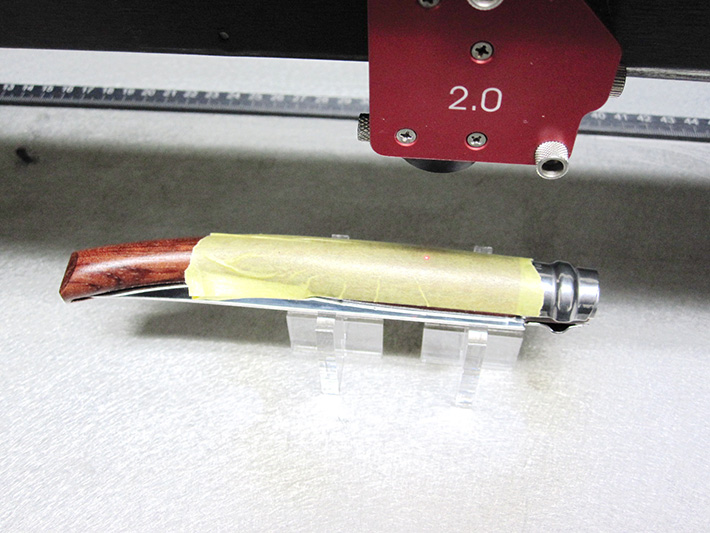
早速、レーザーで彫刻を行いました。時間にして30秒程度です。
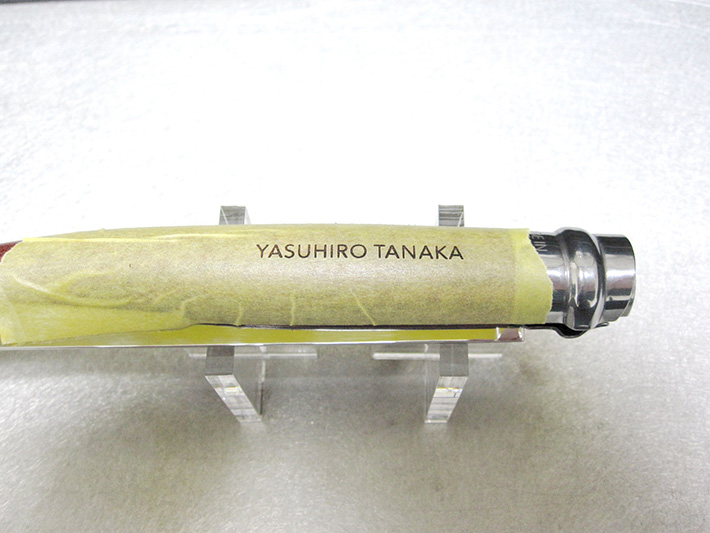
色を塗っている写真を撮り忘れたのですが、色を塗った後にマスキングテープを外すと・・・
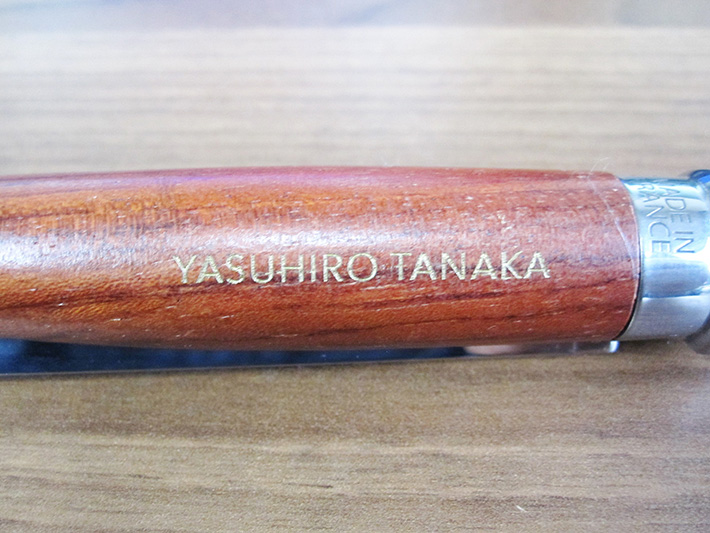
あっという間に完成です。
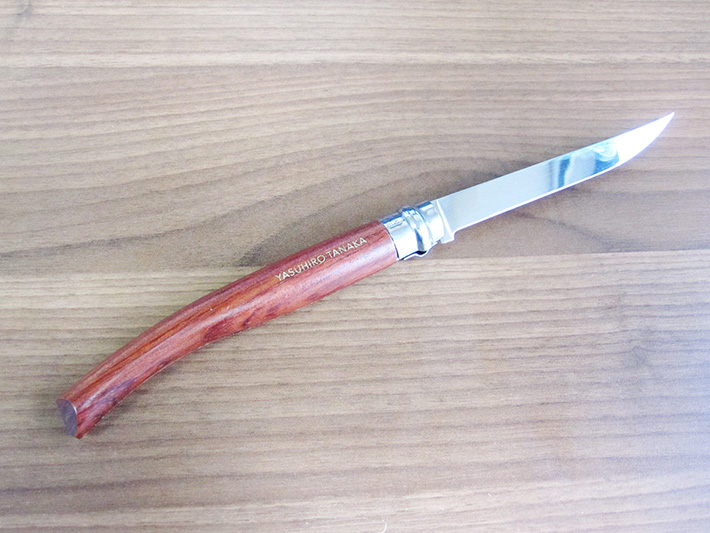
色を入れずに、レーザーで彫るだけでも格好良くなります。 彫ってるという質感が印刷とはひと味違う感じです。
レーザー加工機・レーザーカッターに関するお問い合わせはレーザーワークスまで
レーザーは、ファブリック(布生地)の切断が可能です。 今回は、フェルトの切断を行ってみました。
フェルトは、緩衝材として、あるいは装飾用など用途はさまざまですが、切断方法としては、型抜きもしくはカッターが一般的です。
レーザーを使用すれば、他の素材と同様、正確で微細な模様まで切断することが可能です。
今回は、フェルトの裏側に粘着テープと台紙が付いている市販のフェルトシートをカットしてみました。
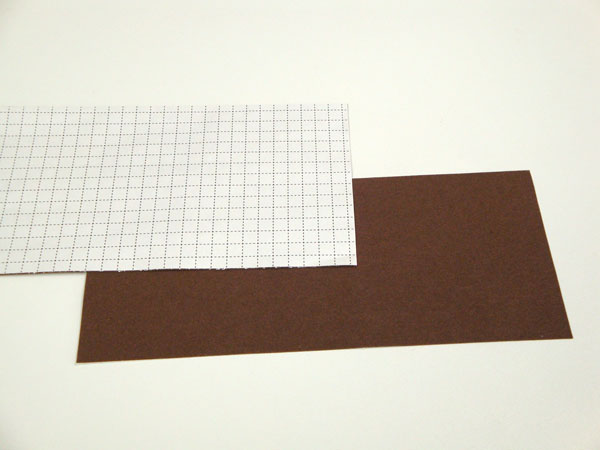
台紙ごと切断するのは全く問題ないのですが、切断されたフェルトがバラバラになるのを防ぐために、今回はフェルトのみを切断し、台紙は切断しないハーフカット加工を行いました。
通常、材料自体の厚みが薄く、自分自身を保持できない材料(紙や布)を切断する場合は、バキューム機構を持ったハニカムテーブルを使用するのですが、今回は、フェルトの厚みが1mm程度で、且つ、起伏が少なく平らな状態だったので、ノーマルテーブルで加工しています。
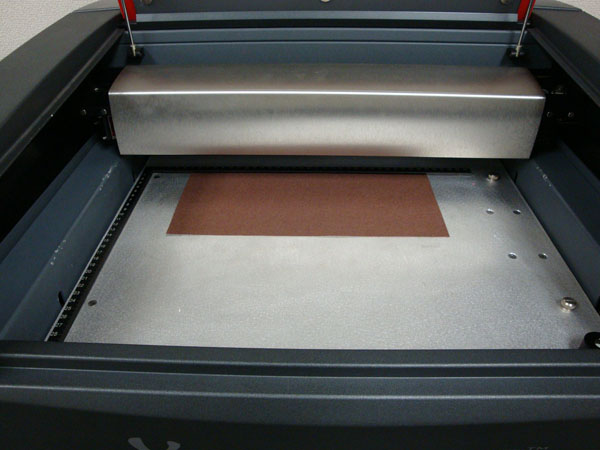
こちらが切断時の動画です。
これが、カット後のフェルトです。
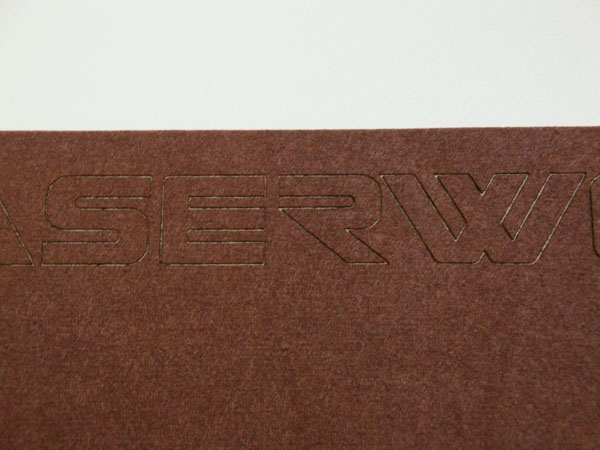
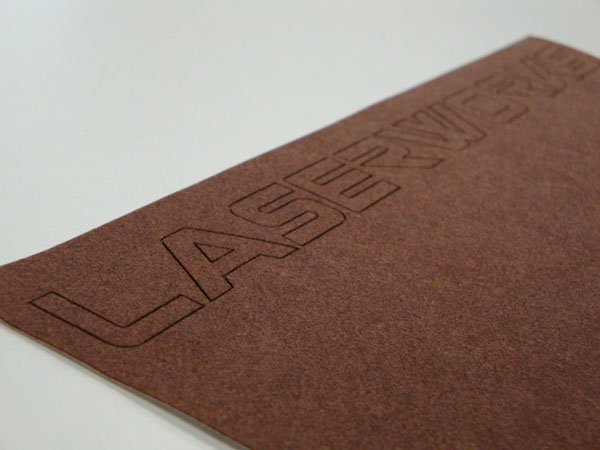
切断され、切り離されたパーツには、シールがしっかりと残っています。
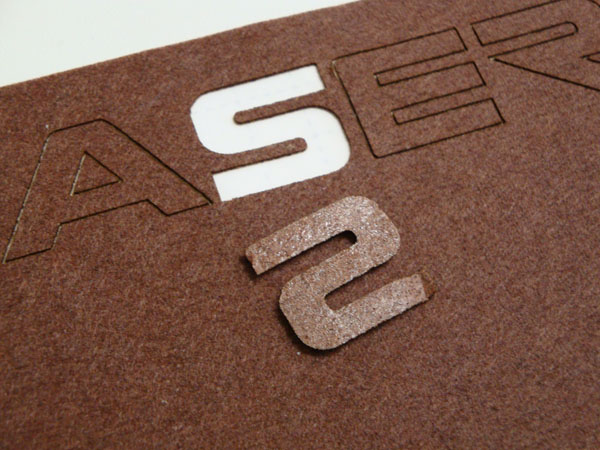
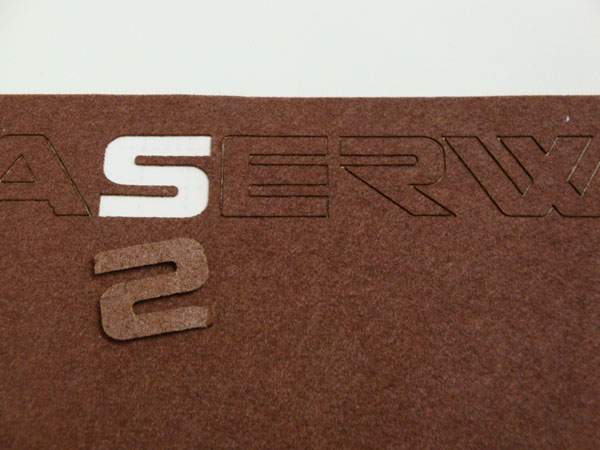
台紙はそのまま残っています。
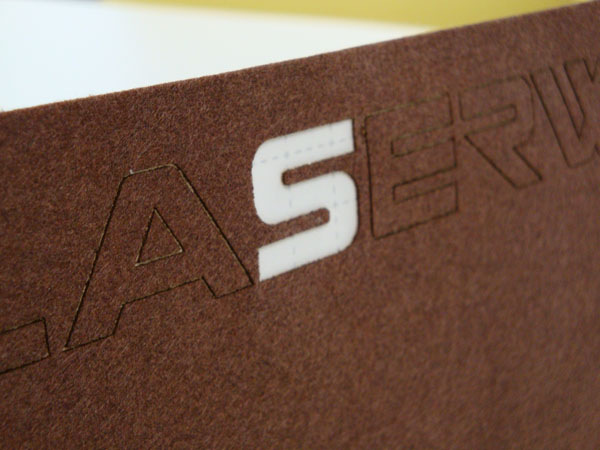
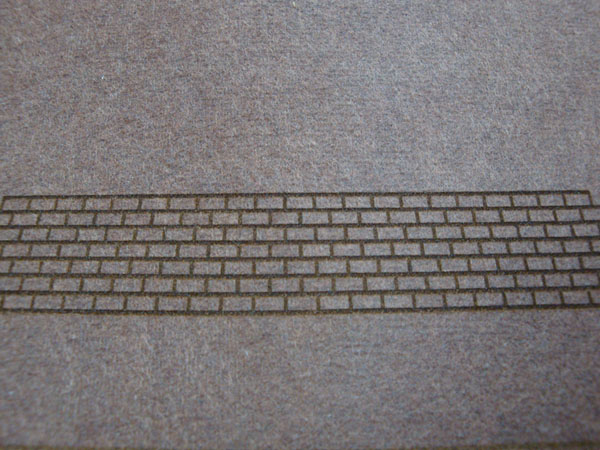
ちなみに、切断ではなくラスタースキャン加工で、模様を描いてみました。
画像では分かりにくいですが、実際は段差が出来、彫刻したような感じに仕上がっています。
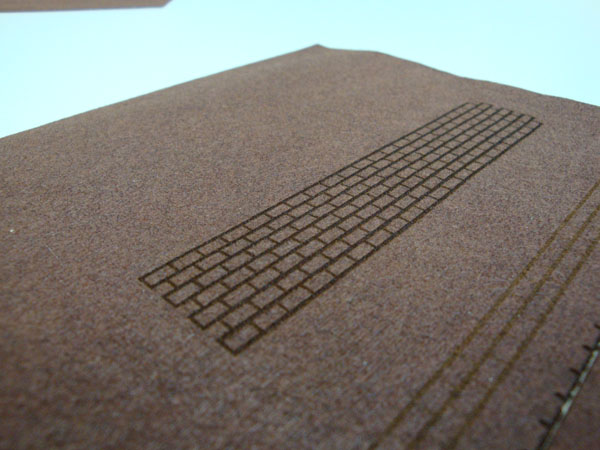
ラスタースキャン加工を行えば、建築模型のストラクチャの制作に使えるかもしれません。
詳細はレーザーワークスまで
お箸(既製品)への名入れを依頼されたので、早速、やってみました。
お箸のような材料へ彫刻を行うには、やはり治具(位置決め用)は欠かせません。
ということで、まずは治具の切り出しです。
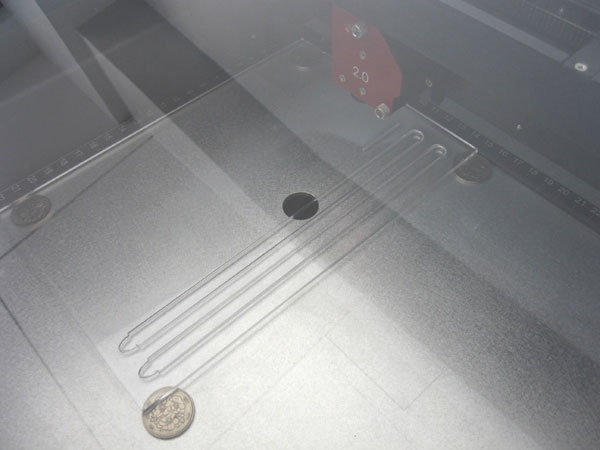
お箸のように、比較的形状(長さ)にバラつきがある材料の場合は、長さ方向のどちらか一方を基準にするとよいです。
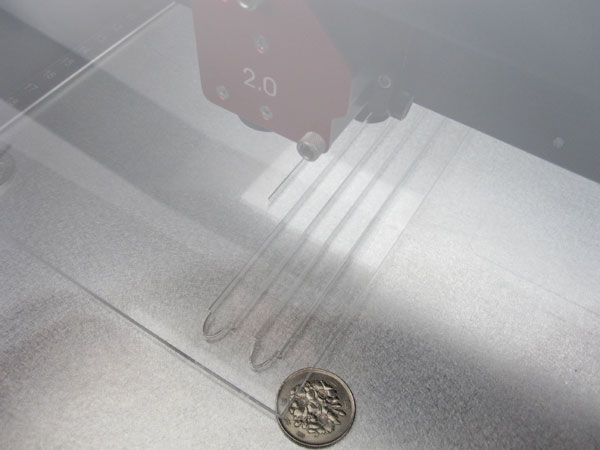
このように並べると、一度に、複数のお箸に名入れできます。
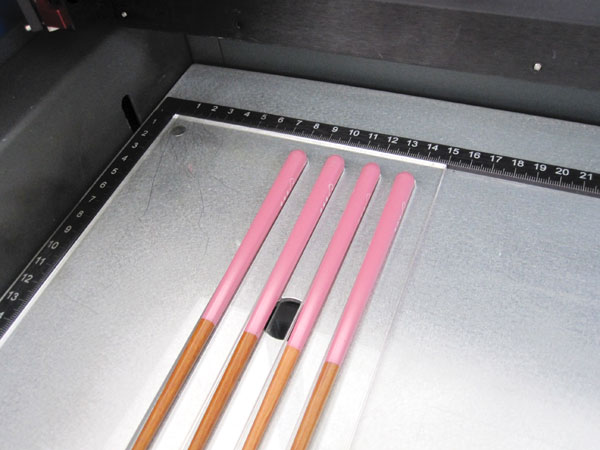
これが彫りあがった直後。表層の塗膜層を削った感じです。
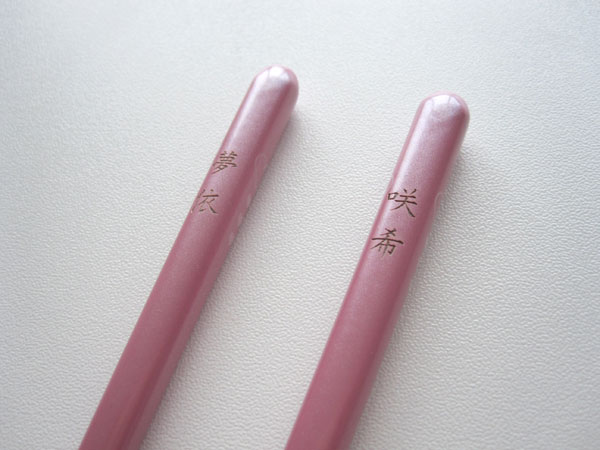
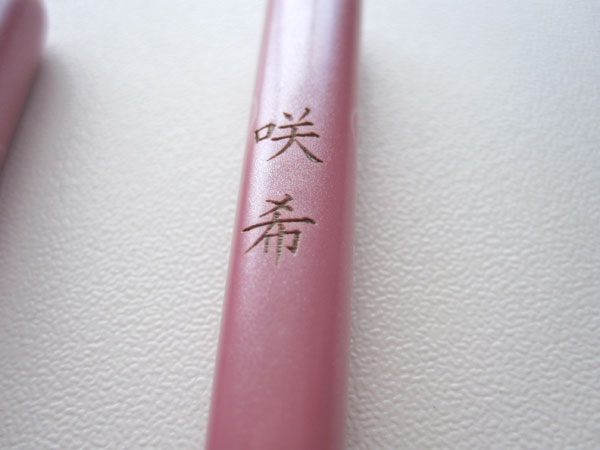
いつものように、塗料を塗ります。
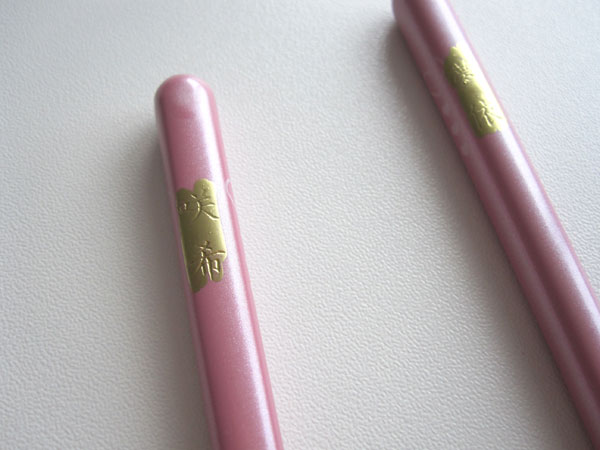
はみ出した塗料を拭き取ると・・・
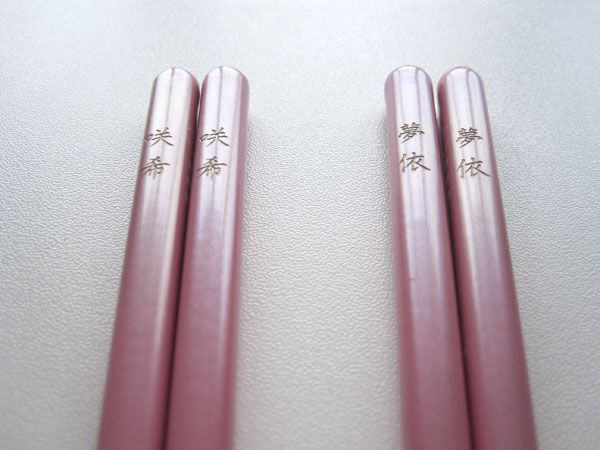
完成です。
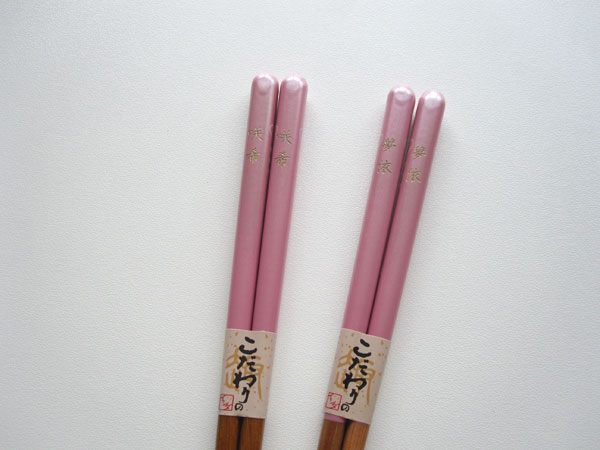
詳細は、レーザーワークスまで。
今回のテーマはレーザー加工におけるデザインテクニックについてです。
たしかにレーザー加工機を使うことによって、誰が作っても、品質のバラつきのない同じ商品を作ることができます。
ただし、それは言い換えれば、誰がやっても同じ商品になってしまうということです。
どんなに優れた装置を持っていても、それと同じ装置があれば同じ製品を作ることができます。
では、独自のカラーを出すにはどうすれば良いのか? ということになるのですが、やはり、それは作り手の個性やセンス、デザインのテクニックということになるでしょうか。
作り手の個性やセンスは個人によって異なりますので一概には言えませんが、デザインのテクニックについては習得が可能です。
たとえば、レーザー加工機を使って写真加工(写真の彫刻)をされているほとんどの方は、(仕事柄デザイン関係のお業務に携わっておられる方は例外ですが)、おそらくは下図のように写真をレーザー加工機用にグレー変換されているだけではないかと思われます。
もしくは、少し気の利いた方で、グレー変換後にレベル調整やコントラストの補正を行っておられるぐらいでしょうか。
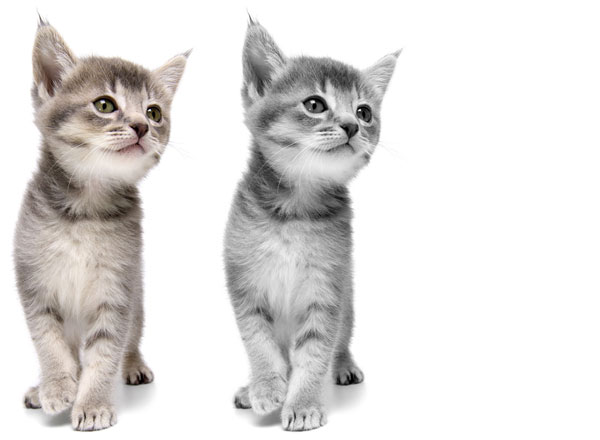
左が原図、右がグレー変換後。
これをそのままアクリルや石板などに彫刻してしまうと決して悪くはないのですが、そこからもう一歩踏み込んで、少し手を加えるだけでも画像の印象がずいぶん変わってきます。
下図は、画像加工ソフトで少しだけ手を加えたものです。(ほんの一例です。)
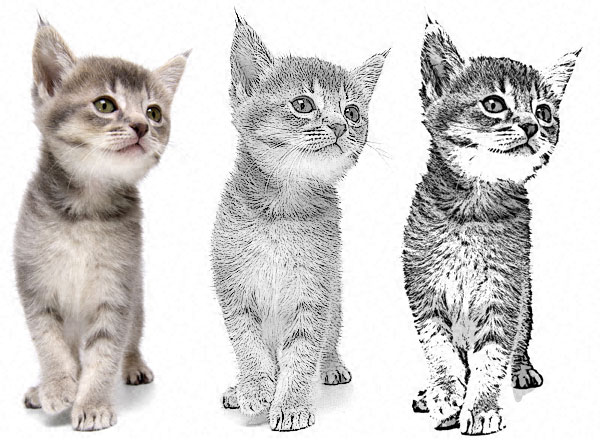
® Photoshop、COREL®Photo-Paintを使って手を加えたものです。
そして、これらの画像を単純な四角のアクリル板や既成のプラーク(アクリル楯)に加工するのではなく、装飾枠のデザインを加え、材料自体もアクリル板から自在に切り出すことによって、材料コストを抑えつつも他とは異なる、一風変わった作品に仕立て上げることができます。
こちらが完成品。5mmのアクリル板を切り出し、裏に同じサイズの黒のアクリルを合わせています。
外形の形状は、適当に描いたので少しいびつな形にはなってしまいました・・・が。
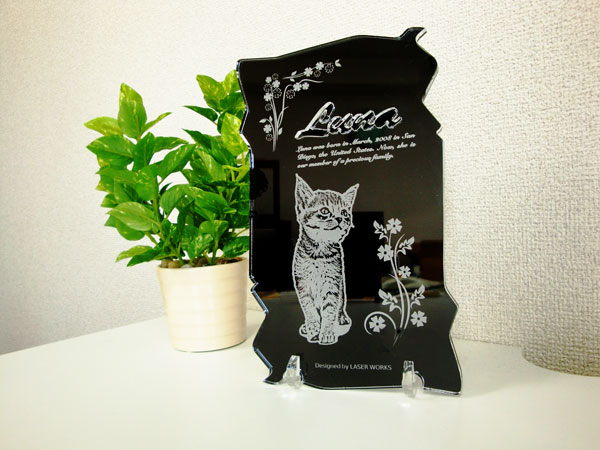
当社はお客様のご要望に応じて、レーザー加工機の基礎講習以外にも、コンサルティングという形で、こういったデザインテクニックを提供させていただいています。
詳細はレーザーワークスまで。
結婚式の席札に代表されるような個人名の入ったアイテムや、個別のシリアル番号を持った製品の銘版プレートなど、データの一部が異なるような製品を大量に作らなければならない時、名前や番号を手作業で入力していくのは非常に効率が悪く、あるいは入力ミス等による失敗も懸念されます。
通常は、編集ソフト上で個々にデーターを入力します。
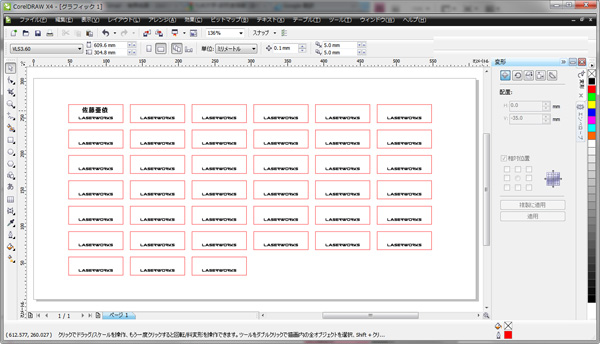
こういった場合、あらかじめ当該箇所のデータをMicrosoft EXCELなどの表計算ソフトを使ってテキストファイルを作っておき、そのファイルを使って効率よく加工することが出来ます。
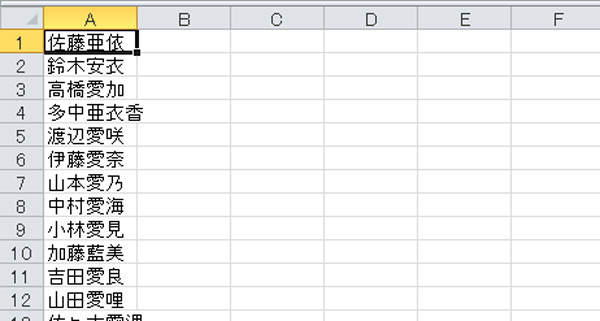
下図のデータは、EXCELを使って生成したテキストリストを使って作成したものです。
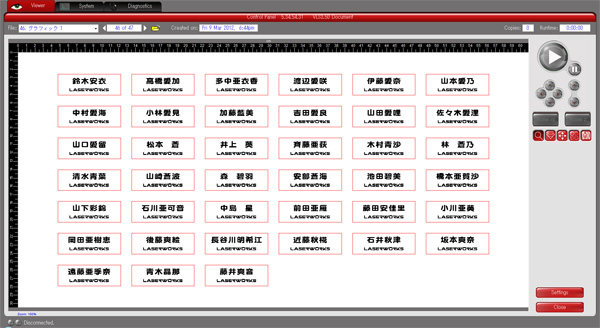
このように、円周に沿って配置することも可能です。 円形パーツへの連続したシリアルナンバーなどの刻印には必須の機能です。
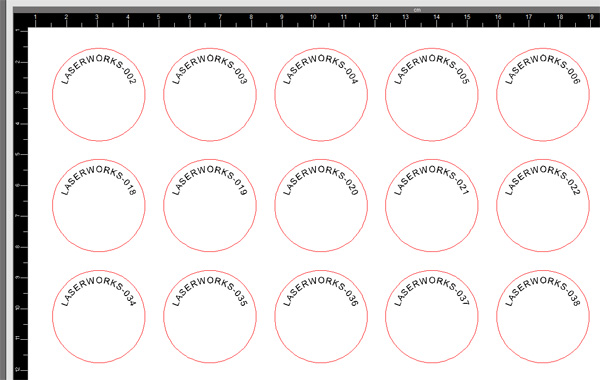
ただし、この手法は、ある程度レーザー加工に慣れた方向けです。 これは、材料を並べるための治具を作ることが前提で、且つ、テキストデータを面付けする際、治具の寸法を考慮した配置を行う必要があるためです。
ユーザー様は、この方法によるデータ作成マニュアル(CorelDRAW X4/X5版)を、
【サポートページ】-【マニュアル】-【クイックマニュアル】のページからダウンロードいただけます。
今回は、時計の裏蓋(ステンレス)へのレーザー刻印です。刻印というよりは、マーキングと言ったほうが良いかもしれません。
レーザー刻印(レーザーマーキング)は一般的なプレス刻印等によるエンボス加工とは趣が異なります。
一言にレーザー刻印(レーザーマーキング)と言っても『酸化させる』、『変色させる』、『溶かす』、『剥がす』と素材によって異なります。
今回のような、ステンレスへのマーキングは、『酸化させる』、ということになります。
では、今回の本題である時計の裏蓋へレーザー加工です。
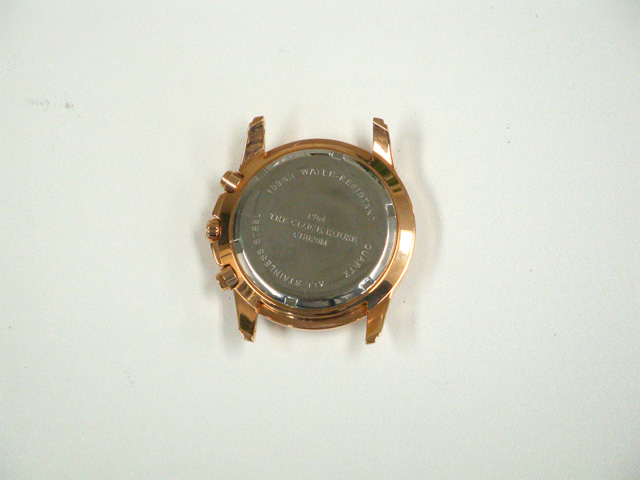
材料は、あらかじめブレスレットの部分が取り外されています。
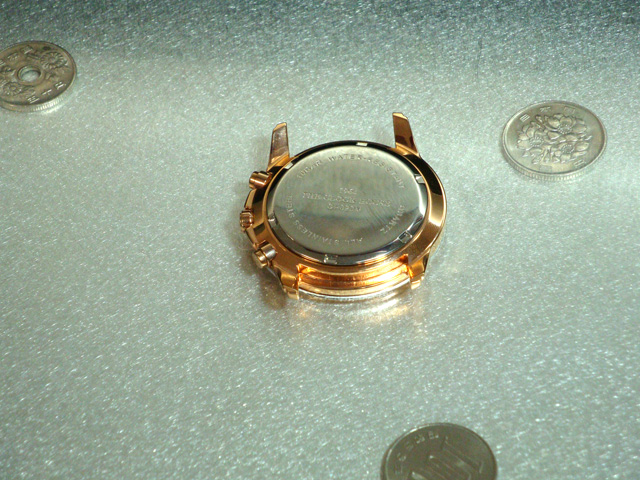
まず最初に、位置固定用の冶具をアクリル板を使って製作します。(とはいっても、レーザーで丸穴を開けるだけですが)
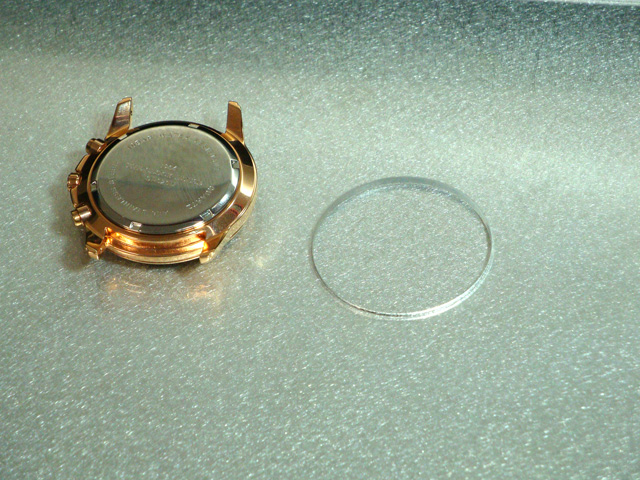
この丸穴に材料をセットします。
刻印データは、この冶具を作ったデータを用いることによって、加工位置のズレが生じないようにします。
また、今回の刻印データ=文字の書体は、シングルストロークフォント(単線フォント)を用いました。
理由は、ウィンドウズのtrue type font を使うと、レーザーでの加工時間が長くなり、材料への熱の影響が懸念されたためです。
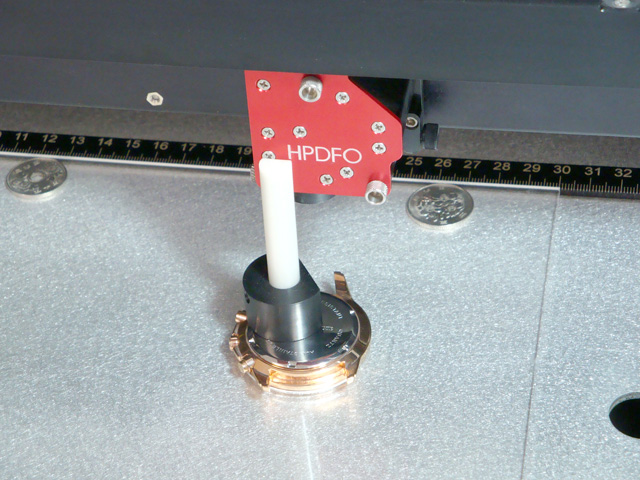
材料をセットし、フォーカス(焦点距離)を合わせます。もちろん使用するレンズは高密度レンズです。
こちらが、加工中の動画です。加工時間は概ね25秒でした。
今回は、レーザーの出力設定を調整するため、上段の『2008,10,2』と下段の『Happy Birthday』を別々に加工しました。
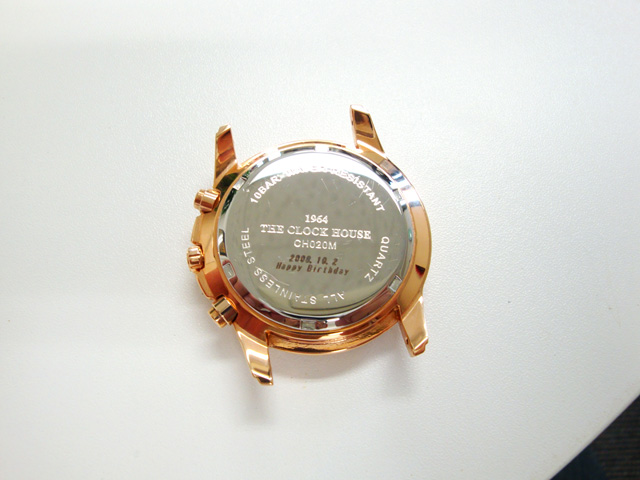
上段は、照射時間を長め、下段は、上段よりも短めにレーザーをあてています。
今回はテスト用サンプルが1個しかなかったため、いくつかの条件を試すことができませんでしたが、もう少し弱めの出力のほうが綺麗に加工できたかもしれません。
ステンレスへのレーザー刻印の場合、あくまでも見た目の話ですが、レーザーを強く当てると黒っぽくなり、文字線の幅も太くなり、逆に、弱めに当てると文字の線幅は細く、色は茶色っぽくなります。
詳細はレーザーワークスまで
久しぶりの更新になってしまいましたが、当社でも金属マーキング・刻印用途向けに、安価な2Dファイバーレーザマーカの取り扱いを始めました。
国内で流通している大手メーカー製のレーザーマーカは、主に3D方式で、起伏のある曲面にも精細なマーキングが行える=起伏に追従できる可動式のフォーカス機構を搭載している、あるいは様々な高機能を持っているため、そういった高機能レーザーマーカに比べると安価、ということです。
価格は、3D方式に比べて概ね3/2~1/2程度ですので、小規模な事業形態をとられている会社様や個人事業をされている方にお勧めです。
また、2D方式ではありますが、ロータリーアタッチメントを使用することにより、円筒形の材料や指輪・リングへの刻印も可能です。
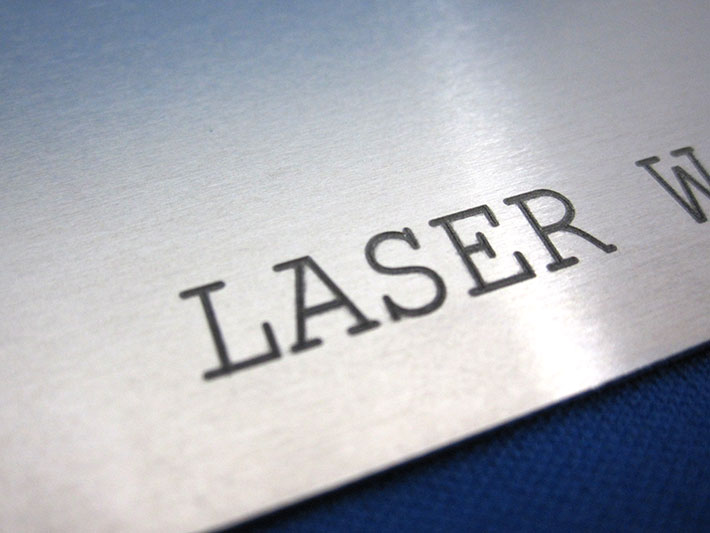
以下は、代表的な金属へのマーキングサンプルです。
※金属以外にもマーキングは可能です。(透明な素材など、一部を除く)
それぞれ、2枚の画像がありますが、それぞれレーザーの強度を変えています。 画像だと分かりづらいのですが、レーザーの強度を変えることにより、明色・暗色・浅彫り・深彫りが可能です。
ステンレス-①
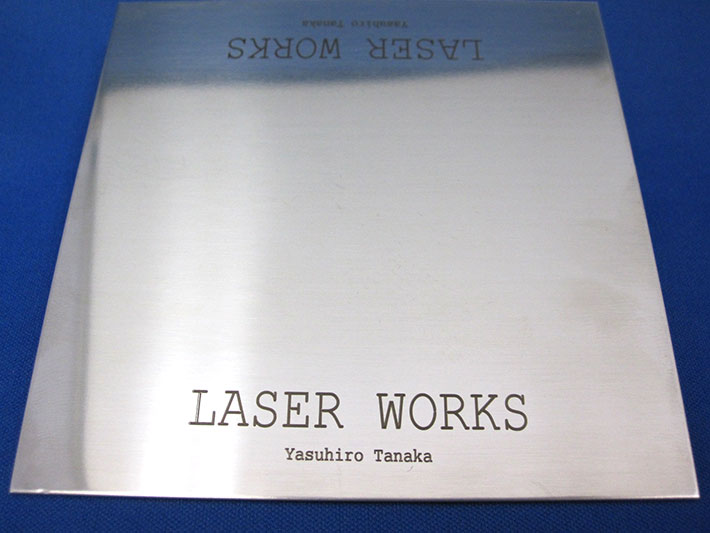
ステンレス-②
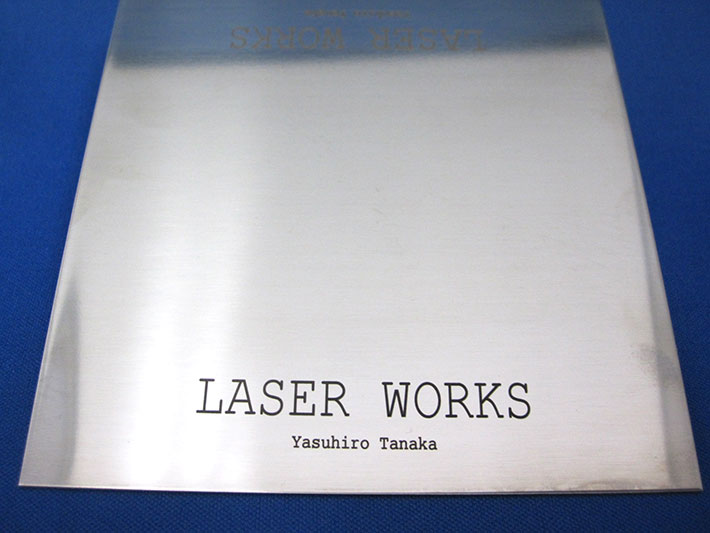
銅-①
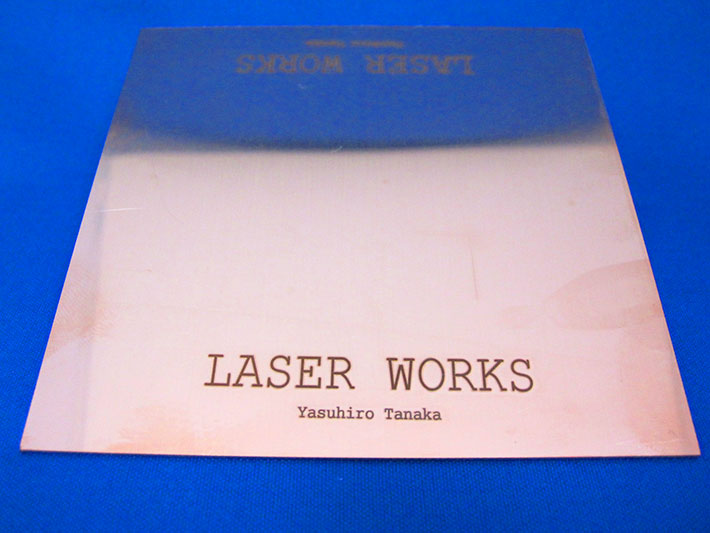
銅-②
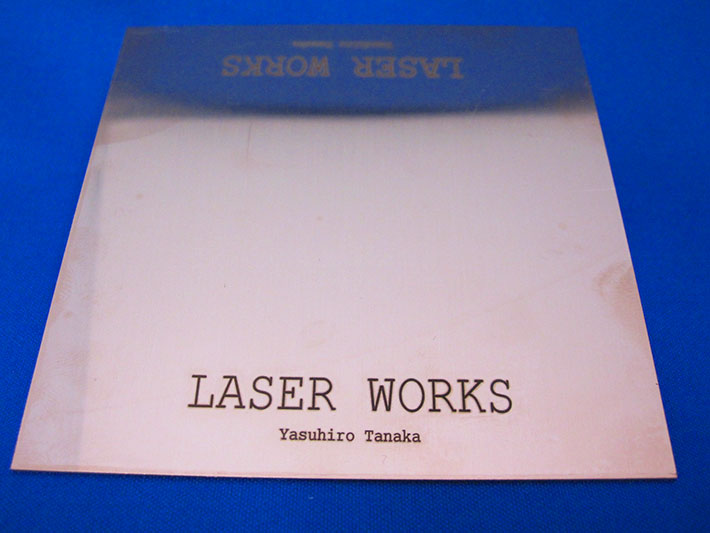
真鍮-①
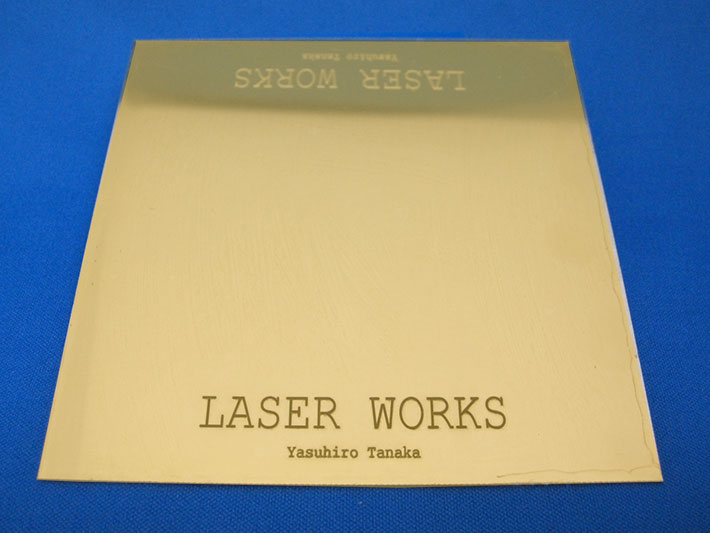
真鍮-②
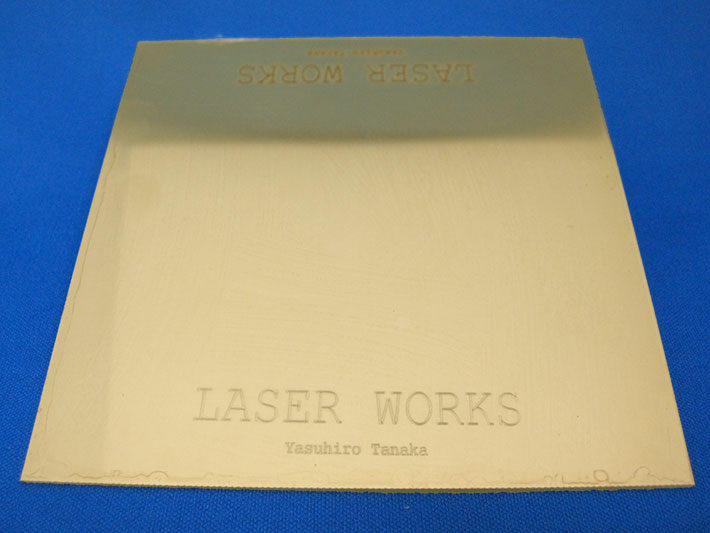
アルミ-①
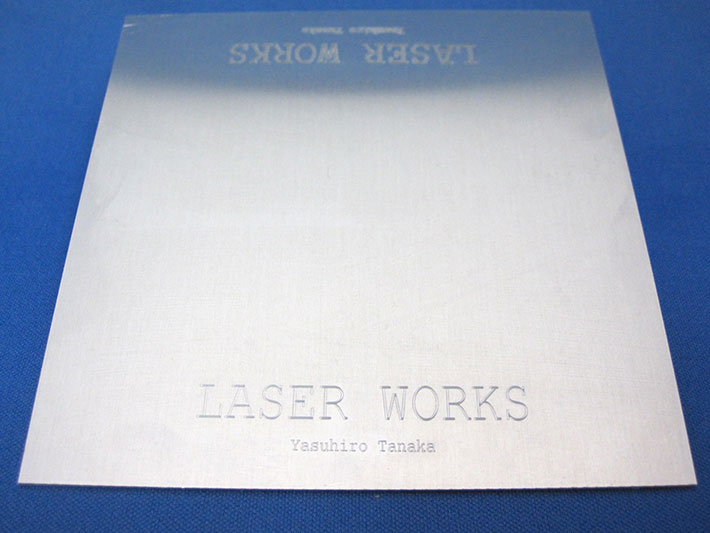
アルミ-②
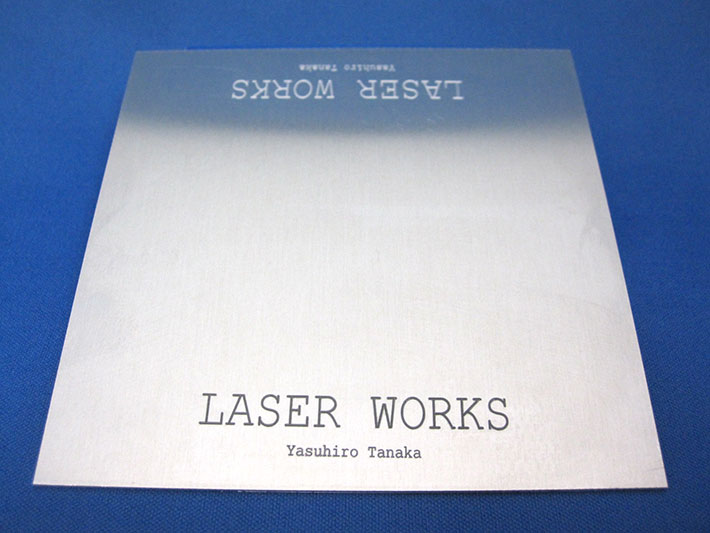
アルミ-③ (深彫り)
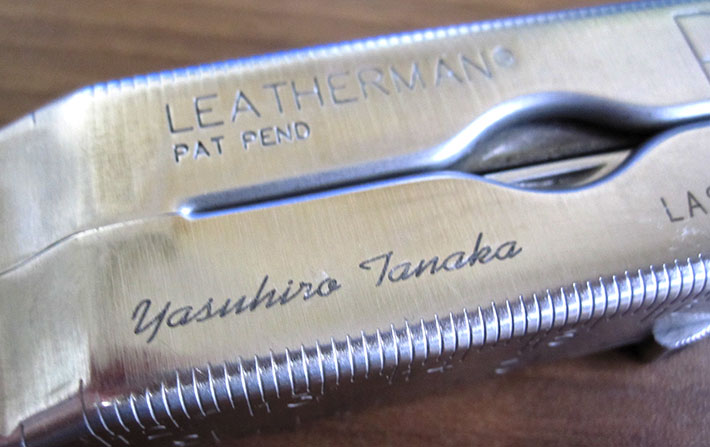
こちらは、ステンレスのマルチツールに、実際に名前を刻印したものです。
動画は、レーザーマーキング中のものです。前半は通常速度で再生していますが、あっという間に終わるので、後半は1/4のスロー再生になっています。
ご興味をお持ちになられましたら、当社までご連絡よろしくおねがいします。
久しぶりの更新になってしまいました。
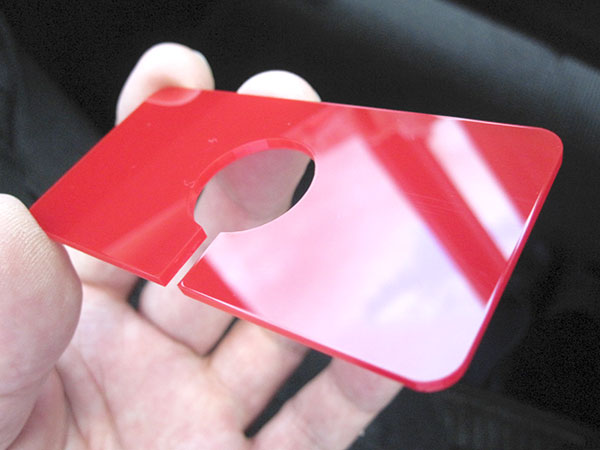
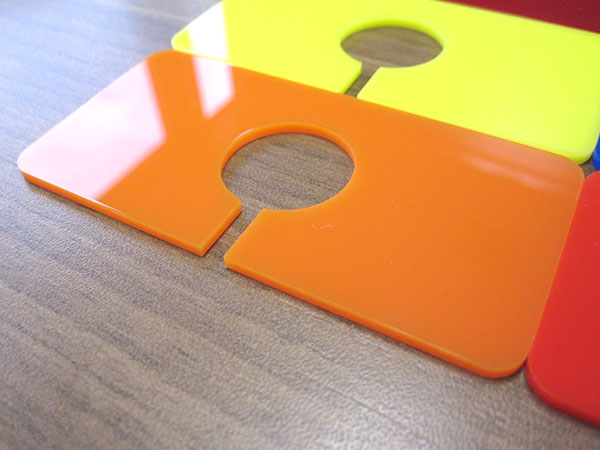
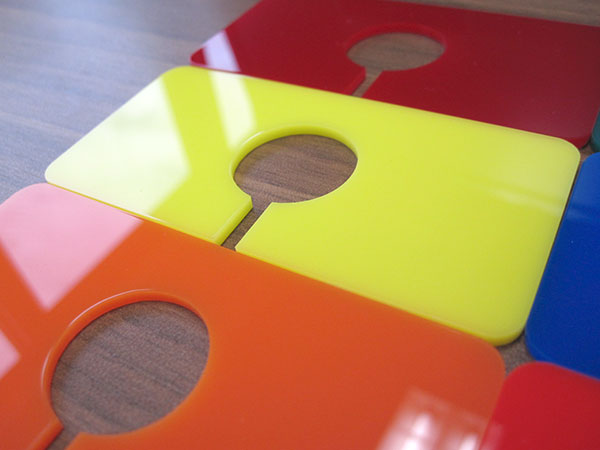
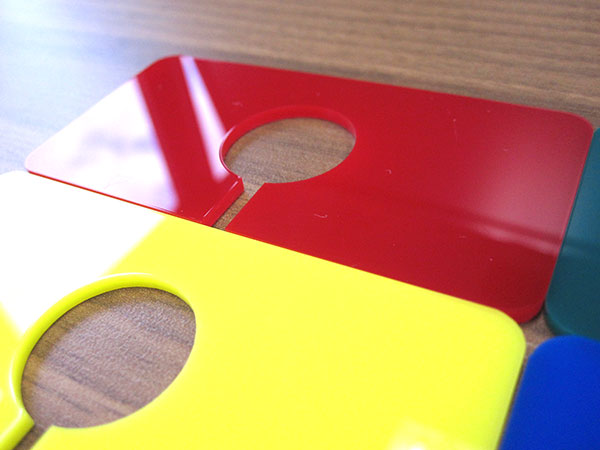
お客様から『アクリルが綺麗に切れないのですが』という相談を受けましたので、サンプル作成を兼ねて、それなりに『綺麗』に切ってみました。
レーザーを使えば、アクリルは簡単に切ることができます。 これは、安価なレーザーでも高価なレーザーでも同じです。
出力の高いレーザーを使えば早く切ることが出来ます。
出力の小さなレーザーでも、時間をかければそれなりの厚みのアクリルを切ることが出来ます。
ただし、綺麗に切ろうとすると、それなりの条件が必要になってきます。
それには、レーザーの出力設定と切断スピードの兼ね合い、そしてレーザー発振器のレーザー出力が安定していなければなりません。
切断に際しては、レーザーの反射を抑えるテーブルを使用しました。(参考記事)
動画は2mmクリアキャストと5mmクリア押出板だけですが、実際は、2mmのカラーキャストを数種類、5mmと8mmの押出板を切断しています。
2mmキャスト(クリア)
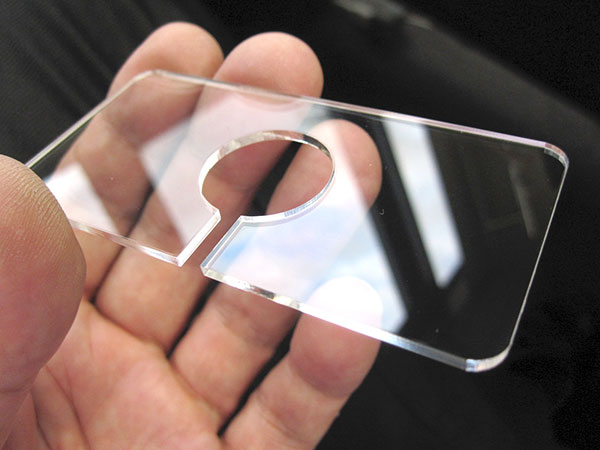
5mm押出し(黒)
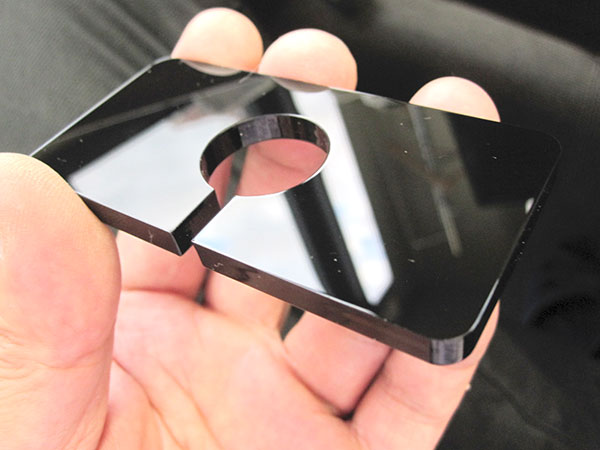
5mm押出し(クリア)
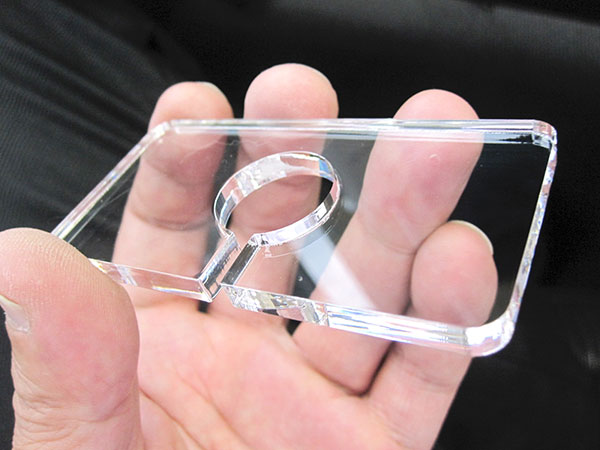
8mm押出し(クリア)
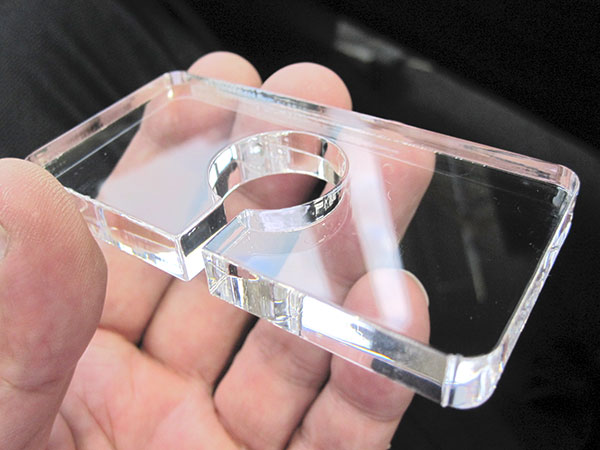
2mmキャスト(レッド)
2mm カラーキャスト(オレンジ)
2mm カラーキャスト(イエロー)
2mm カラーキャスト(レッド)
2mm カラーキャスト(グリーン)
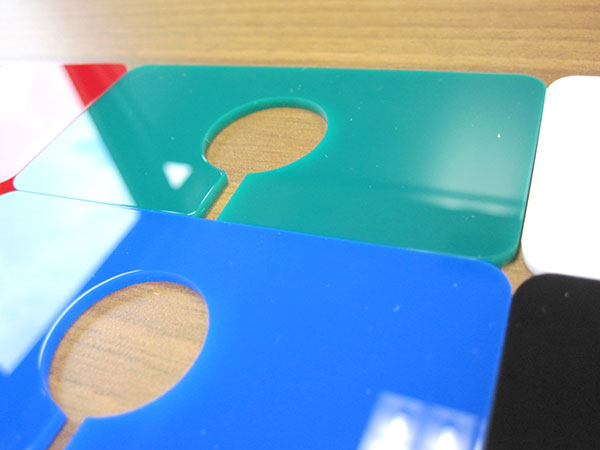
2mm カラーキャスト(ブルー)
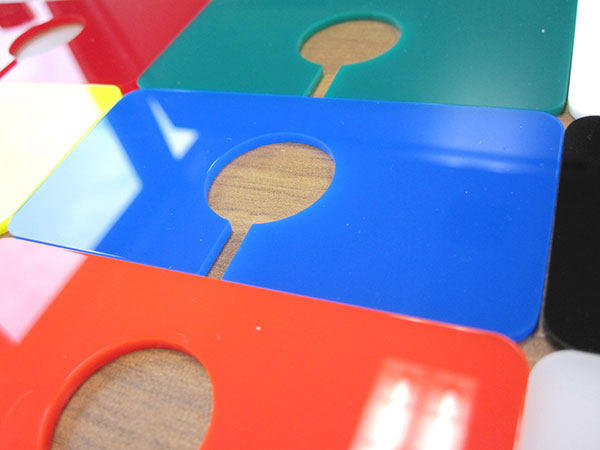
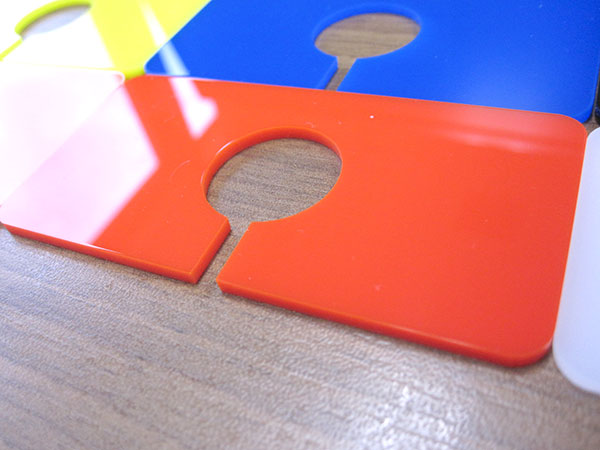
2mm カラーキャスト(レッド)
2mm カラーキャスト(ホワイト)
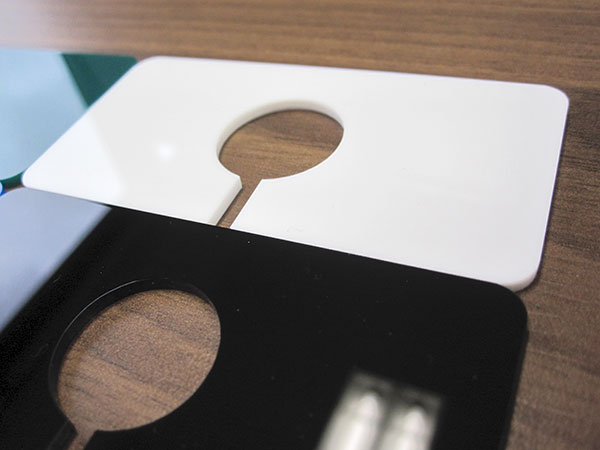
2mm カラーキャスト(ブラック)
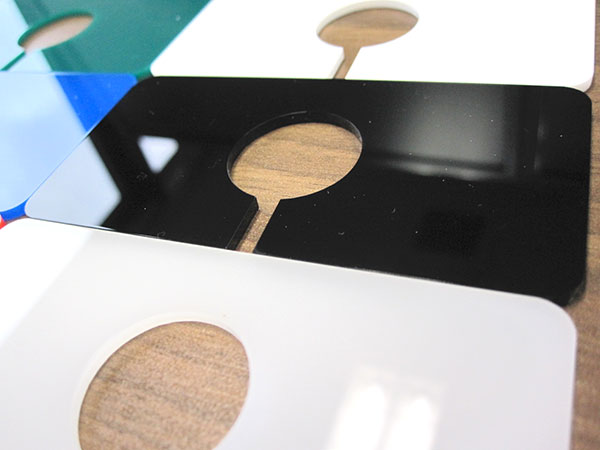
2mm カラーキャスト(乳白)
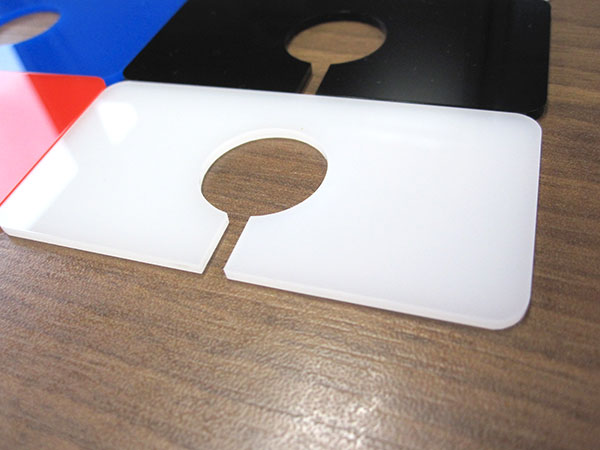
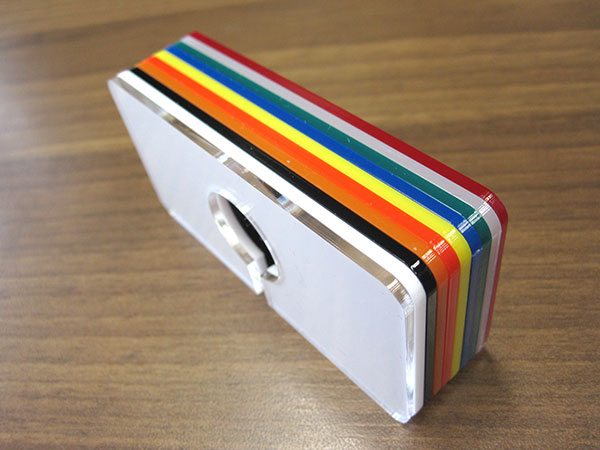
左2枚が5mm、右側は8mmの押出し
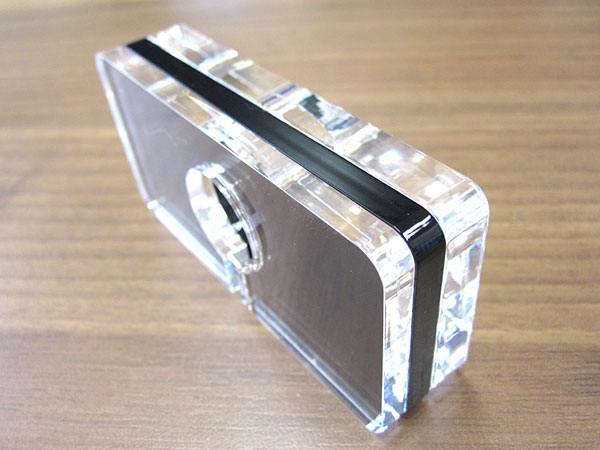
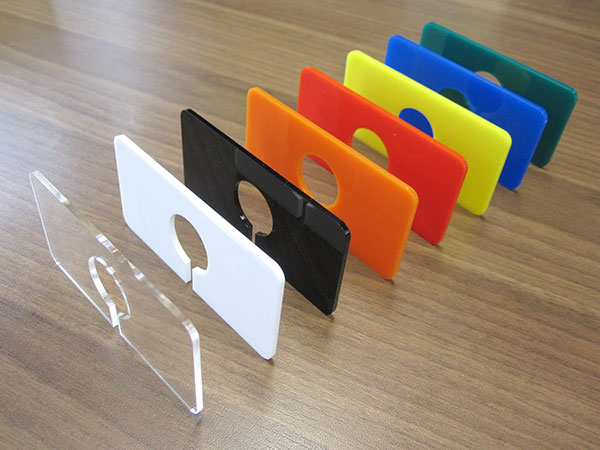
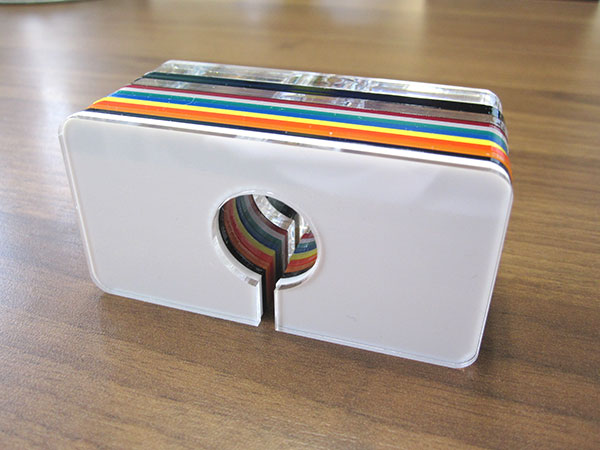
2mm厚ですが、きちんと立ちます。 レーザーでアクリルをカットするとレーザーの入側と出側の出力差によって若干のテーパーがついてしまうのですが、それでも一応、立ってくれます。
詳細はレーザーワークスまで