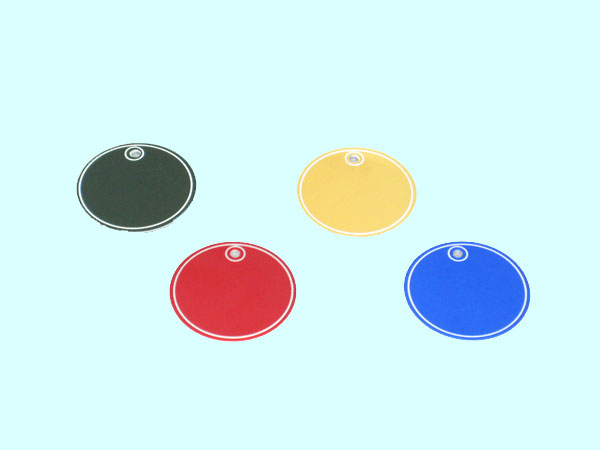
CO2レーザーと比較的相性が良い、アルマイト被膜処理が施されたアルミ製タグ(直径50mm)へレーザーマーキングを行いました。
材料は、こちらのアルミ製タグです。
今回は、少し大きめのドッグタグを模して、デザインしてみました。
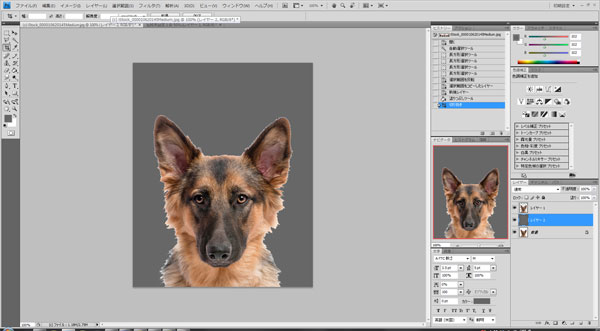
まず、最初に素材となる犬の写真をPhotoShopで加工します。加工内容は、犬以外の背景部分を塗りつぶしただけです。
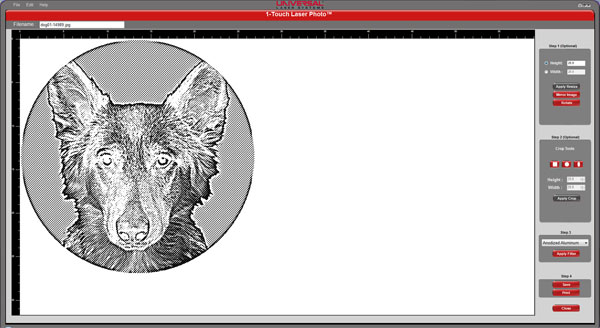
次に、Photoshopで背景を塗りつぶした画像を、1-Touch Laser Photoを使って、トリミング、リサイズを行い、最後にアルマイトマーキング用にエフェクトをかけます。もちろん、1-Touch Laser Photoにはアルマイトマーキング用のエフェクト設定がデフォルトで入っています。
エフェクトをかけた画像を、CorelDrawにインポートし、画像の周囲に文字を入力します。 このとき、配置が行いやすいように、実際のアルミ製タグをスキャナーで読み込んだ画像を背景として読み込んでおきます。そうすると画像や文字の配置がやり易くなります。
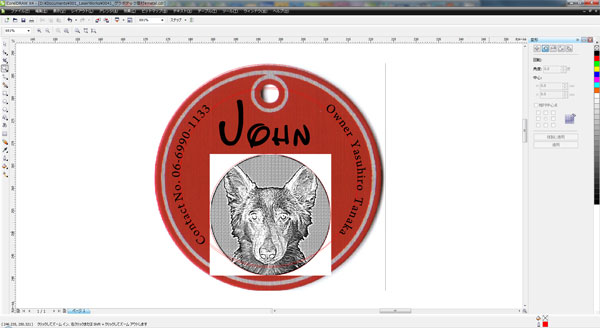
そして、いざ、レーザーマーキング。
これが完成品。
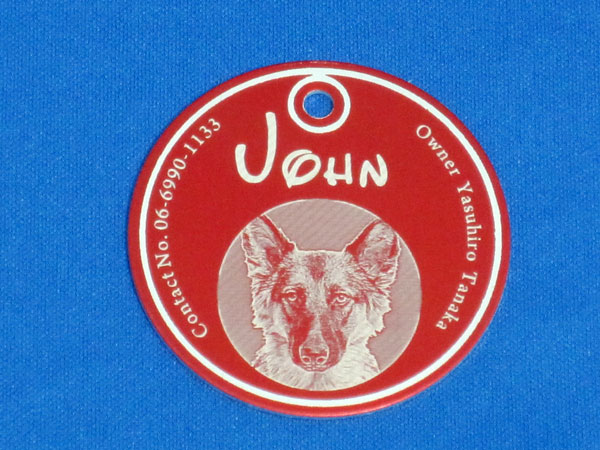
今回は、ありきたりな手抜きのデザインになってしまいました。
レーザーを使えば、こういったアイテムにマーキングを行うこと自体は、とても簡単ですが、やはり商品価値を決めるのは、中に描かれるデザイン次第だと思います。
詳細はレーザーワークスまで
バーサレーザーは、薄物切断用のカッティングテーブルというハニカム状の断面を持つ、テーブルオプションがあります。
紙や布、皮革など、自身で平坦を保持できない材料や薄い木材やプラスチックなどの切断に用いますが、使っているとたくさんの汚れが付着してきます。
経験上、木材の脂(ヤニ)が最も汚れを助長する成分です。
ハニカムは、扱いとしては消耗品なのですが、ハニカム構造が壊れたり歪んでいないのであれば、そのまま使いたいものです。ただ、木の脂が付着しているとハニカムの目に炎が入り込みやすくなります。 ヤニは、その名の通り、脂ですから。
そうするとカッティングテーブルにセットした加工対象物が汚れやすくなりますので、この汚れを最小限にするためには、ハニカムを綺麗にする必要があります。
ということで、今回はカッティングテーブルのクリーニングに挑戦してみました。
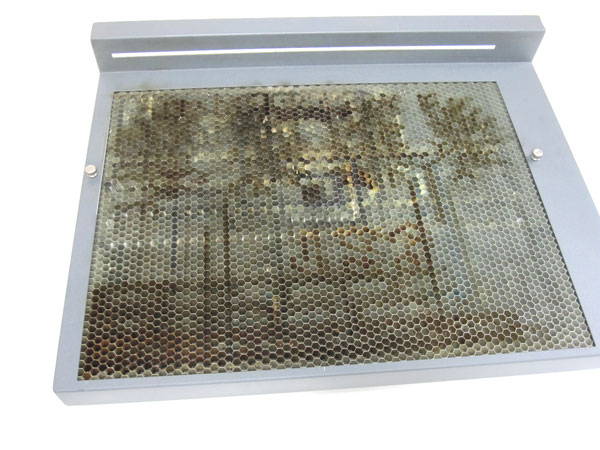
カッティングテーブルは3ピース構造です。付属のヘキサゴンレンチで簡単に分解できます。
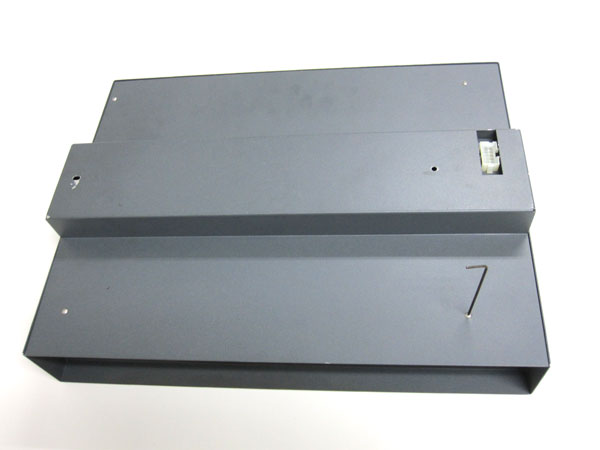
底面4箇所のビスを外します。
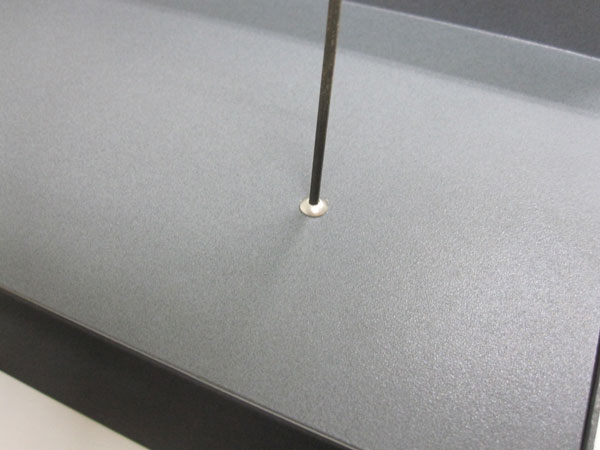
そうすると、底面、ハニカム、上面の3つに分解できます。 分解した理由は、底面のコネクタにスチーム(後述)がかからないようにするためです。
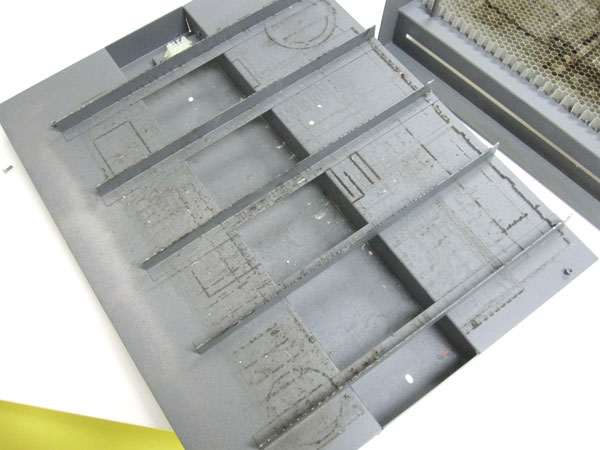
これがハニカムユニット。結構、汚れています。
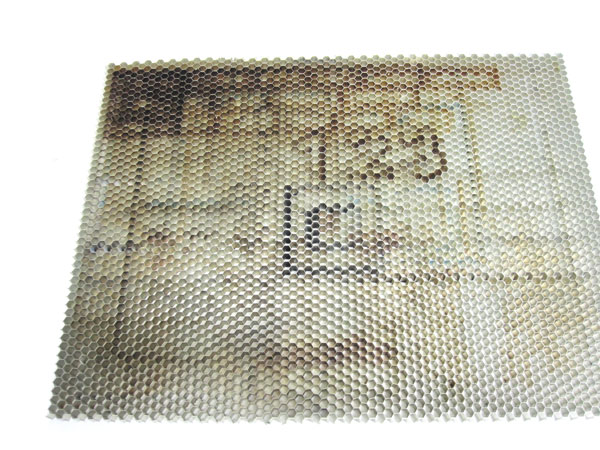
どういう方法が良いのか考えた末、今回はスチームクリーナーを使うことにしました。ハニカムは、とても柔らく、薄い金属で作られているので、ちょっとした衝撃で歪んでしまします。ハニカムは、上面からの均一な圧力には強いのですが、部分的な衝撃には弱いものです。
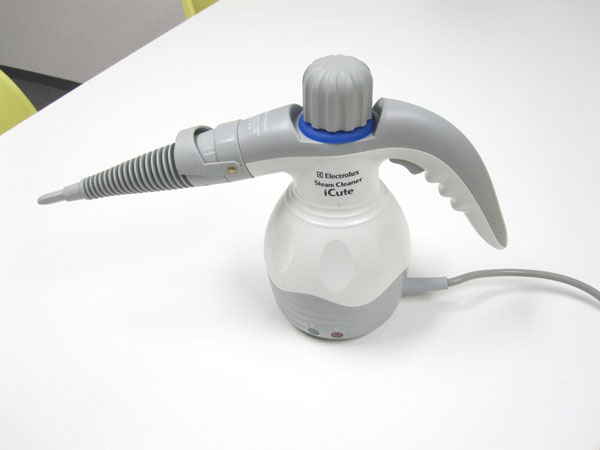
まず、ハニカムが入るようなダンボール箱を用意し、下にポリ袋を敷きました。オフィスビルの室内で行うので、汚れ対策です。
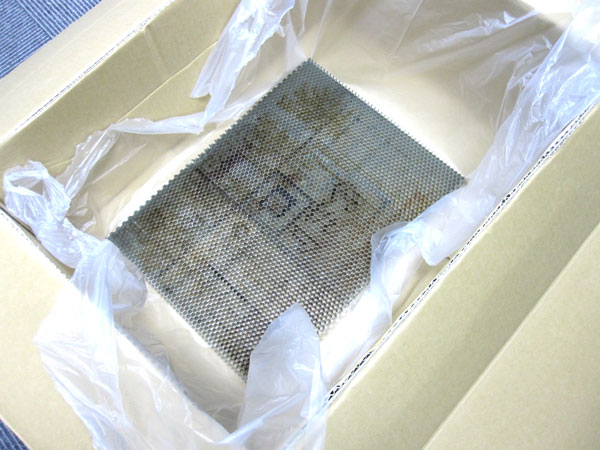
あとは、スチームが続く限り、ただひたすら高圧の蒸気を吹きかけます。
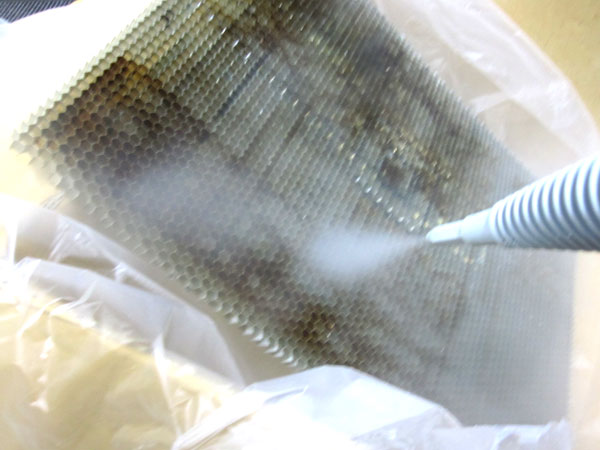
概ね10分後・・・
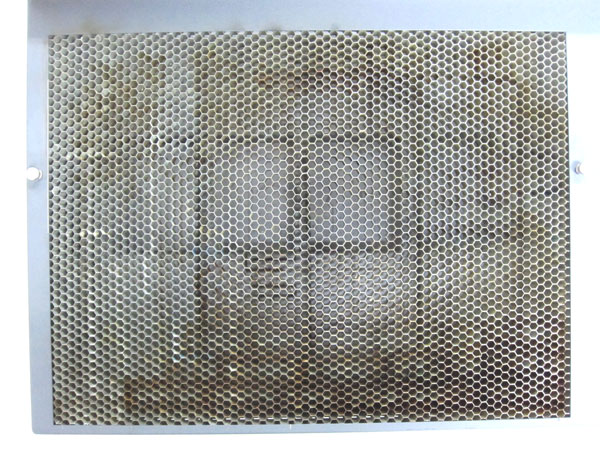
思っていたよりは、汚れが落ちませんでした。とくにハニカムの目の壁面部分が手ごわかったです。おそらく、汚れが付着して長い時間が経過しているせいもあるのだと思います。
ただ、材料を保持する上面部は綺麗になりました。
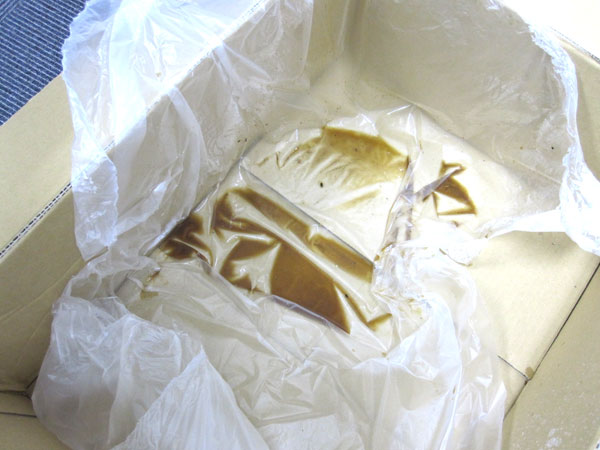
ダンボールの底を見ると、汚れが落ちています。ほとんどが木の脂の成分だと思います。
汚れの少ない部分が使用頻度の高い位置に来るように、ハニカムをローテーションしてセットしました。
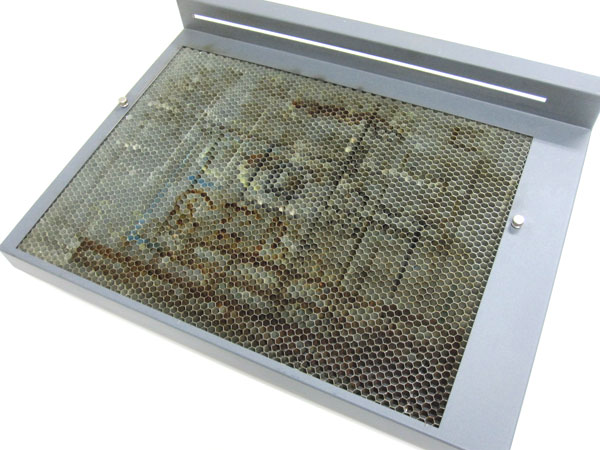
消耗品でも、お手入れ次第で寿命を延ばすことができる、ということです。
ちなみに、スチームを使う以外では、ハニカムを灯油に漬け込んでしまうという方法もあります。灯油の成分が脂を溶かしてくれます。
詳細はレーザーワークスまで。
以前、MDF切断の記事を載せましたが、今回はMDFに彫刻を行ってみました。
感想を申し上げますと、"ものすごく硬い"です。
木材繊維を粉々にして圧縮しているという構造上、当たり前といえば当たり前ですが。
また、生木のように水分もほとんど含まれていませんので、一般的な木材の設定だと彫が浅くなってしまいます。
ただ、木目がありませんので、レーザーで彫刻を行った場合、木材とは違った趣があります。
今回は、イラストと文字彫刻を行ってみました。
これがイラスト(猫)
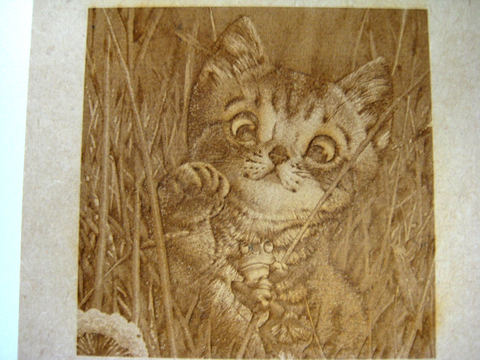
レーザーのプリンタドライバでハーフトーンの設定にしただけですが、実物は微妙にレリーフっぽく仕上がりました。
こちらが加工中の動画
こちらが文字彫刻。ベタなネタですが般若心経を彫ってみました。
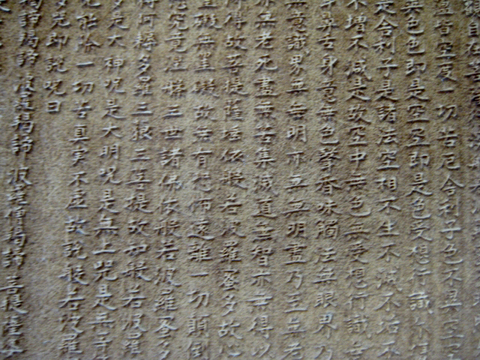
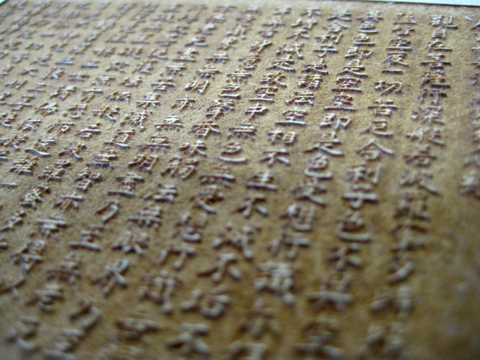
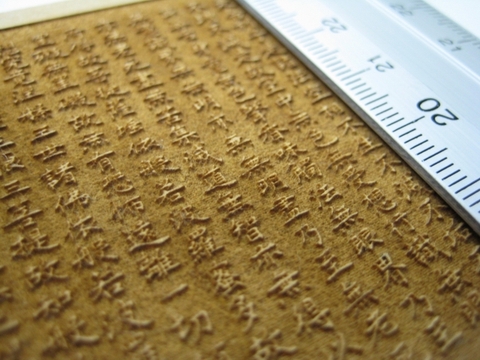
こちらが動画
実は、この般若心経、1度のレーザー照射では彫りが浅かったため、2回彫りしています。
(MDFを甘く見ていました)
尚、MDFを彫刻する場合の注意事項ですが、生木のようなヤニは殆ど出ないのですが、粉塵が相当量発生します。
今回、はがき大の彫刻サイズで、あっという間にフィルタが詰まってしまいました。
感覚的にはゴム印に匹敵する粉塵が出るようです。
ちなみに、フィルタが詰まると加工エリア内に粉塵が舞い、レーザー光が阻害され加工品質が悪くなります。
さらに、フィルタが詰まった状態で集塵機を回し続けると、集塵機のモーターに過負荷がかかり、最悪の場合、集塵機のモーターが焼けてしまいますので気をつけなければなりません。
当社がお勧めしているエフェクト製の集塵機は、モーターに過負荷対策(サーモスタット)が施されていますので、安心して使うことができます。
また、こういった粉塵量の多い加工の場合でも、1次フィルタにティッシュペーパーを使えますので頻繁にフィルタ交換を行ってもランニングコストは微々たるものです。
海外製の集塵脱臭装置は、ほぼ間違いなく高性能をうたっていますが、フィルタ代がバカにならないです。
レーザー加工機に集塵脱臭装置を組み合わせて使う場合、ランニングコストが安いというのは大事なことです。
詳細はレーザーワークスまで
波長9.3ミクロン(μ)レーザーでペット(PET)樹脂を切断
久しぶりのブログ更新になってしまいました。
いろいろなメーカー様から依頼を受けて、さまざまな素材について加工テストを行ってはいるのですが、特殊な素材については守秘義務がありますのでブログに掲載することが出来ません。
ということで、身近にあるPET樹脂の切断を行ってみました。とは言っても、ただ切断するだけでは芸がないので、 今回は標準波長(10.6μ)のレーザーと、波長の異なるレーザー(波長9.3μ)と比較を行ってみました。
10mm程度のアクリル板でも、ほとんど生じない切断部位の盛り上がりですが、PET樹脂を標準波長の10.6μレーザーで切断を行うと、盛り上がりが顕著に現れます。
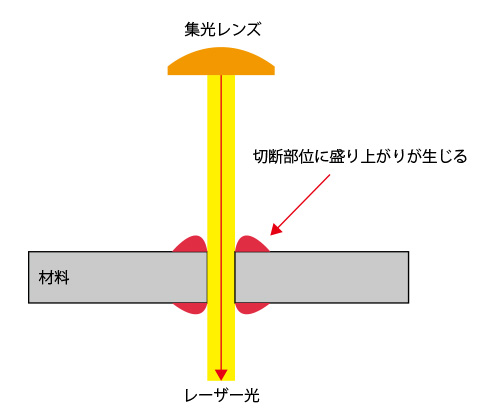
これを9.3μのレーザーで切断を行うと盛り上がりが軽減されます。盛り上がりの高さは、材料の厚みに比例して大きくなりますが、0.5mm程度の厚みだと、ほとんど気にならなくなります。
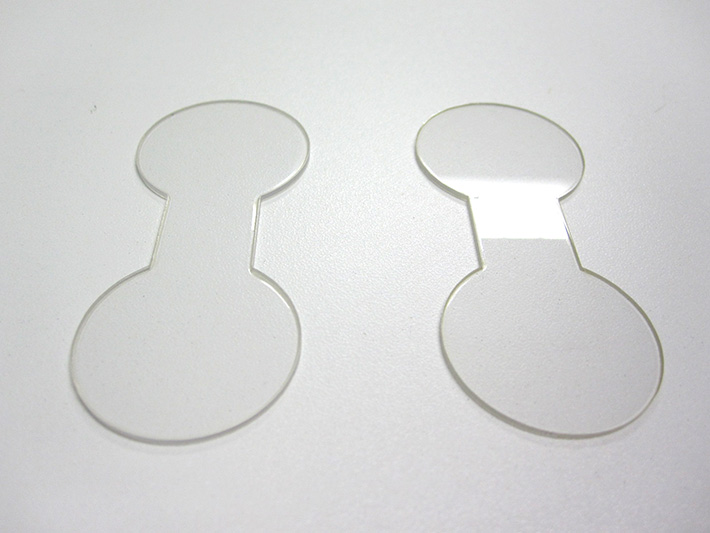
今回は、1mmと3mmのPET樹脂で比較を行いました。
1mm厚の場合です。左が10.6μレーザー、右が9.3μレーザーで切断したものです。
3mm厚です。(左が10.6μレーザー、右が9.3μレーザー)
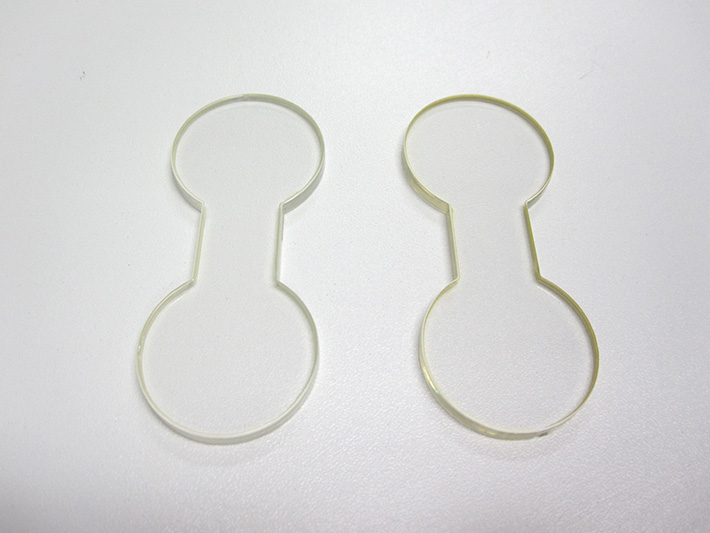
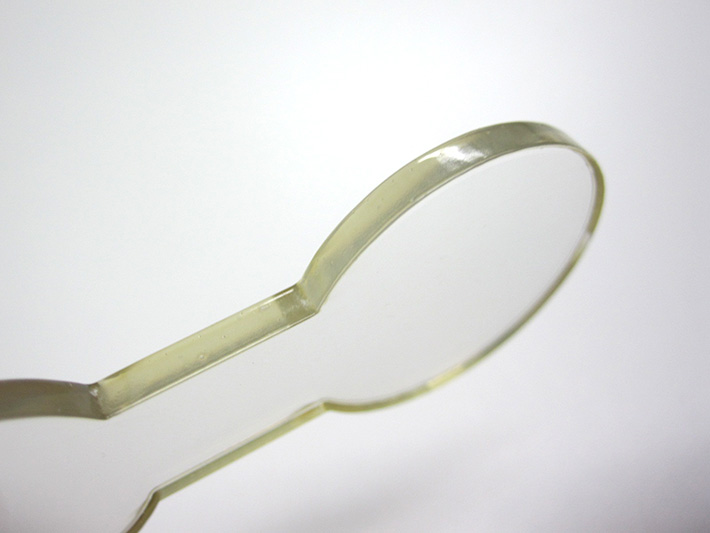
切断部位を拡大したものです。(左が10.6μレーザー、右が9.3μレーザー) 盛り上がりは皆無ではありませんが、9.3μレーザーのほうが少ないことがわかります。
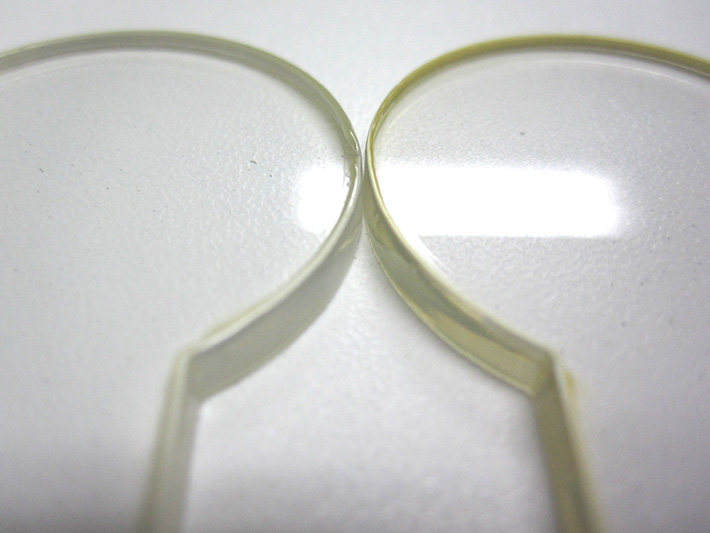
こちらは10.6μ(標準)レーザーで切ったもの。
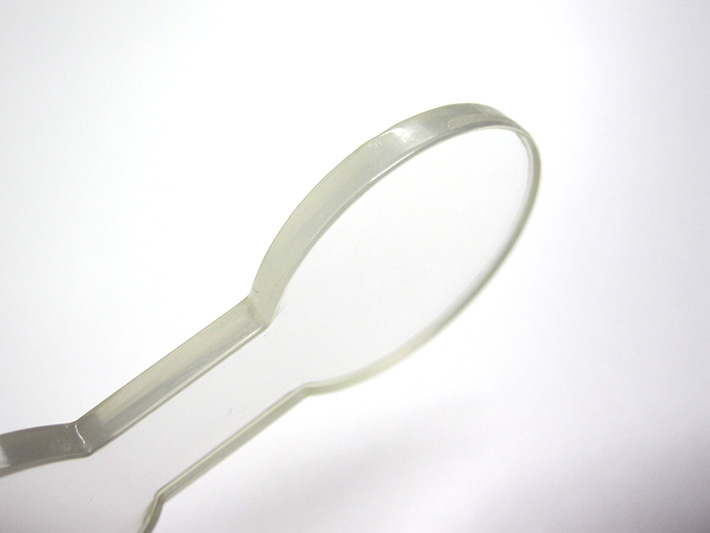
こちらは9.3μレーザー
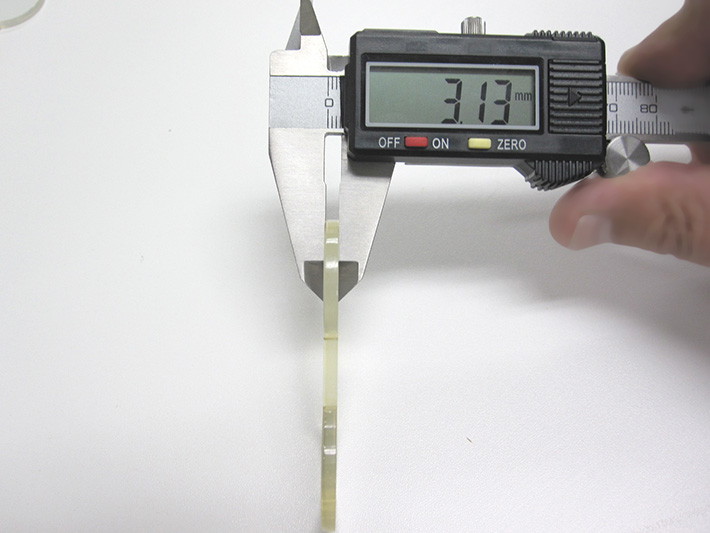
画像だけではわかりづらいので、1mm,3mm共、ノギスを当てて計測しました。
【10.6μレーザー 1mmの場合】
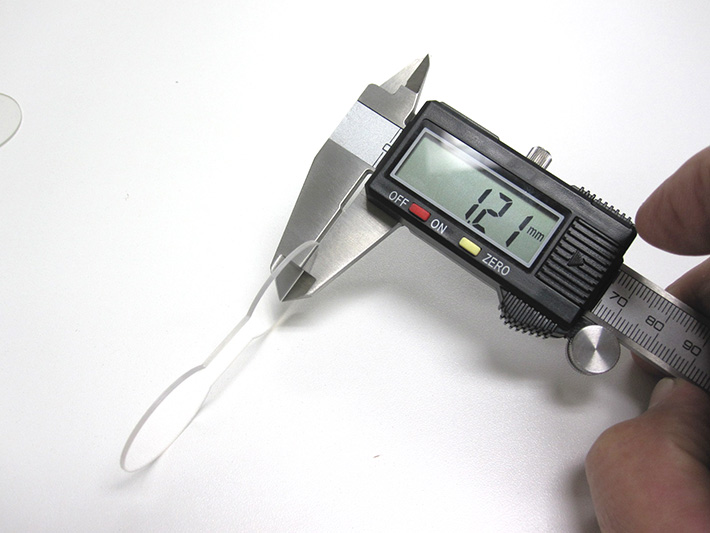
【9.3μレーザー 1mmの場合】
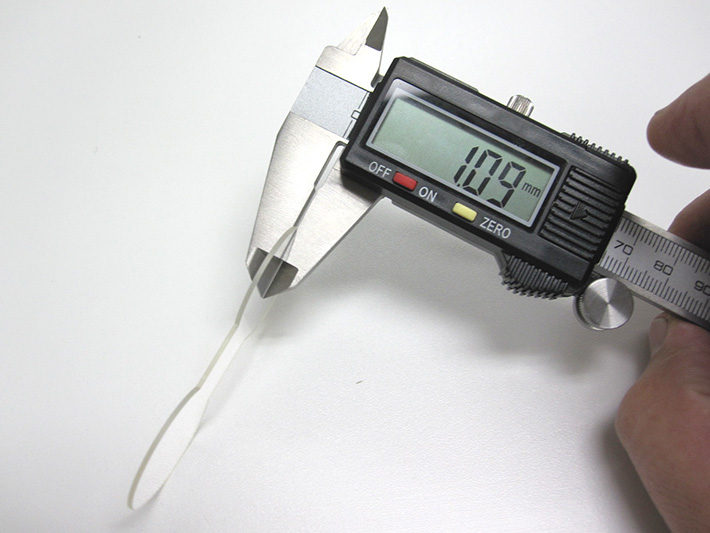
【10.6μレーザー 3mmの場合】
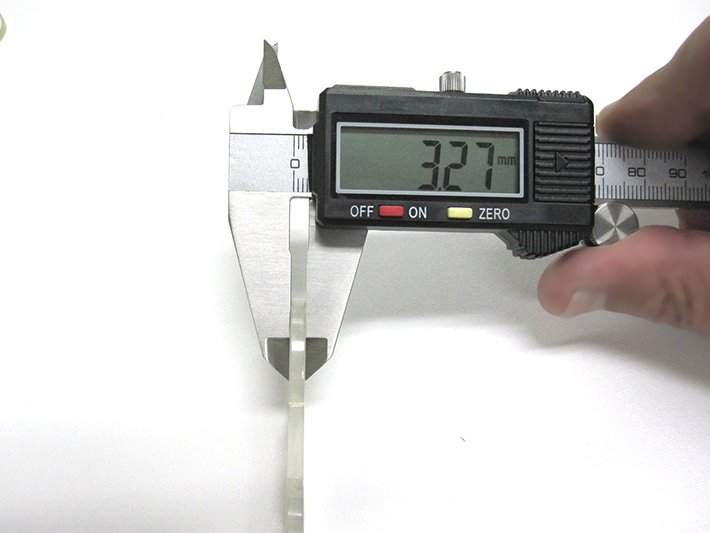
【9.3μレーザー 3mmの場合】
というように、それぞれの厚みで8箇所づつ計測を行いました。
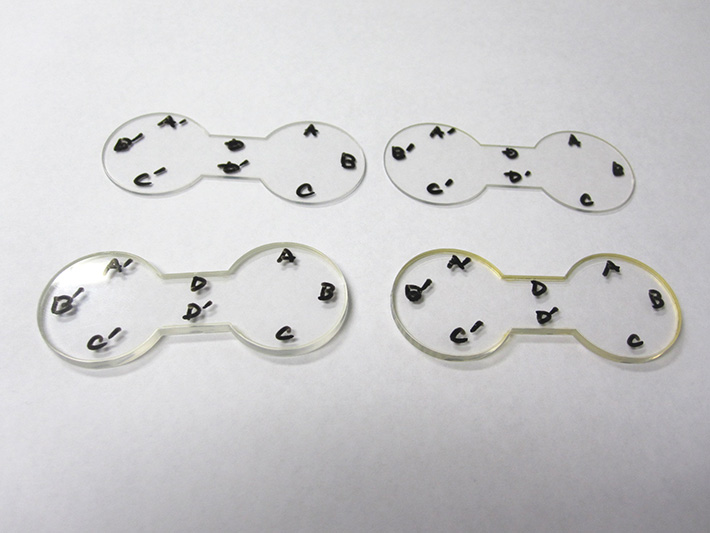
その結果がこちらです。
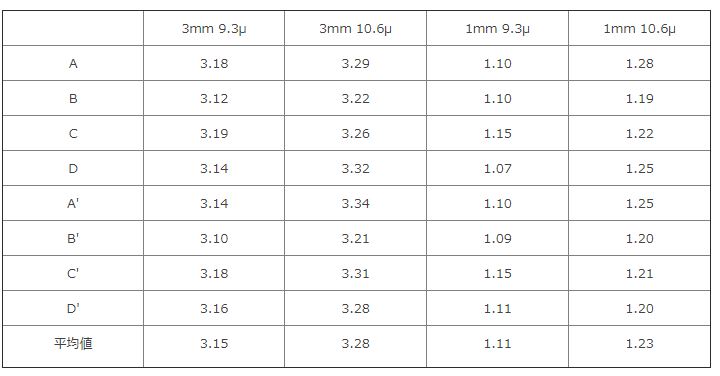
このように、9.3μレーザーを使えば、PET樹脂の切断を(10.6μレーザーよりは)キレイに切断することが出来ます。
デメリットは、9.3ミクロンレーザーは、10.6μレーザー(標準)よりも、若干価格が上がるということでしょうか。
詳細は、レーザーワークスまで
インターネットで検索すると、レーザーを使った木札・千社札といった類の商品は、いろいろなバリエーションが出回っているようです。
木札、千社札自体の歴史は発祥が数百年前と、非常に古いのですが、数年前から都市部を中心にレーザー彫刻製品が出回り、今では、わりとポピュラーな商品になってしまいました。
レーザー彫刻木札の材料で圧倒的に多いのは、やはり木材とアクリルですが、基本的にはデザインにバリエーションを設け、レーザーで彫刻し、そのまま販売するか、あるいは着色している物が圧倒的です。
そこで、今回は、少し手を加えてやると、こういったものが出来る、という一例です。
以前から、頭の中にアイディアはあったのですが、実務に追われ手付かずの状態でしたが、ようやく作ってみようという気になりました。
まず、今回はアクリルを使いました。ガラス色の5mm板から切り出します。もちろん木札でも大丈夫です。切断と同時に、半円(お椀型)の穴を彫り、札に文字を彫刻します。
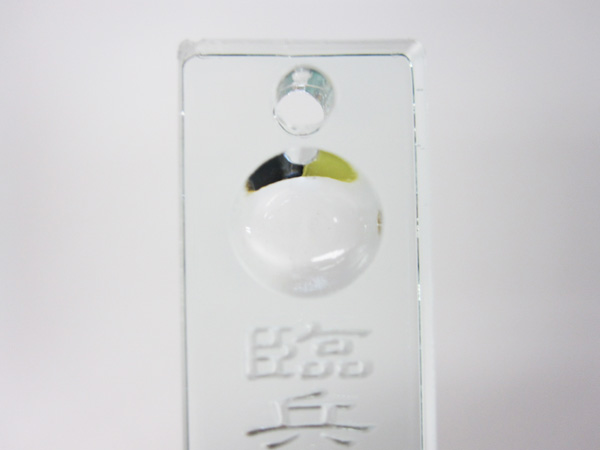
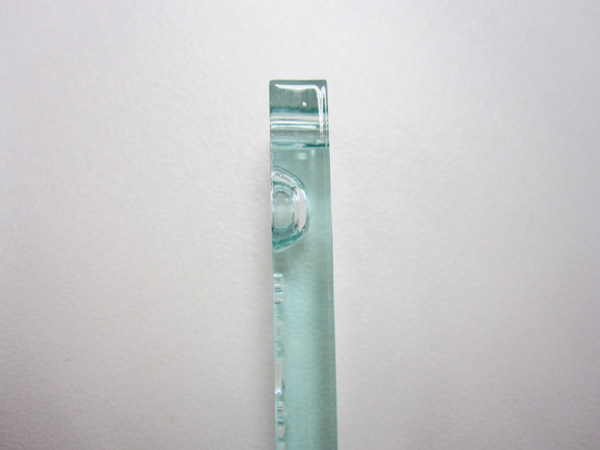
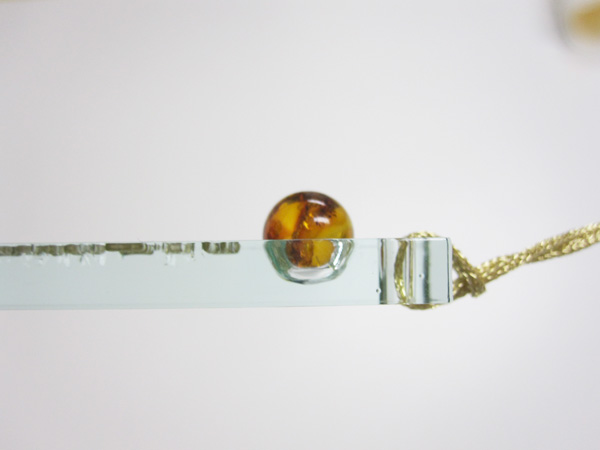
横から見ると、このようになっています。 この穴を彫るためには、バーサレーザーのレリーフモードを使用します。
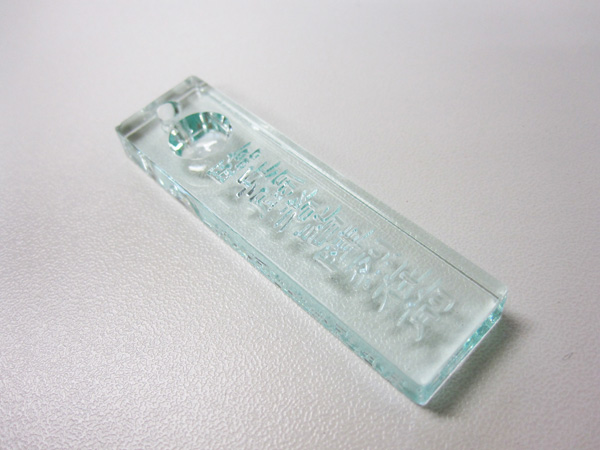
これが全体です。後から着色することを考慮し、クリア彫刻(透明感を維持)を施します。
次に、アクリルとは別に、パワーストーンに梵字を彫刻します。 梵字は不動明王を表す【カーン】を彫刻しました。彫刻後、タミヤカラーのゴールドリーフで着色しました。 ちなみに、このパワーストーンが何なのかはわかりません。(品名のシールを失くしてしまいました。) パワーストーンのサイズは8mmです。
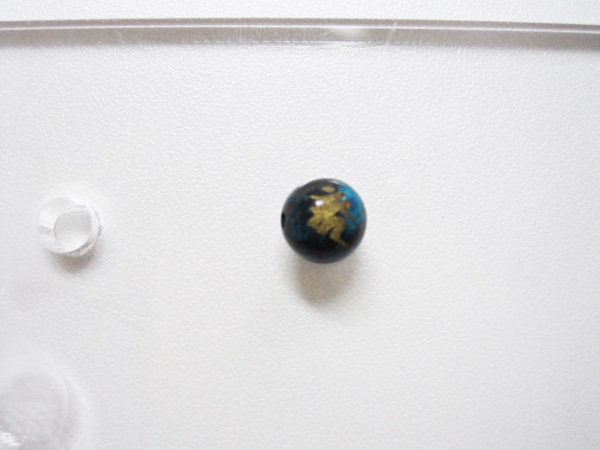
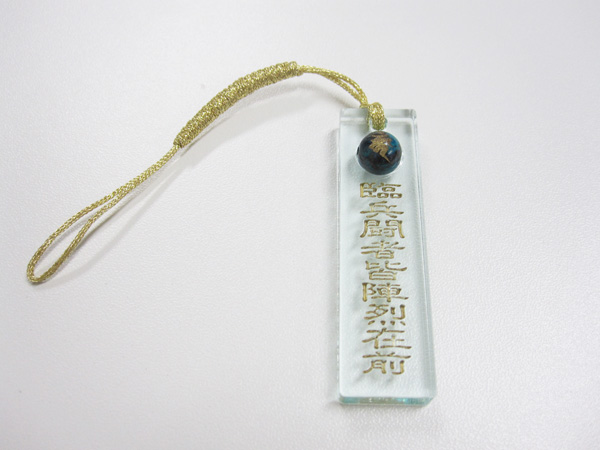
もう、お分かりでしょうが、札にパワーストーンを埋め込みました。文字部にも色入れを行い、紐を通して完成です。
完成品を見て、どうもに色合いが気に入らなかったので、別のパワーストーン(琥珀)をはめてみました。それがこちら。
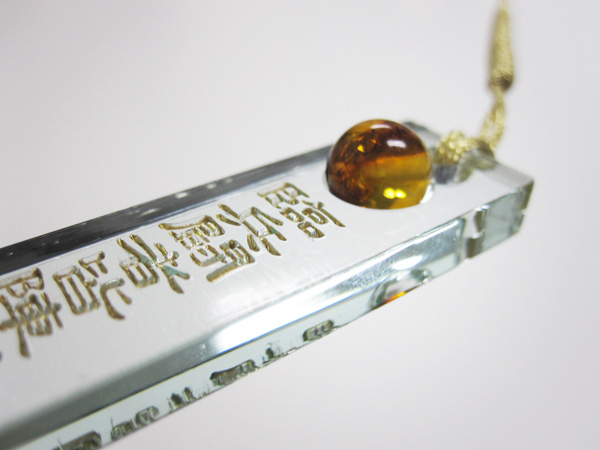
なかなか良い感じになりました。横から見ると、このような感じです。
彫刻している文字は、【臨兵闘者皆陣烈在前】で、密教や修験道で使う、邪気退散・魔除けの九字と呼ばれる文字です。陰陽師という映画や某マンガに出てきたアレです。お守りの意味合いを込めて、この文字を選びました。 書体もそれらしく見えるように、隷書体を使いました。
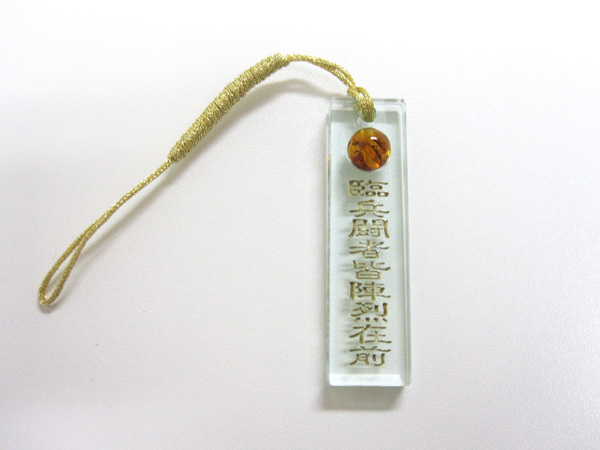
裏側から見ると、このようか感じです。
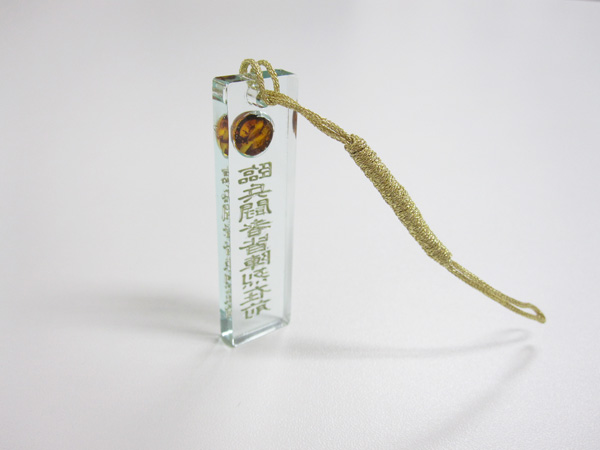
琥珀を使って正解です。それっぽい高級感が出ました。
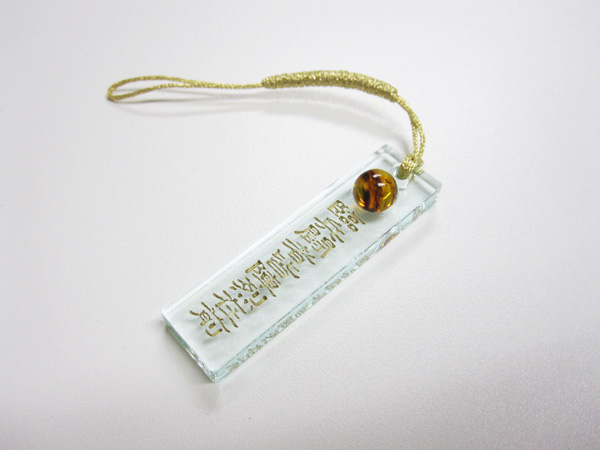
インターネットで検索をかけたところ、パワーストーンを紐に通して付けているだけの物はありましたが、パワーストーンを札に埋め込んでいるものは見当たりませんでした。
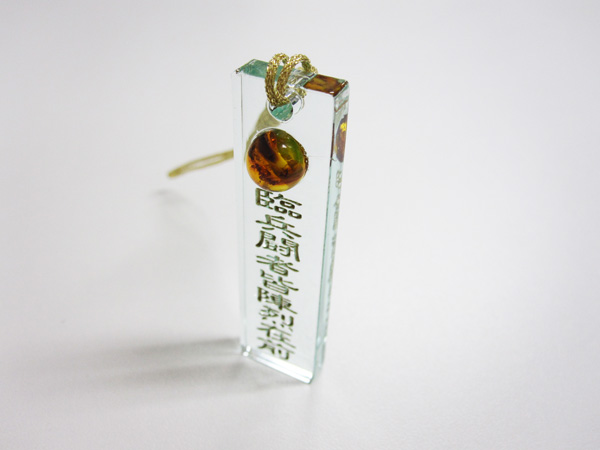
ということであれば、本デザイン(札にパワーストーンを埋め込む)はレーザーワークスのオリジナルアイディア(?)かもしれません。
当ブログをご覧になって、類似商品の製作・販売をされるのであれば、当社まで一言ご連絡ください。
ちなみに、当社のユーザー様はご自由に作っていただいて結構です。ただし、作り方にコツが要ります。データの作成テクニック(お椀彫り用)やクリア彫刻など、レーザーやソフトウェアの操作に関して、ある程度の慣れと理解が必要です。
ショールームに実物が置いてあります。ご興味の方は当社までお越しください。(但し、レーザーを勧められるかもしれません)
詳細はレーザーワークスまで。
過去にレーザーを導入されたお客様からレーザー発振器のリチャージを依頼されたので、リチャージ後のテストを兼ねてアクリルを切断してみました。
これがレーザー発振器です。金属の筐体の中にレーザーチューブとRF基板がパッケージングされています。
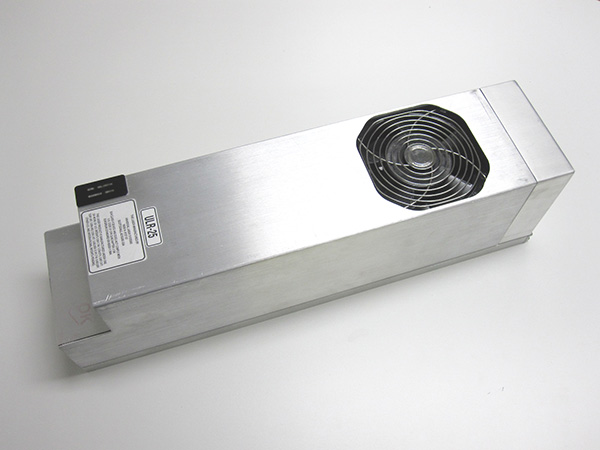
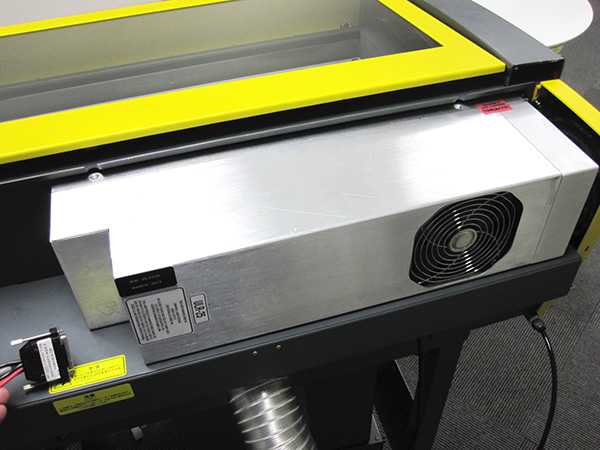
VLSシリーズのレーザー発振器は、お客様自身で取り外し・取り付けが可能なクイックチェンジ方式になっています。 ゆえにレーザーのトラブル時やリチャージの際は、レーザー本体を販売店に送り返したりサービスマンを呼ぶなどの必要がないので、時間的にもコスト的にも大きなメリットがあります。
このように、リヤカバーを外してコネクタを接続し、ネジで2箇所固定するだけなので、入れ替えに要する時間は5分です。
今回のレーザー発振器は25ワットですが、5mmアクリルでは面白くないので、手元にあった13mmのアクリルを切断してみます。
尚、13mmのアクリルを切ろうとすると、アクリルを貫通したレーザーが加工テーブルに反射して返ってくるため、アクリル下側の面が熱で溶融し、場合によっては液化したアクリルに引火しますので、標準の加工テーブルでは切ることが出来ません。
動画を見ていただくとわかりますが、厚いアクリルを切る際はレーザーの反射を抑えるオプションテーブルが必要です。(当社のオリジナルオプションです)
これが25ワットレーザーで切断した13mmアクリルです。
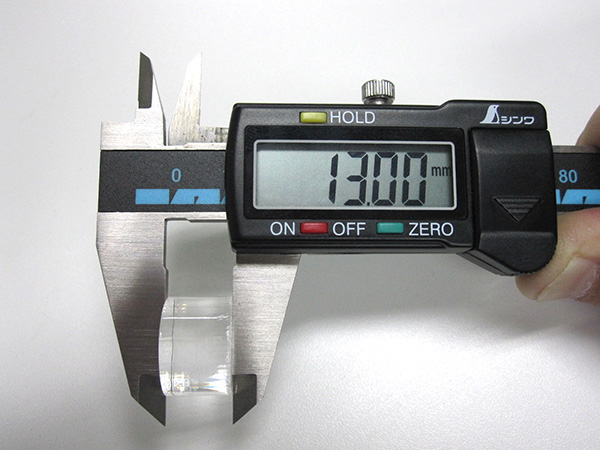
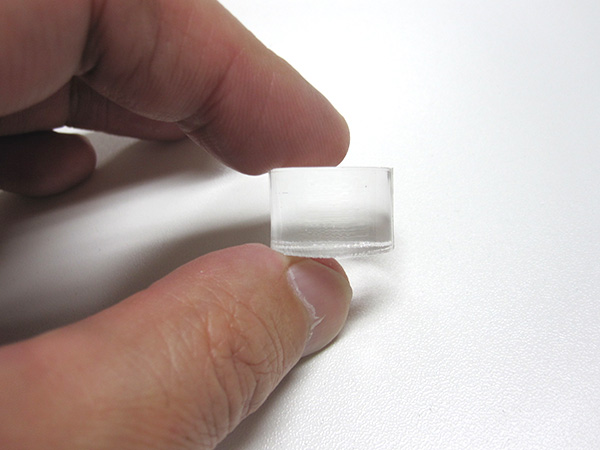
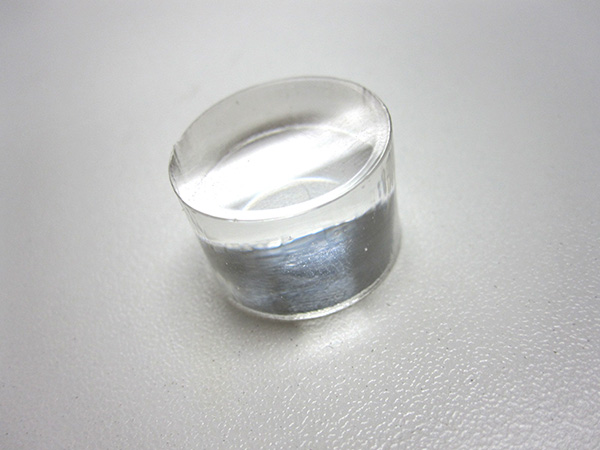
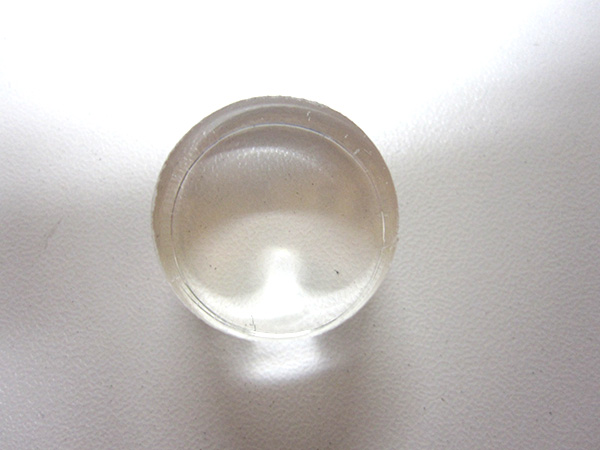
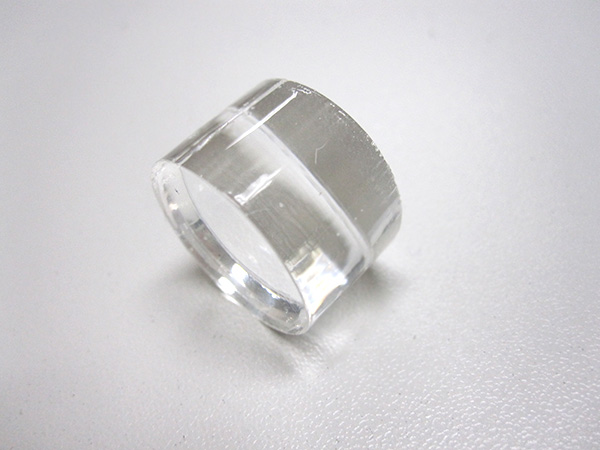
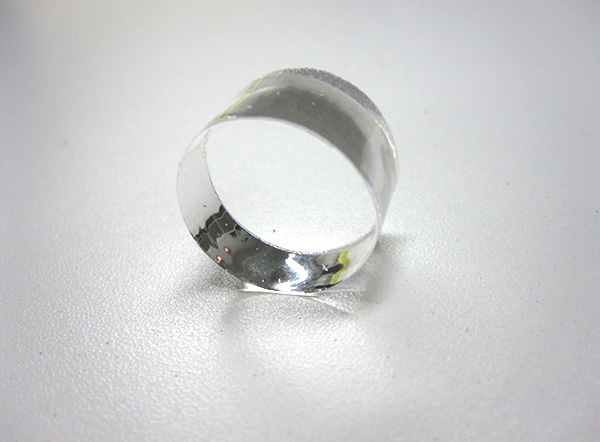
ただし、実際には8mm厚ぐらいが実用範囲です。 30ワットレーザーの場合でも10mmくらいです。今回の25ワットレーザーによる13mm切断は、あくまでもテストということで。
詳細はレーザーワークスまで
今回は、趣味と実益を兼ねてコマ図ホルダー(正式名:ロードブックホルダー)を作ってみました。一般的には馴染みの薄いものですが、コマ図ホルダーとは、自動車やバイクのラリー競技の際に使う、進行方向と距離が記された地図(コマ図)をセットするためのケースです。
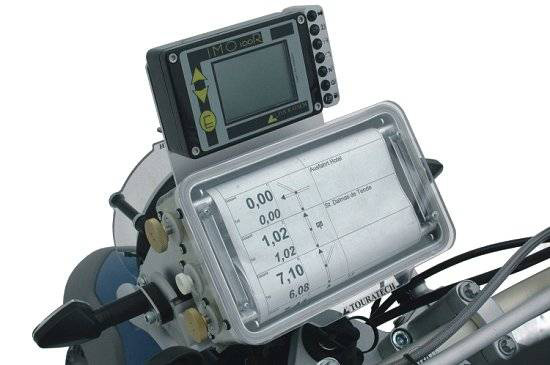
このような特殊な商品はラリー競技でしか使うことのないモノですから、買おうと思うとわりと高かったりします。ということで、レーザーを使って自作することにしました。
まずは、パーツとなる部品を切り出します。筐体は5mmの黒アクリルを使います。
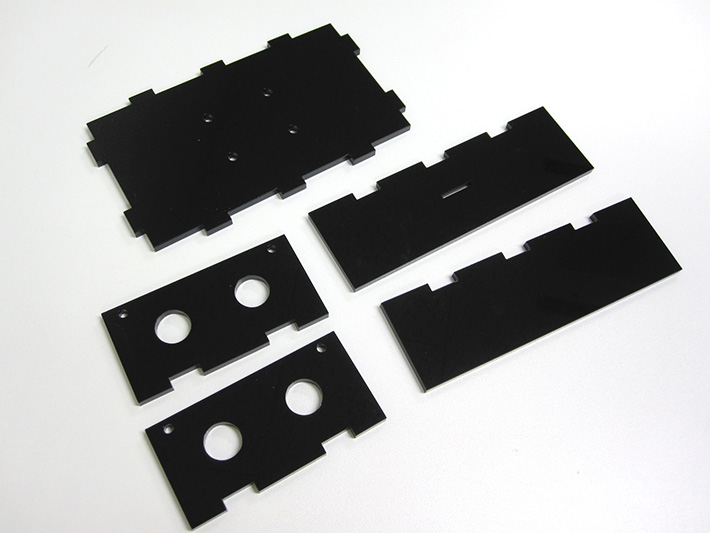
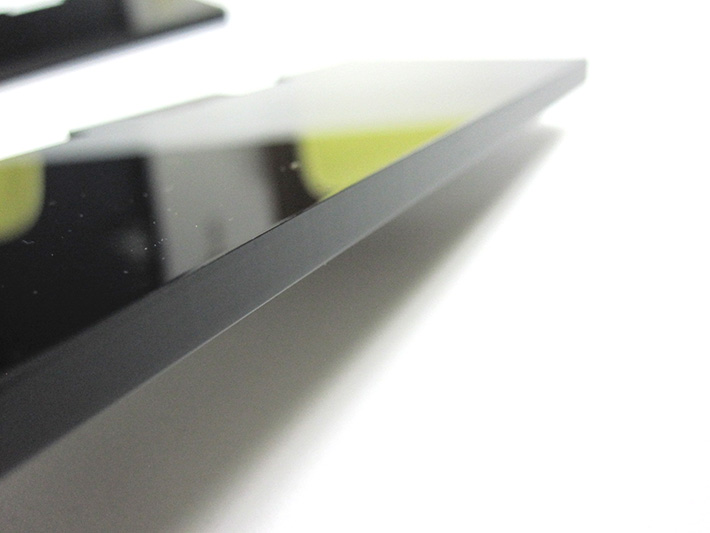
さすがレーザー、自分で言うのもおこがましいですが、とても綺麗に切れます。
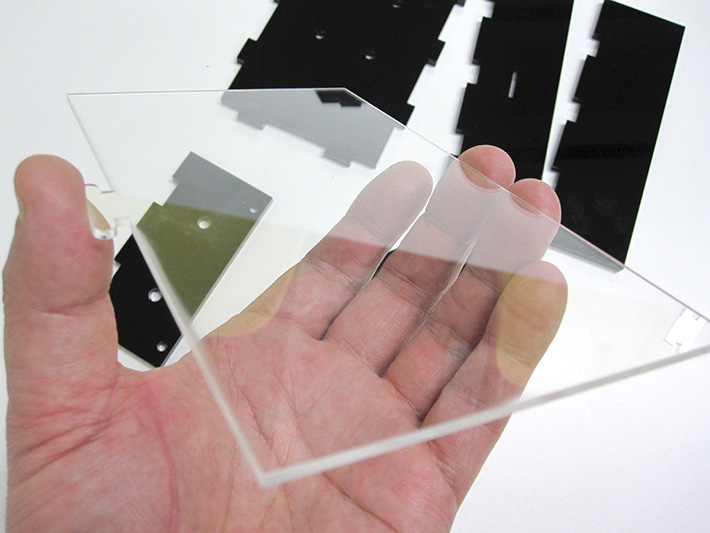
窓部分は2mmの透明アクリルを使いました。
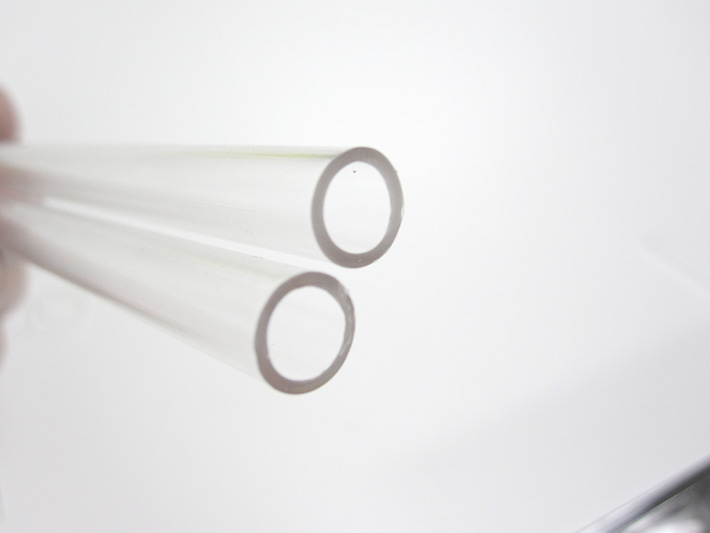
コマ図を巻き付けるシャフト(軸)カバーには、直径6mmのアクリルパイプを使います。これもレーザーで指定寸法に切ります。
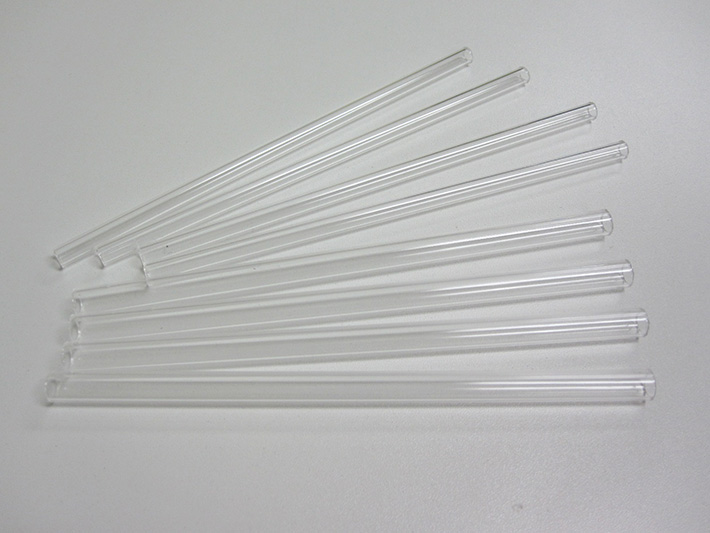
中空素材の切断は、レーザーでは苦手な部類になりますが、6mmくらいなら問題ありません。
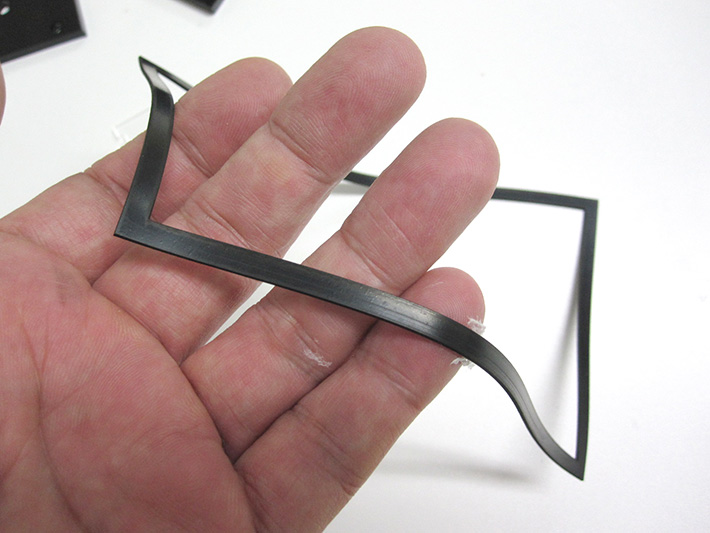
窓と筐体の間に、防水のためのゴムを貼り付けるのですが、これもレーザーでカットします。厚みは1mmです。
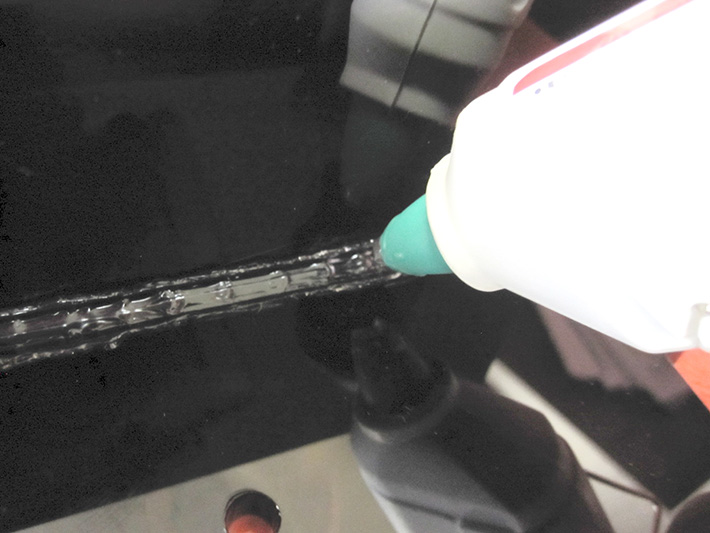
全てのパーツを切り出したら、強度の確保と防水目的でグルーガンによる接着を行います。
コマ図を巻きつけるシャフト部分にはベアリングを埋め込みます。ベアリングの孔は、緩みなくしっかりと取り付けるために、アクリルの融解幅を考慮した寸法で切っています。
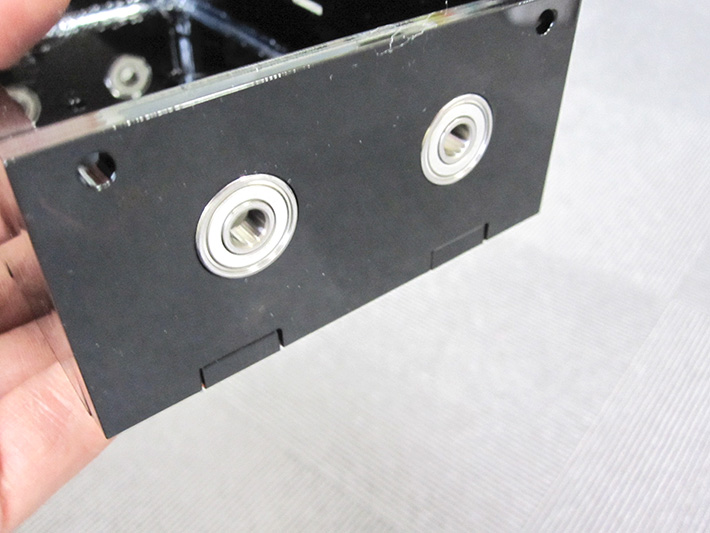
自分で考えた設計図?に従って、ノブやシャフトなどのパーツを組んでいきます。細かい話ですが、コマ図を巻き取る際の左右のブレを抑えるためのワッシャーも取り付けています。もちろんレーザーカットです。
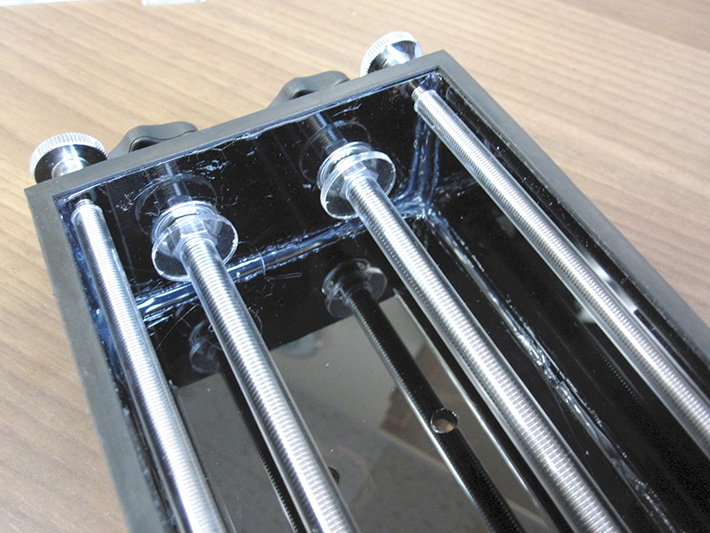
組み上がったら、防水用にゴムを貼り付けます。
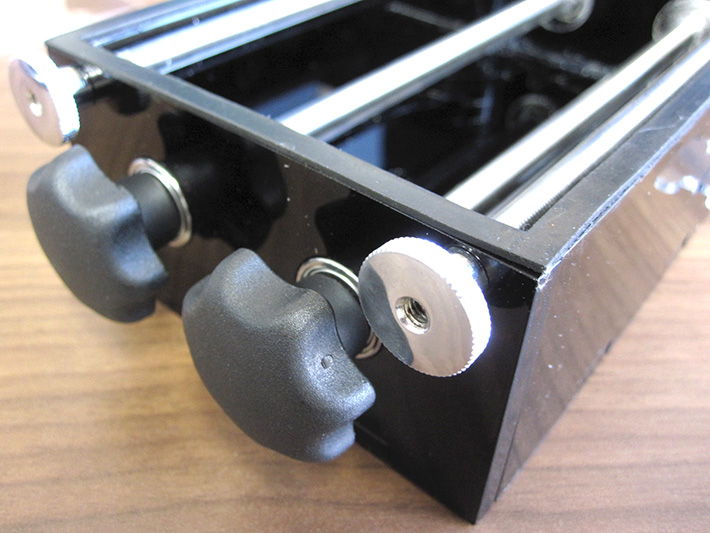
ついでに、窓を留めるためのフックも付けました。
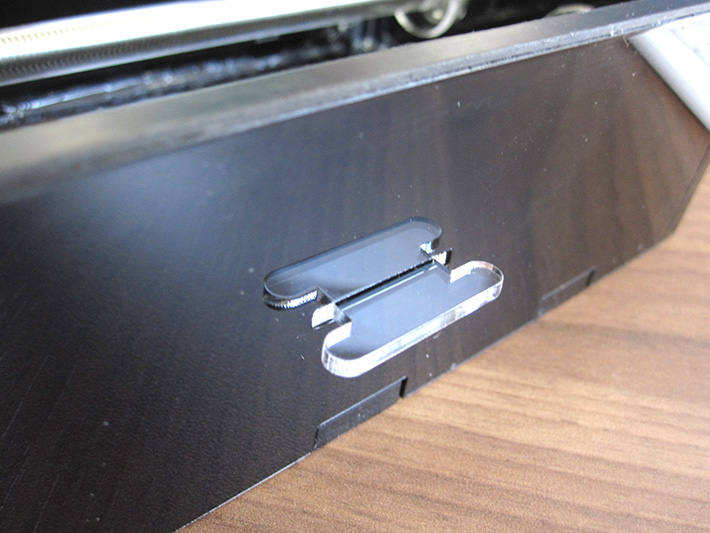
なんだかんだ言いながら、あっという間に組み上がりました。
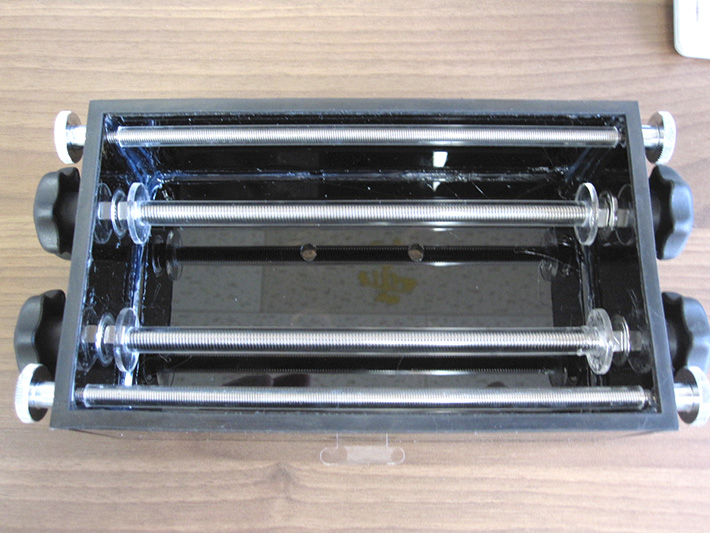
最後に、プラスチック蝶番を使って、窓を取り付けます。
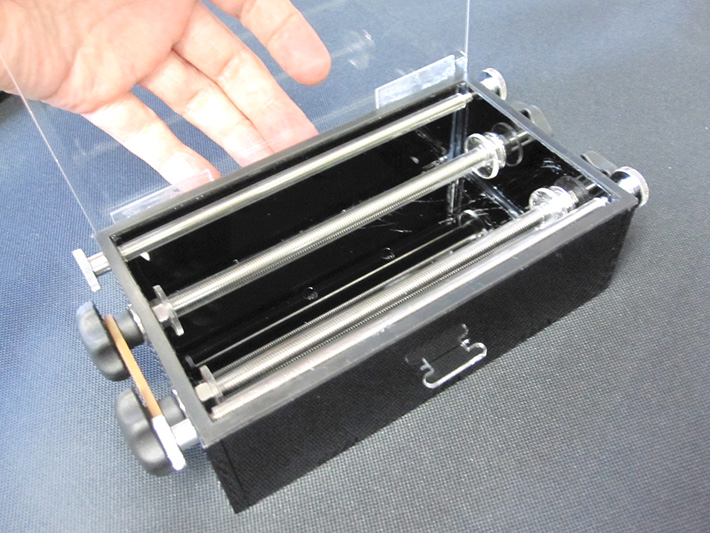
ということで、完成です。
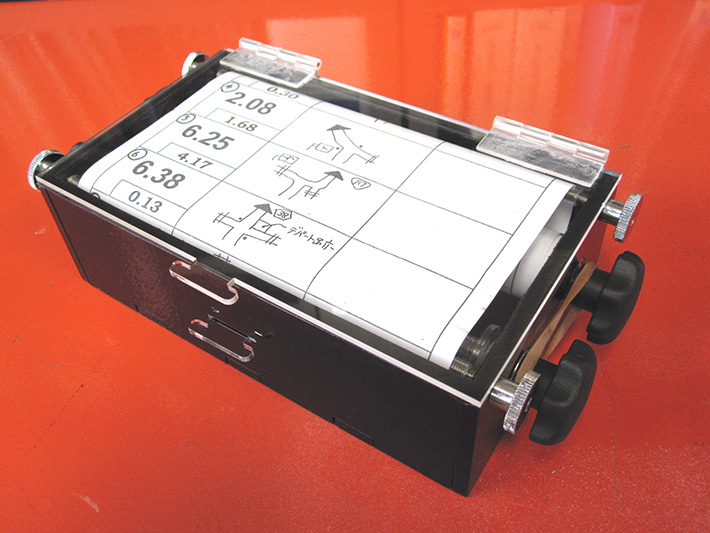
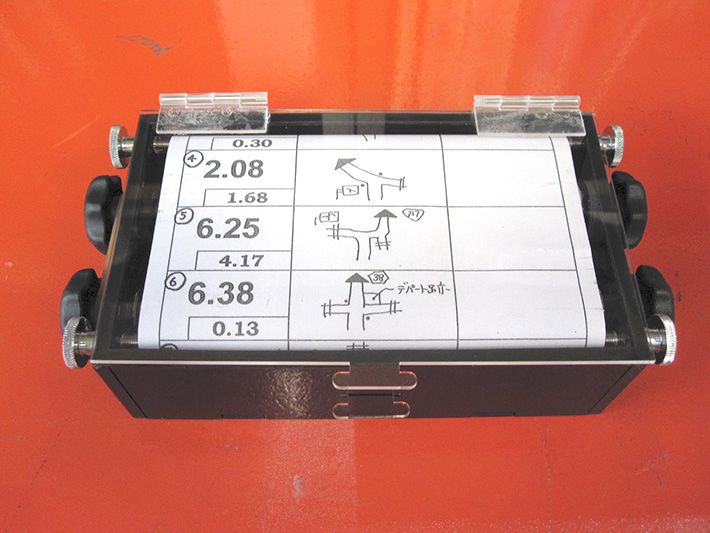
プラスチック蝶番の接着部分がイマイチですが、使用には問題なさそうです。
使い終わったらヤフオクに出品でもしてみようかと。
※この商品は販売しているわけではありません。
あくまでも、レーザーを使えばこういうオリジナル商品が簡単に出来るという紹介記事です。
詳細はレーザーワークスまで。
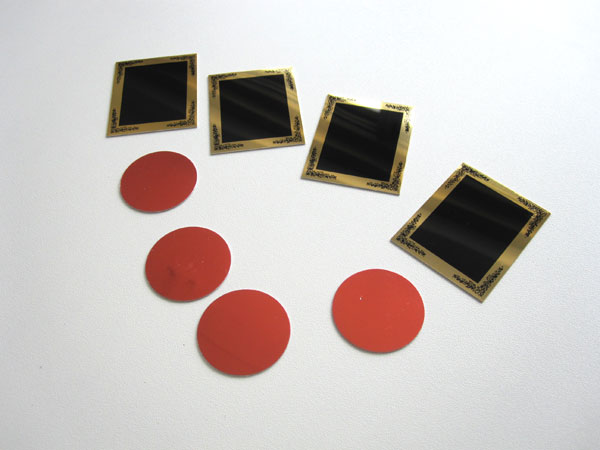
お客様のご依頼により、トロフィーや楯に貼る銘板プレートにレーザー刻印を行いました。
今回の材料は、塗装金属と、酸化皮膜処理されたアルミ板です。レーザー刻印(レーザーマーキング)の中では、最もイージーな加工に分類されます。
まずは、データの作成を行います。
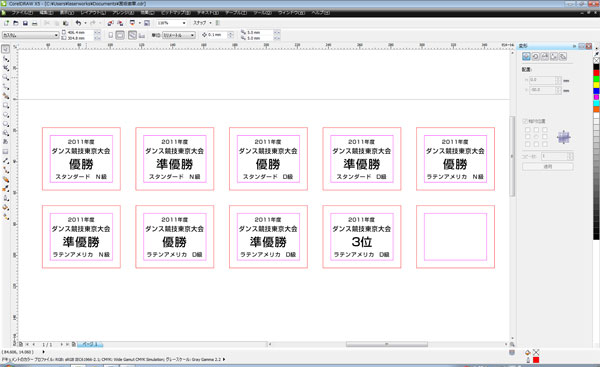
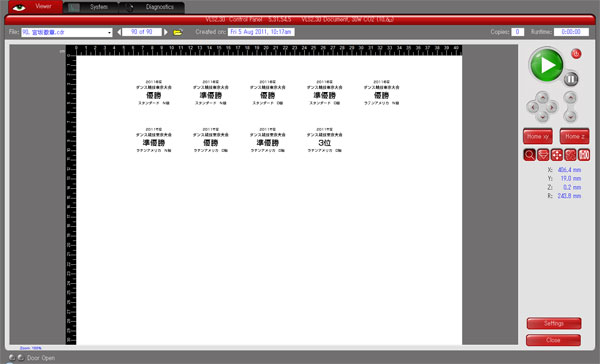
赤枠が、材料の大きさ=治具用のカットデータとなります。その内側のピンクのラインは、実際の印字エリアになります。(銘板の黒色の部分です。)
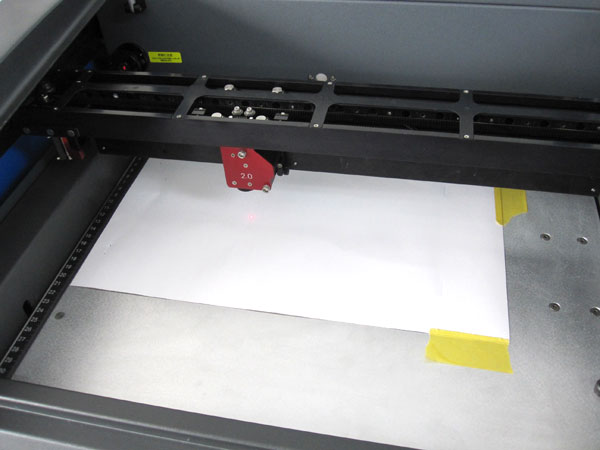
まず、治具を用意する必要があるのですが、適当なものがなかったので、デスクの上にあった厚紙を使って治具を作ることにしました。 見た目に、少しうねっているのですが、本来はもちろん、うねりのない平らな紙がベストです。(うねっていたので紙テープで固定しました。)
レーザーで、厚紙とカットし、材料を嵌め込んでみました。 アクリルなどと違い、紙の場合は溶けしろが殆どないため、材料がピッタリと収まります。
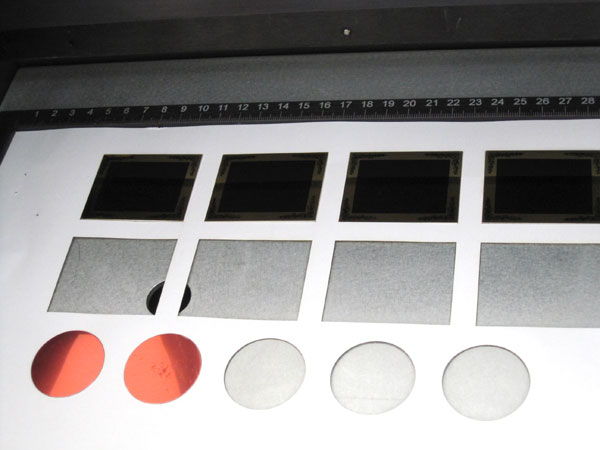
今回は、9枚を同時に刻印します。
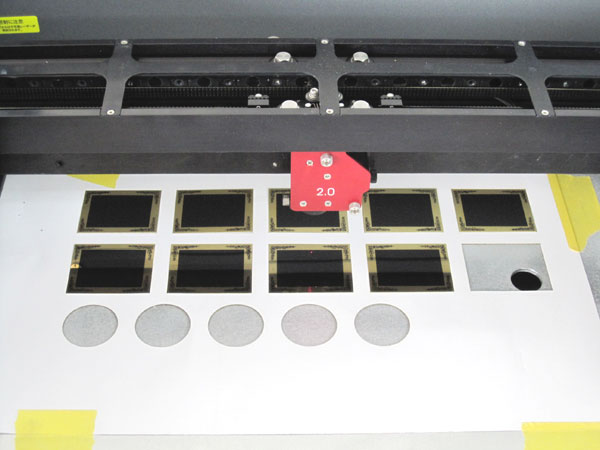
グラフィックソフトで作ったデータの、印字データだけをプリンタドライバで指定し、データを送ります。
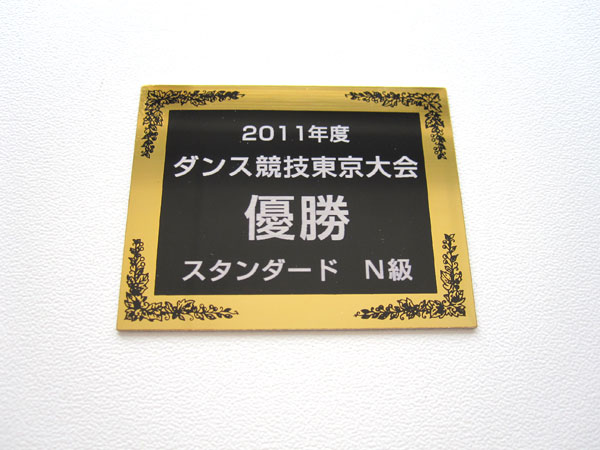
これが、刻印後です。 このプレートは、塗装が少々厚めだったので、レーザーの出力も、少々強めに設定しました。
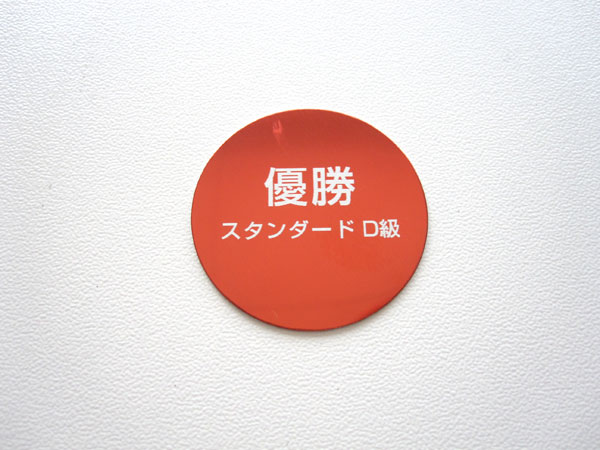
こちらは、酸化皮膜処理のアルミ板ですが、材質が快削アルミ合金だったので、いつも通りにレーザーを当てると、アルミ地まで削られてしまうため、酸化皮膜だけを削るように、レーザー出力も弱めに設定しました。
ということで、完成です。
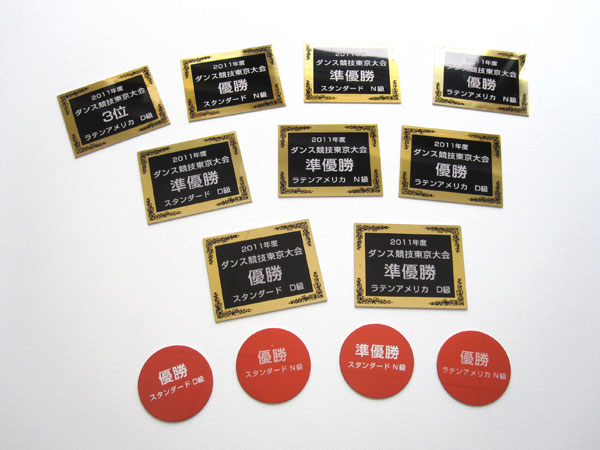
ちなみに、金黒のプレートは、9枚で4分20秒(1枚あたり32秒弱)、赤丸のプレートは、4枚で55秒の加工時間となっています。
詳細は、レーザーワークスまで。
お客様のリクエストにより、陶器へ写真を彫刻してみました。
陶器といっても、種類はさまざまですが、今回は巷でよく見かける、表面に釉薬が塗られたものです。
釉薬はガラス質ですので、レーザー加工という観点で言えばガラスへの彫刻とほとんど変わりません。
ガラスにレーザーを当てると白くなります。今回の陶器も釉薬の層を削りますので彫刻後の色は白くなります。 陶器について言えば、釉薬の厚みや色によって、彫刻後の出来栄えや見栄えは大きく異なってきます。
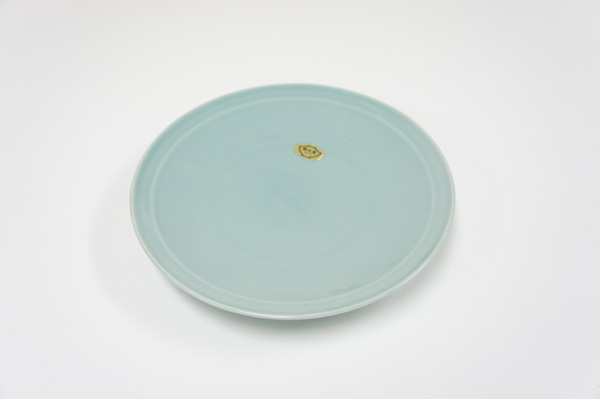
こちらが、今回の素材です。よく見かける色のお皿です。
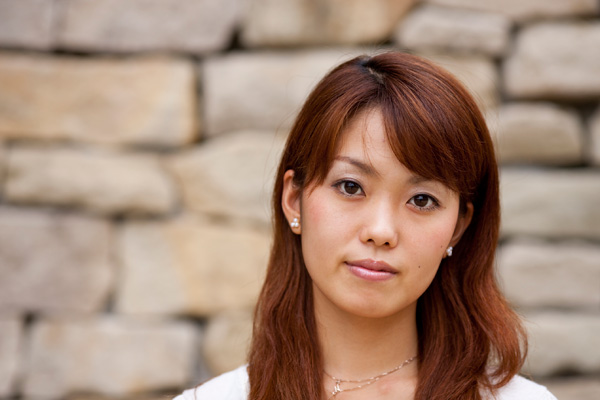
今回の写真も、加工サンプルで何度か使っている女性の写真を使用しました。
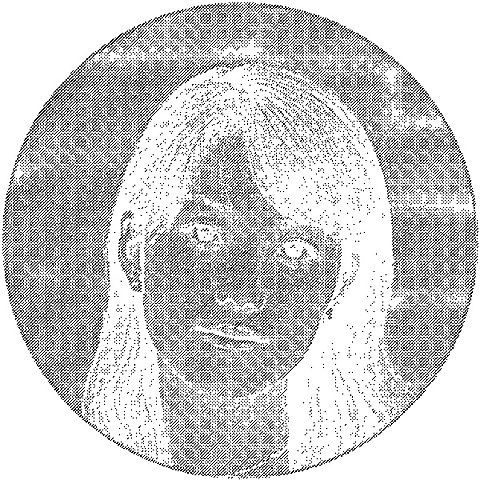
これを1-touch laser photoでガラス用のエフェクトをかけます。(最新バージョンはガラスにも対応済みです)
あとは、プリンタードライバのマテリアルデータベースがらガラスの設定をLoadして、レーザーを当てるだけです。
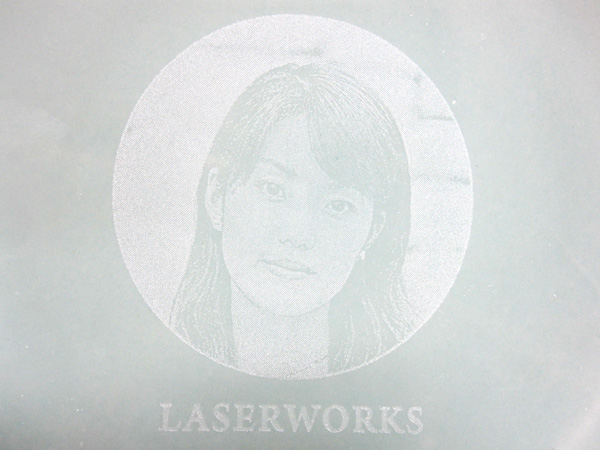
このような感じで仕上がります。 釉薬の色がもっと濃ければ、もっと良い出来栄えになるのですが、釉薬の色が明るいために、コントラストにかけます。
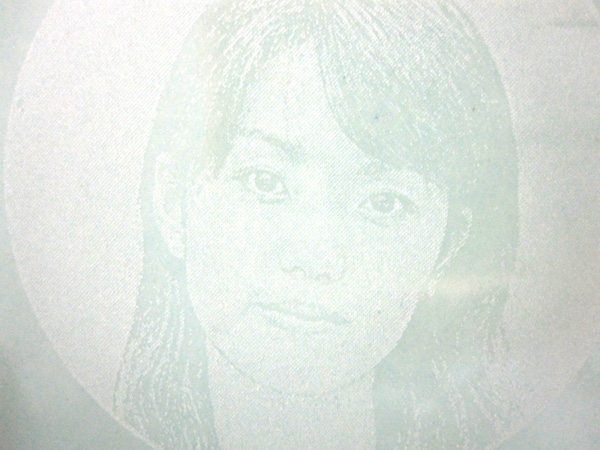
拡大してみます。
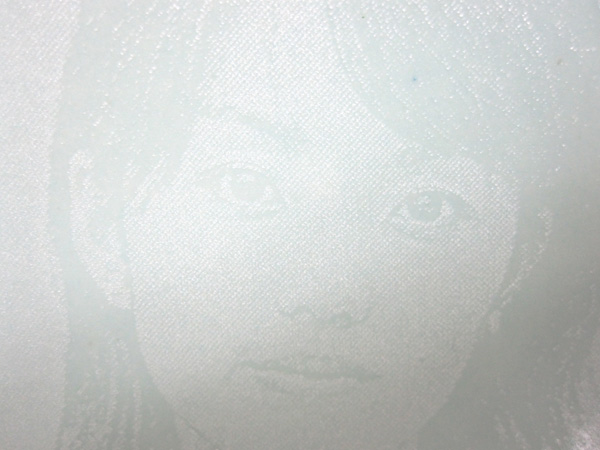
個人的な見解ですが、こういった加工(写真など)が施されたお皿は、食事に使うよりはディスプレイ用としたほうが良いかもしれません。
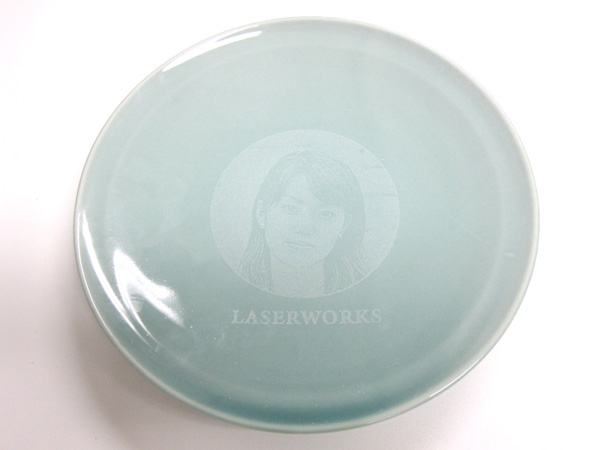
しつこいようですが、陶器へ加工する場合は釉薬の色が出来栄えを大きく左右します。
加工データ
30Wレーザー + 高密度レンズ
画像サイズは18cm 加工時間 11分。
詳細はレーザーワークスまで。
加工テストを依頼されましたので、報告を含めてブログに掲載します。
今回は、こちらの金属パーツ。
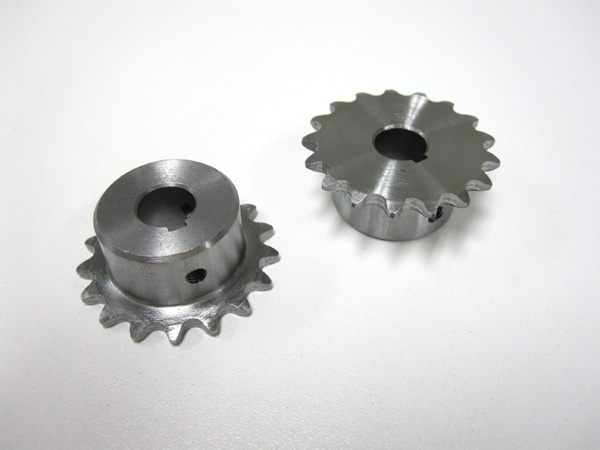
こういったパーツは、基本的に量産が見込まれるので、あらかじめ位置決め用に治具を作ります。治具は、もちろん、レーザーで切り出します。
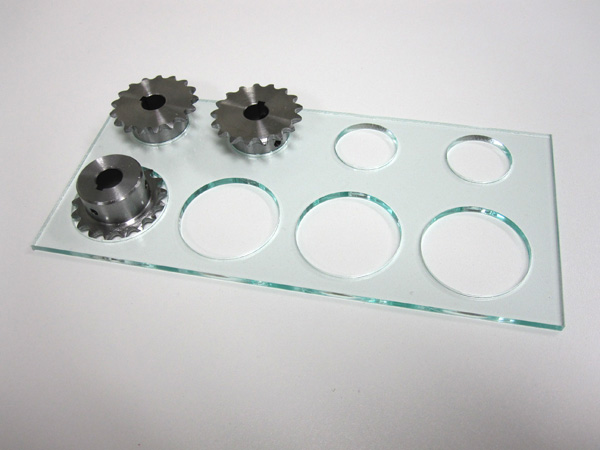
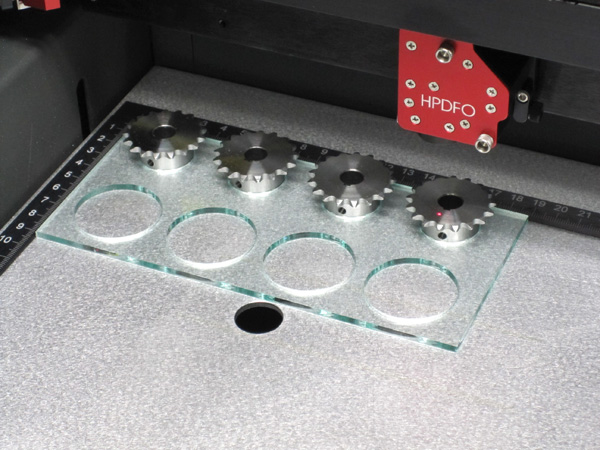
これで完成ですが、刻印後に後処理をされるということで、深く刻印されることをご希望なのですが、残念ながら、深さはあまり出すことが出来ませんでした。
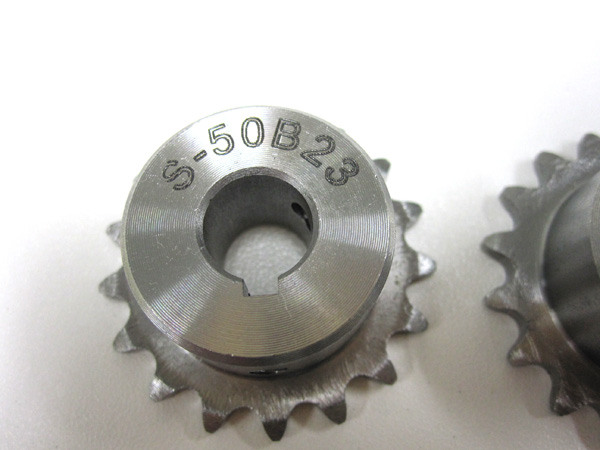
こちらは約50倍の拡大映像。
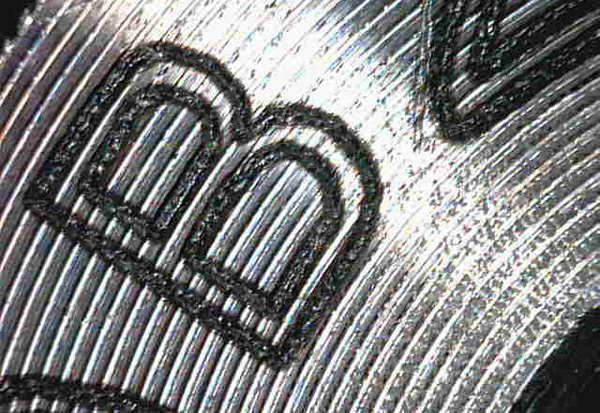
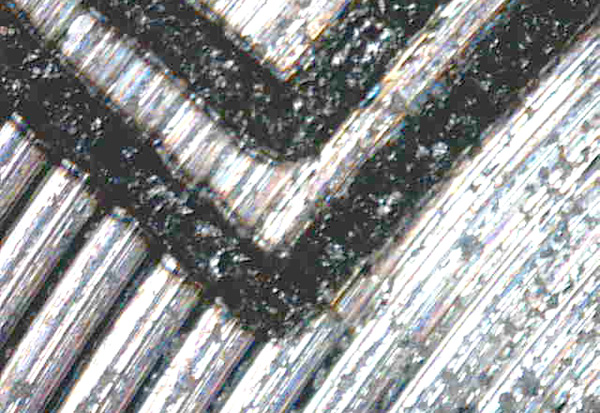
こちらは、約200倍の拡大映像。 よくよく見ると、彫れていないわけではないです。
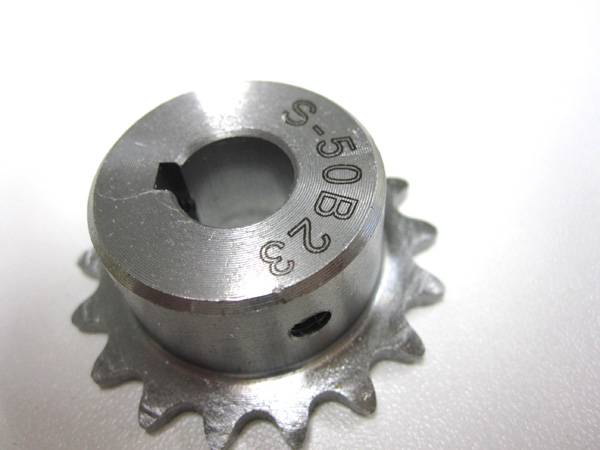
ちなみに、こちらはレーザー照射を1度だけ。加工時間は21秒でした。
こちらは、ベクトルデータを5層に重ねて、5回のレーザー照射を行っています。 当たり前ですが、1度の照射よりは色合いが濃くなっています。 加工に要した時間は1分9秒でした。 1文字の大きさは、4mm x 3mmになっています。
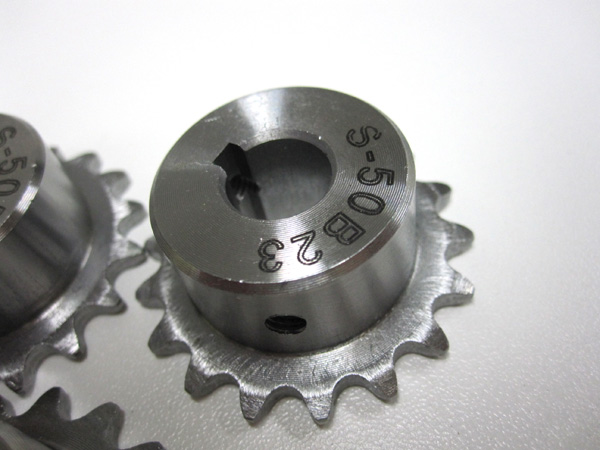
そのまま使用する場合は、問題ないと思うのですが、この後にメッキ処理などを行うと、見えなくなる可能性が大です。
詳細は、レーザーワークスまで。