レーザーマーカーは、その名の通りマーキング用の装置なので切断加工には使用しませんが、薄い材料であれば切断も可能です。前回は0.3mmを切断してみましたが、今回は0.1mm厚のステンレス板を切断しました。
こういった薄い金属を切断する場合、力任せにレーザーを当てると、加熱された材料が熱で歪んでしまいます。今回は、そういった内容も踏まえて低出力でのベクトルカット(ライントレース)とラスターカット(スキャン加工)で加工しています。いずれの加工も、一度の強いレーザー照射では材料が歪んでしまうため、同じところに複数回、レーザーを当てています。
これによって、薄い材料の微細な切断も可能になります。
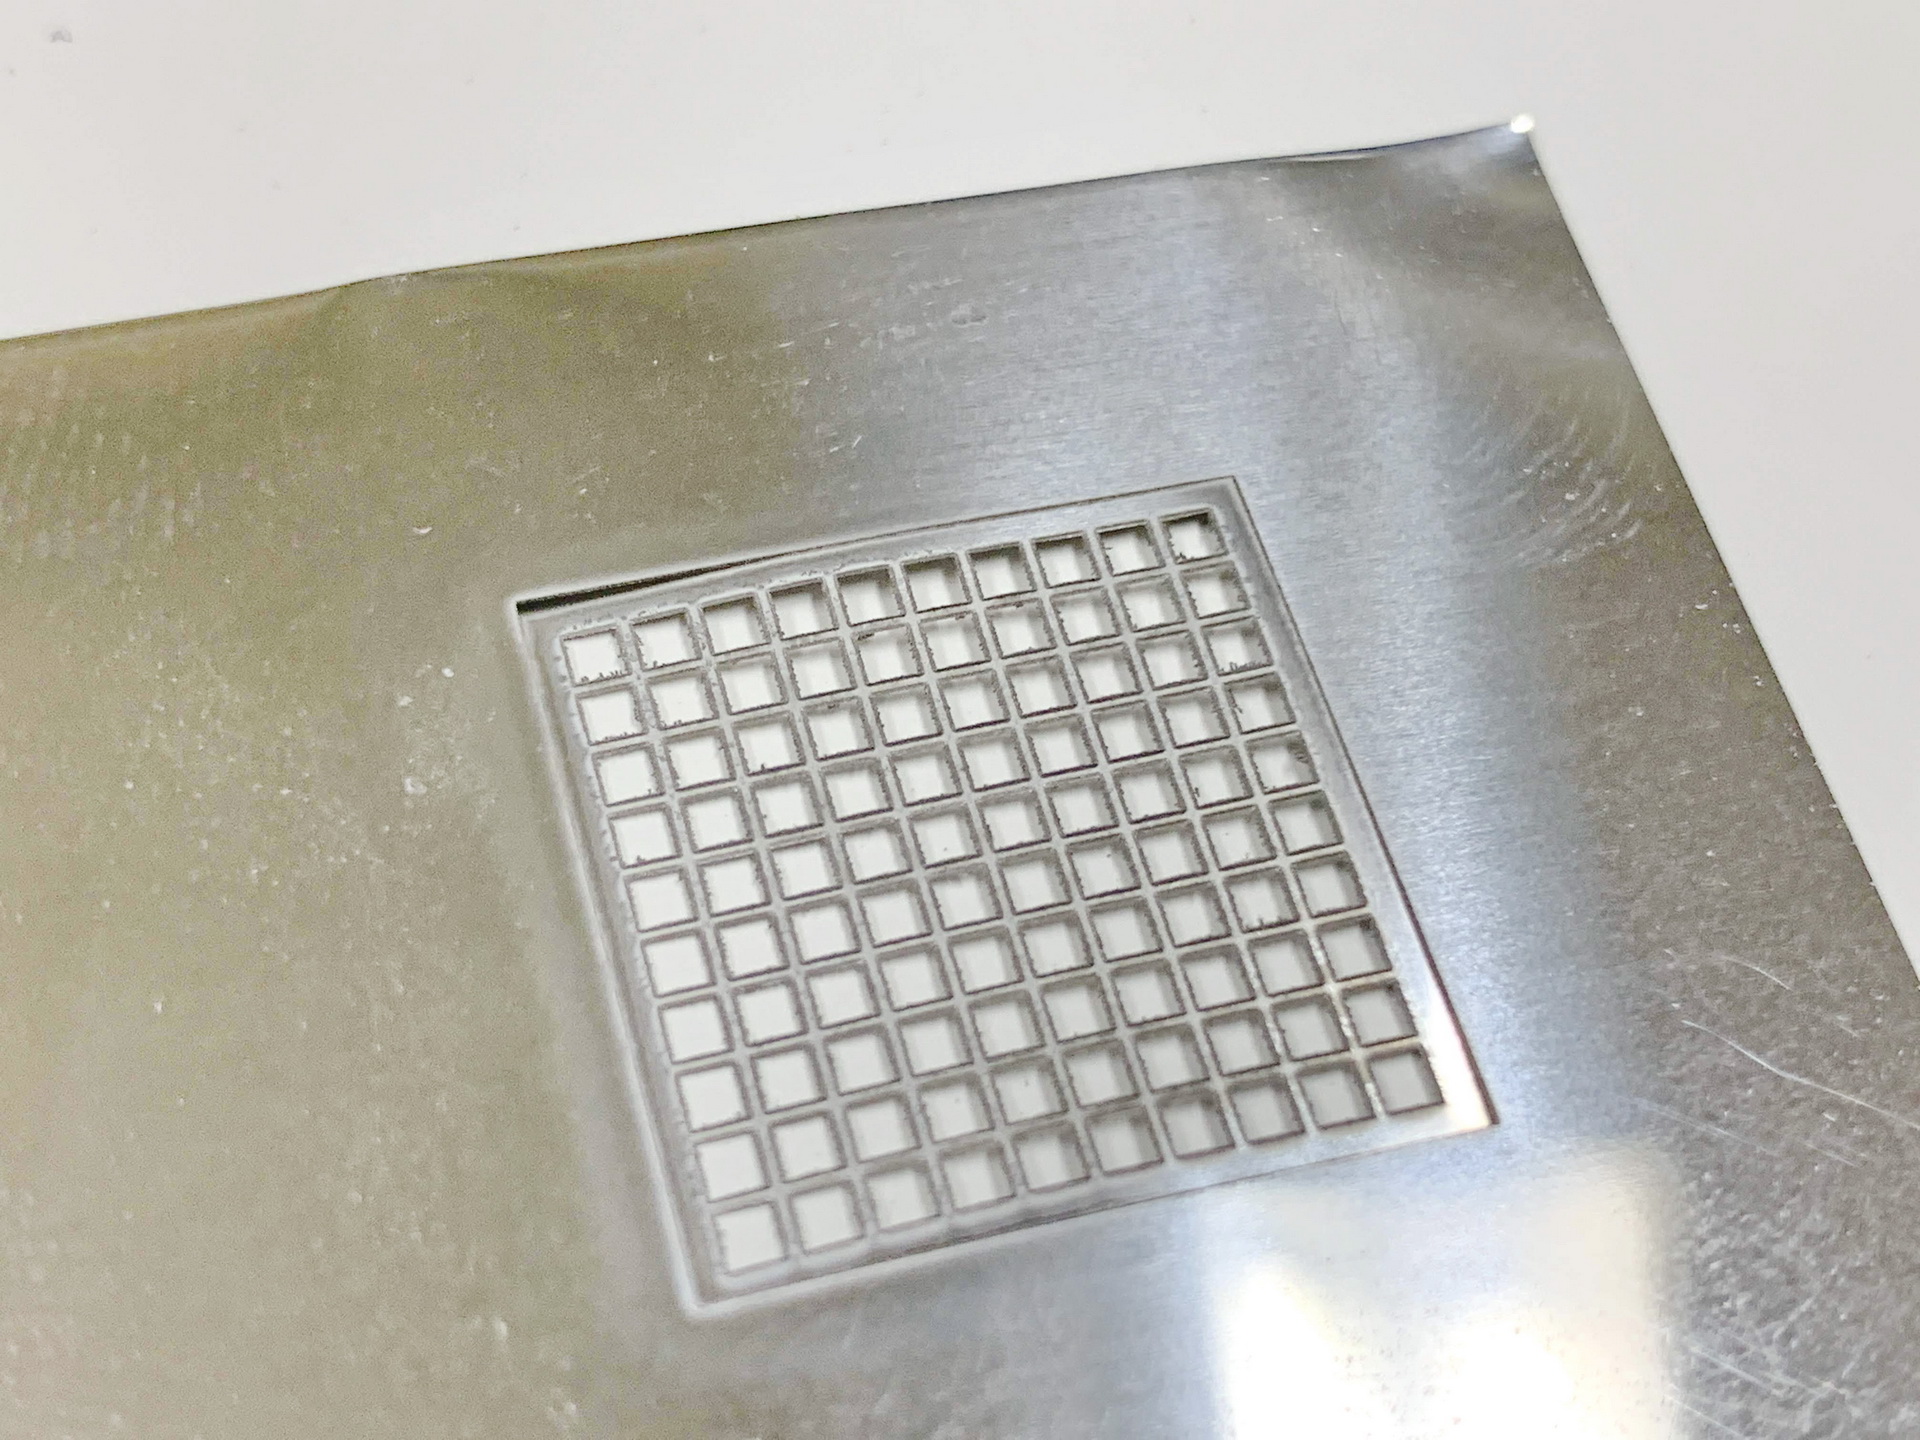
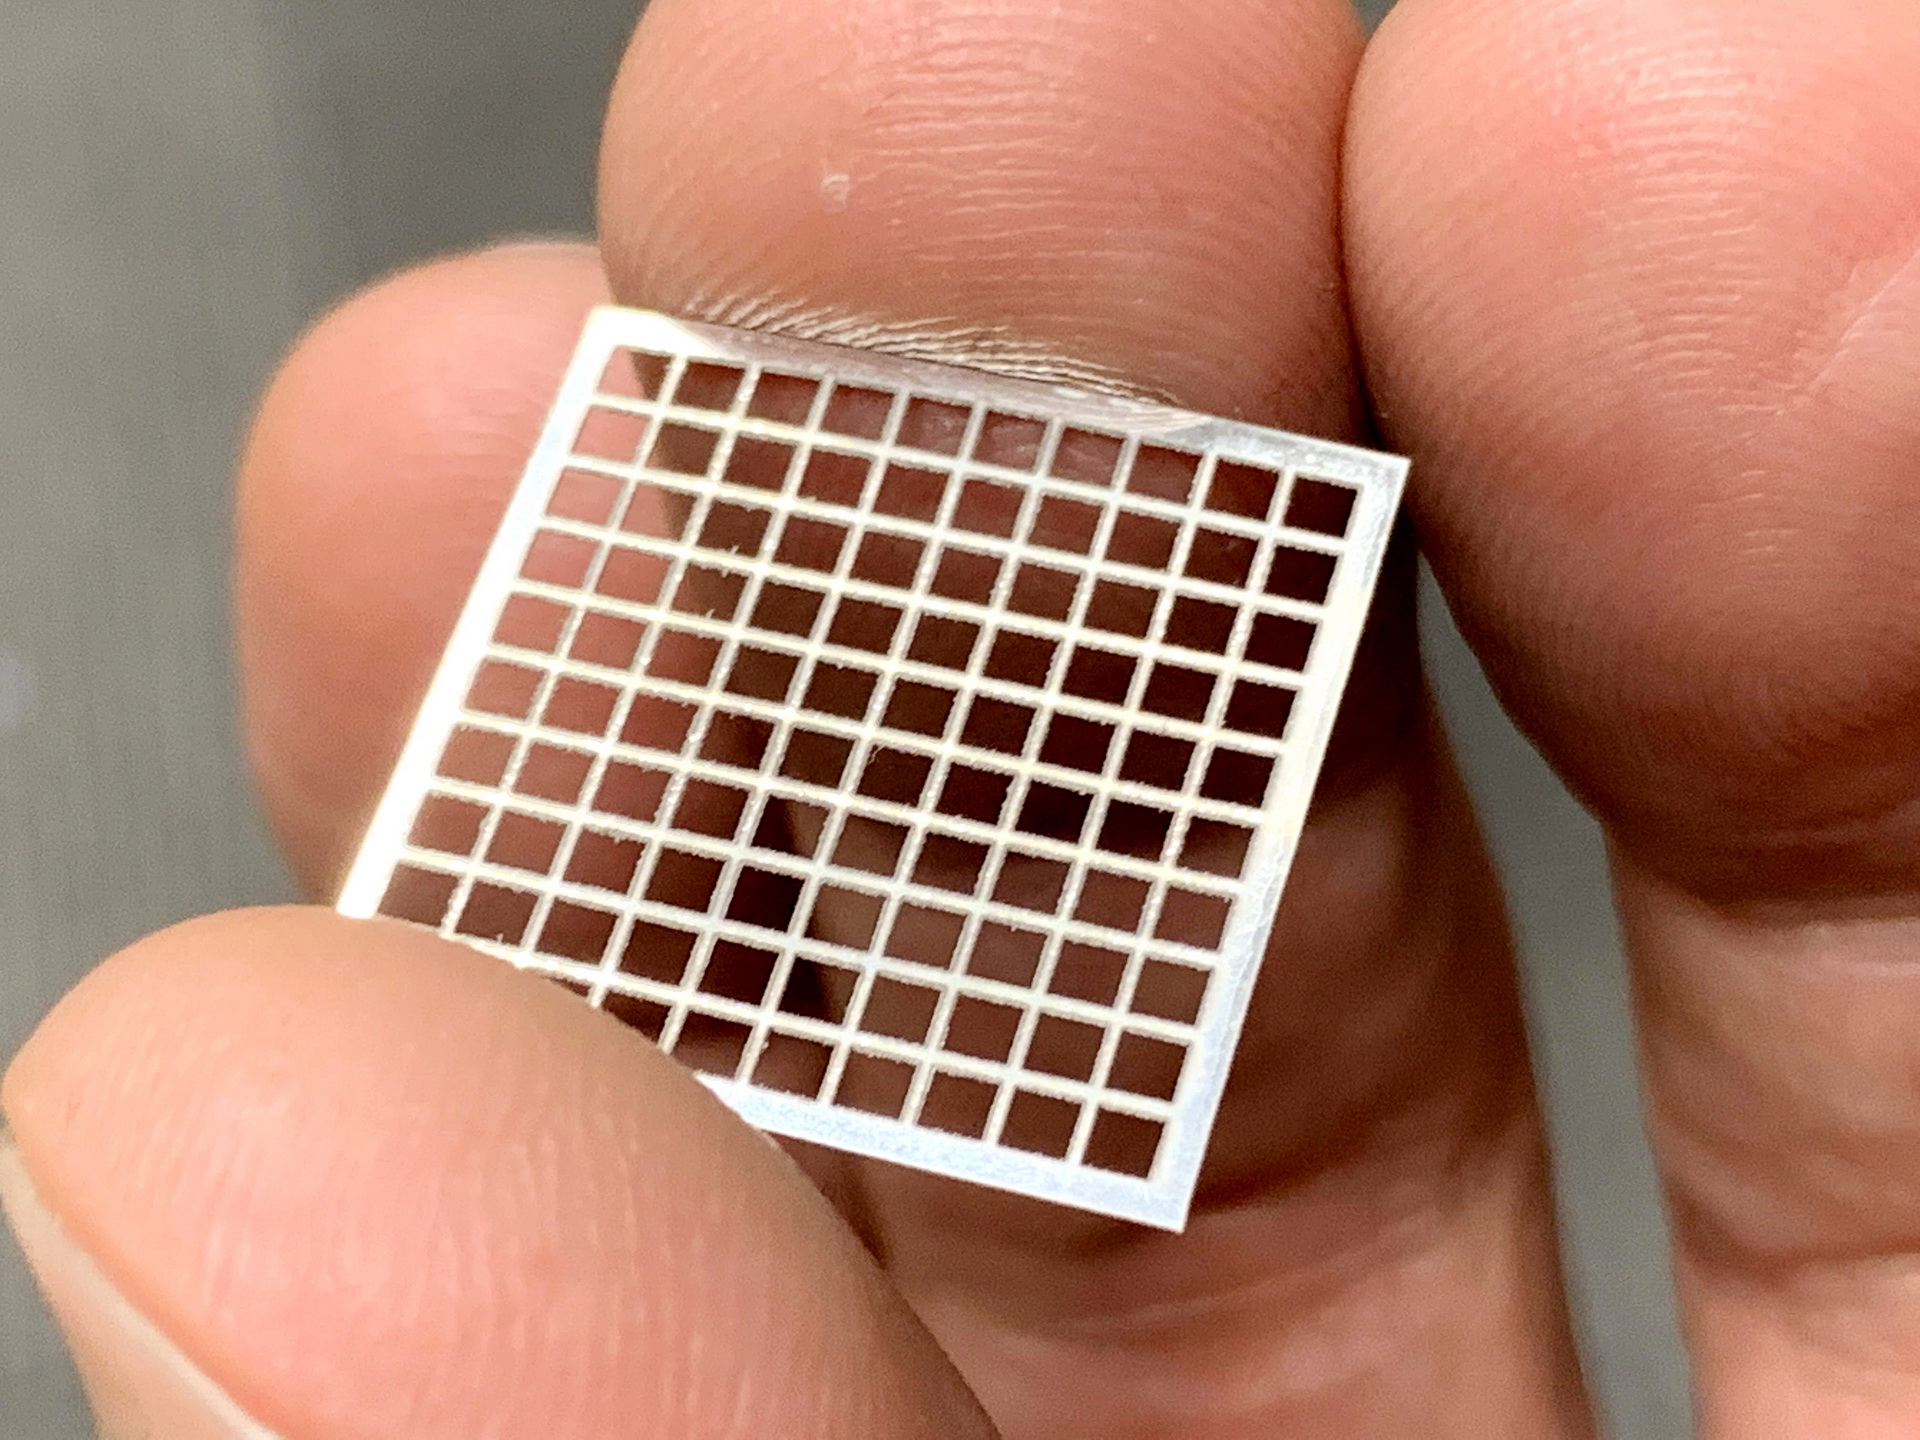
こちらは、格子模様に打ち抜いたステンレス板のラスターカット直後のものです。外周に関してはベクトルカットを行いました。
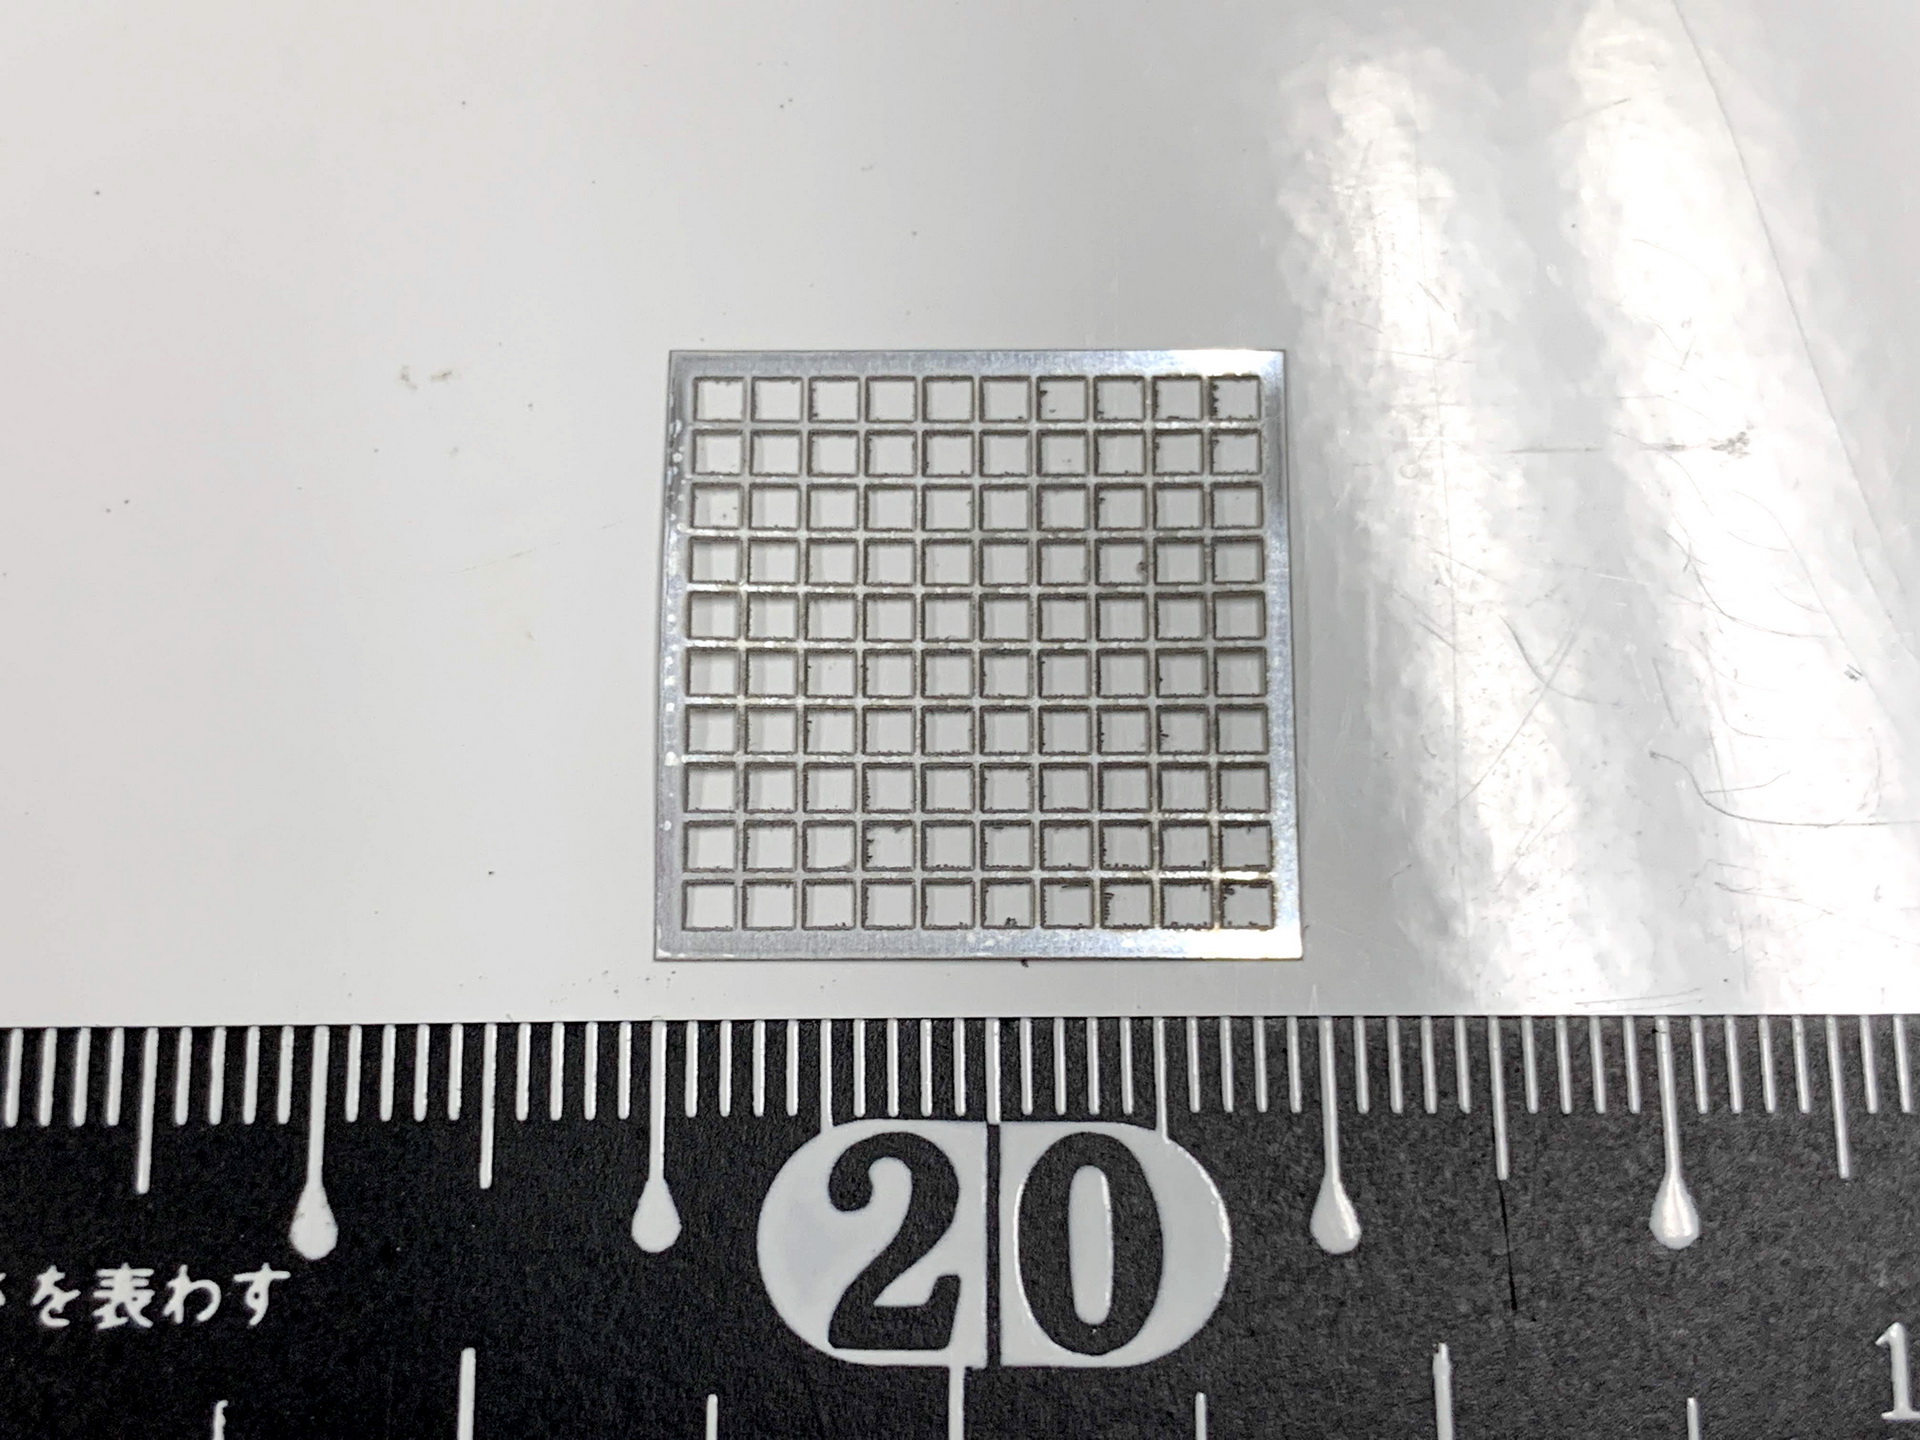
大きさは、この程度です。格子と格子の間は0.5mmに満たないくらいです。
とても小さいですが、熱の影響による歪は最小限で済みました。
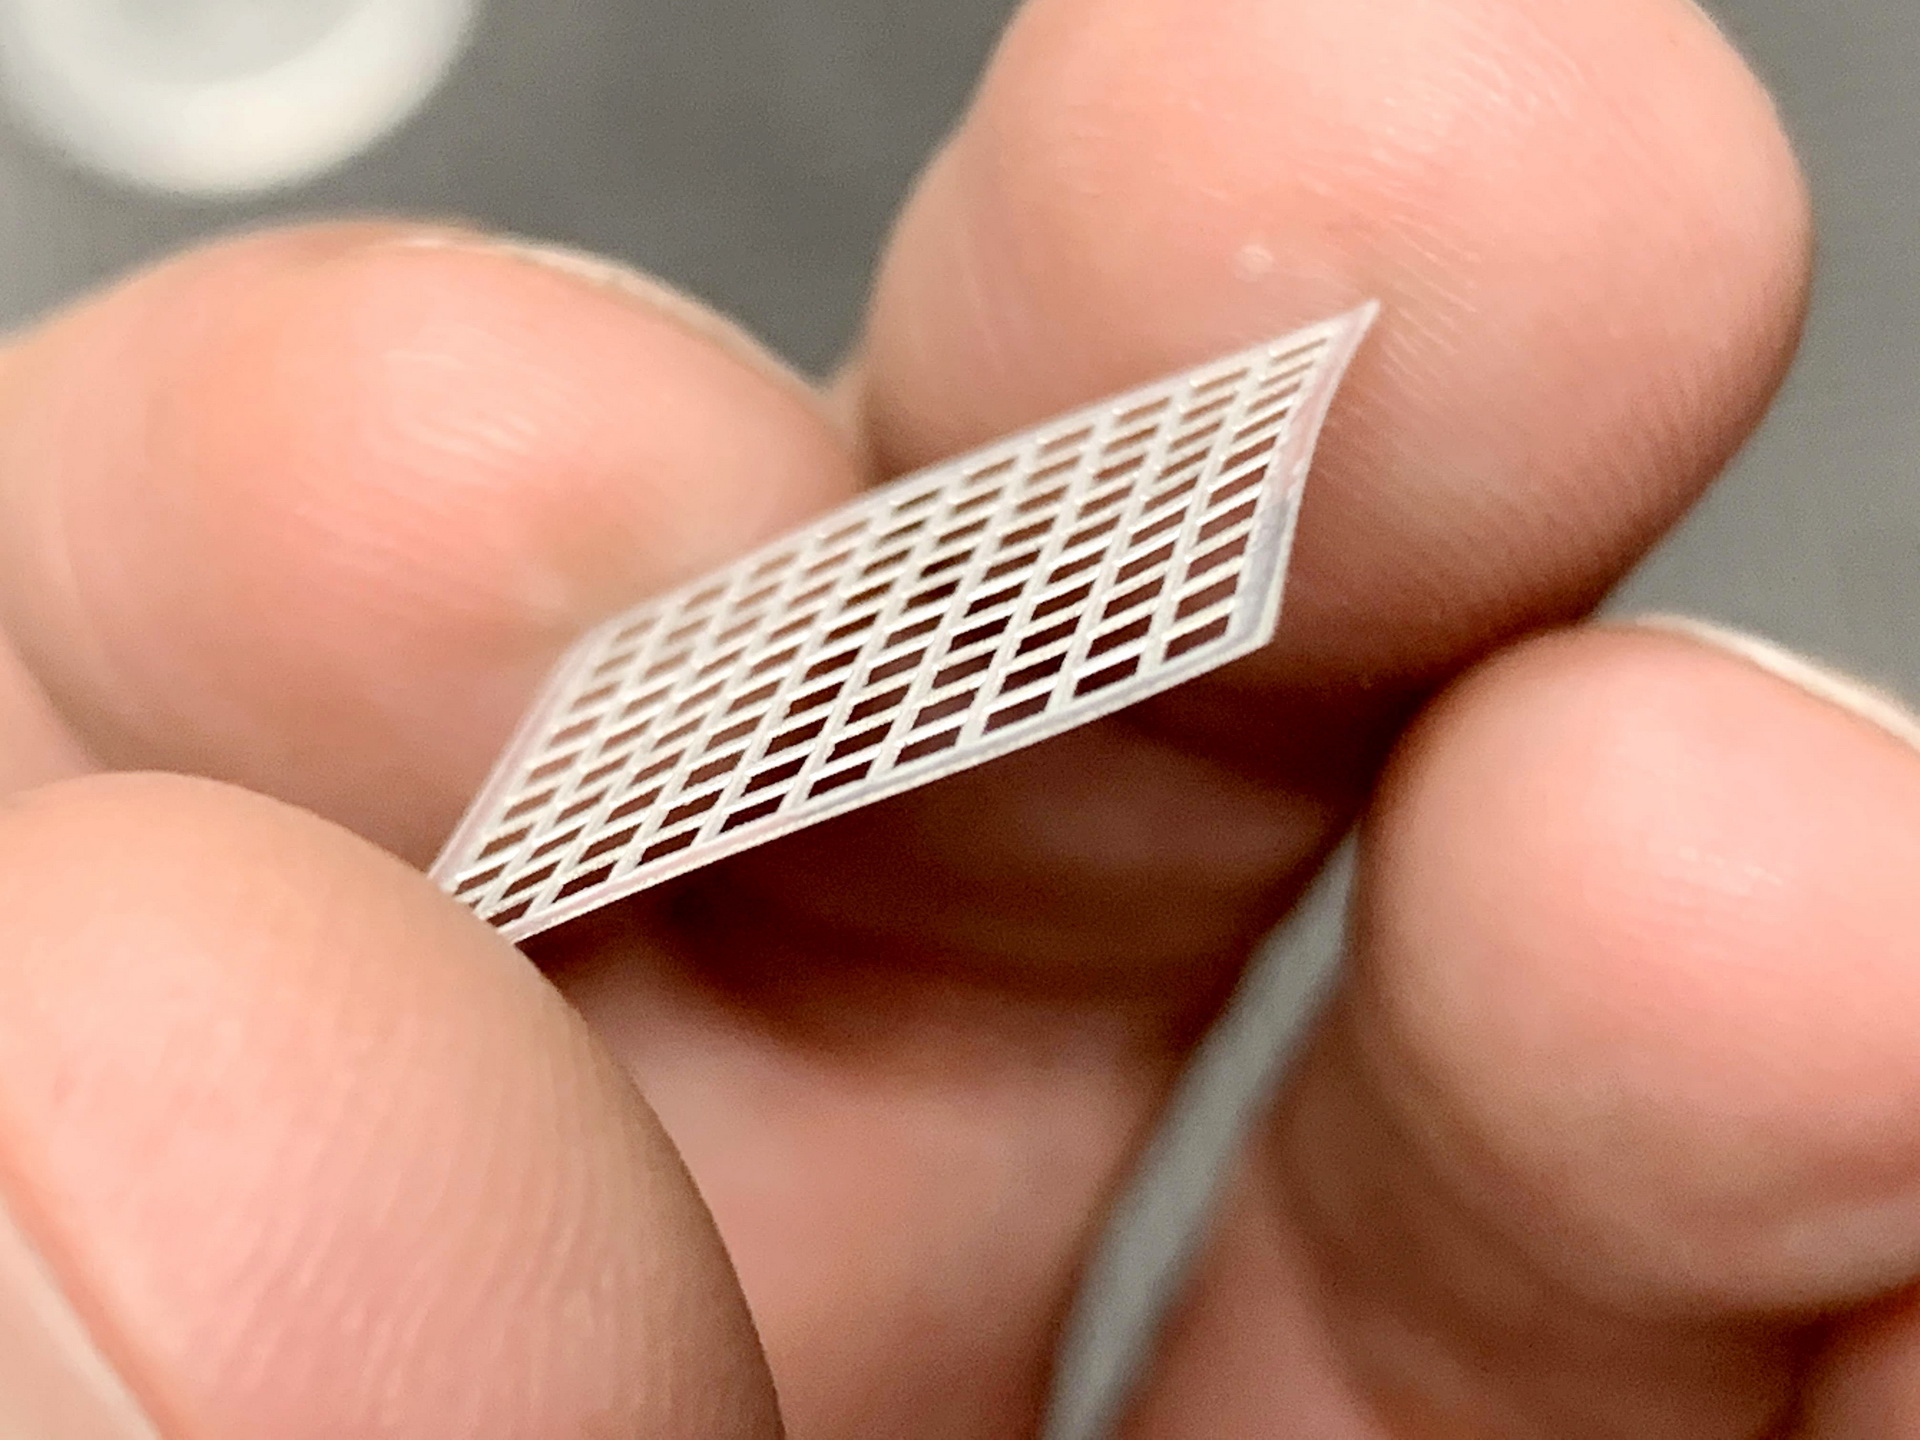
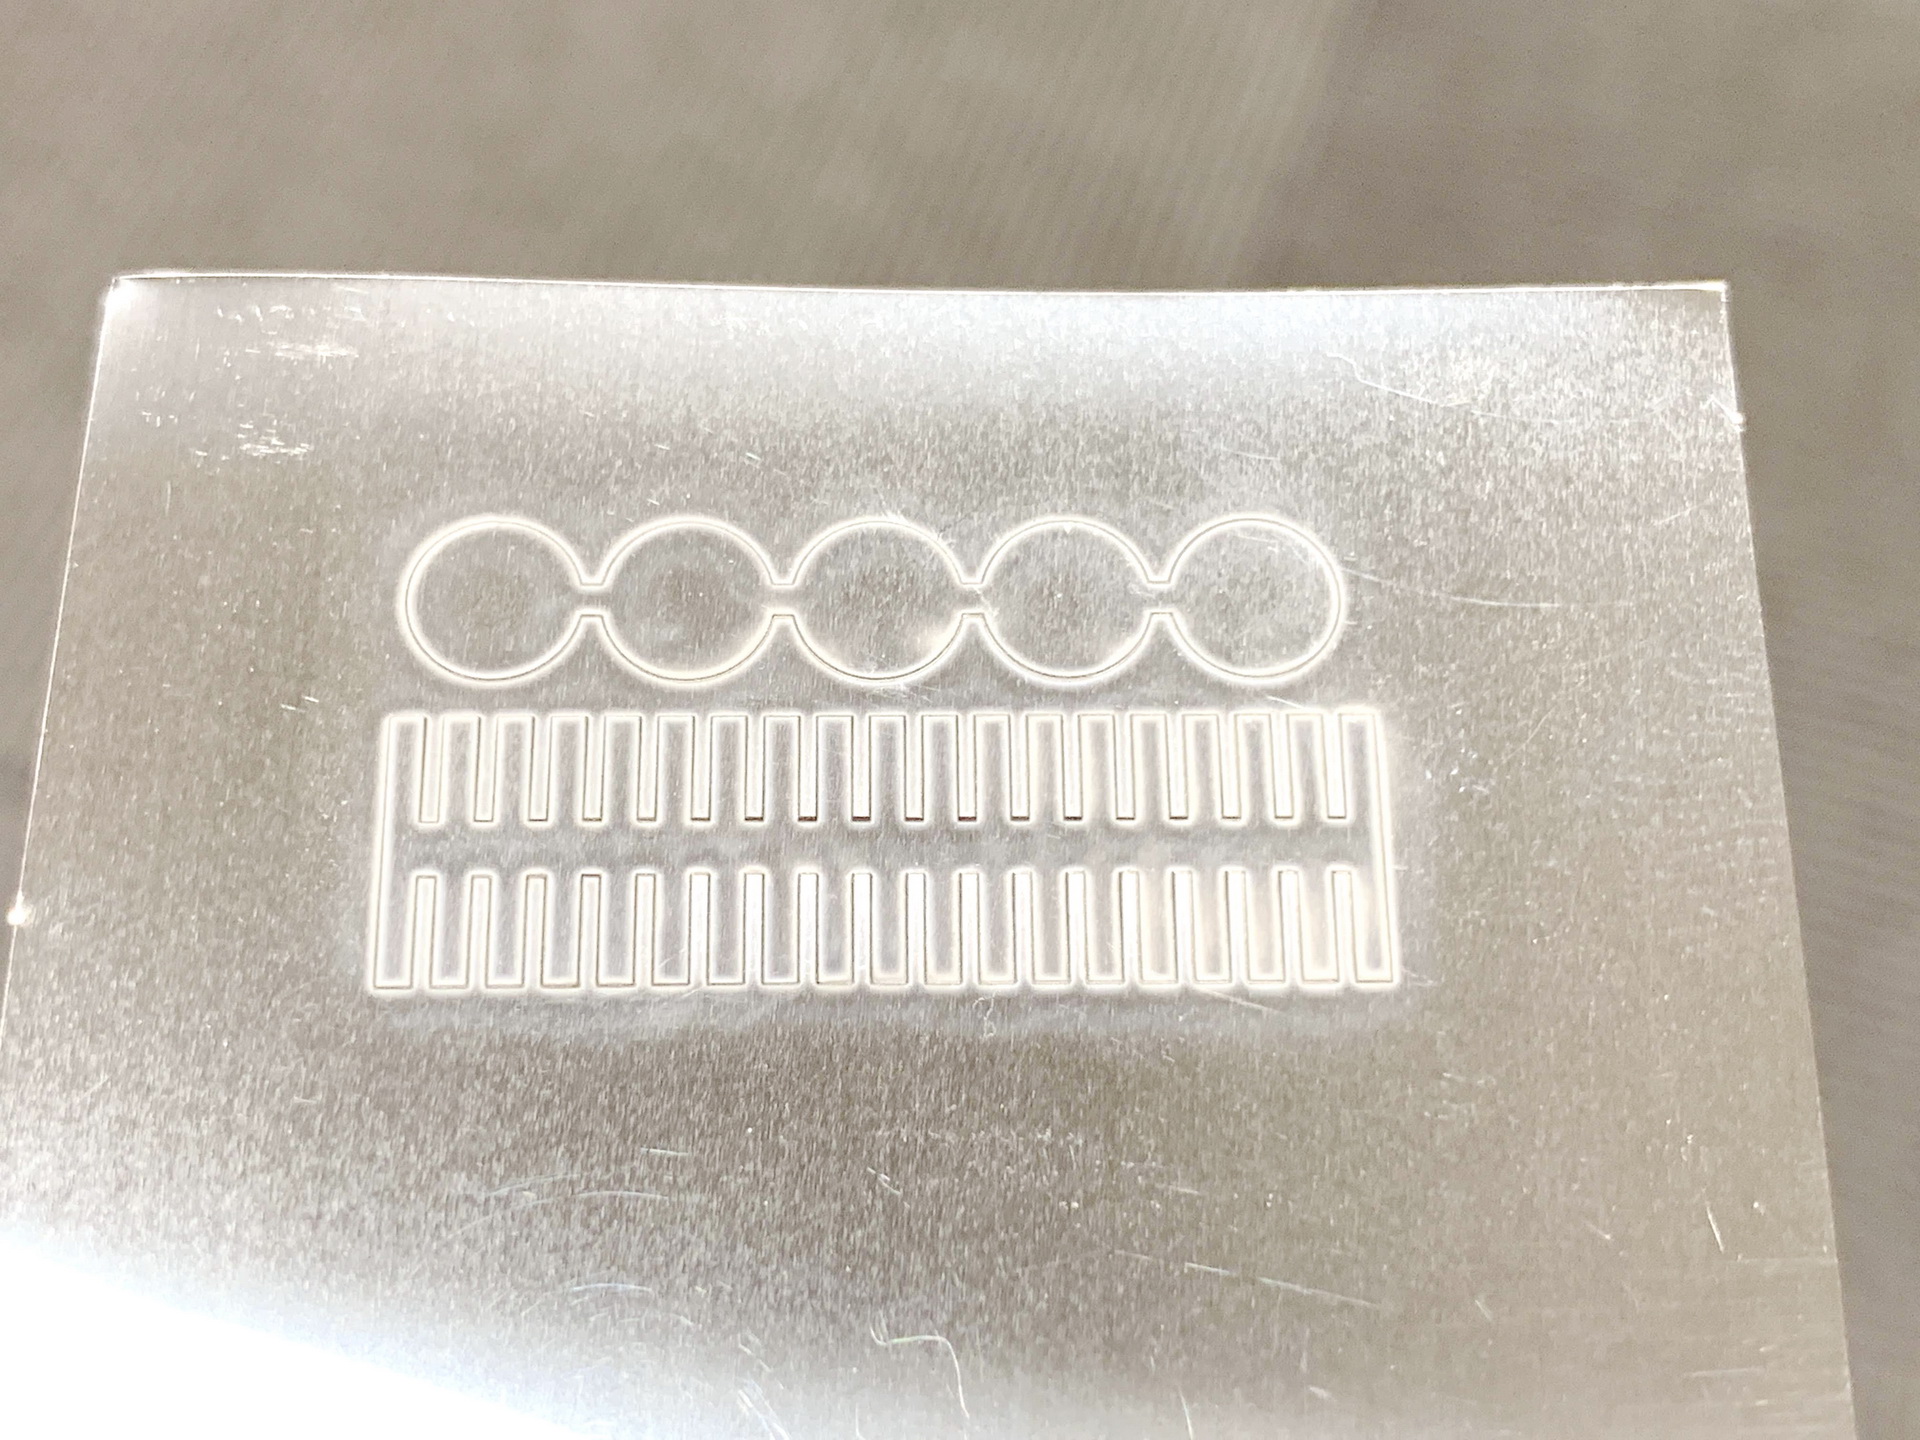
こちらはベクトルカットです。
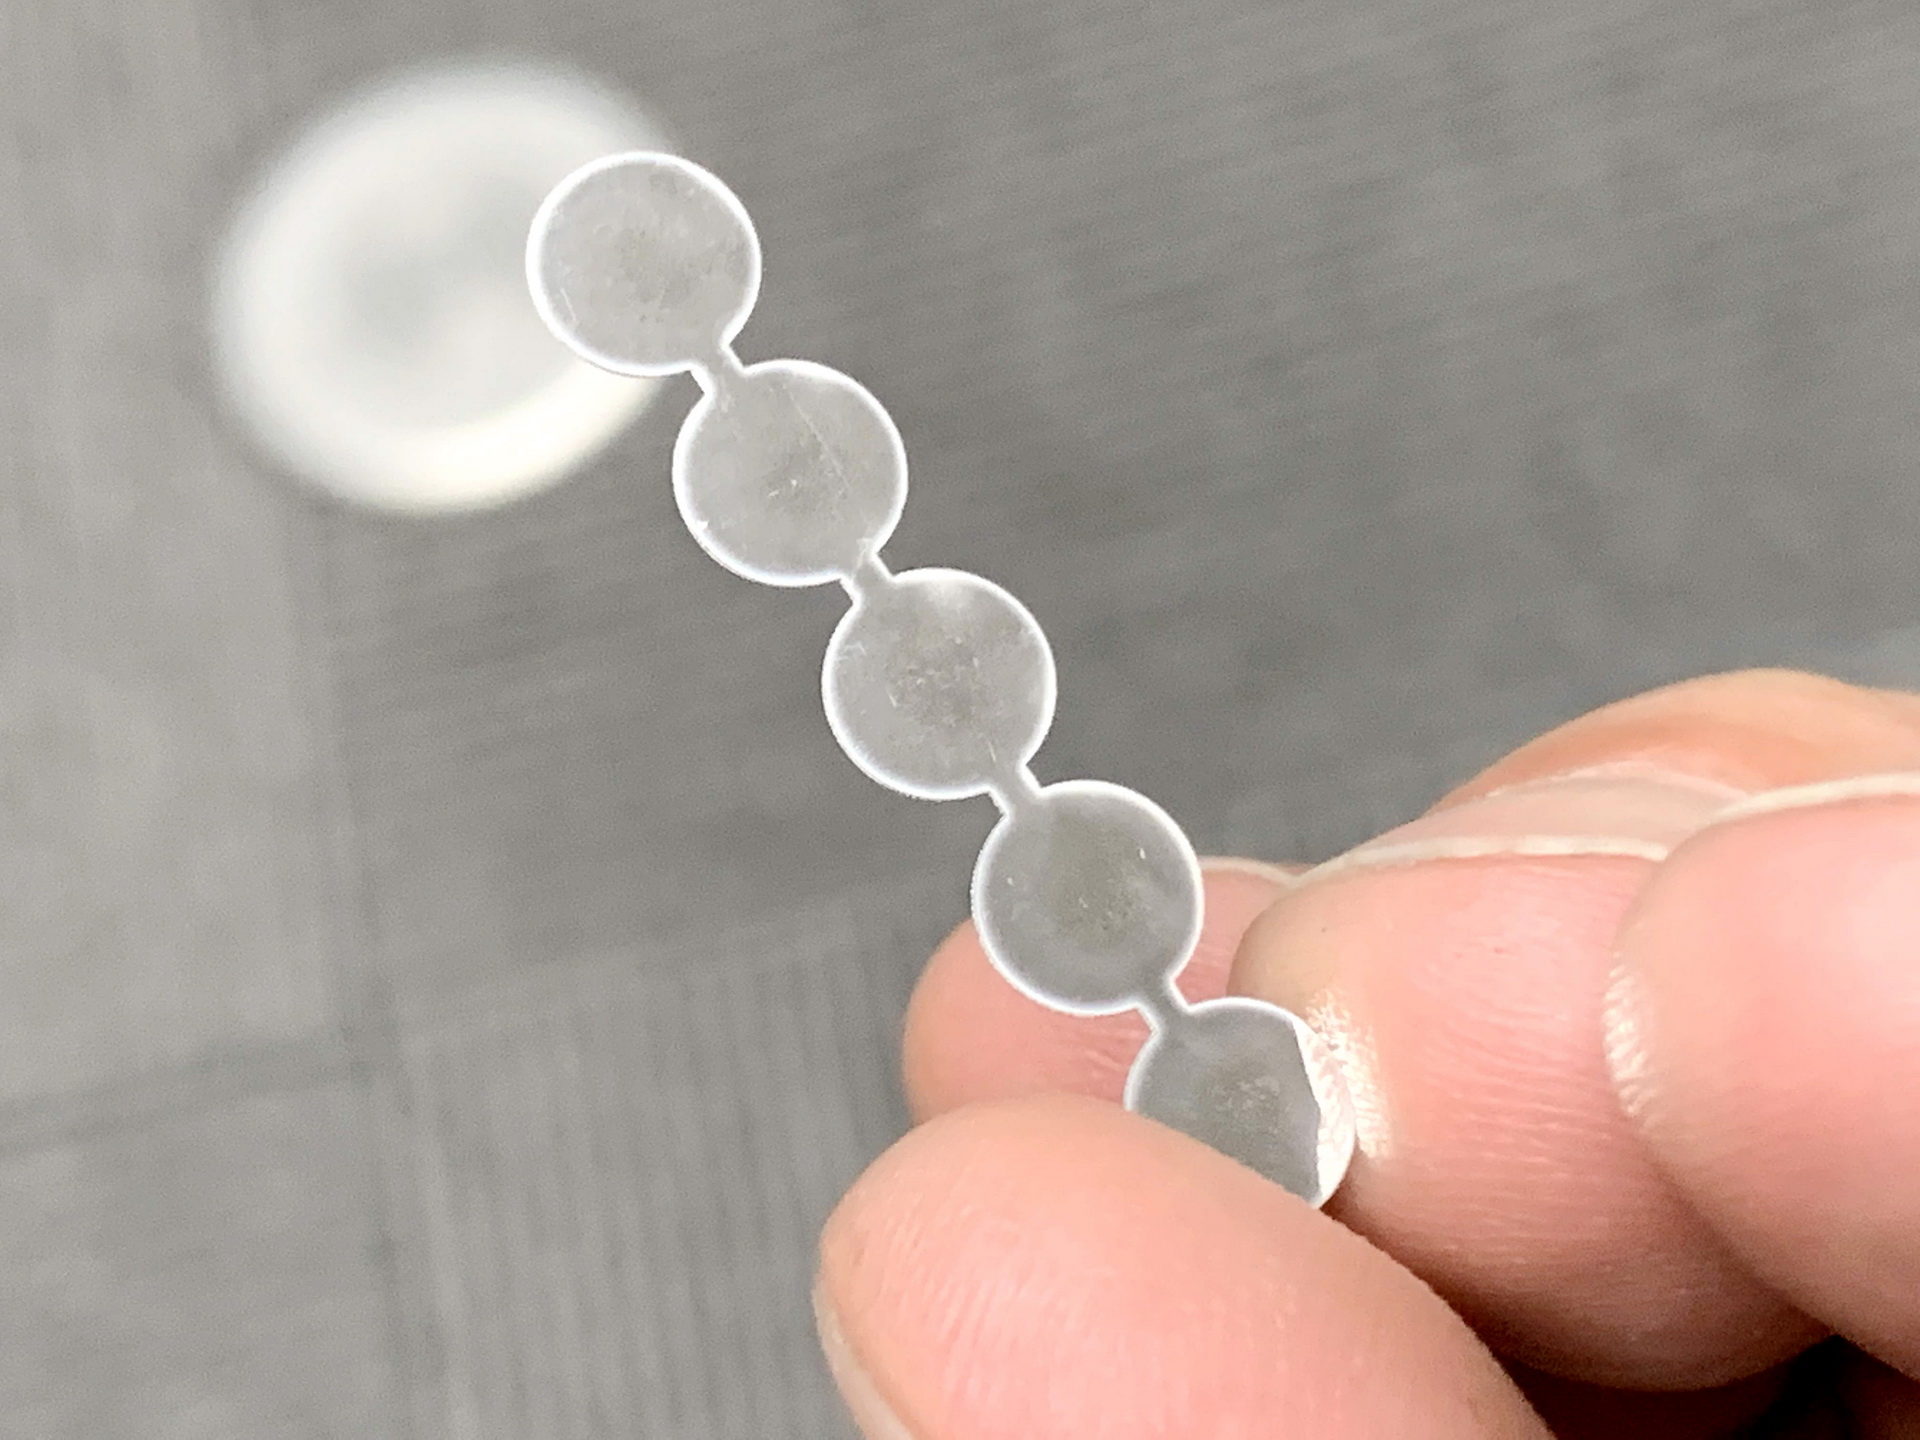
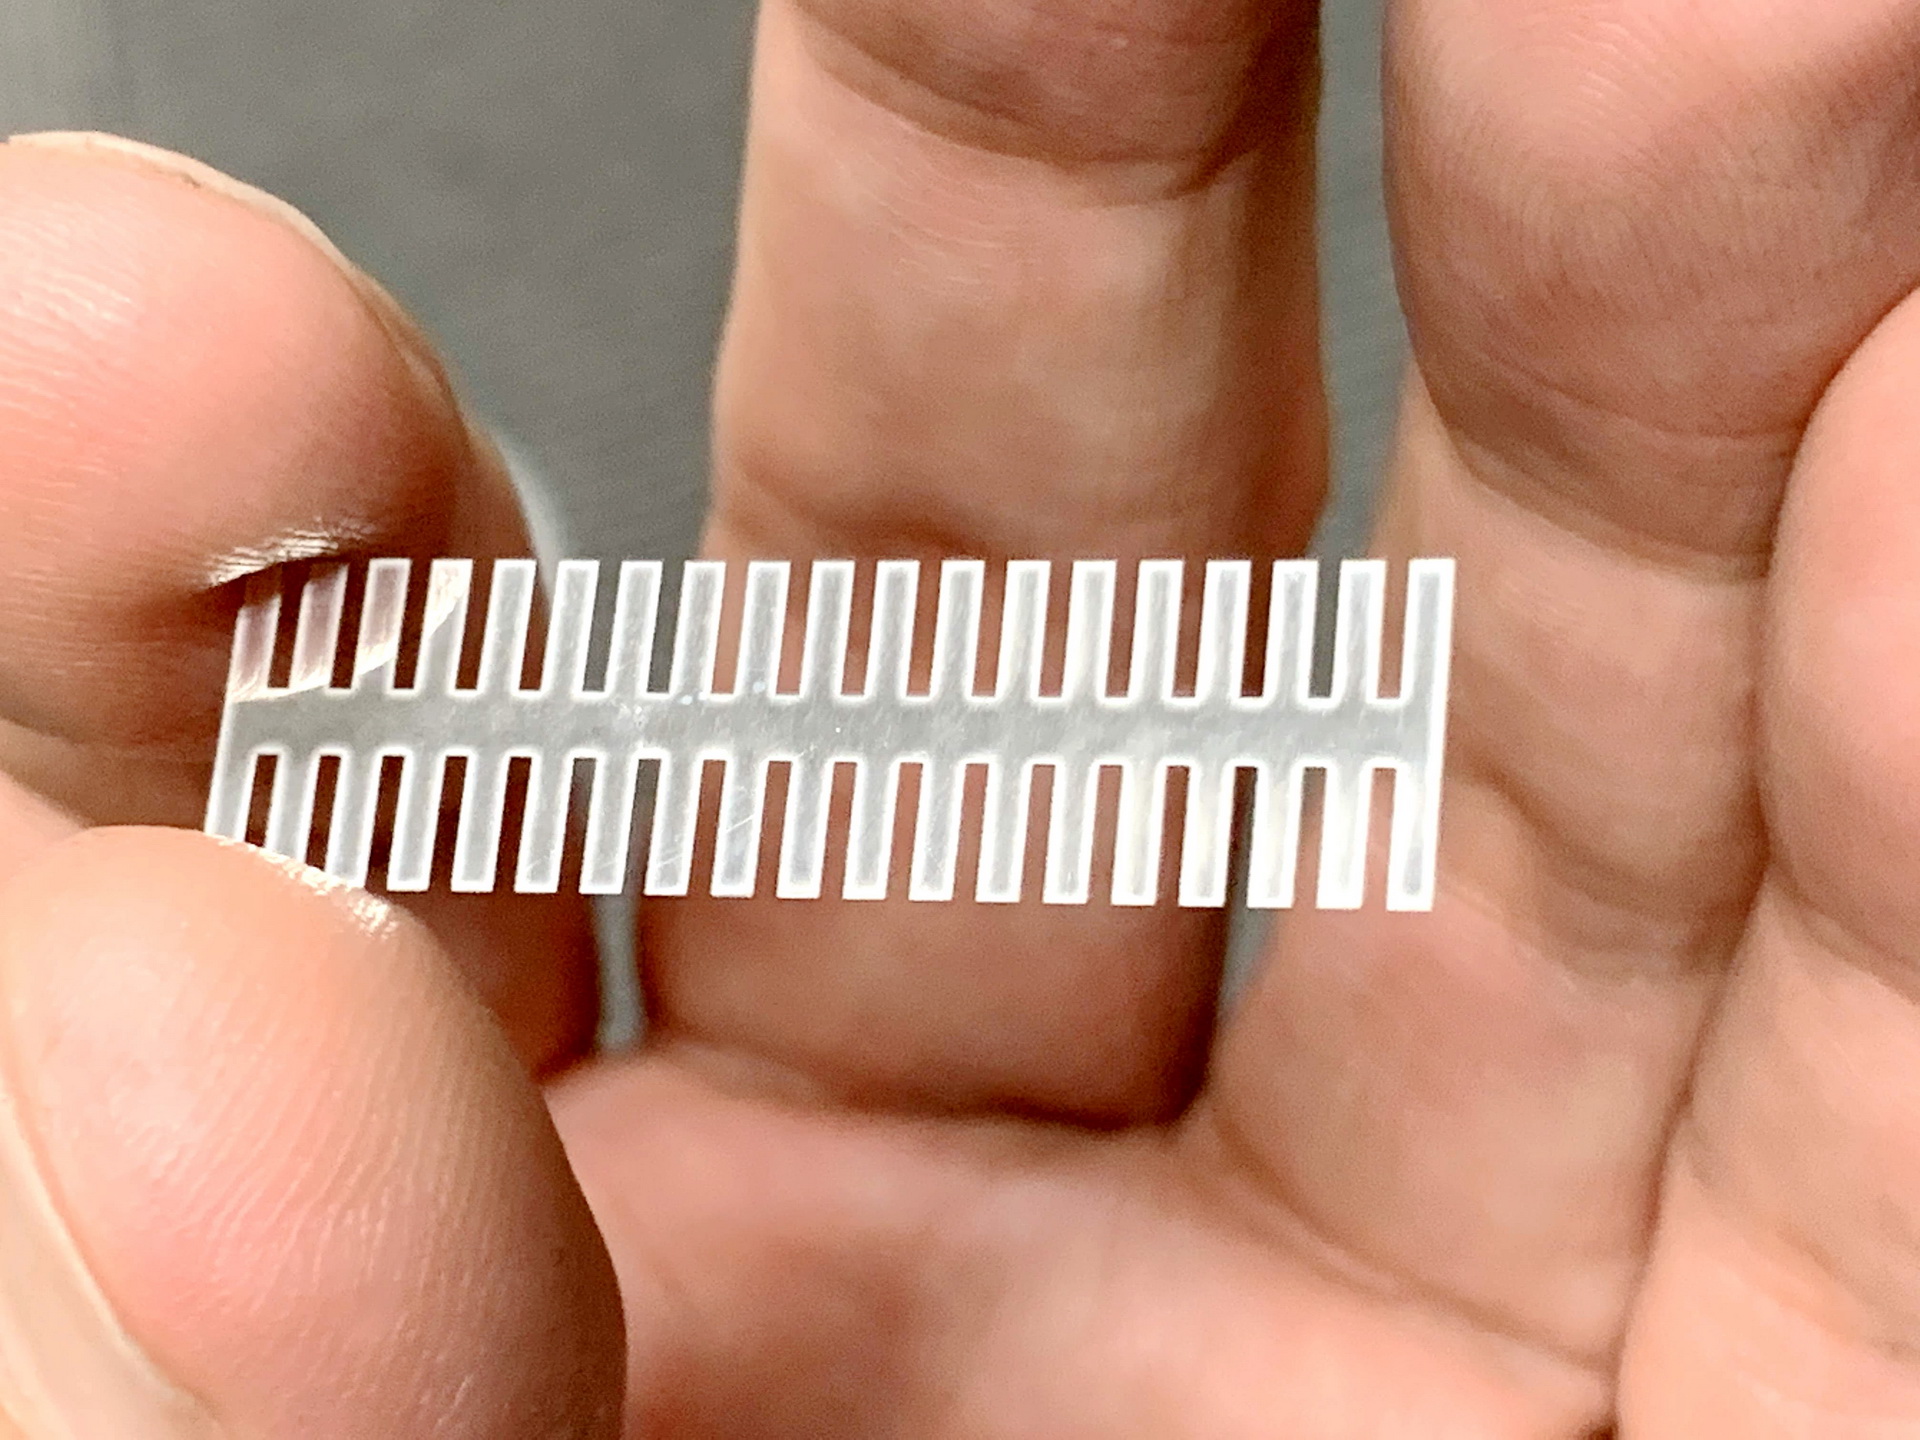
個人的には、建築模型やプラモデルのパーツ作成(ミラー部分とか)に使えないかな、などと妄想しております。
当該加工が可能なレーザーは、こちらです。
https://www.laserworks.jp/lw-rf/
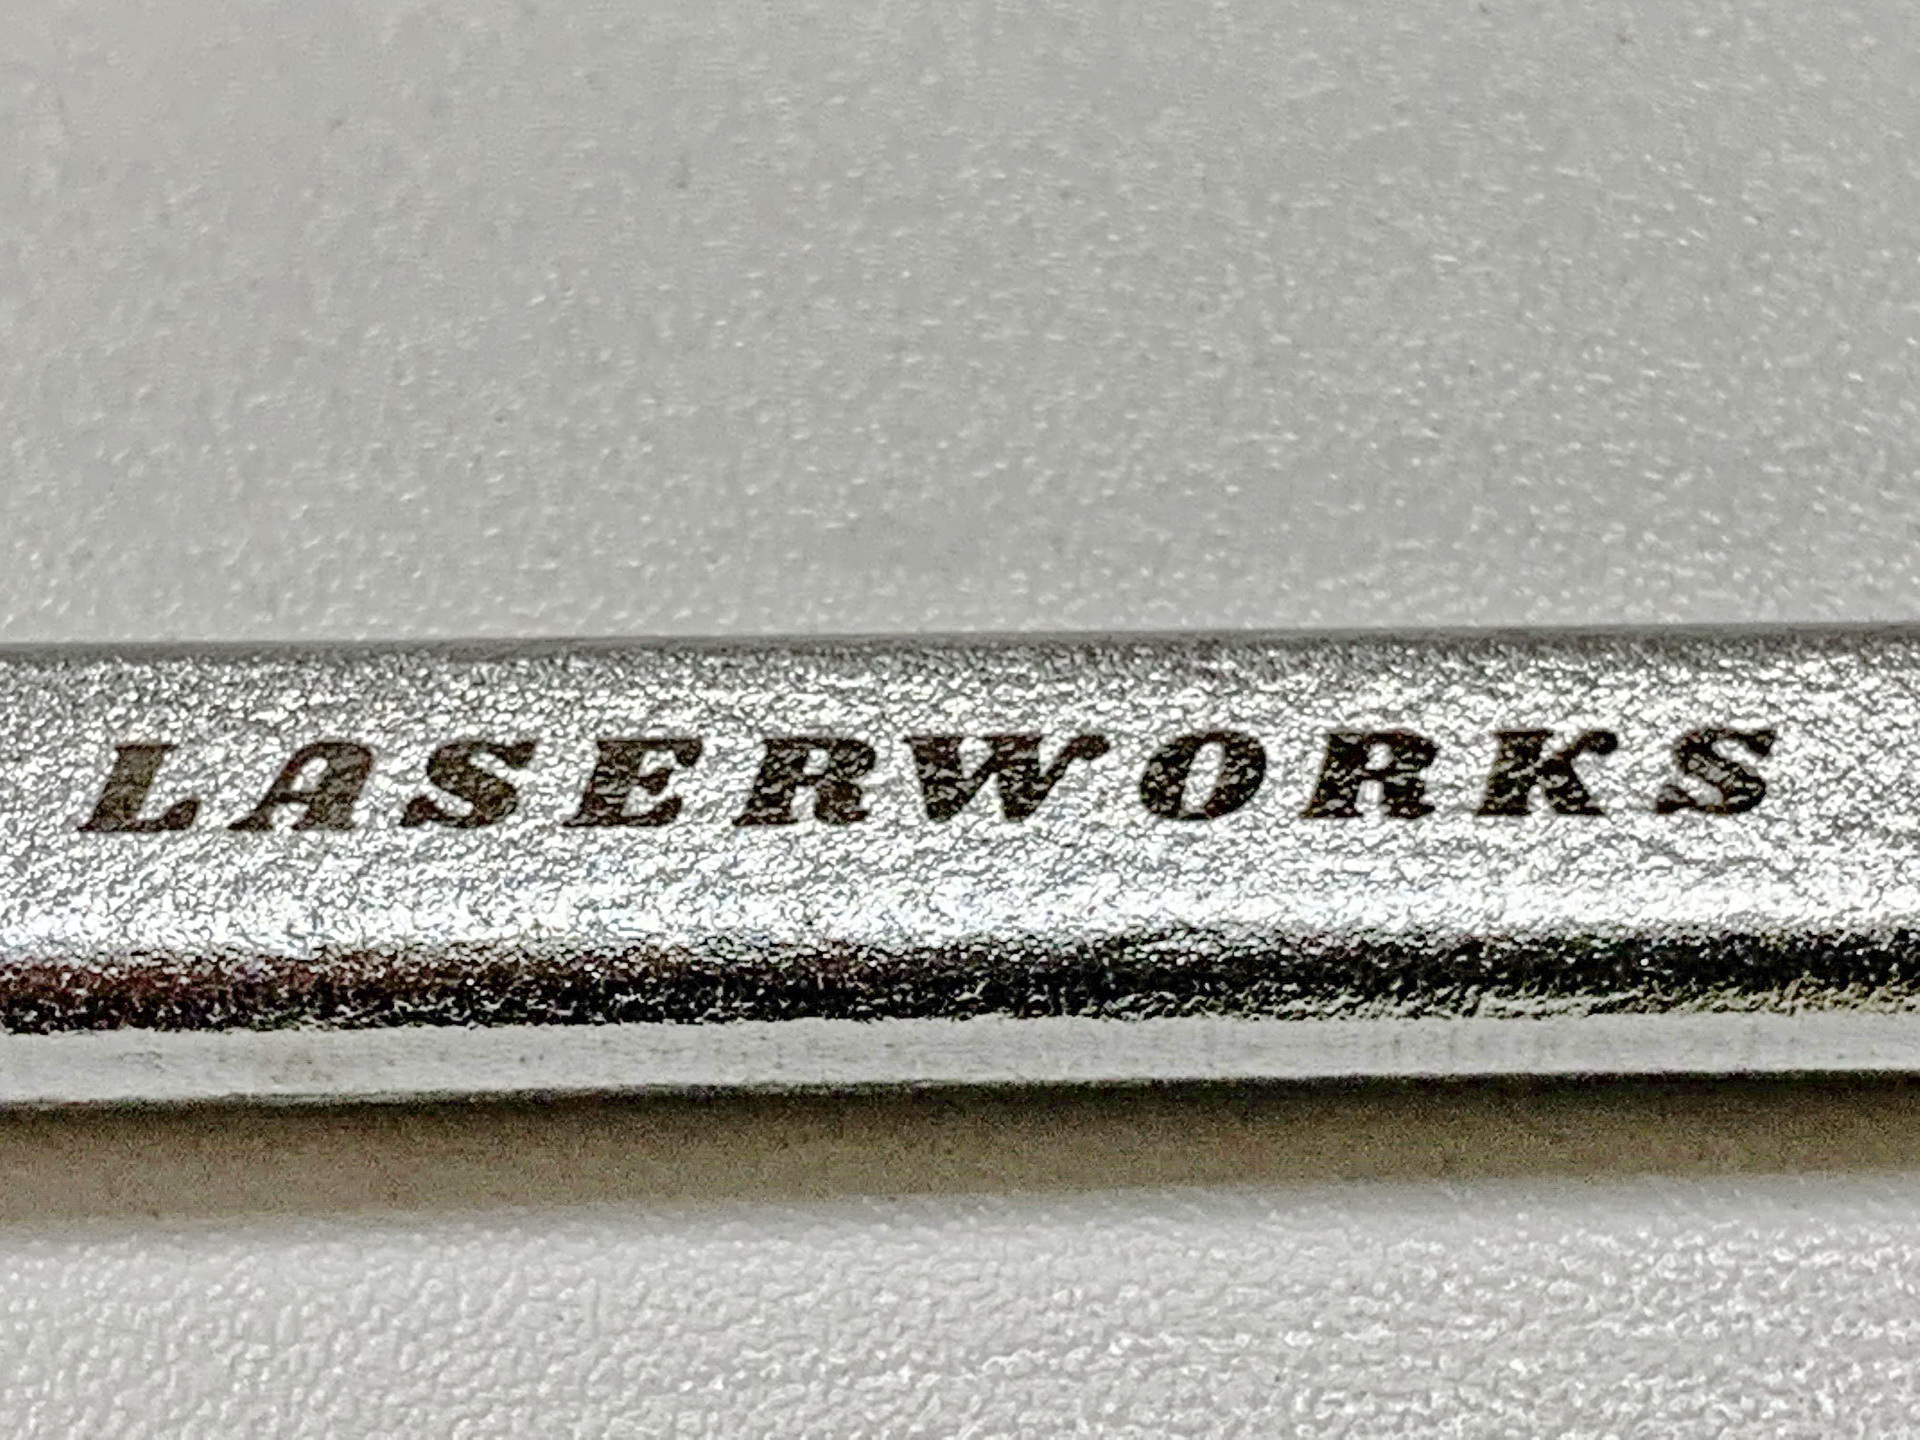
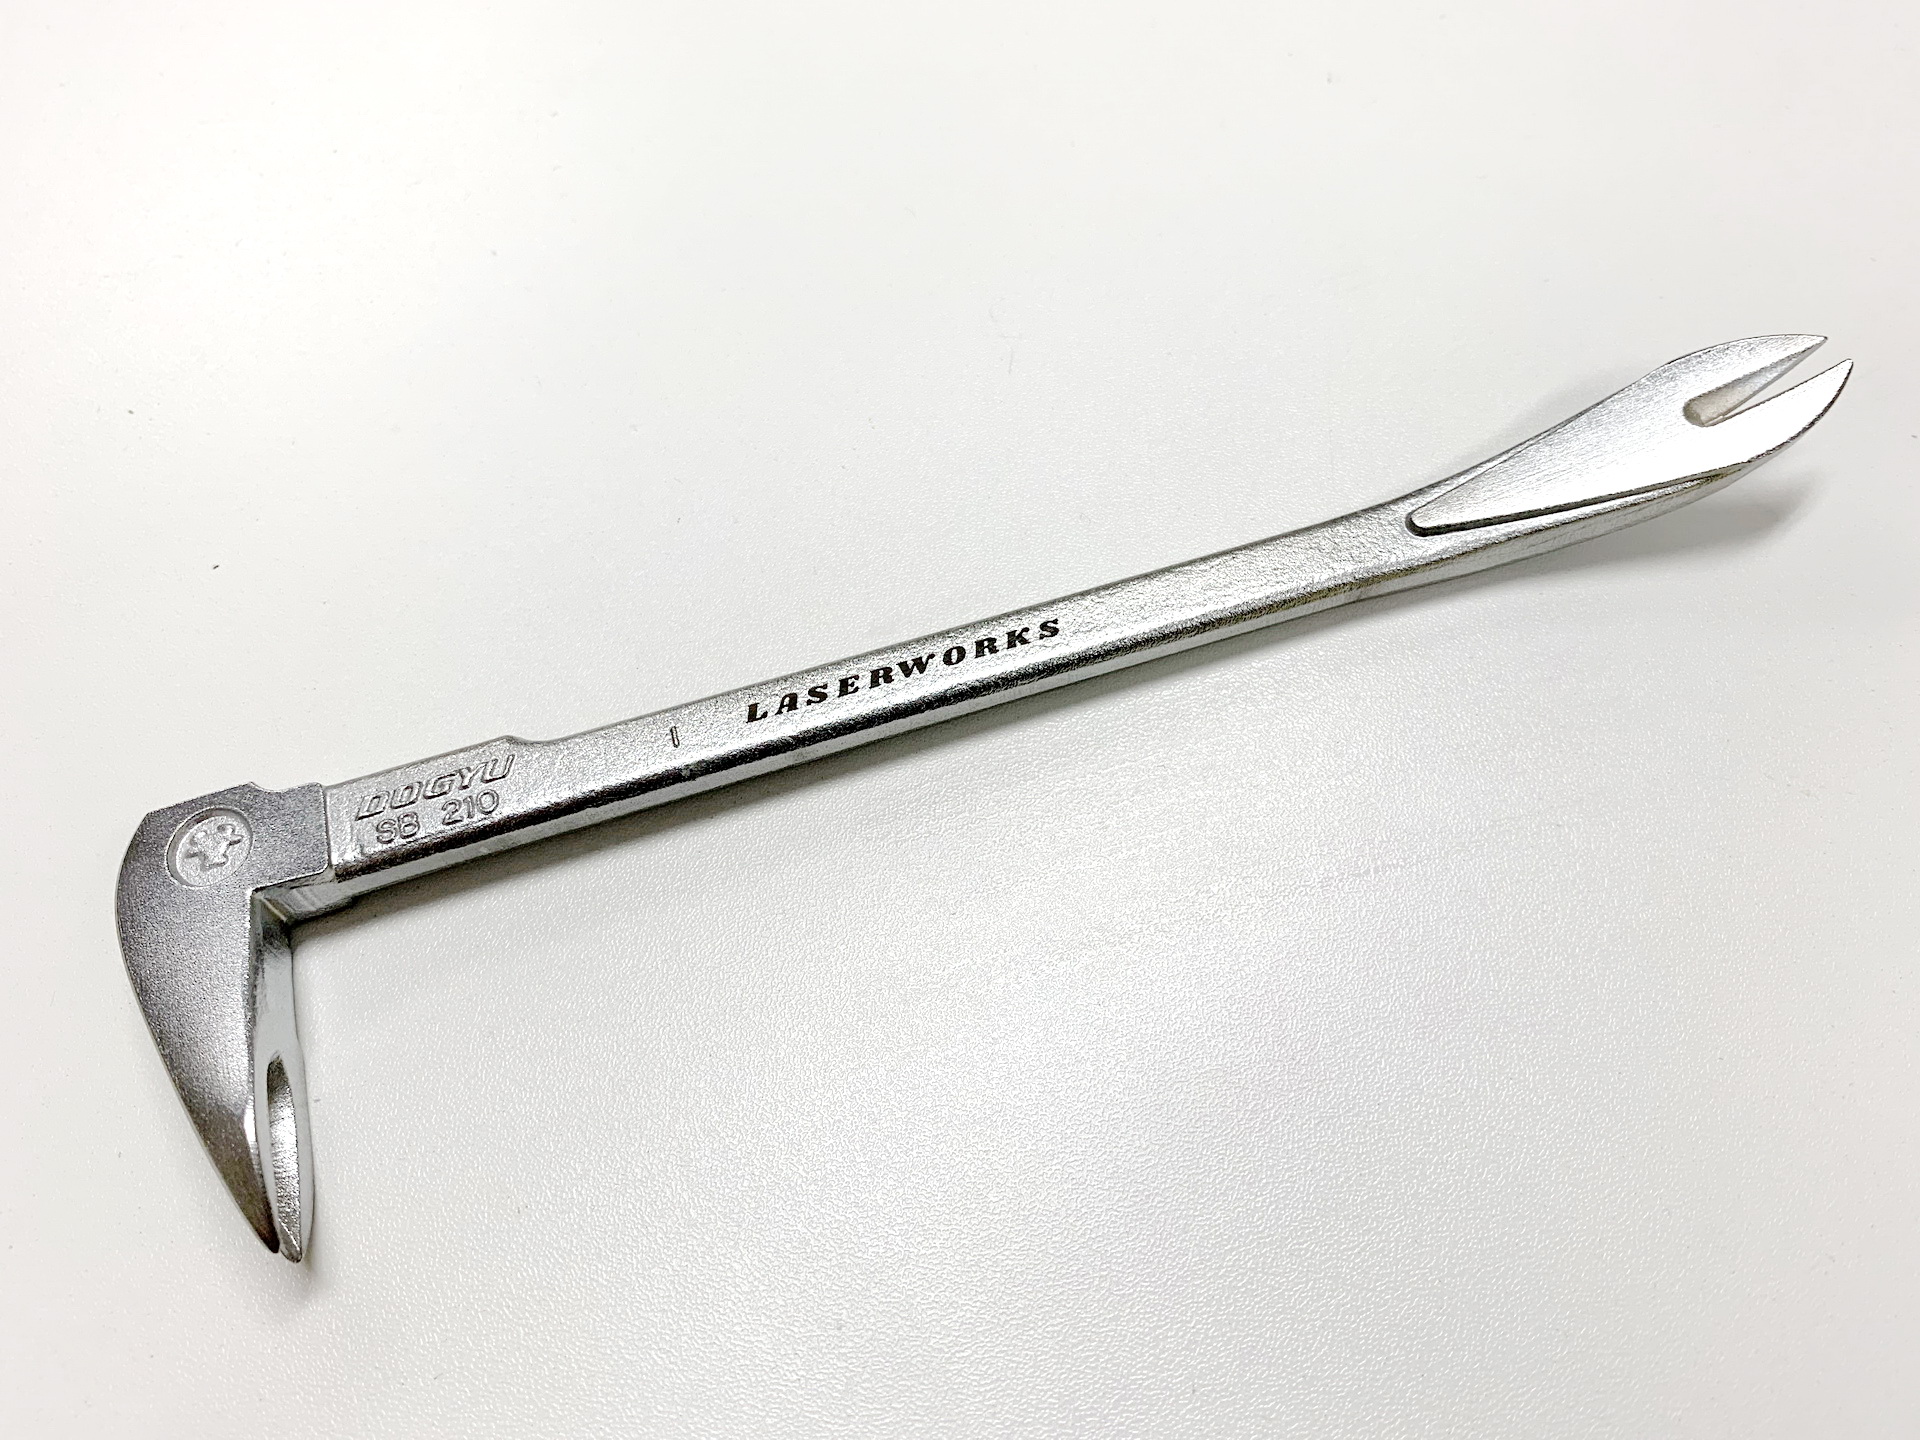
ホームセンターで買った安い土牛のSバールに会社名を刻印してみました。表面処理が、まだ加工したことのないメッキ処理だったのでテストがてらの刻印です。
これは、刻印直後です。刻印の周辺が、若干、汚れていて色合いも茶色っぽいです。
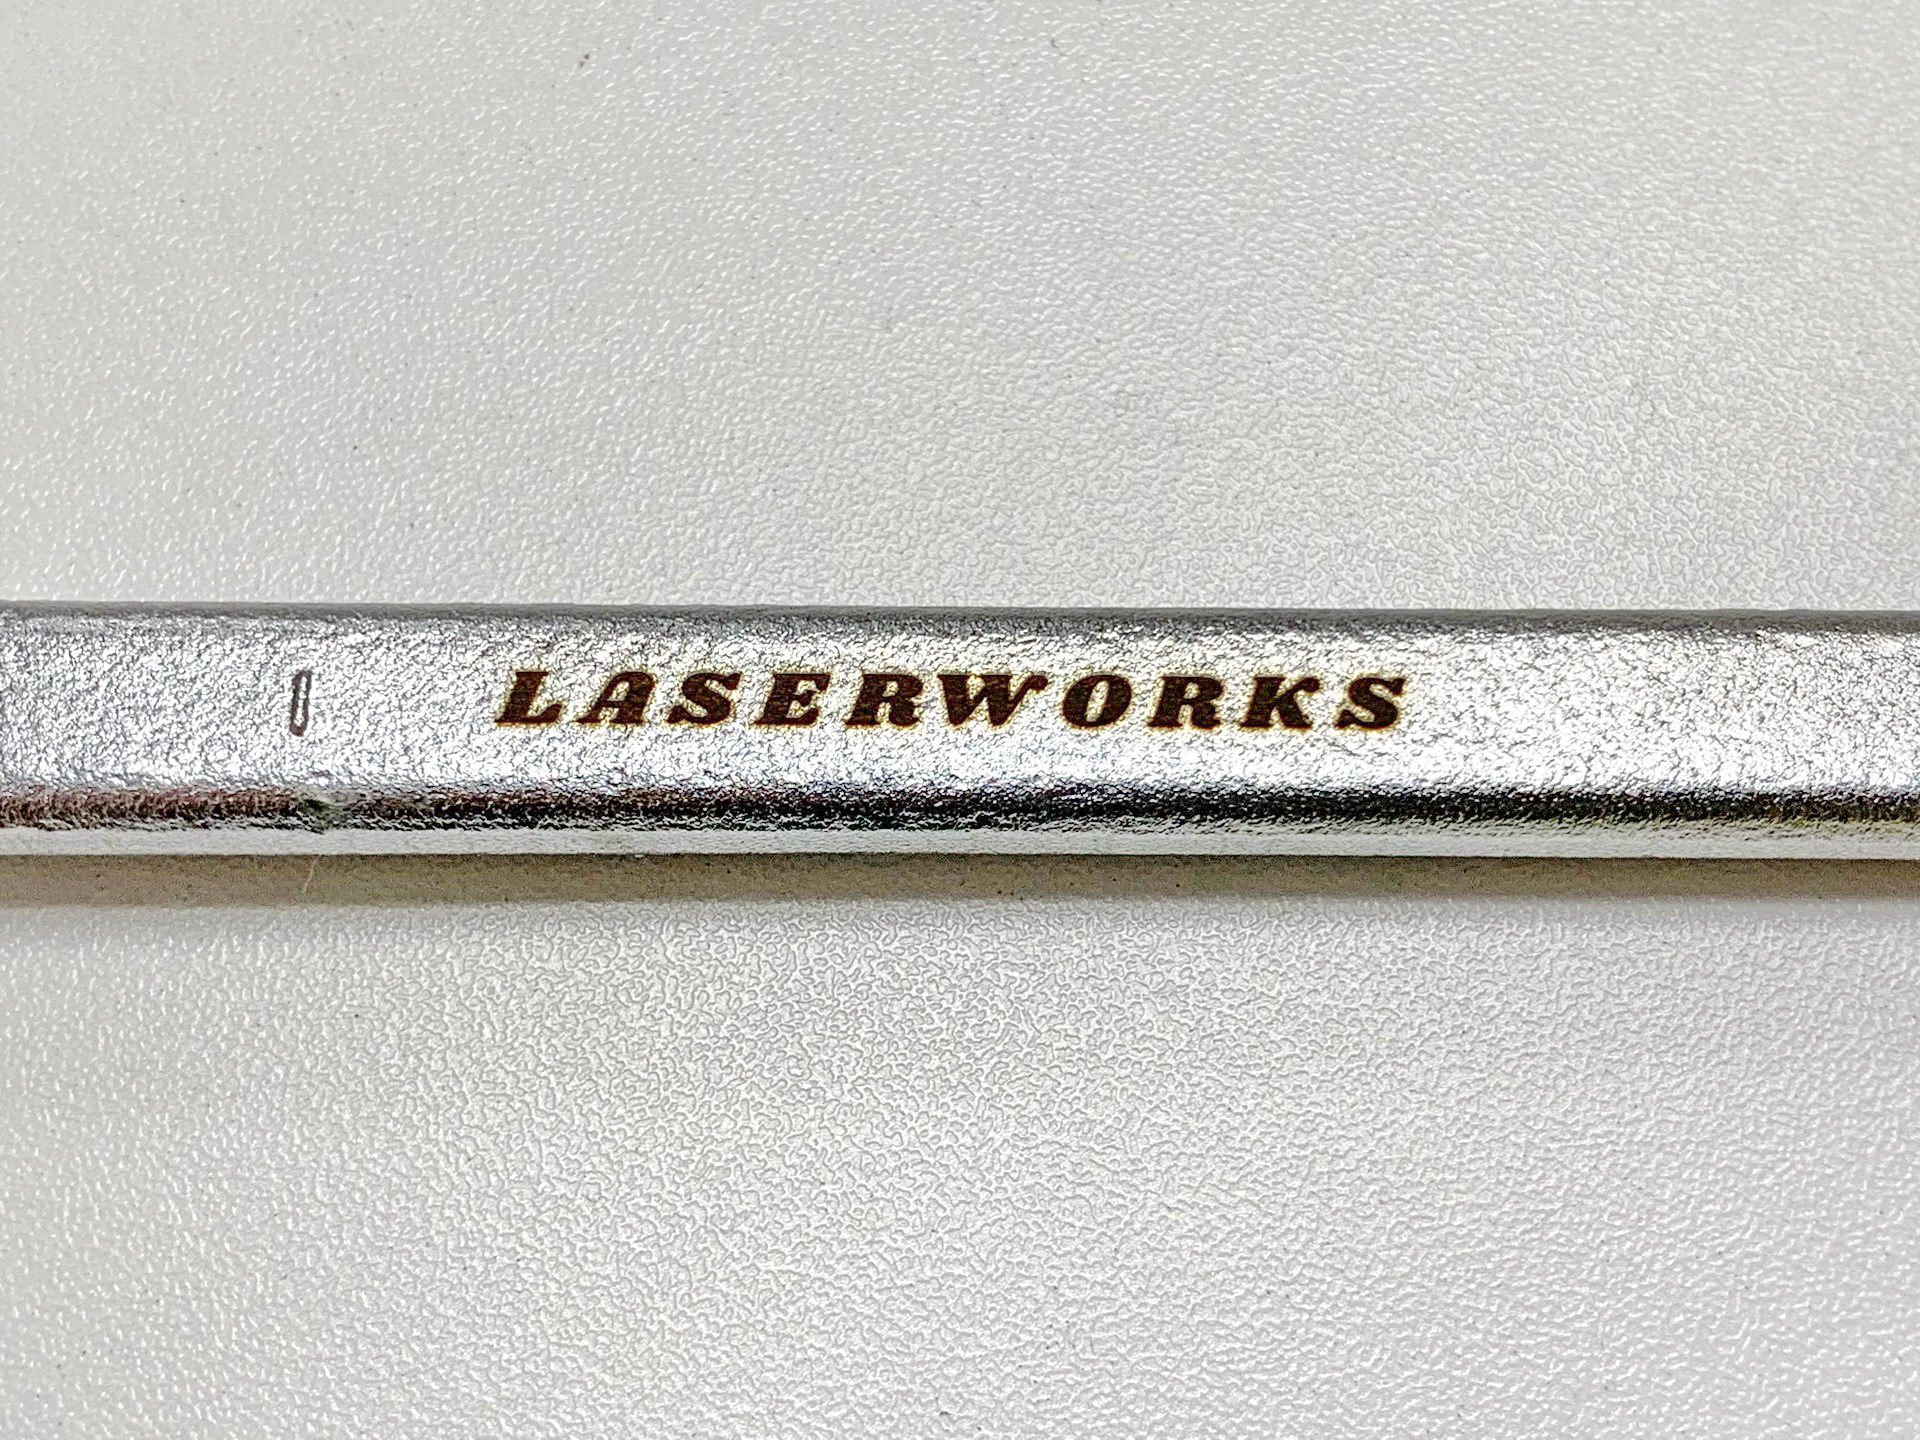
これを、軽く拭いてあげるとクッキリ鮮明に刻印されているのがわかります。
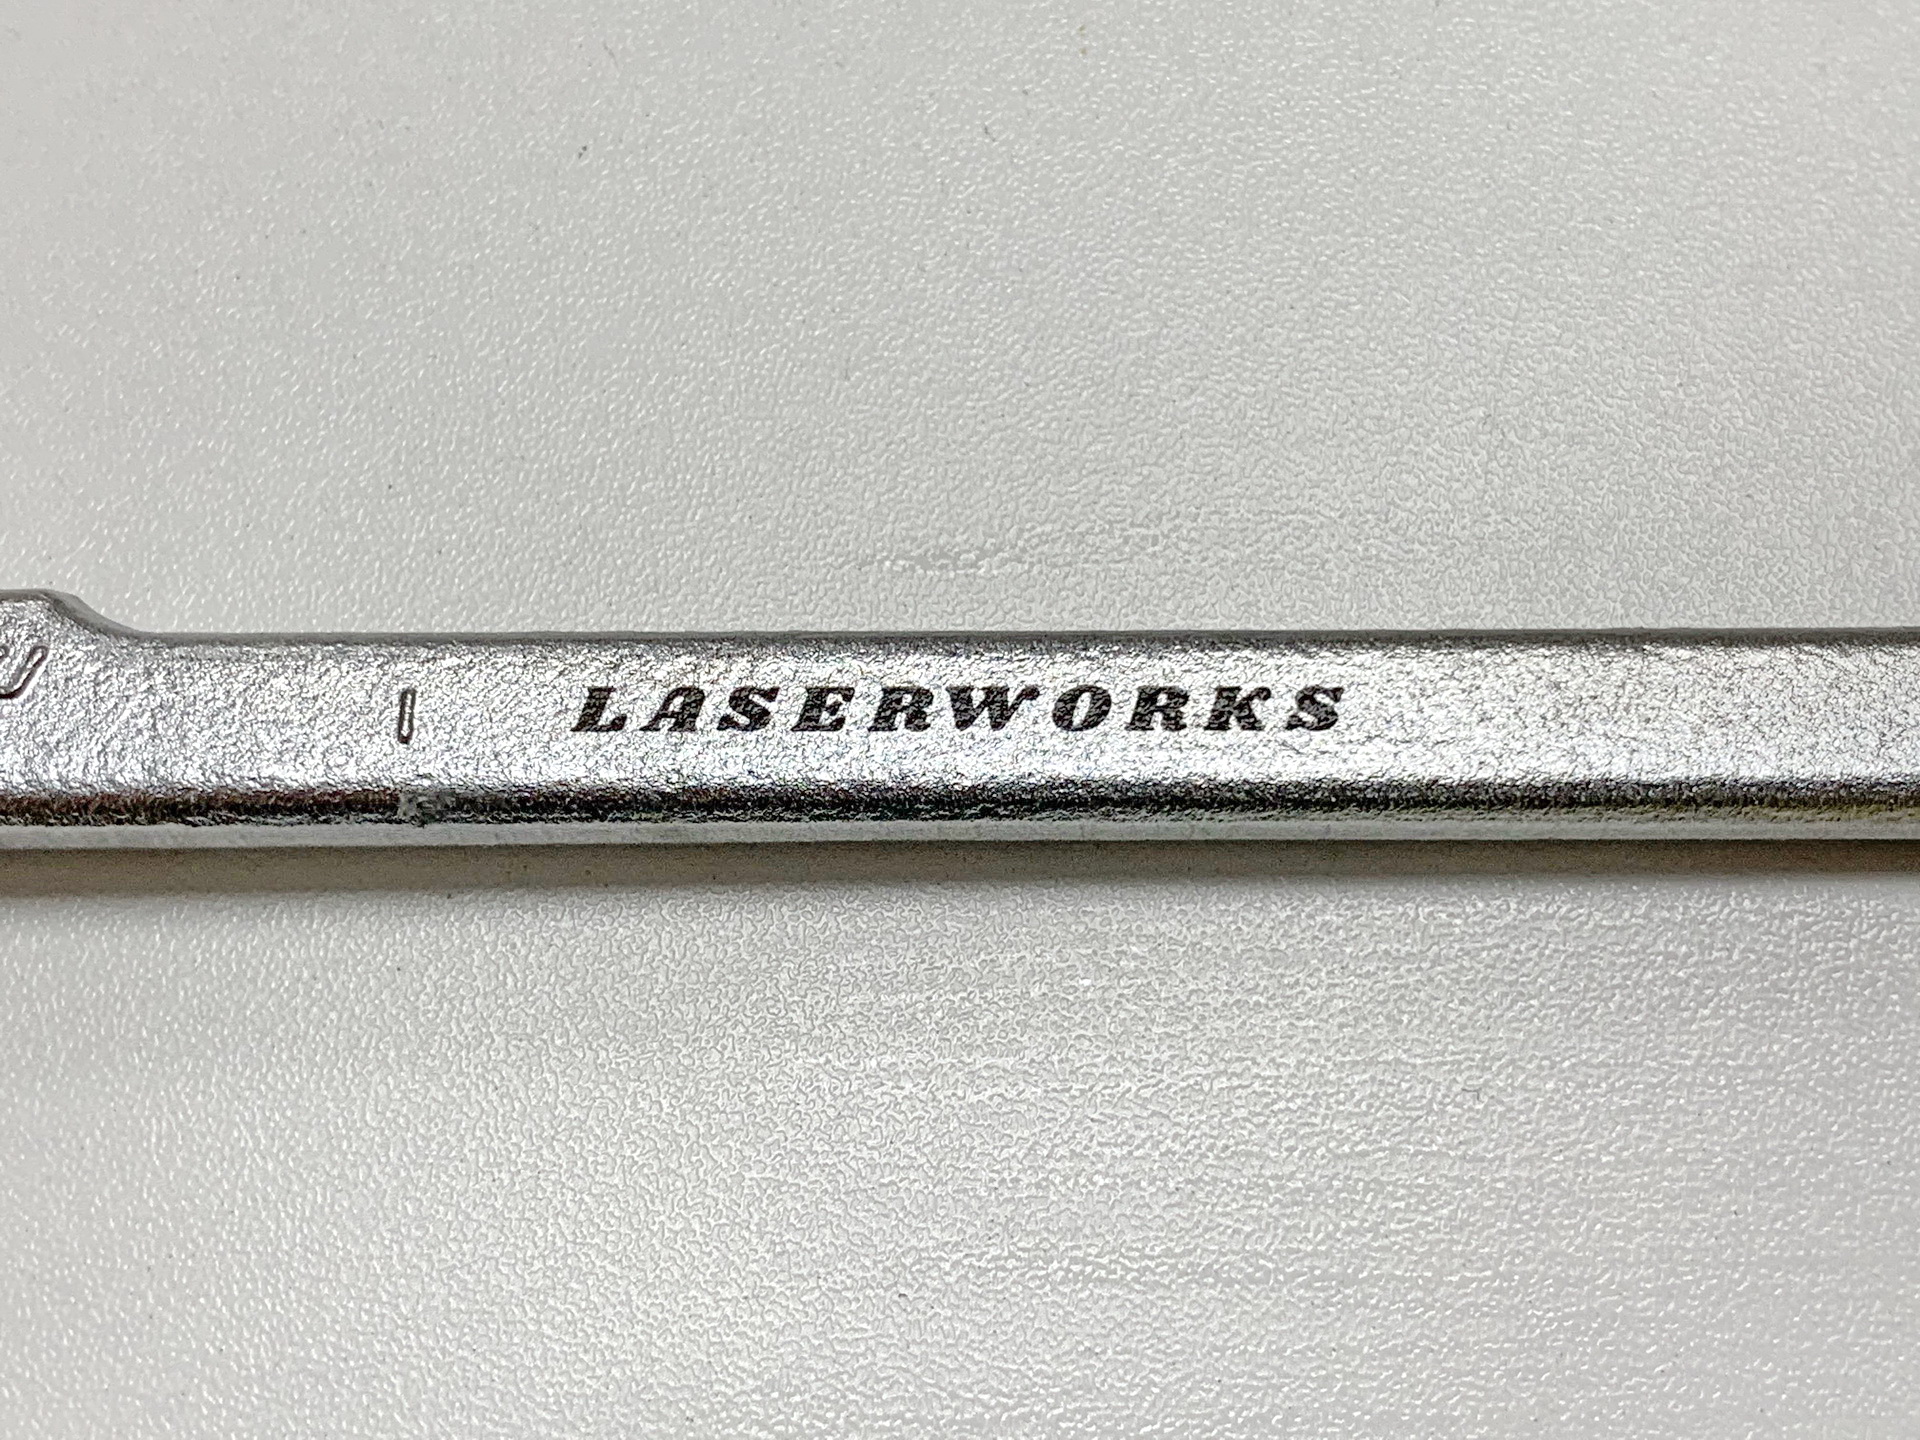
拡大画像です。悪くない仕上がりです。
当該加工が可能なレーザーは、こちらです。
https://www.laserworks.jp/lw-rf/
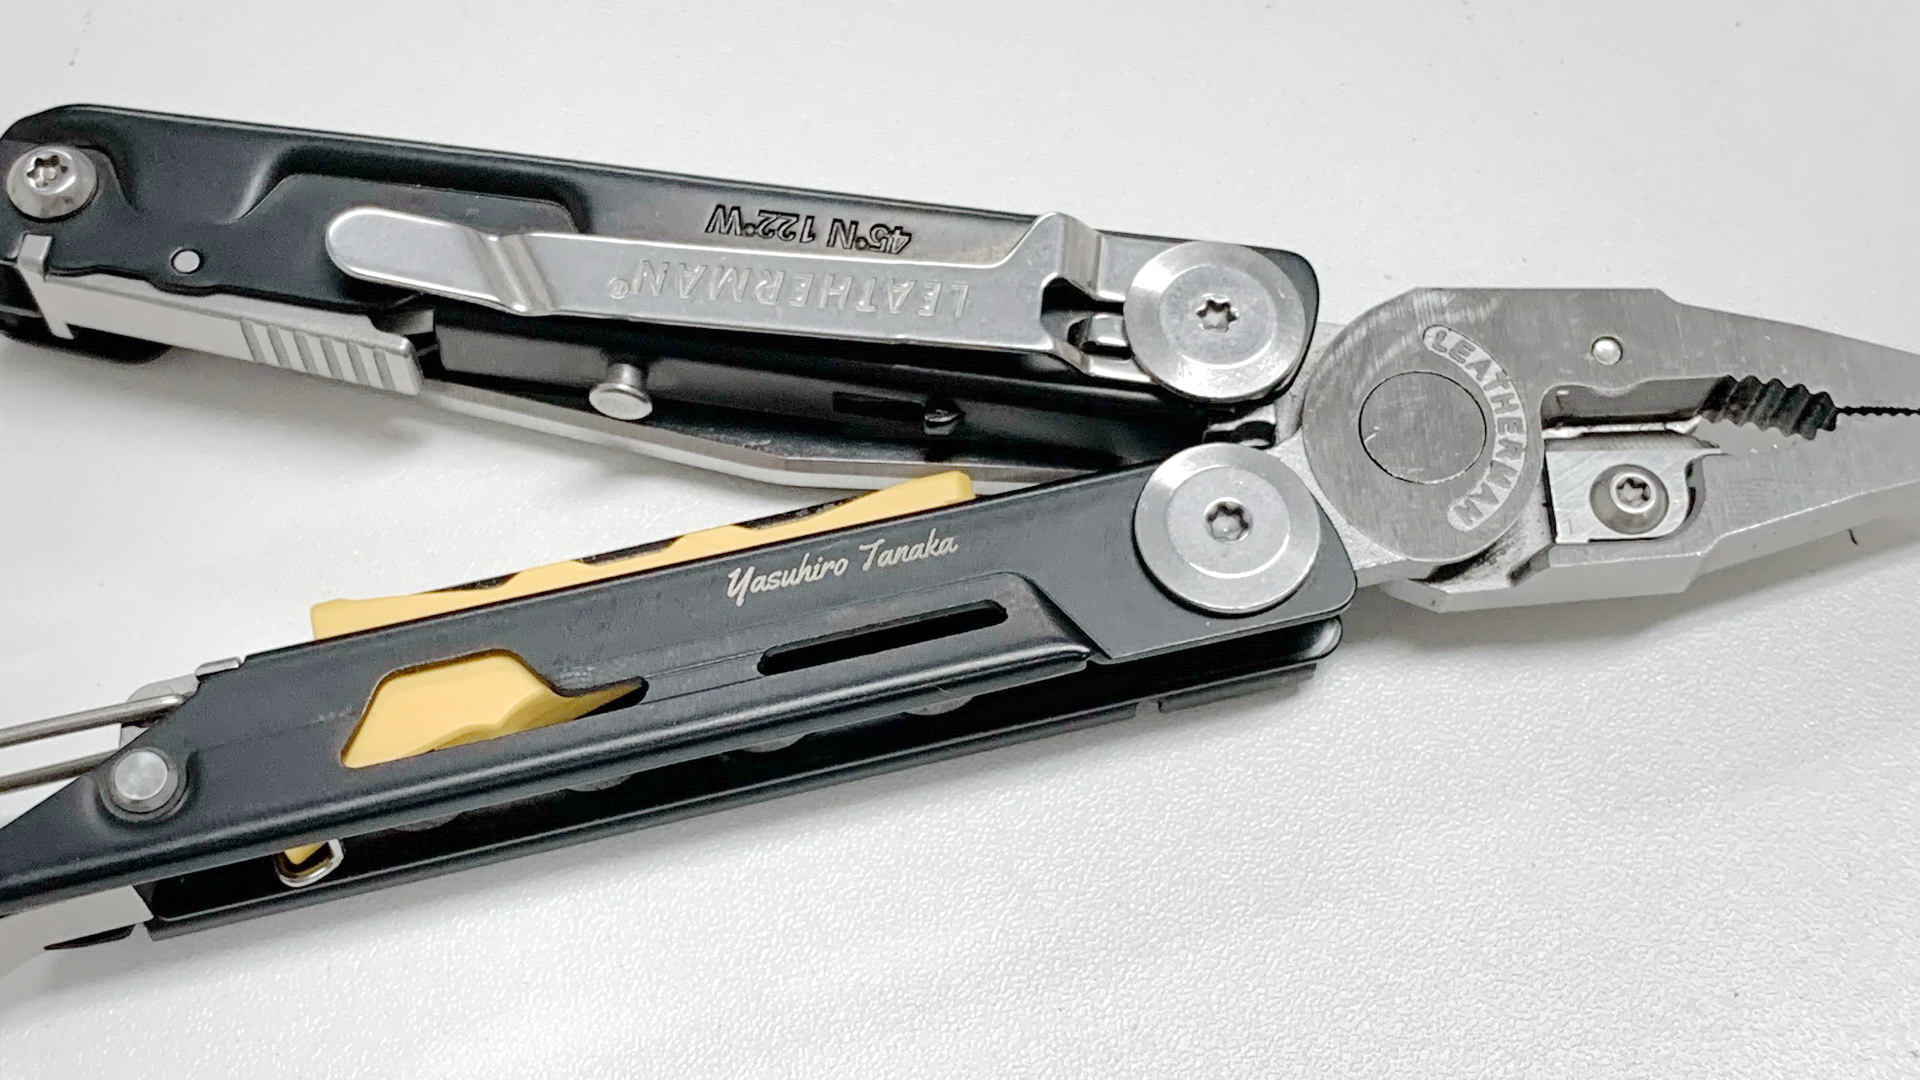
プライベートで使用しているキャンプ用で使っているレザーマン(LEATHERMAN)のマルチツールに名入れ加工を行いました。レザーマンのオンラインショップでも購入時に名入れサービスを指定できますが、自分でやれば、書体など、好みの設定で加工できますので。
マルチツールを加工テーブルにセットします。(置くだけです) 赤い枠が印字エリアです。このようにレッドポインターが高速で走査して印字エリアを表示することができます。
文字サイズが小さいため、一瞬で終わってしまします。(加工サイズ 30mmx2.5mm)
今回の印字部分は塗膜部分なので、レーザー出力弱めで下地を直接削らない程度に刻印を行いました。
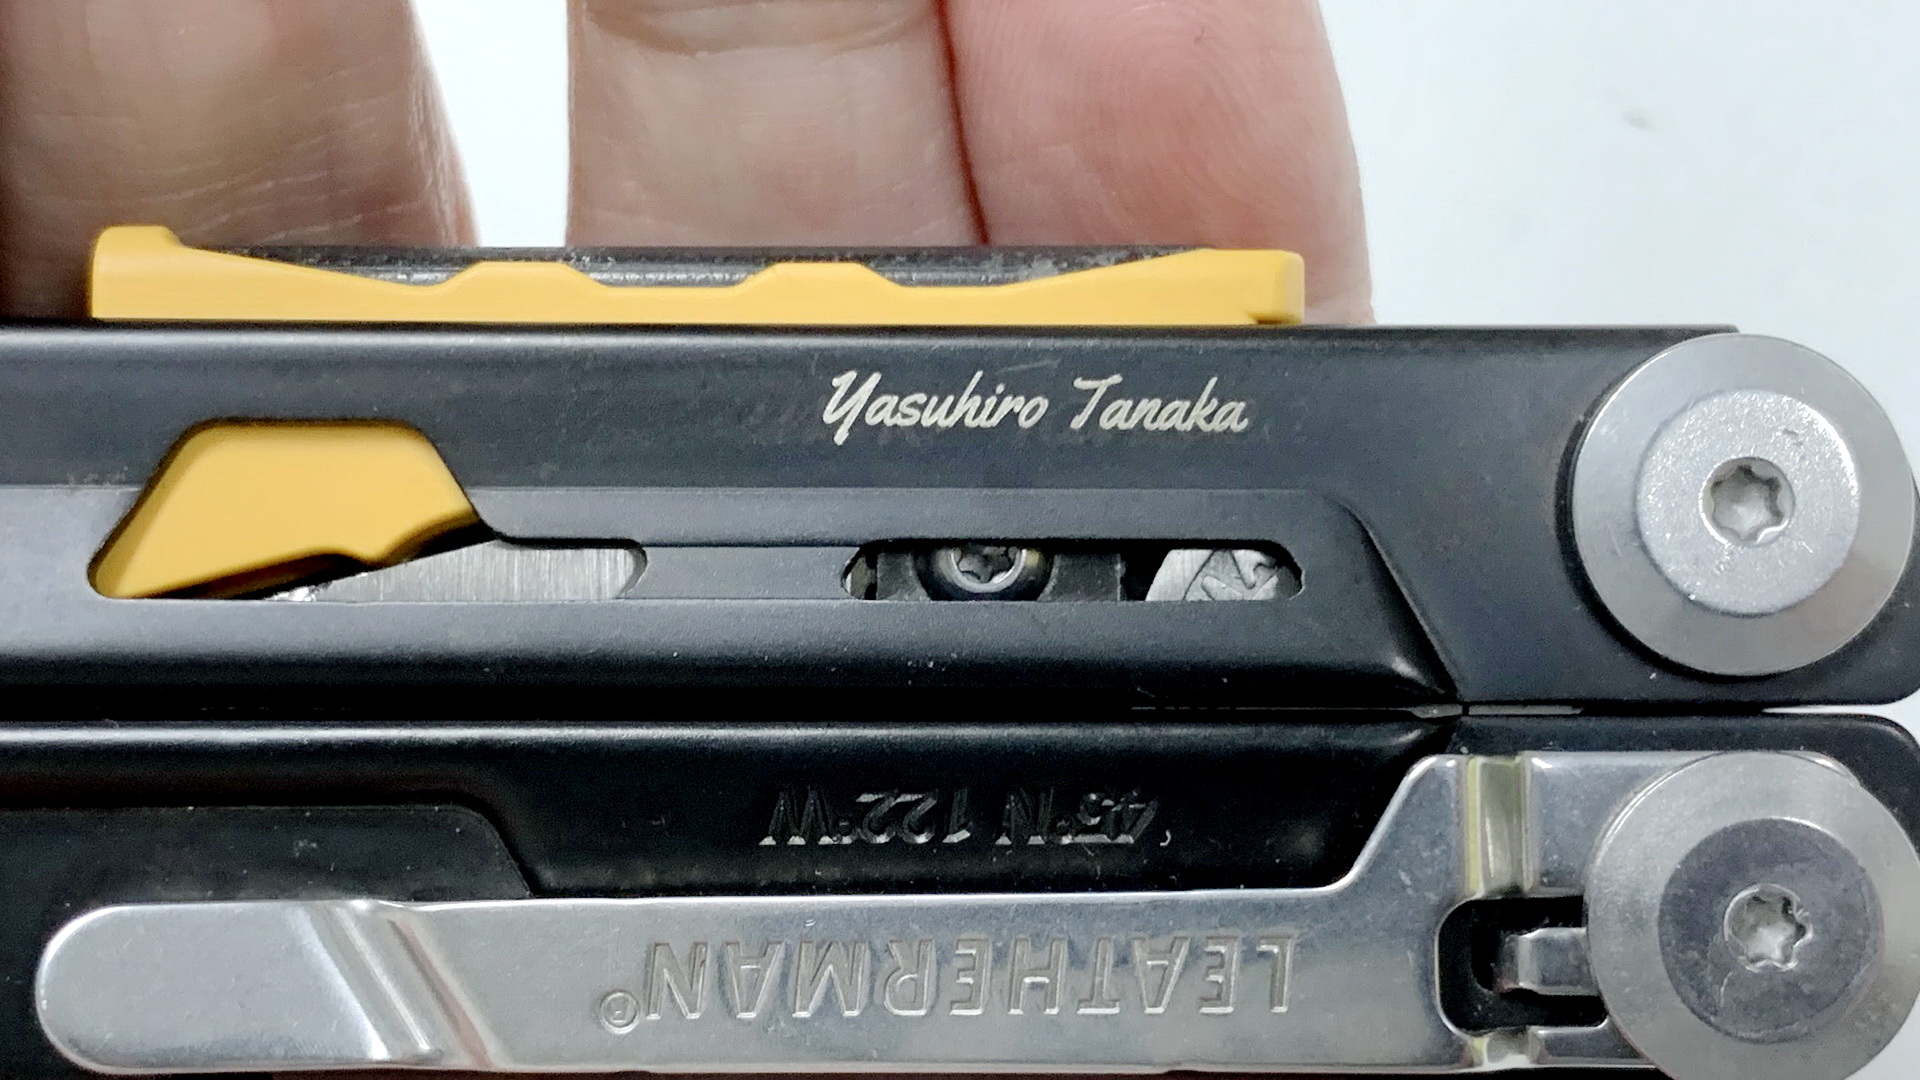
自分の名前なので、あまり大きくなりすぎないくらいが、さり気なくて良い感じ、と思います。
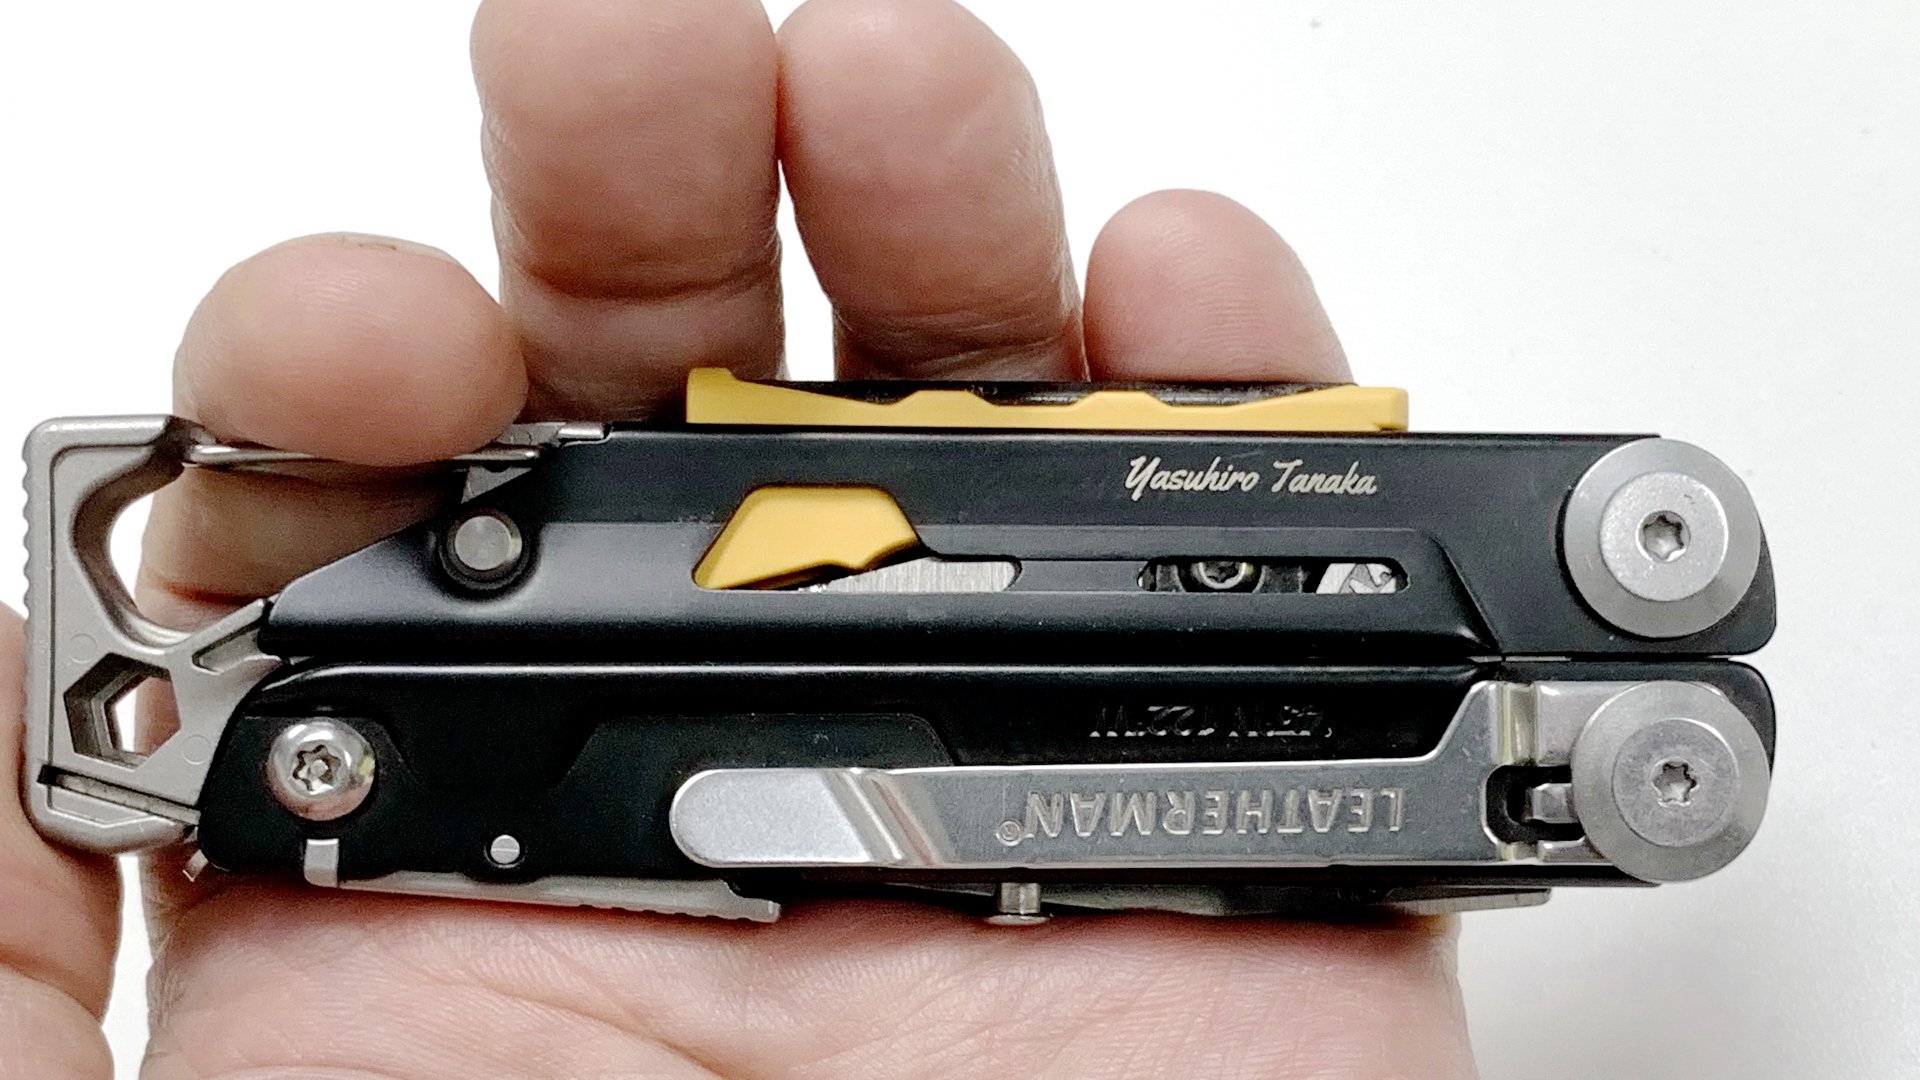
小さな文字ですが、しっかりと刻印できています。もちろん、文字高さ1mm以下の小さな印字も可能ですが、小さすぎて見づらいのは意味がないので、ほどほどに。
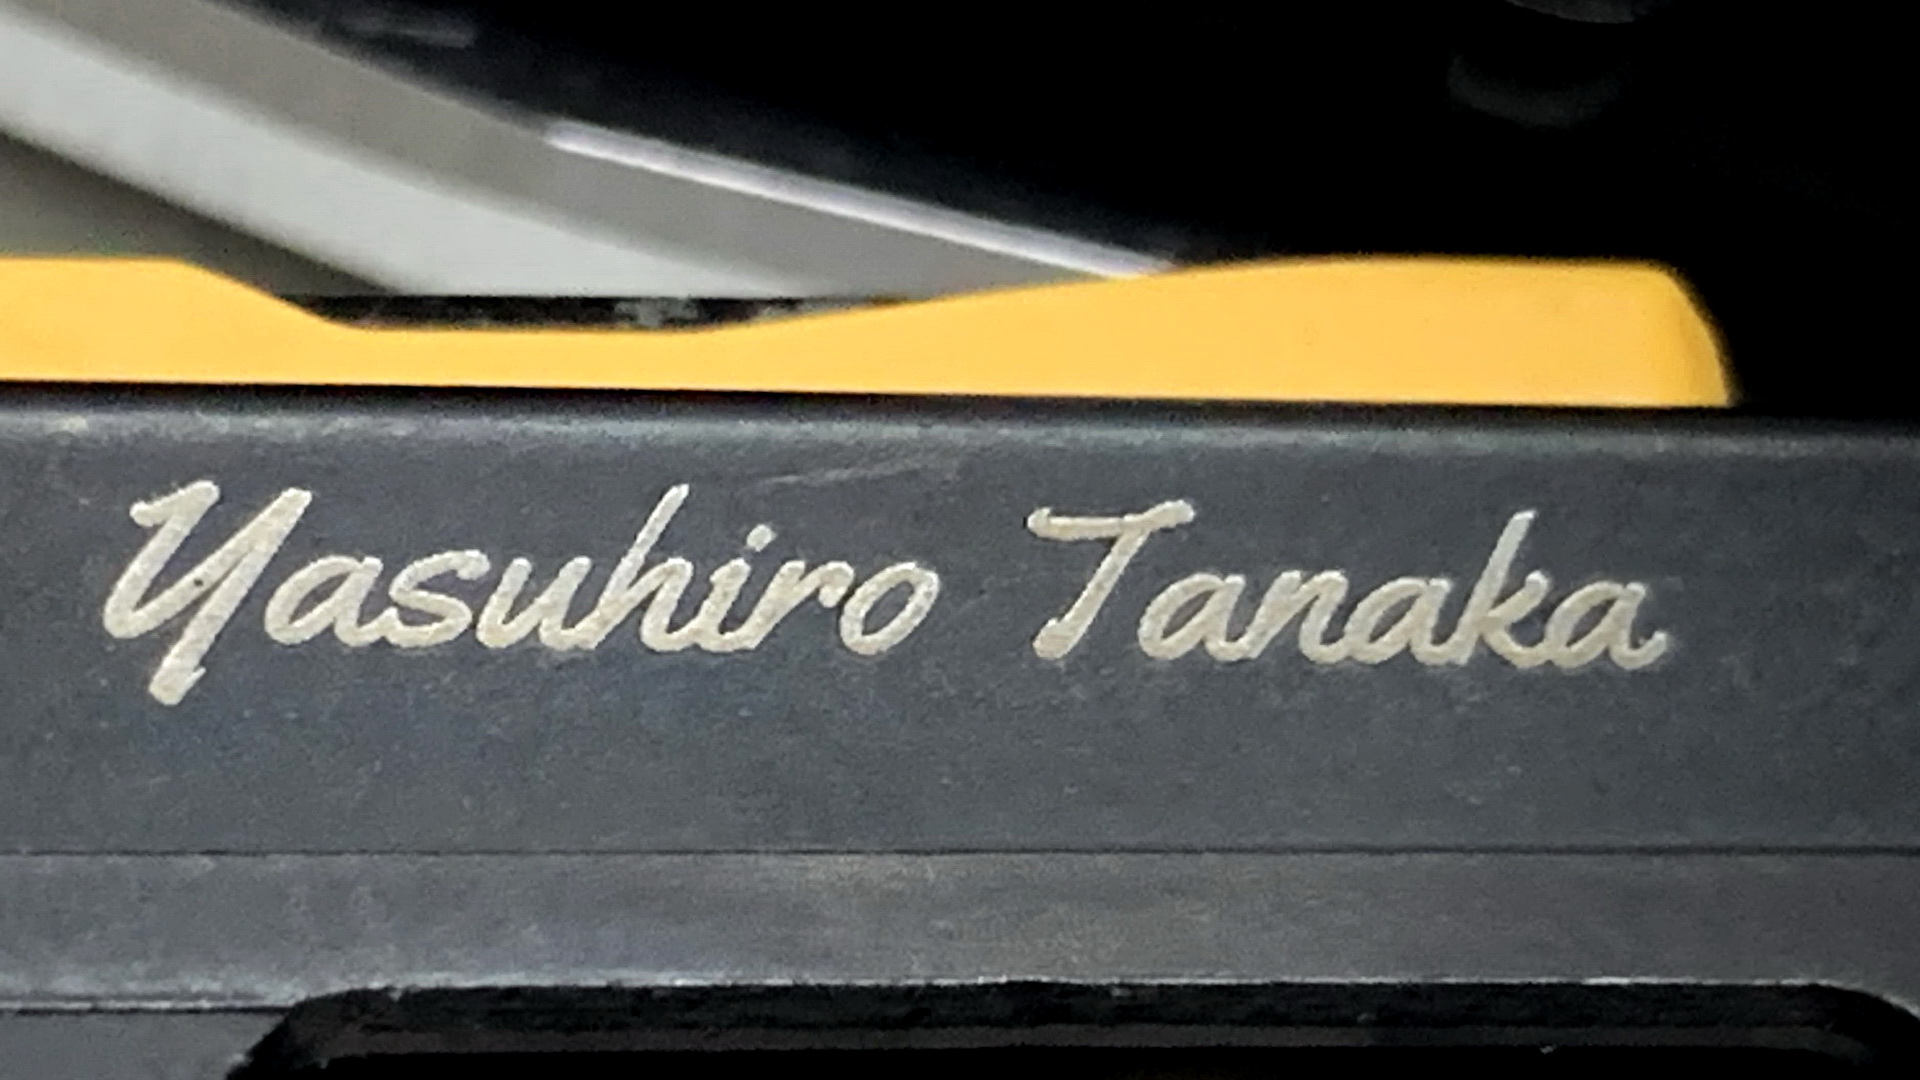
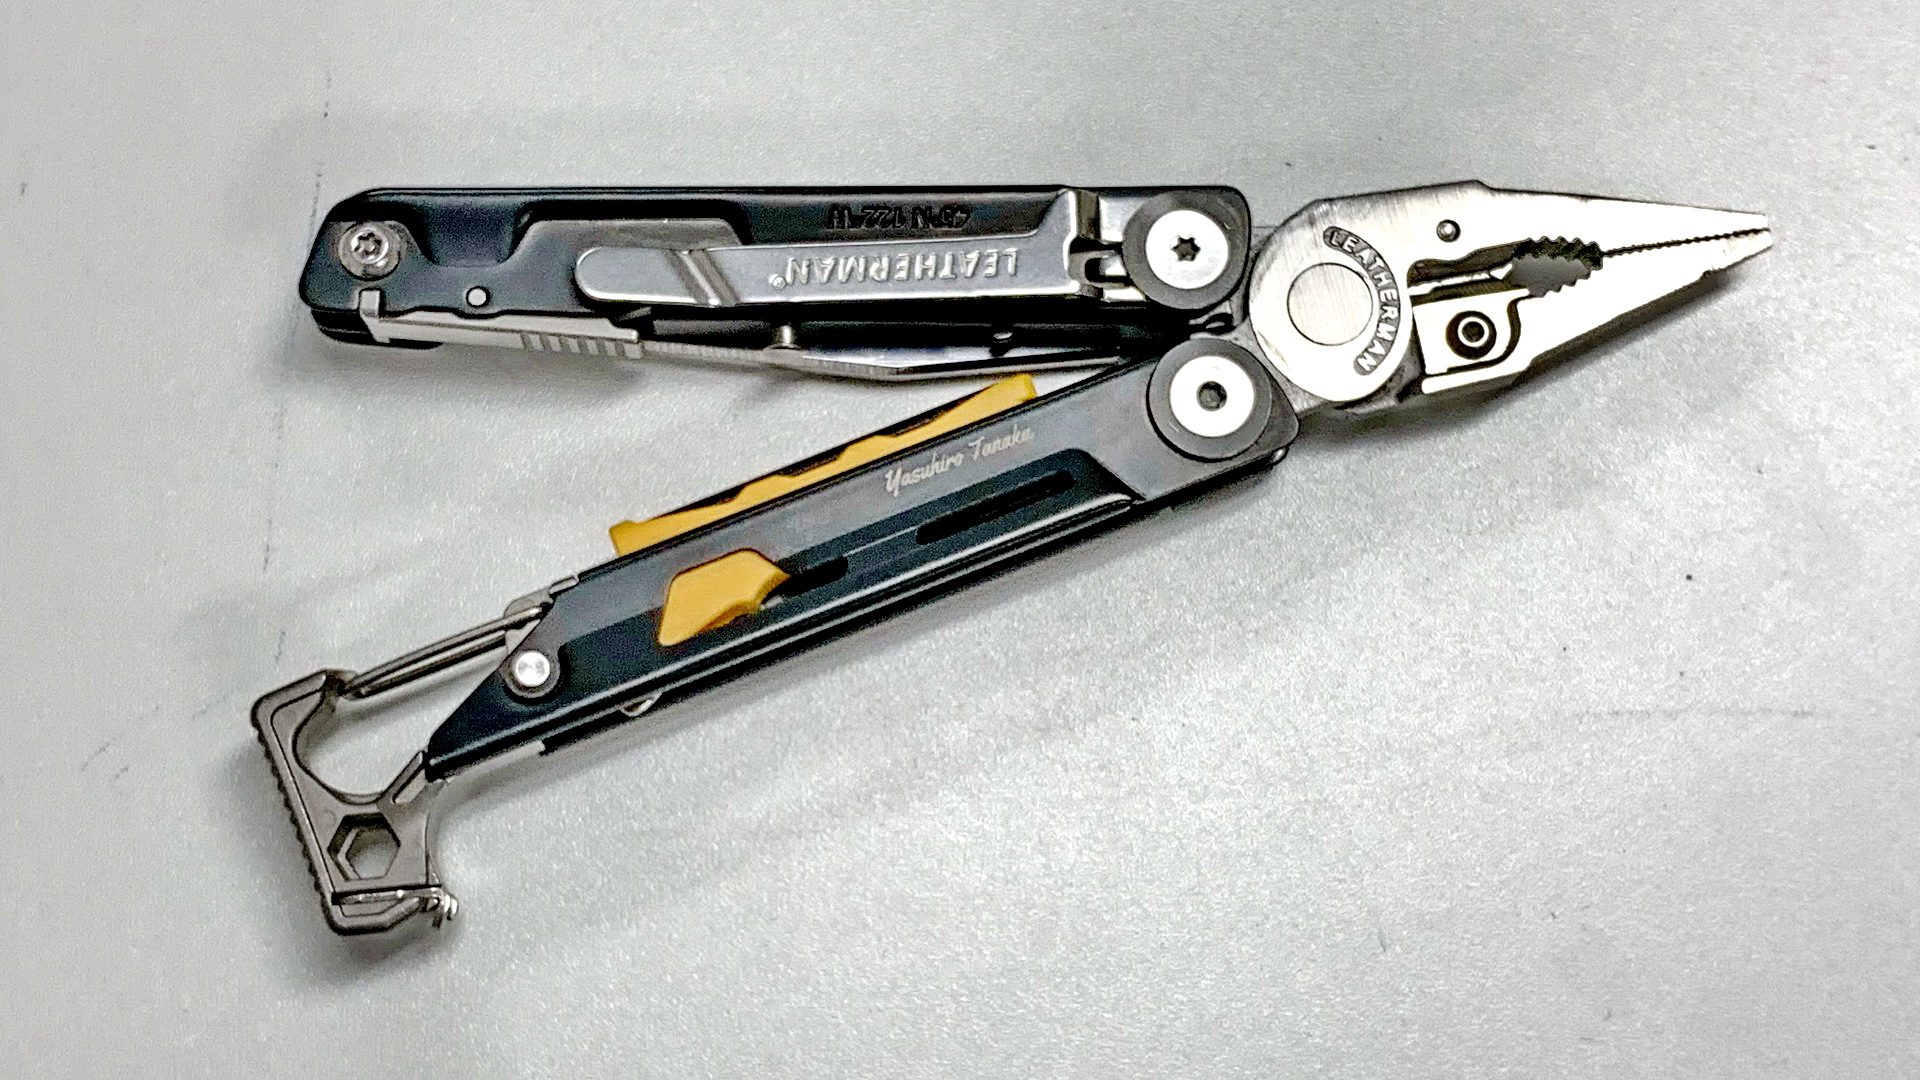
当該加工が可能なレーザーは、こちらです。
https://www.laserworks.jp/lw-rf/
友人の誕生日のお祝いにレザーマンのマルチツールに名入れをしてプレゼントすることにしました。レーザーマーカーを使ったマーキングは、色を白っぽくしたり、少し削ってみたり、など設定によっていろいろ変えることができます。今回はベーシックな黒色マーキングを施してみました。
昨今のキャンプブームで、こういったアウトドア系のツールはなかなかの人気です。
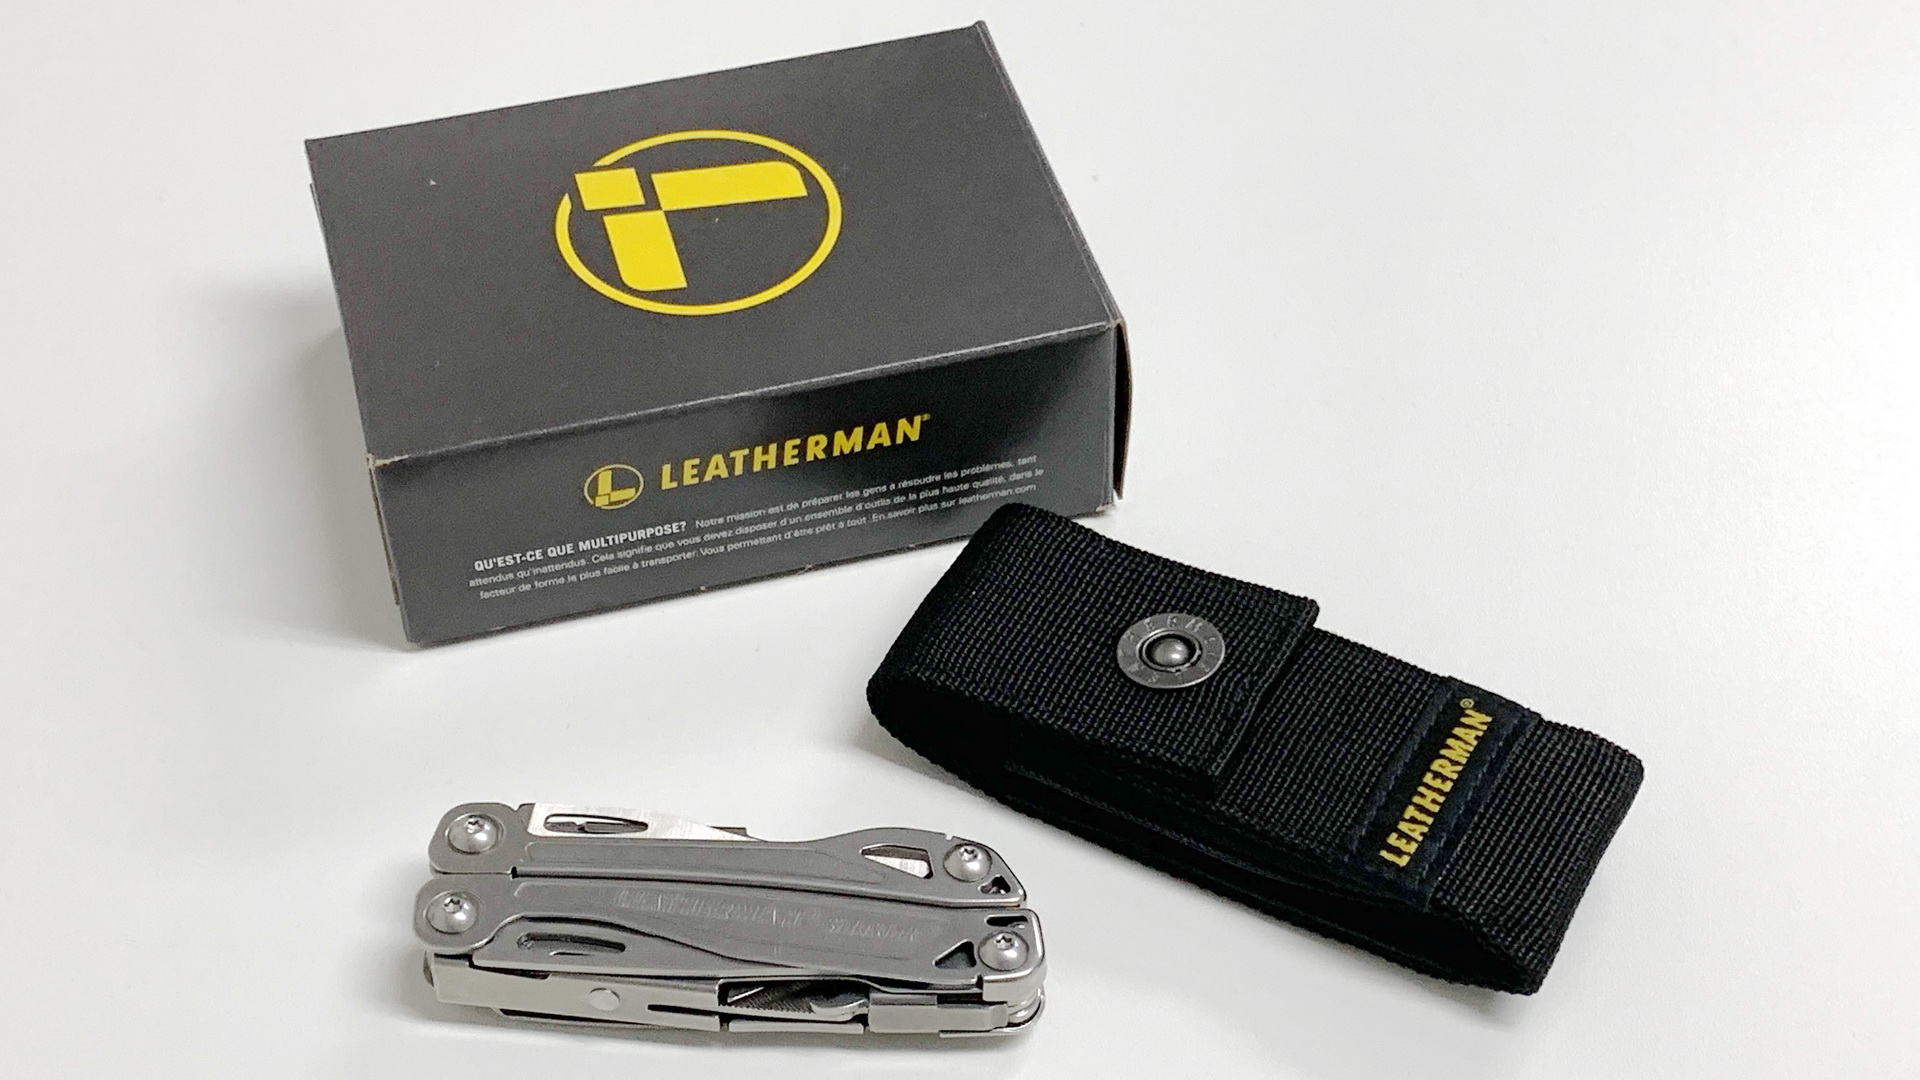
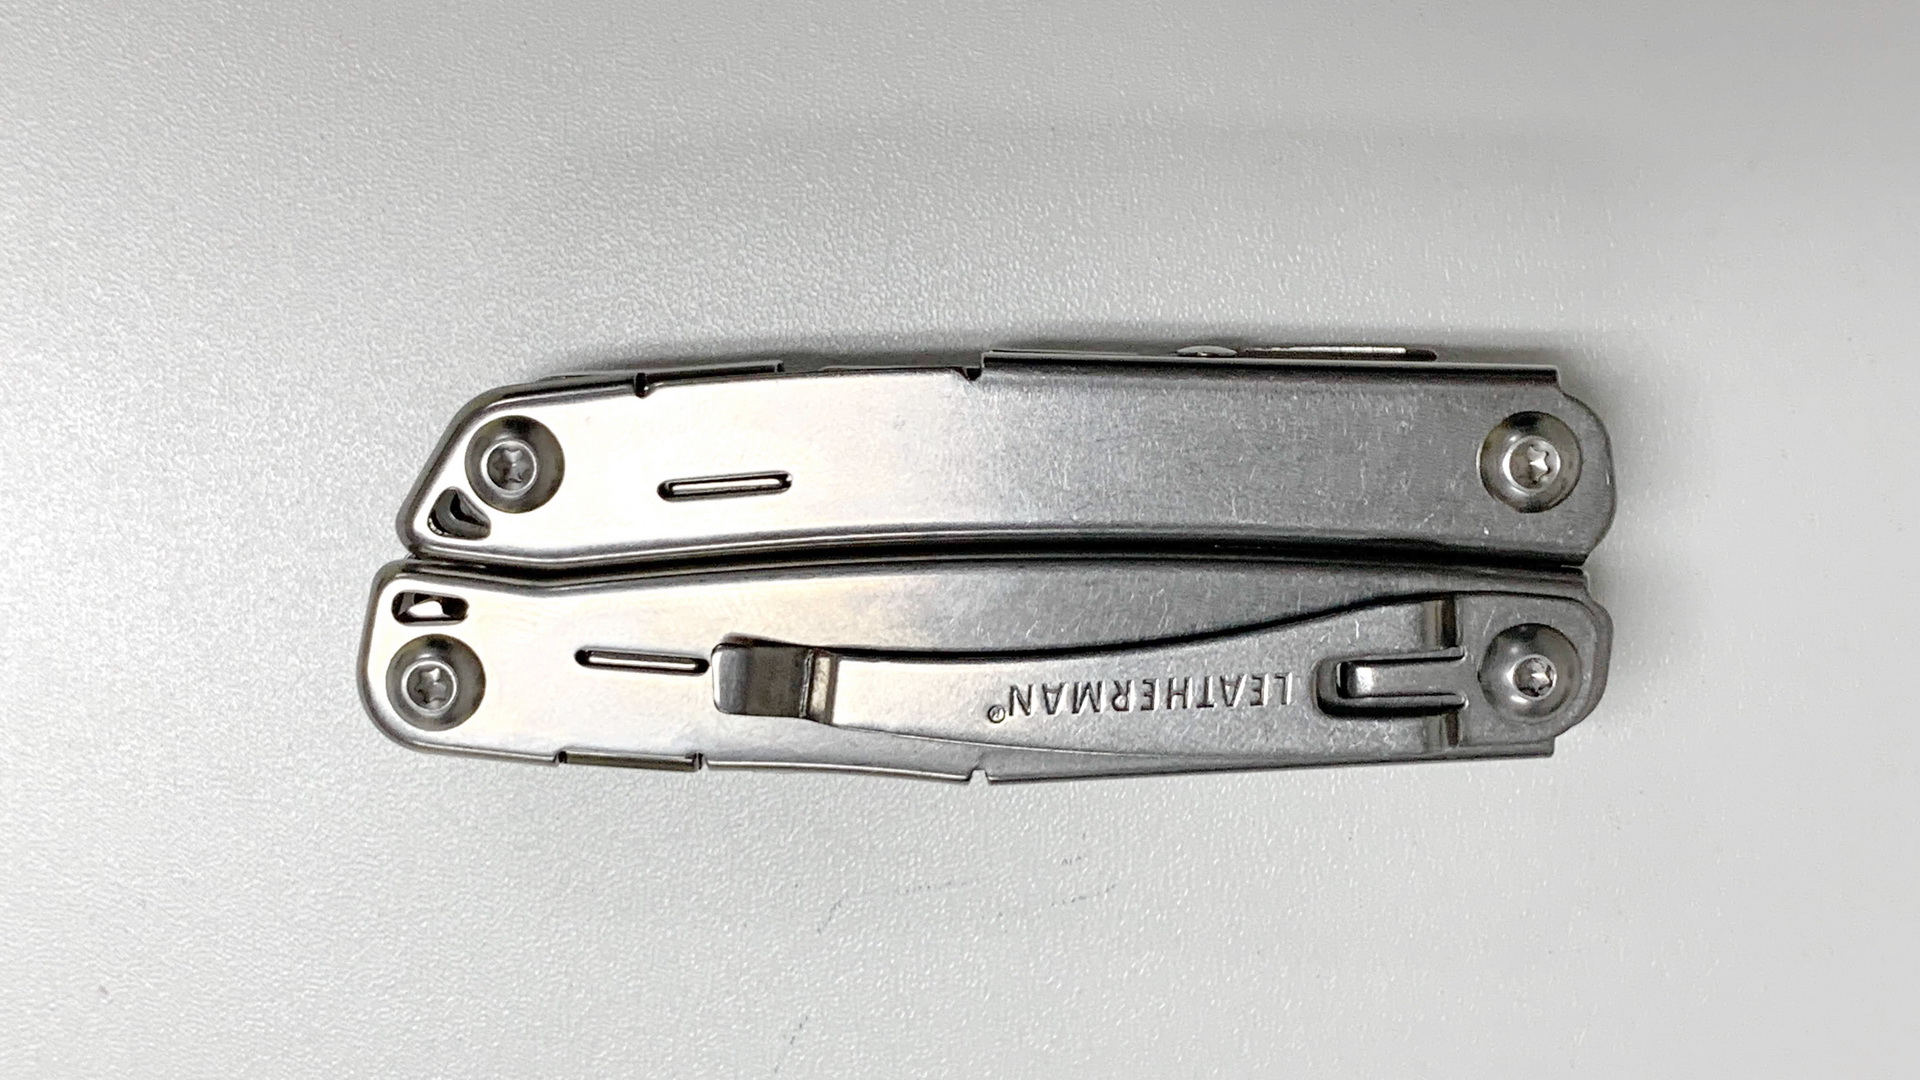
商品の種類によって、塗装が施されたものなどもありますが、今回の商品はステンレスそのものです。
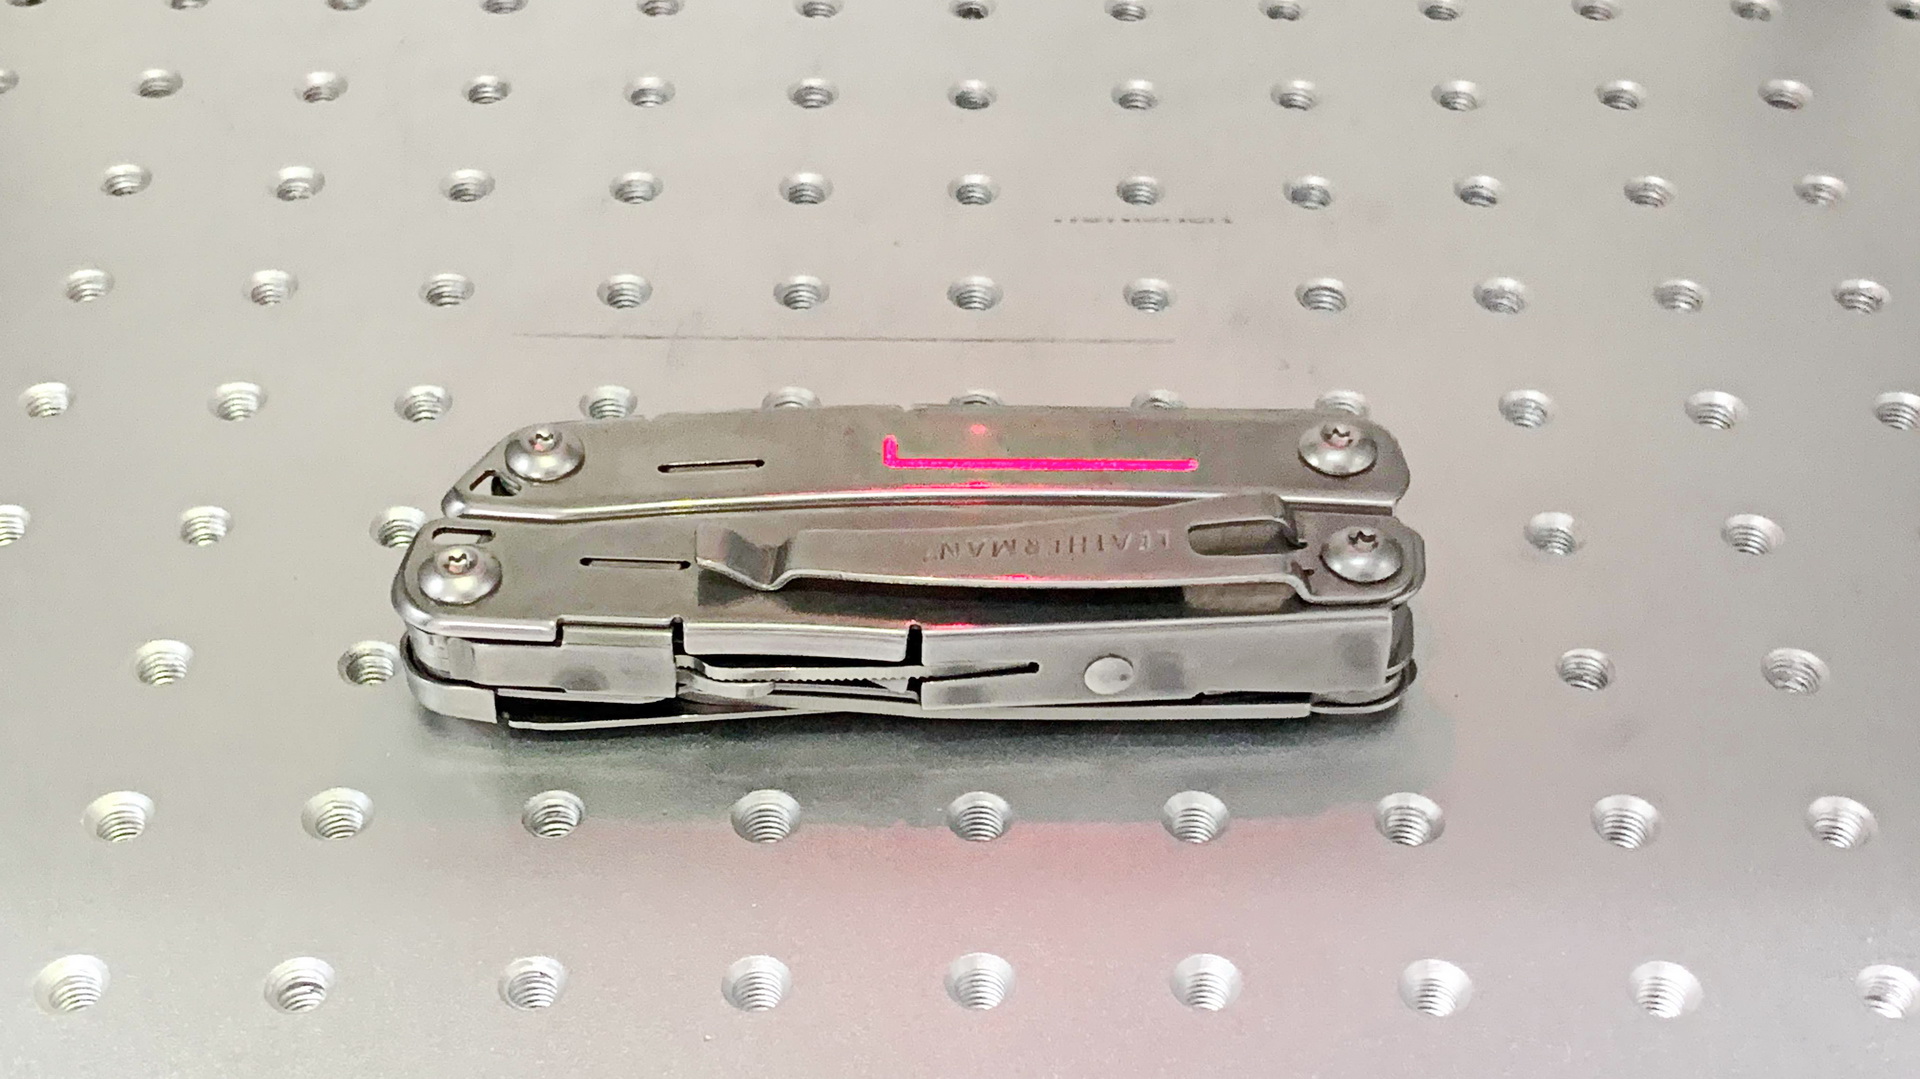
材料を加工テーブルに置いて、レッドポインターで位置合わせを行います。
それでは早速加工を。
あっという間に名入れ終了です。もっとも、黒色マーキングなので、通常の加工よりは少し時間がかかっています。ノーマルな加工なら10秒もかからないです。
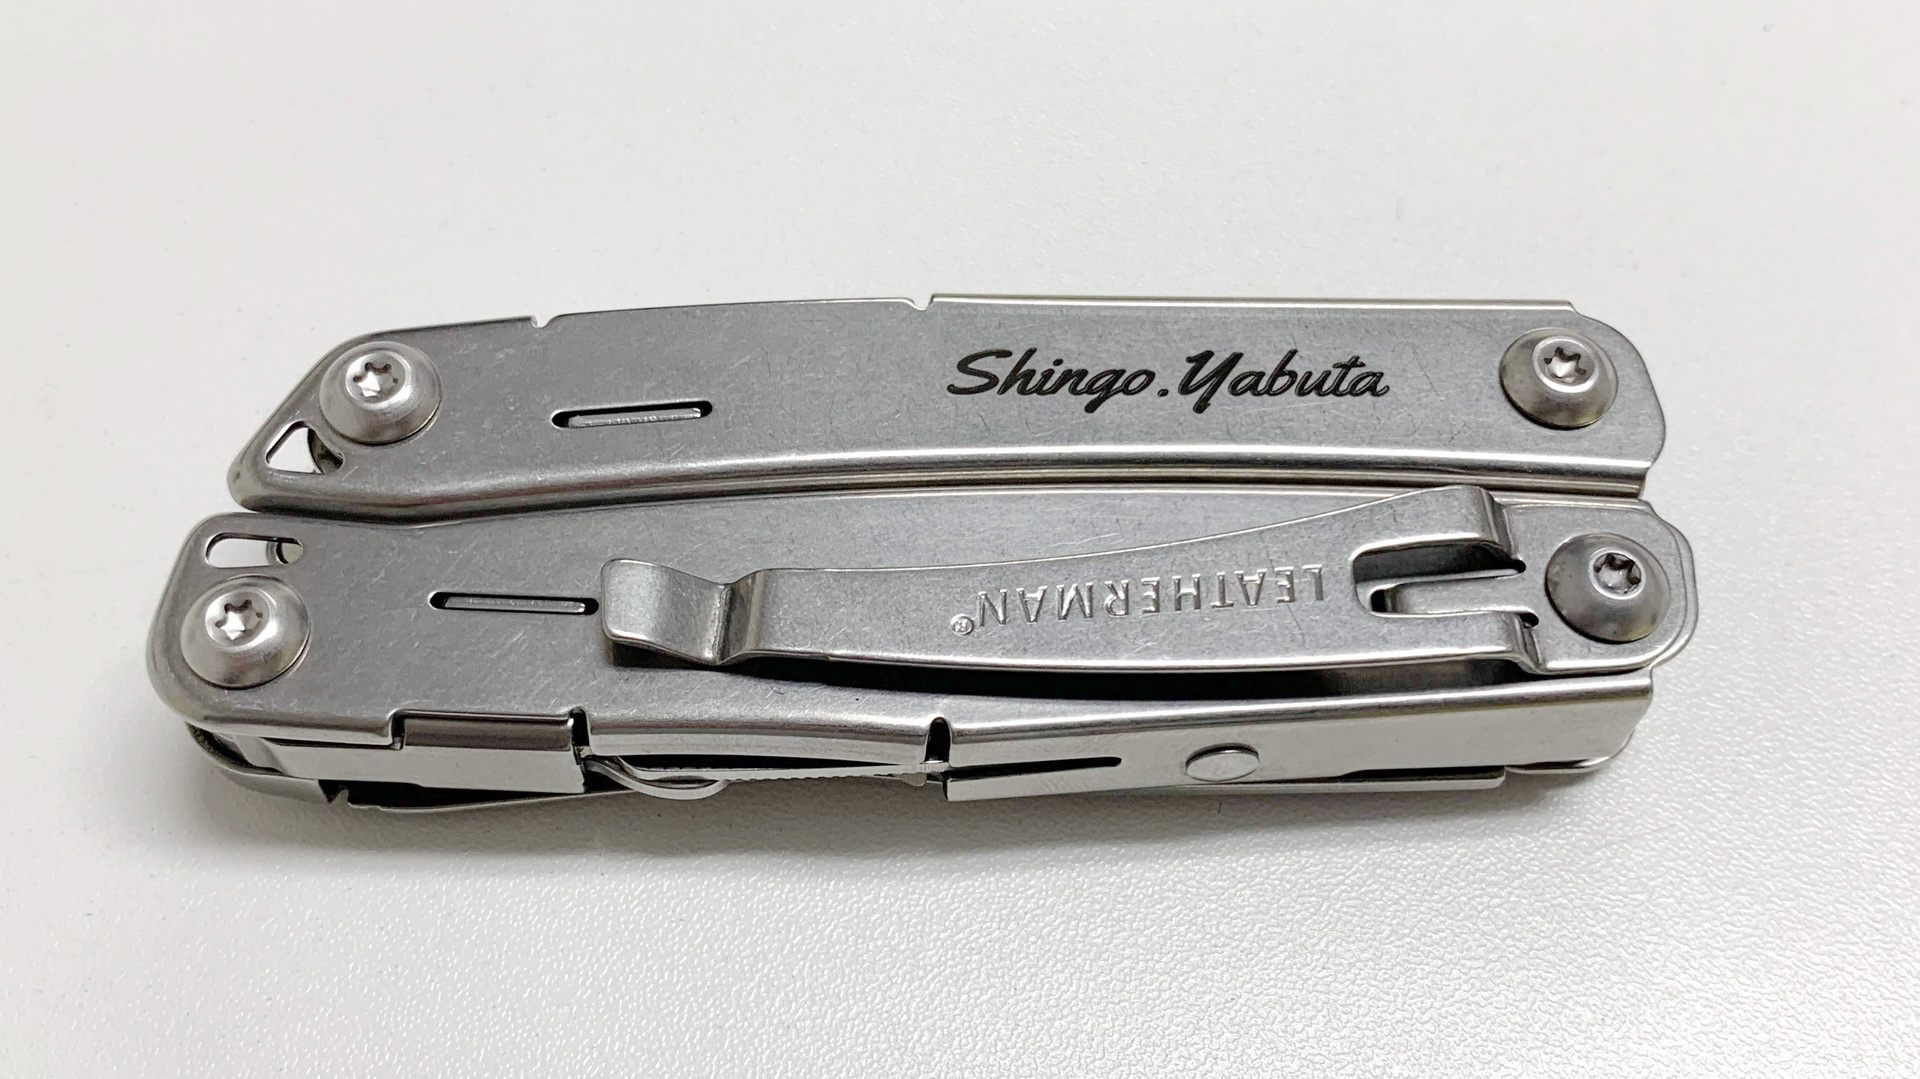
なかなかいいですね(個人的な感想ですが)
塗装などと違い、決して消えることがないのがレーザーによる名入れ加工です。名前が入っていれば、間違って持ち帰られることもないでしょう。
ということで誕生日プレゼントは、これで大いに喜んでいただきます。
当該加工が可能なレーザーはこちらです。
https://www.laserworks.jp/lw-rf/
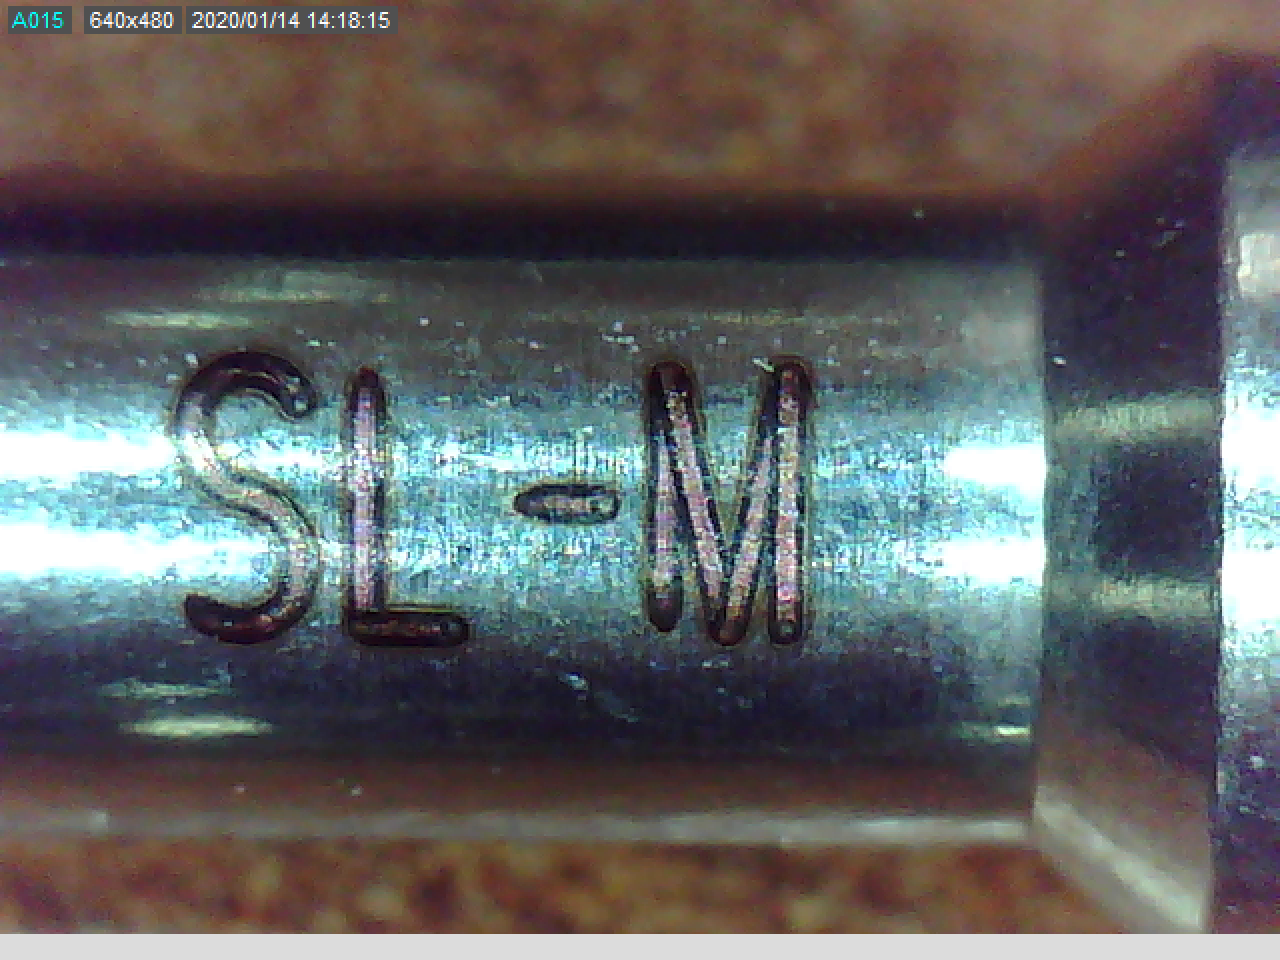
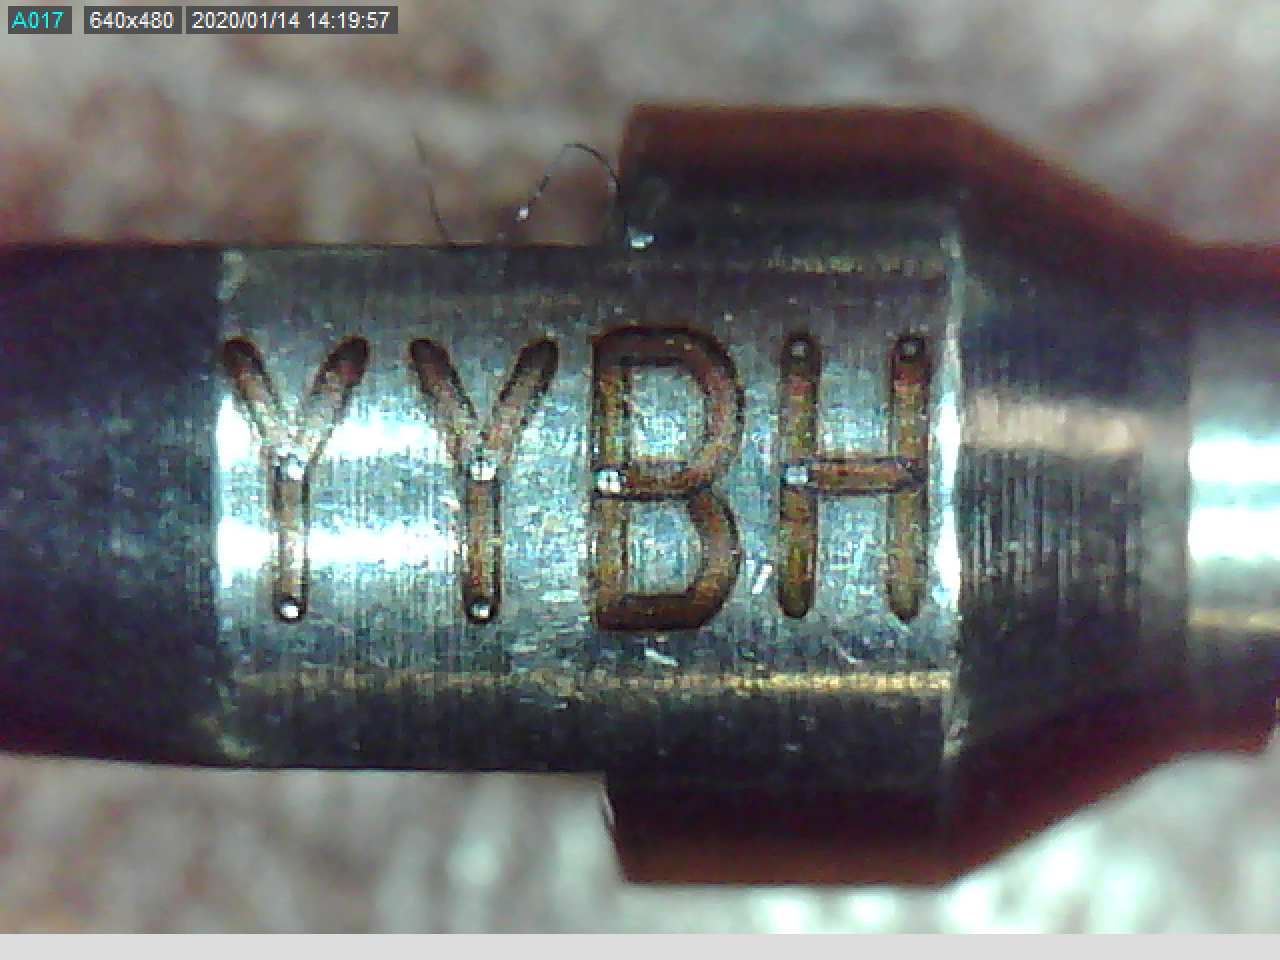
テスト加工で、医療用器具のチップに製品名を刻印してみました。フォントはマーカーの付属ソフトウェアに内蔵されているシングルラインフォントです。塗り込みがないので一瞬で刻印が終わります。
フォントサイズは、文字高さ1.4mmで作ってあります。レーザー出力設定は、刻印部分に凹凸が出来ないように変色させる程度で行いました。
1つ目
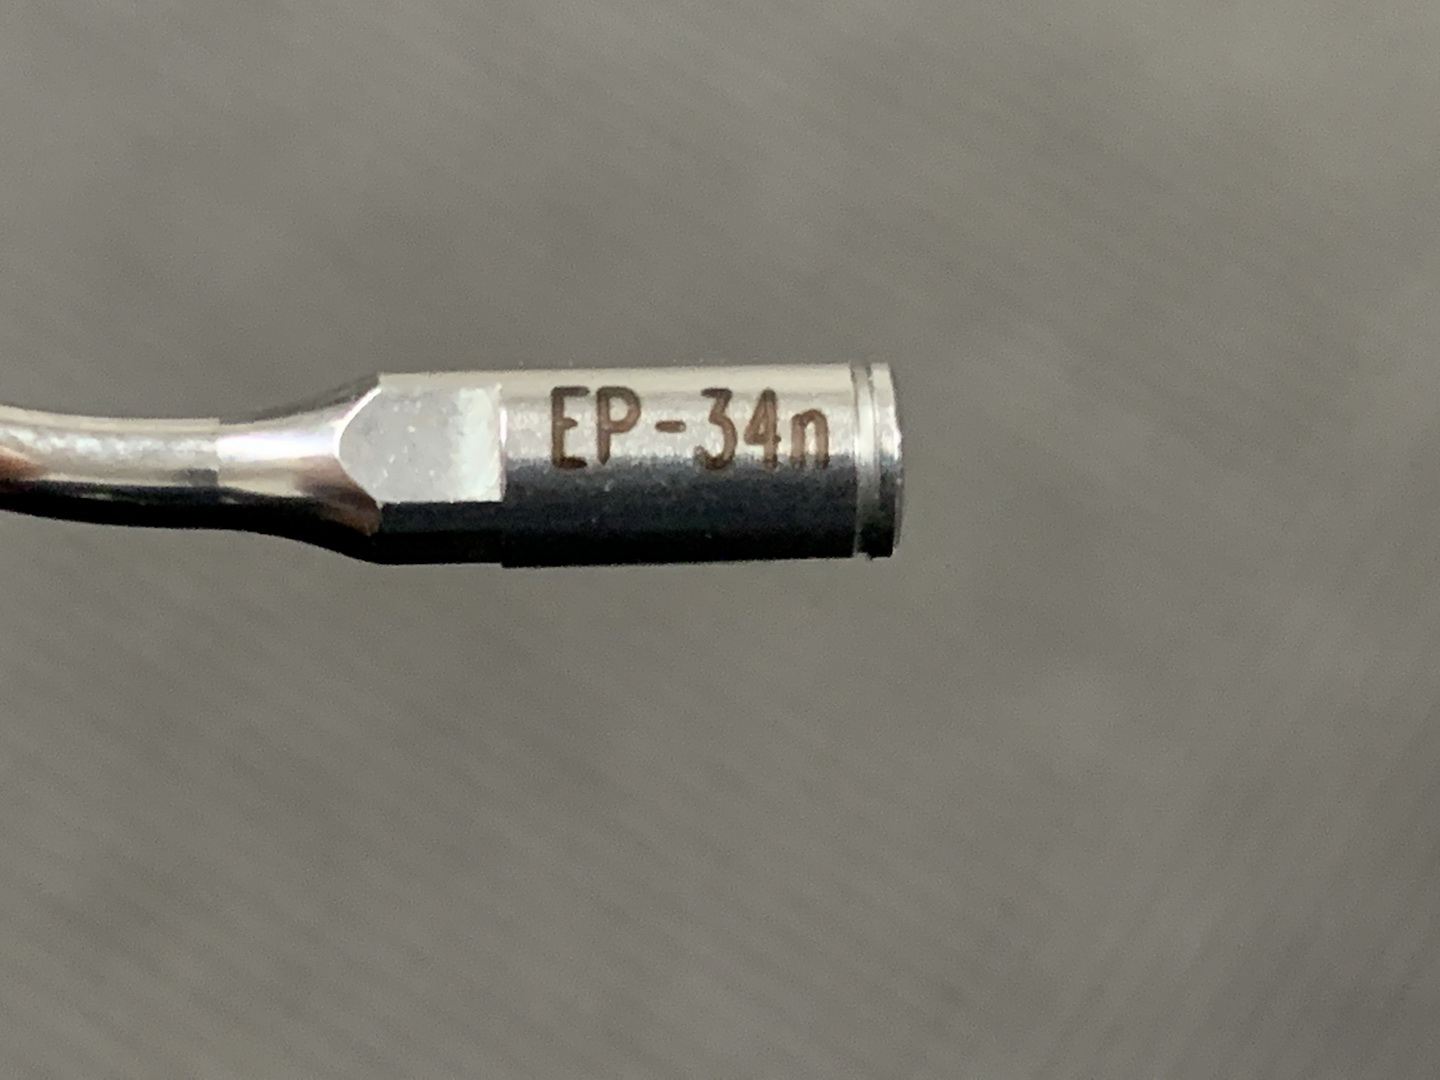
1つ目 デジタルルーペ画像
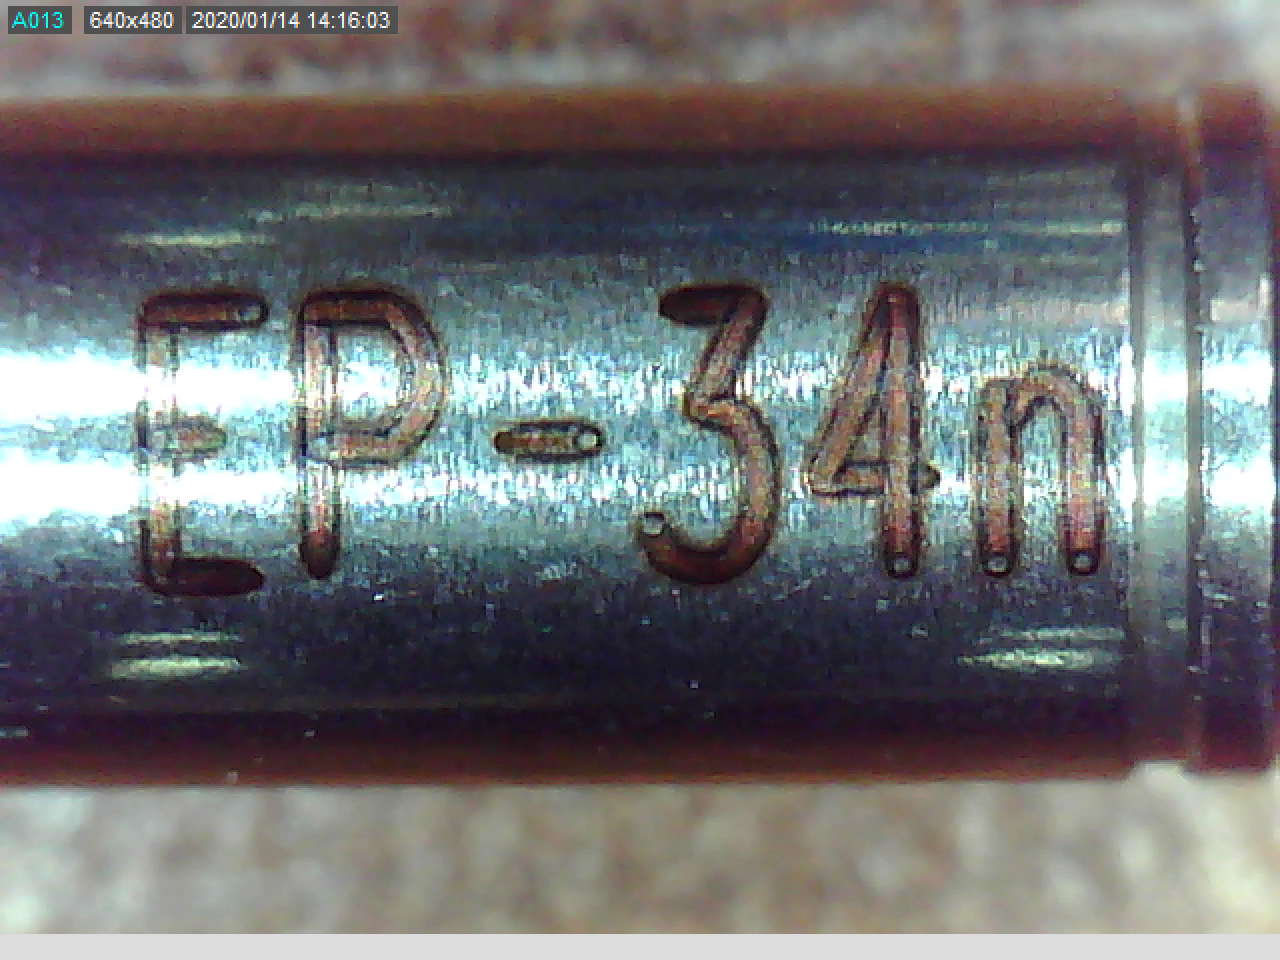
2つ目
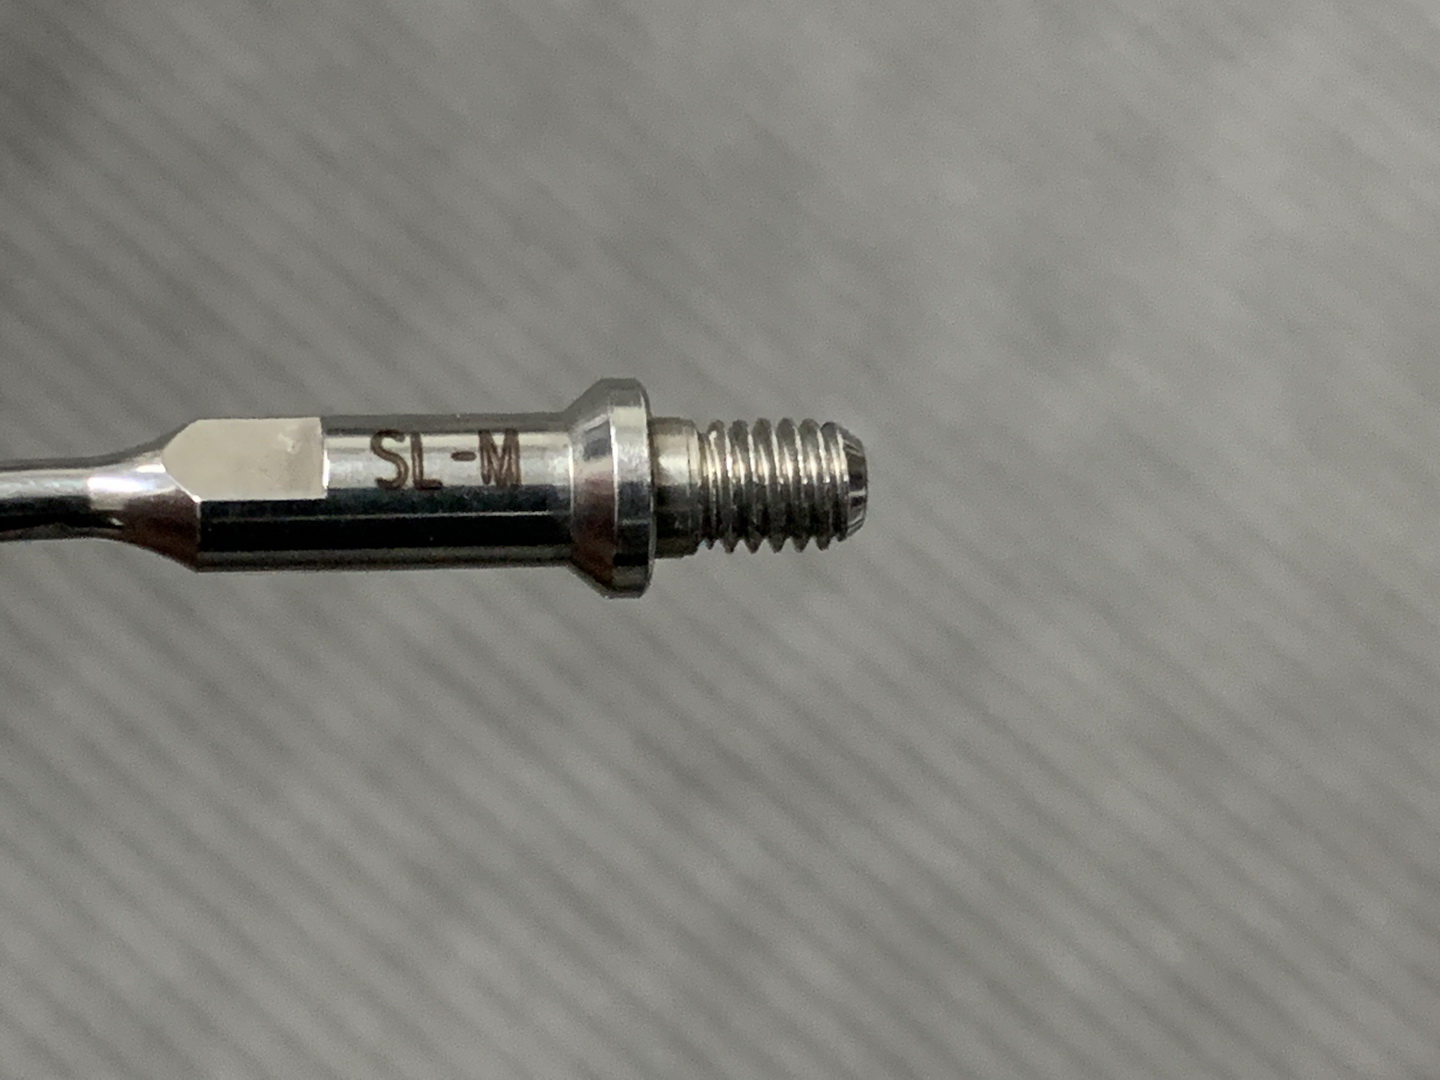
2つ目 デジタルルーペ画像
3つ目
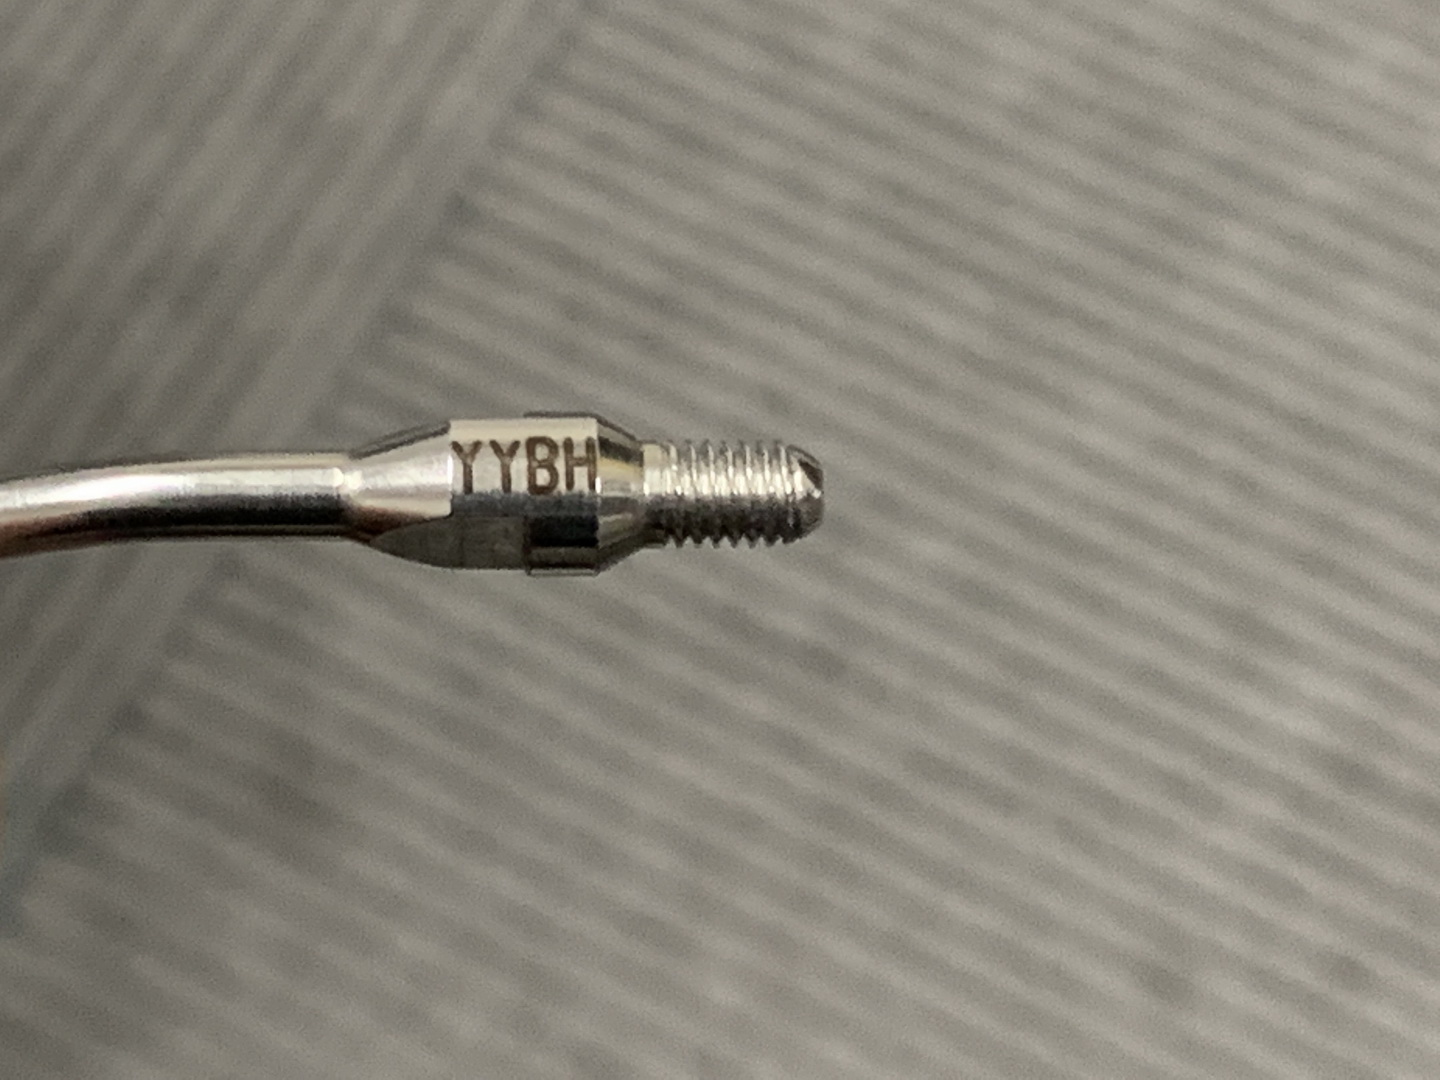
3つ目 デジタルルーペ画像
4つ目
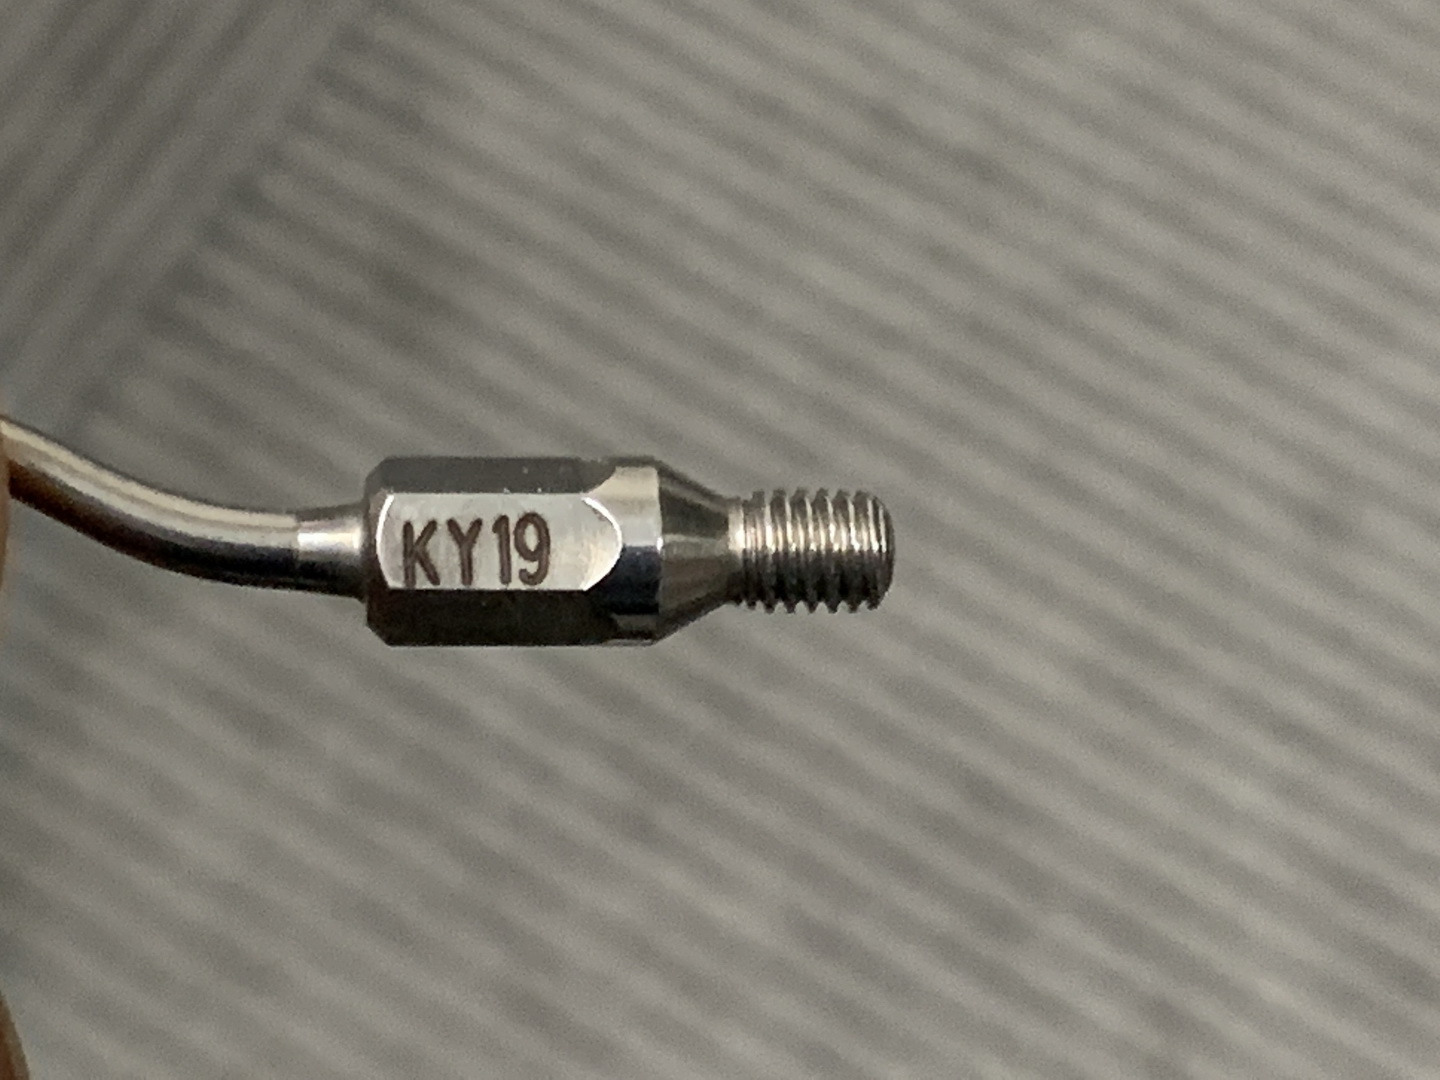
4つ目 デジタルルーペ画像
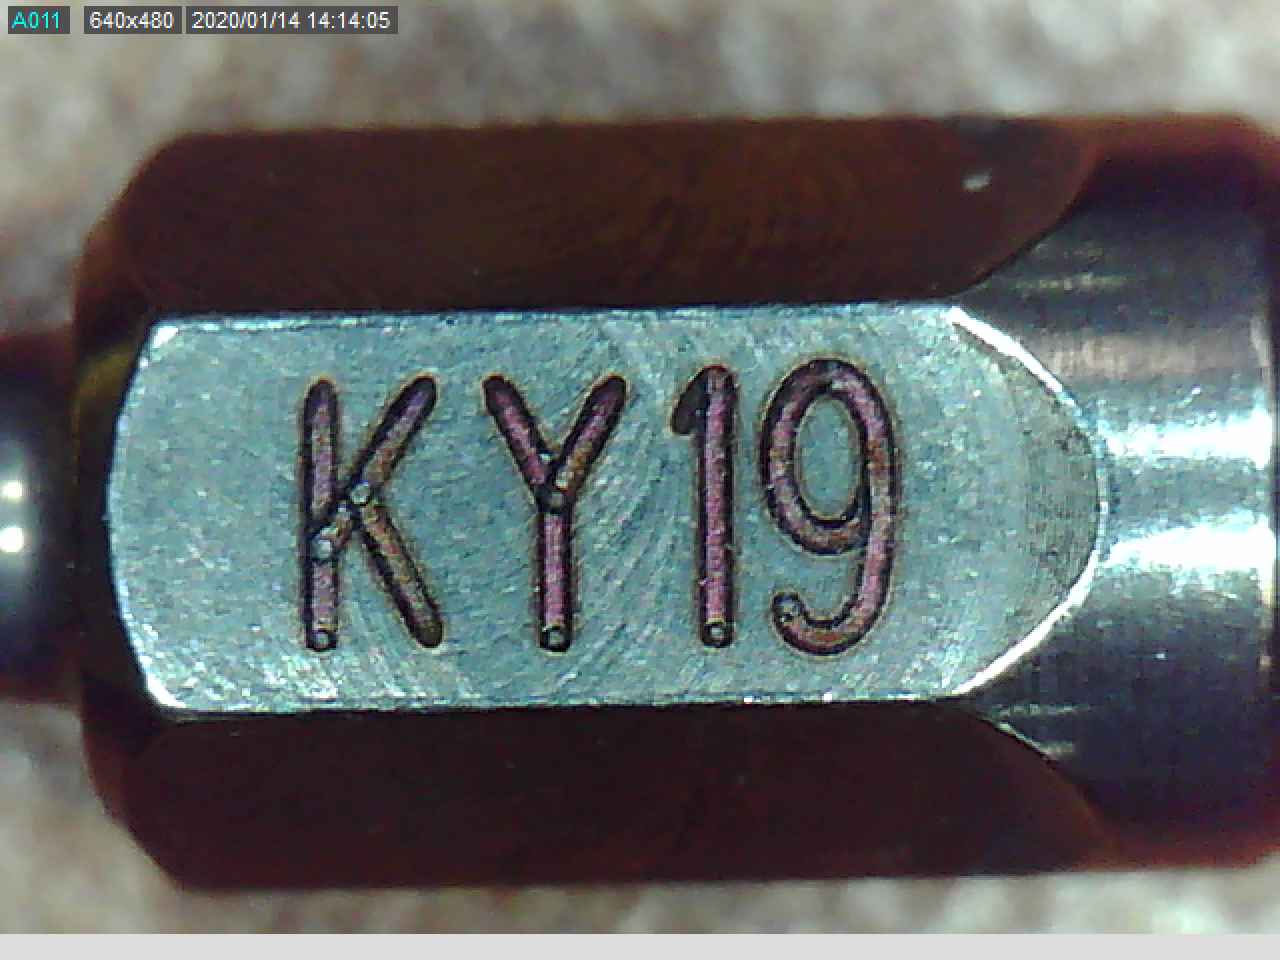
当該加工が出来るレーザーは、こちらです。
https://www.laserworks.jp/lw-rf/
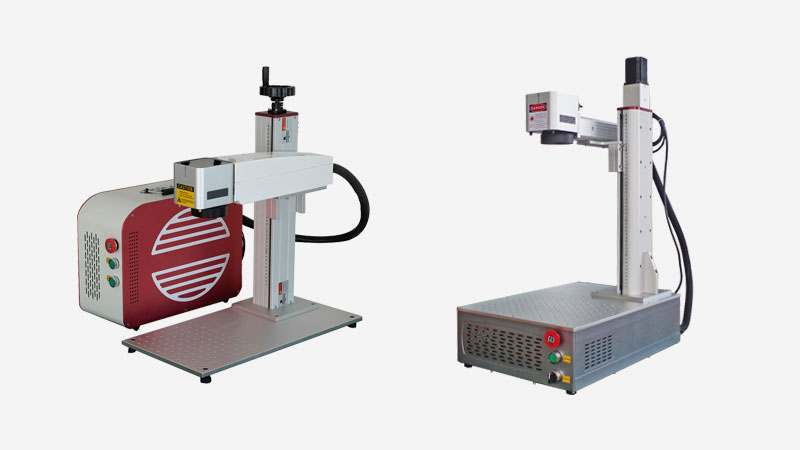
取扱品目(レーザーマーカー)の拡充に伴い、WEBサイトをリニューアルしました。新たに加わった製品は、MOPAファイバーレーザー、CO2レーザーマーカー、UVレーザーマーカーとなります。
今後ともよろしくお願い申し上げます。
MOPAファイバーレーザーマーカ/UVレーザーマーカ
従来取り扱っていたファイバーレーザーよりも 周波数帯が広くなり、より高性能になっています。価格については、従来機種よりもリーズナブルになっています。 MOPAファイバーレーザーは、レーザー出力も20W,30W,50Wと用途に合わせてお選びいただけます。UVレーザーマーカーについては3W,5Wからお選びいただけます。
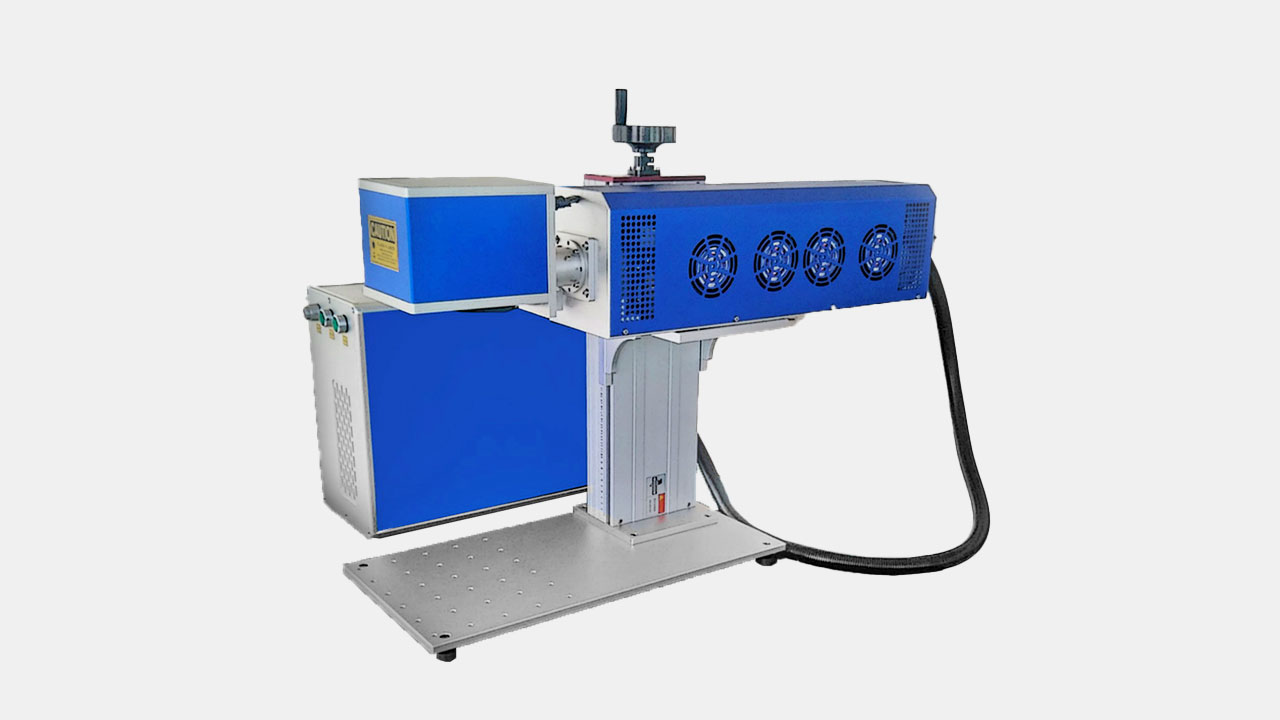
CO2レーザーマーカー
レーザー発振器は米国SYNRAD社製、レーザー出力は30Wとなり、レーザーカッターのように切断することは出来ませんが、彫刻、マーキングについては圧倒的な速さを誇ります。
今年に入って最初のレーザー加工ブログです。しばらく間が開いてしまいましたが、今回は、ボトルの彫刻をやってみました。
ガラスボトルへ彫刻をする場合、よく使われている手法はサンドブラストですが、レーザーでもガラスボトルの彫刻は可能です。
ということで、今回は、750mlのシャンパンボトル、ワインボトル、720mlの日本酒ボトルに加工を行いました。
まずは簡単に、『父の日ギフト』用に、文字彫刻だけのパターンです。後から色を入れるので、マスキングテープを貼った状態で彫刻します。
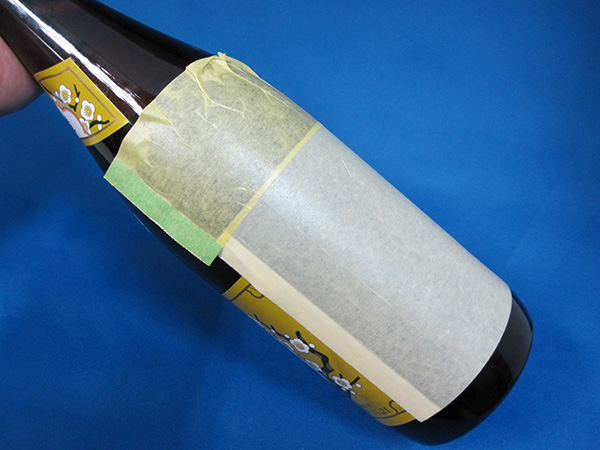
50ワットレーザーに高密度レンズを使って、複数回、レーザーを当てました。概ね0.6~08mmくらいは彫れていると思います。 25ワットクラスのノーマルレンズでも彫刻は出来ないこともないのですが、パワーが弱いとある程度の深さまで彫り上げるまで時間がかかります。また、微細な模様や細い線を鮮明に出すのであれば高密度レンズが要ります。
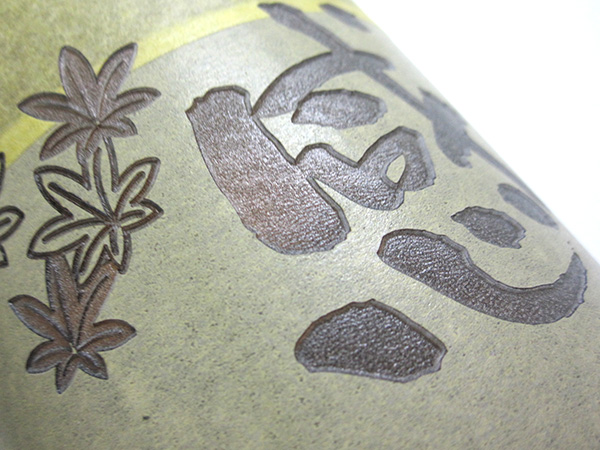
彫り上がったら色を入れます。
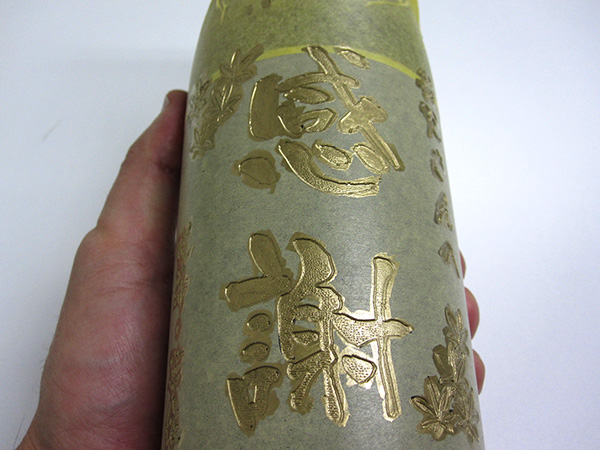
その後、マスキングテープを剥がし、塗料のはみ出た箇所があれば手で修正します。
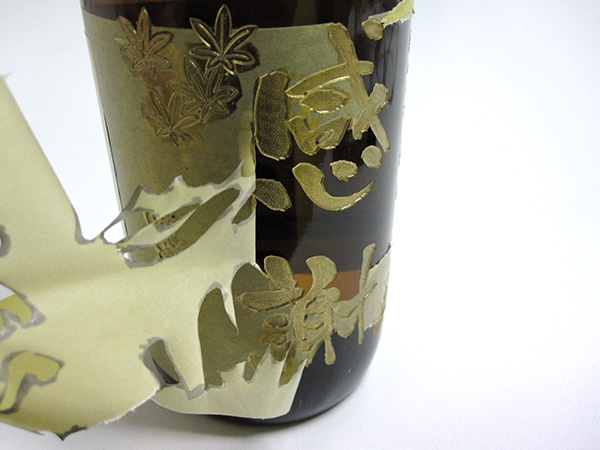
これで、出来上がりです。サンドブラストほどの短時間で彫ることは出来ませんが、ブラストとは違い、レーザーで彫ってる間は手が空きますので、他の作業をするなど時間を有効に使うことが出来ます。
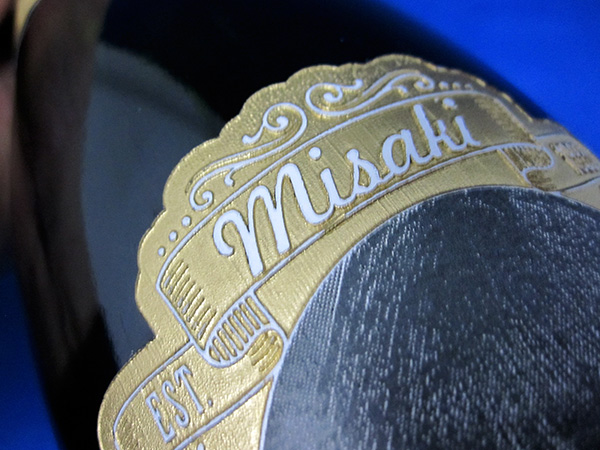
次は、画像を加工してみます。 そのまま単純にレーザーを当てても鮮明に加工するのは困難です。この写真画像を加工するにあたっては、少し工夫を行っています。
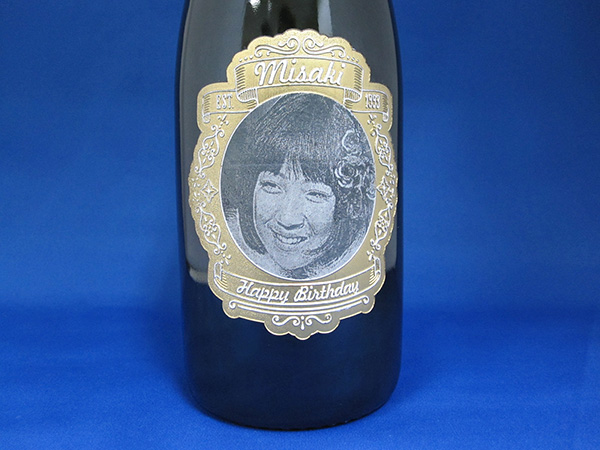
もっとも、レーザーに慣れているユーザー様でしたら、この画像から加工の手法を見抜くことも出来るかと。
尚、 文字や模様は浮かし彫りにしてみました。
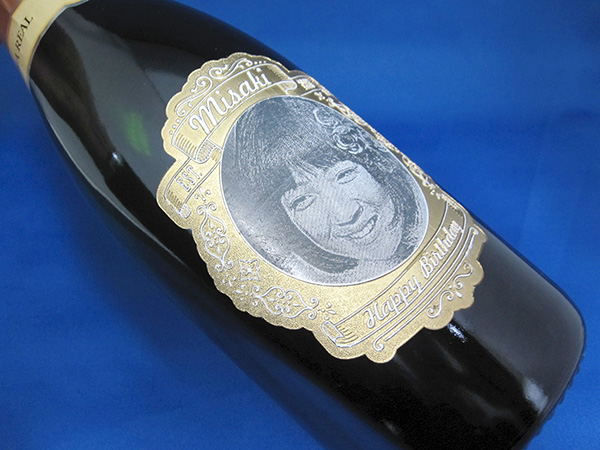
ということで、お酒のギフトや記念品などで、ボトルへの彫刻をお考えでしたら、ぜひレーザーをご検討ください。サンドブラストのようにテクニックや個人の技量に左右されずに簡単に作ることが出来ます。
使用機種:VLS3.50-50ワット、高密度レンズ、ロータリーユニット(円筒回転治具)
当社のユーザー様で作り方に興味があるお客様には 追加のアプリケーション講習(ロータリーの使い方ではなく、商品としてここまで仕上げるための講習です。)でご説明させていただくことも可能です。講習は来社講習(大阪本社)もしくは訪問講習となります。(講習費用別途)
詳細はレーザーワークスまで
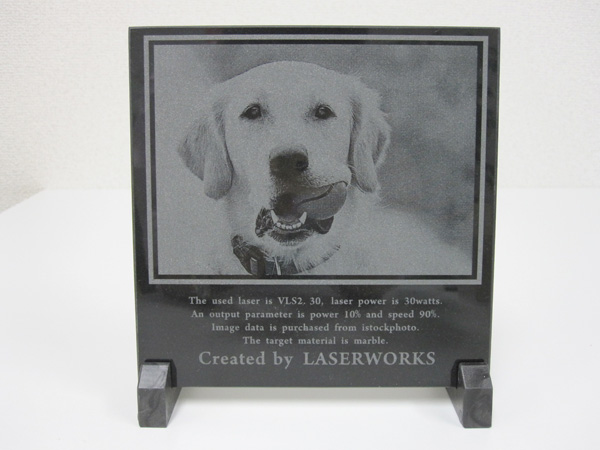
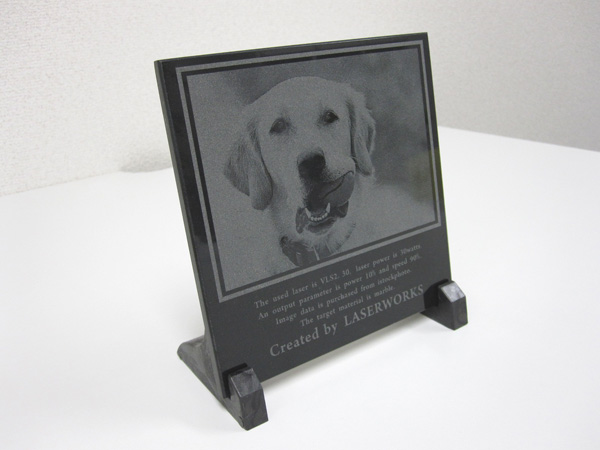
今回も、『1-Touch Laser Photo™』(ワンタッチレーザーフォト)を使った加工事例です。今回は、黒御影石で出来た石板への写真彫刻です。以前も同様の加工を行ってブログを書いたのですが、やはり『1-Touch Laser Photo™』(ワンタッチレーザーフォト)による処理を試したかったというのが、その理由です。
1)こちらが素材となる写真です。
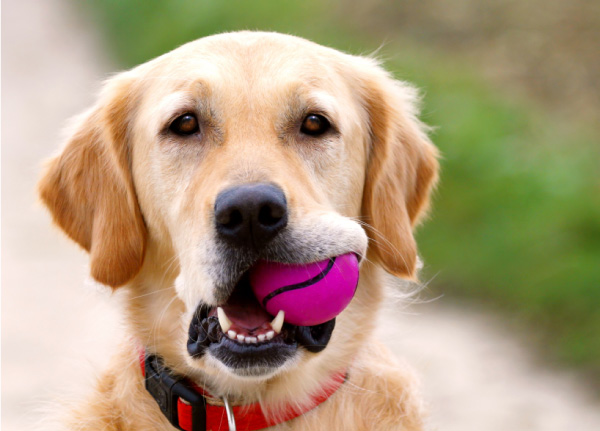
2)これを、ワンタッチレーザーフォトで読み込み、
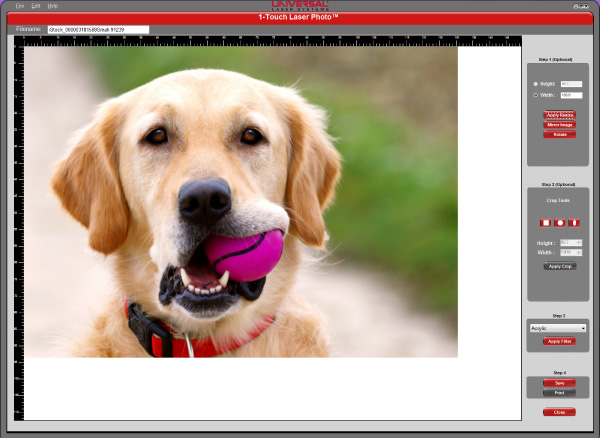
3)前回同様、エフェクトをかけます。素材選択のメニューからは、マーブルを選択します。
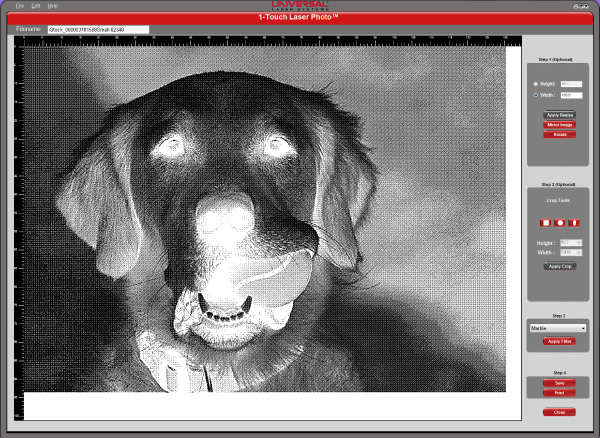
4)ワンタッチレーザーフォトは、直接、UCP(コントロールパネル)に出力できるほか、いったんBMPやJPG,TIFFなど、汎用の画像フォーマットでエクスポートすることが出来ます。今回は、BMPでエクスポートしたファイルをコーレルドローにインポートして使用しました。
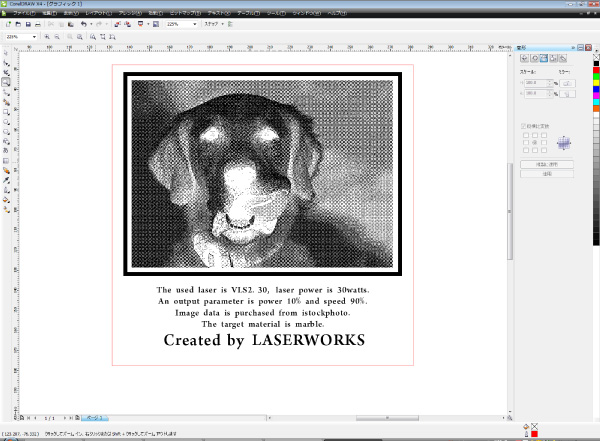
5)コーレルドローから、UCPへ転送します。
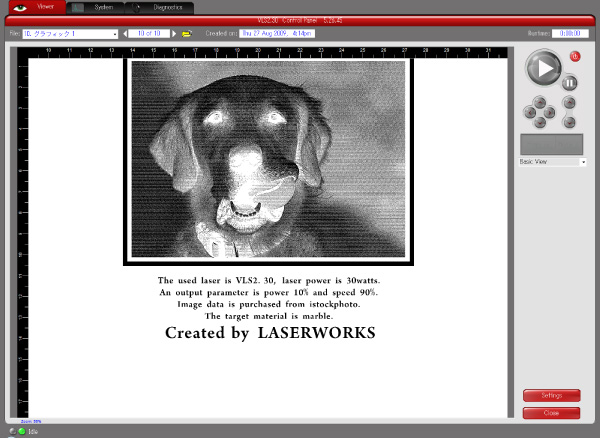
6)あとは、バーサレーザーに材料をセットし、加工を行うだけです。実は、今回も動画を撮ったのですが、レーザーが材料(黒御影石)に当たった時に光を出すため、その光のせいでカメラのピントが狂ってしまい、ピンボケの動画になってしまいました。なので、今回は動画無しです。
7)こちらが、完成品です。
詳細は、レーザーワークスまで
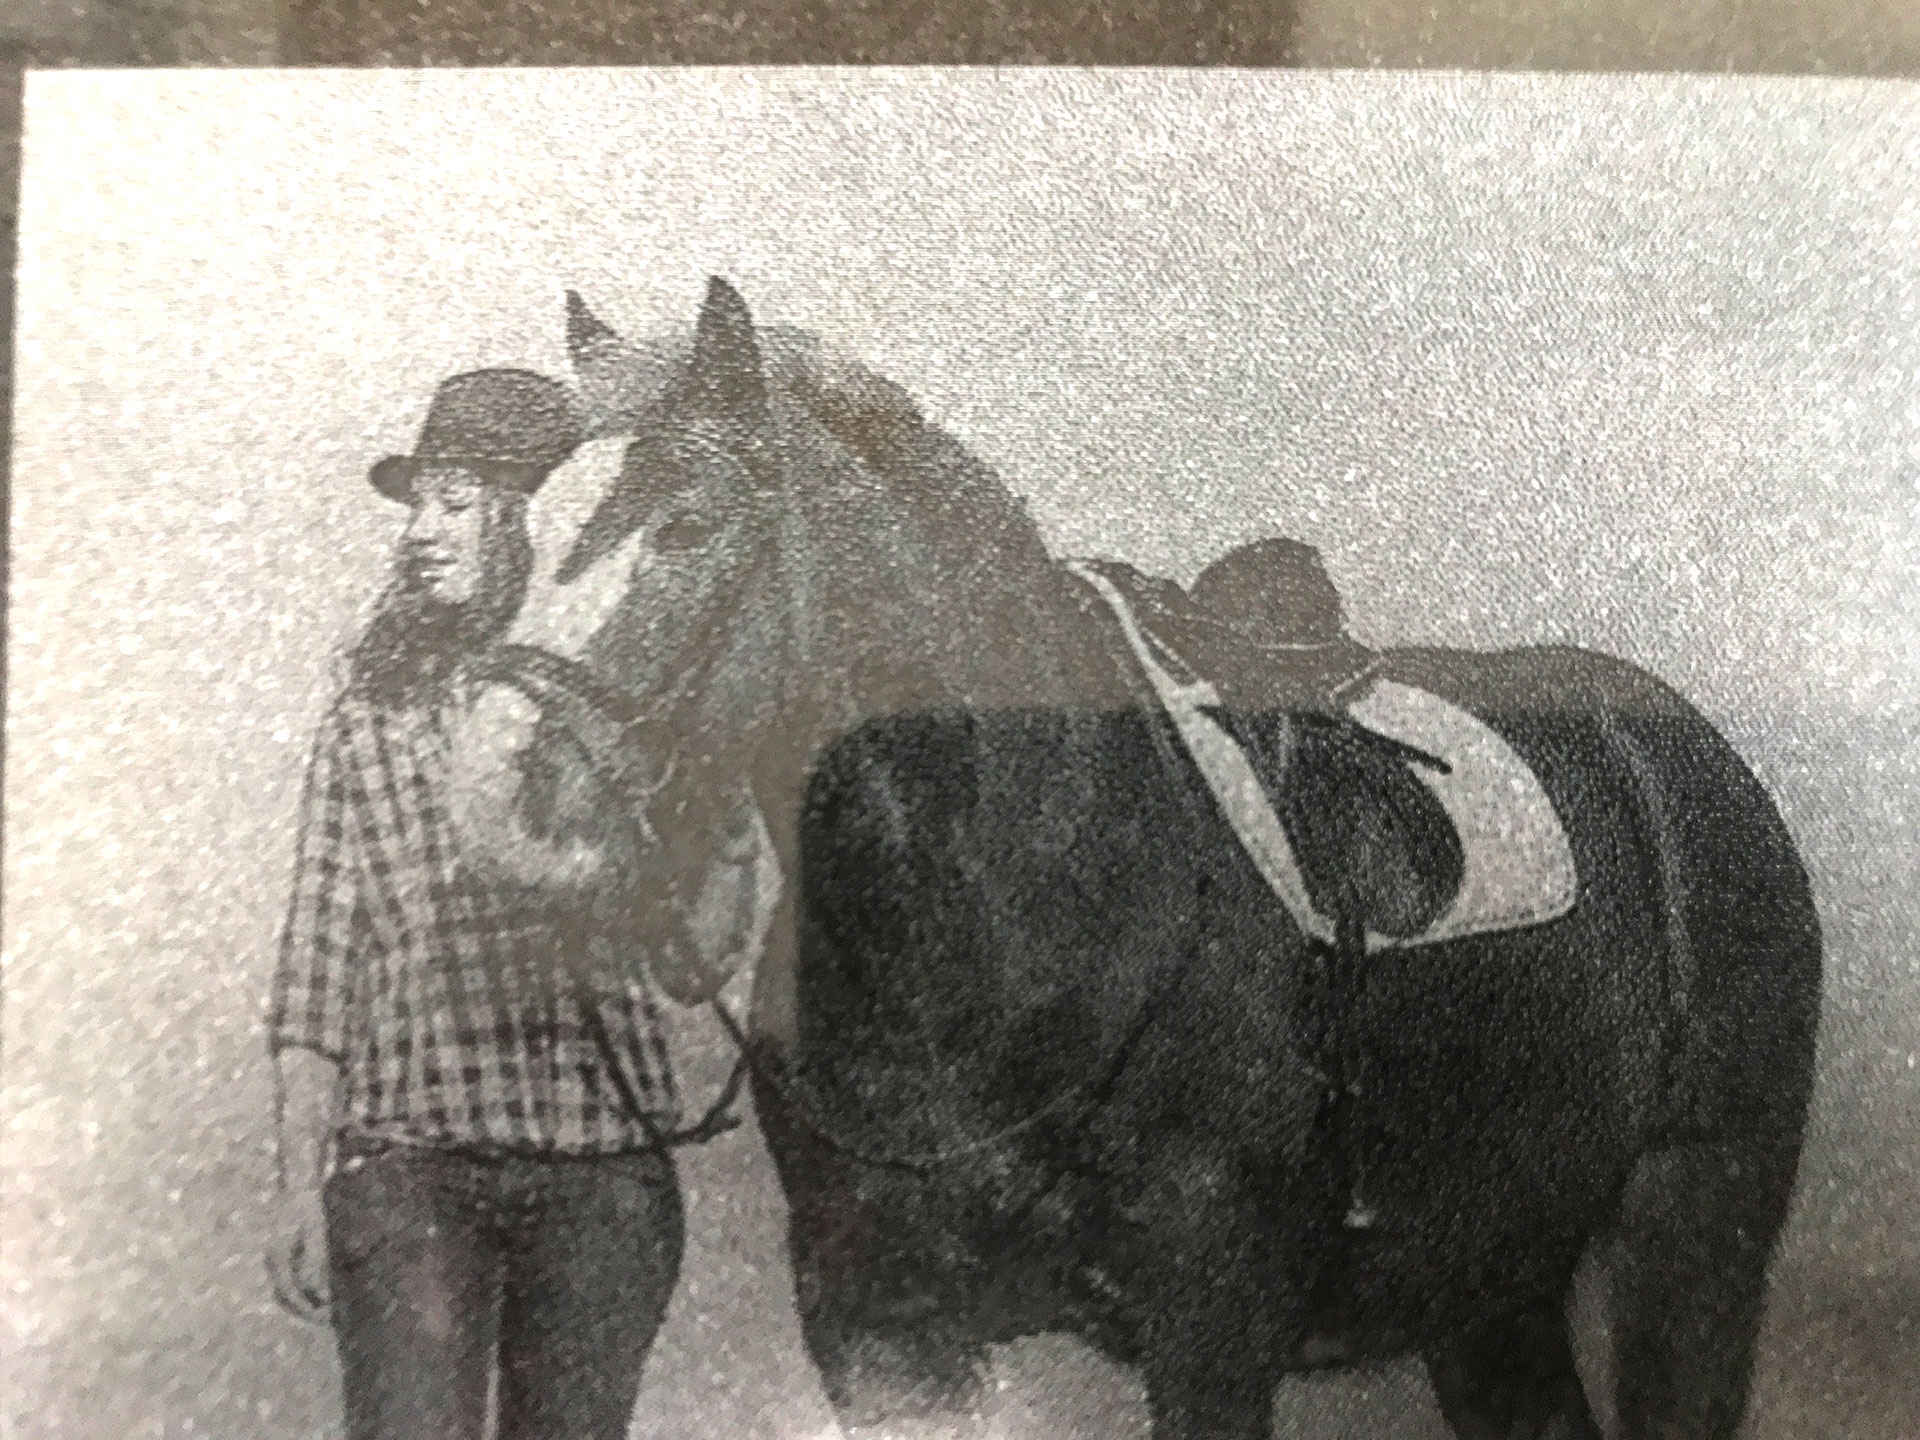
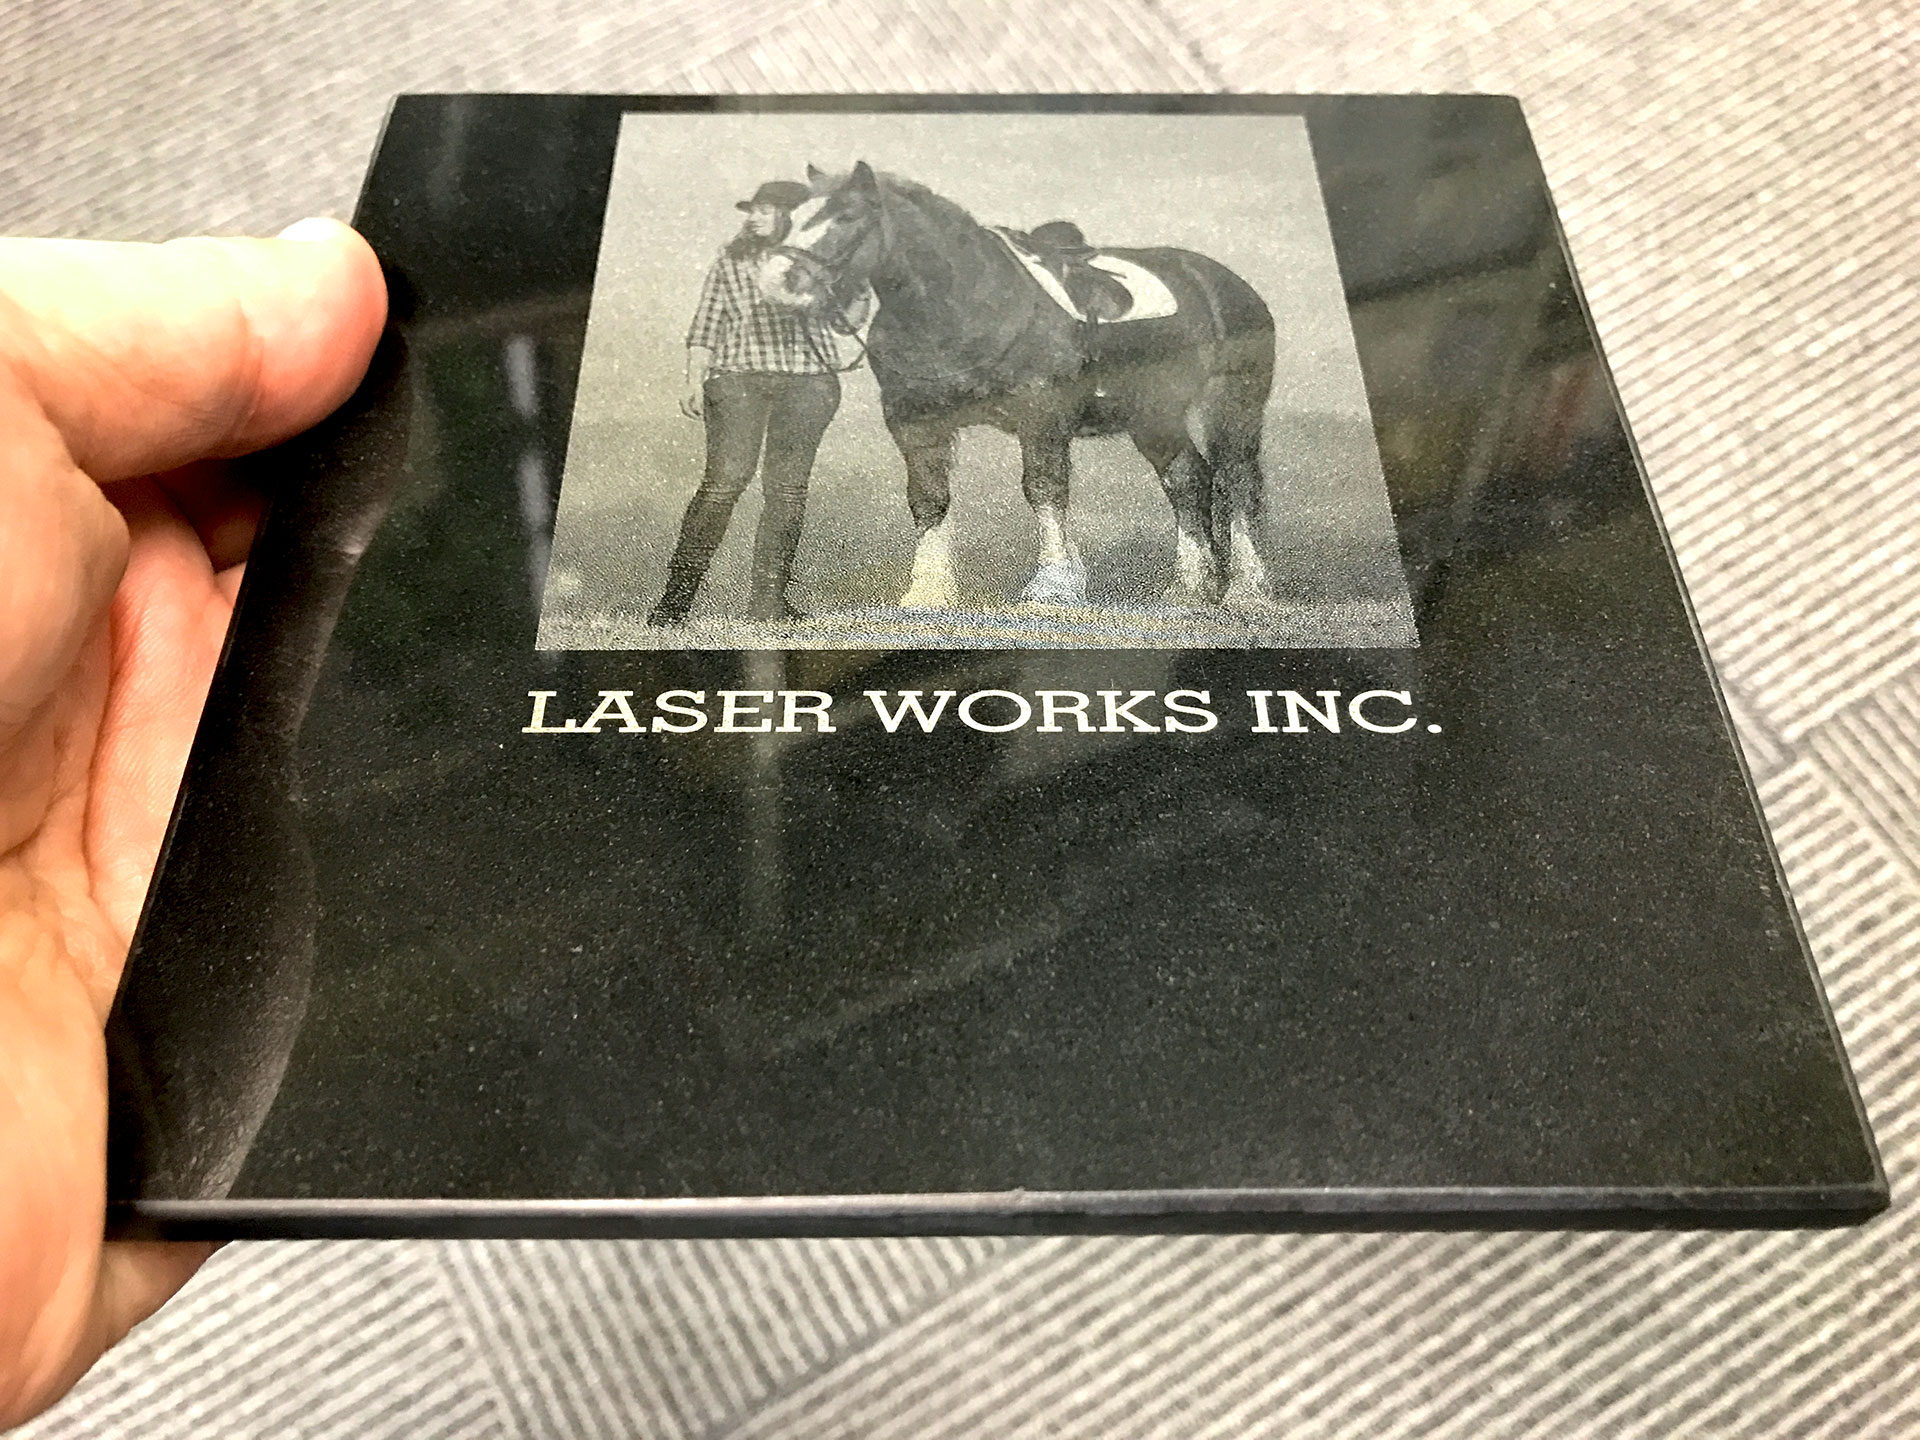
今回は、ファイバーレーザーマーカーで黒御影石に写真を彫刻してみました。石板への写真彫刻には、主に炭酸ガスレーザーが使われていますが、ファイバーレーザーでも加工は可能です。ガルバノスキャン方式なので、加工速度も相当速くなります。
こちらの人物ですが、顔の幅は5mmです。このサイズでも精細な描画が可能です。
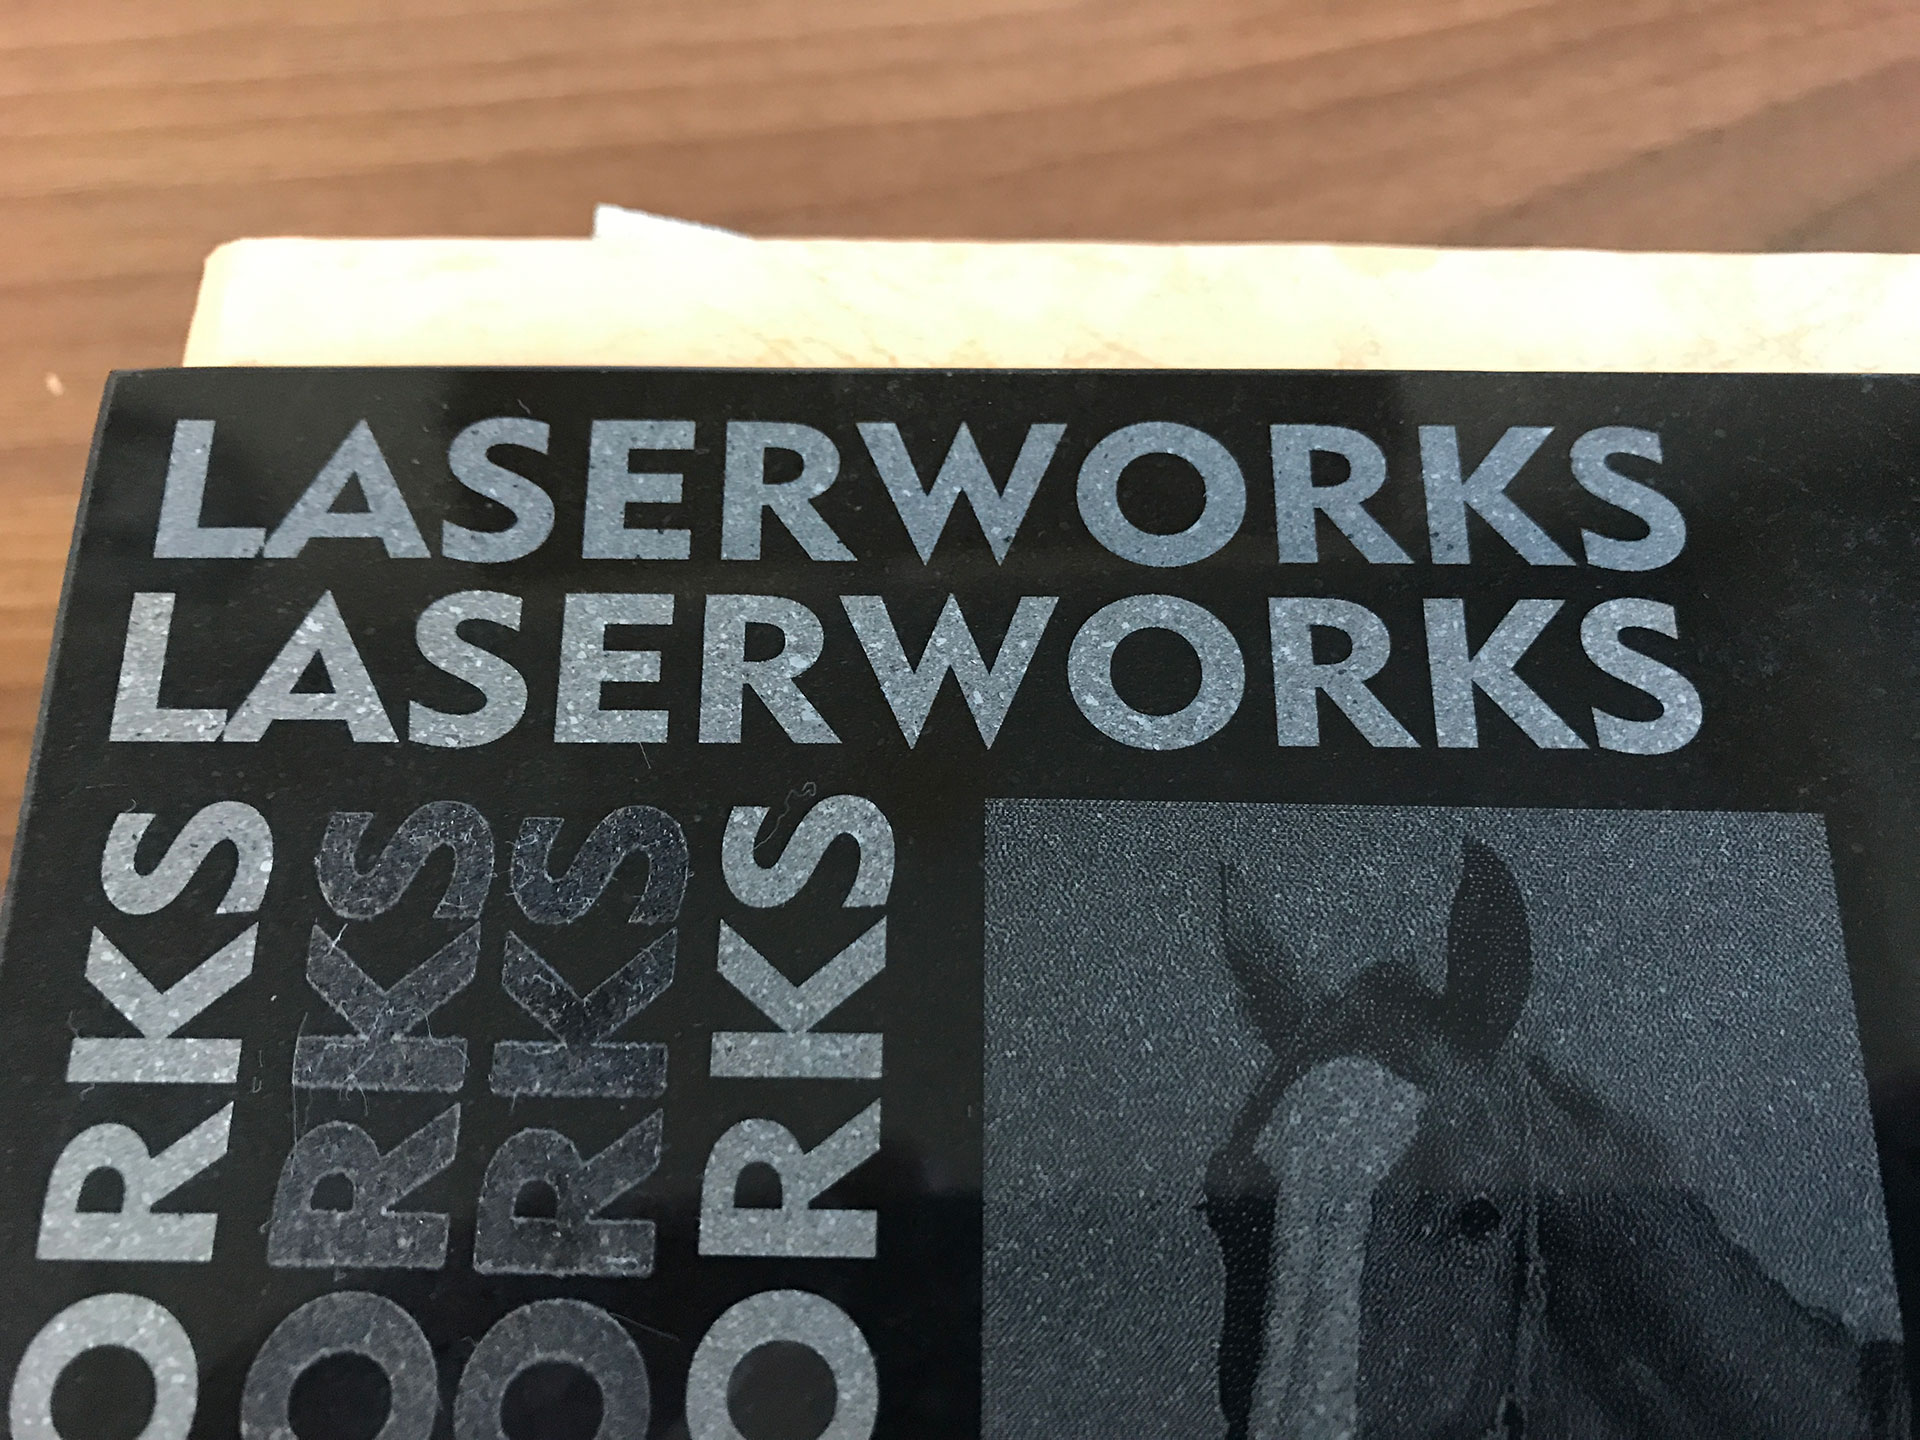
こちらは、レーザーのパラメーター(レーザーの強度・照射速度など)を変えて、文字の刻印テストを行ったものです。パラメーターの違いによって色の濃さを調整することが出来ます。
ファイバーレーザーマーカーは、主に金属やプラスチックへのテキスト(文字)やバーコードの刻印など、主に工業向け用途に利用されることが多いのですが、このようにコンシューマー向けの商品加工への流用も可能です。
本ファイバーレーザーに関するお問い合わせは、こちらまで。
https://www.bodor.com/jp/
NBR(ニトリルゴム)のレーザーによる切断テストの依頼があったので、その記録を掲載します。
NBRは耐油性の合成ゴムの一種で、NBRという呼び名は聞きなれないかもしれませんが、身近な商品に広く一般的に使われています。
今回、切断するのは2mm厚のシートです。
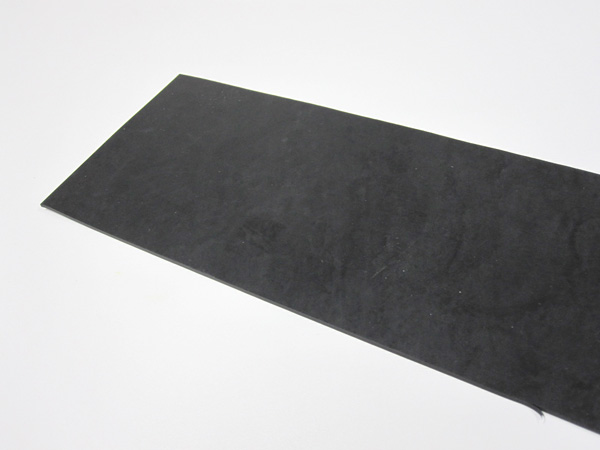
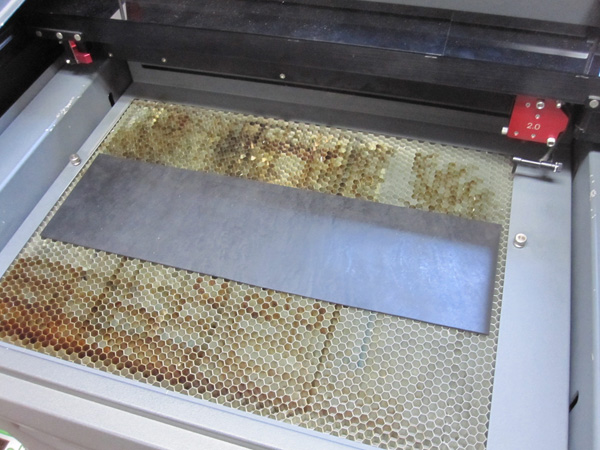
切断目的なので、レーザー加工機のステージは、カッティング用ハニカムテーブルを使います。
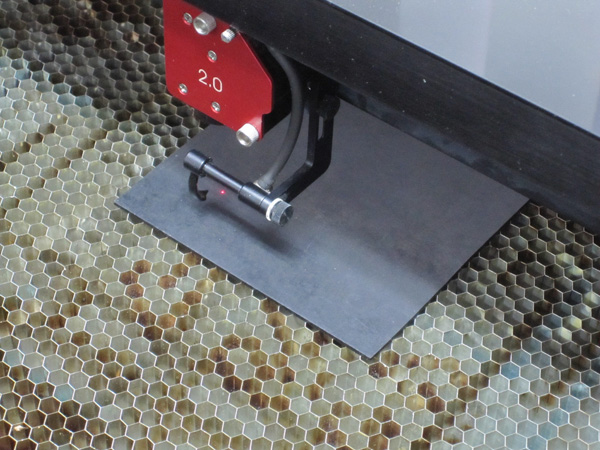
ゴムは引火性があり、粉塵が大量に発生します。 ゆえに、消炎・粉塵除去のため、"バックスイープ"という圧搾空気をレーザー照射ポイントに吹き付けるユニットを装着します。赤いポインタがレーザー照射ポイントですが、そのポイントに合わせてパイプで空気を吹き付けます。
レーザーカットの動画
ゴムの切断・彫刻の速度は、レーザーの出力に大きく依存します。 レーザーの出力が大きいほど、加工時間が短縮されます。ちなみに、今回は30ワットレーザーで切断しています。
さて、切断後の画像ですが、小さいと見にくいので、マイクロスコープを使って拡大してみました。約70倍の拡大写真です。レーザーは上方から入射されています。白いしみは、切断後、洗浄してティッシュで拭き取った際のティッシュペーパーのカスです。
こちらは、上方がレーザーの抜け側で下側が入射側です。入射側に比べると、比較的エッジが立っています。 切断面はスムーズです。紋様や荒れはありません。
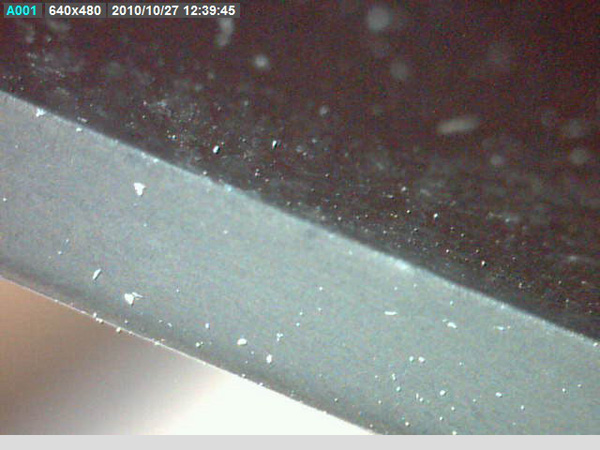
こちらは約150倍の画像です。目視では全く分かりませんが、ここまで拡大すると。うすっらと表面に熱によって出来たと思われる細かなクラックが見えます。ただ、ここまで拡大しても、エッジがシャープです。
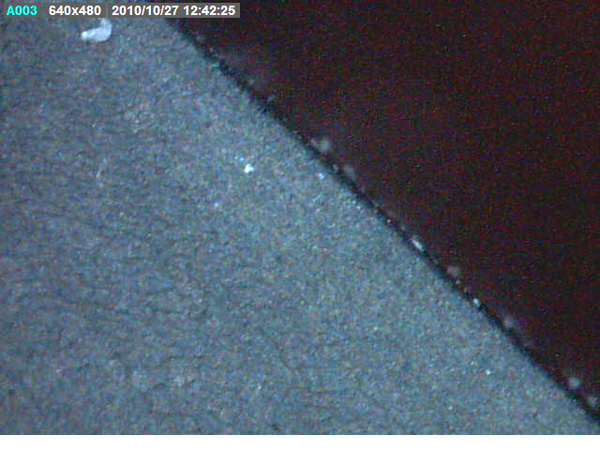
刃物でゴムを切断すると、刃の切れ具合で切断品質が大きく変わりますが、レーザーの場合は、刃の磨耗、劣化というものがないため、常に同じ品質で加工が出来ます。
また、物理的な力が加わらないため、切断面の歪みもありません。
刃によるプレス切断と比較して、唯一、劣るのは切断時間でしょう。 プレスは一瞬で切断できますから。
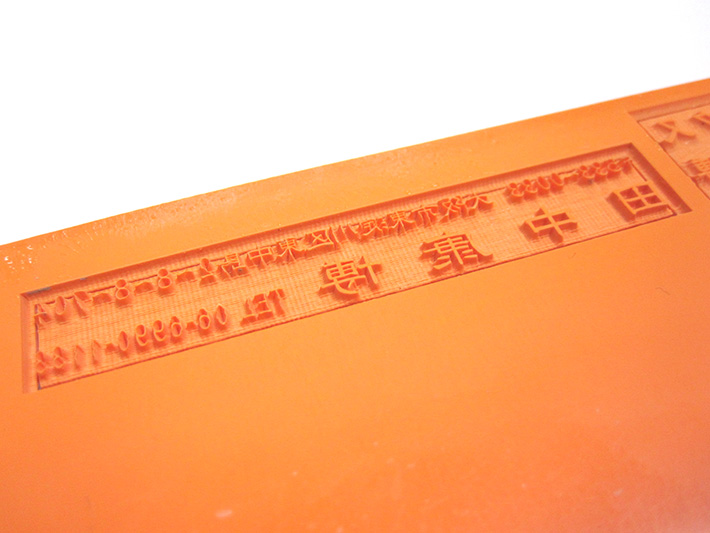
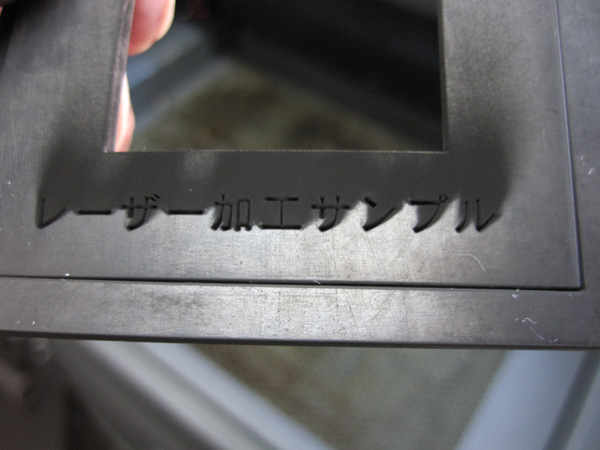
こちらは切断ではなく、刻印直後の画像。かなり細かな粉塵が付着しています。 ちなみに臭気は強烈です。
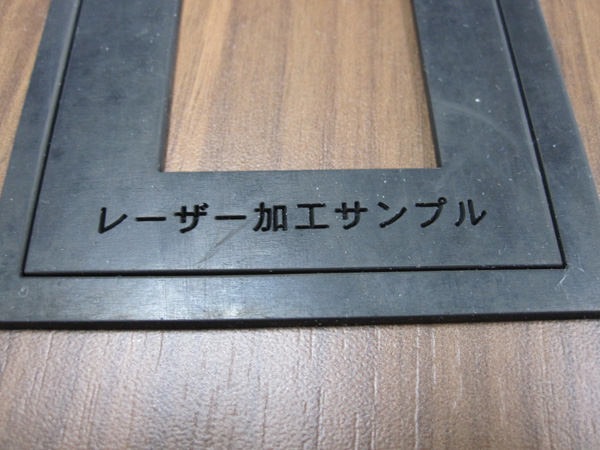
こちらは洗剤と水で洗浄した後。熱による影響は、全く見受けられません。
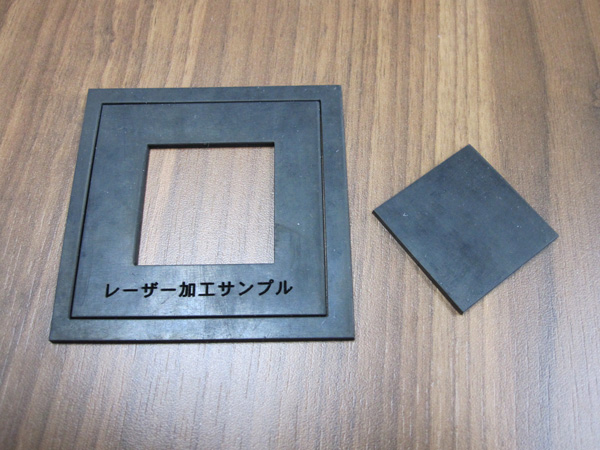
こういったゴム製品をレーザーで加工する際は、集塵脱臭装置とエアアシストによる消炎が必須です。身近なところだと印章店がレーザーを使っています。
詳細はレーザーワークスまで。