対象:Basic 20 W / NOVA 20 W / MOPA 20(個別条件は未記載)。作業前に機器と付属ソフトウェアの構成を確認してください。
試験値の対象と加工範囲
3機種の加工試験ページには、共通の20 Wファイバーレーザー説明と同じ試験値が多く掲載されています。掲載値は加工能力の保証やそのまま使える加工レシピではありません。試験条件の速度・周波数・パス数・形状・時間が揃っていない数値は、実材試験が必要です。
| 機種 | 光源 | 加工範囲 |
|---|---|---|
| Basic | 20 Wファイバー | 110 × 110 mm |
| NOVA | 20 Wファイバー | 110 × 110 mm |
| MOPA 20 | 20 W MOPA | 150 × 150 mm |
これらの値は当該試験ページの構成です。Basicシリーズ仕様には25 Wや別レンズの選択肢もあるため、実機の搭載品を確認してください。
金属切断の時間と適性
| 材料 | 掲載時間 |
|---|---|
| ステンレス | 4時間 |
| 真鍮 | 1時間 |
| アルミニウム | 1時間 |
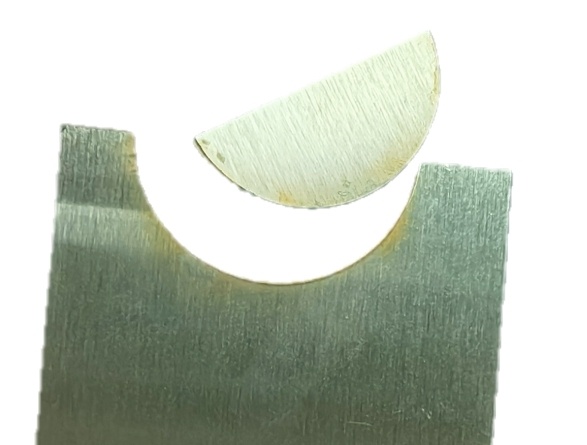
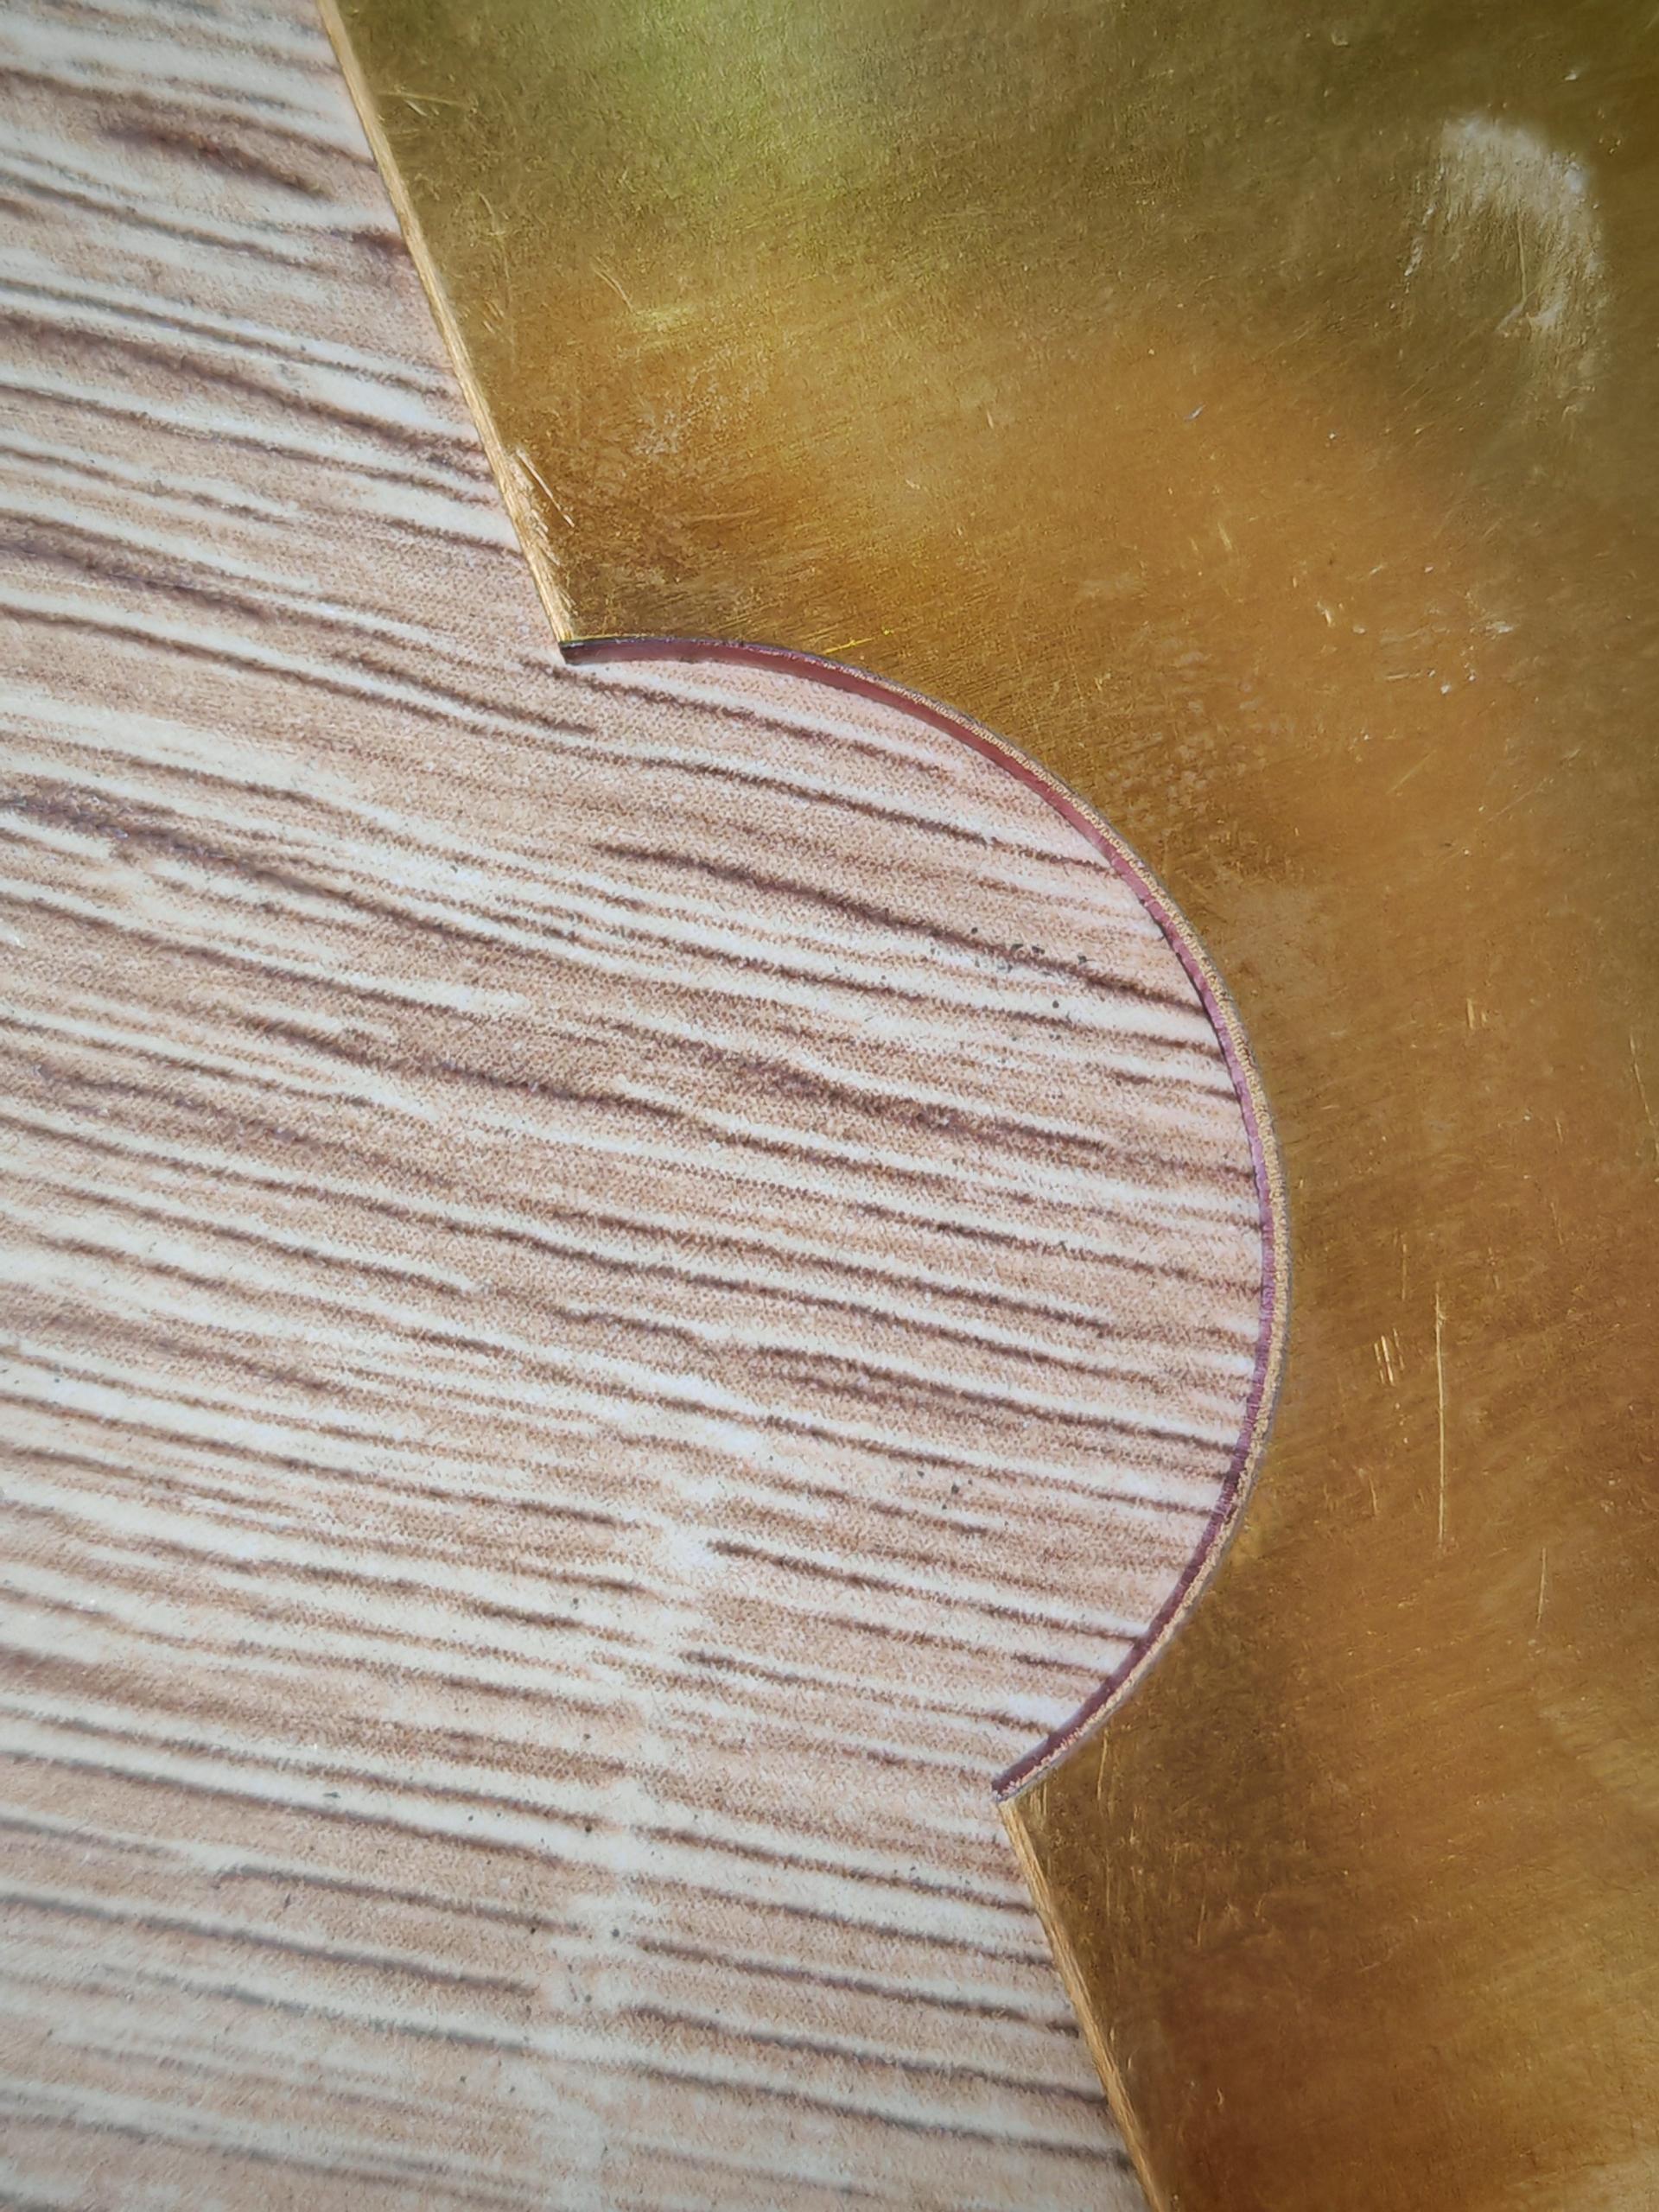
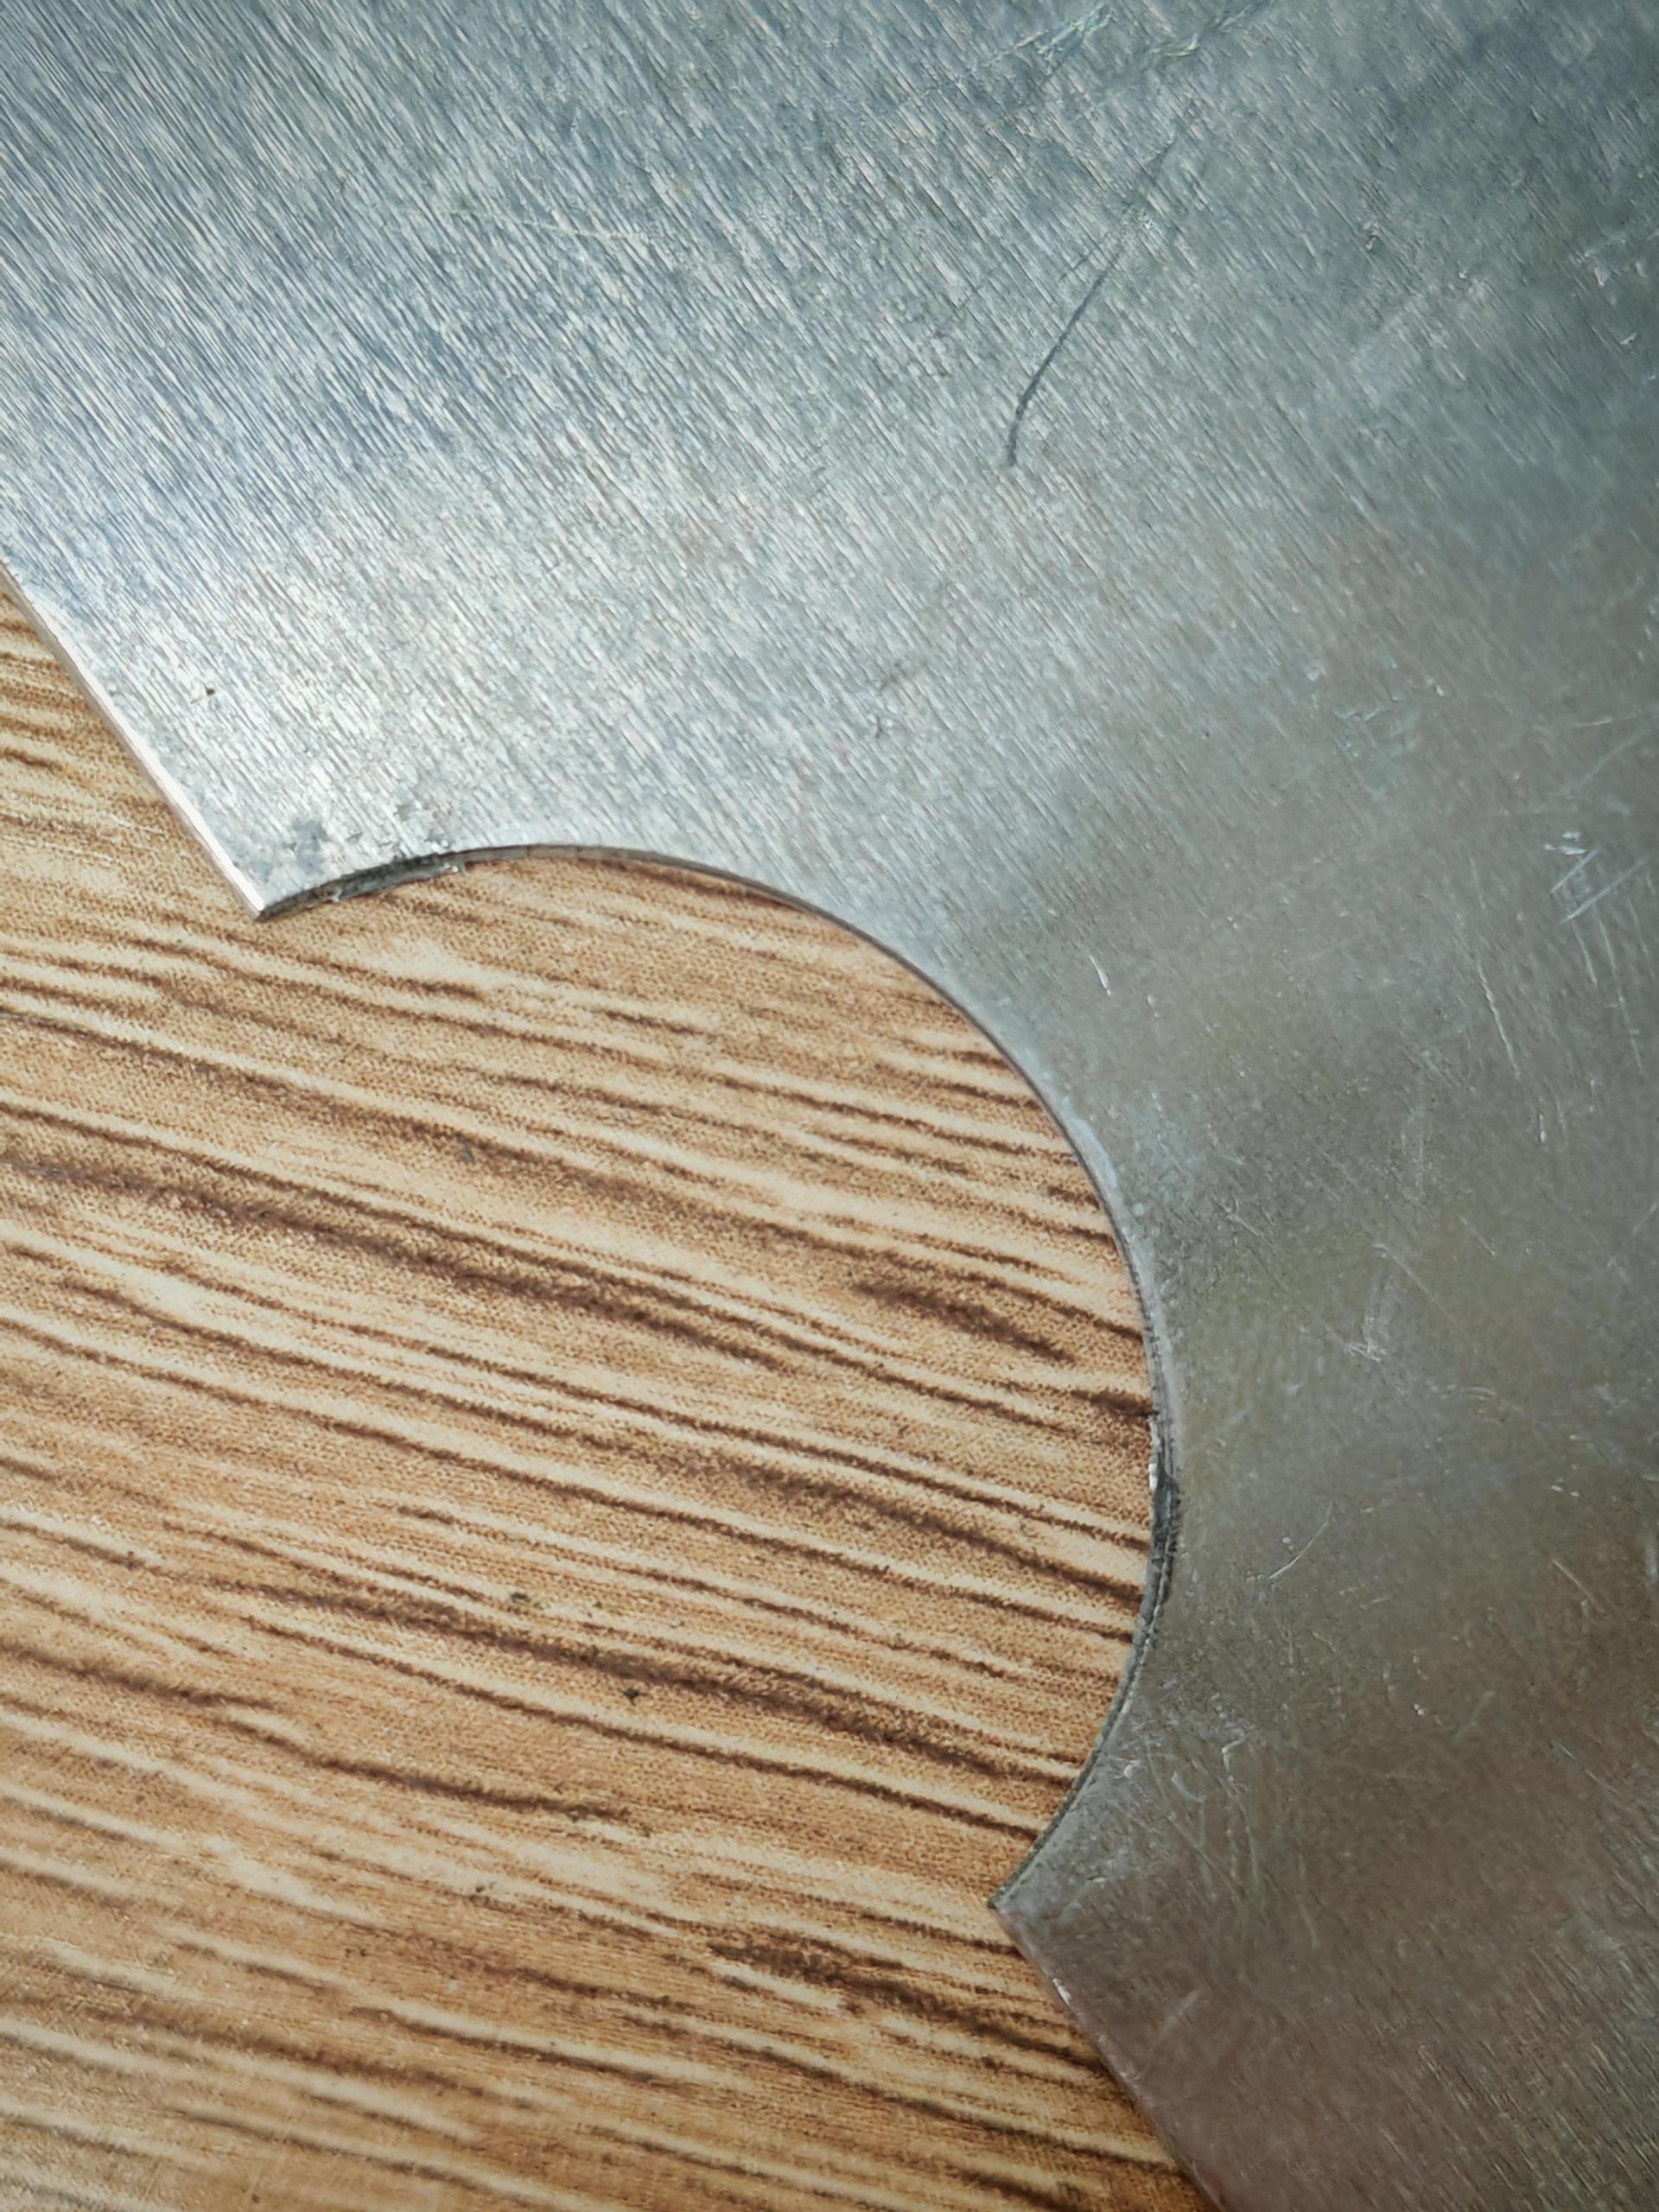
切断形状と条件が不足しており、任意の1 mm板をこの時間で切れることは意味しません。20 W彫刻機を金属切断の主用途には勧めません。速度を落とすほど熱が蓄積し、表面反射率も結果を変えます。
工業用切断機の比較説明には500 Wを起点として、500–1000 W:ステンレス1–3 mm、1000–3000 W:1–10 mm、6000 W以上:12–20 mm以上と記載されています。これは3機種の能力ではありません。0.3 mm未満の薄いステンレス箔への言及はDual 2についての文章が混在しており、Basic・NOVA・MOPA 20の対応保証に使えません。
深さの目安と掲載実験値
| 区分 | 記載深さ | 読み方 |
|---|---|---|
| 表面マーキング・酸化黒化 | ナノメートル規模~0.01 mm | 色の変化が主体で、深彫りとは異なります。 |
| 浅い彫刻 | 0.02–0.1 mm | 浅い凹みを作る用途として説明されています。 |
| 中程度の彫刻 | 0.1–0.3 mm | 数百~数千回の走査に言及。ただし本文はこの区分を30 Wの限界として説明し、20 W記事と混在しています。 |
| 極端な深彫り | 0.3 mm以上 | 長時間・多数回加工となり、粗れ・黒化・変形の点から非推奨です。 |
同じ3ページには真鍮コイン0.53 mm、亜鉛合金コイン0.17 mm、スレート3 mmの実験値があります。条件と機器の個別対応が不足しており、深さ区分の説明とも一致しません。これらを一般的な到達深さとして約束しないでください。
深彫りの説明は出力100%(20 W)、塗りつぶし間隔0.01 mmを例示していますが、開始用の推奨設定ではありません。304ステンレスと硬化した440Cでは削れ方が異なり、表面メッキや鏡面処理も影響します。深さを2倍にするのに時間が数倍になる場合があります。0.5 mmを超える深さを主目的にする場合は、30 W / 60 W級やCNCなどの別方式も含め当社へご相談ください。金属蒸気・粒子の排気と反射光への保護が必要です。
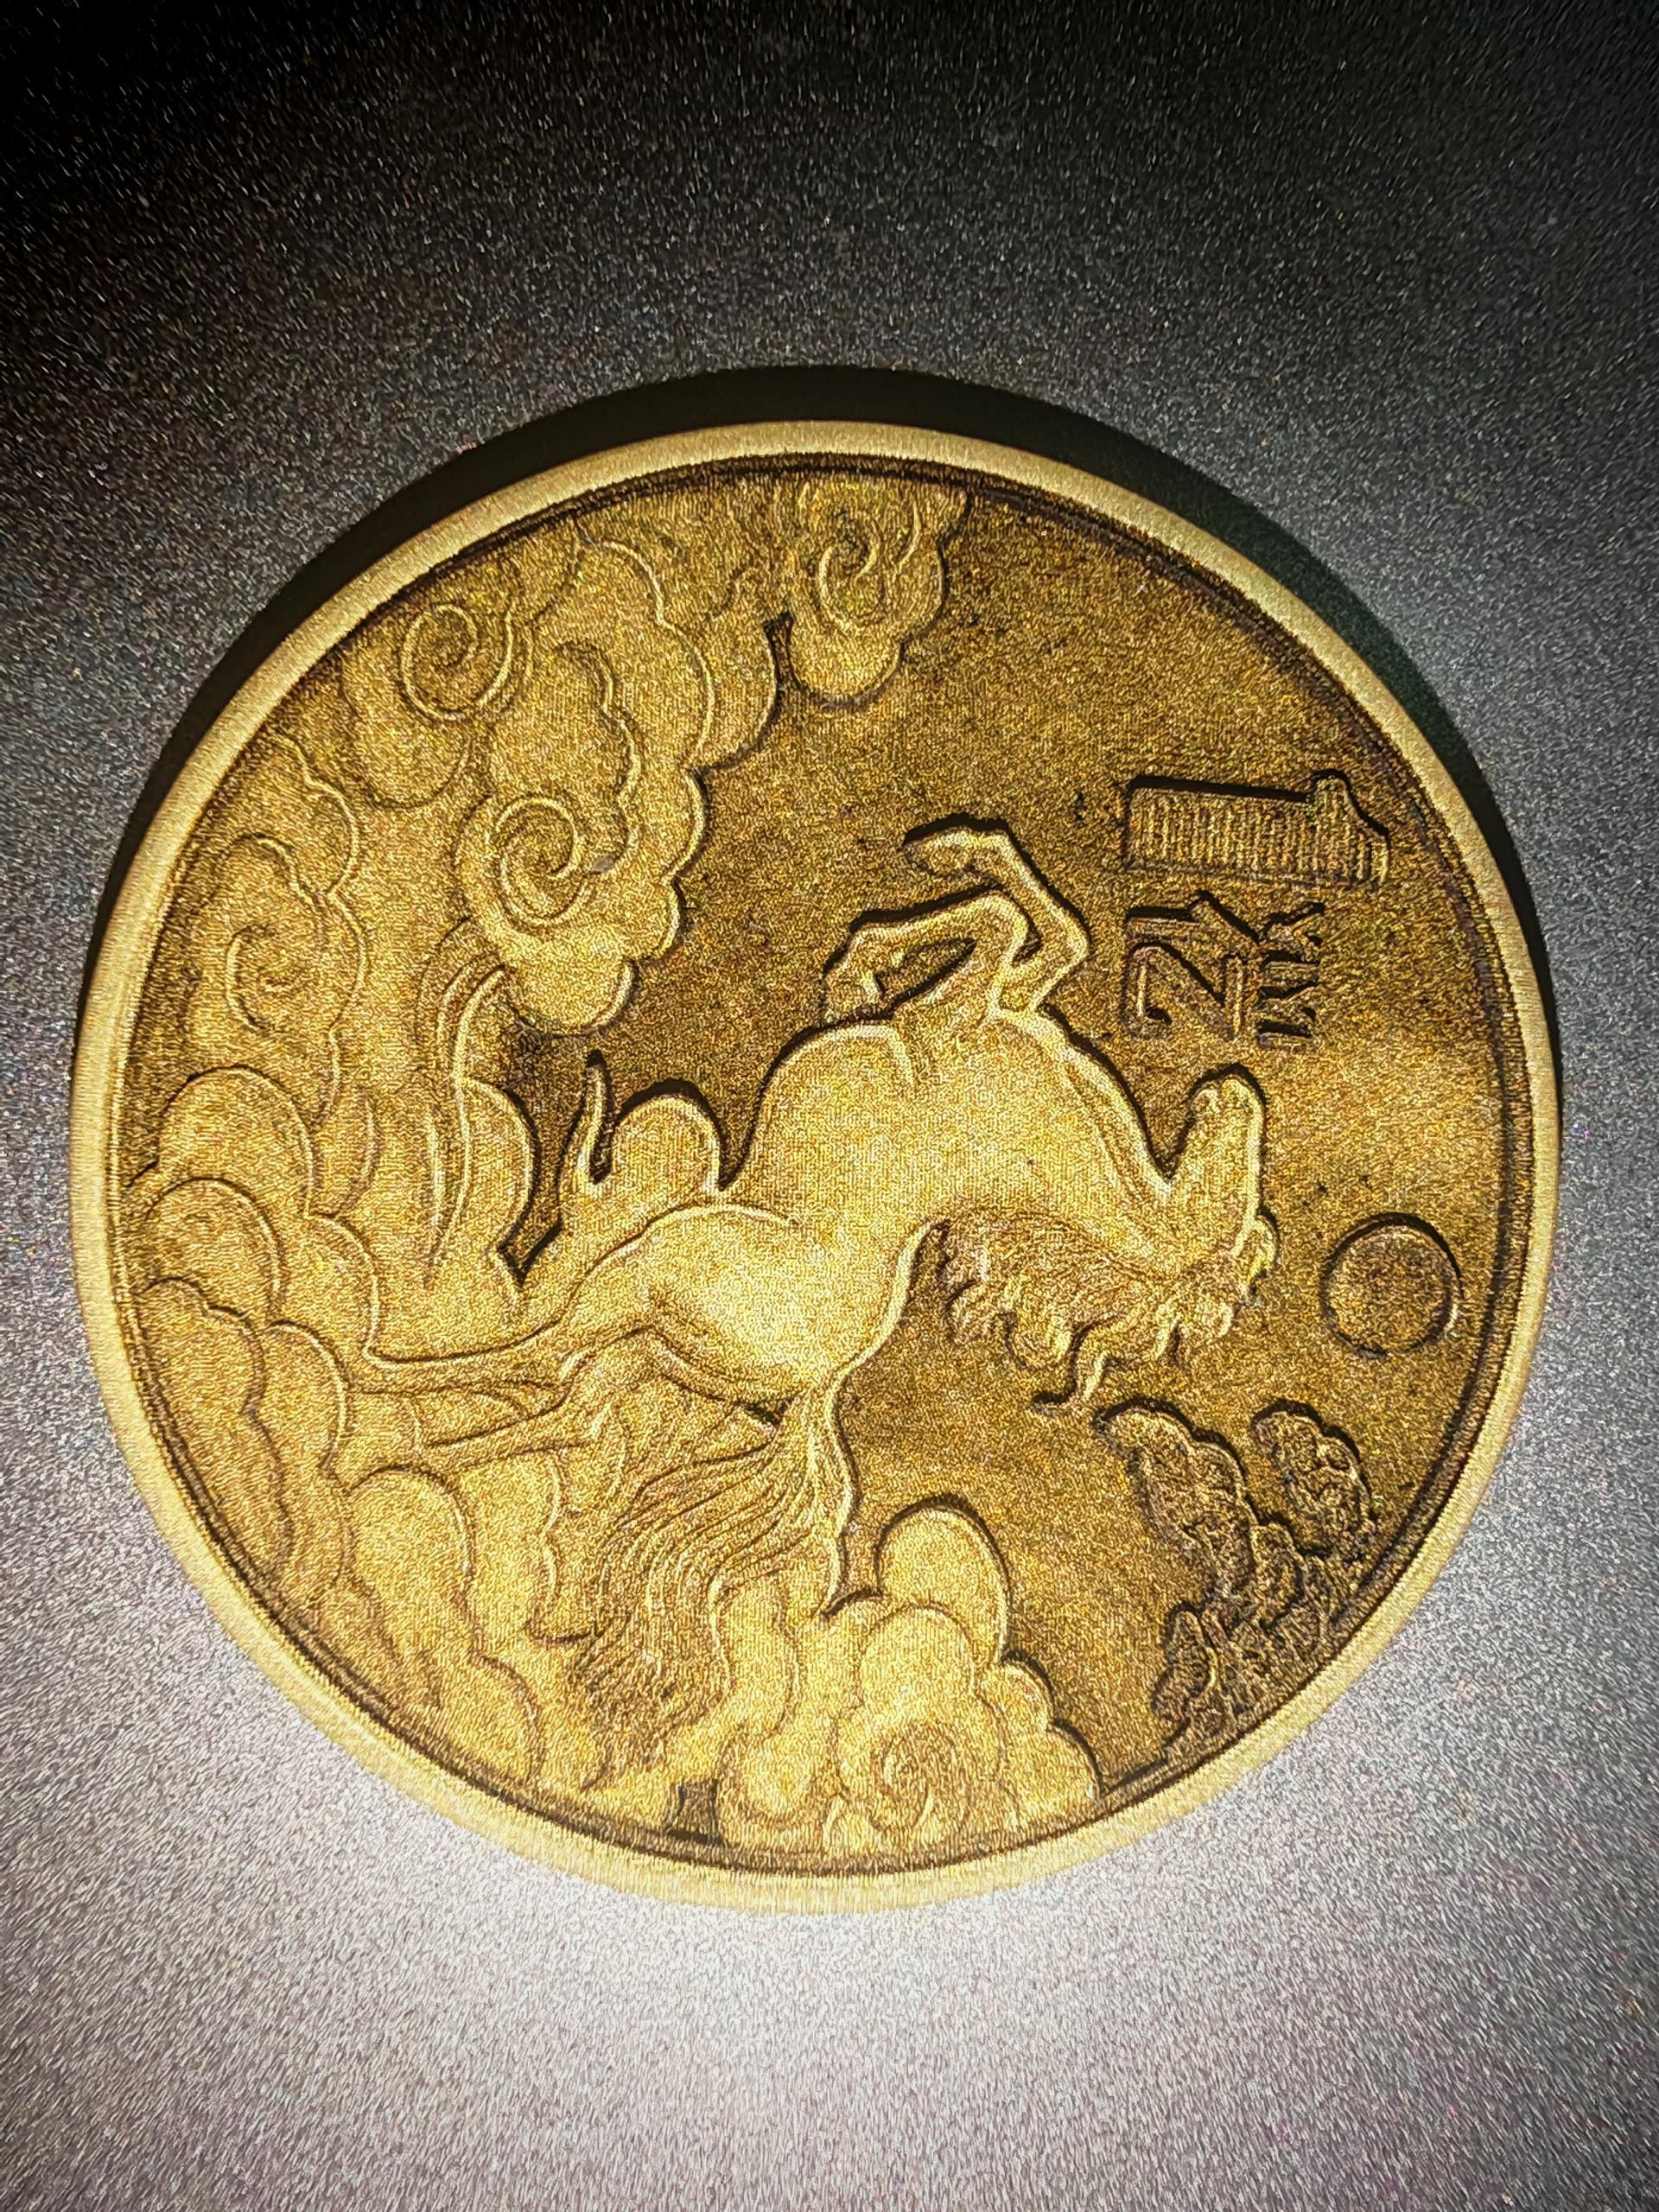
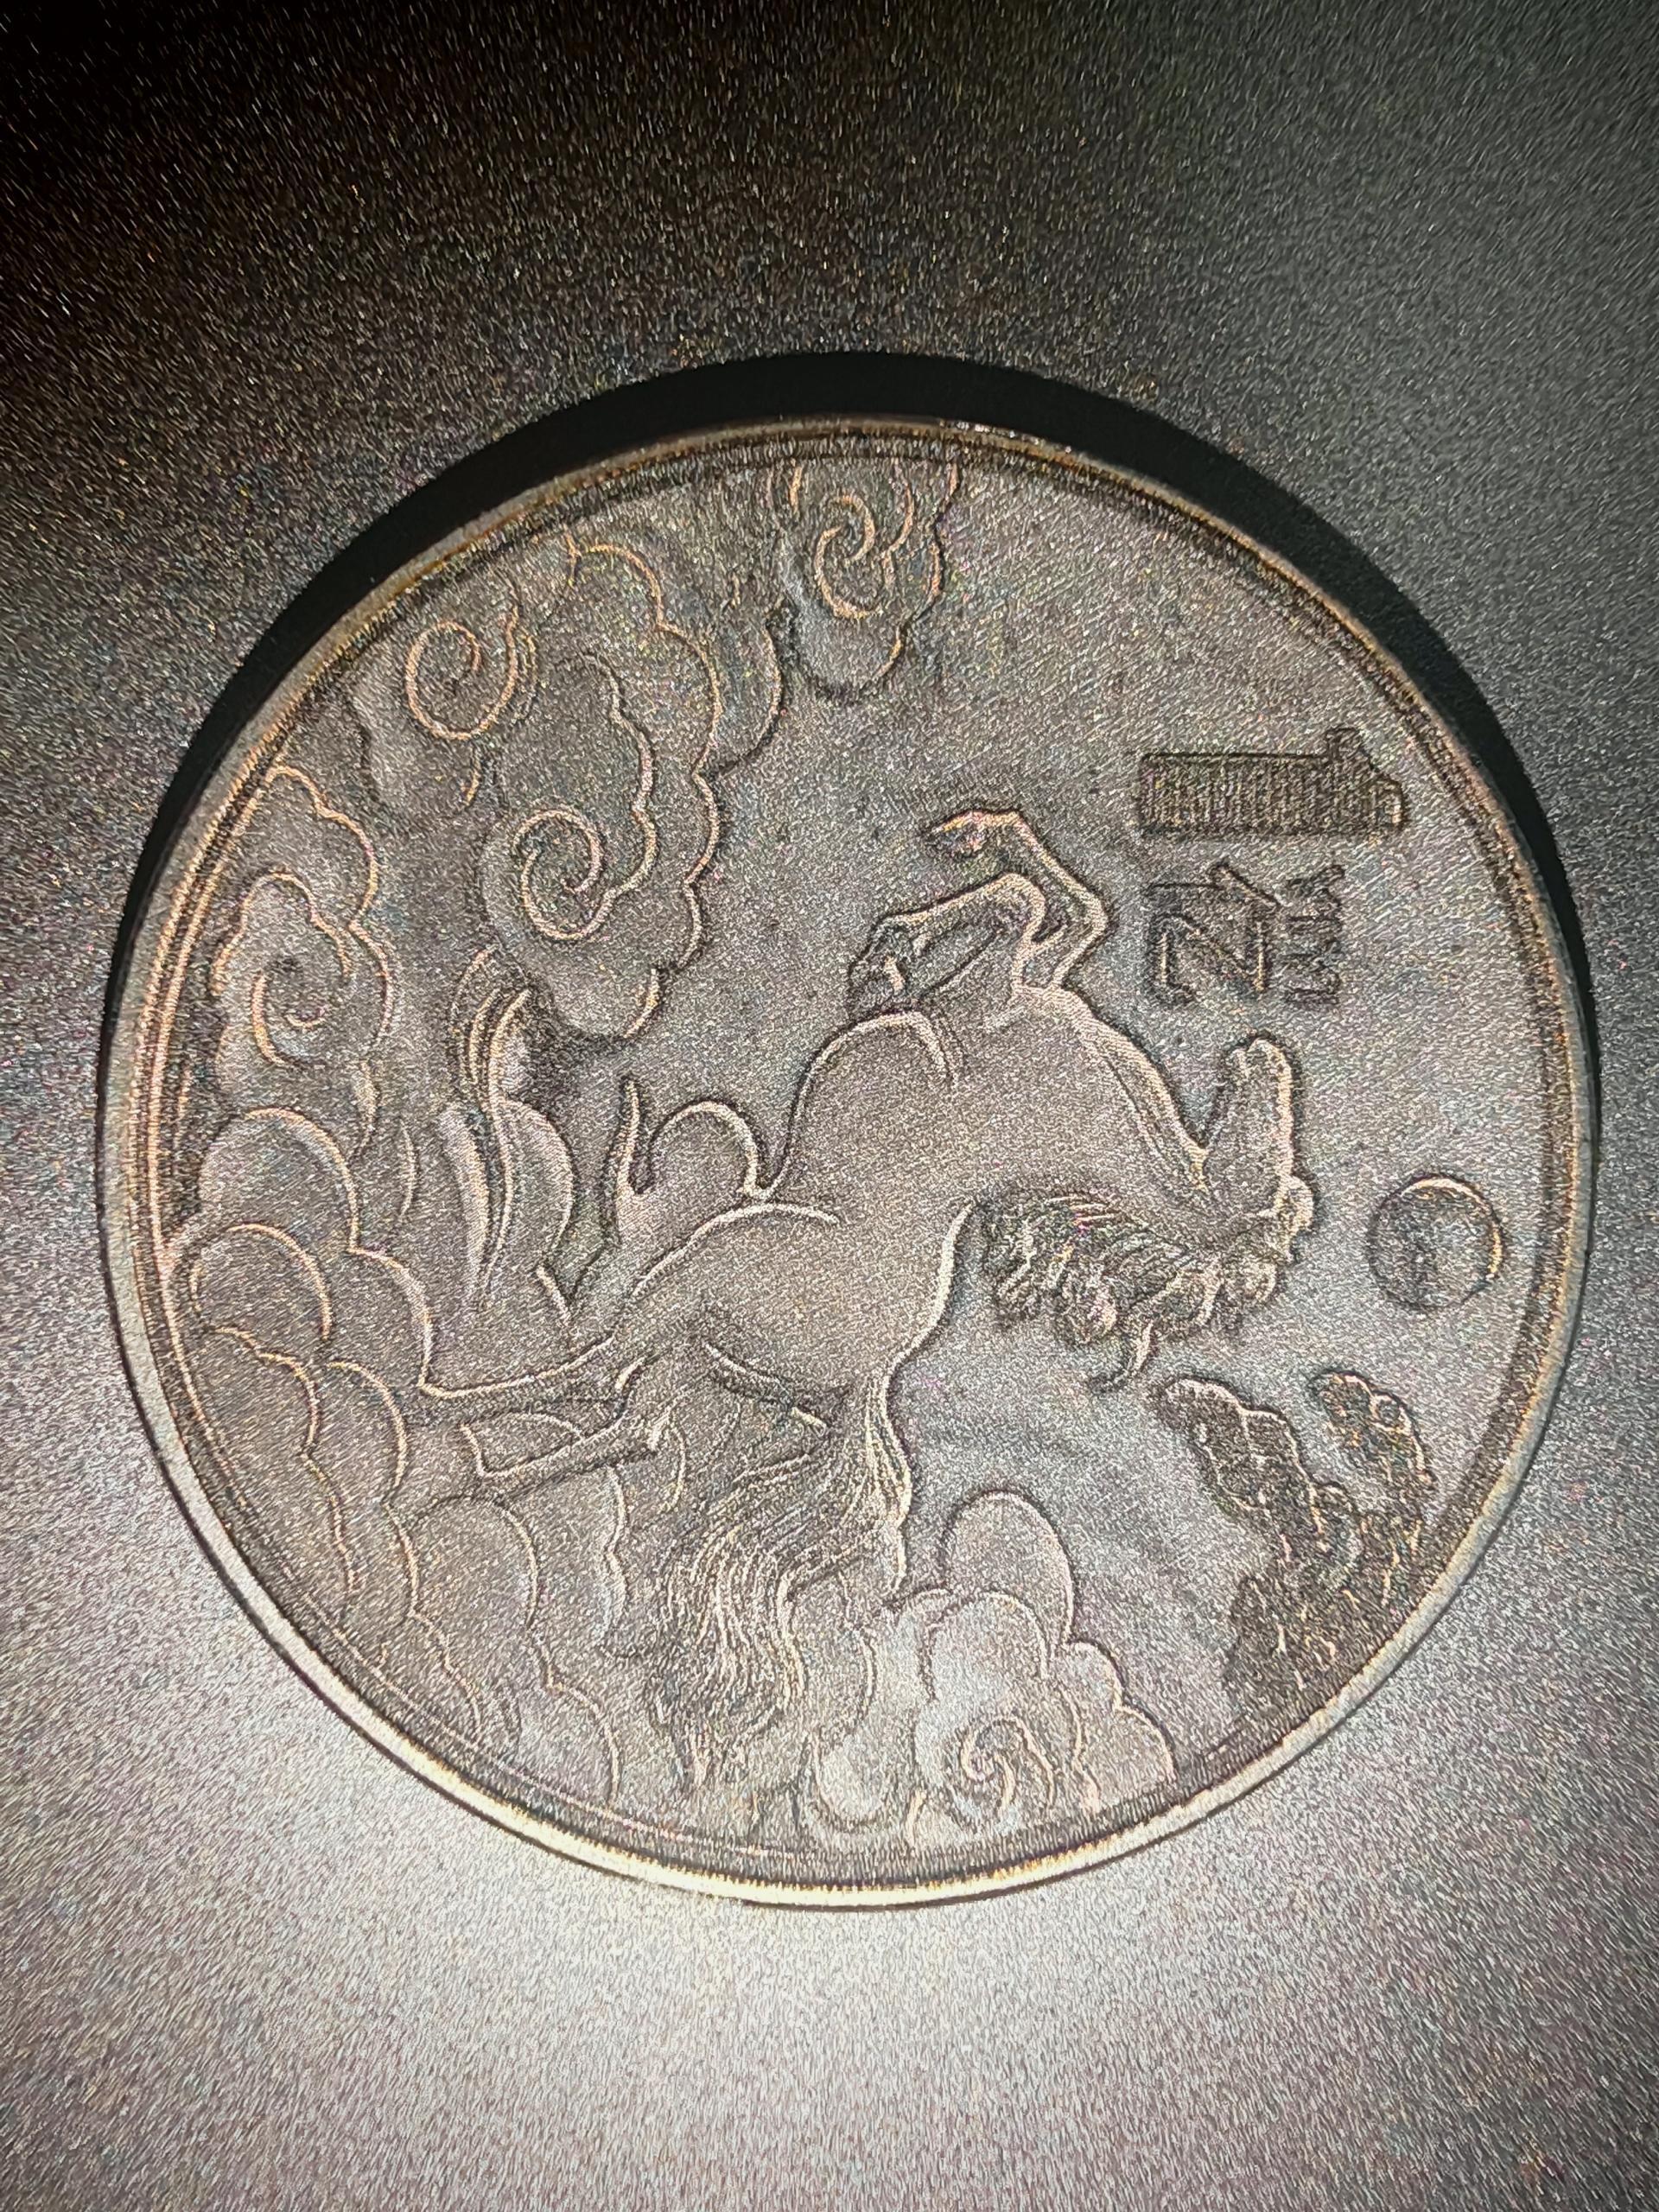
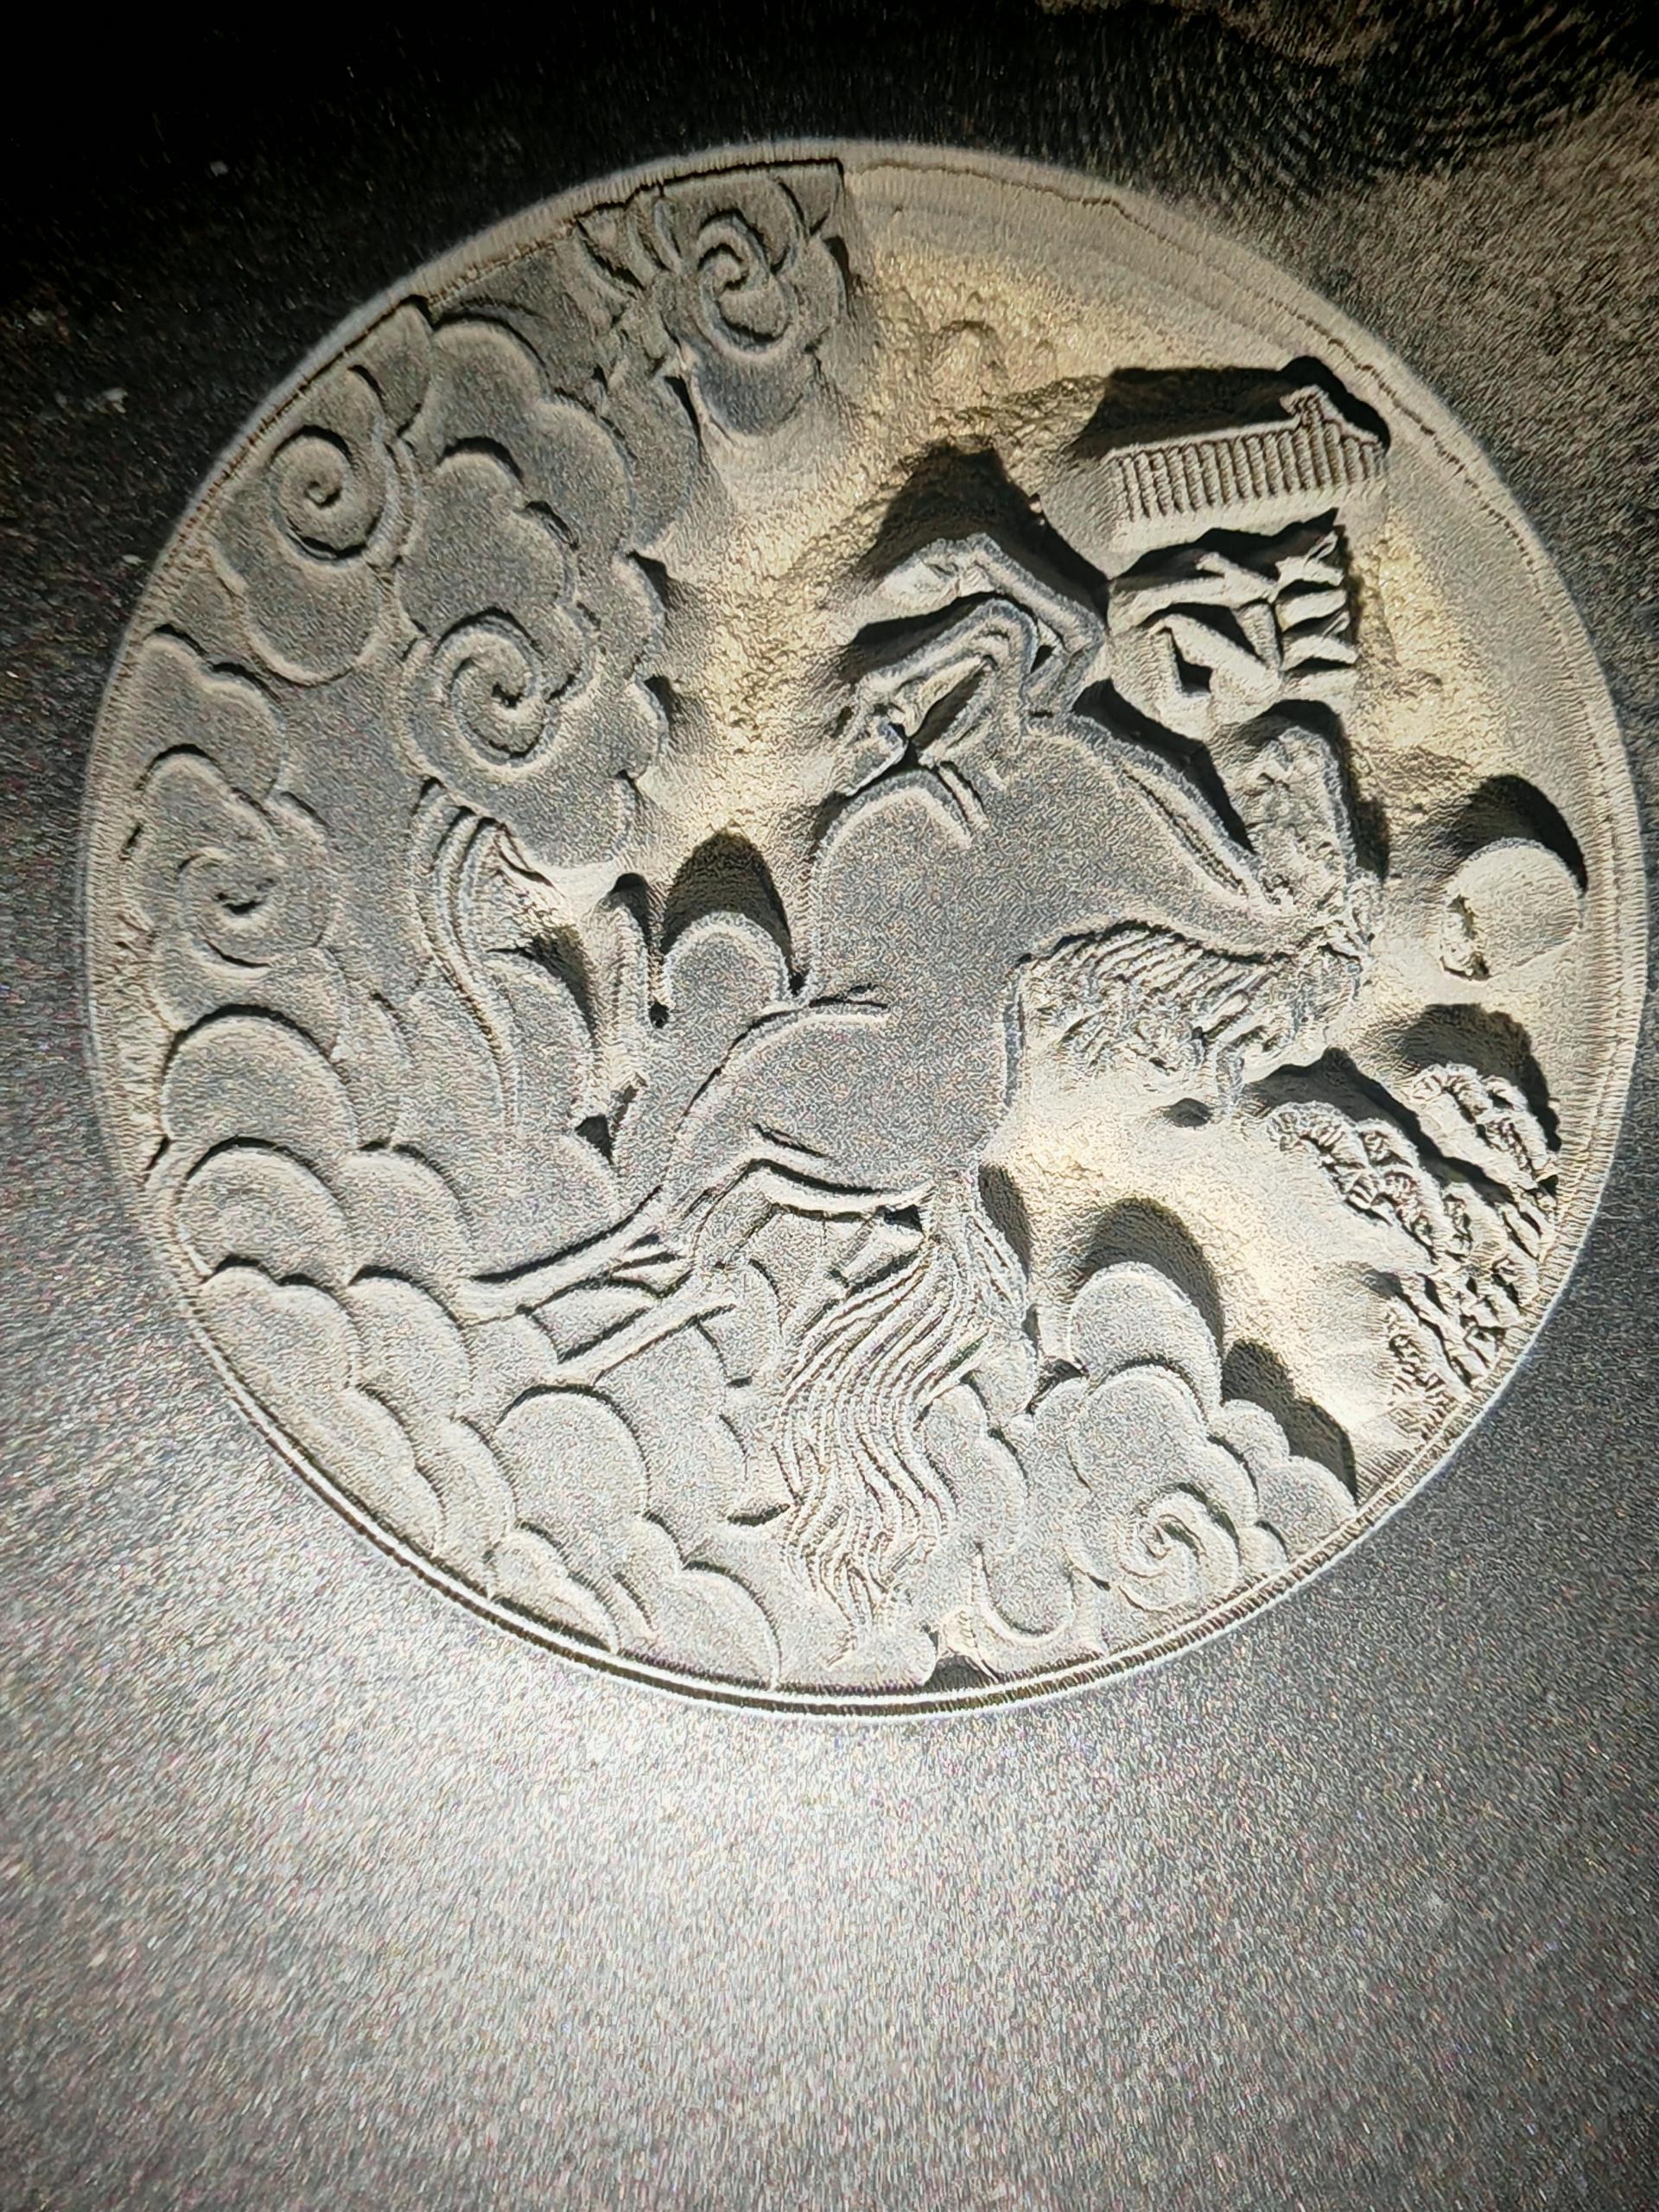
細い線・大きい図形・量産
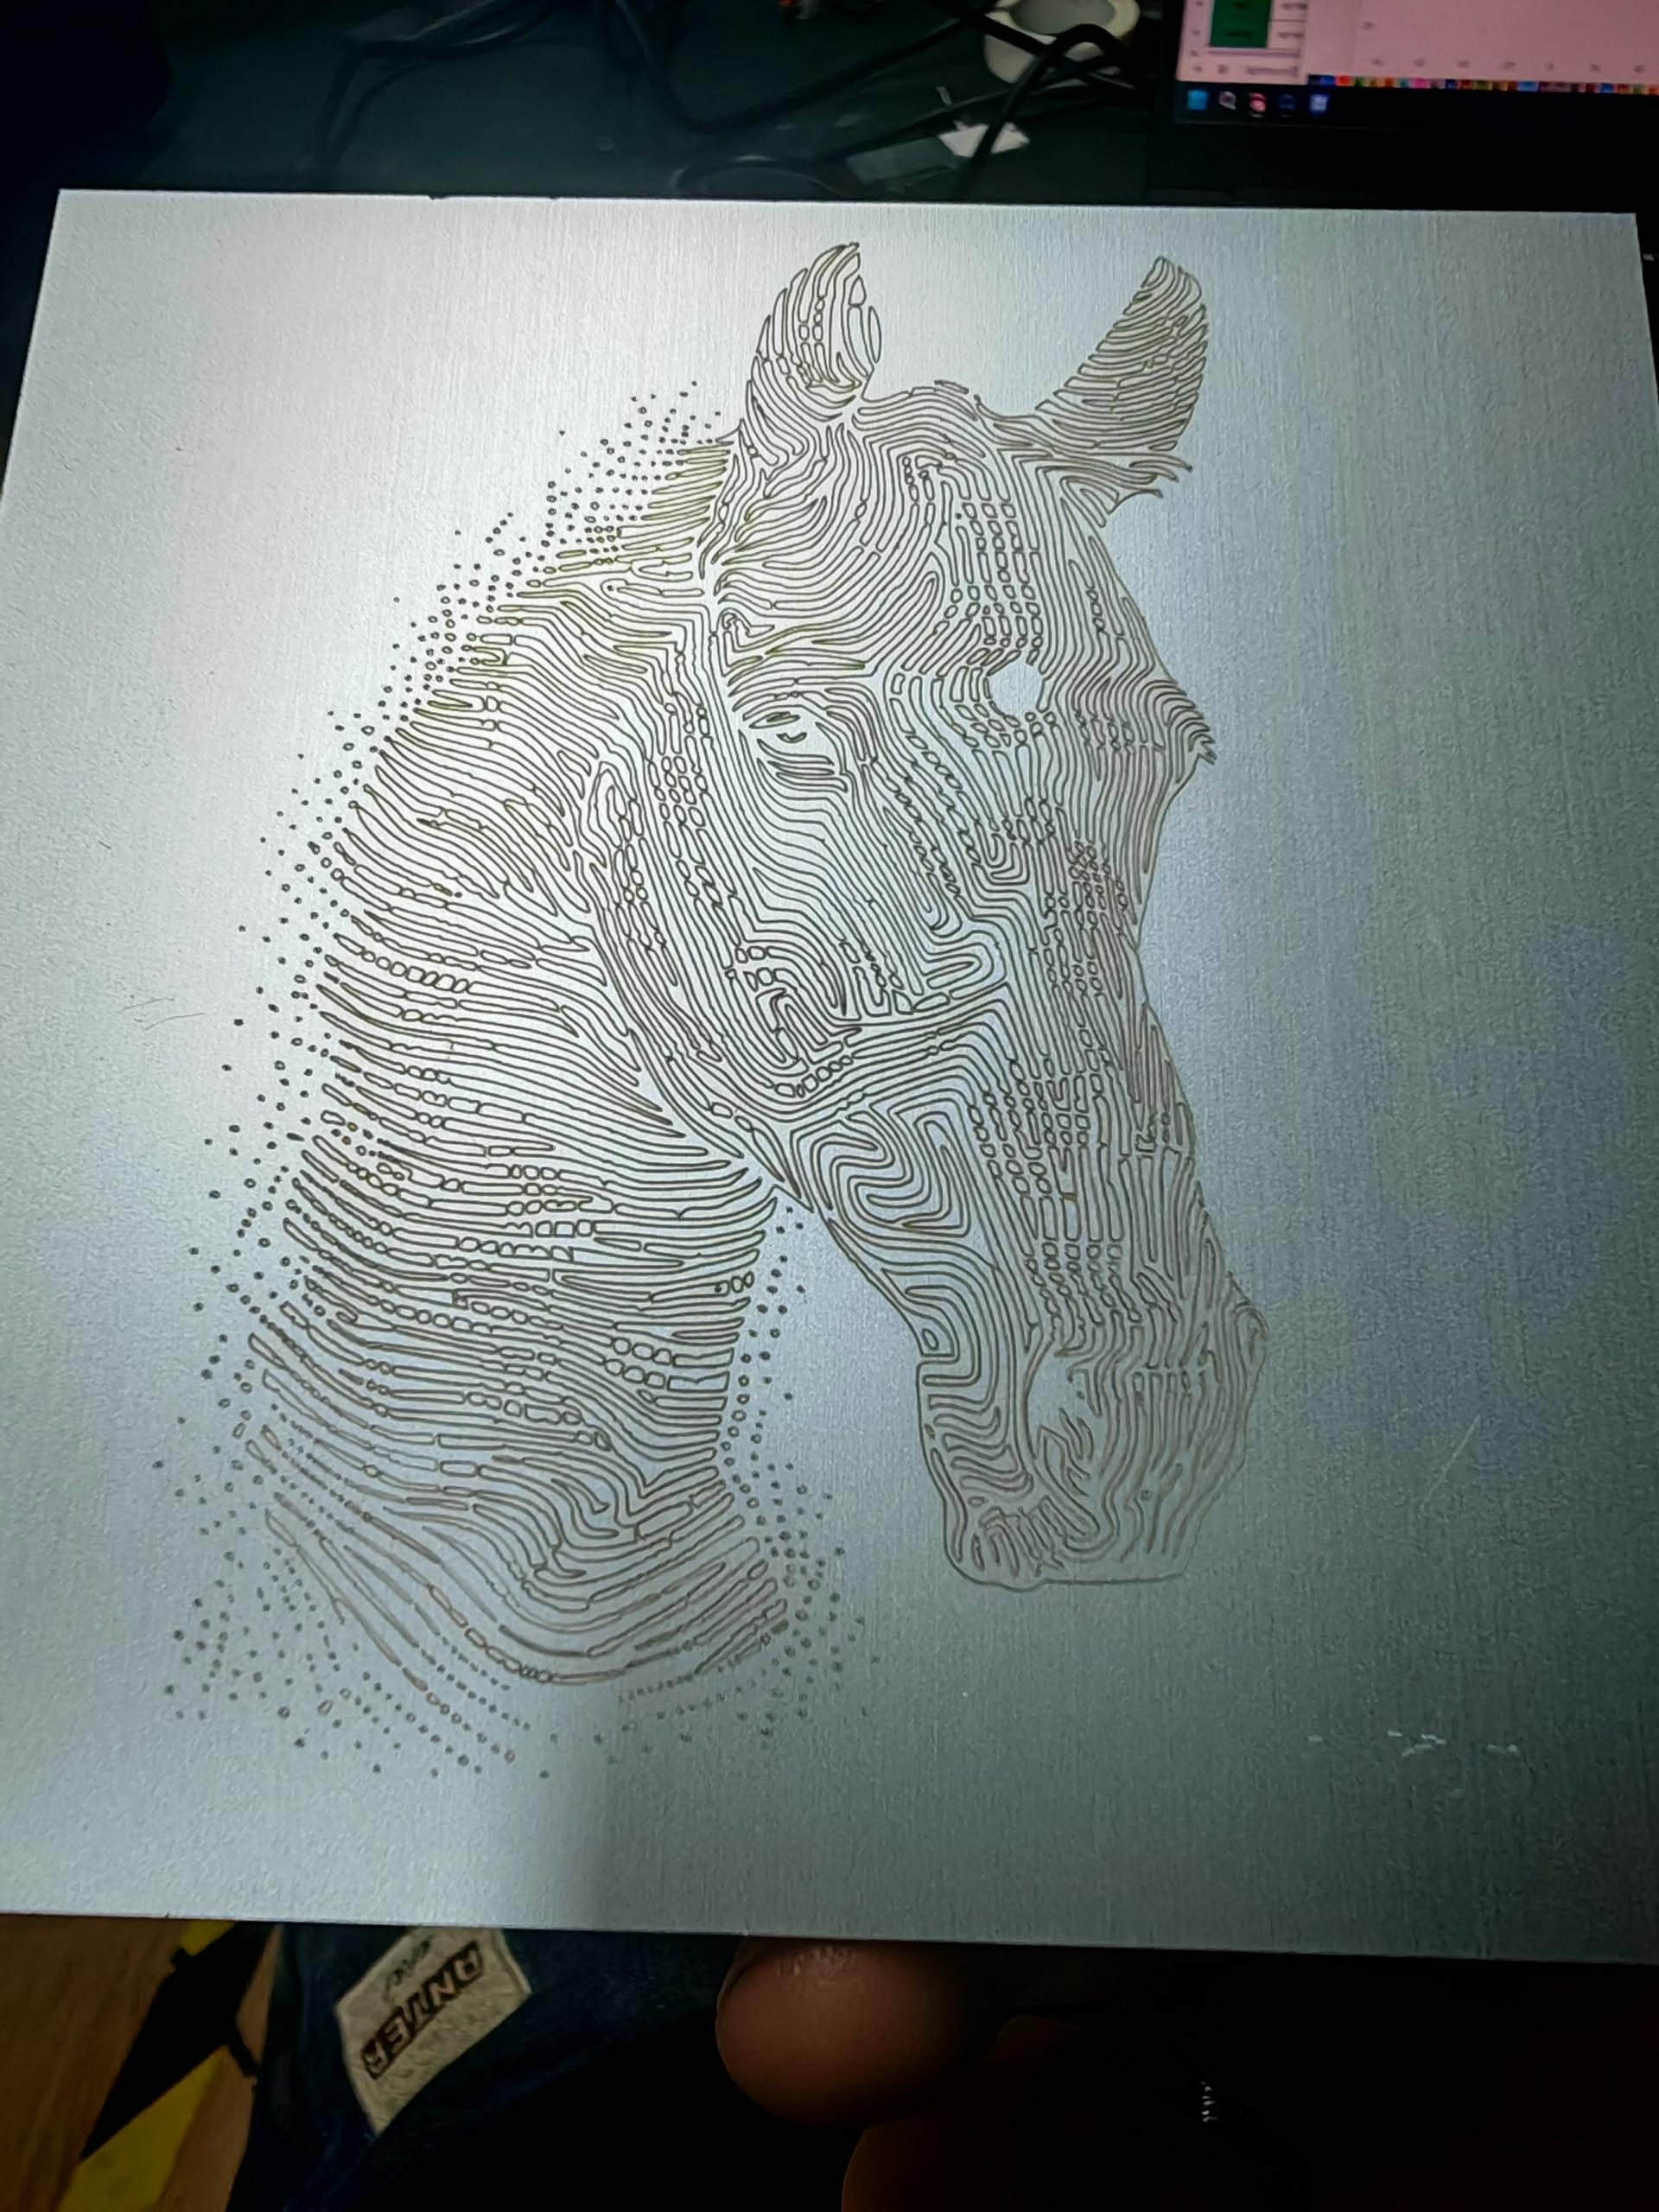
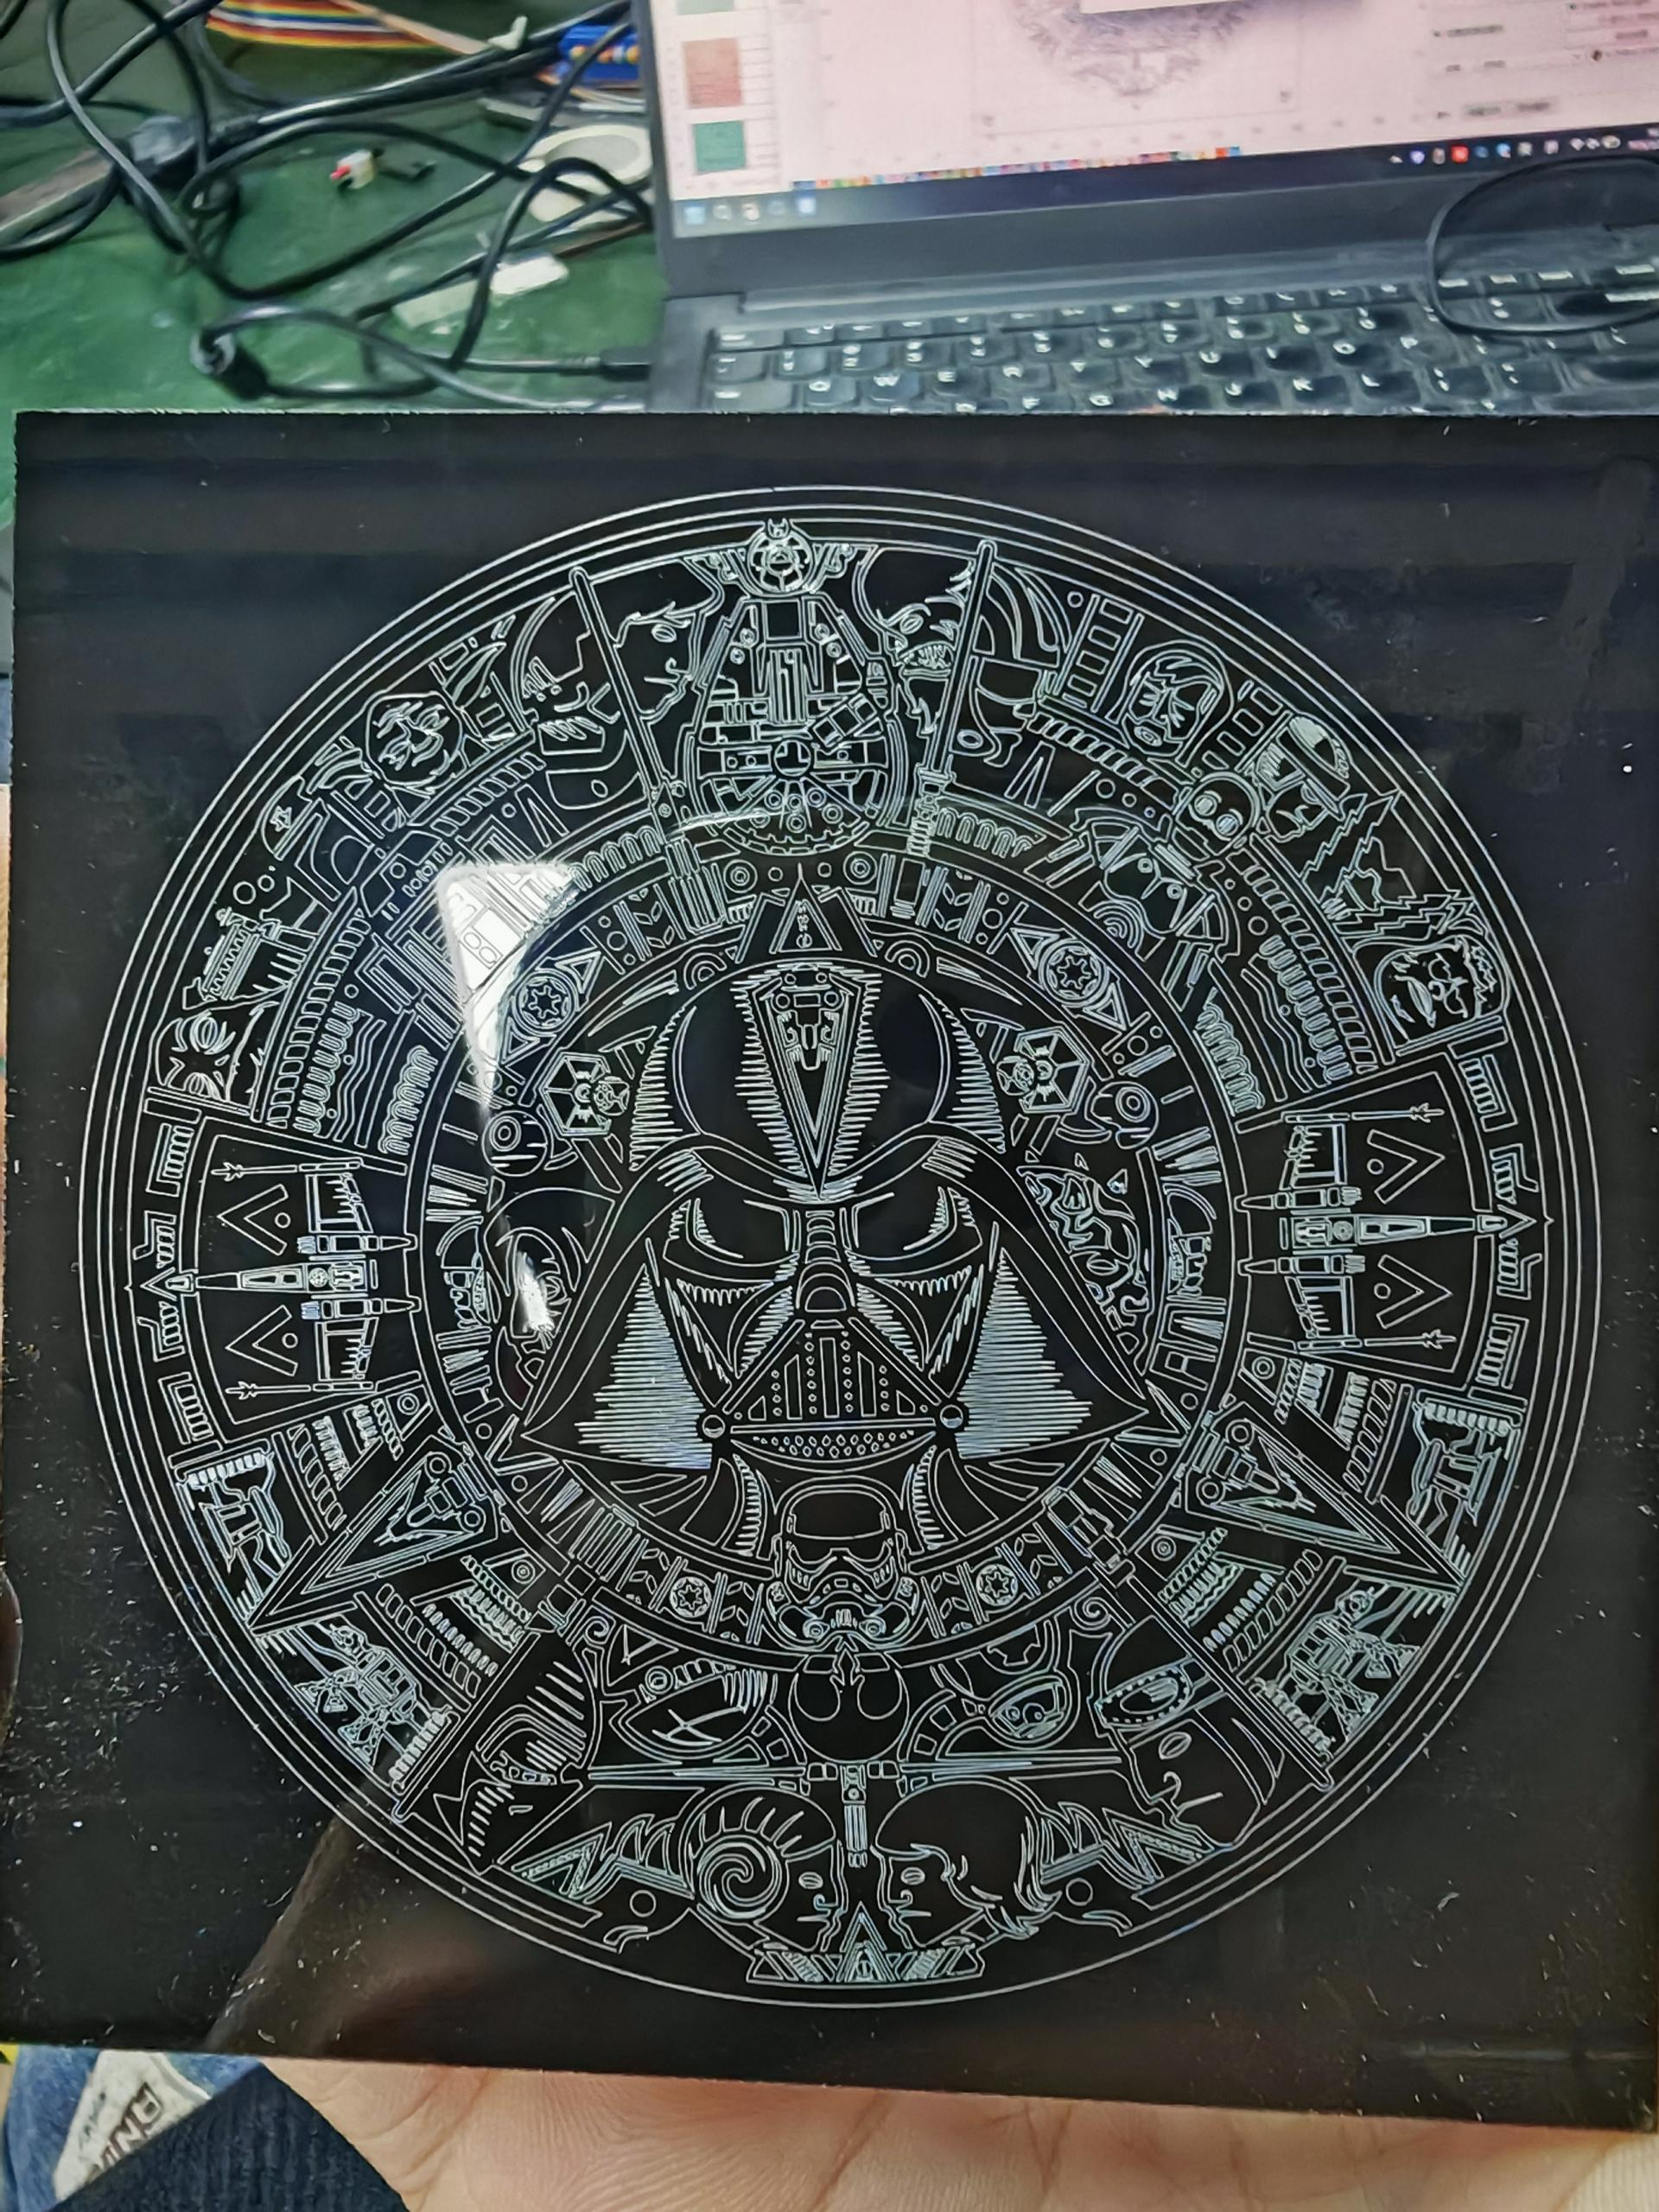
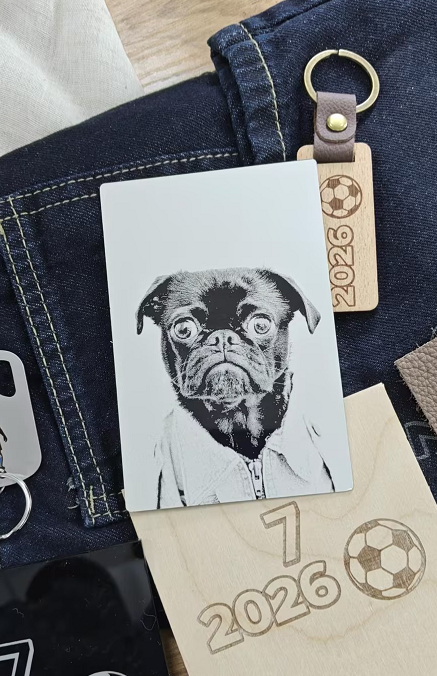
3ページの理論的な最小線幅は金属で0.065–0.12 mm、暗色・コーティング金属で約0.065 mmです。1064 nm光源、短焦点F150レンズ、M²が1に近いビーム品質などが細かさに関係しますが、実機の搭載レンズや材料表面によって結果が変わります。最低文字サイズやQRコードの可読性は実材で確認してください。
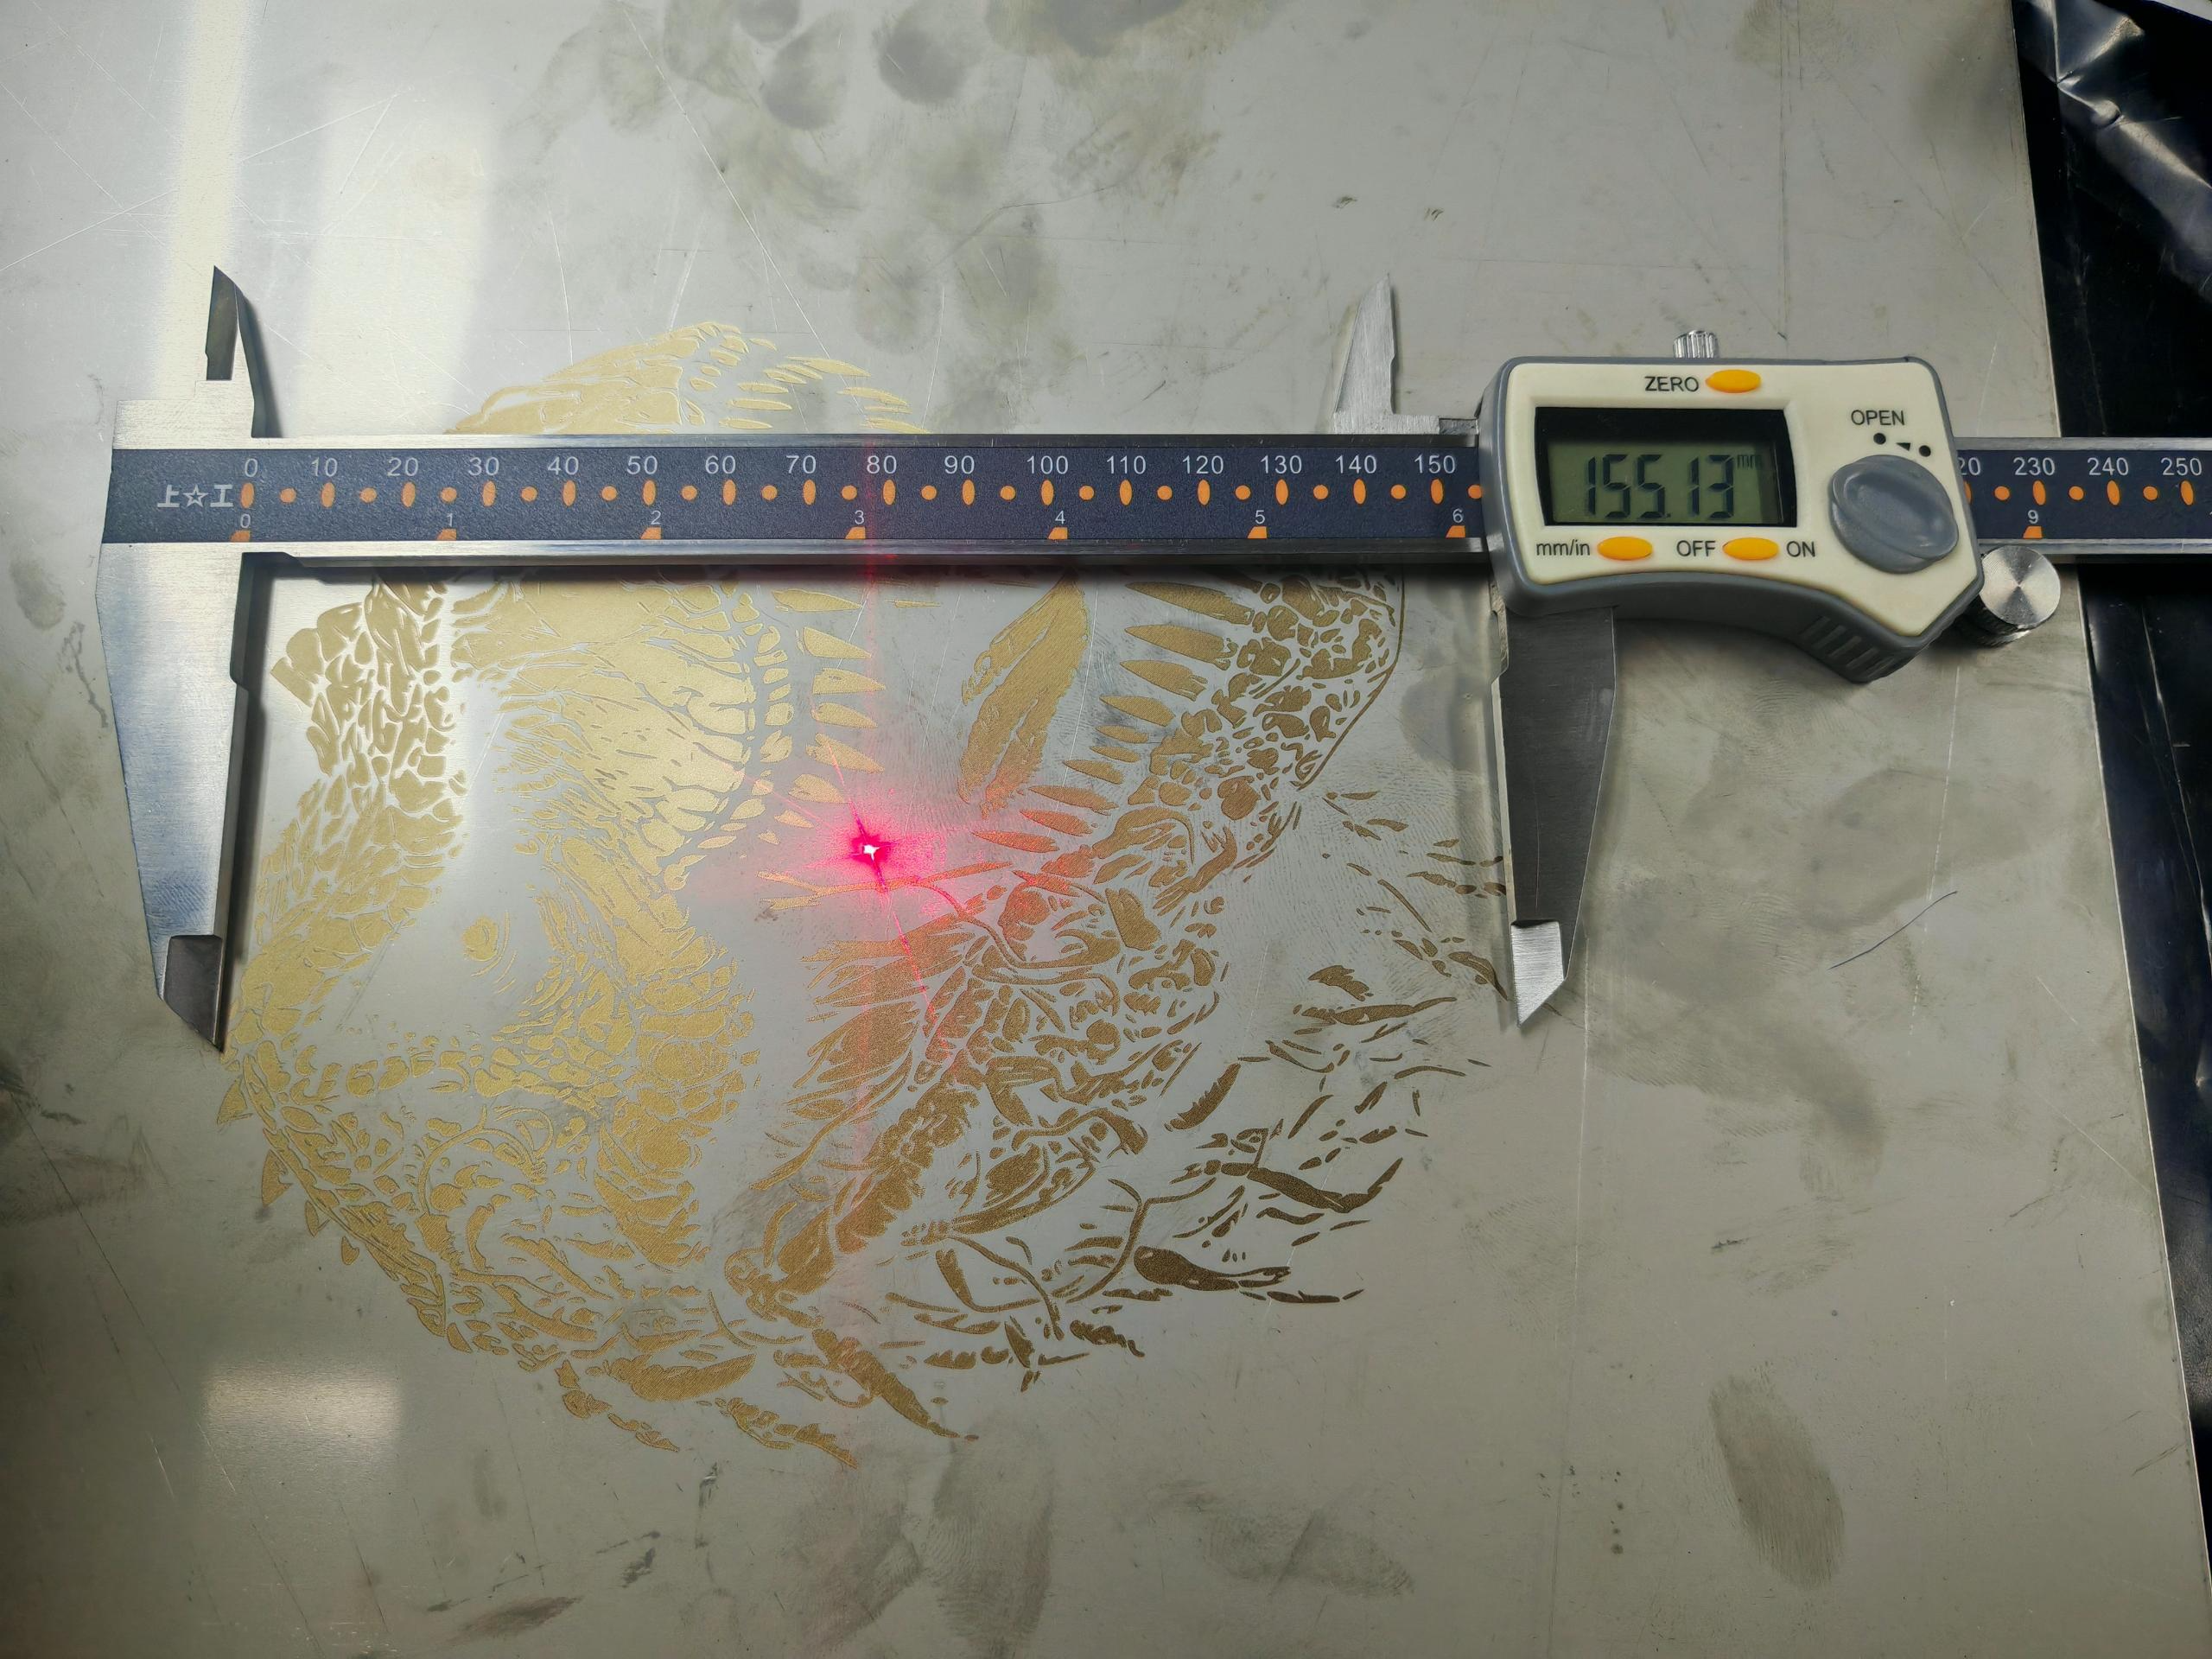
加工領域を超える図形は分割と再位置合わせが必要になり、つなぎ目の誤差が増えます。大型機の230 × 230 mmや「95%以上の部品が140 mm以内」という比較説明は、110 × 110 mmのBasic・NOVAの有効範囲を拡張しません。MOPA 20でも150 × 150 mmの端まで同一品質を保証する内容ではありません。
加工時間の説明は数秒~数十分で、複雑な図形や深彫りでは10分以上になる場合もあります。50 × 21 mmのキーホルダーを20–25個という掲載例は、Basic・NOVAの110 × 110 mmでは部品の合計面積が加工範囲を超えるため、そのまま配置可能な数量とは扱えません。MOPA 20の150 × 150 mm記事にも同じ個数が掲載されていますが、具体的配置がないため実際の治具・間隔・平面性で確認してください。
材料と安全・色加工
1064 nmファイバーの対象例はステンレス、アルミニウム、銅、鉄、真鍮などの金属、ABS・PBT・シリコーン・PSの一部、カーボンファイバー・合成皮革です。名称だけで安全性は判断できず、樹脂や皮革は成分確認が必要です。透明ガラス、木、石、セラミック、高反射の純金・純銀は不得意または故障リスクの記述があります。スレート3 mmという掲載実験値と、石を不得意とする説明は別々に扱ってください。
表面除去によるマークは水・熱・摩耗・薬品への耐性が説明されていますが、材質や表面処理ごとの耐久性は実材で確認してください。試験加工→条件と時間の記録→領域内の配列→同じ高さで固定、の順で量産準備を進めます。
MOPA 20の色例は黒・赤・黄・青・緑・紫・金・茶・桃・シアン・灰・橙です。色の再現性は材質、焦点、温湿度、表面状態に敏感で、全条件で同じ色が安定する保証ではありません。Basic・NOVAへMOPAの色機能を適用しないでください。
保護カバー・集じん装置はオプションとして説明されています。1064 nmに適合した指定保護眼鏡を周囲の人も含めて着用し、フィルターを管理して排気量を保ちます。レーザーや反射光を見ないでください。
深さと細線は別の試験で確認する
深さを作る塗りつぶし加工では、走査を重ねて表面の材料を少しずつ取り除きます。塗りつぶし間隔やパス数を変えると、加工時間と熱の蓄積も変わります。深さだけで判断せず、底面・側壁の粗れ、酸化による黒化、裏面の変色や変形も確認してください。滑らかな仕上げが必要な場合は加工後の研磨なども含めて検討します。
細い文字や輪郭を評価する場合は、塗りつぶしによる深さ試験とは分けて、輪郭を加工する条件を試します。速度を落とすことだけで精度が保証されるわけではありません。実機に適合する周波数や出力との組み合わせを確認し、まず加工領域の中央に置いて評価してください。
領域の端で形状がゆがむ場合は、設定を自己判断で変更せず、実機とレンズの組み合わせ、確認用の加工結果を当社へお知らせください。補正の変更は機器固有の設定に関わります。