対象:Dual SE(20 Wファイバー/20 W青色半導体)。作業前に機器と付属ソフトウェアの構成を確認してください。
試験値の読み方
Dual SEの20 Wファイバー光源と20 W青色半導体光源を使ったメーカー試験です。材料ロット、図形、焦点、排気、設定で結果は変わり、最大加工能力や安全な連続稼働時間の保証ではありません。以下は選定のための試験記録であり、長時間・高負荷条件をそのまま再現する操作手順ではありません。
金属切断の時間と限界
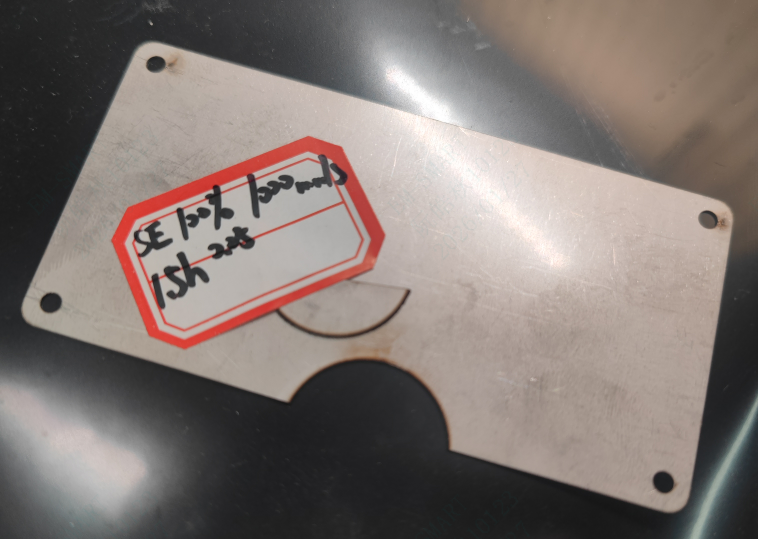
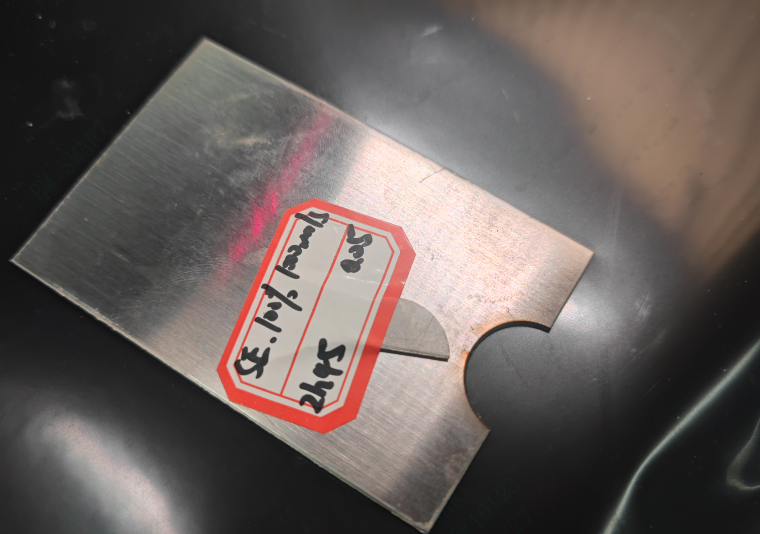
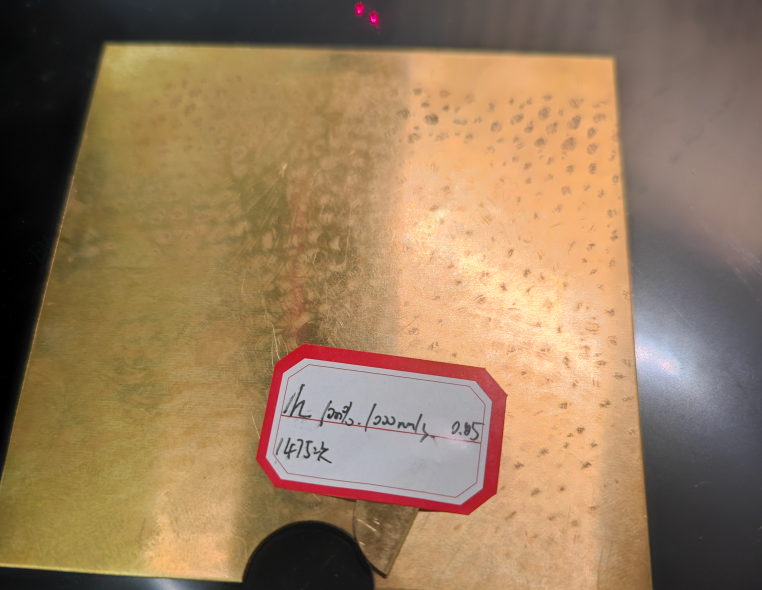
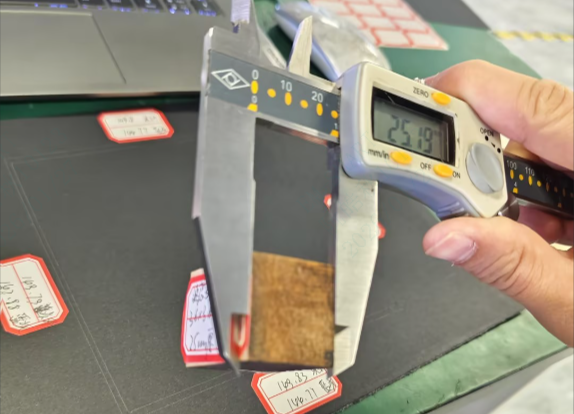
本文の冒頭はステンレスの有効切断範囲を約0.19–0.7 mmとしますが、実用面のまとめではステンレス0.4 mm以下、真鍮1 mm以下とし、約0.2 mmのステンレス箔や約1 mmの真鍮板を例に挙げています。0.7 mmを超えるステンレスは非常に遅く、粗い縁と機器損傷の可能性が説明されています。ステンレス切断を主用途とする機種選定には向きません。
| 材料 | レンズ欄 | 時間 | 出力 | 速度 | 周波数 | Fill | 塗り方向 |
|---|---|---|---|---|---|---|---|
| 0.4 mmステンレス | 225MM | 約1.5時間 | 100% | 1000 mm/s | 20 kHz | 0.05(単位未記載) | Arc fill |
| 0.9 mmステンレス | 225MM | 2時間45分 | 100% | 1000 mm/s | 20 kHz | 0.05(単位未記載) | Arc fill |
| 1 mm真鍮 | 225MM | 1時間 | 100% | 1000 mm/s | 20 kHz | 0.05(単位未記載) | Arc fill |
低速で熱を蓄積させるほど切り抜きやすくなる一方、熱影響と時間が増えます。表の約1000 mm/sは試験条件で、材質や表面状態により結果が変わります。
木材切断の実用厚さ
| 木材群 | 極限厚さの記載 | 品質・安定性を考えた推奨厚さ |
|---|---|---|
| 軟木(松・シナ・桐・ポプラ等) | 約20–25 mm | 8–13 mm |
| 中硬度(カバ・カエデ・桜・積層合板等) | 約15–20 mm | 5–10 mm |
| 高密度・硬木(オーク・クルミ・竹板・ブナ等) | 約10–20 mm | 5 mm以下 |
| 材料 | レンズ欄 | 時間 | 出力 | 速度 | 周波数欄 | 回数 |
|---|---|---|---|---|---|---|
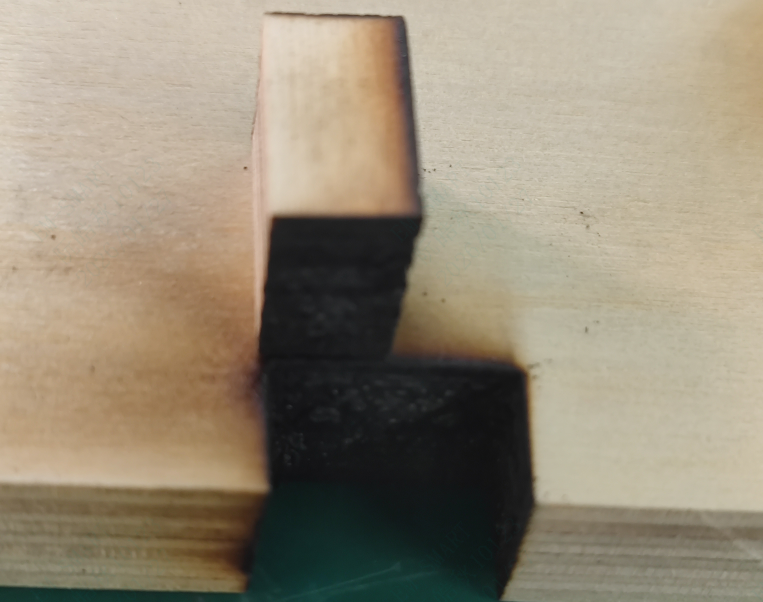
| 25 mm松板 | 225MM | 5分 | 100% | 30 mm/s | 20 kHz | 56 |
| 15 mm合板 | 225MM | 5分 | 100% | 10 mm/s | 20 kHz | 未記載 |
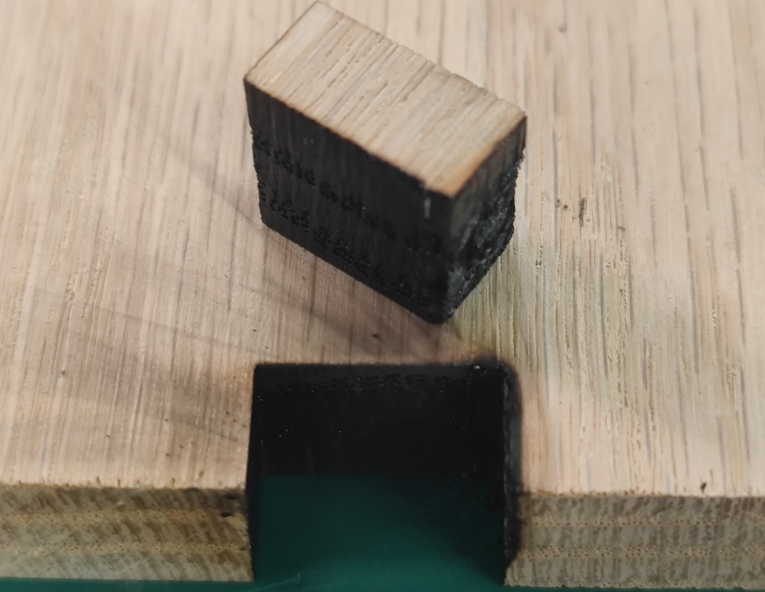
| 15 mmブナ | 225MM | 6分 | 100% | 10 mm/s | 20 kHz | 未記載 |
密度、硬さ、樹脂・油分、色が炭化や煙に影響します。低速化や反復は焼損を増やすこともあるため、極限厚さを日常条件とは扱いません。本文のまとめには軟木15 mm未満という説明もありますが、品質重視の推奨範囲とは区別してください。
深彫りの結果と時間
20 Wファイバーの金属彫りは0.02–0.1 mmが浅い深彫り、0.1–0.25 mmが反復走査を要する領域として説明されています。0.25 mm以上は時間・熱・変形の点で実用的でないとされ、金属で0.5 mmを超える深さには20 W機は不向きです。青色半導体では吸収しやすい非金属の0.5–3 mmが品質を考えた目安です。
| 材料 | 光源 | 深さ | 時間 | 速度 | DPI |
|---|---|---|---|---|---|
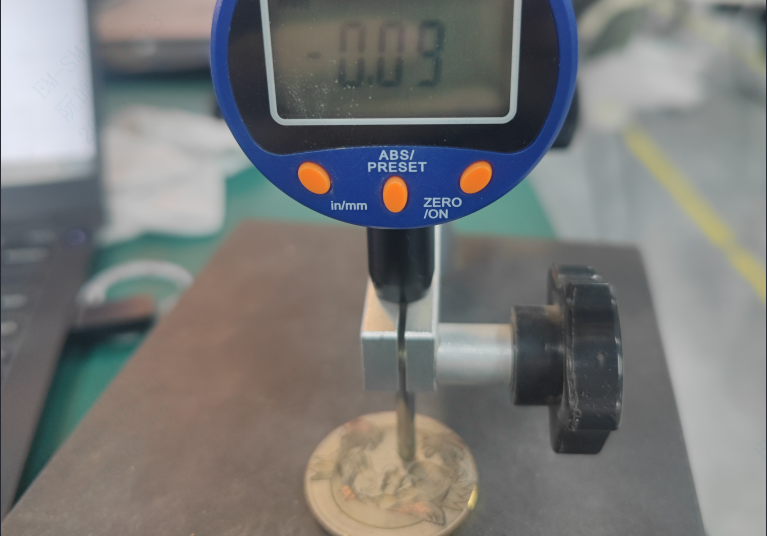
| 厚さ2 mm真鍮コイン | 20 Wファイバー | 0.09 mm | 2.5時間 | 2000 mm/s | 400 |
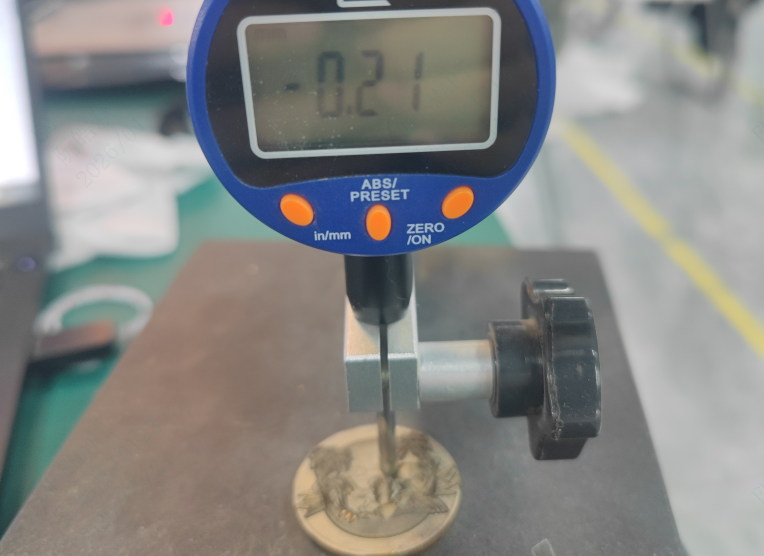
| 厚さ2 mm真鍮コイン | 20 Wファイバー | 0.21 mm | 5時間 | 2000 mm/s | 800 |
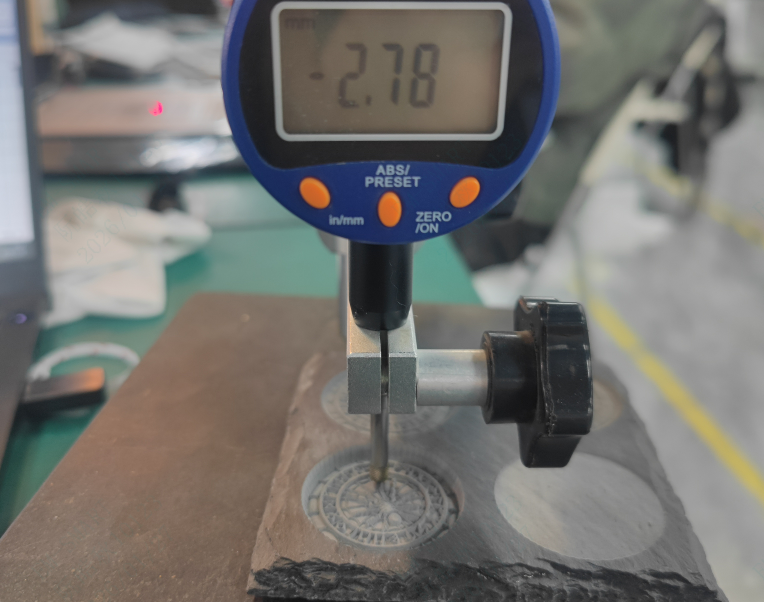
| 厚さ5 mmスレートコースター | 20 Wファイバー | 2.78 mm | 1時間 | 2000 mm/s | 800 |
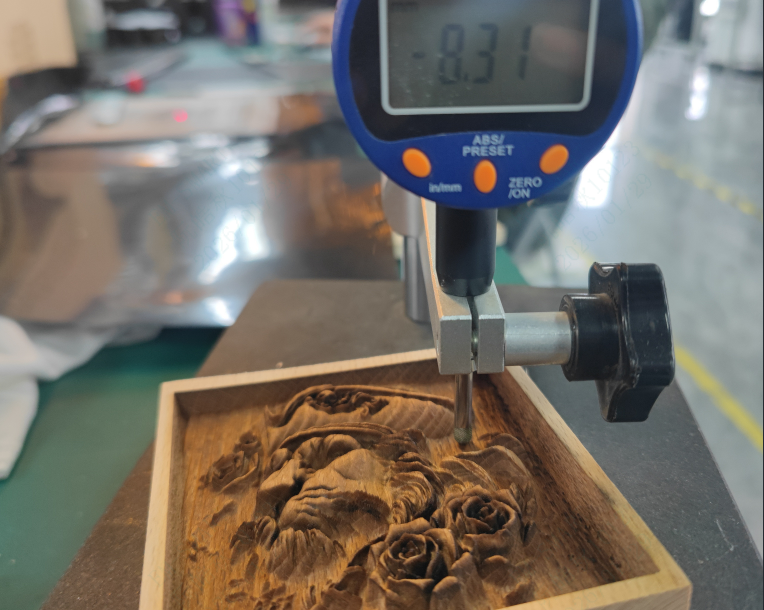
| 厚さ15 mmブナ | 20 W青色半導体 | 8.31 mm | 6時間 | 800 mm/s | 500 |
8.31 mmは長時間の個別結果で、推奨深さとは異なります。青色光源は裸金属の深彫りに不向きです。数百・数千回の走査という説明はありますが、各深彫り表の正確な反復回数や図形寸法は記載されていません。
細線と加工範囲
| 対象 | 光源 | 記載値 |
|---|---|---|
| 金属 | 1064 nmファイバー | 最小線幅0.065–0.11 mm、最小文字高さ0.5183 mm |
| 暗色・被膜金属 | 1064 nmファイバー | 最小線幅約0.065 mm |
| 非金属 | 445 nm表記の青色半導体 | 最小線幅0.2–0.3 mm |
短焦点レンズF160の例では加工域が約110 × 110 mmへ小さくなると説明されます。細線値は材質や表面、速度、周波数で変わり、仕様記事の最小線幅とも条件が異なります。要求する文字やQRコードは当社へ実材での試験をご相談ください。
| 試料 | 光源 | レンズ欄 | 加工域 | 時間 | 出力 | 速度 | 周波数 | Fill/方向 |
|---|---|---|---|---|---|---|---|---|
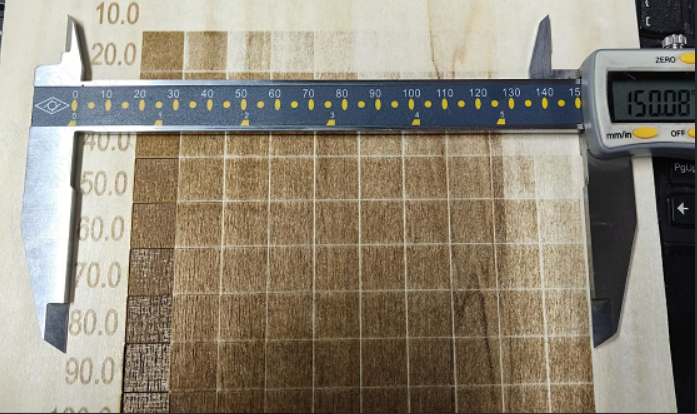
| 250 × 250木板(試料の単位未記載) | 20 W青色半導体 | 225 mm | 150 × 150 mm | 9分 | material test(数値未記載) | material test(数値未記載) | material test(数値未記載) | 0.05(単位未記載)/双方向 |
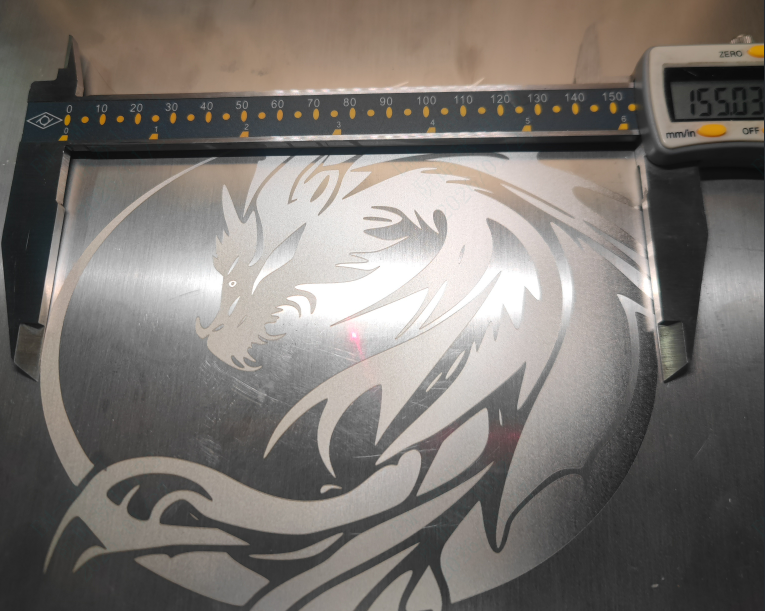
| 250 × 250ステンレス(試料の単位未記載) | 20 Wファイバー | 225 mm | 155 × 155 mm | 3分32秒 | 90% | 1500 mm/s | 20 kHz | 0.05(単位未記載)/双方向 |
Dual SE標準仕様は150 × 150 mmです。表の155 × 155 mmを保証範囲に置き換えません。本文は端部の歪みを考えて作業の95%以上が130 mm以内か確認する考え方を示します。分割加工は再配置や継ぎ目の誤差を伴います。
材料適性と安全条件
ファイバーはステンレス、アルミ、銅、鉄、真鍮など、青色半導体は木、暗色アクリル、紙、布などの用途に分担します。透明なアクリルやガラスは青色光の吸収が低く、青色材料や光沢金属も反射の影響があります。純金・純銀の高反射面は機器損傷の可能性が挙げられます。
本文の材料表と禁止欄に重なりがあるため、PVC・ビニール・人工皮革など塩素を含む材料、PTFE、エポキシ、フェノール、臭素系難燃材、炭素繊維複合材、PC、鏡面材料は加工を避けてください。未知の樹脂や塗膜は組成を確認し当社へ相談します。
保護眼鏡、閉じた保護カバー、排気・煙浄化、換気を併用します。標準の排気ダクトは1.5 mと記載されています。試験記事は筐体全体のClass 1認証と浄化時の極めて少ない粉塵をうたいますが、証明書や測定条件は本文にありません。光源のClass IVという記載と装置全体の分類は区別し、無害・無換気で運転可能とは判断しません。
試験結果に影響する材料と加工条件
磨いたステンレスは反射で加工光の一部を失い、艶消し面や表面処理で吸収の仕方が変わります。木材は密度と硬さに加え、樹脂・油分が煙と炭化に影響します。暗い木は青色光を吸収しやすい傾向がありますが、同じ樹種でもロットで結果が変わります。
低速化や繰り返し走査で切断や深さが増しても、過度な加熱は焦げ、縁のスラグ、粗さ、変形を増やします。金属で0.1–0.25 mmの深さを狙う試験は数百・数千回の反復を伴う場合があり、面積が小さくても長時間になります。適切な排気と対応するエア補助で残渣を減らす場合もありますが、長時間の試験条件を無監視で再現しないでください。
細線や文字は、レンズの焦点距離、光点品質、材料の光沢・表面処理、速度、周波数、塗りの有無で変わります。塗りなしの輪郭と塗りつぶしでは結果を分けて評価します。用途に必要な最小文字とQRコードを実材料へ加工し、寸法だけでなく輪郭・コントラスト・読取りも確認してください。レンズ変更や内部調整は当社へご相談ください。