対象:em-smart Rotary Fixture(ローラー・三爪チャック・リング・球体用構成)。作業前に機器と付属ソフトウェアの構成を確認してください。
目次
準備と4方式の使い分け
銘板の機種名・シリアル番号(SN)、装着レンズ、同梱USBメモリー、付属ケーブル、適合する試験材料を用意します。作業台は水平で安定したものを選び、加工範囲と可動部の周囲を空けます。既存設定を使うPCでは、変更前に機器設定と加工ファイルを保存してください。
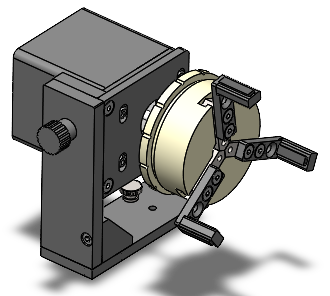
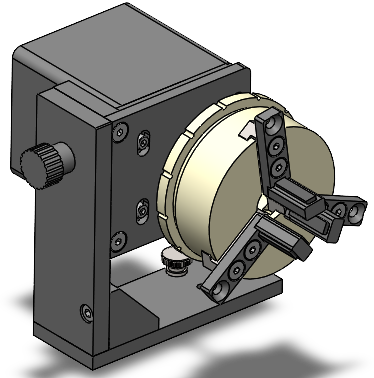
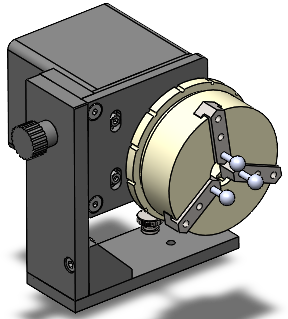
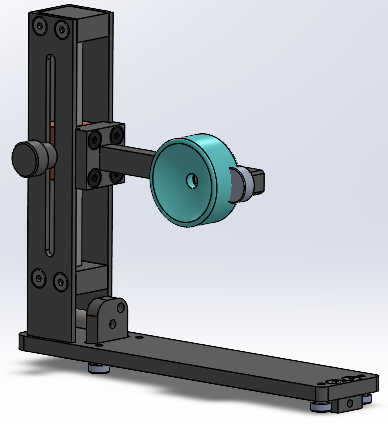
ローラー保持、チャック保持、細い軸や球体の保持など、加工物の形状に合わせて付属部品を組み替えます。部品の取り付け順は付属マニュアル6〜10ページの図を確認してください。共通の見た目で部品を置き換えず、ローラー用のベルトとチャックの軸固定をそれぞれ確認します。
組立・固定・接続
- 装置と治具の電源を切り、選ぶ保持方式の部品を揃えます。
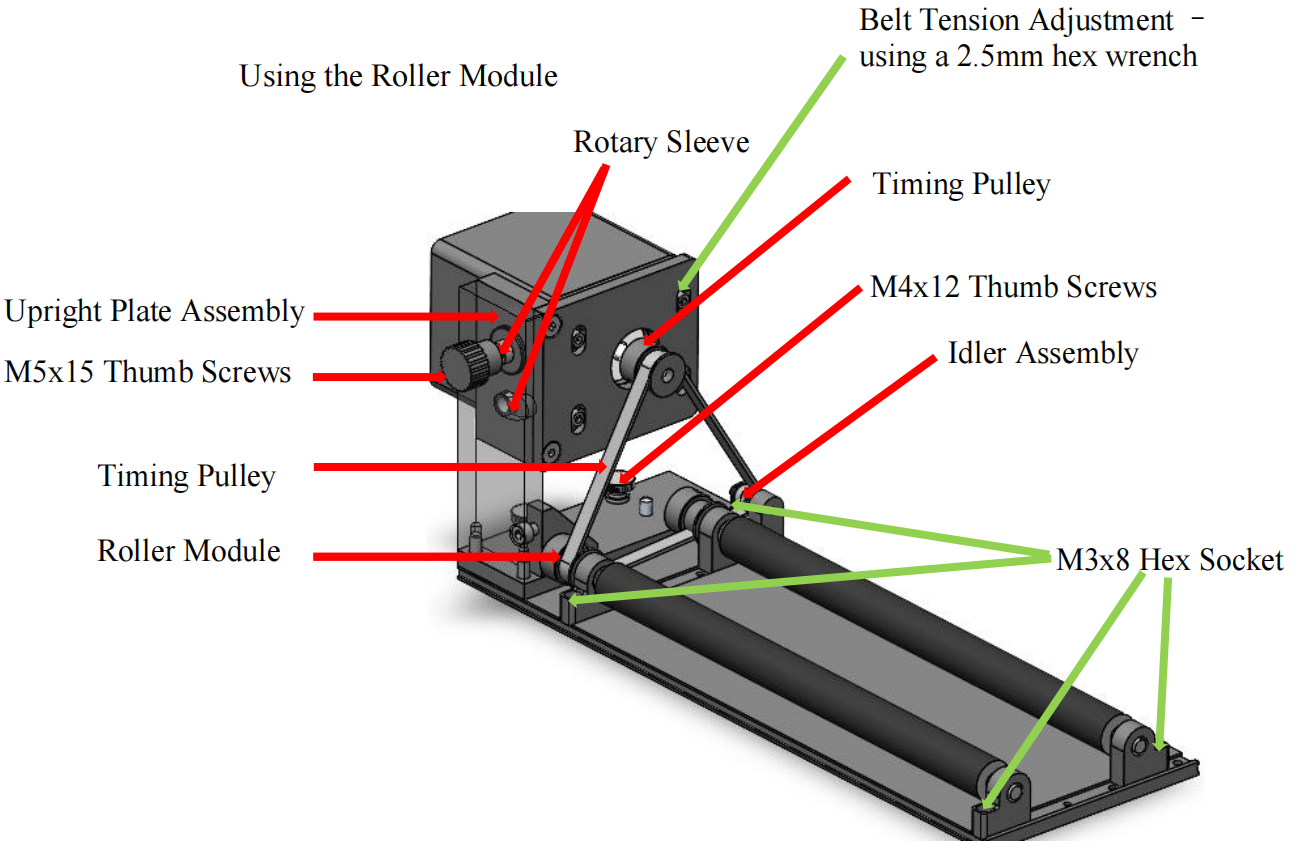
- ローラー方式ではベルト・プーリーとローラーを図に従って取り付け、張力と平行を確認します。
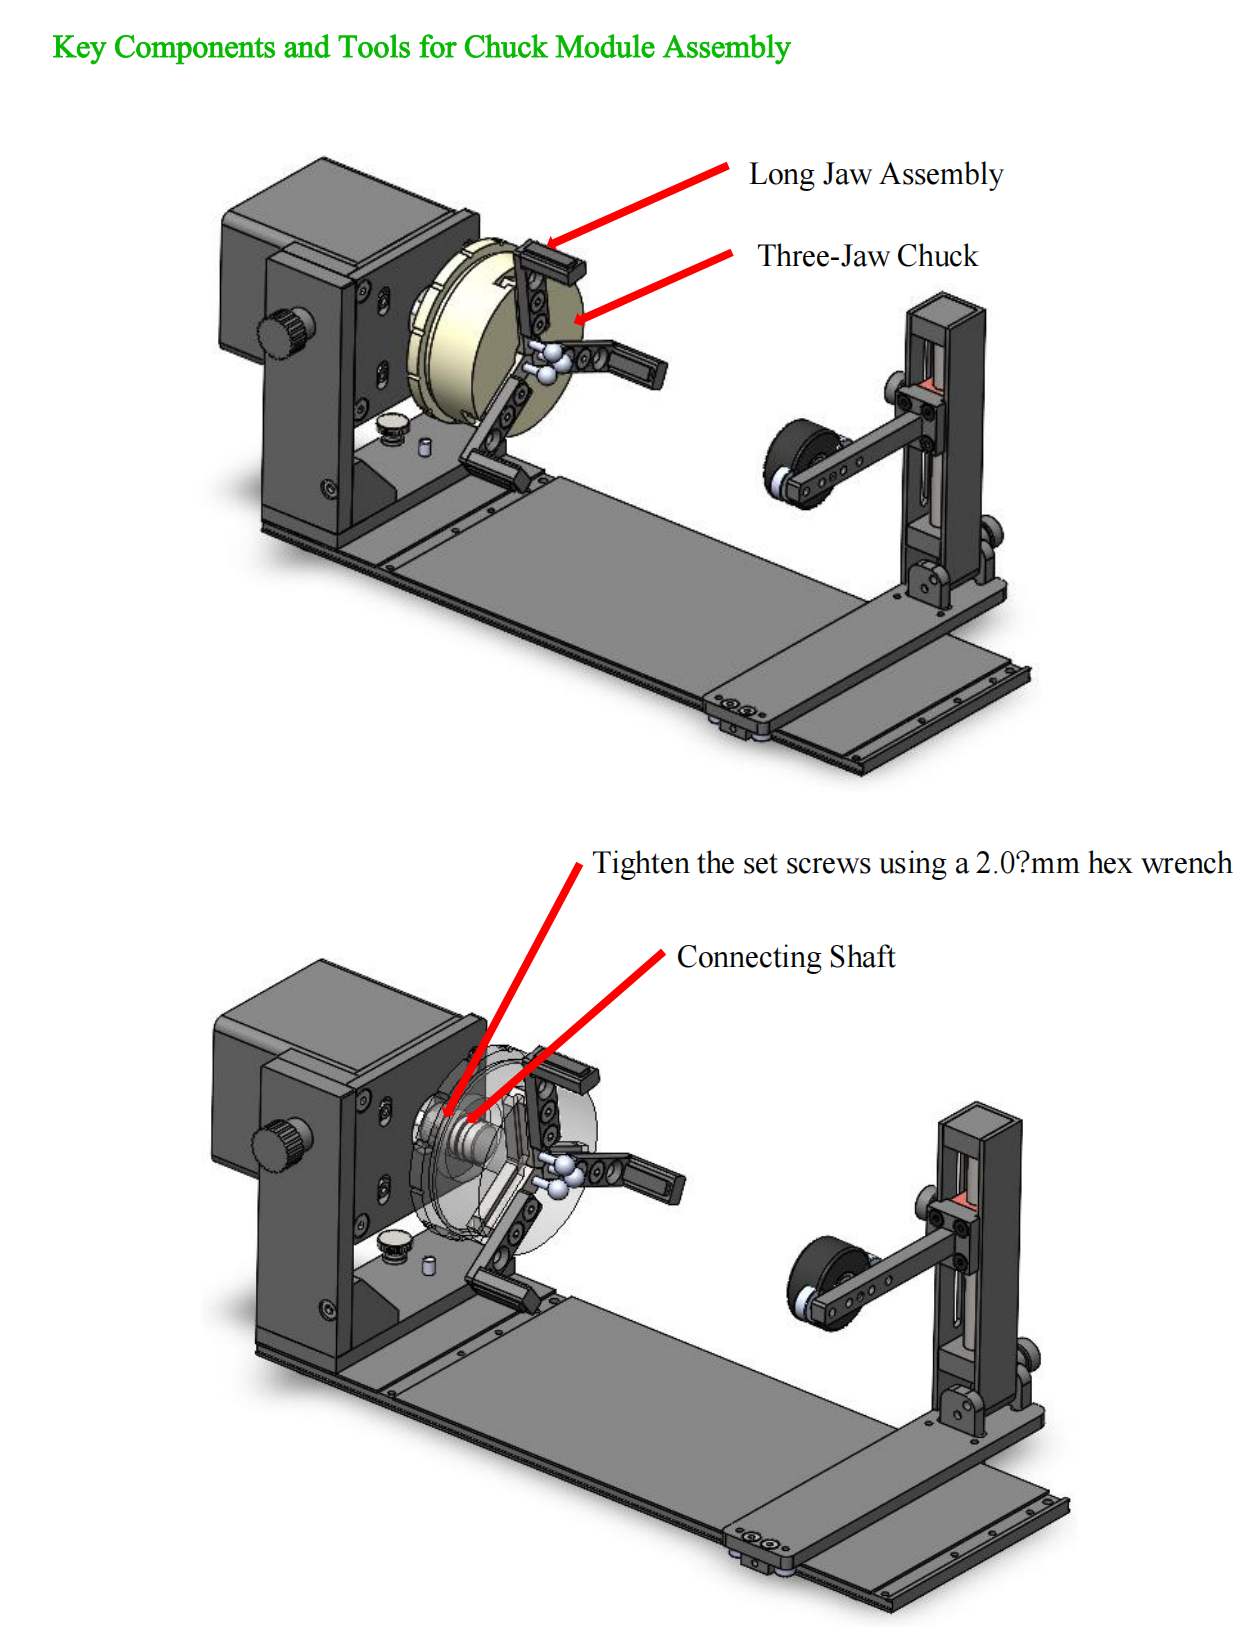
- チャックへ変更する場合は不要なローラー側部品を外し、モーター軸にチャックを固定します。長い加工物は支持部を使い、球体は専用保持部品で安定させます。
- 治具を機器の対応位置へ固定し、専用ケーブルを接続します。加工物の落下・偏心・本体との干渉がないか確認します。
| 画像 | 部品名 |
|---|---|
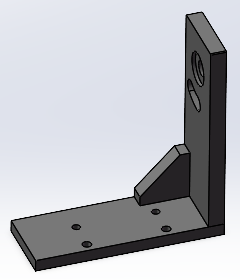 |
支柱プレート組立品 |
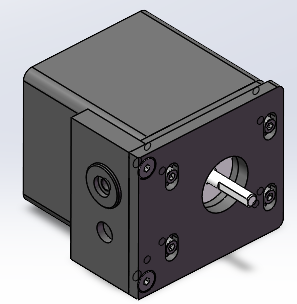 |
モーター組立品 |
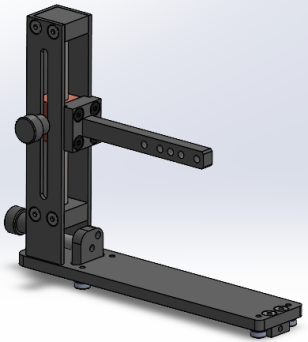 |
支持モジュール |
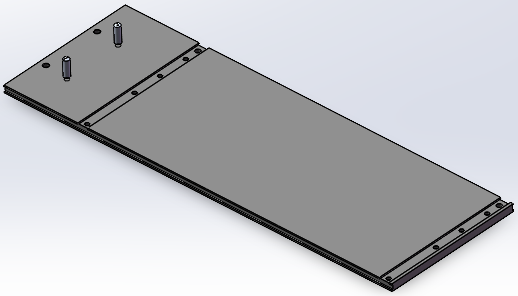 |
回転治具ベースプレート |
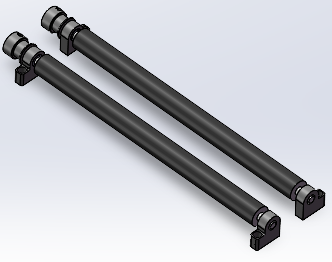 |
ローラーモジュール |
 |
長爪組立品 |
 |
ボールヘッドチャック |
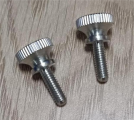 |
M4x12 つまみねじ |
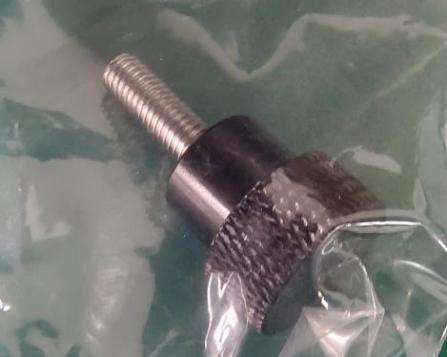 |
M5x15 つまみねじ |
 |
回転スリーブ |
 |
平ワッシャー |
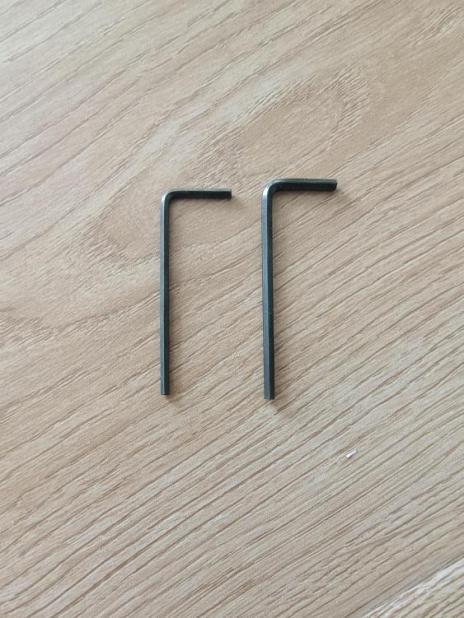 |
六角レンチ 2.0mm・2.5mm |
 |
小型巻尺 |
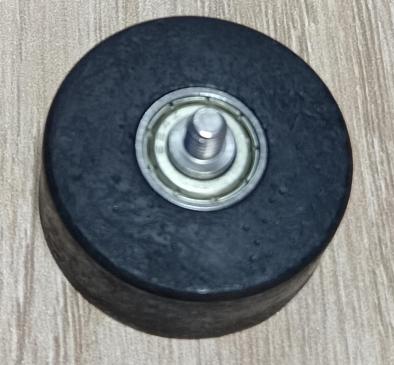 |
ゴム被覆ベアリング |
 |
タイミングプーリー |
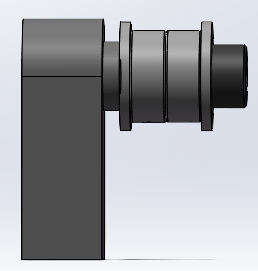 |
アイドラー組立品 |
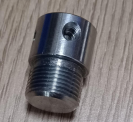 |
接続軸 |
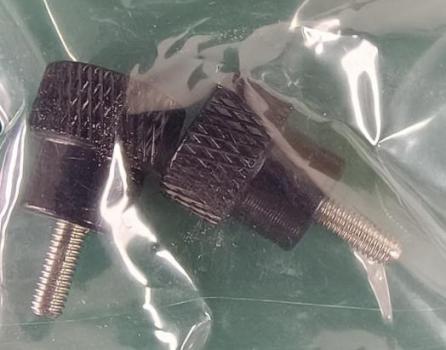 |
M3x8 つまみねじ |
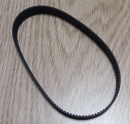 |
2GT-256MM 6mm タイミングベルト |
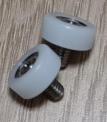 |
ベアリングホイール |
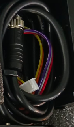 |
接続ケーブル |
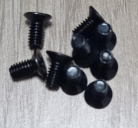 |
M4x10 六角皿ねじ |
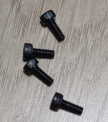 |
M3x8 六角穴付きねじ |
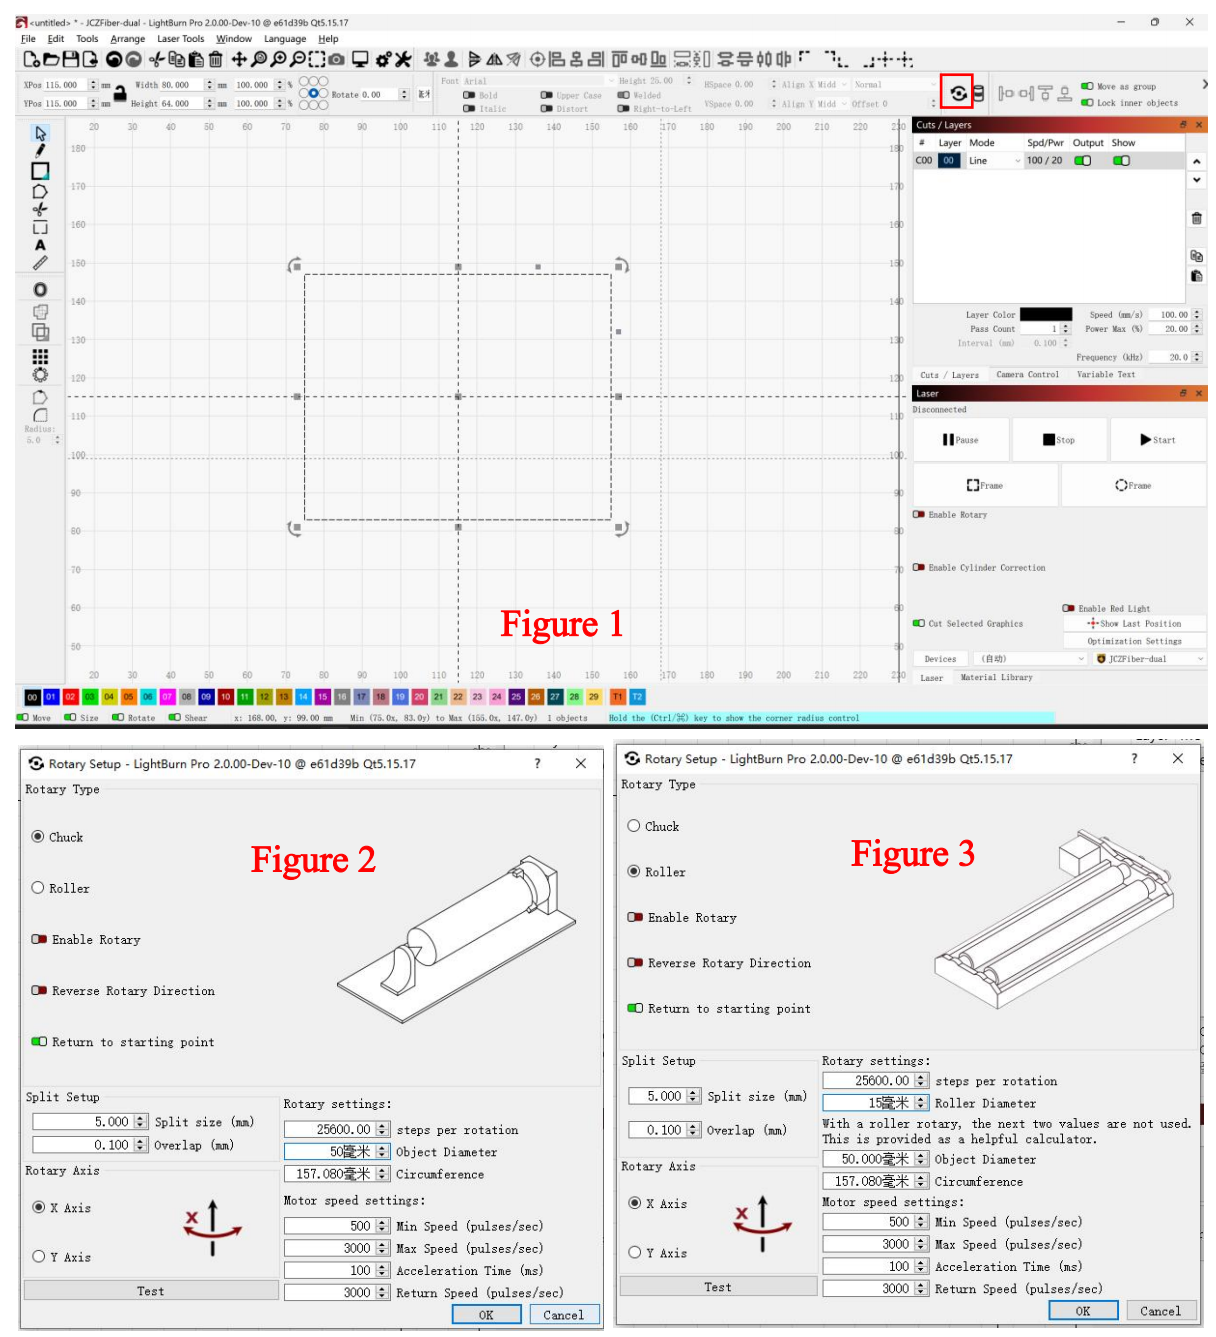
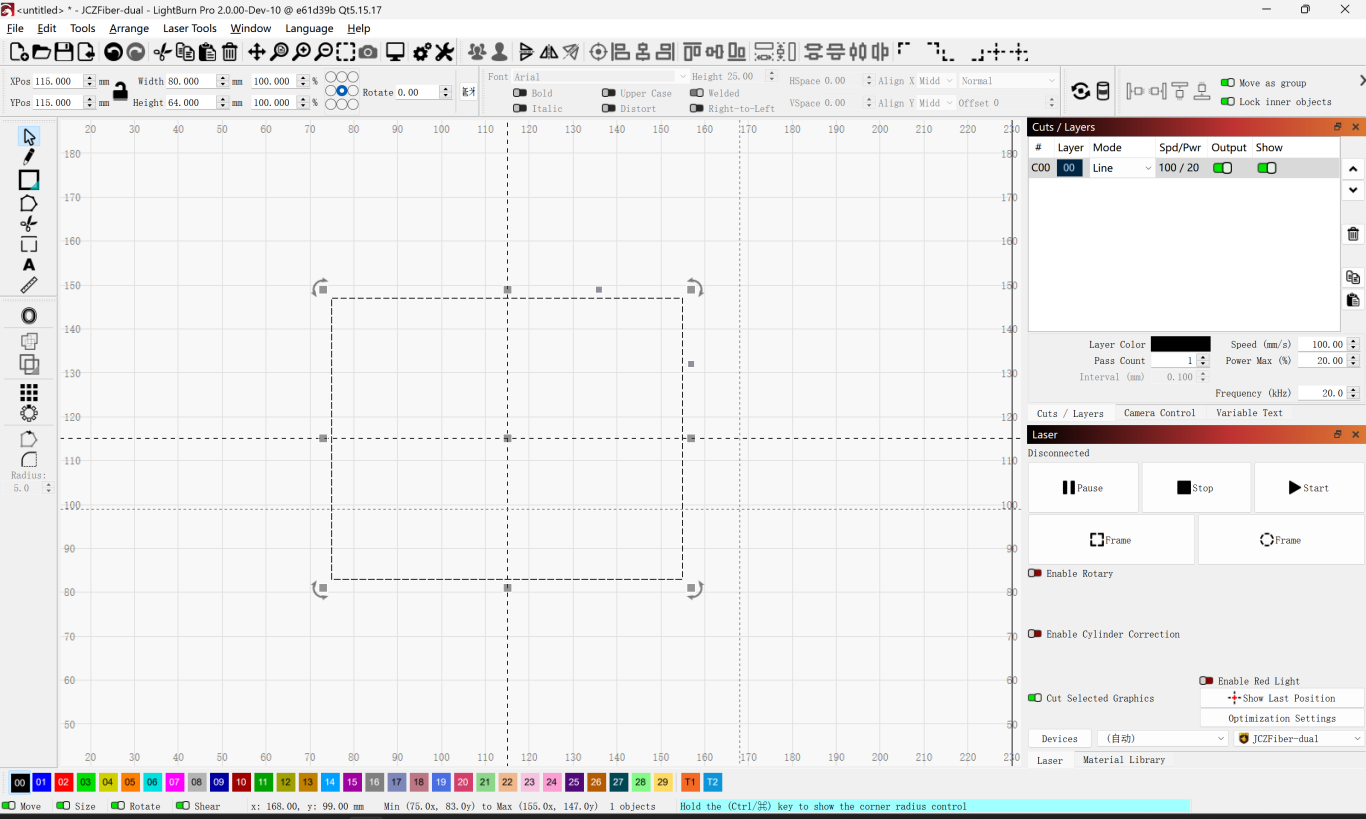
LightBurnの回転設定
| 項目 | 記載値 | 適用範囲 |
|---|---|---|
| Steps Per Rotation | 25600 | 本PDFの4-in-1治具。D50/D65には転用しない |
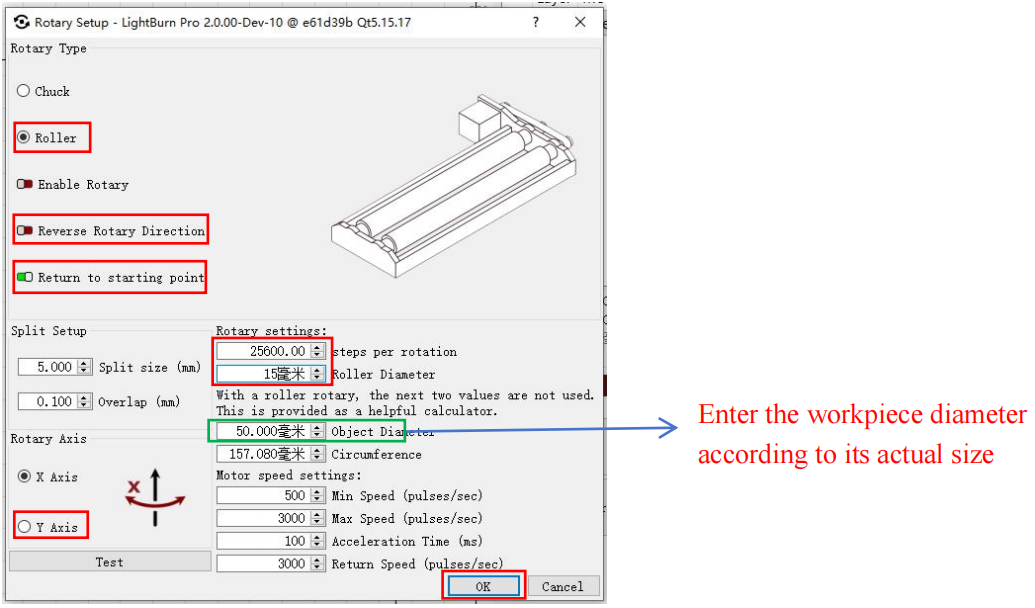
| Roller Diameter | 15 mm | 本PDFのローラー方式。加工物の直径とは別 |
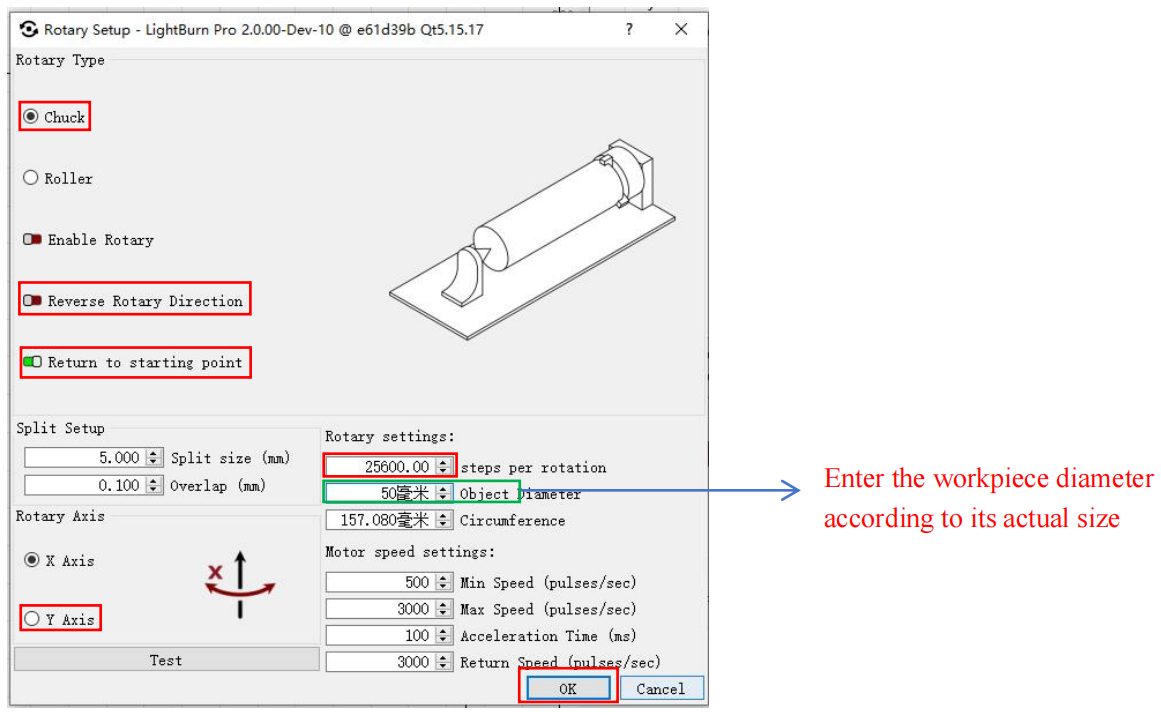
- Rotary SetupでChuckまたはRollerを実際の保持方式に合わせて選択し、回転機能を有効にします。
- 上表の値が付属資料と一致することを確認し、加工物の実際の直径を入力します。円周は入力値と整合することを確認します。
- 回転軸の選択は実機の取り付け方向と付属設定で確認します。PDF内にはX/Yの表示が混在するため、画面例だけで軸を決めません。
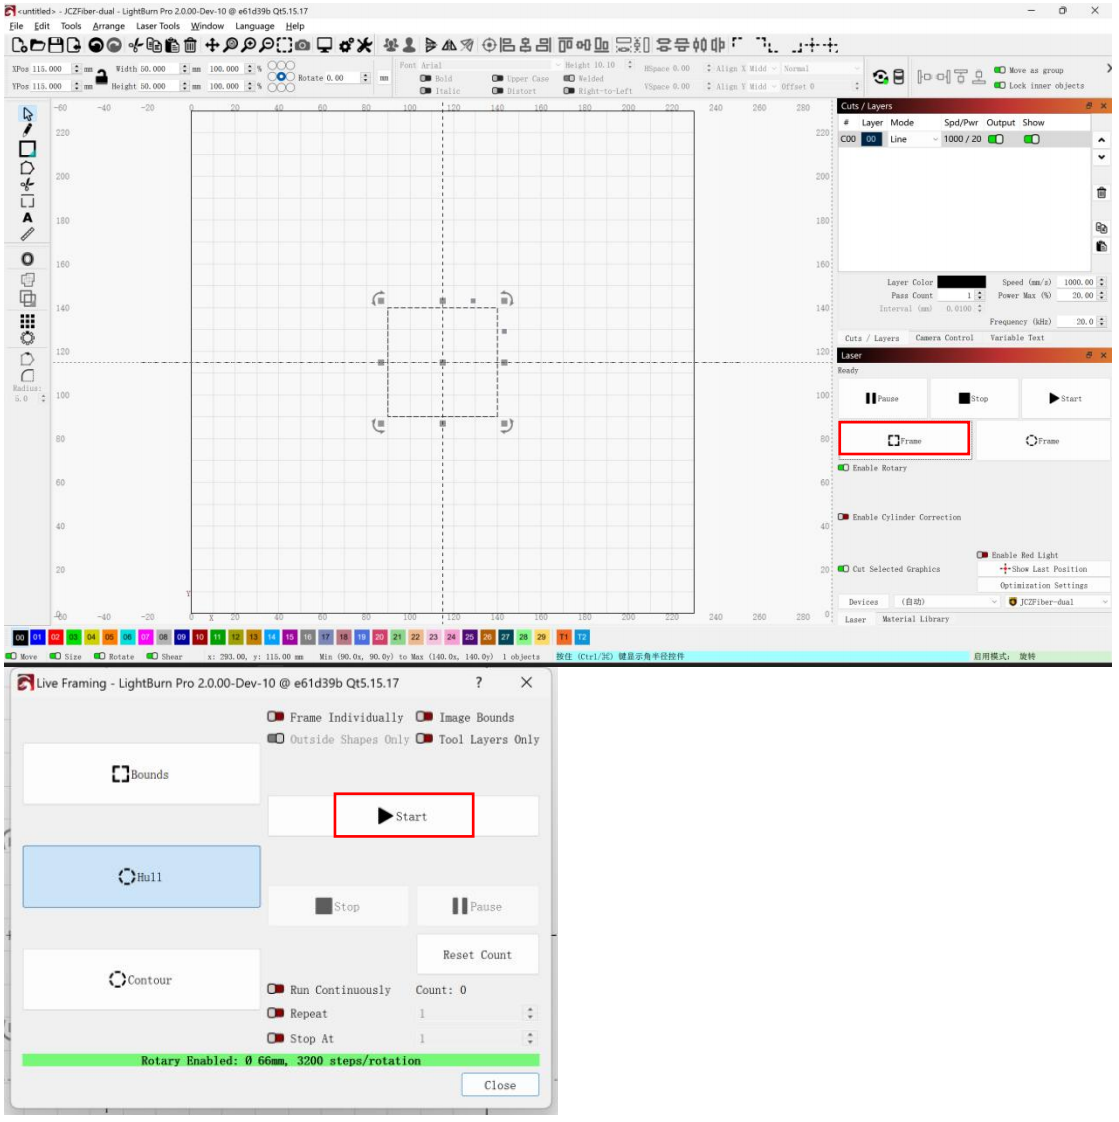
- Testで回転量・戻り・方向を確認します。レーザー照射なしの確認を済ませてから、回転加工用のフレーミングと小さな試験加工を行います。
分割・継ぎ目・焦点の確認
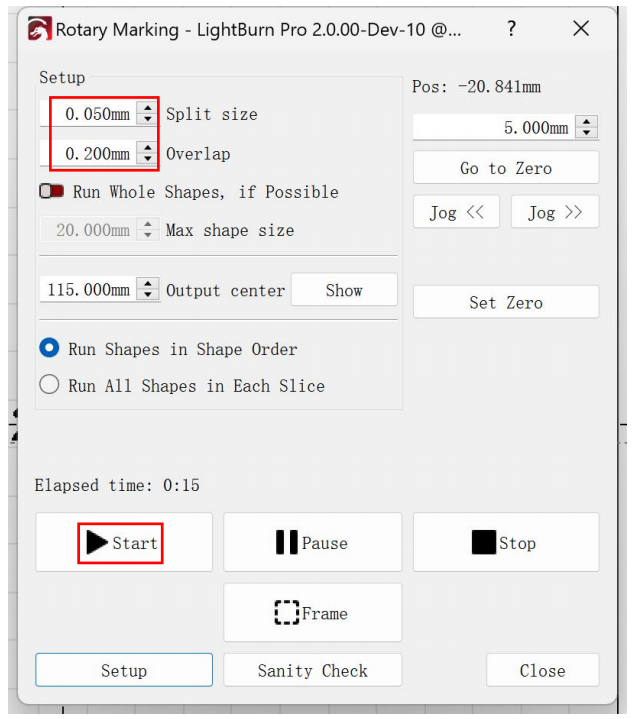
Split SizeとOverlapは分割加工のつながりに影響します。PDFの画面例にある分割幅・重なり・モーター速度を全機種の推奨値として採用せず、素材と実機で小さく確認します。継ぎ目がずれるときは、加工条件より先に直径、滑り、偏心、回転方向を調べてください。
加工物の頂部に焦点を合わせても、大きく曲がった範囲全体には合焦しません。照射範囲を狭くして状態を確認します。
レーザーの波長・出力に適合した保護具と遮光設備を使用し、排気を確保してください。反射性金属の反射光、加工煙、有害ガス、火災に注意します。素材の組成が不明なものやPVCなど有害な分解ガスを生じる材料は加工しません。保護カバーや扉の安全機能を無効にせず、異常時は加工を停止して電源を切り、販売店へ相談してください。加工中は装置から離れません。
素材に合わせた構成と同梱部品
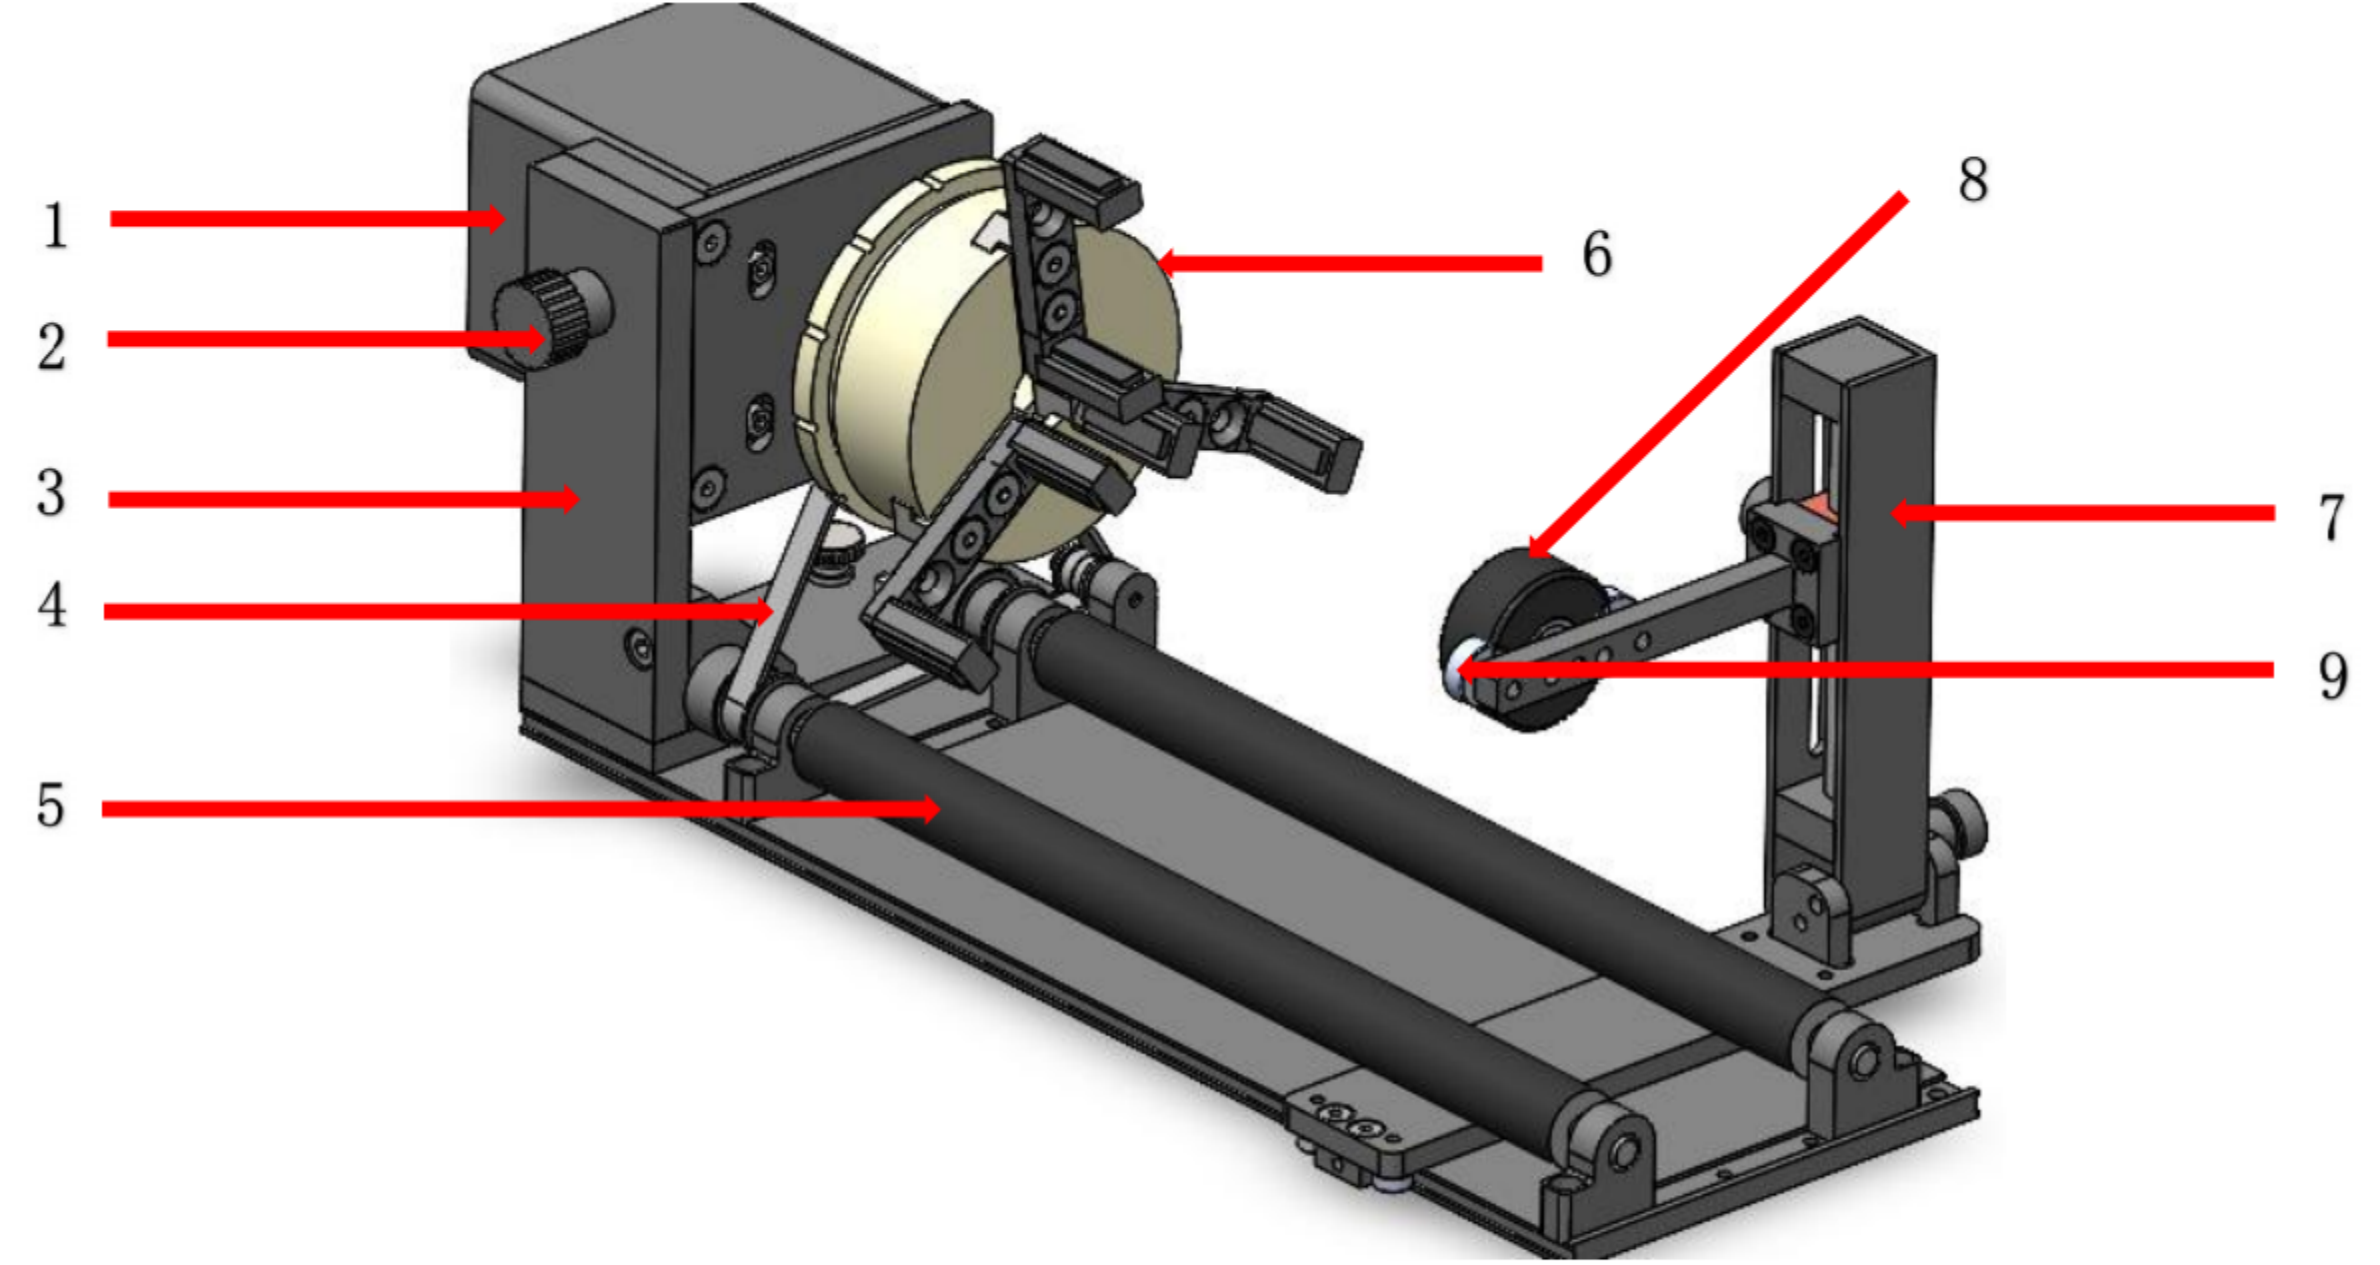
この回転治具は、ローラー、三爪チャック、リング用の球頭部品、球体を支える支持モジュールを組み合わせて使用します。形状と直径に合う構成を選ぶことが、素材を安定して回すための前提です。組立図は公式マニュアルで確認してください。
部品一覧には、立板アセンブリ、モーター、支持モジュール、ベース板、ローラーモジュール、長爪、球頭チャック、回転スリーブ、平ワッシャー、ゴム被覆ベアリング、ベアリングホイール、プーリー、アイドラー、接続軸、接続ケーブル、ミニ巻尺が含まれます。固定部品はM4×12・M5×15・M3×8の手締めねじ、M4×10の六角皿ねじ、M3×8の六角穴付きねじです。工具は2.0 mmと2.5 mmの六角レンチ、ベルトは2GT-256MM・幅6 mmと記載されています。
組替えやケーブル接続はレーザーを停止した状態で行い、可動部に手や衣服が巻き込まれないようにします。
ローラー構成の組立順
- 位置決めピンに沿って立板アセンブリをローラーモジュールへ装着し、M4×12手締めねじ2本で固定します。
- モーターと立板の間の指定溝に回転スリーブを入れ、M5×15手締めねじと平ワッシャーで固定します。
- 2.5 mm六角レンチを使い、M3×8六角穴付きねじ4本でローラーモジュールをベース板へ固定します。
- モーター軸へプーリーを取り付け、ローラー側のプーリーと位置を合わせて2.0 mm六角レンチで止めねじを締めます。続いて2.5 mm六角レンチでアイドラーを指定溝へ取り付けます。
- ベルトをプーリーに掛け、2.5 mm六角レンチを使ってモーターの位置を調整し、ベルトの張りを整えます。
- 張りを確認後、素材をローラーに置きます。治具のケーブルを対応するレーザー彫刻機の端子に接続し、ソフトウェアで回転を制御します。
ベルトの張力やモーター移動量の数値は本文にありません。無理な張りや位置変更を避け、図に示された組み方を確認します。
チャック構成へ切り替える順序
- 治具を彫刻機と同じ作業台へ置きます。
- 2.5 mm六角レンチでローラーモジュールのM3×8六角穴付きねじ4本を外し、モジュールを取り外します。
- 2.5 mm六角レンチでアイドラーを外し、ベルトを取り外します。
- 2.0 mm六角レンチでプーリーの止めねじを緩め、モーター軸からプーリーを外します。
- 接続軸の一端に三爪チャック、他端にモーターを取り付け、2.0 mm六角レンチで接続軸の止めねじを締めます。
- 長爪を使う場合は、2.5 mm六角レンチとM4×10六角皿ねじ6本でチャックに固定します。
- 支持モジュールをベース板へ取り付けてM3×8手締めねじを締めます。側面のM3×8手締めねじを調整して支持部を素材に合わせます。素材径に合わせ、ゴム被覆ベアリングとベアリングホイールを選びます。
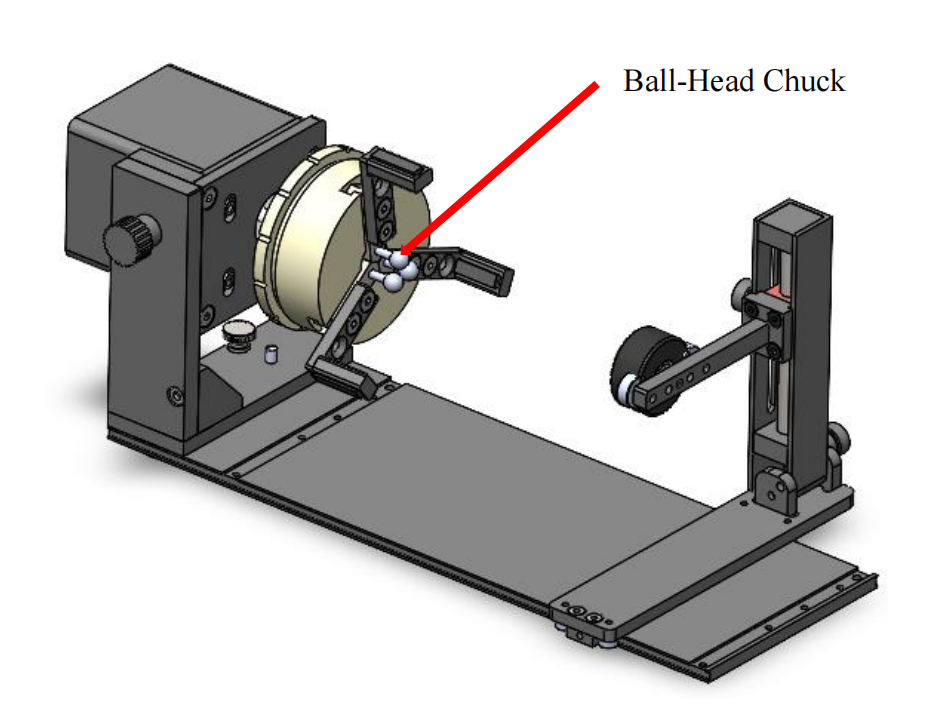
- 球頭部品を使う場合はチャックへ直接取り付け、ねじを締めます。
- 治具のケーブルを対応端子へ接続し、ソフトウェアで回転を制御します。
各素材にすべての追加部品を使うわけではありません。長爪、支持部、球頭部品は目的に応じて選びます。
長爪と支持部の把持範囲
| 構成 | 外径・素材径 | 内側を広げて保持する円筒空洞の内径 |
|---|---|---|
| 三爪チャック+標準向き長爪 | 65–120 mm | 75–130 mm |
| 三爪チャック+逆向き長爪 | 7–52 mm | 20–65 mm |
| 三爪チャック+長爪+支持モジュール | 球体50–80 mm | 本文に記載なし |
| 三爪チャック+球頭部品 | リング用。径の数値は本文に記載なし | 本文に記載なし |
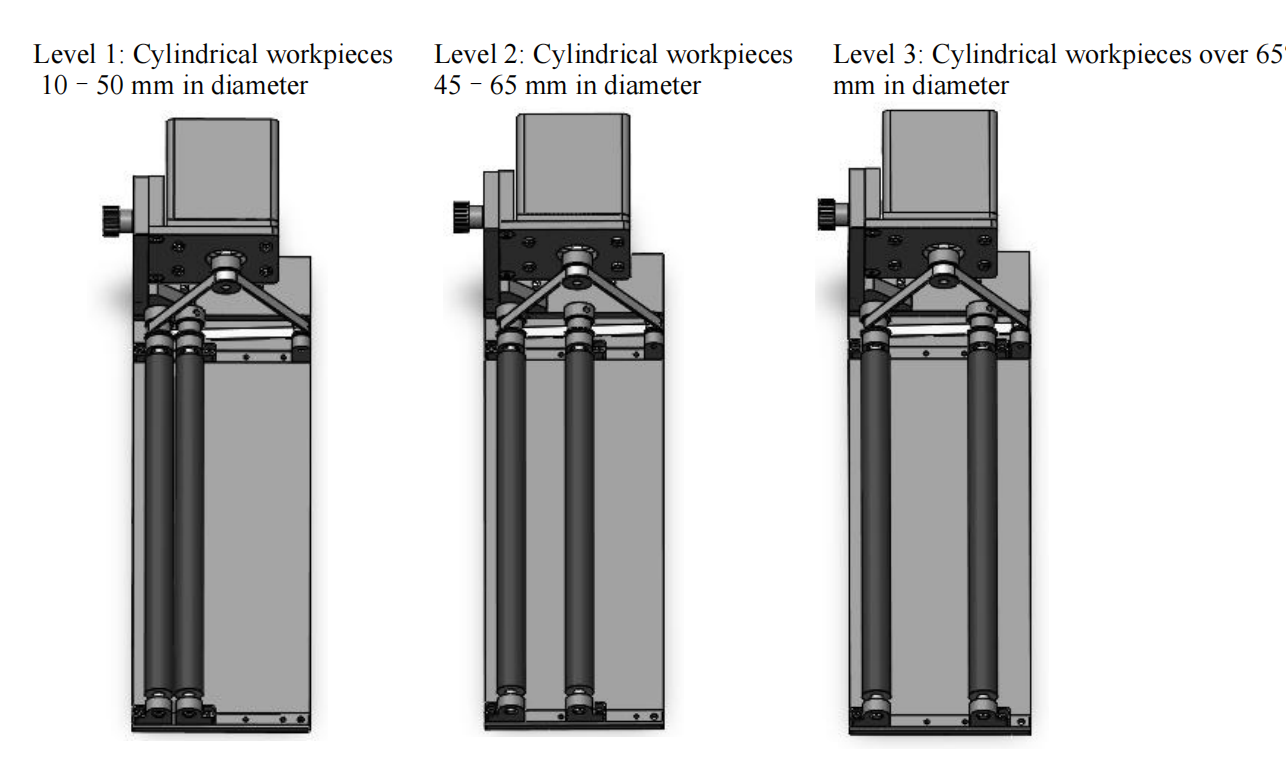
標準向き・逆向きの長爪は、角が丸くない平底形状や底が丸い形状を保持する構成として説明されています。実際の接触位置と固定状態を確認してください。ローラーは素材径に応じてLevel 1・2・3を使い分ける説明ですが、本文には各段階の直径範囲がありません。
回転設定と彫刻開始
Rotary Parameter Settingsで、三爪チャックはChuck、ローラーはRollerを選び、Enable rotaryを有効にします。Object Diameterには素材の実測径をmmで入力し、Circumferenceの自動計算を確認します。Steps per rotationの本文既定値は25,600です。Roller DiameterはRoller時のみ表示されますが、設定するローラー径の数値は、お手元の治具の仕様で確認してください。
Reverse Rotary Directionはデザインと逆方向に回るとき、Return to starting pointは加工終了後に開始位置へ戻したいときに使います。Motor speed settingsは初期値を基準に調整する項目です。
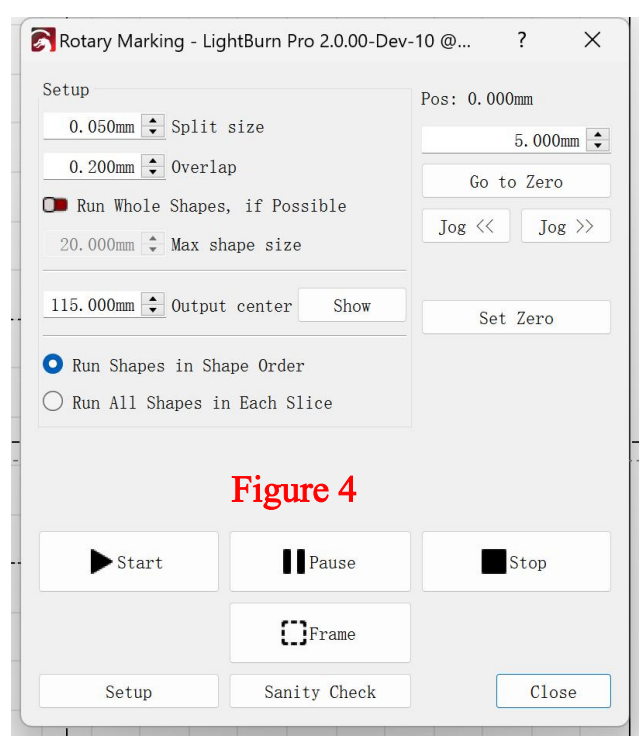
Split sizeを小さくすると分割が細かくなり、加工は遅くなります。線の境界に隙間がある場合はOverlapを増やして確認します。Output centerの本文既定値は115 mm、Poseは加工中の回転位置です。Setupから回転設定を開けます。
- 保持方式を設定し、素材の実際の直径を入力します。
- 加工するデザインを選んでFrameを押し、プレビューで素材上の位置を確認します。
- Startを押してRotary Engraving画面を開きます。
- Split sizeとOverlapを設定し、固定・焦点・安全な作業範囲を確認してからStartで彫刻を開始します。
組替えと接続の安全確認
- 彫刻と回転を停止し、電源を切ってモーターが動かない状態にしてから、治具の組替え、素材の取り付け、ケーブルの接続・取り外しを行います。
- 固定ねじと素材の保持を確認し、回転する素材、爪、ベルトに手や衣服が触れないよう周囲を空けます。
- 対応する保護具、遮光設備、排気設備を整え、加工面の焦点を確認します。加工中は装置から離れず、異常があれば直ちに停止します。