対象:Dual 2。作業前に機器と付属ソフトウェアの構成を確認してください。
目次
準備・接続・焦点
銘板の機種名・シリアル番号(SN)、装着レンズ、同梱USBメモリー、付属ケーブル、適合する試験材料を用意します。作業台は水平で安定したものを選び、加工範囲と可動部の周囲を空けます。既存設定を使うPCでは、変更前に機器設定と加工ファイルを保存してください。
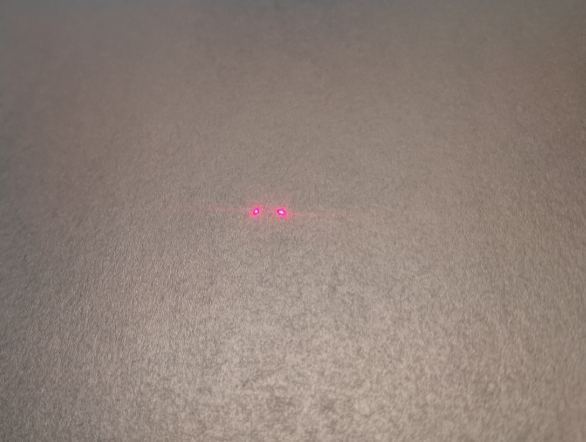
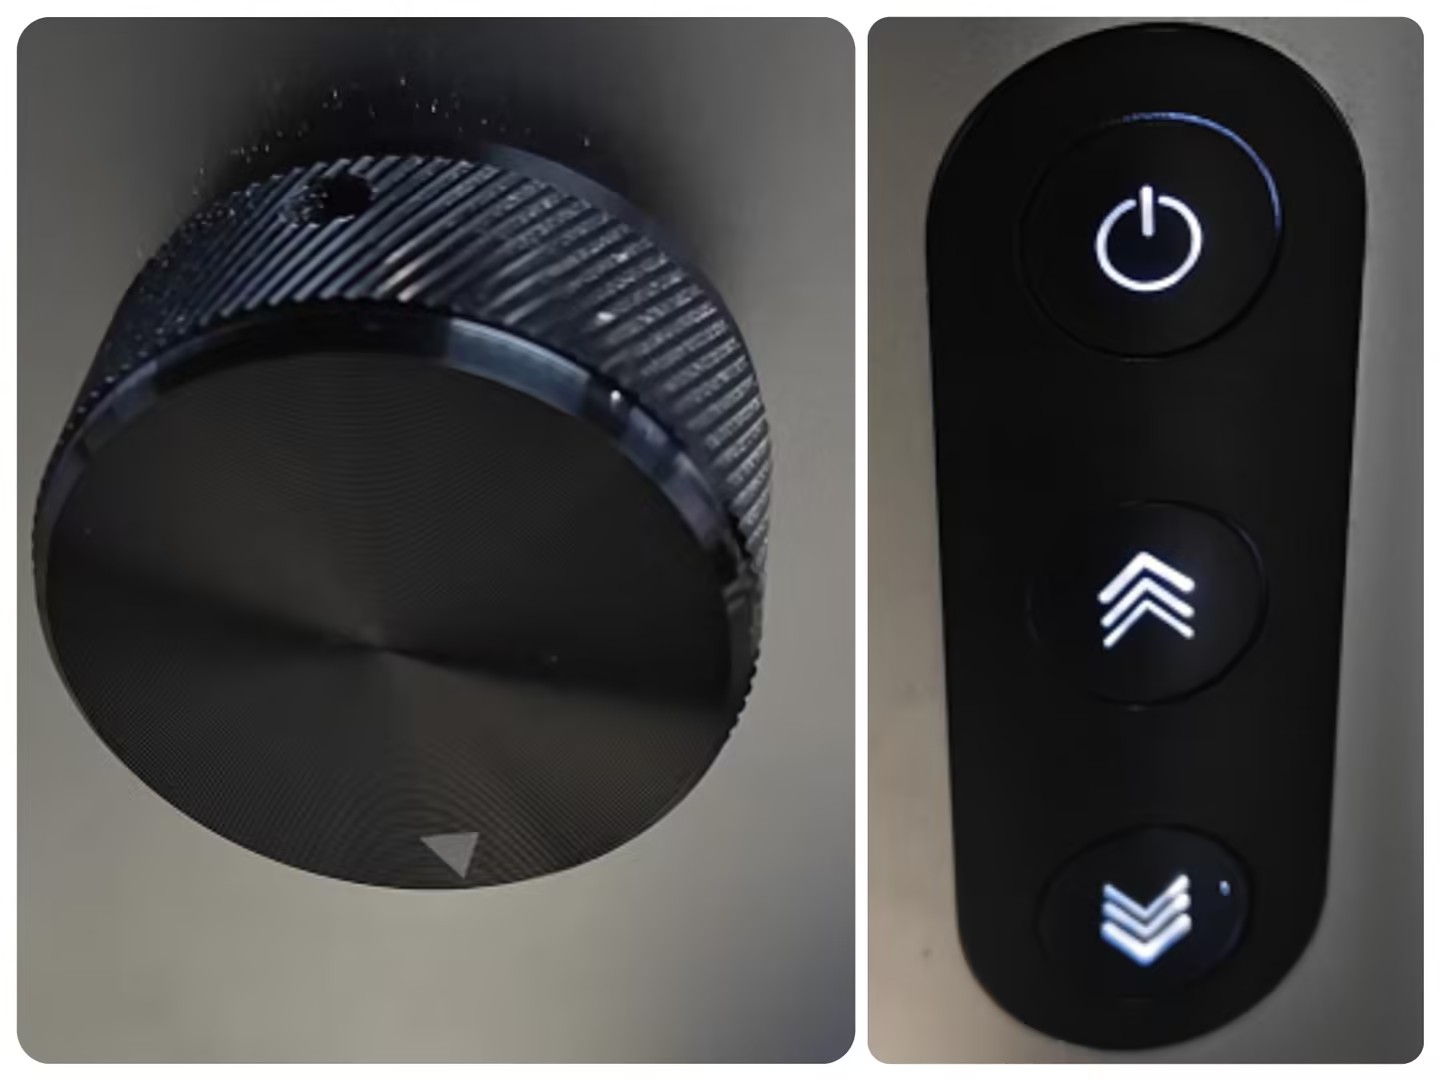
付属のDual 2マニュアル10〜12ページで輸送固定の解除と排気・電源・非常停止を確認します。加工制御のUSB Type-BとカメラのUSB Type-Cは用途が異なります。付属配線のラベルを照合し、カメラだけを接続して加工制御ができると判断しないでください。側面の昇降で加工面の赤色ポイントを一致させます。
EZCADと光源切替
- 付属フォルダーを設定ファイルごとPCへコピーします。PDF15〜19ページの表示例はEzcad2.15.1 (20241203) -Lite-Dualです。
- Windowsのデバイスマネージャーで付属Driverフォルダーを指定します。
- このDual用EZCAD画面では、Use Default paramを外し、Fiberはファイバー、Co2はダイオード側の設定として説明されています。Co2というラベルだけから本体にCO2光源があると解釈しないでください。
- 各光源について対象素材と設定を確認し、小さな試験から始めます。
LightBurnの初期設定
- WindowsではEzCad2用ガルバノドライバーを導入し、Find My LaserでJCZ Fiberを検出します。
- Dual 2 PDF20〜24ページの配布ファイル名はmarkfcfg6です。Import EzCad Configで、自分の装置に付属するこのファイルを取り込みます。Basic等のmarkcfg7と取り違えず、同梱USBの実際の名前を確認します。
- 装置のSNに対応する設定画像を確認して補正情報を入力します。PDFの画面例にある数値は自分の装置の値ではありません。
- Use Laser 2の選択を確認します。この資料ではLaser 2が青色ダイオード側です。光源を切り替えた後はフレーミングと素材適合を確認します。
扉保護と操作時の注意
Dual 2 PDFのDoor Protectの説明はポート14・Lowです。初期表示がNoでも保護を有効にして、正常に働くことを確認してから使用してください。この番号をDual SEやAXIへ転用しません。保護が作動しない場合は加工を止めて販売店へ連絡します。
レーザーの波長・出力に適合した保護具と遮光設備を使用し、排気を確保してください。反射性金属の反射光、加工煙、有害ガス、火災に注意します。素材の組成が不明なものやPVCなど有害な分解ガスを生じる材料は加工しません。保護カバーや扉の安全機能を無効にせず、異常時は加工を停止して電源を切り、販売店へ相談してください。加工中は装置から離れません。
接続と画面状態
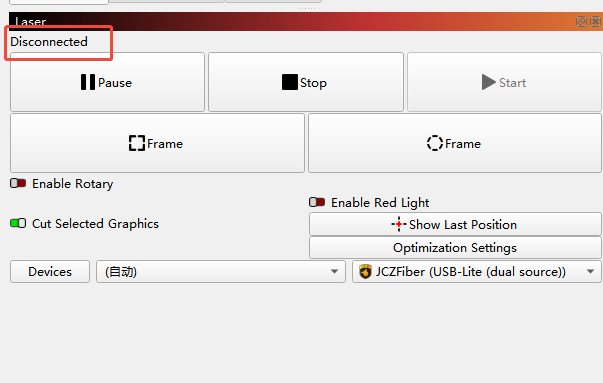
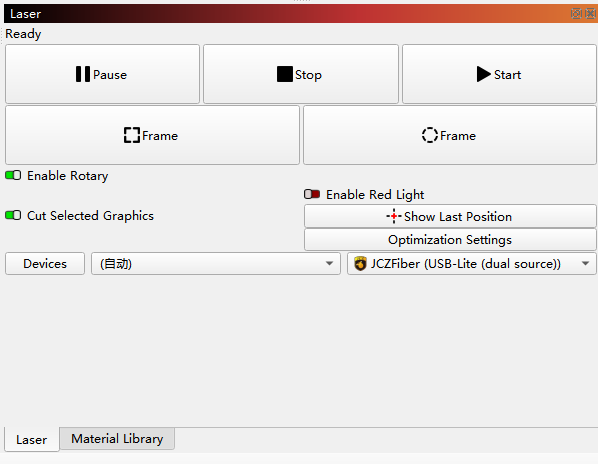
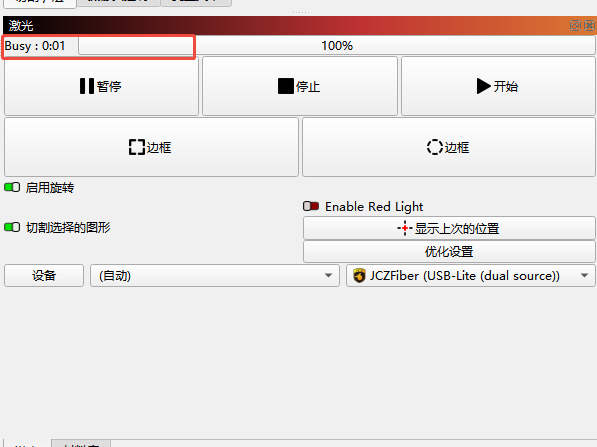
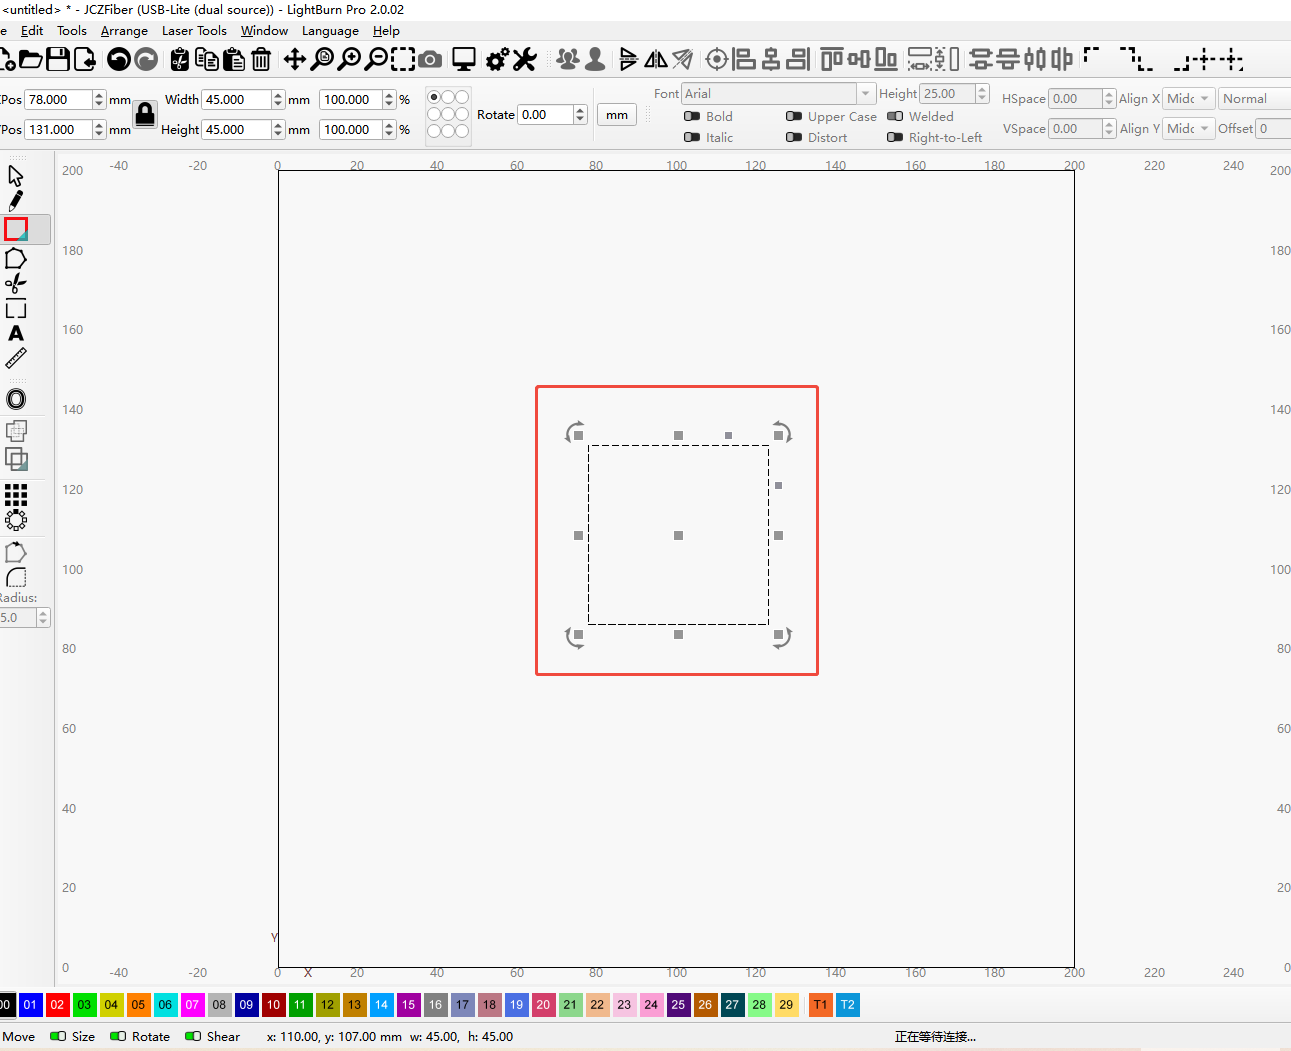
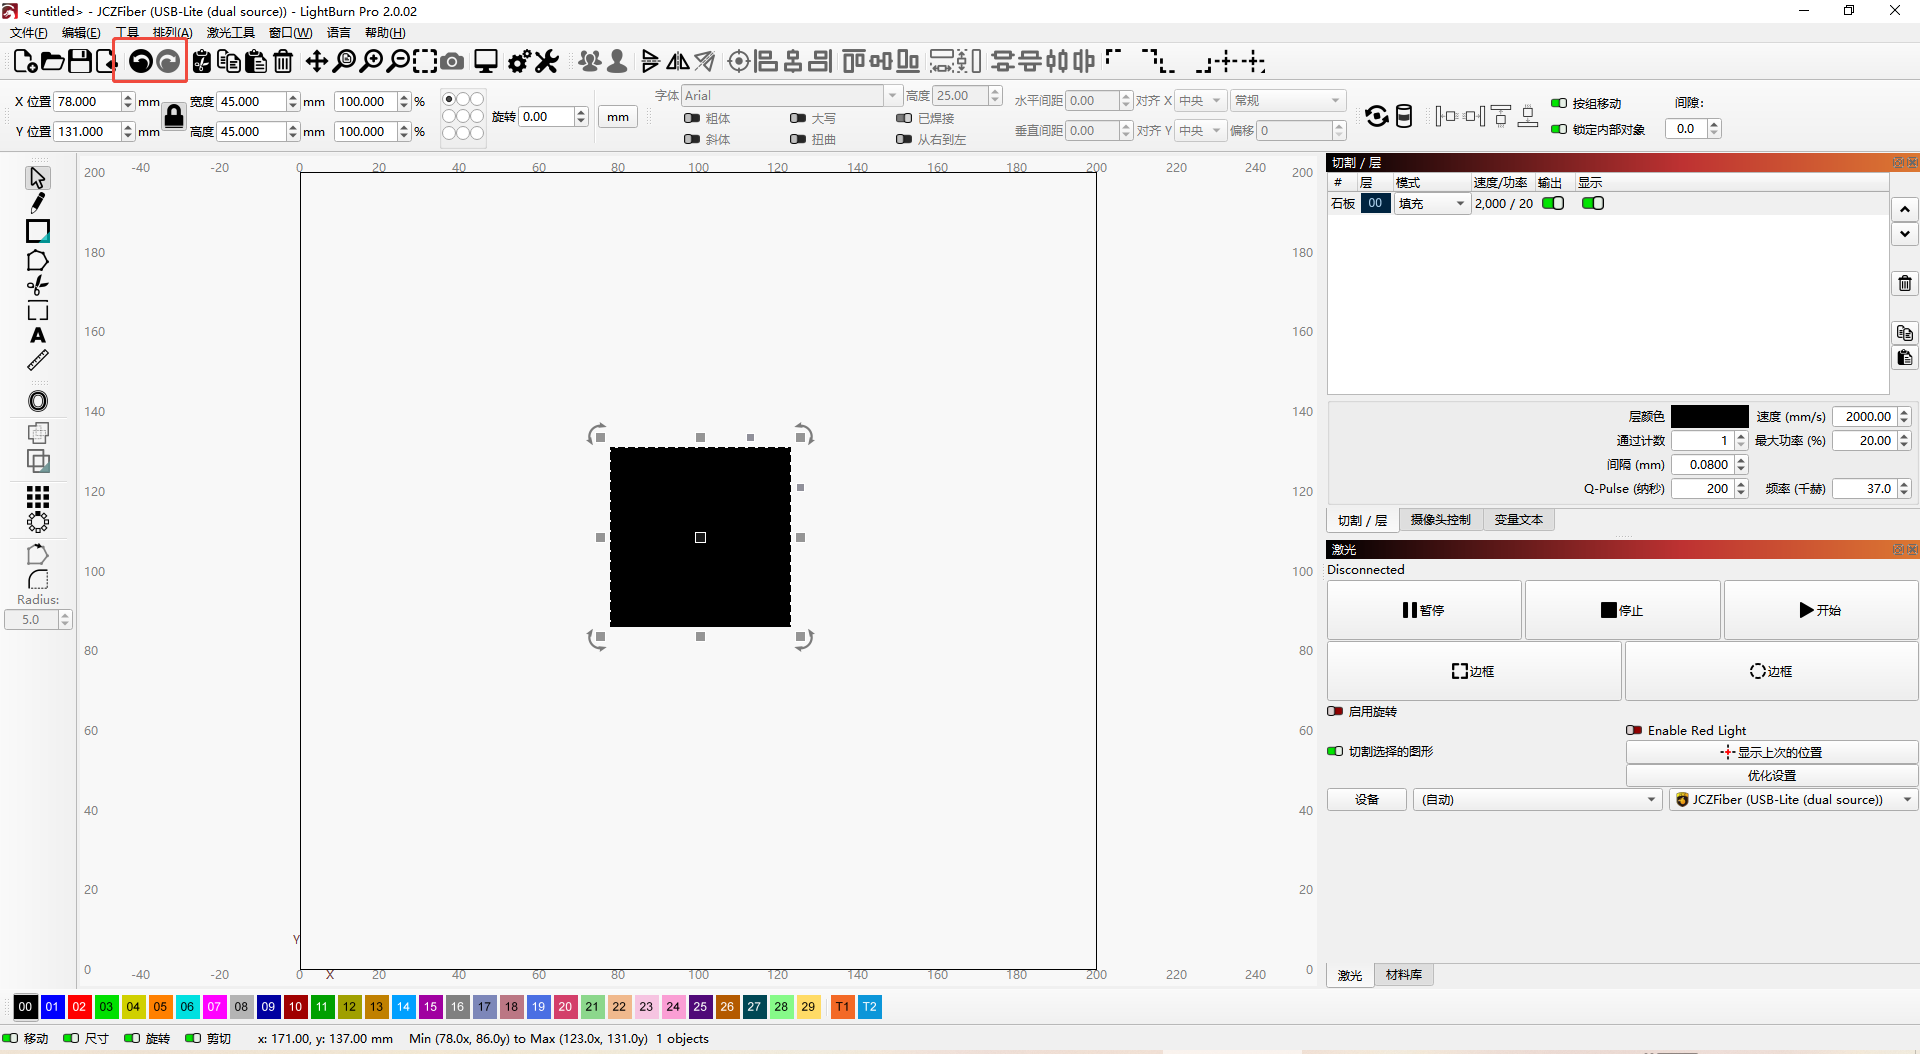
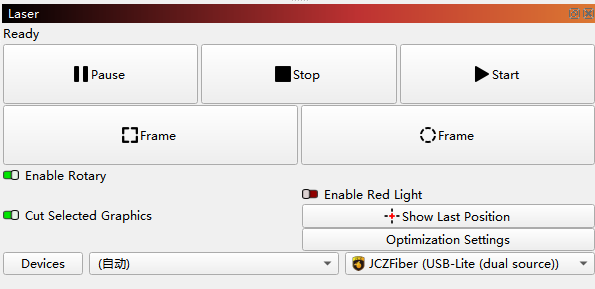
Dual 2のLightBurn操作を説明します。Disconnectedは未接続、Connected/Readyは待機、Processing/Busyは加工中の状態です。未接続なら外部USB接続と本体電源を確認します。図形は矢印ツールで選択し、寸法や回転、中心位置を編集します。Undo/Redoの履歴は終了または新規プロジェクトを開くとリセットされます。
開始前から加工まで
- 材料の組成を確認します。未知の組成を試し焼きで判定せず当社へ相談してください。安全に加工できる材料でも、初めての条件は端材で試験します。
- 材料の平坦さ、レンズの外観、外部ケーブル、排気を確認します。
- 電源を入れ、側面Up/Downを長押しして赤い2点を重ねます。微調整は手動ノブでゆっくり行います。
- 図形を読み込み、切断の閉じたパスや余分な重なりを確認します。
- レイヤーごとに光源、出力、速度、周波数、加工回数、線間隔/DPIを設定します。
- 枠、外周、図形輪郭のプレビューを選んで材料上の位置を確認します。
- Startで加工を開始し、常時監視します。材料を動かす前に仕上がりを確認します。
設定値の考え方
低速は同じ範囲へ熱を加える時間が長くなり、高速は浅くなる傾向があります。出力だけを上げず、速度と回数を併せて試験します。周波数はパルス光源の毎秒のパルス数を表し、表示単位はkHzです。
設定の一般例は彫刻30–80%、切断100%ですが、材料別の推奨レシピではありません。記載の30–60 Wも一般説明であり、本機の出力上限を意味しません。
停止と作業後
Pause後はStartで再開できます。Stop後は中断箇所からの再開ではなく最初からやり直します。異常時は側面の非常停止を使います。終了状態、加工光の停止、残煙の排出を確認してから開け、熱い材料や作業台へ素手で触れないでください。清掃前は停止して電源を抜きます。
排気・換気を稼働させ、可燃物を取り除き、消火器等を用意します。PVC、塩素を含む材料、操作本文が禁止するPCや皮革類は加工しないでください。指定波長の保護眼鏡を使用し、加工中は手や体を加工域へ入れません。
読み込み・レイヤー編集・3種類の位置確認
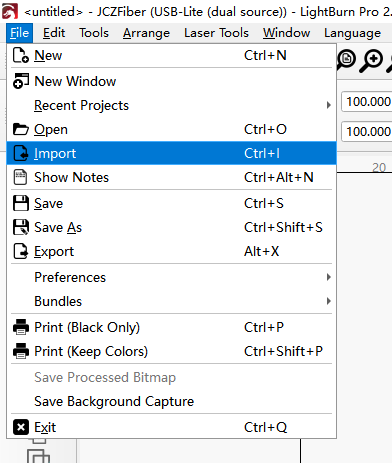
- 新規作成、保存、既存ファイルを開く、別形式のImport/Exportを用途に応じて選びます。クリップボードの画像や文字も貼り付けできます。
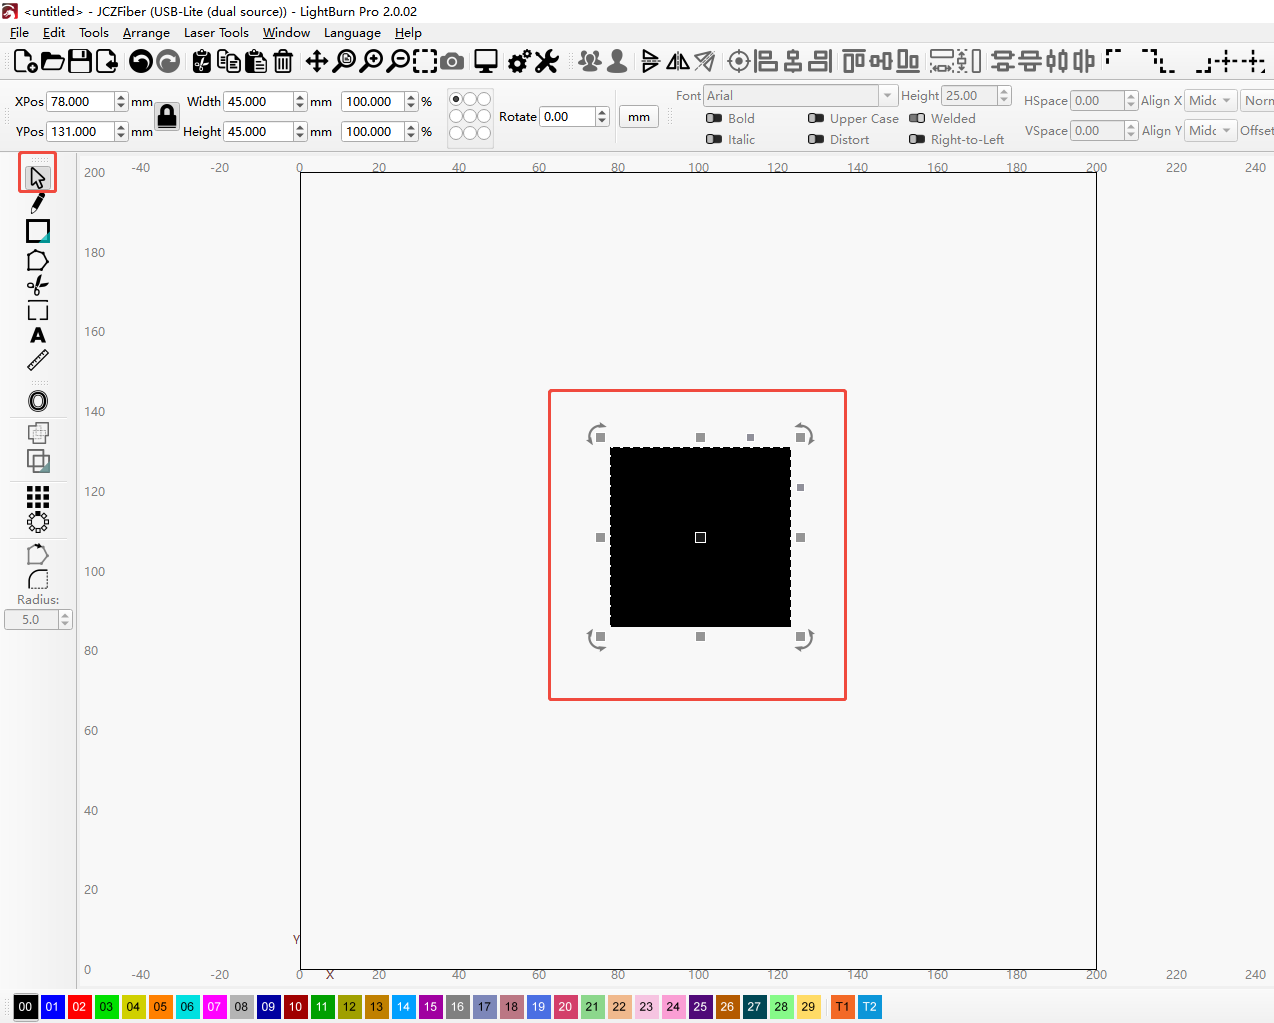
- 矢印で図形を選択し、寸法・回転を確認します。図形の中心へマウスを置いて移動し、材料上の加工位置に合わせます。
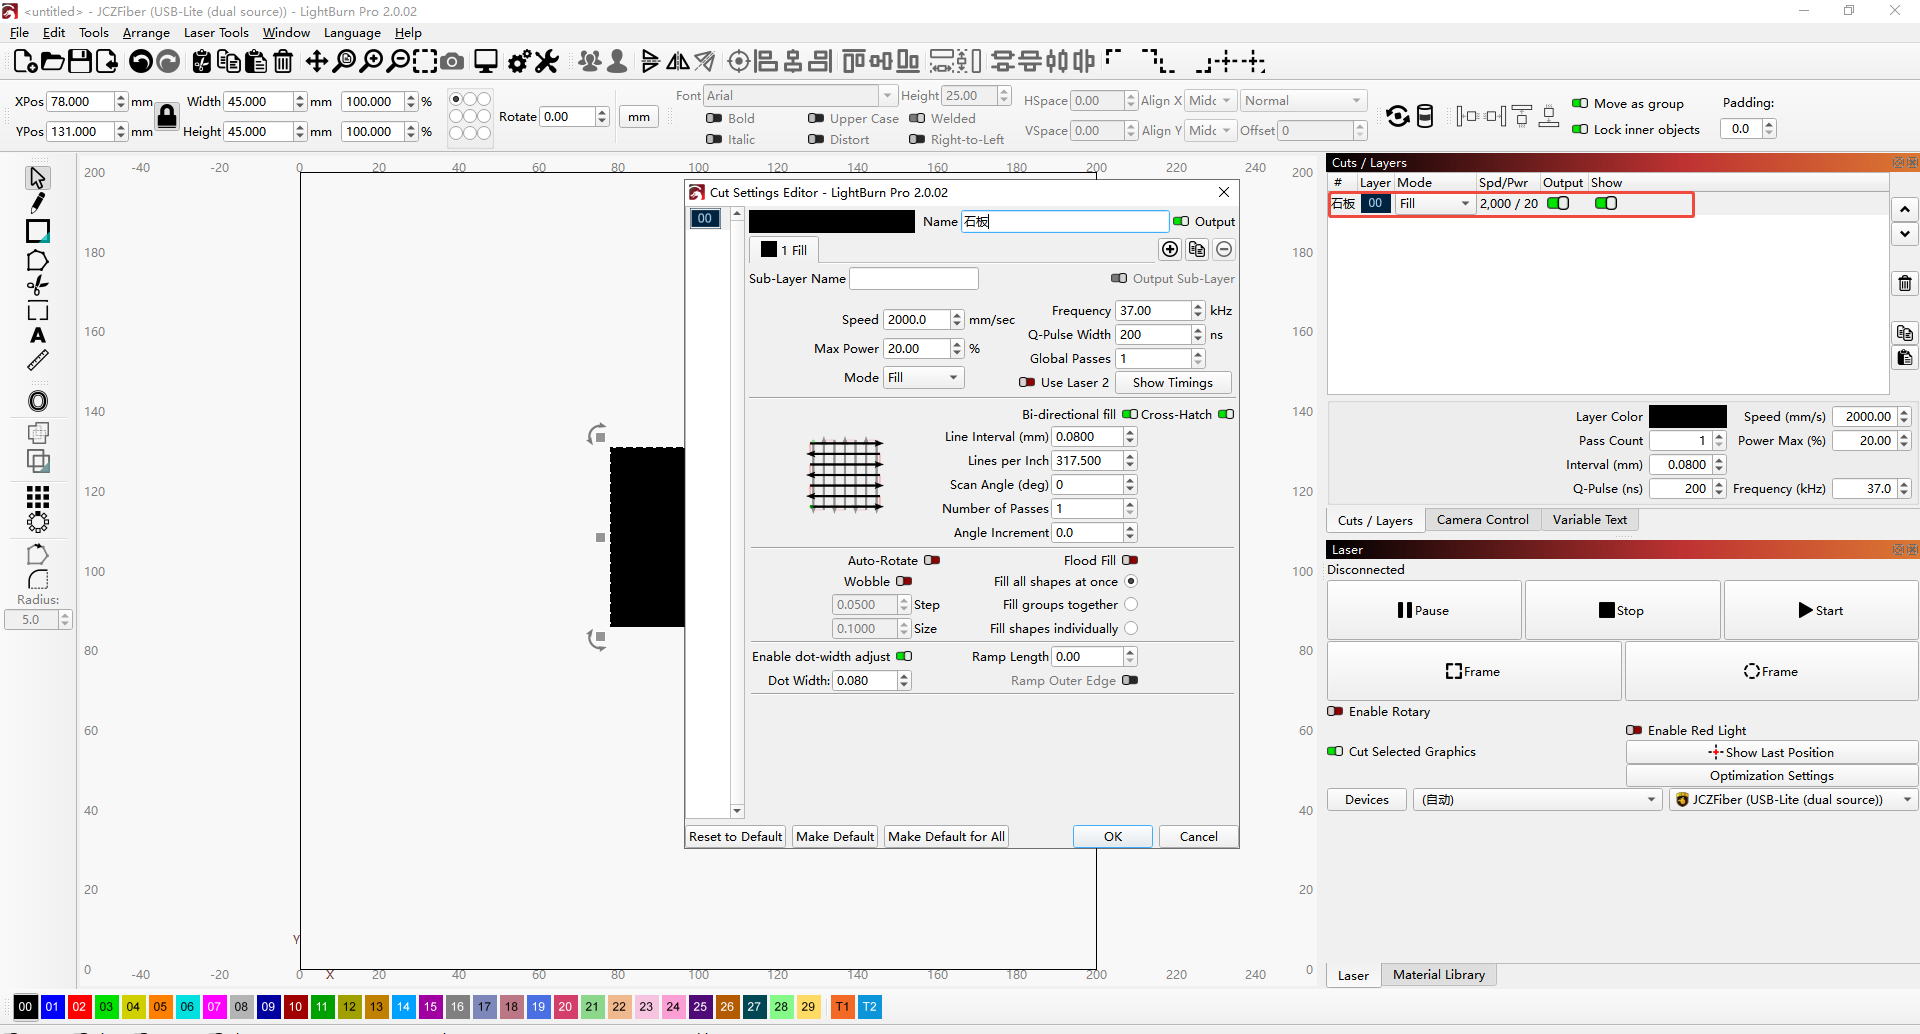
- 切断用のベクターパスと画像彫刻を区別し、彫刻と切断を別の色・レイヤーへ割り当てます。Cuts / Layersの該当レイヤーをダブルクリックして加工条件を開き、使う光源と条件を確認します。
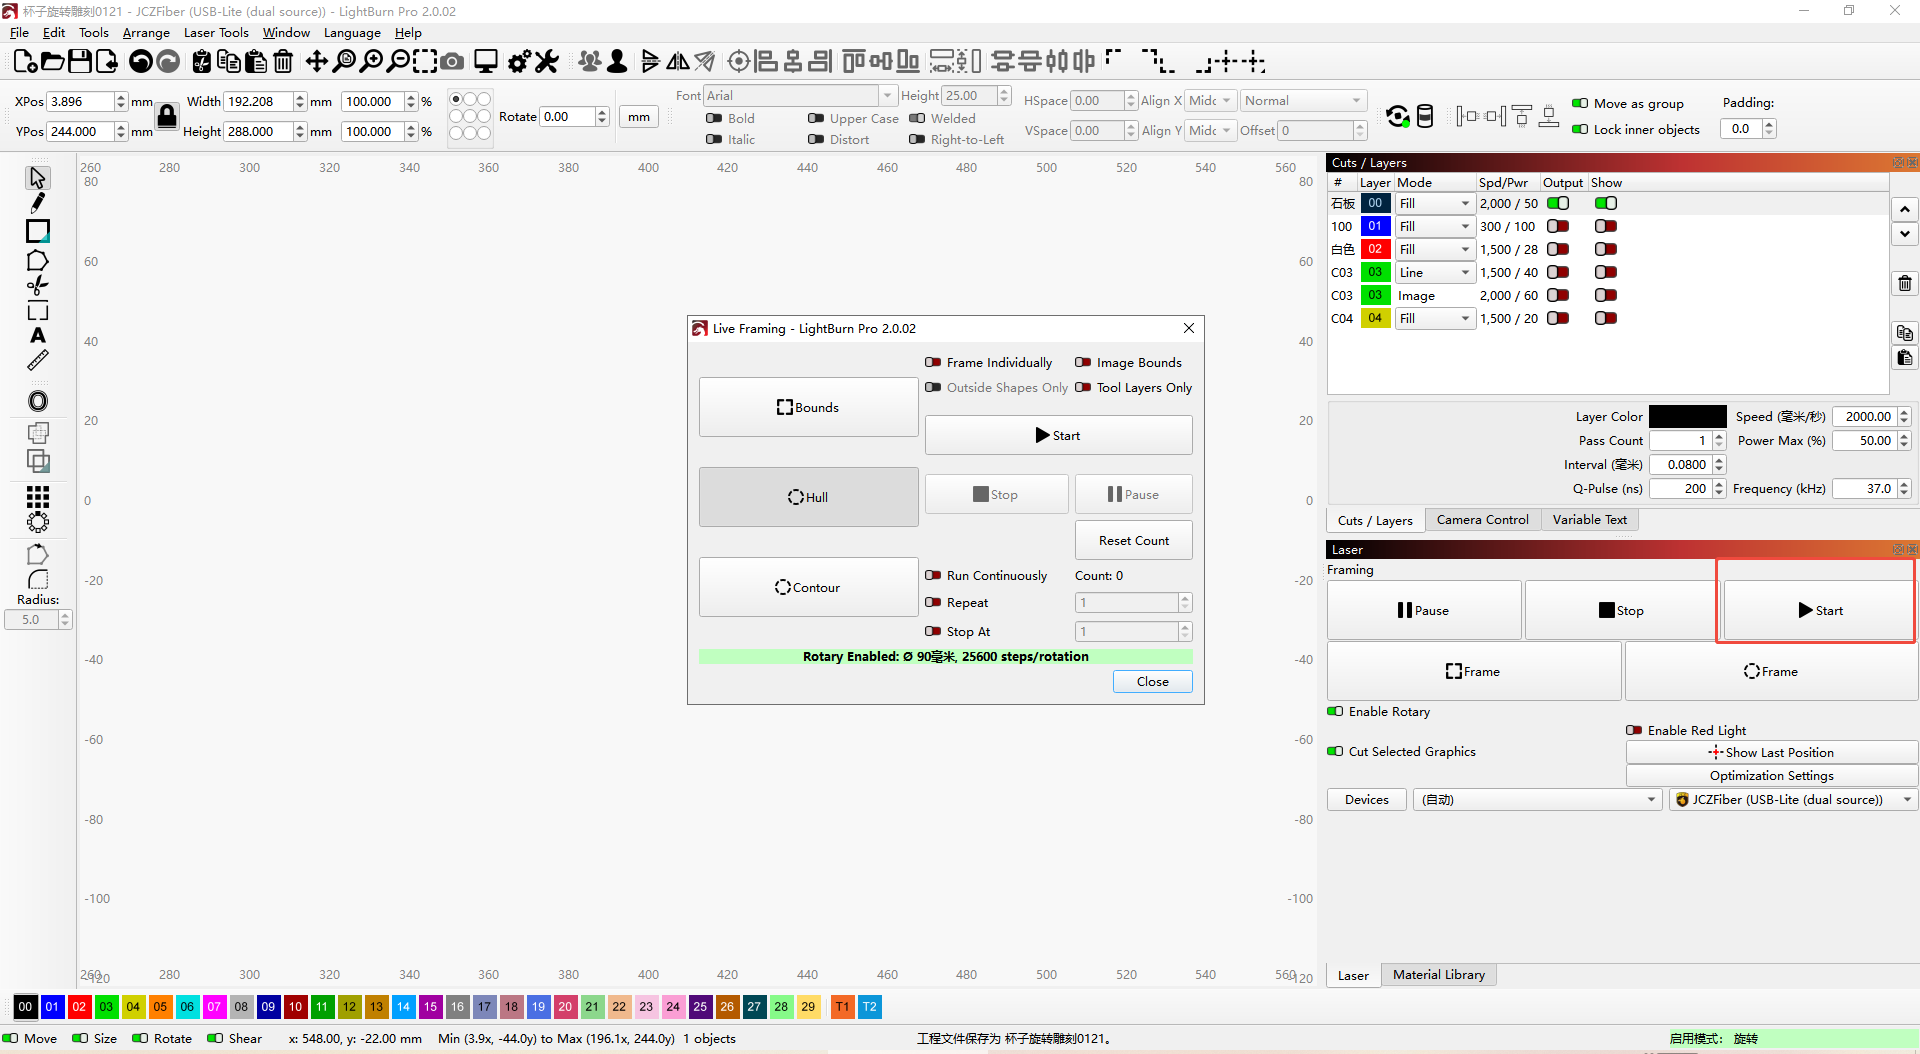
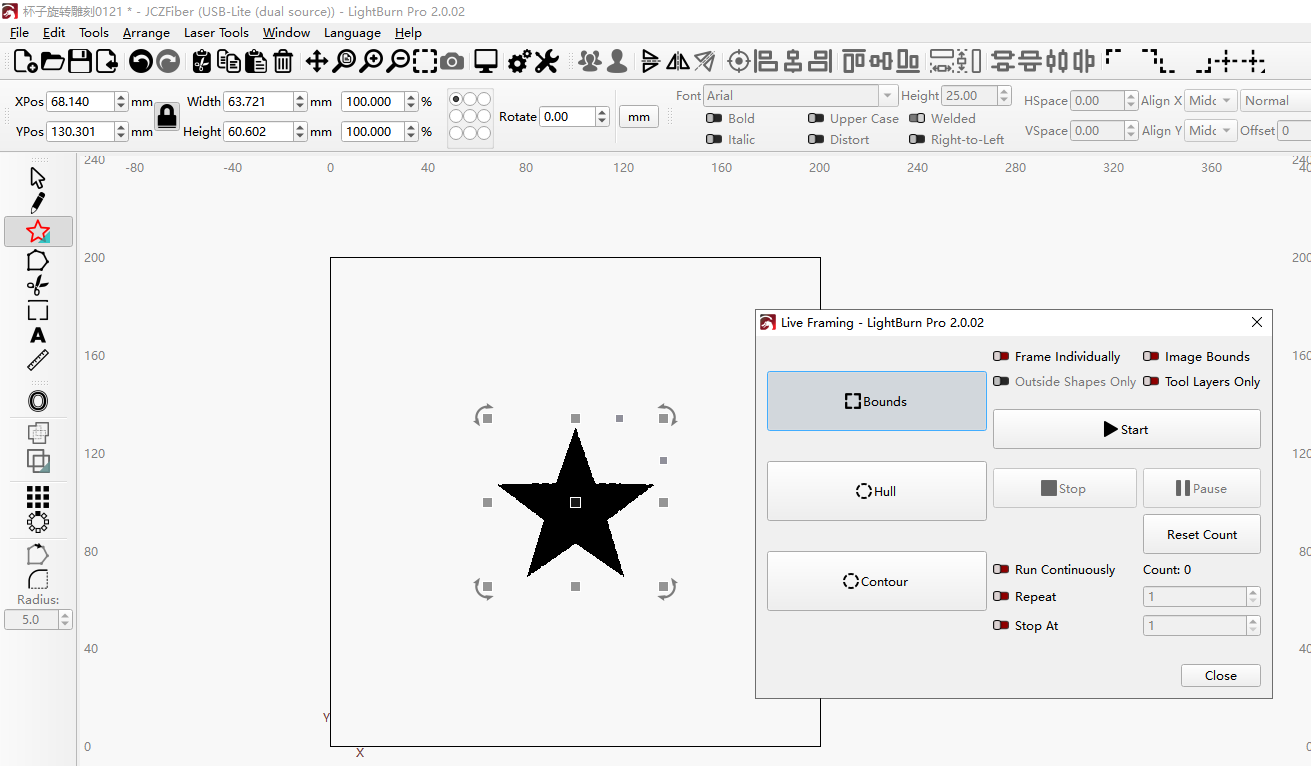
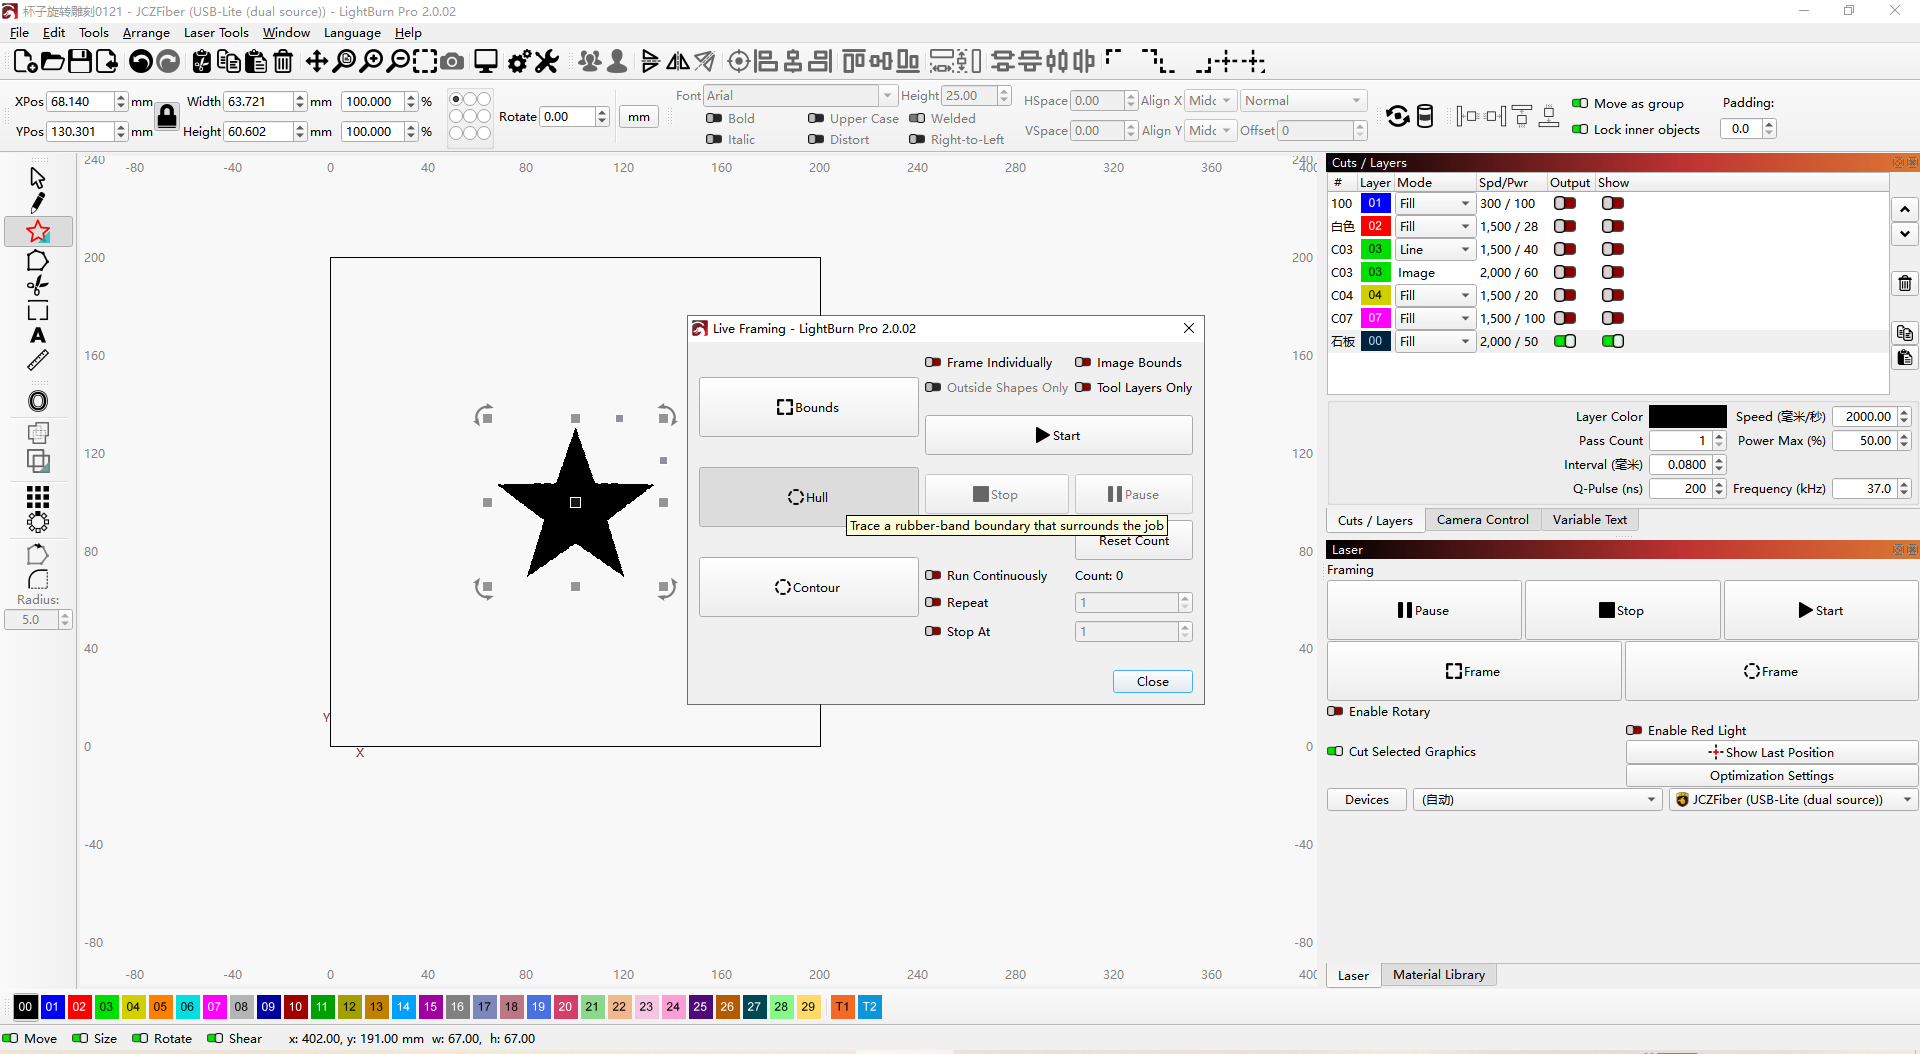
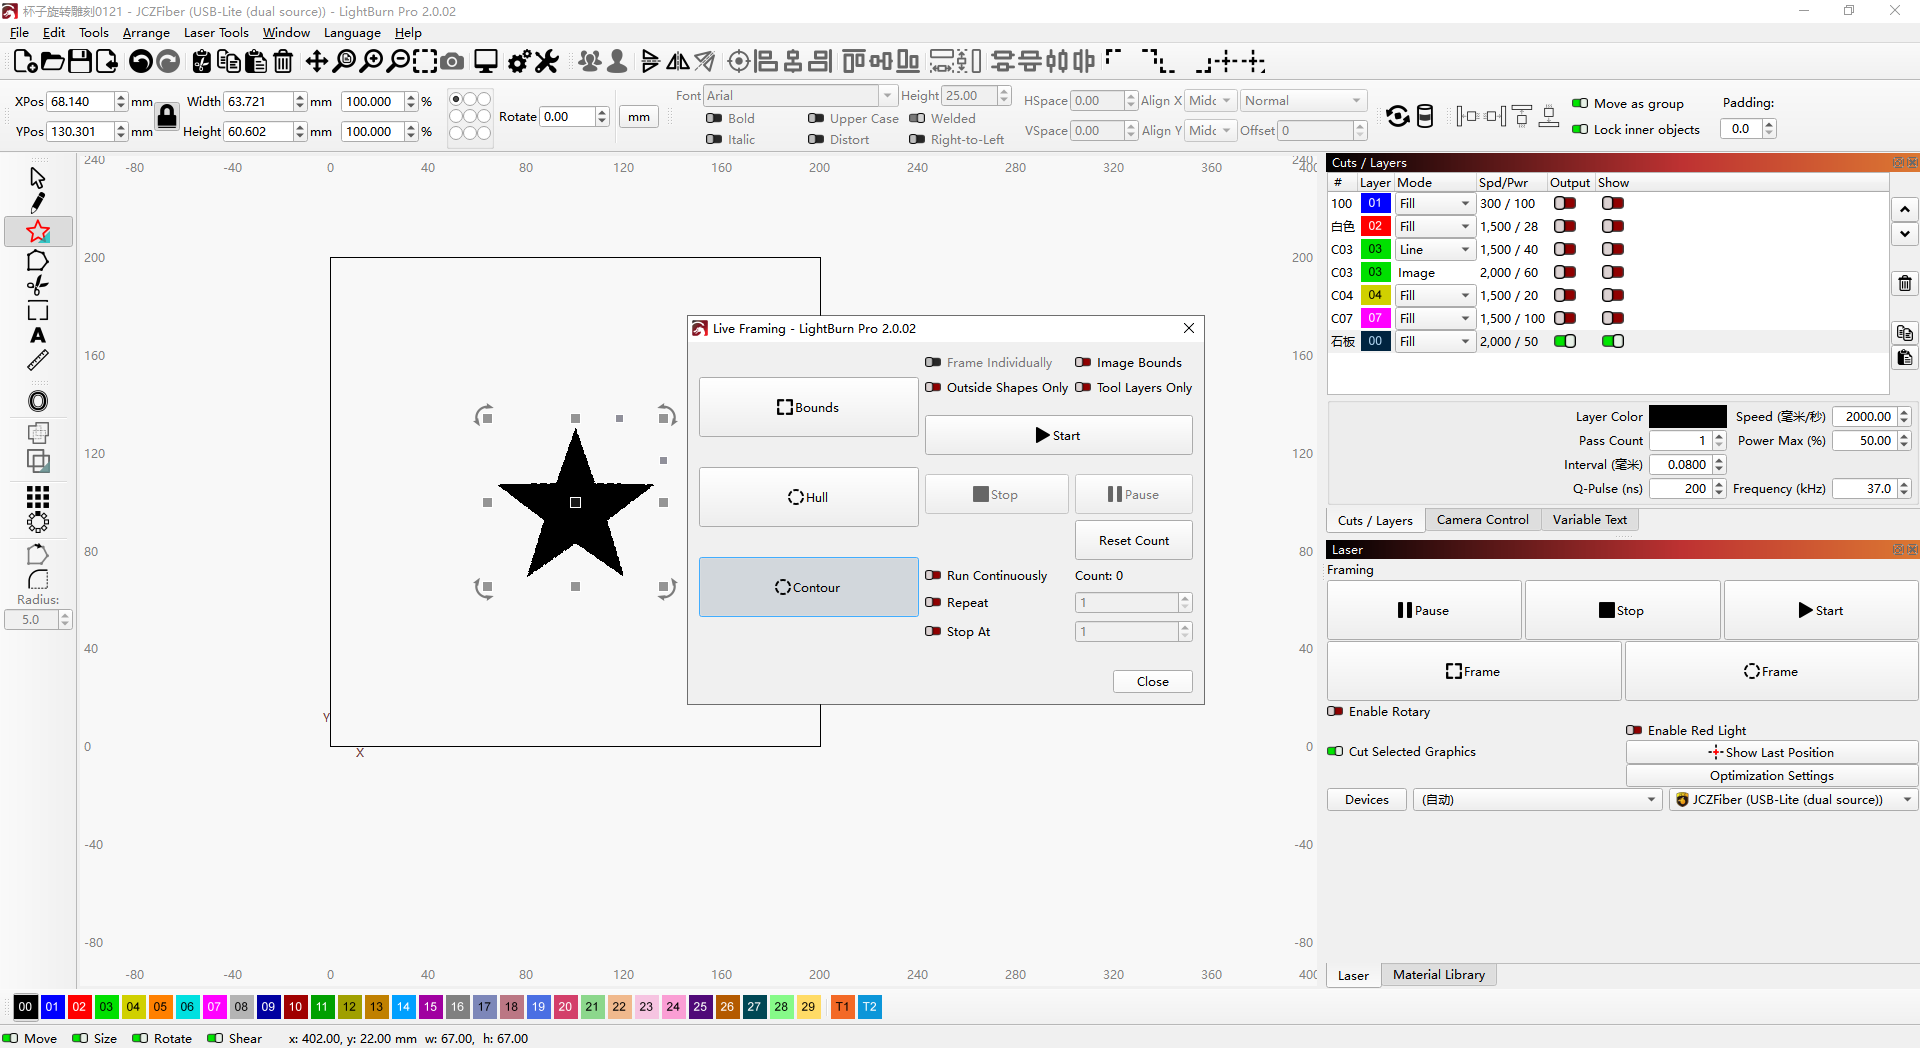
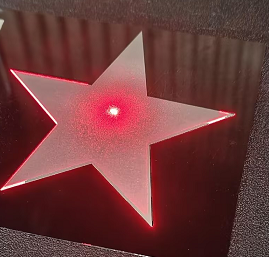
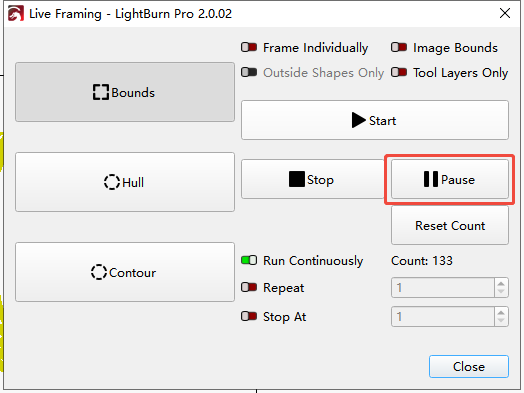
- Bounding Boxは図形全体を囲う矩形、Outer Hullは外側の頂点を結ぶ外周、Graphic Contourは実際の図形輪郭を表示します。枠内に材料があることと、図形自体が適切な場所へ収まることを確認してください。
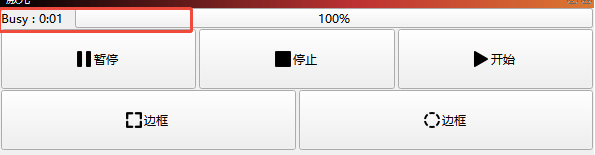
Processingでは経過時間が表示されます。終了時はBusyからFraming/Readyへ戻り、赤色のプレビュー枠が再表示される場合があります。ファン停止だけを完了の根拠にせず、ソフト状態、加工光の停止、残煙の排出を併せて確認してから開けます。
出力・速度・周波数を組み合わせて試験する
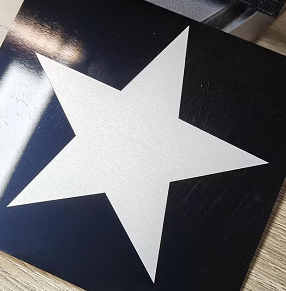
出力が過大だと焼損や変形、不足すると薄い刻印や切り残しにつながります。低速で照射時間を長くすると深くなりやすい反面、縁の焼けや熱影響が増えます。高速化すると処理時間は短くなりますが、刻印の欠けや切り残しが起こる場合があります。出力・速度・回数を組み合わせ、小面積の安全な試験材で確認します。
パルス光源では周波数によってパルスの間隔と1パルスに配分されるエネルギーが変わります。高周波側は密な走査で線が滑らかになる場合があり、低周波側は1パルスの作用を利用する深彫りなどで用いる場合があります。材質や出力、速度との組合せで変わるため、周波数だけで加工速度や品質を保証しません。線間隔とDPIも画像の密度や細部へ影響します。
排気と対応するエア経路を加工前に確認し、煙を除去して室内を換気します。塗膜や樹脂の微粒子にも注意します。可燃物・紙くず・溶剤を作業域へ置かず、消火設備をすぐ使える場所へ用意してください。使用中は直接光や反射光を見ず、加工域に手や体を入れません。
LightBurnの画面で探す場所
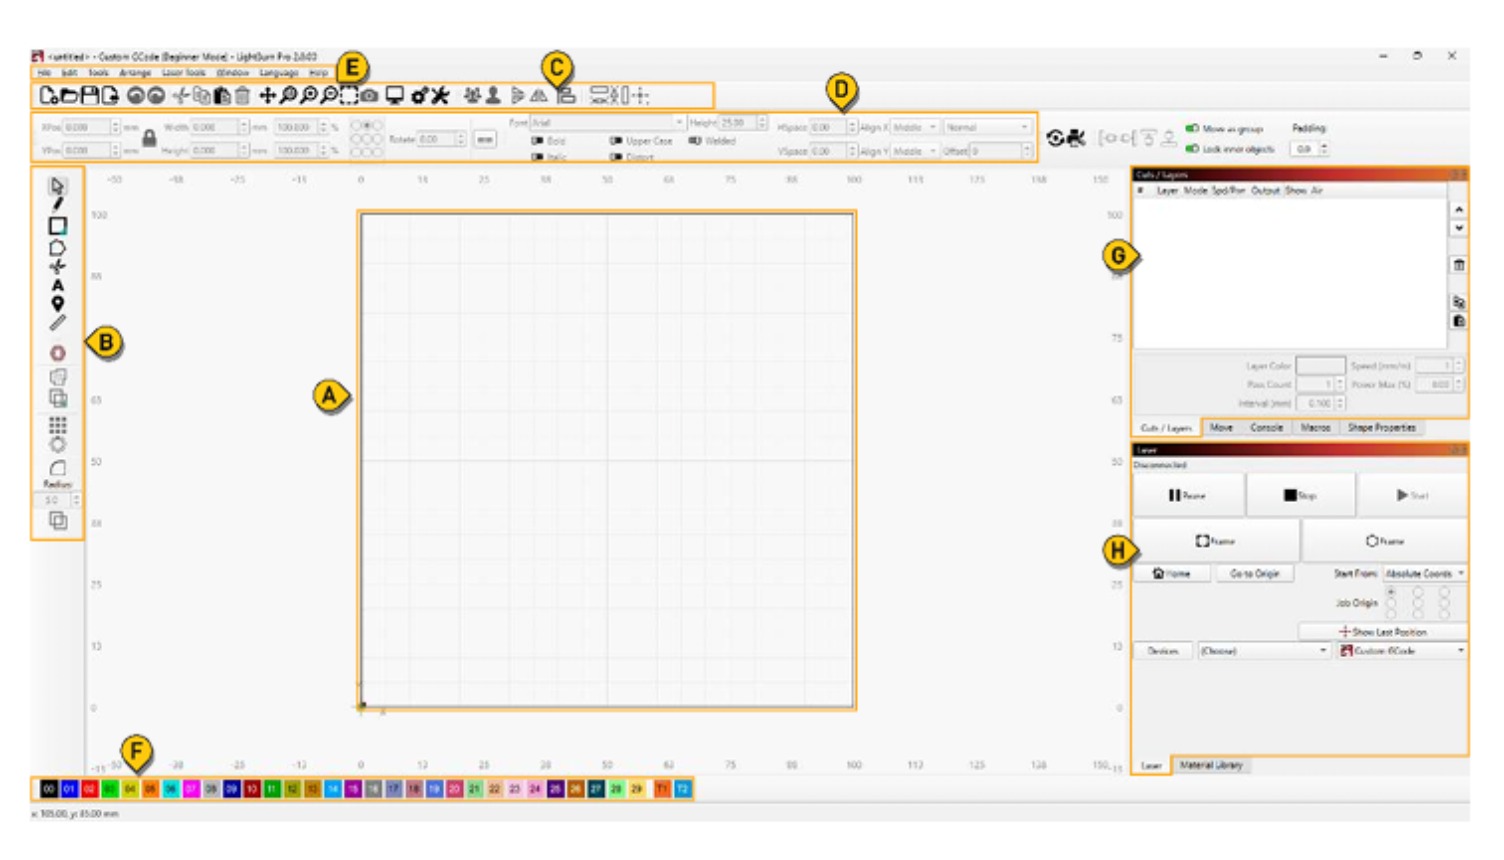
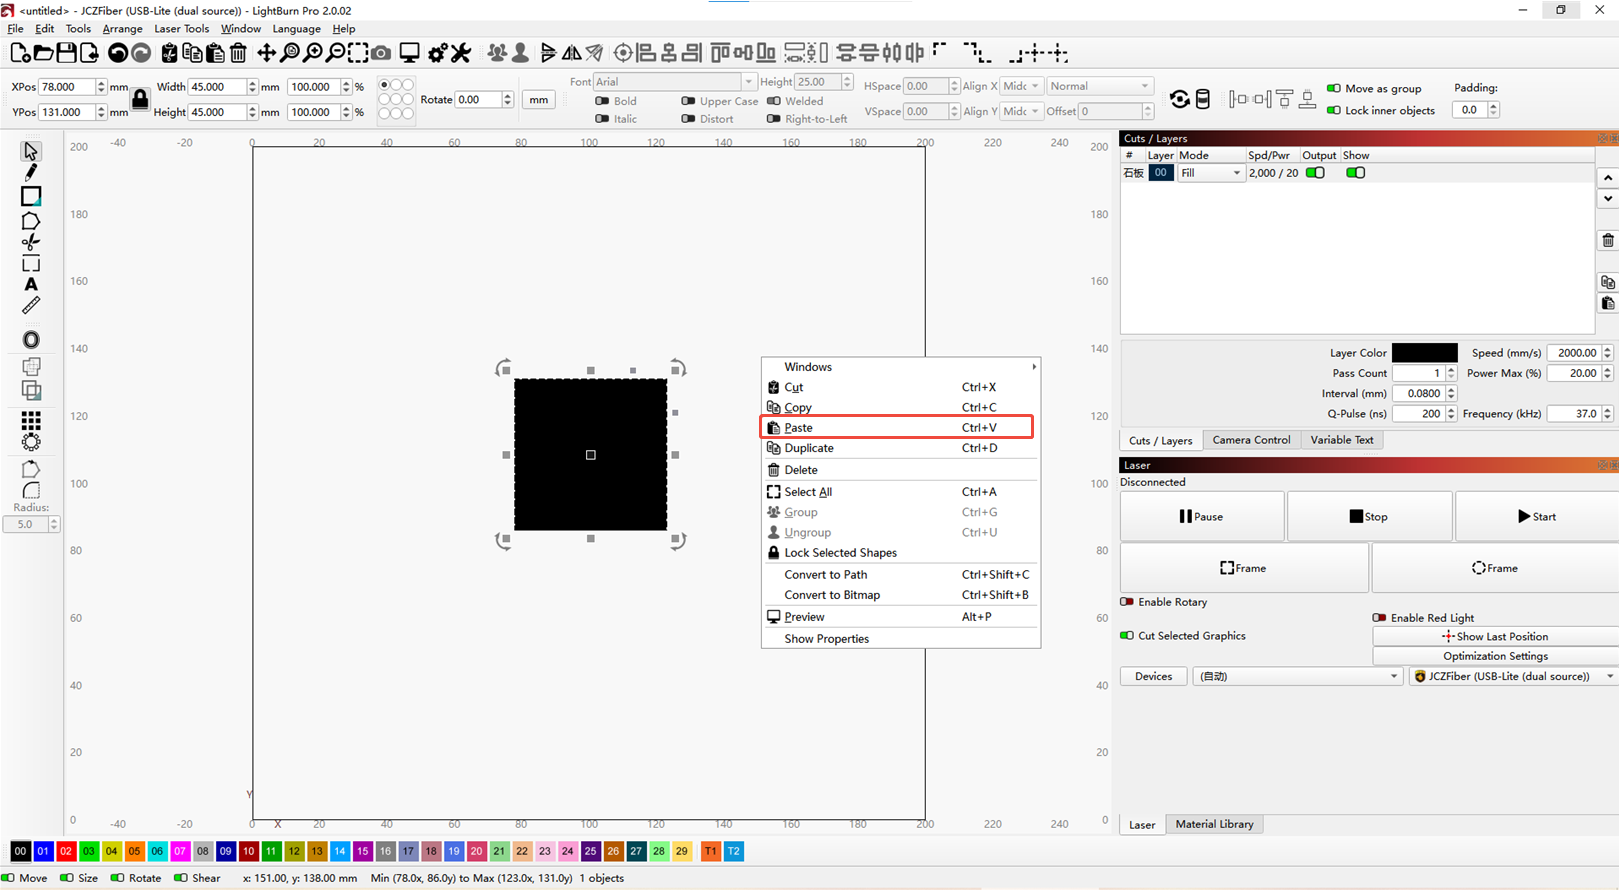
LightBurnの中央は図形を編集する作業域、左側は図形の作成・変更ツール、上部はメニューと整列ツール、寸法・文字の入力欄、下部はレイヤーへ割り当てる色のパレットです。右側のCuts / Layersでレイヤーごとの加工条件を、Laserで接続状態・位置確認・開始・一時停止・停止を確認します。選択した光源の種類やBeginner Modeの状態によって画面の表示は変わります。
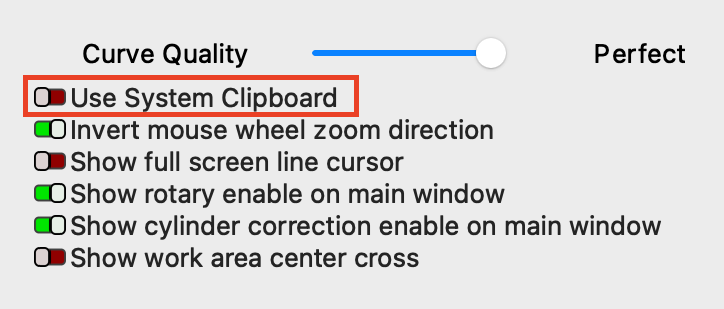
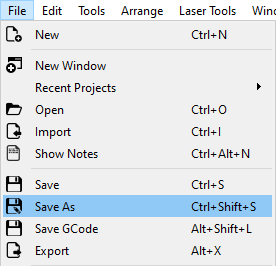
ファイルの読み込みはFile → Import(Ctrl+I)、保存はFile → Save(Ctrl+S)、別名保存はSave As(Ctrl+Shift+S)です。貼り付けにはPaste(Ctrl+V)を使います。画像や文字の貼り付けが期待どおりにならない場合は、設定のUse System Clipboardという項目も確認します。
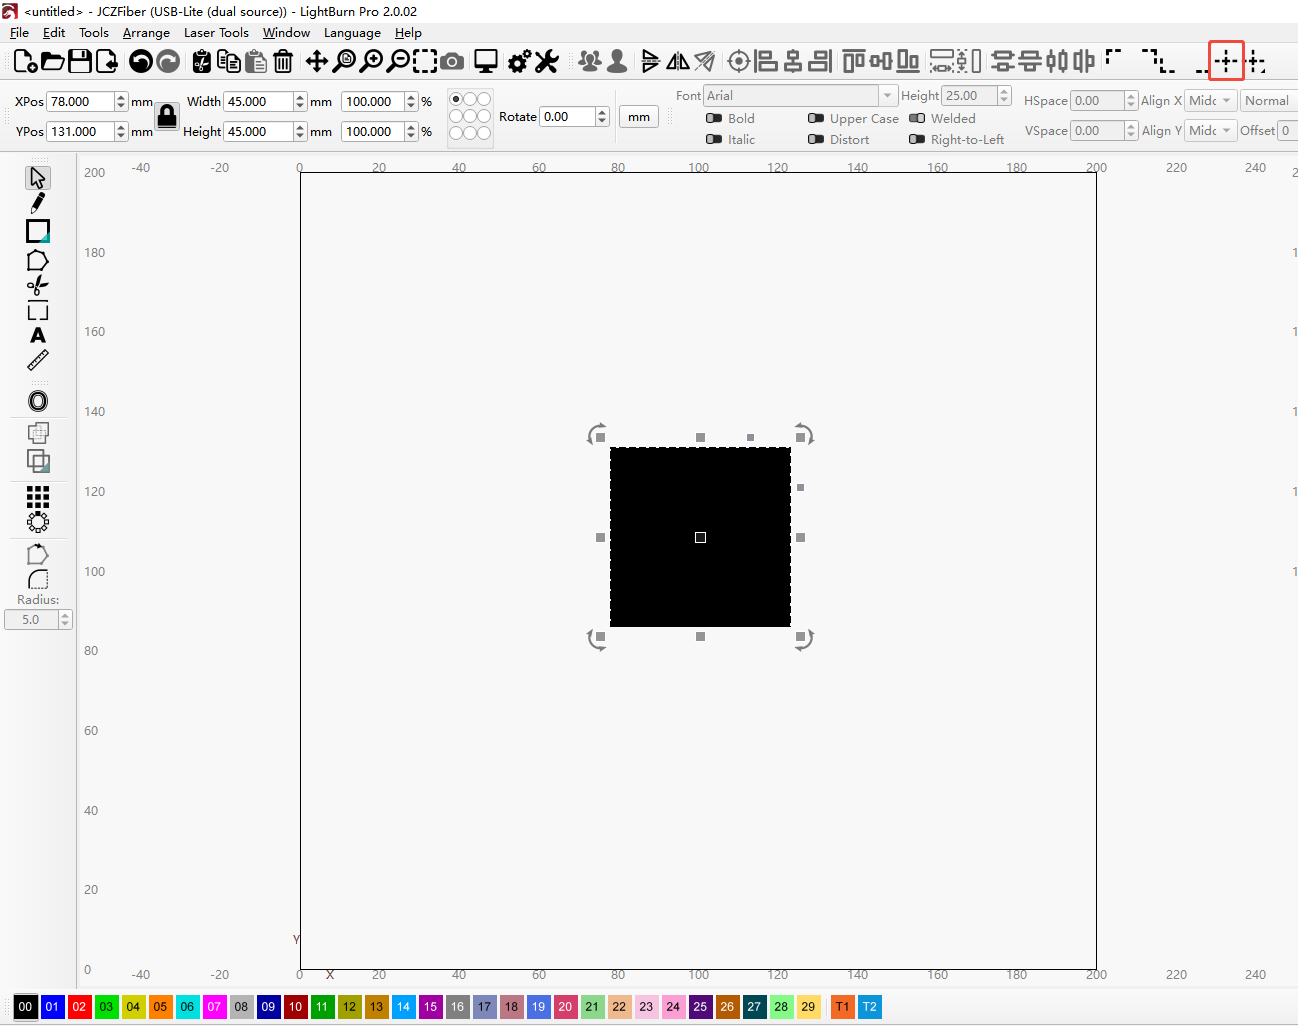
図形を選択すると周囲のハンドルと中心点が表示されます。寸法は上部のWidth/Heightで確認し、中央配置は整列ツールのクロスヘアのアイコンを使います。Cuts / Layersの該当行をダブルクリックするとCut Settings Editorが開きます。Speed、Max Power、Frequency、Q-Pulse Width、Global Passes、Line Intervalなど、光源や動作モードに対応する項目を確認してください。掲載画面の例の数値を材料別の開始条件として転用しないでください。
Live Framing画面ではBounds、Hull、Contourから表示方式を選びます。位置確認を終えたらStartで加工へ進みます。画面のEnable Rotary、Run Continuously、Repeatなどのスイッチが意図した状態かも確認し、平面の単発試験へロータリー用・連続運転用の設定を持ち込まないでください。